
ໃນຖານະທີ່ເປັນພາດສະຕິກວິສະວະກຳທົ່ວໄປ, ໄນລອນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນເຄື່ອງຈັກ, ລົດຍົນ, ໄຟຟ້າ ແລະ ຂົງເຂດອື່ນໆ ເນື່ອງຈາກມີຄວາມແຂງແຮງ, ທົນທານຕໍ່ການສວມໃສ່ ແລະ ຄຸນສົມບັດການຫລໍ່ລື່ນດ້ວຍຕົນເອງທີ່ດີເລີດ. ມັນບໍ່ພຽງແຕ່ເໝາະສົມສໍາລັບການສີດຂຶ້ນຮູບເທົ່ານັ້ນ, ແຕ່ຍັງເໝາະສົມຫຼາຍສໍາລັບການປຸງແຕ່ງ CNC. ເລີ່ມຕົ້ນຈາກລັກສະນະພື້ນຖານຂອງໄນລອນ, ຂ້າພະເຈົ້າຈະອະທິບາຍທັກສະການປະຕິບັດ ແລະ ຂໍ້ຄວນລະວັງຂອງມັນຢ່າງເປັນລະບົບໃນການປຸງແຕ່ງ CNC ເພື່ອຊ່ວຍໃຫ້ທ່ານມີຄວາມເຂົ້າໃຈຢ່າງເລິກເຊິ່ງກ່ຽວກັບວິທີການນໍາໃຊ້ວັດສະດຸໄນລອນໃນການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ.
ແມ່ນຫຍັງ Is Nylon
ໄນລອນເປັນໂພລີເມີສັງເຄາະ, ຊື່ເຕັມແມ່ນໂພລີອາໄມ, ເຊິ່ງໄດ້ຖືກພັດທະນາຄັ້ງທຳອິດໂດຍ DuPont ໃນປີ 1935 ແລະຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດວິສະວະກຳ. ໃນໂຄງການຕົວຈິງ, ຂ້ອຍມັກໃຊ້ PA6 ແລະ PA66, ເຊິ່ງມີຄວາມແຂງແຮງທາງກົນຈັກທີ່ດີເລີດ (ຄວາມແຂງແຮງຂອງ PA66 80-90 MPa), ທົນທານຕໍ່ການສວມໃສ່ທີ່ດີ, ສຳປະສິດແຮງສຽດທານຕ່ຳ 0.25, ແລະສາມາດໃຊ້ງານໄດ້ດົນພາຍໃຕ້ເງື່ອນໄຂແຮງສຽດທານແຫ້ງ.
ໄນລອນຍັງມີຄວາມຕ້ານທານຕໍ່ນ້ຳມັນ ແລະ ດ່າງໄດ້ດີ, ພ້ອມທັງມີຄຸນສົມບັດການສນວນໄຟຟ້າທີ່ດີເລີດ, ເຮັດໃຫ້ມັນເປັນວັດສະດຸທີ່ເໝາະສົມສຳລັບຊິ້ນສ່ວນລົດຍົນ, ຊິ້ນສ່ວນເອເລັກໂຕຣນິກ, ຊິ້ນສ່ວນເລື່ອນ, ເກຍ ແລະ ລູກລໍ້ອຸດສາຫະກຳ.
ໃນການເຄື່ອງຈັກ CNC, ໄນລອນແມ່ນເໝາະສົມຫຼາຍສຳລັບການກວາດ, ເຈາະ ແລະ ເຈາະເຈາະ ເນື່ອງຈາກມັນມີຄຸນລັກສະນະທາງຄວາມຮ້ອນ ແລະ ຄວາມແຂງປານກາງ. ໂດຍສະເພາະໃນສະຖານະການທີ່ມີຄວາມຕ້ອງການສູງສຳລັບນ້ຳໜັກເບົາ ແລະ ມີການຫລໍ່ລື່ນດ້ວຍຕົນເອງ, ໄນລອນສາມາດທົດແທນຊິ້ນສ່ວນໂລຫະບາງຢ່າງໄດ້ຢ່າງມີປະສິດທິພາບ ໃນຂະນະທີ່ຫຼຸດຜ່ອນສຽງລົບກວນຂອງລະບົບ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການບຳລຸງຮັກສາ.
ບໍ່ວ່າຈະເປັນ PA6 ທີ່ບໍ່ໄດ້ເສີມແຮງ ຫຼື PA66-GF30 ທີ່ເສີມດ້ວຍເສັ້ນໄຍແກ້ວ 30%, ຂ້ອຍສາມາດບັນລຸຄວາມທົນທານໄດ້ ±0.05 ມມ ຜ່ານການເລືອກເຄື່ອງມື ແລະ ຕົວກໍານົດການປະມວນຜົນທີ່ສົມເຫດສົມຜົນ. ສຳລັບຊິ້ນສ່ວນໂຄງສ້າງ ແລະ ການເຮັດວຽກ, ໄນລອນແມ່ນໜຶ່ງໃນວັດສະດຸທີ່ມີປະສິດທິພາບດ້ານຄ່າໃຊ້ຈ່າຍທີ່ຂ້ອຍແນະນຳສະເໝີ.
ສາມັນ Tແມ່ນແລ້ວ Of Nylon And Their Performance Dກອງປະຊຸມ
ໃນໂຄງການຕ່າງໆທີ່ຂ້າພະເຈົ້າໄດ້ເຂົ້າຮ່ວມ, ໄນລອນບໍ່ພຽງແຕ່ເປັນທີ່ຮູ້ຈັກກັນດີໃນດ້ານຄວາມແຂງແຮງ ແລະ ຄວາມທົນທານເທົ່ານັ້ນ, ແຕ່ຍັງມີຮູບແບບການດັດແປງຫຼາກຫຼາຍເພື່ອຕອບສະໜອງຄວາມຕ້ອງການການນຳໃຊ້ທີ່ແຕກຕ່າງກັນ. ປະເພດທີ່ນິຍົມໃຊ້ຫຼາຍທີ່ສຸດລວມມີ PA6, PA66, PA12 ແລະ ໄນລອນເສີມດ້ວຍເສັ້ນໃຍແກ້ວ. ຄວາມແຕກຕ່າງດ້ານປະສິດທິພາບລະຫວ່າງພວກມັນມີຜົນກະທົບໂດຍກົງຕໍ່ຍຸດທະສາດການປະມວນຜົນ ແລະ ປະສິດທິພາບການນຳໃຊ້ປາຍທາງ . ບໍ່ພຽງແຕ່ມີຫຼາຍປະເພດເທົ່ານັ້ນ, ແຕ່ຄຸນສົມບັດທາງກາຍະພາບຂອງແຕ່ລະຊັ້ນຍັງແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ.
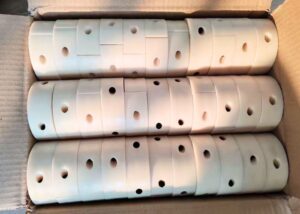
ໃນ ໂຄງການ ເຄື່ອງຈັກ CNC ຂອງຂ້ອຍ , ຂ້ອຍຈະເລືອກຮູບແບບໄນລອນທີ່ເໝາະສົມໂດຍອີງໃສ່ຈຸດປະສົງຂອງຊິ້ນສ່ວນ, ຄວາມຕ້ອງການດ້ານກົນຈັກ ແລະ ສະພາບແວດລ້ອມ. ຕໍ່ໄປນີ້ແມ່ນການວິເຄາະວັດສະດຸໄນລອນທົ່ວໄປຫຼາຍຢ່າງ:
PA6 (ໄນລອນ 6)
PA6 ແມ່ນໜຶ່ງໃນໄນລອນທີ່ຂ້ອຍປຸງແຕ່ງເລື້ອຍໆທີ່ສຸດ, ໂດຍສະເພາະສຳລັບລໍ້ລາກ, ຮາງນຳທາງ ແລະ ຊິ້ນສ່ວນໂຄງສ້າງທົ່ວໄປ. ມັນມີຄວາມຕ້ານທານແຮງດຶງສູງເຖິງ 80 MPa ແລະ ການຍືດຕົວເມື່ອຂາດສູງເຖິງ 50%, ແລະ ມີຄວາມຕ້ານທານຕໍ່ແຮງກະແທກ ແລະ ຄວາມທົນທານທີ່ດີ. ຢ່າງໃດກໍຕາມ, ມັນມີອັດຕາການດູດຊຶມນ້ຳສູງເຖິງ 2.5%, ແລະ ການປ່ຽນແປງຂອງຄວາມຊຸ່ມຊື່ນຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງມິຕິ, ສະນັ້ນ ໂດຍປົກກະຕິແລ້ວຂ້ອຍຕ້ອງຕາກມັນໃຫ້ແຫ້ງປະມານ 6–12 ຊົ່ວໂມງ (80°C) ກ່ອນການປຸງແຕ່ງ.
PA66 (ໄນລອນ 66)
ເມື່ອປຽບທຽບກັບ PA6, PA66 ມີຄວາມແຂງແກ່ນສູງກວ່າ, ຄວາມຕ້ານທານແຮງດຶງເພີ່ມຂຶ້ນເປັນ 85-95 MPa, ແລະອຸນຫະພູມການຜິດຮູບດ້ວຍຄວາມຮ້ອນສູງເຖິງ 250°C (ຕໍ່າກວ່າ 0.45MPa). ມັນມັກຖືກນໍາໃຊ້ເພື່ອຜະລິດຊິ້ນສ່ວນຕ່າງໆເຊັ່ນ: ຕົວເຊື່ອມຕໍ່, ເກຍ, ເຄື່ອງຍຶດ, ແລະອື່ນໆທີ່ຕ້ອງຮັບແຮງສູງ. ມັນມີຄວາມແຂງແກ່ນກວ່າ, ແຕ່ຍັງມີບັນຫາກ່ຽວກັບຄວາມຊຸ່ມຊື່ນສູງ, ແລະມັນຍັງຕ້ອງໄດ້ຕາກໃຫ້ແຫ້ງກ່ອນການປຸງແຕ່ງ.
PA12
PA12 ແມ່ນທາງເລືອກທຳອິດຂອງຂ້ອຍສຳລັບໂຄງການທີ່ຕ້ອງການຄວາມໝັ້ນຄົງດ້ານມິຕິສູງ ແລະ ການດູດຊຶມນ້ຳຕ່ຳ, ເຊັ່ນ: ປະທັບຕາທາງການແພດ, ອຸປະກອນນິວເມຕິກ, ແລະອື່ນໆ. ການດູດຊຶມນ້ຳຂອງມັນຕໍ່າເຖິງ 0.2%, ແລະ ການຮັກສາມິຕິຂອງມັນຫຼັງຈາກການປຸງແຕ່ງແມ່ນດີເລີດ. ຄວາມຕ້ານທານແຮງດຶງຂອງມັນຕ່ຳກວ່າເລັກນ້ອຍ (ປະມານ 50-60 MPa), ແຕ່ຄວາມຕ້ານທານສານເຄມີ ແລະ ການຕ້ານທານແຮງກະທົບຂອງມັນແມ່ນດີເລີດ, ເຮັດໃຫ້ມັນເໝາະສົມກັບຊິ້ນສ່ວນໂຄງສ້າງທີ່ມີຄວາມແມ່ນຍຳສູງ.
ໄນລອນເສີມເສັ້ນໄຍແກ້ວ 30%
ຮູບແບບນີ້ສາມາດເພີ່ມຄວາມແຂງແຮງຂອງແຮງດຶງໄດ້ຫຼາຍກວ່າ 90 MPa, ແລະບາງອັນສາມາດບັນລຸ 130 MPa. ມັນເປັນທາງເລືອກທຳອິດຂອງຂ້ອຍເມື່ອປະມວນຜົນຊິ້ນສ່ວນຮອງຮັບທີ່ມີຄວາມແຂງແຮງສູງ (ເຊັ່ນ: ວົງເລັບ ແລະ ເປືອກຮັບນ້ຳໜັກ). ຄວາມແຂງແກ່ນ, ຄວາມໝັ້ນຄົງຂອງມິຕິ ແລະ ອຸນຫະພູມການຜິດຮູບຄວາມຮ້ອນຂອງມັນສູງກວ່າໄນລອນທີ່ບໍ່ໄດ້ເສີມແຮງຫຼາຍ, ແຕ່ການສວມໃສ່ຂອງເຄື່ອງມືໃນລະຫວ່າງການປະມວນຜົນແມ່ນເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ. ໂດຍທົ່ວໄປຂ້ອຍໃຊ້ເຄື່ອງມືຄາໄບ ແລະ ເສີມພວກມັນດ້ວຍການເຮັດໃຫ້ເຢັນດ້ວຍໝອກເພື່ອຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ໄດ້ຄຸນນະພາບພື້ນຜິວທີ່ດີຂຶ້ນ.
ສາມາດເຮັດໄດ້ Nylon Be Pຕົ້ມແລ້ວ Bເຄື່ອງ CNC
ໄນລອນເປັນພາດສະຕິກວິສະວະກຳທີ່ເໝາະສົມກັບເຄື່ອງຈັກ CNC, ມີປະສິດທິພາບການຕັດທີ່ດີ ແລະ ມີຄວາມຍືດຫຍຸ່ນໃນການປະມວນຜົນຢ່າງກວ້າງຂວາງ. ຄວາມຫຍຸ້ງຍາກໃນການປະມວນຜົນຂອງມັນແມ່ນປານກາງ, ແຕ່ມັນຍັງຕ້ອງການທັກສະທີ່ສຳຄັນເຊັ່ນ: ການຄວບຄຸມຄວາມກົດດັນຂອງວັດສະດຸ, ການເລືອກເຄື່ອງມື, ວິທີການເຮັດຄວາມເຢັນ, ແລະອື່ນໆ. ໂດຍສະເພາະໃນການຜະລິດຈຳນວນຫຼາຍ, ຄວາມໝັ້ນຄົງຂອງມິຕິ, ຄວາມຊຸ່ມຊື່ນ ແລະ ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນຕ້ອງໄດ້ຮັບການຈັດການລ່ວງໜ້າ, ຖ້າບໍ່ດັ່ງນັ້ນຄວາມທົນທານອາດຈະຜິດປົກກະຕິ ຫຼື ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວ.
ການກະກຽມ Work Bກ່ອນຫນ້ານີ້ Nylon Pການແລ່ນ (Sອູ່ As Aການຫົດຕົວ, Dໄຣ)
ໄນລອນມີຄວາມຊຸ່ມສູງ, ສະນັ້ນການອົບແຫ້ງກ່ອນການປຸງແຕ່ງຈຶ່ງມີຄວາມສຳຄັນຫຼາຍ. ຕົວຢ່າງ, PA6 ມີອັດຕາການດູດຊຶມນ້ຳສູງເຖິງ 2.5%, ແລະຂະໜາດຂອງມັນອາດຈະຂະຫຍາຍໄດ້ຫຼາຍກວ່າ 0.3% ເມື່ອປຽກ. ໂດຍທົ່ວໄປແລ້ວຂ້ອຍຈະອົບແຫ້ງທີ່ອຸນຫະພູມ 80°C ເປັນເວລາ 8-12 ຊົ່ວໂມງເພື່ອຮັບປະກັນວ່າຄວາມຊຸ່ມຊື່ນຫຼຸດລົງຕໍ່າກວ່າ 0.2%. ນອກຈາກນັ້ນ, ສຳລັບຊິ້ນສ່ວນທີ່ເຮັດດ້ວຍແມ່ພິມທີ່ມີຄວາມຕຶງຄຽດສູງ (ເຊັ່ນ: ຊິ້ນສ່ວນທີ່ເຮັດດ້ວຍແມ່ພິມສີດ), ຂ້ອຍຈະພິຈາລະນາການອົບແຫ້ງ (90°C–100°C ເປັນເວລາ 2 ຊົ່ວໂມງ) ເພື່ອປ່ອຍຄວາມຕຶງຄຽດພາຍໃນ ແລະ ປ້ອງກັນການບິດເບືອນ ຫຼື ການແຕກໃນລະຫວ່າງການປຸງແຕ່ງ.
ແນະນໍາ Mເຈັບ Pອາຣາມິເຕີ (Cutting Sຍ່ຽວ, Fເອັດ, Depth Of Cut)
ອີງຕາມປະເພດໄນລອນ, ຕົວກໍານົດການປະມວນຜົນແມ່ນແຕກຕ່າງກັນເລັກນ້ອຍ:
PA6/PA66
ຄວາມໄວຕັດ: 180–250 ມ/ນາທີ
ອັດຕາການໃຫ້ອາຫານ: 0.1–0.3 mm/rev
ຄວາມເລິກຂອງການຕັດ: 0.5–1.5 ມມ
ໄນລອນເສີມເສັ້ນໄຍແກ້ວ 30%
ຄວາມໄວຕັດ: 100-180 ແມັດ/ນາທີ (ເນື່ອງຈາກເສັ້ນໄຍແກ້ວເຮັດໃຫ້ເຄື່ອງມືເສື່ອມສະພາບ)
ໃຊ້ເຄື່ອງມືຄາໄບ ຫຼື ເຄື່ອງມື HSS ເຄືອບດ້ວຍທາດໄທທານຽມ, ແລະ ໃຊ້ລະບົບສີດລະບາຍຄວາມຮ້ອນເພື່ອຮັກສາອຸນຫະພູມໃຫ້ໝັ້ນຄົງ.
ໃນການທົດລອງຫຼາຍໆຄັ້ງ, ຂ້າພະເຈົ້າພົບວ່າການໃຊ້ເຄື່ອງມືທີ່ມີຕົວແຕກຊິບສາມາດຫຼຸດຜ່ອນການຕິດກັນຂອງຊິບ, ຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນ, ແລະປັບປຸງຄຸນນະພາບພື້ນຜິວ.
ສາມັນ Pອອກພັນສາ Problems And Sວິທີແກ້ໄຂ (Eງ Cການຍຸບຕົວ, Eການຂະຫຍາຍ)
ບັນຫາທີ 1: ຫຼາຍອັນ Cການຮິບປີ້/BurrsNylon
ມີຄວາມທົນທານສູງ. ຖ້າເຄື່ອງມືບໍ່ຄົມພຽງພໍ ຫຼື ແຮງປ້ອນເກີນໄປ, ມັນງ່າຍທີ່ຈະດຶງວັດສະດຸແທນທີ່ຈະຕັດມັນ. ວິທີແກ້ໄຂແມ່ນການໃຊ້ເຄື່ອງມືຄົມທີ່ມີມຸມຄັ້ນນ້ອຍ ແລະ ຫຼຸດອັດຕາການປ້ອນລົງເຫຼືອ 0.1 ມມ/ຮອບ.
ບັນຫາທີ 2: ມິຕິ EການຂະຫຍາຍDປະຕິຮູບ
ສ່ວນໃຫຍ່ແມ່ນເກີດຈາກການດູດຊຶມຄວາມຊຸ່ມຊື່ນ ຫຼື ຄວາມຮ້ອນໃນທ້ອງຖິ່ນທີ່ບໍ່ສະເໝີພາບ ເຊິ່ງນຳໄປສູ່ການປ່ອຍຄວາມຕຶງຄຽດ. ຂ້ອຍຫຼີກລ່ຽງສິ່ງນີ້ໂດຍການເຮັດໃຫ້ວັດສະດຸແຫ້ງກ່ອນ ແລະ ໃຊ້ກົນລະຍຸດການລື່ນ + ການສຳເລັດຮູບແບບຄ່ອຍໆເປັນໄລຍະ. ຕົວຢ່າງ, ໄລຍະຫ່າງ 4 ຊົ່ວໂມງລະຫວ່າງການລື່ນ ແລະ ການສຳເລັດຮູບຈະຊ່ວຍໃຫ້ວັດສະດຸມີຄວາມໝັ້ນຄົງ.
ດ້ານ Tການຕອບແທນ Mວິທີການ (Pການຂັດເງົາ, Dເຢິງ, Sແລະ ການລະເບີດ)
ເຖິງແມ່ນວ່າໜ້າຜິວໄນລອນເອງຈະຂ້ອນຂ້າງລຽບ, ແຕ່ຖ້າມີຄວາມຕ້ອງການພິເສດ, ຂ້ອຍມັກຈະເຮັດ:
ການ ຂັດເງົາ ດ້ວຍກົນຈັກ : ປັບປຸງຄວາມໂປ່ງໃສ ຫຼື ຄວາມລຽບນຽນ (Ra<0.8 μm)
ການຍ້ອມສີ : ໃຊ້ສຳລັບສີທີ່ກຳນົດເອງ, ມັກພົບເຫັນຢູ່ໃນເຮືອນຜະລິດຕະພັນຜູ້ບໍລິໂພກ
ການພົ່ນຊາຍ : ເພື່ອປັບປຸງຄຸນສົມບັດການສຽດທານ ຫຼື ບັນລຸຜົນກະທົບດ້ານ, ມັກໃຊ້ໃນຊິ້ນສ່ວນມືຖື!
ປຽບທຽບ Aການວິເຄາະ Of Nylon And Oທ Eການສ່ອງແສງ Pຢາງ
ໃນໂຄງການປຸງແຕ່ງຕົວຈິງ, ໄນລອນມັກຖືກປຽບທຽບກັບພາດສະຕິກວິສະວະກຳທົ່ວໄປອື່ນໆເຊັ່ນ POM, ABS, ແລະ polycarbonate (PC). ປະສົບການຂອງຂ້ອຍແມ່ນວ່າໄນລອນແມ່ນເໝາະສົມສຳລັບຊິ້ນສ່ວນທີ່ມີຄວາມແຂງແຮງປານກາງ, ທົນທານຕໍ່ການສວມໃສ່, ແລະຄວາມຕ້ອງການການຫລໍ່ລື່ນດ້ວຍຕົນເອງ, ໃນຂະນະທີ່ POM ທົນທານຕໍ່ການສວມໃສ່ຫຼາຍກວ່າ, ABS ມີນ້ຳໜັກເບົາແຕ່ມີຄວາມແຂງແຮງອ່ອນ, ແລະ PC ຊະນະໃນດ້ານຄວາມໂປ່ງໃສແລະຄວາມຕ້ານທານແຮງກະທົບ. ກຸນແຈສຳຄັນໃນການເລືອກວັດສະດຸແມ່ນຢູ່ໃນການຈັບຄູ່ປະສິດທິພາບ, ໂດຍສະເພາະແມ່ນການສຸມໃສ່ສຳປະສິດແຮງສຽດທານ, ຄວາມຊຸ່ມຊື່ນ, ແລະອຸນຫະພູມການຜິດຮູບຄວາມຮ້ອນ.
| ຂະໜາດການປຽບທຽບ | ໄນລອນ (PA6/PA66) | POM (ໂພລີອົກຊີເມທີລີນ) | ABS (Acrylonitrile Butadiene Styrene) | ໂພລີຄາບອນ (PC) |
| ຄ່າສໍາປະສິດ friction | 0.25 | 0.2 | 0.35 | 0.4 |
| ໃສ່ຄວາມຕ້ານທານ | ?? | ★★★★★ | ☆☆☆☆☆☆ | ☆☆☆☆☆☆ |
| ຄວາມແຮງຂອງຜົນກະທົບ | ຂະຫນາດກາງ | ຂະຫນາດກາງ | ໂດຍທົ່ວໄປ | ສູງຫຼາຍ (>850 J/m) |
| ສະຖຽນລະພາບດ້ານມິຕິ | ປານກາງ (ຄວາມຊຸ່ມຊື່ນສູງ) | ສູງ (ຄວາມຊຸ່ມຊື່ນຕໍ່າ) | ສູງ | ຂະຫນາດກາງ |
| ອຸນຫະພູມ Deflection ຄວາມຮ້ອນ | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| ປະສິດທິພາບການປຸງແຕ່ງ | ທີ່ດີເລີດ | ທີ່ດີເລີດ | ທີ່ດີເລີດ | ໂດຍທົ່ວໄປ |
| ການ ນຳ ໃຊ້ທີ່ແນະ ນຳ | ເກຍ, ບລັອກເລື່ອນ, ບູດຊິ້ງ | ລໍ້ລາກ, ແບຣິ່ງ, ຊັ້ນວາງ | ເຮືອນ, ເຄື່ອງຫຼິ້ນ, ໂຄງສ້າງຮອງຮັບ | ຝາປິດໂປ່ງໃສ, ເປືອກຫຸ້ມທົນທານຕໍ່ແຮງກະແທກ |
ສາມັນ Iອຸດສາຫະກໍາ Application Sສະຖານະການ ຂອງໄນລອນ
ໃນໂຄງການເຄື່ອງຈັກ CNC ຂອງຂ້ອຍ, ວັດສະດຸໄນລອນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນຫຼາຍອຸດສາຫະກໍາທີ່ສໍາຄັນເນື່ອງຈາກນ້ໍາໜັກເບົາ, ຄວາມແຂງແຮງສູງ, ການຫລໍ່ລື່ນໃນຕົວເອງ ແລະ ຄຸນສົມບັດການສນວນໄຟຟ້າທີ່ດີເລີດ. ບໍ່ວ່າຈະຢູ່ໃນຂະແໜງການລົດຍົນ, ເອເລັກໂຕຣນິກ, ອາຫານ ຫຼື ອຸປະກອນການແພດ, ຂ້ອຍເລືອກປະເພດໄນລອນທີ່ເໝາະສົມ (ເຊັ່ນ PA6, PA66, PA12, ໄນລອນເສີມເສັ້ນໄຍແກ້ວ) ຕາມຄວາມຕ້ອງການດ້ານກົນຈັກ, ສະພາບແວດລ້ອມ ແລະ ມາດຕະຖານການຄວບຄຸມ. ຄວາມຕ້ານທານແຮງດຶງຂອງມັນສາມາດບັນລຸ 90 MPa, ແລະ ອຸນຫະພູມການຜິດຮູບຄວາມຮ້ອນຂອງມັນສາມາດບັນລຸໄດ້ເຖິງ 250°C. ມັນຍັງມີຄວາມໝັ້ນຄົງດ້ານມິຕິທີ່ດີ ແລະ ທົນທານຕໍ່ການກັດກ່ອນທາງເຄມີ, ເຮັດໃຫ້ມັນເໝາະສົມສໍາລັບການດໍາເນີນງານຄວາມຖີ່ສູງ ແລະ ການຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງໃນສະພາບແວດລ້ອມທີ່ຮຸນແຮງ.
ຕໍ່ໄປນີ້ແມ່ນການນຳໃຊ້ຊິ້ນສ່ວນໄນລອນທົ່ວໄປທີ່ຂ້ອຍມັກຈະຈັດການໃນອຸດສາຫະກຳຕ່າງໆ:
ອຸດສາຫະກໍາລົດຍົນ
ຂ້ອຍມັກຈະປະມວນຜົນຊິ້ນສ່ວນໄນລອນສຳລັບລູກຄ້າທີ່ໃຊ້ໃນລະບົບສົ່ງກຳລັງ ແລະ ໂຄງສ້າງຕົວຖັງ, ລວມທັງ:
ເກຍໄນລອນທີ່ທົນທານຕໍ່ການສວມໃສ່ສູງ (PA66-GF30) ແມ່ນເໝາະສົມສຳລັບລະບົບເກຍ ແລະ ລະບົບສົ່ງກຳລັງຂອງມໍເຕີ
ວົງເລັບ ແລະ ຕົວເຊື່ອມຕໍ່ຄົງທີ່, ມີປະສິດທິພາບທັງຄວາມແຂງແກ່ນ ແລະ ການຫຼຸດຜ່ອນການສັ່ນສະເທືອນ
ຄລິບທໍ່ນ້ຳມັນ, ຄລິບສາຍຮັດ ແລະ ຊິ້ນສ່ວນໂຄງສ້າງຂະໜາດນ້ອຍອື່ນໆທີ່ຕ້ອງການຄວາມທົນທານຕໍ່ນ້ຳມັນ ແລະ ທົນທານຕໍ່ອຸນຫະພູມສູງ
ອຸດສາຫະກໍາໄຟຟ້າ
ຂອງໄນລອນເຮັດໃຫ້ມັນເປັນວັດສະດຸທີ່ຂາດບໍ່ໄດ້ສຳລັບລະບົບໄຟຟ້າ. ຊິ້ນສ່ວນທົ່ວໄປທີ່ຂ້ອຍໄດ້ປຸງແຕ່ງປະກອບມີ:
ສະກູກັນຄວາມຮ້ອນ, ແຜ່ນຮອງກັນຄວາມຮ້ອນ (ທີ່ນິຍົມໃຊ້ PA6 ແລະ PA66)
ແຜ່ນຮອງສາຍໄຟແຍກສຳລັບການແຍກສາຍໄຟ, ແຮງດັນໄຟຟ້າສູງ ແລະ ຄວາມປອດໄພທີ່ດີເລີດ
ບລັອກຕຳແໜ່ງໄນລອນໃນກ່ອງຄວບຄຸມໄຟຟ້າຮັບປະກັນການເຮັດວຽກທີ່ໝັ້ນຄົງ ແລະ ໜ້າເຊື່ອຖືຂອງລະບົບສາຍ
ໃນ ອຸດສາຫະກຳອາຫານ , ພວກ ເຮົາ ສ່ວນໃຫຍ່ໃຊ້ ວັດສະດຸ PA12 ທີ່ ມີຄວາມຊຸ່ມຊື່ນ ຕ່ຳ ແລະ ໄດ້ ຮັບການຮັບຮອງຈາກ FDA ໃນຂົງເຂດນີ້. ຊິ້ນສ່ວນທົ່ວໄປແມ່ນ:
ລູກກິ້ງລຳລຽງ ແລະ ຕົວເລື່ອນຕ່ອງໂສ້, ຄ່າສຳປະສິດແຮງສຽດທານຕ່ຳ ແລະ ການເຮັດວຽກທີ່ງຽບ
ການຕັດຮາງນຳທາງ ແລະ ຮ່ອງນຳທາງຮັກສາຄວາມສະອາດສູງ ພ້ອມທັງຕອບສະໜອງຄວາມຕ້ອງການດ້ານຄວາມແຂງແຮງຂອງໂຄງສ້າງ
ຕົວເຊື່ອມຕໍ່ໄນລອນທີ່ສາມາດຖອດອອກໄດ້ເພື່ອງ່າຍຕໍ່ການເຮັດຄວາມສະອາດ ແລະ ບຳລຸງຮັກສາ
ອຸດສາຫະກຳການແພດ ໃນບັນດາລູກຄ້າທາງການແພດຂອງເອີຣົບ ແລະ ອາເມລິກາທີ່ຂ້ອຍໃຫ້ບໍລິການ, ໄນລອນຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດຊິ້ນສ່ວນໂຄງສ້າງທີ່ມີຄວາມແມ່ນຍຳສູງ, ເຊັ່ນ:
ທີ່ຢູ່ອາໄສອຸປະກອນການແພດ, ລະບົບວົງເລັບ (ໃຊ້ PA12, ສະຖຽນລະພາບດ້ານມິຕິທີ່ດີເລີດ)
ການວາງຕຳແໜ່ງສ່ວນປະກອບໃນເຄື່ອງມືຜ່າຕັດທີ່ໃຊ້ແລ້ວຖິ້ມ
ເກຍຂັບ ແລະ ຕົວຍຶດໃນອຸປະກອນທັນຕະກຳ
ອຸປະກອນການ Sການເລືອກຕັ້ງ Re អនុសាសន៍ation Tສາມາດ For Nໄອລອນ CNC Mເຈັບ
ຕາຕະລາງປຽບທຽບຕໍ່ໄປນີ້ສາມາດລະບຸໄວ້ໄດ້ (ແນະນຳໃຫ້ວາງໄວ້ທາງໜ້າ):
| ຊັ້ນວັດສະດຸ | ການດູດນ້ ຳ | Tensile Strength | ສະຖຽນລະພາບດ້ານມິຕິ | ສະຖານະການສະ ໝັກ |
| PA6 | ສູງ (2.5%) | 80 MPa | ໂດຍທົ່ວໄປ | ລູກລໍ້, ລາງລົດໄຟນຳທາງ |
| PA66 | ສູງ (2.0%) | 90 MPa | ດີ | ເກຍ, ຕົວເຊື່ອມຕໍ່ |
| PA12 | ຕໍ່າ (0.2%) | 60 MPa | ທີ່ດີເລີດ | ທາງການແພດ, ແຫວນປະທັບຕາ |
| PA66-GF30 | 低 | 130 MPa | ດີເລີດ | 支架、壳体 |
FAQ
ໄນລອນສາມາດປຸງແຕ່ງໄດ້ຫຼາຍປານໃດ?
ໄນລອນສາມາດປຸງແຕ່ງໄດ້ດ້ວຍວິທີການ CNC ເຊັ່ນ: ການເຈາະ ແລະ ການກວາດ. ໂດຍປົກກະຕິແລ້ວຂ້ອຍສາມາດບັນລຸຄວາມທົນທານ ±0.05 ມມ. ຄວາມແຂງປານກາງ ແລະ ແຮງສຽດທານຕໍ່າຂອງມັນຊ່ວຍໃຫ້ຕັດໄດ້ລຽບງ່າຍ, ແຕ່ເຄື່ອງມືທີ່ຄົມ ແລະ ການເຮັດໃຫ້ເຢັນແມ່ນຈຳເປັນເພື່ອປ້ອງກັນການລະລາຍ ຫຼື ການຜິດຮູບ.
ວິທີທີ່ດີທີ່ສຸດທີ່ຈະເຄື່ອງຈັກ Nylon ແມ່ນຫຍັງ?
ຂ້ອຍແນະນຳໃຫ້ໃຊ້ເຄື່ອງມືຄາໄບດ໌ທີ່ຄົມ, ຄວາມໄວໃນການຕັດປານກາງ (180–250 ມ/ນາທີ), ແລະ ສະເປຣນ້ຳຢາຫຼໍ່ເຢັນ. ການເຮັດໃຫ້ໄນລອນແຫ້ງກ່ອນ ແລະ ການໃຊ້ການຕັດທີ່ຂັດຂວາງຈະຊ່ວຍປ້ອງກັນການເກີດຂຸຍ ແລະ ການອ່ອນລົງຂອງພື້ນຜິວ. ຫຼີກລ່ຽງການປ້ອນທີ່ຮຸນແຮງເພື່ອຮັກສາຄວາມໝັ້ນຄົງຂອງມິຕິ.
ຄວາມແຕກຕ່າງລະຫວ່າງໄນລອນ ແລະ PA6 ແມ່ນຫຍັງ?
ໄນລອນແມ່ນຄຳສັບທົ່ວໄປສຳລັບໂພລີອາໄມ, ໃນຂະນະທີ່ PA6 ໝາຍເຖິງໄນລອນ 6 ໂດຍສະເພາະ. PA6 ມີຄວາມຕ້ານທານແຮງດຶງປະມານ 80 MPa ແລະ ທົນທານຕໍ່ແຮງກະທົບທີ່ດີ. ຢ່າງໃດກໍຕາມ, ການດູດຊຶມນ້ຳ 2.5% ຂອງມັນສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມແມ່ນຍຳ, ເຮັດໃຫ້ການອົບແຫ້ງມີຄວາມຈຳເປັນກ່ອນການເຄື່ອງຈັກ.
ຄວາມທົນທານຂອງ Nylon ໃນການເຄື່ອງຈັກແມ່ນຫຍັງ?
ໂດຍປົກກະຕິແລ້ວຂ້ອຍຮັກສາຄວາມທົນທານ ±0.05 ມມ ເມື່ອໃຊ້ກັບເຄື່ອງຈັກໄນລອນ. ສຳລັບຄວາມພໍດີທີ່ສຳຄັນ, ±0.02 ມມ ສາມາດບັນລຸໄດ້ດ້ວຍວັດສະດຸແຫ້ງ ແລະ ການຍຶດຕິດທີ່ແໜ້ນໜາ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ຄວາມຊຸ່ມຊື່ນ ແລະ ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນເຮັດໃຫ້ ±0.1 ມມ ເປັນແນວທາງທົ່ວໄປທີ່ປອດໄພກວ່າສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ.
ຂໍ້ຈຳກັດຂອງໄນລອນແມ່ນຫຍັງ?
ໄນລອນດູດຊຶມຄວາມຊຸ່ມຊື່ນ (ສູງເຖິງ 2.5%), ເຊິ່ງເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງມິຕິ. ມັນມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ, ມີຄວາມແຂງກະດ້າງປານກາງ, ແລະສາມາດບິດເບືອນ ຫຼື ສ້າງຄວາມຄົມຊັດໃນລະຫວ່າງການຕັດ. ປັດໄຈເຫຼົ່ານີ້ເຮັດໃຫ້ຄວາມທົນທານທີ່ແໜ້ນໜາ ແລະ ຄວາມໝັ້ນຄົງໃນໄລຍະຍາວມີຄວາມທ້າທາຍຫຼາຍຂຶ້ນ.
ຄວາມທົນທານທີ່ດີສຳລັບການເຄື່ອງຈັກແມ່ນຫຍັງ?
ຕາມປະສົບການຂອງຂ້ອຍ, ±0.1 ມມ ແມ່ນຄວາມທົນທານຕາມມາດຕະຖານທີ່ໃຊ້ໄດ້ຈິງສຳລັບຊິ້ນສ່ວນພາດສະຕິກ CNC. ດ້ວຍການກະກຽມວັດສະດຸ ແລະ ການຄວບຄຸມເຄື່ອງຈັກທີ່ດີ, ±0.05 ມມ ແມ່ນເປັນເລື່ອງທຳມະດາ. ຄວາມທົນທານຕ່ຳກວ່າ ±0.02 ມມ ຕ້ອງການການປັບທຽບຫຼັງການເຄື່ອງຈັກ ຫຼື ອຸປະກອນພິເສດ.
ຄວາມທົນທານຕໍ່ອຸນຫະພູມຂອງໄນລອນແມ່ນຫຍັງ?
ໄນລອນມາດຕະຖານສາມາດທົນທານຕໍ່ອຸນຫະພູມ -40°C ຫາ 120°C ໃນການບໍລິການຢ່າງຕໍ່ເນື່ອງ. ສຳລັບການແຕກສັ້ນໆ, ມັນຮັບຄວາມຮ້ອນໄດ້ເຖິງ 150°C. ສຳລັບຄວາມຕ້ານທານທີ່ສູງກວ່າ, ຂ້ອຍໃຊ້ PA66-GF30, ເຊິ່ງຮັກສາຄວາມແຂງແຮງໃນອຸນຫະພູມສູງ ແລະ ຕ້ານທານການອ່ອນລົງພາຍໃຕ້ການໂຫຼດ.
ໄນລອນມີຊັ້ນໃດແດ່ສຳລັບການເຄື່ອງຈັກ?
ຂ້ອຍມັກໃຊ້ PA6, PA66, PA12, ແລະ PA66-GF30. PA6 ແຂງແຮງ ແລະ ລາຄາບໍ່ແພງ, PA66 ເພີ່ມຄວາມແຂງແກ່ນ, PA12 ໃຫ້ການດູດຊຶມຄວາມຊຸ່ມຊື່ນຕໍ່າ, ແລະ PA66 ທີ່ເຕັມໄປດ້ວຍແກ້ວ 30% ຊ່ວຍເພີ່ມຄວາມແຂງແຮງຂອງແຮງດຶງໄດ້ຫຼາຍກວ່າ 130 MPa ສຳລັບການນຳໃຊ້ໂຄງສ້າງ.
ສະຫຼຸບ
ຈຸດປະສົງຂອງການຂຽນຄູ່ມືການປຸງແຕ່ງໄນລອນນີ້ແມ່ນເພື່ອຊ່ວຍໃຫ້ທ່ານເຂົ້າໃຈຢ່າງເຕັມສ່ວນກ່ຽວກັບຄວາມແຕກຕ່າງດ້ານປະສິດທິພາບ, ສະຖານະການນຳໃຊ້ ແລະ ເຕັກນິກການປຸງແຕ່ງ CNC ຂອງໄນລອນ. ບໍ່ວ່າທ່ານຈະເປັນວິສະວະກອນອອກແບບ, ຜູ້ຊື້, ຫຼື ຜູ້ປະຕິບັດງານໃນດ້ານການຜະລິດ, ຕາບໃດທີ່ທ່ານເປັນແມ່ບົດໃນການຄວບຄຸມການດູດຊຶມຄວາມຊຸ່ມຊື່ນ, ການຄັດເລືອກ ແລະ ຕົວກຳນົດການປຸງແຕ່ງທີ່ສົມເຫດສົມຜົນ, ທ່ານສາມາດປັບປຸງຄຸນນະພາບຂອງຊິ້ນສ່ວນໄດ້ຢ່າງມີປະສິດທິພາບ, ຫຼຸດຜ່ອນອັດຕາການມີຂໍ້ບົກພ່ອງ, ແລະ ບັນລຸການອອກແບບທີ່ເປັນປະໂຫຍດ ແລະ ການເພີ່ມປະສິດທິພາບຕົ້ນທຶນໃນອຸດສາຫະກຳລົດຍົນ, ໄຟຟ້າ, ການແພດ ແລະ ອື່ນໆ. ຂ້າພະເຈົ້າຫວັງວ່າຄູ່ມືນີ້ສາມາດເປັນເອກະສານອ້າງອີງທີ່ເປັນປະໂຫຍດສຳລັບທ່ານໃນການເລືອກວັດສະດຸ ແລະ ການປຸງແຕ່ງທີ່ມີຄວາມແມ່ນຍຳ.















