
ການແກະສະຫຼັກອາລູມິນຽມໝາຍເຖິງການໃຊ້ເຄື່ອງແກະສະຫຼັກ ແລະ ເຄື່ອງມືຕັດເພື່ອເອົາວັດສະດຸອອກຈາກຊິ້ນວຽກອາລູມິນຽມ ແລະ ສ້າງຮູບຮ່າງ, ຂະໜາດ ແລະ ລັກສະນະພື້ນຜິວທີ່ຕ້ອງການ. ມັນແມ່ນໜຶ່ງໃນວິທີການແກະສະຫຼັກທົ່ວໄປທີ່ສຸດສຳລັບຊິ້ນສ່ວນອາລູມິນຽມ ເພາະມັນໃຫ້ຄວາມແມ່ນຍຳ, ຄວາມຍືດຫຍຸ່ນ ແລະ ປະສິດທິພາບທີ່ດີສຳລັບທັງການອອກແບບທີ່ງ່າຍດາຍ ແລະ ສັບສົນ.
ໃນຄູ່ມືນີ້, ທ່ານຈະໄດ້ຮຽນຮູ້ວ່າອາລູມີນຽມໂຮງສີໝາຍຄວາມວ່າແນວໃດ, ເປັນຫຍັງອາລູມີນຽມຈຶ່ງເໝາະສົມກັບການໂຮງສີ, ເຄື່ອງຈັກ ແລະ ເຄື່ອງມືໃດທີ່ນິຍົມໃຊ້, ແລະວິທີການເຮັດວຽກຂອງຂະບວນການໂຮງສີເທື່ອລະຂັ້ນຕອນ.
ແມ່ນຫຍັງ is ໂຮງງານອາລູມິນຽມ?
ການແກະສະຫຼັກອາລູມີນຽມໝາຍເຖິງການແກະສະຫຼັກຊິ້ນວຽກອາລູມີນຽມໂດຍການໃຊ້ເຄື່ອງມືຕັດທີ່ໝູນວຽນເພື່ອເອົາວັດສະດຸອອກໃນລັກສະນະທີ່ຄວບຄຸມໄດ້. ມັນມັກຖືກນໍາໃຊ້ເພື່ອສ້າງພື້ນຜິວຮາບພຽງ, ຖົງ, ຊ່ອງ, ຮູບຊົງ, ຮູ, ລັກສະນະການຕິດຕັ້ງ, ແລະລາຍລະອຽດຄວາມແມ່ນຍໍາອື່ນໆທີ່ຕ້ອງການໃນຊິ້ນສ່ວນທີ່ເຮັດວຽກຫຼືໂຄງສ້າງ.
- ຄວາມທົນທານປົກກະຕິຂອງ ± 0.01 ມມ ຫາ ± 0.05 ມມ
- ການສຳເລັດຮູບພື້ນຜິວທົ່ວໄປຂອງ Ra 0.8–3.2 μm
- ຄວາມໄວ CNC ໂດຍທົ່ວໄປແມ່ນ 8,000–24,000 RPM
- ເໝາະສຳລັບອາລູມີນຽມ 6061, 6063, ແລະ 7075
- ເຮັດວຽກສຳລັບຕົ້ນແບບ ແລະ ການຜະລິດປະລິມານປານກາງ
- ຮອງຮັບກະເປົ໋າ, ຊ່ອງ, ຮູ, ແລະ ຮູບຊົງ
ເປັນຫຍັງອາລູມິນຽມຈຶ່ງເໝາະສົມກັບການເຈາະ?
ອາລູມີນຽມແມ່ນເໝາະສົມສຳລັບການເຈາະເພາະວ່າມັນຕັດງ່າຍ, ຮອງຮັບປະສິດທິພາບການເຈາະທີ່ດີ, ແລະ ສາມາດນຳໃຊ້ໃນຫຼາຍອຸດສາຫະກຳທີ່ນ້ຳໜັກ, ຮູບລັກສະນະ, ການນຳໄຟຟ້າ, ຫຼື ພຶດຕິກຳການກັດກ່ອນມີຄວາມສຳຄັນ. ຂໍ້ໄດ້ປຽບໃນການເຈາະຂອງມັນເຮັດໃຫ້ມັນເປັນວັດສະດຸທາງເລືອກທຳອິດທົ່ວໄປສຳລັບຊິ້ນສ່ວນ CNC ທີ່ກຳນົດເອງ.
ນ້ຳໜັກເບົາ ແລະ ສາມາດປຸງແຕ່ງໄດ້ດີ
ໜຶ່ງໃນຂໍ້ໄດ້ປຽບທີ່ໃຫຍ່ທີ່ສຸດຂອງອາລູມີນຽມແມ່ນມັນມີນ້ຳໜັກເບົາກວ່າເຫຼັກຫຼາຍ ໃນຂະນະທີ່ຍັງໃຫ້ປະສິດທິພາບກົນຈັກທີ່ເປັນປະໂຫຍດ. ສິ່ງນີ້ເຮັດໃຫ້ມັນໜ້າສົນໃຈສຳລັບຜະລິດຕະພັນທີ່ການຫຼຸດຜ່ອນນ້ຳໜັກຊ່ວຍປັບປຸງໜ້າທີ່, ການຈັດການ, ປະສິດທິພາບການຂົນສົ່ງ ຫຼື ຄວາມຍືດຫຍຸ່ນໃນການອອກແບບໂດຍລວມ.
ຄວາມສາມາດໃນການປຸງແຕ່ງຂອງມັນຍັງເປັນຜົນປະໂຫຍດອັນໃຫຍ່ຫຼວງ. ອາລູມິນຽມຫຼາຍຊະນິດຜະລິດການສ້າງຊິບທີ່ດີ ແລະ ສາມາດປຸງແຕ່ງດ້ວຍຄວາມໄວສູງ. ສິ່ງນີ້ຊ່ວຍປັບປຸງຜົນຜະລິດ, ໂດຍສະເພາະໃນການຜະລິດແບບຕົ້ນແບບ ແລະ ການຜະລິດປະລິມານປານກາງ.
ອັດຕາສ່ວນຄວາມແຮງຕໍ່ນ້ຳໜັກທີ່ດີ
ອາລູມີນຽມຖືກນໍາໃຊ້ໃນຊິ້ນສ່ວນວິສະວະກຳຫຼາຍຊະນິດເພາະມັນໃຫ້ອັດຕາສ່ວນຄວາມແຂງແຮງຕໍ່ນໍ້າໜັກທີ່ເອື້ອອໍານວຍ. ໃນຂະນະທີ່ມັນບໍ່ໄດ້ທົດແທນເຫຼັກໃນທຸກໆການນໍາໃຊ້ໂຄງສ້າງ, ມັນມີປະສິດທິພາບດີຫຼາຍໃນຫຼາຍໆເຮືອນ, ກອບ, ວົງເລັບ, ຕູ້, ຊິ້ນສ່ວນຕິດຕັ້ງ, ໂຄງສ້າງຮອງຮັບ, ແລະອົງປະກອບເຄື່ອງຈັກທີ່ມີນໍ້າໜັກເບົາ.
ສຳລັບນັກອອກແບບຫຼາຍຄົນ, ຄວາມສົມດຸນນີ້ແມ່ນສິ່ງທີ່ເຮັດໃຫ້ອາລູມີນຽມມີຄວາມໜ້າສົນໃຈ. ມັນແຂງແຮງພຽງພໍສຳລັບການນຳໃຊ້ຫຼາຍຢ່າງ, ແຕ່ຍັງເບົາພໍທີ່ຈະຊ່ວຍຫຼຸດຜ່ອນນ້ຳໜັກຂອງລະບົບ.
ການນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນຊິ້ນສ່ວນອຸດສາຫະກໍາ
ການເຈາະອາລູມີນຽມຖືກນຳໃຊ້ໃນຊິ້ນສ່ວນອຸດສາຫະກຳທີ່ຫຼາກຫຼາຍ, ລວມທັງ:
- ບ້ານເຮືອນ
- ວົງເລັບ
- ແຜ່ນຮອງ
- ການປົກຫຸ້ມຂອງເຄື່ອງຈັກ
- ລະບາຍຄວາມຮ້ອນ
- ກອບໂຄງສ້າງ
- ອົງປະກອບຂອງຫຸ່ນຍົນ
- ຕູ້ເອເລັກໂທຣນິກ
- ອຸປະກອນອາວະກາດ
- ຊິ້ນສ່ວນສະໜັບສະໜູນລົດຍົນ
ການນໍາໃຊ້ຢ່າງກວ້າງຂວາງນີ້ແມ່ນເຫດຜົນໜຶ່ງທີ່ເຮັດໃຫ້ການເຈາະອາລູມີນຽມຍັງຄົງເປັນການບໍລິການຫຼັກໃນ ການຜະລິດເຄື່ອງຈັກ CNC ຕາມຄວາມຕ້ອງການ.
ເຄື່ອງຈັກ ແລະ ເຄື່ອງມືໃດແດ່ທີ່ໃຊ້ເພື່ອຜະລິດອາລູມີນຽມ?
ເຄື່ອງຈັກ ແລະ ເຄື່ອງມືທີ່ໃຊ້ໃນການບົດອາລູມີນຽມມັກຈະປະກອບມີເຄື່ອງບົດ CNC, ແກນໝູນຄວາມໄວສູງ, ເຄື່ອງມືຕັດຄາໄບ, ເຄື່ອງມືເຈາະ, ເຄື່ອງບົດໜ້າ, ແລະ ລະບົບຕິດຕັ້ງທີ່ໝັ້ນຄົງ. ການປະສົມປະສານຂອງເຄື່ອງຈັກ-ເຄື່ອງມືທີ່ເໝາະສົມມີຜົນຕໍ່ທັງຜົນຜະລິດ ແລະ ຄຸນນະພາບຂອງຊິ້ນສ່ວນ.
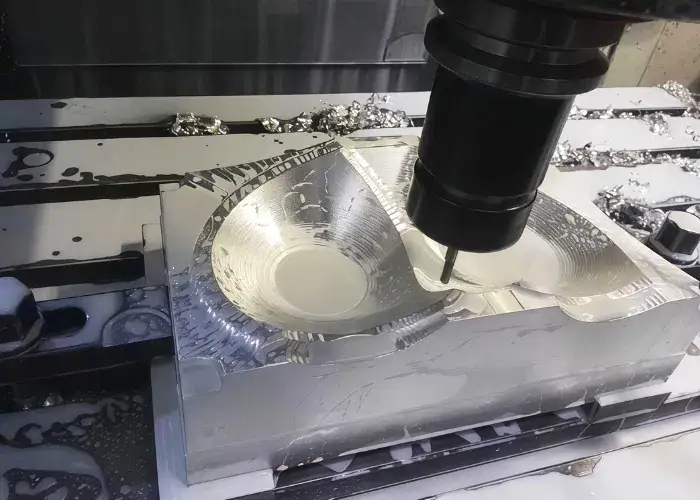
ເຄື່ອງຈັກຕັດຊີເອັນຊີ
ເຄື່ອງຕັດ CNC ແມ່ນອຸປະກອນມາດຕະຖານທີ່ໃຊ້ໃນການຕັດອາລູມີນຽມໃນການຜະລິດທີ່ທັນສະໄໝ. ພວກມັນເປັນທີ່ນິຍົມເພາະວ່າພວກມັນສາມາດຮັກສາການເຄື່ອນໄຫວທີ່ຖືກໂປຣແກຣມໄວ້ໄດ້ຢ່າງຖືກຕ້ອງ ແລະ ຜະລິດຜົນໄດ້ຮັບທີ່ເຮັດຊ້ຳໄດ້ໃນທົ່ວຕົ້ນແບບ, ກຸ່ມນ້ອຍ ແລະ ການຜະລິດ.
ປະເພດເຄື່ອງຈັກທົ່ວໄປປະກອບມີ:
- ເຄື່ອງຈັກ 3 ແກນ CNC
- ເຄື່ອງຈັກ 4 ແກນ CNC
- ເຄື່ອງຈັກ 5 ແກນ CNC
- ສູນເຄື່ອງຈັກແນວຕັ້ງ
- ສູນເຄື່ອງຈັກຕາມແນວນອນ
ສຳລັບຊິ້ນສ່ວນອາລູມິນຽມທີ່ລຽບງ່າຍກວ່າ, ເຄື່ອງຈັກ 3 ແກນມັກຈະພຽງພໍ. ສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນຫຼາຍທີ່ມີລັກສະນະຫຼາຍໜ້າ ຫຼື ໜ້າດິນທີ່ມີມຸມ, ເຄື່ອງຈັກ 4 ແກນ ຫຼື 5 ແກນອາດຈະຫຼຸດຜ່ອນການຕັ້ງຄ່າ ແລະ ປັບປຸງຄວາມແມ່ນຍຳ.
ເຄື່ອງມືຕັດທົ່ວໄປສຳລັບອາລູມີນຽມ
ເຄື່ອງມືຕັດສຳລັບອາລູມີນຽມມັກຈະຖືກເລືອກເພື່ອຄວາມຄົມຊັດ, ຄວາມສາມາດໃນການລະບາຍຊິບ, ແລະ ປະສິດທິພາບການຕັດທີ່ໝັ້ນຄົງ. ອາລູມີນຽມບໍ່ຍາກທີ່ຈະຕັດໃນລັກສະນະດຽວກັນກັບເຫຼັກກ້າທີ່ແຂງ, ແຕ່ມັນມີຄວາມອ່ອນໄຫວຕໍ່ການເຊື່ອມຊິບ ແລະ ຂອບທີ່ສະສົມ, ສະນັ້ນຮູບຮ່າງຂອງເຄື່ອງມືຈຶ່ງມີຄວາມສຳຄັນ.
ເຄື່ອງມືທີ່ໃຊ້ສຳລັບອາລູມີນຽມມັກຈະມີຄຸນລັກສະນະດັ່ງນີ້:
- ຂອບຕັດແຫຼມ
- ປຸຍຂົ້ວ
- ເລຂາຄະນິດທີ່ເໝາະສົມກັບວັດສະດຸທີ່ບໍ່ແມ່ນເຫຼັກ
- ການກໍ່ສ້າງດ້ວຍຄາໄບເພື່ອຄວາມຕ້ານທານການສວມໃສ່ທີ່ດີຂຶ້ນ
- ການເຄືອບເມື່ອເປັນປະໂຫຍດຕໍ່ການໄຫຼຂອງຊິບ ຫຼື ການຄວບຄຸມຄວາມຮ້ອນ
ການເລືອກເຄື່ອງມືທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ເກີດການຕິດ, ຜິວໜ້າບໍ່ດີ, ມີສຽງດັງ, ຫຼື ການສ້າງເປັນຂອບ ເຖິງແມ່ນວ່າວັດສະດຸເອງຈະງ່າຍຕໍ່ການຕັດກໍຕາມ.
ສະວ່ານ, ດອກຕັດປາຍ, ແລະ ດອກຕັດໜ້າ
ເຄື່ອງມືທີ່ແຕກຕ່າງກັນຖືກອອກແບບມາສຳລັບວຽກງານເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ, ແລະ ການເລືອກເຄື່ອງມືທີ່ເໝາະສົມຈະຊ່ວຍປັບປຸງຄວາມແມ່ນຍຳ, ຄຸນນະພາບພື້ນຜິວ ແລະ ປະສິດທິພາບການຜະລິດ. ໃນບັນດາເຄື່ອງມືທີ່ໃຊ້ທົ່ວໄປທີ່ສຸດສຳລັບຊິ້ນສ່ວນອາລູມີນຽມແມ່ນສະວ່ານ, ດອກສຽບ, ແລະ ດອກສຽບໜ້າ.
- ສະວ່ານແມ່ນໃຊ້ສຳລັບຮູຜ່ານ, ຮູນຳທາງ, ແລະ ລັກສະນະທີ່ກຽມໄວ້ສຳລັບການແຕະ ຫຼື ການຍຶດ.
- ໂຮງສີປາຍແມ່ນເຄື່ອງມືທົ່ວໄປທີ່ສຸດສຳລັບການເຈາະອາລູມີນຽມ ເພາະມັນສາມາດຕັດຮ່ອງ, ຮູບຊົງ, ຮູ, ຂັ້ນໄດ ແລະ ໂປຣໄຟລ໌ທົ່ວໄປໄດ້.
- ເຄື່ອງບົດໜ້າຖືກນຳໃຊ້ເມື່ອຕັດໜ້າພື້ນທີ່ຮາບພຽງຂະໜາດໃຫຍ່ຢ່າງມີປະສິດທິພາບ. ພວກມັນມີປະໂຫຍດໂດຍສະເພາະສຳລັບການກະກຽມໜ້າພື້ນໄມ້ຫຼັກ ຫຼື ການເຄື່ອງຈັກຕັດໜ້າພື້ນຜິວອ້າງອີງທີ່ກວ້າງຂວາງ.
ໃນໂຄງການຕົວຈິງຫຼາຍໆຢ່າງ, ຊິ້ນສ່ວນອາລູມີນຽມອັນໜຶ່ງອາດຈະໃຊ້ທັງສາມໝວດໝູ່ໃນຮອບວຽນເຄື່ອງຈັກດຽວ.
ເຄື່ອງມືເຮັດວຽກ ແລະ ເຄື່ອງມືຕິດຕັ້ງ
ການຍຶດຕິດແມ່ນໜຶ່ງໃນສ່ວນທີ່ສຳຄັນທີ່ສຸດຂອງການເຈາະອາລູມີນຽມ ເພາະວ່າການໜີບທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ເກີດການເຄື່ອນທີ່, ການບິດເບືອນ ຫຼື ການສັ່ນສະເທືອນ. ຊິ້ນສ່ວນອາລູມີນຽມ, ໂດຍສະເພາະຊິ້ນສ່ວນຝາບາງ ຫຼື ຊິ້ນສ່ວນທີ່ມີຄວາມແຂງກະດ້າງຕ່ຳ, ສາມາດຜິດຮູບໄດ້ງ່າຍກ່ວາທ່ອນເຫຼັກໜາ ຖ້າການໜີບບໍ່ໄດ້ຮັບການຄວບຄຸມຢ່າງຖືກຕ້ອງ.
ວິທີການເຮັດວຽກທົ່ວໄປປະກອບມີ:
- ແວ່ນເຄື່ອງ
- ຄາງກະໄຕອ່ອນ
- ແຜ່ນຕິດຕັ້ງ
- ອຸປະກອນດູດຝຸ່ນ
- ແຄ້ມແບບໂມດູນ
- ອຸປະກອນຕິດຕັ້ງແບບກຳນົດເອງສຳລັບການຜະລິດຊ້ຳໆ
ການຕິດຕັ້ງທີ່ດີຊ່ວຍປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິ, ຫຼຸດຜ່ອນສຽງສັ່ນ, ແລະ ຊ່ວຍຮັກສາຄວາມໝັ້ນຄົງຂອງຊິ້ນສ່ວນໃນລະຫວ່າງການຫລໍ່ລື່ນ ແລະ ການເຄືອບສີ.
ເຈົ້າຈະເຮັດການບົດອາລູມີນຽມແນວໃດເທື່ອລະຂັ້ນຕອນ?
ການແກະສະຫຼັກອາລູມີນຽມເທື່ອລະຂັ້ນຕອນ ໂດຍປົກກະຕິແລ້ວຈະກ່ຽວຂ້ອງກັບການວາງແຜນຊິ້ນສ່ວນ, ການກະກຽມວັດຖຸດິບ, ການໜີບຊິ້ນວຽກ, ການເລືອກເຄື່ອງມື, ການຕັ້ງຄ່າພາລາມິເຕີການຕັດ, ການເອົາວັດສະດຸອອກຜ່ານການຂູດຫຍາບ ແລະ ການສຳເລັດຮູບ, ແລະ ຈາກນັ້ນກວດກາ ແລະ ທຳຄວາມສະອາດຊິ້ນສ່ວນສຸດທ້າຍ. ແຕ່ລະຂັ້ນຕອນປະກອບສ່ວນເຂົ້າໃນຄຸນນະພາບຂອງເຄື່ອງຈັກ.
ການອອກແບບຊິ້ນສ່ວນ ແລະ ການວາງແຜນຂະບວນການ
ຂັ້ນຕອນທຳອິດແມ່ນການເຂົ້າໃຈການອອກແບບຊິ້ນສ່ວນ. ວິສະວະກອນທົບທວນຄືນຮູບແຕ້ມ ຫຼື ແບບຈຳລອງ CAD ເພື່ອລະບຸລັກສະນະຫຼັກ, ຄວາມຕ້ອງການຄວາມທົນທານ, ຄວາມຄາດຫວັງຂອງການສຳເລັດຮູບພື້ນຜິວ, ຄວາມໜາຂອງຝາ, ຄວາມເລິກຂອງຮູ, ສະພາບມຸມ, ແລະ ການເຂົ້າເຖິງເຄື່ອງຈັກ.
ການວາງແຜນທີ່ດີຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງ. ມັນຊ່ວຍໃນການກຳນົດວ່າຊິ້ນສ່ວນຄວນຈະຖືກເຄື່ອງຈັກຈາກແຜ່ນ, ທ່ອນ, ການອັດ, ຫຼື ການຫລໍ່, ແລະມັນຍັງມີອິດທິພົນຕໍ່ການເລືອກເຄື່ອງມື, ການອອກແບບອຸປະກອນ, ແລະ ລຳດັບການເຄື່ອງຈັກ.
ການກະກຽມວັດສະດຸ
ການກະກຽມວັດສະດຸປະກອບມີການເລືອກໂລຫະປະສົມອາລູມິນຽມທີ່ຖືກຕ້ອງ ແລະ ຢືນຢັນຂະໜາດຂອງສາງ. ວັດຖຸດິບອາດຈະຖືກຕັດເປັນຕ່ອນໆກ່ອນທີ່ຈະເລີ່ມຕົ້ນການເຄື່ອງຈັກ. ໃນຂັ້ນຕອນນີ້, ສະພາບພື້ນຜິວ, ຄວາມຮາບພຽງ ແລະ ປະລິມານສາງອາດຈະຖືກກວດສອບໂດຍອີງຕາມຄວາມຕ້ອງການຂອງຊິ້ນສ່ວນ.
ຖ້າໃຊ້ເກຣດທີ່ບໍ່ຖືກຕ້ອງ, ພຶດຕິກຳການເຄື່ອງຈັກ ແລະ ປະສິດທິພາບຂອງຊິ້ນສ່ວນສຸດທ້າຍສາມາດໄດ້ຮັບຜົນກະທົບ. ນັ້ນແມ່ນເຫດຜົນທີ່ການຢືນຢັນວັດສະດຸເປັນສ່ວນໜຶ່ງຂອງການຄວບຄຸມການຜະລິດທີ່ແທ້ຈິງ.
ການຍຶດບ່ອນເຮັດວຽກ
ຫຼັງຈາກນັ້ນ, ຊິ້ນວຽກຈະຖືກໜີບໃນລັກສະນະທີ່ຍຶດມັນໄວ້ຢ່າງປອດໄພໃນຂະນະທີ່ຫຼຸດຜ່ອນການບິດເບືອນ. ສິ່ງນີ້ມີຄວາມສຳຄັນເພາະວ່າການໜີບທີ່ວ່າງສາມາດເຮັດໃຫ້ຊິ້ນສ່ວນເຄື່ອນທີ່, ໃນຂະນະທີ່ການໜີບຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ສ່ວນປະກອບອາລູມີນຽມບາງລົງໄດ້.
ການຕິດຕັ້ງຕ້ອງອະນຸຍາດໃຫ້ເຂົ້າເຖິງເຄື່ອງມືໄດ້ພຽງພໍ. ໃນຫຼາຍໆພາກສ່ວນ, ການອອກແບບອຸປະກອນມີຄວາມສຳຄັນເທົ່າກັບເສັ້ນທາງເຄື່ອງມືເອງ.
ການເລືອກເຄື່ອງມື ແລະການຕິດຕັ້ງ
ເມື່ອຊິ້ນວຽກໄດ້ຮັບການຮັດແໜ້ນແລ້ວ, ເຄື່ອງມືຈະຖືກເລືອກຕາມປະເພດຄຸນລັກສະນະ ແລະ ຂັ້ນຕອນຂອງການຕັດ. ເຄື່ອງມືຂະໜາດໃຫຍ່ກວ່າອາດຈະຖືກໃຊ້ສຳລັບການຂູດຫຍາບ, ໃນຂະນະທີ່ເຄື່ອງມືຂະໜາດນ້ອຍກວ່າ ຫຼື ຄົມກວ່າຈະຖືກໃຊ້ສຳລັບການສຳເລັດຮູບລາຍລະອຽດທີ່ລະອຽດ.
ການຕັ້ງຄ່າເຄື່ອງມືປະກອບມີ:
- ກຳລັງໂຫຼດເຄື່ອງມືທີ່ຖືກຕ້ອງ
- ການກວດສອບຄວາມຍາວຂອງເຄື່ອງມື
- ການຢືນຢັນການຊົດເຊີຍເສັ້ນຜ່າສູນກາງເຄື່ອງມື
- ຮັບປະກັນວ່າການແລ່ນຂອງເຄື່ອງມືຖືກຄວບຄຸມ
ການຕັ້ງຄ່າພາລາມິເຕີ
ຫຼັງຈາກນັ້ນ, ພາລາມິເຕີການຕັດຈະຖືກຕັ້ງຄ່າໂດຍອີງໃສ່ຊັ້ນອາລູມິນຽມ, ປະເພດເຄື່ອງມື, ຮູບຊົງເລຂາຄະນິດຂອງຊິ້ນສ່ວນ, ແລະ ເປົ້າໝາຍຄຸນນະພາບ. ການຕັ້ງຄ່າເຫຼົ່ານີ້ລວມມີຄວາມໄວຂອງແກນ, ອັດຕາການປ້ອນ, ຄວາມເລິກຂອງການຕັດຕາມແກນ, ການເຂົ້າກັນຂອງລັດສະໝີ, ການໃຊ້ນ້ຳຢາຫຼໍ່ເຢັນ, ແລະ ຍຸດທະສາດເສັ້ນທາງເຄື່ອງມື.
ຂັ້ນຕອນນີ້ສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ການຄວບຄຸມຊິບ, ການສ້າງຄວາມຮ້ອນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ເວລາຮອບວຽນ, ແລະ ການສຳເລັດຮູບໜ້າດິນສຸດທ້າຍ.
ການເຈາະຫຍາບ ແລະ ການເຈາະສຳເລັດຮູບ
ການສີຫຍາບຈະຊ່ວຍກຳຈັດວັດສະດຸສ່ວນໃຫຍ່ໄດ້ຢ່າງວ່ອງໄວ. ຈຸດປະສົງແມ່ນເພື່ອປັ້ນຊິ້ນສ່ວນໃຫ້ມີປະສິດທິພາບ ໃນຂະນະທີ່ຍັງເຫຼືອສະຕັອກພຽງພໍສຳລັບການສຳເລັດຮູບສຸດທ້າຍ. ການສີສຳເລັດຮູບຫຼັງຈາກນັ້ນຈະເຮັດໃຫ້ຊິ້ນສ່ວນມີຂະໜາດສຸດທ້າຍ ແລະ ປັບປຸງສະພາບພື້ນຜິວ.
ຄວາມຜິດພາດທົ່ວໄປແມ່ນການພະຍາຍາມສຳເລັດຮູບຢ່າງຮຸກຮານເກີນໄປ. ໃນການເຄື່ອງຈັກອາລູມີນຽມ, ຄຸນນະພາບການສຳເລັດຮູບທີ່ດີກວ່າມັກຈະມາຈາກການຜ່ານການສຳເລັດຮູບທີ່ໝັ້ນຄົງ, ເບົາກວ່າ, ແລະຄວບຄຸມໄດ້ຫຼາຍກວ່າແທນທີ່ຈະເພີ່ມແຮງຕັດ.
ການກວດກາ ແລະທຳຄວາມສະອາດ
ຫຼັງຈາກການເຄື່ອງຈັກແລ້ວ, ຊິ້ນສ່ວນຈະຖືກກວດກາ ແລະ ທຳຄວາມສະອາດ. ການກວດກາອາດຈະປະກອບມີການວັດແທກຂະໜາດ, ການກວດສອບດ້ວຍຕາ, ການກວດສອບຂອບ, ການກວດສອບຮູ, ແລະ ການກວດກາໜ້າດິນ. ການທຳຄວາມສະອາດຈະກຳຈັດຮອຍບิ่น, ສິ່ງເສດເຫຼືອຂອງນ້ຳຢາລະບາຍຄວາມຮ້ອນ, ແລະ ເສດເຫຼືອທີ່ວ່າງອອກ ເຊິ່ງອາດຈະສົ່ງຜົນກະທົບຕໍ່ສະພາບການປະກອບ ຫຼື ການຈັດສົ່ງໃນພາຍຫຼັງ.
ພາລາມິເຕີການຕັດໃດທີ່ສຳຄັນເມື່ອທ່ານໂຮງສີອາລູມີນຽມ?
ພາລາມິເຕີການຕັດທີ່ສຳຄັນທີ່ສຸດເມື່ອເຄື່ອງໂມ້ອາລູມີນຽມແມ່ນຄວາມໄວໃນການຕັດ, ອັດຕາການປ້ອນ, ຄວາມເລິກຂອງການຕັດ, ແລະ ເງື່ອນໄຂການຄາຍຂອງຊິບ. ປັດໄຈເຫຼົ່ານີ້ມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ການຄວບຄຸມຂອບເຫຼັກ, ແລະ ຜິວໜ້າ.
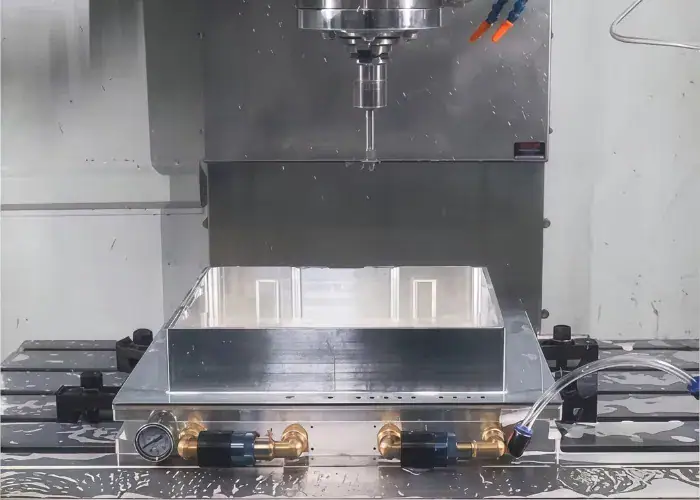
ຄວາມໄວຕັດ
ຄວາມໄວໃນການຕັດມີຄວາມສຳຄັນ ເພາະວ່າອາລູມີນຽມປົກກະຕິແລ້ວສາມາດຖືກເຄື່ອງຈັກດ້ວຍຄວາມໄວສູງກວ່າເຫຼັກຫຼາຍຊະນິດ, ແຕ່ຄວາມໄວຫຼາຍເກີນໄປໂດຍບໍ່ມີການຄວບຄຸມອາດຈະສ້າງຄວາມຮ້ອນ ແລະ ການຕັດທີ່ບໍ່ໝັ້ນຄົງ. ຄ່າທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບໂລຫະປະສົມ, ເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງຕັດ, ວັດສະດຸຂອງເຄື່ອງຕັດ, ຄວາມສາມາດໃນການຕັດຂອງແກນເຄື່ອງ, ແລະ ວ່າການຕັດເປັນການຫຍາບ ຫຼື ການສຳເລັດຮູບ.
Feed Rate
ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ວິທີທີ່ເຄື່ອງຕັດເຈາະວັດສະດຸ. ຖ້າການປ້ອນຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງສະອາດ, ເຊິ່ງເຮັດໃຫ້ຄວາມຮ້ອນ ແລະ ຂອບຕິດຕົວຫຼາຍຂຶ້ນ. ຖ້າການປ້ອນສູງເກີນໄປ, ຜິວໜ້າອາດຈະຮ້າຍແຮງຂຶ້ນ ແລະ ການສ້າງເປັນຂຸຍອາດຈະເພີ່ມຂຶ້ນ.
ການໂຫຼດຊິບທີ່ໝັ້ນຄົງໂດຍທົ່ວໄປແມ່ນມີຄວາມສຳຄັນຫຼາຍກວ່າການໃຊ້ການປ້ອນຂໍ້ມູນສູງສຸດເທົ່າທີ່ເປັນໄປໄດ້.
ຄວາມເລິກຂອງການຕັດ
ຄວາມເລິກຂອງການຕັດສົ່ງຜົນກະທົບຕໍ່ທັງຜົນຜະລິດ ແລະ ຄວາມໝັ້ນຄົງຂອງຊິ້ນສ່ວນ. ການຕັດທີ່ໜັກກວ່າສາມາດປັບປຸງປະສິດທິພາບຂອງການຫຍາບໄດ້, ແຕ່ພວກມັນຍັງເພີ່ມແຮງຕັດ ແລະ ຄວາມສ່ຽງຕໍ່ການສັ່ນສະເທືອນ. ການຕັດທີ່ເບົາກວ່າມັກຖືກເລືອກໃກ້ກັບຝາບາງ, ຂອບແຄບ, ຫຼື ພື້ນຜິວທີ່ມີຄວາມແມ່ນຍຳສູງ.
ການກຳຈັດນ້ຳຢາຫຼໍ່ເຢັນ ແລະ ຮອຍແຕກ
ການກຳຈັດເສດເຫຼັກແມ່ນມີຄວາມສຳຄັນເປັນພິເສດໃນການເຈາະອາລູມີນຽມ ເພາະວ່າເສດເຫຼັກສາມາດຕິດກັບເຄື່ອງຕັດ ຫຼື ຕັດຄືນໃໝ່ໃນໜ້າດິນ. ລະບົບນ້ຳຢາຫຼໍ່ເຢັນ, ໝອກ ຫຼື ລະບົບສີດອາກາດຊ່ວຍຍ້າຍເສດເຫຼັກອອກຈາກເຂດຕັດ ແລະ ຫຼຸດຜ່ອນບັນຫາການຕິດ.
ການກຳຈັດຊິບທີ່ດີມັກຈະມີຜົນກະທົບໂດຍກົງຕໍ່:
- ຄຸນະພາບ ໜ້າ ດິນ
- ຄວາມສະອາດຂອງເຄື່ອງມື
- ຄຸນະພາບຂອບ
- ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ
ທ່ານຈະໄດ້ຮັບຜົນໄດ້ຮັບທີ່ດີກວ່າເມື່ອທ່ານຜະລິດອາລູມີນຽມໄດ້ແນວໃດ?
ຜົນໄດ້ຮັບທີ່ດີກວ່າໃນການແກະສະຫຼັກອາລູມີນຽມແມ່ນມາຈາກການລວມເອົາເຄື່ອງມື, ພາລາມິເຕີ, ອຸປະກອນຕິດຕັ້ງ ແລະ ການຄວບຄຸມຂະບວນການທີ່ຖືກຕ້ອງ. ເຖິງແມ່ນວ່າອາລູມີນຽມເປັນວັດສະດຸທີ່ສາມາດປຸງແຕ່ງໄດ້, ແຕ່ບັນຫາຄຸນນະພາບຍັງສາມາດເກີດຂຶ້ນໄດ້ຖ້າການຕັ້ງຄ່າບໍ່ໄດ້ຮັບການເພີ່ມປະສິດທິພາບ.
ໃຊ້ເຄື່ອງມື Sharp ສຳລັບອາລູມີນຽມ
ເຄື່ອງມືທີ່ຄົມຊັດຊ່ວຍຕັດອາລູມີນຽມໄດ້ຢ່າງສະອາດແທນທີ່ຈະເຮັດໃຫ້ມັນເປື້ອນ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນການເກີດຂອງສະນິມ, ການຈີກຂາດຂອງໜ້າດິນ, ແລະ ການສະສົມຄວາມຮ້ອນ. ເຄື່ອງມືທີ່ຖືກອອກແບບມາສະເພາະສຳລັບອາລູມີນຽມມັກຈະເຮັດວຽກໄດ້ດີກວ່າເພາະວ່າຮູບຮ່າງຂອງມັນຊ່ວຍໃຫ້ຊິບປ່ອຍອອກມາໄດ້ລຽບງ່າຍຂຶ້ນ.
ຫຼຸດຜ່ອນຂອບທີ່ສະສົມໄວ້
ຂອບຕັດທີ່ຕິດກັນແມ່ນໜຶ່ງໃນບັນຫາທີ່ພົບເລື້ອຍທີ່ສຸດເມື່ອເຄື່ອງຈັກອາລູມີນຽມ. ມັນເກີດຂຶ້ນເມື່ອວັດສະດຸຕິດກັບຂອບຕັດ ແລະ ປ່ຽນວິທີການຕັດຂອງເຄື່ອງມື.
ວິທີການຫຼຸດຜ່ອນຂອບທີ່ສະສົມລວມມີ:
- ການໃຊ້ເຄື່ອງມືທີ່ຄົມກວ່າ
- ການປັບປຸງນໍ້າຢາຫຼໍ່ລື່ນ ຫຼື ການຫລໍ່ລື່ນ
- ການປັບຄວາມໄວ ແລະ ຄວາມສົມດຸນຂອງການປ້ອນ
- ປັບປຸງການກຳຈັດຊິບ
- ປ່ຽນເຄື່ອງຕັດທີ່ເສື່ອມສະພາບຕາມເວລາ
ປ້ອງກັນການຜິດຮູບຂອງຊິ້ນສ່ວນ
ຊິ້ນສ່ວນອາລູມີນຽມບາງໆສາມາດຜິດຮູບໃນລະຫວ່າງການຕັດຍ້ອນແຮງໜີບ, ຄວາມກົດດັນພາຍໃນ, ຫຼື ນ້ຳໜັກຕັດ. ການວາງແຜນຂະບວນການທີ່ດີກວ່າມັກຈະຊ່ວຍຫຼຸດຜ່ອນບັນຫານີ້ໄດ້.
ວິທີການທົ່ວໄປປະກອບມີ:
- ການໃຊ້ການໜີບທີ່ສົມດຸນ
- ການແກະສະຫຼັກທັງສອງດ້ານຕາມລຳດັບທີ່ວາງແຜນໄວ້
- ປະໄວ້ສະຕັອກທີ່ເໝາະສົມສຳລັບການສຳເລັດຮູບ
- ການໃຊ້ໃບສຳເລັດຮູບທີ່ເບົາກວ່າ
- ການຫຼຸດຜ່ອນແຮງໃກ້ກັບລັກສະນະບາງໆ
ປັບປຸງການສໍາເລັດຮູບດ້ານ
ການສຳເລັດຮູບພື້ນຜິວມີຄວາມສຳຄັນຕໍ່ຊິ້ນສ່ວນທີ່ເບິ່ງເຫັນໄດ້, ໜ້າປະທັບຕາ, ໜ້າຕິດຕໍ່ເລື່ອນ, ແລະ ການປະກອບເຂົ້າກັນ. ການສຳເລັດຮູບທີ່ດີກວ່າມັກຈະມາຈາກການຍຶດຕິດທີ່ໝັ້ນຄົງ, ສະພາບເຄື່ອງມືທີ່ດີ, ການຜ່ານການສຳເລັດຮູບທີ່ລະອຽດອ່ອນ, ແລະ ການຄວບຄຸມຊິບທີ່ເໝາະສົມ.
ຄວບຄຸມການສັ່ນສະເທືອນ ແລະ ສຽງລົບກວນ
ສຽງດັງເປັນບັນຫາທົ່ວໄປໃນການເຈາະອາລູມີນຽມເມື່ອການຕັ້ງຄ່າຂາດຄວາມແຂງແກ່ນ ຫຼື ເຄື່ອງມືຍືດອອກໄປໄກເກີນໄປ. ມັນສາມາດປະໄວ້ຮ່ອງຮອຍທີ່ເຫັນໄດ້ຊັດເຈນ, ຫຼຸດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ຫຼຸດຄວາມແມ່ນຍຳ.
ມັນມັກຈະຖືກປັບປຸງໂດຍ:
- ການຫຼຸດສ່ວນຍື່ນອອກຂອງເຄື່ອງມື
- ການປັບປຸງຄວາມແຂງແກ່ນຂອງການໜີບ
- ການປັບຄວາມໄວຂອງ spindle
- ການປັບປຸງຄ່າຂອງຂັ້ນຕອນ ແລະ ຄ່າຄວາມເລິກ
- ປັບປຸງຄວາມໝັ້ນຄົງຂອງການຕັ້ງຄ່າເຄື່ອງຈັກ
ບັນຫາໃດແດ່ທີ່ມັກເກີດຂຶ້ນເມື່ອທ່ານໂຮງສີອາລູມີນຽມ?
ບັນຫາທີ່ພົບເລື້ອຍທີ່ສຸດເມື່ອເຮັດເຄື່ອງຕັດອາລູມີນຽມແມ່ນວັດສະດຸຕິດກັບເຄື່ອງມື, ຄວາມຫຍາບຂອງພື້ນຜິວທີ່ບໍ່ດີ, ຂີ້ເທົ່າ, ຮອຍແຕກ, ແລະ ຄວາມບໍ່ຖືກຕ້ອງຂອງຂະໜາດ. ບັນຫາເຫຼົ່ານີ້ບໍ່ແມ່ນບັນຫາທີ່ຜິດປົກກະຕິ. ພວກມັນເປັນສ່ວນໜຶ່ງຂອງການຄວບຄຸມເຄື່ອງຈັກຕົວຈິງ ແລະ ຄວນໄດ້ຮັບການຄຸ້ມຄອງໂດຍການວາງແຜນຂະບວນການ.
ອາລູມິນຽມຕິດກັບເຄື່ອງມື
ອາລູມີນຽມຕິດຢູ່ກັບເຄື່ອງມືແມ່ນເລື່ອງທຳມະດາ ເພາະວ່າອາລູມີນຽມສາມາດຕິດຢູ່ກັບຂອບຕັດໄດ້ພາຍໃຕ້ຄວາມຮ້ອນ ແລະ ແຮງສຽດທານ. ເມື່ອເຫດການນີ້ເກີດຂຶ້ນ, ການຕັດຈະບໍ່ໝັ້ນຄົງ ແລະ ພື້ນຜິວຂອງເຄື່ອງຈັກສາມາດເສື່ອມສະພາບໄດ້ໄວ.
ຄວາມຫຍາບຂອງພື້ນຜິວບໍ່ດີ
ຄວາມຫຍາບຄາຍທີ່ບໍ່ດີອາດມາຈາກເຄື່ອງມືທີ່ບໍ່ໜ້າເຊື່ອຖື, ການສັ່ນສະເທືອນຂອງເຄື່ອງມື, ການປ້ອນທີ່ບໍ່ໝັ້ນຄົງ, ການສົ່ງນ້ຳຢາຫຼໍ່ເຢັນບໍ່ດີ, ຫຼື ການຕັດເສດຄືນໃໝ່. ມັນມັກຈະເຫັນໄດ້ຊັດເຈນຂຶ້ນໃນຊິ້ນສ່ວນທີ່ເປັນເຄື່ອງສຳອາງ ຫຼື ພື້ນຜິວທີ່ຮາບພຽງ.
ການສ້າງ Burr
ຂີ້ເລື່ອຍມັກພົບເລື້ອຍຢູ່ແຄມອາລູມີນຽມ, ທາງອອກຂອງຮູ, ແລະ ລັກສະນະບາງໆ. ພວກມັນອາດເບິ່ງຄືວ່ານ້ອຍ, ແຕ່ພວກມັນສາມາດສົ່ງຜົນກະທົບຕໍ່ການປະກອບ, ຄວາມປອດໄພ, ແລະ ຮູບລັກສະນະຂອງຊິ້ນສ່ວນ. ການຄວບຄຸມຂີ້ເລື່ອຍມັກຈະເປັນສ່ວນໜຶ່ງຂອງແຜນການສຳເລັດຮູບ.
ເຄື່ອງຫມາຍການສົນທະນາ
ຮອຍແຕກສະແດງເຖິງຄວາມບໍ່ໝັ້ນຄົງໃນການຕັດ. ຮອຍເຫຼົ່ານີ້ມັກຈະປະກົດເປັນຮູບແບບຊ້ຳໆ ຫຼື ເປັນຄື້ນຢູ່ເທິງໜ້າດິນທີ່ຖືກເຄື່ອງຈັກ. ພວກມັນມັກເກີດຂຶ້ນເມື່ອການຕັ້ງຄ່າຂາດຄວາມແຂງແກ່ນ ຫຼື ເມື່ອການຈັບເຄື່ອງມືບໍ່ສົມດຸນດີ.
ຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ
ຄວາມຜິດພາດດ້ານມິຕິອາດມາຈາກການເຄື່ອນໄຫວຂອງອຸປະກອນ, ການບິດເບືອນຂອງເຄື່ອງມື, ການປ່ຽນແປງທາງຄວາມຮ້ອນ, ບັນຫາການປັບທຽບເຄື່ອງຈັກ, ຫຼື ການຊົດເຊີຍເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງ. ໃນຊິ້ນສ່ວນອາລູມິນຽມທີ່ມີຄວາມແມ່ນຍໍາສູງ, ປັດໄຈເຫຼົ່ານີ້ມີຄວາມສຳຄັນເພາະວ່າເຖິງແມ່ນວ່າຄວາມແຕກຕ່າງເລັກນ້ອຍກໍ່ສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມພໍດີ ແລະ ການເຮັດວຽກ.
ອາລູມີນຽມຊັ້ນໃດແດ່ທີ່ມັກໃຊ້ໃນການເຈາະ?
ເກຣດອາລູມີນຽມທີ່ນິຍົມໃຊ້ຫຼາຍທີ່ສຸດໃນການເຈາະປະກອບມີ 6061, 6063, ແລະ 7075. ແຕ່ລະເກຣດມີຄວາມສົມດຸນທີ່ແຕກຕ່າງກັນຂອງຄວາມສາມາດໃນການປຸງແຕ່ງ, ຄວາມແຂງແຮງ, ຮູບລັກສະນະ, ແລະ ຄວາມເໝາະສົມໃນການນຳໃຊ້.
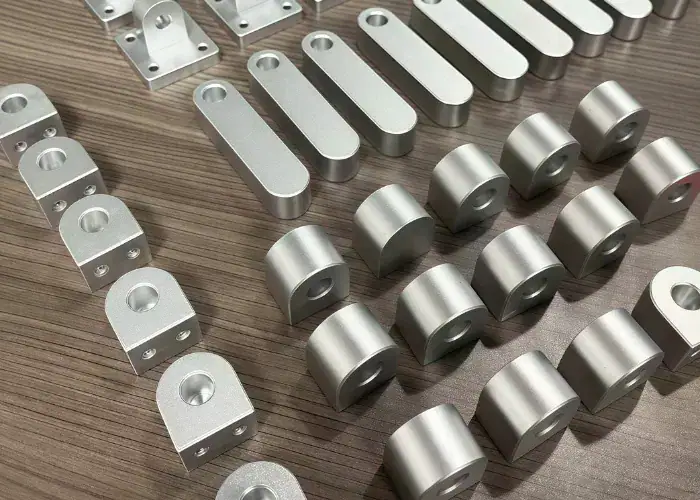
6061 ອາລູມີນຽມ
6061 ແມ່ນໜຶ່ງໃນໂລຫະປະສົມອາລູມີນຽມທົ່ວໄປທີ່ນິຍົມໃຊ້ໃນການເຄື່ອງຈັກ CNC. ມັນໃຫ້ຄວາມສາມາດໃນການປຸງແຕ່ງທີ່ດີ, ມີຄວາມແຂງແຮງທີ່ເປັນປະໂຫຍດ, ມີຢູ່ຢ່າງກວ້າງຂວາງ, ແລະ ປະສິດທິພາບທີ່ໜ້າເຊື່ອຖືໃນຫຼາຍຊິ້ນສ່ວນໂຄງສ້າງ ແລະ ອຸດສາຫະກຳ.
ມັນມັກຖືກໃຊ້ສໍາລັບ:
- ວົງເລັບ
- ບ້ານເຮືອນ
- ແຜ່ນຮອງ
- ກອບ
- ອົງປະກອບຂອງເຄື່ອງຈັກ
6063 ອາລູມີນຽມ
6063 ຖືກນໍາໃຊ້ທົ່ວໄປໃນເຄື່ອງຈັກ CNC ເມື່ອຮູບລັກສະນະ, ຄວາມລຽບຂອງພື້ນຜິວ, ແລະ ຄວາມຕ້ານທານການກັດກ່ອນທີ່ດີເປັນສິ່ງສໍາຄັນ. ມັນມັກຈະກ່ຽວຂ້ອງກັບການອັດຮູບ ແລະ ເຫມາະສົມສໍາລັບການນໍາໃຊ້ໂຄງສ້າງ ແລະ ການຕົກແຕ່ງທີ່ມີນ້ຳໜັກເບົາກວ່າ, ໃນຂະນະດຽວກັນກໍ່ສາມາດໃຊ້ໄດ້ກັບສ່ວນປະກອບເຄື່ອງຈັກທີ່ຜະລິດຕາມຄວາມຕ້ອງການ.
ມັນມັກຖືກໃຊ້ສໍາລັບ:
- Enclosures
- ກອບ
- ກະດານປົກ
- ອົງປະກອບສະຖາປັດຕະຍະກໍາ
- ພາກສ່ວນໂຄງສ້າງແສງສະຫວ່າງ
7075 ອາລູມີນຽມ
7075 ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການເຄື່ອງຈັກ CNC ເມື່ອຕ້ອງການຄວາມແຂງແຮງສູງ ແລະ ປະສິດທິພາບກົນຈັກທີ່ດີກວ່າ. ມັນມັກຖືກເລືອກສໍາລັບການນໍາໃຊ້ໃນການບິນອະວະກາດ, ການຮັບນໍ້າໜັກສູງ, ແລະ ການໃຊ້ນໍ້າໜັກທີ່ລະອຽດອ່ອນ. ເຖິງແມ່ນວ່າໂດຍທົ່ວໄປແລ້ວມັນມີລາຄາແພງກວ່າ 6061, ແຕ່ມັນໃຫ້ຄວາມແຂງແຮງທີ່ດີເລີດສໍາລັບຊິ້ນສ່ວນທີ່ຕ້ອງການຄວາມຕ້ອງການສູງ.
ມັນມັກຖືກໃຊ້ສໍາລັບ:
- ອຸປະກອນອາວະກາດ
- ອົງປະກອບຂອງຫຸ່ນຍົນ
- ກອບໂຄງສ້າງ
- ຂາຍຶດຮັບນ້ຳໜັກສູງ
- ພາກສ່ວນກົນຈັກທີ່ຊັດເຈນ
ຊັ້ນວັດສະດຸມີຜົນກະທົບຕໍ່ປະສິດທິພາບການເຈາະແນວໃດ
ຊັ້ນວັດສະດຸມີຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກຜ່ານ:
- ລະດັບຄວາມເຂັ້ມແຂງ
- ພຶດຕິກຳຂອງຊິບ
- ແນວໂນ້ມຂອງເບີເຣນ
- ການຕອບສະໜອງຂອງພື້ນຜິວ
- ແຮງຕັດ
- ຄວາມເໝາະສົມໃນການນຳໃຊ້
ນັ້ນແມ່ນເຫດຜົນທີ່ການເລືອກໂລຫະປະສົມບໍ່ຄວນອີງໃສ່ຄວາມສາມາດໃນການປຸງແຕ່ງພຽງຢ່າງດຽວ. ມັນຍັງຄວນກົງກັບຄວາມຕ້ອງການດ້ານປະສິດທິພາບຕົວຈິງຂອງຊິ້ນສ່ວນ.
ເວລາໃດທີ່ທ່ານຄວນໂຮງສີອາລູມີນຽມແທນທີ່ຈະໃຊ້ຂະບວນການອື່ນໆ?
ທ່ານຄວນໂຮງສີອາລູມີນຽມເມື່ອຊິ້ນສ່ວນຕ້ອງການຄວາມຍືດຫຍຸ່ນທາງເລຂາຄະນິດ, ການຄວບຄຸມເຄື່ອງຈັກທີ່ເຂັ້ມງວດກວ່າ, ການປ່ຽນແປງການອອກແບບຢ່າງໄວວາ, ຫຼື ລັກສະນະທີ່ກຳນົດເອງທີ່ບໍ່ມີປະສິດທິພາບໃນການຜະລິດໂດຍຂະບວນການຂຶ້ນຮູບເທົ່ານັ້ນ. ການໂຮງສີແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະສຳລັບຕົ້ນແບບ, ຊິ້ນສ່ວນການພັດທະນາ, ແລະ ການຜະລິດປະລິມານຕ່ຳຫາປານກາງ.
ປຽບທຽບກັບການຫັນ
ການກ້ຽວແມ່ນດີທີ່ສຸດສຳລັບຊິ້ນສ່ວນທີ່ໝູນວຽນເຊັ່ນ: ເພົາ, ບຸດຊິງ ແລະ ແຫວນ. ການເຈາະແມ່ນທາງເລືອກທີ່ດີກວ່າເມື່ອຊິ້ນສ່ວນມີໜ້າຮາບພຽງ, ມີຮູ, ມີຖົງ, ຮູບຊົງພາຍນອກທີ່ສັບສົນ, ຫຼື ມີລັກສະນະຫຼາຍໜ້າ.
ປຽບທຽບກັບການປະທັບຕາ
ການປະທັບຕາແມ່ນດີກວ່າສຳລັບຊິ້ນສ່ວນໂລຫະແຜ່ນທີ່ມີປະລິມານສູງທີ່ມີຮູບຮ່າງທີ່ໝັ້ນຄົງ ແລະ ເຄື່ອງມືສະເພາະ. ການເຈາະແມ່ນເໝາະສົມກວ່າເມື່ອຊິ້ນສ່ວນມີຄວາມໜາກວ່າ, ມີໂຄງສ້າງຫຼາຍກວ່າ, ປັບແຕ່ງໄດ້ຫຼາຍກວ່າ, ຫຼື ຍັງຢູ່ໃນການພັດທະນາ.
ປຽບທຽບກັບການຫລໍ່
ການຫລໍ່ແມ່ນເປັນປະໂຫຍດເມື່ອການຜະລິດຮູບຮ່າງໃກ້ກັບສຸດທິ ແລະ ປະສິດທິພາບຂອງປະລິມານມີຄວາມສຳຄັນ, ແຕ່ການເຈາະມັກຈະດີກວ່າສຳລັບຄວາມທົນທານທີ່ເຂັ້ມງວດກວ່າ, ລັກສະນະທີ່ຊັດເຈນກວ່າ, ແລະ ການປ່ຽນແປງການອອກແບບທີ່ໄວຂຶ້ນ.
ເມື່ອປຽບທຽບກັບການເຄື່ອງຈັກອັດ Extrusion Plus Secondary Machining
ການອັດດ້ວຍເຄື່ອງອັດເຮັດວຽກໄດ້ດີສຳລັບຊິ້ນສ່ວນຍາວທີ່ມີພາກຕັດຂວາງຄົງທີ່, ແຕ່ຊິ້ນສ່ວນອາລູມິນຽມອັດຫຼາຍຊິ້ນຍັງຕ້ອງການການເຈາະຫຼັງຈາກນັ້ນສຳລັບຮູ, ລັກສະນະປາຍ, ຊ່ອງ, ລາຍລະອຽດການຕິດຕັ້ງ, ຫຼື ໜ້າຜິວທີ່ມີຄວາມແມ່ນຍຳໃນທ້ອງຖິ່ນ.
ຄໍາຖາມ
ຊັ້ນອາລູມີນຽມໃດດີທີ່ສຸດສຳລັບການເຈາະ CNC?
6061-T6 ເປັນເກຣດອາລູມີນຽມທີ່ນິຍົມໃຊ້ຫຼາຍທີ່ສຸດສຳລັບການເຈາະ CNC ເພາະມັນມີຄວາມທົນທານໃນການປຸງແຕ່ງ, ຄວາມແຂງແຮງ ແລະ ຄວາມຕ້ານທານການກັດກ່ອນທີ່ດີ. ຄວາມຕ້ານທານແຮງດຶງຂອງມັນແມ່ນປະມານ 290 MPa. ສຳລັບຊິ້ນສ່ວນທີ່ມີຄວາມແຂງແຮງສູງກວ່າ, 7075-T6 ມັກຖືກໃຊ້, ໂດຍມີຄວາມແຂງແຮງປະມານ 510 MPa.
ເຈົ້າເຮັດແນວໃດເພື່ອປ້ອງກັນບໍ່ໃຫ້ອາລູມີນຽມຕິດກັບເຄື່ອງມືຕັດ?
ການຕິດຂອງອາລູມີນຽມສາມາດຫຼຸດຜ່ອນໄດ້ໂດຍການໃຊ້ເຄື່ອງມືຄາໄບດ໌ທີ່ຄົມ, ຂຸ່ຍທີ່ຂັດເງົາ, ແລະ ນ້ຳຢາຫຼໍ່ເຢັນທີ່ເໝາະສົມ. ເຄື່ອງມືທີ່ມີຂຸ່ຍ 2 ຫຼື 3 ຂຸ່ຍມັກຈະຊ່ວຍປັບປຸງການລະບາຍຊິບ. ການໂຫຼດຊິບທີ່ຖືກຕ້ອງ ແລະ ສະພາບການຕັດທີ່ໝັ້ນຄົງຍັງຊ່ວຍປ້ອງກັນການສະສົມຂອງຂອບ.
ຄວາມໄວຂອງ Spindle ແລະອັດຕາການປ້ອນໃດທີ່ເໝາະສົມສຳລັບການເຈາະອາລູມີນຽມ?
ອາລູມີນຽມມັກຈະຖືກບົດດ້ວຍຄວາມໄວສູງກວ່າເຫຼັກ. ສຳລັບເຄື່ອງມືຄາໄບ, ຄວາມໄວໃນການຕັດມັກຈະຢູ່ໃນລະຫວ່າງ 300 ຫາ 1,000 ມ/ນາທີ. ດອກສຽບຂະໜາດ 6 ມມ ອາດຈະແລ່ນດ້ວຍຄວາມໄວ 12,000 ຫາ 18,000 RPM ດ້ວຍອັດຕາການປ້ອນປະມານ 1,000 ຫາ 3,000 ມມ/ນາທີ.
ທ່ານສາມາດສຳເລັດຮູບພື້ນຜິວໃດໄດ້ເມື່ອຕັດອາລູມີນຽມ?
ການແກະສະຫຼັກ CNC ມາດຕະຖານໃສ່ອາລູມີນຽມມັກຈະຜະລິດຜິວໜ້າທີ່ປະມານ Ra 1.6 ຫາ 3.2 µm. ດ້ວຍການຜ່ານຂັ້ນຕອນການສຳເລັດຮູບ ແລະ ເງື່ອນໄຂການເຄື່ອງຈັກທີ່ໝັ້ນຄົງ, ໜ້າດິນສາມາດປັບປຸງໃຫ້ດີຂຶ້ນເປັນປະມານ Ra 0.8 ຫາ 1.6 µm.
ຊິ້ນສ່ວນອາລູມິນຽມທີ່ຖືກຕັດແລ້ວສາມາດອາໂນໄດซ์ໄດ້ຫຼັງຈາກການເຄື່ອງຈັກບໍ?
ແມ່ນແລ້ວ, ຊິ້ນສ່ວນອາລູມິນຽມທີ່ຖືກບົດສາມາດອາໂນໄດซ์ໄດ້ຫຼັງຈາກການປຸງແຕ່ງແລ້ວ. ໂລຫະປະສົມເຊັ່ນ 6061 ແມ່ນຖືກນຳໃຊ້ທົ່ວໄປເພາະວ່າມັນຕອບສະໜອງໄດ້ດີຕໍ່ການອາໂນໄດສ໌. ຊັ້ນອາໂນໄດສ໌ມາດຕະຖານມັກຈະມີຄວາມໜາ 5 ຫາ 25 ໄມໂຄຣມ, ຂຶ້ນກັບການນຳໃຊ້.
ສະຫຼຸບ
ການເຈາະອາລູມີນຽມມີຄວາມສຳຄັນເພາະມັນເຮັດໃຫ້ຜູ້ຜະລິດມີວິທີການປະຕິບັດໄດ້ໃນການຜະລິດຊິ້ນສ່ວນທີ່ມີນ້ຳໜັກເບົາ, ຖືກຕ້ອງ ແລະ ຫຼາກຫຼາຍໃນອຸດສາຫະກຳທີ່ຫຼາກຫຼາຍ. ເມື່ອການເລືອກເຄື່ອງມື, ຕົວກຳນົດການຕັດ, ການຕິດຕັ້ງ, ການຄວບຄຸມຊິບ ແລະ ຍຸດທະສາດການສຳເລັດຮູບໄດ້ຮັບການຄຸ້ມຄອງເປັນຢ່າງດີ, ການເຈາະອາລູມີນຽມສາມາດສ້າງຄວາມສອດຄ່ອງດ້ານມິຕິທີ່ເຂັ້ມແຂງ, ຄຸນນະພາບພື້ນຜິວທີ່ດີ ແລະ ປະສິດທິພາບການຜະລິດທີ່ມີປະສິດທິພາບ.
ທີ່ TiRapid , ພວກເຮົາສະໜັບສະໜູນຜູ້ຜະລິດທີ່ມີເຄື່ອງຈັກ CNC ຄວາມແມ່ນຍໍາສູງສຳລັບຊິ້ນສ່ວນອາລູມິນຽມທີ່ກຳນົດເອງໃນທົ່ວໂຄງການສ້າງຕົ້ນແບບ ແລະ ການຜະລິດ. ອັບໂຫຼດຮູບແຕ້ມຂອງທ່ານເພື່ອປຶກສາຫາລືກ່ຽວກັບຄວາມຕ້ອງການເຄື່ອງຈັກຂອງທ່ານ ແລະ ຮັບວິທີແກ້ໄຂທີ່ເໝາະສົມສຳລັບໂຄງການຕໍ່ໄປຂອງທ່ານ.
















