
ການກວດກາແມ່ນສ່ວນໜຶ່ງທີ່ສຳຄັນຂອງການກຶງ CNC ເພາະມັນກວດສອບຄວາມຖືກຕ້ອງຂອງມິຕິ, ຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດ, ຄຸນນະພາບຂອງໜ້າດິນ, ແລະ ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກໂດຍລວມ. ສຳລັບເພົາ, ແຂນເສື້ອ, ໜ້າແປນ, ສ່ວນປະກອບທີ່ມີເກລียว, ຕົວເຊື່ອມຕໍ່ທີ່ມີຄວາມແມ່ນຍຳ, ແລະ ຊິ້ນສ່ວນອຸປະກອນອັດຕະໂນມັດ, ການປະຕິບັດຕາມໂປຣແກຣມການກຶງ ແລະ ການຮັກສາການເຮັດວຽກຂອງເຄື່ອງຈັກທີ່ໝັ້ນຄົງພຽງຢ່າງດຽວບໍ່ສາມາດຮັບປະກັນວ່າທຸກໆອົງປະກອບທີ່ສຳເລັດຮູບຕອບສະໜອງຄວາມຕ້ອງການຂອງການແຕ້ມຮູບ. ຕ້ອງມີເຄື່ອງມືວັດແທກແບບມືອາຊີບ ແລະ ອຸປະກອນກວດກາເພື່ອກວດສອບຜົນໄດ້ຮັບຕົວຈິງ. ລາຍການກວດສອບການກຶງ CNC ທົ່ວໄປປະກອບມີເສັ້ນຜ່າສູນກາງພາຍນອກ, ເສັ້ນຜ່າສູນກາງພາຍໃນ, ຄວາມຍາວ, ຂະໜາດຮູ, ຄວາມກວ້າງຂອງຮ່ອງ, ຄວາມເລິກຂອງຮ່ອງ, ຂະໜາດຂອງເກລียว, ຄວາມກົມ, ຄວາມເຂັ້ມຂຸ້ນ, ການໄຫຼອອກ, ຄວາມຫຍາບຂອງພື້ນຜິວ, ແລະ ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວທີ່ເຫັນໄດ້. ຄວາມຕ້ອງການຄວາມແມ່ນຍຳທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີວິທີການກວດກາທີ່ແຕກຕ່າງກັນ. ຂະໜາດມາດຕະຖານມັກຈະສາມາດກວດສອບໄດ້ດ້ວຍເຄື່ອງວັດແທກ, ໄມໂຄຣມິເຕີພາຍນອກ, ແລະ ເຄື່ອງມືວັດແທກພາຍໃນ, ໃນຂະນະທີ່ສ່ວນປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງອາດຈະຕ້ອງການເຄື່ອງວັດແທກພິກັດ, ເຄື່ອງທົດສອບຄວາມກົມ, ເຄື່ອງມືວັດແທກຮູບຮ່າງ, ຫຼື ເຄື່ອງທົດສອບຄວາມຫຍາບຂອງພື້ນຜິວ. ຂະບວນການກວດກາຍັງຕ້ອງການການຄວບຄຸມອຸນຫະພູມທີ່ເໝາະສົມ, ການທຳຄວາມສະອາດຊິ້ນວຽກ, ການປັບທຽບເຄື່ອງມືວັດແທກ, ແລະ ການອ້າງອີງການວັດແທກທີ່ສອດຄ່ອງ. ມາດຕະການເຫຼົ່ານີ້ຊ່ວຍປ້ອງກັນການຕົກຄ້າງຂອງນ້ຳເຢັນ, ຂີ້ເທົ່າ, ຮອຍບิ่น, ການປ່ຽນແປງຂອງອຸນຫະພູມ, ແລະ ຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດງານຈາກຜົນກະທົບຕໍ່ຜົນການວັດແທກ. ໂດຍການສ້າງຂັ້ນຕອນການກວດກາຊິ້ນທຳອິດ, ການກວດກາໃນຂະບວນການ, ແລະ ຂັ້ນຕອນການກວດກາສຸດທ້າຍ, ຜູ້ຜະລິດສາມາດລະບຸການປ່ຽນແປງດ້ານມິຕິໃນໄລຍະຕົ້ນໆ, ຫຼຸດຜ່ອນຂໍ້ບົກຜ່ອງຂອງການຜະລິດເປັນຊຸດ, ແລະ ຮັກສາຄວາມສອດຄ່ອງດ້ານມິຕິ ແລະ ຄຸນນະພາບທີ່ໝັ້ນຄົງຕະຫຼອດການຜະລິດການຫລໍ່ CNC.
ວິທີການກວດກາມິຕິຂອງການກ້ຽວ CNC
ການກວດກາມິຕິແມ່ນໜຶ່ງໃນຂັ້ນຕອນການຄວບຄຸມຄຸນນະພາບທີ່ພົບເລື້ອຍທີ່ສຸດໃນການກຶງ CNC. ມັນຖືກໃຊ້ເພື່ອກຳນົດວ່າມິຕິຕົວຈິງຂອງອົງປະກອບຕົກຢູ່ໃນຂອບເຂດຄວາມທົນທານທີ່ລະບຸໄວ້ໃນແບບວິສະວະກຳຫຼືບໍ່. ອົງປະກອບທີ່ກຶງມັກຈະມີເສັ້ນຜ່າສູນກາງພາຍນອກ, ຮູພາຍໃນ, ຄວາມຍາວ, ຂັ້ນໄດ, ຮ່ອງ, ແລະ ໜ້າຜິວຮູບຈວຍ, ແລະ ແຕ່ລະປະເພດຂອງມິຕິອາດຕ້ອງການເຄື່ອງມືວັດແທກທີ່ເໝາະສົມ. ໃນລະຫວ່າງການກວດກາ, ຜູ້ປະຕິບັດງານບໍ່ຄວນສຸມໃສ່ມິຕິທີ່ສຳຄັນພຽງຢ່າງດຽວ. ຂະບວນການກວດກາຄວນພິຈາລະນາຈຸດອ້າງອີງ, ຄວາມສຳພັນການຈັບຄູ່, ແລະ ລຳດັບເຄື່ອງຈັກ. ສຳລັບການຜະລິດເປັນຊຸດ, ຜູ້ຜະລິດສາມາດສ້າງລາຍການກວດກາຄົງທີ່ຕາມຄວາມຕ້ອງການຄວາມຖືກຕ້ອງຂອງອົງປະກອບ ແລະ ກຳນົດຄວາມຖີ່ຂອງການກວດກາເພື່ອໃຫ້ພະນັກງານຜະລິດສາມາດລະບຸການປ່ຽນແປງມິຕິໄດ້ຕາມເວລາ. ການກວດກາມິຕິທີ່ມີປະສິດທິພາບບໍ່ພຽງແຕ່ກຳນົດວ່າອົງປະກອບມີຄຸນສົມບັດຫຼືບໍ່ ແຕ່ຍັງສາມາດຊ່ວຍລະບຸການສວມໃສ່ຂອງເຄື່ອງມື, ການຜິດຮູບຄວາມຮ້ອນ, ການປ່ຽນແປງການຖືວຽກ, ແລະ ບັນຫາເຄື່ອງຈັກອື່ນໆ.
ການກວດກາເສັ້ນຜ່າສູນກາງພາຍນອກ
ເສັ້ນຜ່າສູນກາງພາຍນອກແມ່ນໜຶ່ງໃນຂະໜາດທີ່ພົບເລື້ອຍທີ່ສຸດທີ່ວັດແທກໃນອົງປະກອບທີ່ຫັນດ້ວຍ CNC. ເພົາ, ແຂນເສື້ອ ແລະ ຊິ້ນສ່ວນຮູບຊົງກະບອກມັກຈະຕ້ອງການການກວດກາເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ຊັດເຈນ. ຂະໜາດມາດຕະຖານສາມາດກວດສອບໄດ້ໄວດ້ວຍເຄື່ອງວັດແທກເວີເນຍ, ໃນຂະນະທີ່ເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ມີຄວາມແມ່ນຍຳສູງມັກຈະຖືກວັດແທກດ້ວຍໄມໂຄຣມິເຕີພາຍນອກ. ໃນລະຫວ່າງການວັດແທກ, ພື້ນຜິວວັດແທກຄວນສະອາດ ແລະ ບໍ່ມີຮອຍບิ่น, ນ້ຳຢາຫຼໍ່ເຢັນ ແລະ ຂີ້ເທົ່າທີ່ອາດຈະສົ່ງຜົນກະທົບຕໍ່ການອ່ານ.
- ໃຊ້ເຄື່ອງວັດ vernier ສຳລັບການກວດສອບມິຕິໄດ້ໄວ
- ໃຊ້ໄມໂຄຣມິເຕີພາຍນອກສຳລັບການວັດແທກຄວາມແມ່ນຍຳສູງ
- ກວດສອບຕຳແໜ່ງແກນຫຼາຍອັນ
- ກວດສອບຕຳແໜ່ງຮອບວົງທີ່ແຕກຕ່າງກັນ
- ເອົາຄຣີມ ແລະ ນ້ຳຢາຕັດອອກ
- ປຽບທຽບຜົນໄດ້ຮັບກັບຄວາມທົນທານຂອງການແຕ້ມຮູບ
- ບັນທຶກຂໍ້ມູນການວັດແທກຕົວຈິງ
ສຳລັບແກນຍາວ ຫຼື ອົງປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງ, ການວັດແທກສາມາດເຮັດໄດ້ຢູ່ຕຳແໜ່ງແກນທີ່ແຕກຕ່າງກັນເພື່ອກຳນົດວ່າເສັ້ນຜ່າສູນກາງພາຍນອກປ່ຽນແປງຕາມອົງປະກອບຫຼືບໍ່. ຖ້າກວດພົບຄວາມແຕກຕ່າງທີ່ສຳຄັນ, ຜູ້ຜະລິດຄວນກວດສອບການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງເຄື່ອງຈັກ, ແລະ ພາລາມິເຕີການຕັດ.
ການກວດກາເສັ້ນຜ່າສູນກາງພາຍໃນ ແລະ ຮູເຈາະ
ຂະໜາດພາຍໃນມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການປະກອບຂອງແບຣິ່ງ, ໝຸດ, ປະທັບຕາ, ແລະອົງປະກອບການຈັບຄູ່ອື່ນໆ. ອີງຕາມຂະໜາດຂອງຮູເຈາະ ແລະ ຄວາມຕ້ອງການຄວາມແມ່ນຍຳ, ເສັ້ນຜ່າສູນກາງພາຍໃນສາມາດວັດແທກໄດ້ໂດຍໃຊ້ໄມໂຄຣມິເຕີພາຍໃນ, ເຄື່ອງວັດຮູເຈາະແບບໜ້າປັດ, ເຄື່ອງວັດຮູເຈາະດິຈິຕອນ, ຫຼື ເຄື່ອງວັດປລັກສະເພາະ. ໃນລະຫວ່າງການວັດແທກ, ເຄື່ອງມືຄວນສອດຄ່ອງກັບແກນຮູເຈາະຢ່າງຖືກຕ້ອງ, ແລະ ການວັດແທກຄວນເຮັດໃນທິດທາງທີ່ແຕກຕ່າງກັນເພື່ອປະເມີນທັງຂະໜາດຂອງຮູເຈາະ ແລະ ຄວາມກົມ.
- ກວດສອບເສັ້ນຜ່າສູນກາງຂອງຮູເຈາະຕົວຈິງ
- ວັດແທກຕຳແໜ່ງຕ່າງໆຕາມຮູເຈາະ
- ກວດສອບຂະໜາດໃນທິດທາງທີ່ແຕກຕ່າງກັນ
- ກຳນົດວ່າຮູເຈາະເປັນເອກະພາບຫຼືບໍ່
- ກວດກາຝາຜະໜັງເຈາະເພື່ອຊອກຫາຂໍ້ບົກຜ່ອງທີ່ເຫັນໄດ້ຊັດເຈນ
- ປຽບທຽບການວັດແທກກັບຄວາມທົນທານຂອງການຈັບຄູ່
ສຳລັບອົງປະກອບທີ່ມີຮູເລິກ, ຕ້ອງພິຈາລະນາເຖິງຄວາມເລິກທີ່ມີປະສິດທິພາບຂອງເຄື່ອງມື. ການວັດແທກພຽງແຕ່ທາງເຂົ້າຂອງຮູເລິກອາດຈະບໍ່ສະແດງເຖິງຮູທັງໝົດຢ່າງຖືກຕ້ອງ. ດັ່ງນັ້ນ, ການເຄື່ອງຈັກທີ່ມີຮູເລິກແມ່ນຍຳມັກຈະຕ້ອງການອຸປະກອນວັດແທກພິເສດ.
ການກວດກາຄວາມຍາວ ແລະ ຂະໜາດຂັ້ນໄດ
ຄວາມຍາວແກນ, ຄວາມສູງຂອງຂັ້ນໄດ, ແລະ ຕຳແໜ່ງຂອງໜ້າສຸດທ້າຍສາມາດສົ່ງຜົນກະທົບຕໍ່ການປະກອບອົງປະກອບ ແລະ ຄວາມສຳພັນທາງດ້ານໜ້າທີ່. ໂດຍທົ່ວໄປແລ້ວ ຂະໜາດຄວາມຍາວສາມາດວັດແທກໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກເວີເນຍ, ເຄື່ອງວັດແທກຄວາມສູງ, ຫຼື ເຄື່ອງວັດແທກສະເພາະ. ສຳລັບໂຄງສ້າງຂັ້ນໄດທີ່ມີຄວາມແມ່ນຍຳ, ຕົວຊີ້ວັດໜ້າປັດ ແລະ ແພລດຟອມວັດແທກຄວາມແມ່ນຍຳກໍ່ສາມາດໃຊ້ໄດ້ເຊັ່ນກັນ.
ການວັດແທກຄວນອ້າງອີງເຖິງຈຸດໝາຍປາຍທາງທີ່ກຳນົດໄວ້ໃນແບບແຕ້ມວິສະວະກຳ. ການໃຊ້ພື້ນຜິວອ້າງອີງທີ່ບໍ່ສອດຄ່ອງກັນສາມາດສ້າງຜົນໄດ້ຮັບທີ່ມີມິຕິທີ່ຜິດພາດ. ສຳລັບອົງປະກອບທີ່ມີຫຼາຍຂັ້ນຕອນ, ແຕ່ລະມິຕິຄວນໄດ້ຮັບການກວດສອບຕາມຈຸດໝາຍປາຍທາງຂອງເຄື່ອງຈັກເພື່ອຮັບປະກັນວ່າທຸກໆຄຸນສົມບັດຕອບສະໜອງຄວາມຕ້ອງການທີ່ລະບຸໄວ້.
ວິທີການກວດສອບຄວາມທົນທານທາງເລຂາຄະນິດຂອງການກ້ຽວ CNC
ອົງປະກອບທີ່ຕອບສະໜອງຄວາມຕ້ອງການດ້ານມິຕິບໍ່ໄດ້ໝາຍຄວາມວ່າມັນມີຄຸນສົມບັດຄົບຖ້ວນ. ສຳລັບອົງປະກອບກົນຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ລັກສະນະທາງເລຂາຄະນິດເຊັ່ນ: ຄວາມກົມ, ຄວາມເປັນຮູບຊົງກະບອກ, ຄວາມກົມກຽວ, ອັດຕາການແລ່ນອອກຕາມແກນ, ແລະ ຄວາມກົມກຽວກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ຕົວຢ່າງ, ເພົາອາດຈະຕອບສະໜອງເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ລະບຸໄວ້ໃນຂະນະທີ່ຍັງມີຄວາມຜິດພາດດ້ານຄວາມກົມກຽວ ຫຼື ຄວາມກົມກຽວຫຼາຍເກີນໄປ. ອົງປະກອບດັ່ງກ່າວອາດຈະເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນ, ການສວມໃສ່ບໍ່ສະເໝີພາບ, ຫຼື ການໝຸນທີ່ບໍ່ໝັ້ນຄົງຫຼັງຈາກການປະກອບ. ການກວດກາທາງເລຂາຄະນິດຕ້ອງການອຸປະກອນວັດແທກທີ່ມີຄວາມຊ່ຽວຊານຫຼາຍຂຶ້ນ ແລະ ການຄວບຄຸມຕຳແໜ່ງຊິ້ນວຽກ ແລະ ຂໍ້ມູນການວັດແທກຢ່າງເຂັ້ມງວດ. ສຳລັບການກ້ຽວ CNC ທີ່ມີຄວາມແມ່ນຍຳສູງ, ການກວດກາທາງເລຂາຄະນິດໃຫ້ຂໍ້ມູນເພີ່ມເຕີມກ່ຽວກັບຄວາມແມ່ນຍຳຂອງເຄື່ອງຈັກ ແລະ ຄວາມໝັ້ນຄົງຂອງຂະບວນການ.
ການກວດກາຄວາມກົມ
ການກວດສອບຄວາມກົມຈະກຳນົດຄວາມແຕກຕ່າງລະຫວ່າງຮູບວົງມົນຕົວຈິງຂອງອົງປະກອບ ແລະ ຮູບວົງມົນທີ່ເໝາະສົມ. ເຄື່ອງມືມິຕິມາດຕະຖານຈະວັດແທກຂະໜາດໃນທິດທາງດຽວ ຫຼື ຫຼາຍທິດທາງເທົ່ານັ້ນ ແລະ ບໍ່ສາມາດອະທິບາຍລັກສະນະຄວາມກົມໄດ້ຢ່າງຄົບຖ້ວນ. ສຳລັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງ, ເຄື່ອງວັດແທກຄວາມກົມສາມາດໝຸນຊິ້ນວຽກ ແລະ ບັນທຶກການປ່ຽນແປງຂອງຮູບວົງມົນກ່ອນທີ່ຈະຄິດໄລ່ຄວາມຜິດພາດຂອງຄວາມກົມ.
ການກວດສອບຄວາມກົມກຽວແມ່ນສິ່ງສຳຄັນສຳລັບເພົາ, ບຸດຊ໌, ອົງປະກອບໝຸນທີ່ມີຄວາມແມ່ນຍຳສູງ, ແລະ ຊິ້ນສ່ວນໝຸນທີ່ມີຄວາມໄວສູງ. ຄວາມກົມກຽວທີ່ບໍ່ດີສາມາດສ້າງການສັ່ນສະເທືອນເປັນໄລຍະໃນລະຫວ່າງການປະຕິບັດງານດ້ວຍຄວາມໄວສູງ ແລະ ອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງອຸປະກອນ ແລະ ອາຍຸການໃຊ້ງານ.
ການກວດກາຄວາມເຂັ້ມຂຸ້ນ
ການກວດສອບຄວາມເຂັ້ມຂຸ້ນຂອງແກນກາງປະເມີນວ່າແກນກາງຂອງລັກສະນະຮູບຊົງກະບອກທີ່ແຕກຕ່າງກັນຍັງຄົງຈັດລຽນກັນຢ່າງຖືກຕ້ອງຫຼືບໍ່. ສຳລັບອົງປະກອບທີ່ມີຫຼາຍຂັ້ນຕອນ, ໂວນ, ແລະຮູ, ຄວາມເຂັ້ມຂຸ້ນຂອງແກນກາງມີອິດທິພົນໂດຍກົງຕໍ່ຄວາມແມ່ນຍຳຂອງການປະກອບ ແລະ ປະສິດທິພາບການໝູນ.
- ກວດສອບຄວາມສຳພັນລະຫວ່າງວາລະສານເພົາຫຼາຍອັນ
- ກວດສອບຄວາມສຳພັນລະຫວ່າງຮູເຈາະພາຍໃນ ແລະ ເສັ້ນຜ່າສູນກາງພາຍນອກ
- ກວດສອບຄວາມເຂັ້ມຂຸ້ນລະຫວ່າງພາກສ່ວນທີ່ແຕກຕ່າງກັນ
- ຫຼຸດຜ່ອນຄວາມຜິດປົກກະຕິຂອງການປະກອບ
- ຫຼຸດຜ່ອນການສັ່ນສະເທືອນຂອງການໝູນວຽນ
- ປັບປຸງຄວາມໝັ້ນຄົງໃນການເຮັດວຽກຂອງອົງປະກອບ
ເມື່ອກວດສອບຄວາມເຂັ້ມຂຸ້ນ, ຕ້ອງເລືອກພື້ນຜິວອ້າງອີງທີ່ເໝາະສົມ ແລະ ຊິ້ນວຽກຕ້ອງຢູ່ໃນຕຳແໜ່ງທີ່ປອດໄພ. ອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງອາດຕ້ອງການເຄື່ອງວັດແທກພິກັດ ຫຼື ອຸປະກອນກວດສອບຄວາມກົມແບບພິເສດ.
ການກວດກາການໄຫຼອອກ
ການແລ່ນອອກຕາມລັດສະໝີ ແລະ ການແລ່ນອອກຕາມແກນ ແມ່ນລາຍການກວດກາທາງເລຂາຄະນິດທົ່ວໄປສຳລັບອົງປະກອບທີ່ຫັນດ້ວຍ CNC. ໃນລະຫວ່າງການວັດແທກ, ໂດຍທົ່ວໄປແລ້ວອົງປະກອບຈະຖືກຕິດຕັ້ງຢູ່ເທິງອຸປະກອນທີ່ມີຄວາມແມ່ນຍໍາສູງ ຫຼື ອຸປະກອນໝຸນ ໃນຂະນະທີ່ຕົວຊີ້ບອກໜ້າປັດ ຫຼື ຕົວຊີ້ບອກດິຈິຕອນຖືກໃຊ້ເພື່ອວັດແທກການເຄື່ອນໄຫວ. ໃນຂະນະທີ່ອົງປະກອບໝຸນ, ການປ່ຽນແປງຂອງຕົວຊີ້ວັດສະແດງເຖິງການແລ່ນອອກທີ່ສອດຄ້ອງກັນ.
ການກວດກາອັດຕາການແລ່ນອອກສາມາດຊ່ວຍລະບຸຄວາມຜິດພາດໃນການຈັບວຽກ, ບັນຫາຄວາມຖືກຕ້ອງຂອງແກນກາງ, ແລະ ຄວາມຜິດປົກກະຕິຂອງເຄື່ອງຈັກ. ຖ້າອັດຕາການແລ່ນອອກເກີນຄວາມທົນທານທີ່ລະບຸໄວ້, ຜູ້ຜະລິດຄວນກວດສອບຈຸດເລີ່ມຕົ້ນຂອງຊິ້ນວຽກ, ສະພາບຂອງຫົວຈັບ, ຄວາມແມ່ນຍຳຂອງແກນກາງ, ແລະ ໂປຣແກຣມເຄື່ອງຈັກ.
ວິທີການກວດກາສາຍກ້ຽວ CNC
ອົງປະກອບທີ່ມີເກລียวຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການເຊື່ອມຕໍ່ກົນຈັກ, ອຸປະກອນໄຮໂດຼລິກ, ອົງປະກອບລົດຍົນ, ແລະເຄື່ອງຈັກອັດຕະໂນມັດ. ການກວດກາເກລียวກ່ຽວຂ້ອງຫຼາຍກວ່າການກວດສອບເສັ້ນຜ່າສູນກາງຫຼັກ, ເສັ້ນຜ່າສູນກາງນ້ອຍ, ແລະຄວາມຍາວຂອງເກລียว. ຄວາມສູງ, ໂປຣໄຟລ໌ເກລียว, ຄວາມຍາວຂອງເກລียวທີ່ມີປະສິດທິພາບ, ແລະປະສິດທິພາບການຈັບຄູ່ອາດຈະຕ້ອງໄດ້ຮັບການຢັ້ງຢືນ. ເກລียวພາຍນອກມາດຕະຖານສາມາດກວດສອບໄດ້ດ້ວຍເຄື່ອງວັດວົງແຫວນເກລียว, ໃນຂະນະທີ່ເກລียวພາຍໃນສາມາດກວດສອບໄດ້ດ້ວຍເຄື່ອງວັດສຽບເກລียว. ເກລียวທີ່ມີຄວາມແມ່ນຍໍາອາດຈະຕ້ອງການໄມໂຄຣມິເຕີເກລียว, ວິທີການສາມສາຍ, ຫຼືອຸປະກອນວັດແທກເກລียวສະເພາະ.
ການກວດກາເຄື່ອງວັດແຫວນເກລียว ແລະ ເຄື່ອງວັດປລັກ
ເຄື່ອງວັດວົງແຫວນເກລียวມັກຖືກໃຊ້ສຳລັບການກວດກາເກລียวພາຍນອກ, ໃນຂະນະທີ່ເຄື່ອງວັດເກລียวສຽບເກລียวຖືກໃຊ້ສຳລັບການກວດກາເກລียวພາຍໃນ. ເຄື່ອງວັດ Go/no-go ໃຫ້ວິທີການທີ່ໄວໃນການກຳນົດວ່າເກລียวຕອບສະໜອງຄວາມຕ້ອງການການຈັບຄູ່ທີ່ລະບຸໄວ້ຫຼືບໍ່ ແລະ ມີປະໂຫຍດໂດຍສະເພາະໃນການຜະລິດເຄື່ອງກຶງ CNC ເປັນຊຸດ.
- ກວດສອບສະພາບການຈັບຄູ່ຂອງເສັ້ນດ້າຍ
- ລະບຸໂປຣໄຟລ໌ກະທູ້ຜິດປົກກະຕິ
- ກວດສອບຄວາມຍາວຂອງເສັ້ນດ້າຍທີ່ມີປະສິດທິພາບ
- ລະບຸສ່ວນປະກອບທີ່ບໍ່ທົນທານຕໍ່ໄດ້ຢ່າງວ່ອງໄວ
- ເໝາະສົມກັບການຜະລິດເປັນຊຸດ
- ປັບປຸງປະສິດທິພາບການກວດກາ
ເຄື່ອງວັດແທກເສັ້ນດ້າຍຄວນຮັກສາໃຫ້ສະອາດໃນລະຫວ່າງການກວດກາ. ຮອຍບิ่น ຫຼື ການປົນເປື້ອນສາມາດລົບກວນສະພາບການເຊື່ອມຕໍ່ ແລະ ເຮັດໃຫ້ເກີດຜົນໄດ້ຮັບທີ່ບໍ່ຖືກຕ້ອງ. ເຄື່ອງວັດແທກເອງກໍ່ຄວນໄດ້ຮັບການປັບທຽບຕາມຕາຕະລາງເວລາທີ່ກຳນົດໄວ້.
ການກວດສອບຄວາມເລິກຂອງເສັ້ນດ້າຍ ແລະ ໂປຣໄຟລ໌
ເສັ້ນດ້າຍທີ່ມີຄວາມແມ່ນຍໍາສູງຕ້ອງການການກວດສອບຄວາມຖືກຕ້ອງຂອງລະດັບຄວາມສູງ ແລະ ໂປຣໄຟລ໌ຂອງເສັ້ນດ້າຍ. ລະດັບຄວາມສູງທີ່ບໍ່ຖືກຕ້ອງສາມາດປ້ອງກັນການຈັບທີ່ຖືກຕ້ອງ, ໃນຂະນະທີ່ໂປຣໄຟລ໌ທີ່ຜິດປົກກະຕິສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມແຂງແຮງຂອງການເຊື່ອມຕໍ່ ແລະ ປະສິດທິພາບການປະທັບຕາ. ເຄື່ອງມືວັດແທກເສັ້ນດ້າຍທີ່ເໝາະສົມຄວນເລືອກຕາມມາດຕະຖານເສັ້ນດ້າຍ ແລະ ຄວາມຕ້ອງການຂອງອົງປະກອບທີ່ກ່ຽວຂ້ອງ.
ເສັ້ນດ້າຍທີ່ມີຄວາມແມ່ນຍໍາສູງຍັງຕ້ອງການຄວາມສົນໃຈຕໍ່ການສວມໃສ່ຂອງເຄື່ອງມື ແລະ ຕົວກໍານົດການເຄື່ອງຈັກ. ຖ້າຄຸນນະພາບຂອງເສັ້ນດ້າຍຄ່ອຍໆຊຸດໂຊມລົງໃນລະຫວ່າງການຜະລິດເປັນຊຸດ, ສາເຫດອາດຈະກ່ຽວຂ້ອງກັບການສວມໃສ່ຂອງເຄື່ອງມື ຫຼື ຄວາມຜິດພາດໃນການປະສານກັນລະຫວ່າງ spindle ແລະ ລະບົບປ້ອນ. ການປັບຂະບວນການໃຫ້ທັນເວລາສາມາດປ້ອງກັນການຜະລິດທີ່ມີຂໍ້ບົກພ່ອງຕື່ມອີກ.
ວິທີການກວດກາຄວາມຫຍາບຂອງພື້ນຜິວກลึง CNC
ຄຸນນະພາບຂອງພື້ນຜິວມີອິດທິພົນຕໍ່ແຮງສຽດທານ, ການປະທັບຕາ, ຄວາມຕ້ານທານການສວມໃສ່, ແລະ ປະສິດທິພາບການປະກອບ. ພື້ນຜິວຮູບຊົງກະບອກພາຍນອກ, ຮູພາຍໃນ, ໜ້າປາຍ, ແລະ ຮ່ອງທີ່ຜະລິດໂດຍການກຶງ CNC ໂດຍປົກກະຕິແລ້ວຈະສະແດງຮອຍເຄື່ອງ, ແລະ ຄວາມຫຍາບຂອງພື້ນຜິວຂອງມັນຕ້ອງໄດ້ຮັບການກວດສອບຕາມລາຍລະອຽດຂອງອົງປະກອບ. ການກວດກາດ້ວຍສາຍຕາສາມາດລະບຸຮອຍຂີດຂ່ວນ, ຮອຍບຸບ, ແລະ ຂຸມທີ່ຊັດເຈນໄດ້ ແຕ່ບໍ່ສາມາດກໍານົດຄວາມຫຍາບຂອງພື້ນຜິວດ້ວຍກ້ອງຈຸລະທັດໄດ້ຢ່າງຖືກຕ້ອງ. ດັ່ງນັ້ນ, ອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງຈຶ່ງຕ້ອງການເຄື່ອງທົດສອບຄວາມຫຍາບຂອງພື້ນຜິວ.
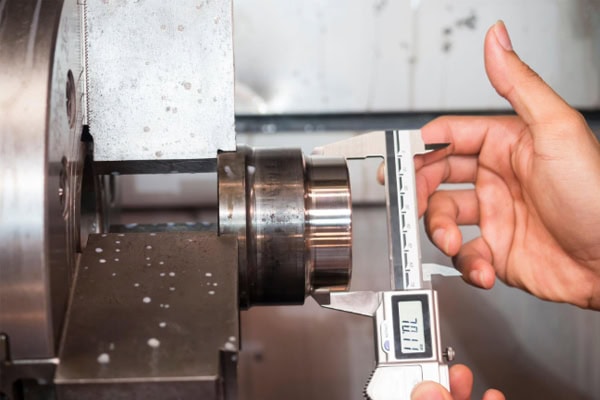
ການກວດກາເຄື່ອງທົດສອບຄວາມຫຍາບຂອງພື້ນຜິວ
ເຄື່ອງທົດສອບຄວາມຫຍາບຂອງພື້ນຜິວໃຊ້ໂພຣບທີ່ເຄື່ອນທີ່ຜ່ານພື້ນຜິວທີ່ຖືກເຄື່ອງຈັກເພື່ອເກັບກຳການປ່ຽນແປງຂອງໂປຣໄຟລ໌ກ້ອງຈຸລະທັດ ແລະ ຄິດໄລ່ຕົວກໍານົດຄວາມຫຍາບທີ່ສອດຄ້ອງກັນ. ສະຖານທີ່ກວດກາຄວນເປັນຕົວແທນຂອງສະພາບພື້ນຜິວຕົວຈິງ, ແລະ ທິດທາງການວັດແທກຄວນຖືກເລືອກຕາມຮູບແບບການກ້ຽວ.
- ກວດກາພື້ນຜິວຮູບຊົງກະບອກພາຍນອກ
- ກວດກາໜ້າຜິວພາຍໃນຂອງຮູເຈາະ
- ກວດສອບຄຸນນະພາບຂອງໜ້າສຸດທ້າຍ
- ກວດກາໜ້າຜິວປະທັບຕາ
- ກວດສອບພື້ນຜິວການຈັບຄູ່ທີ່ມີຄວາມແມ່ນຍໍາ
- ປຽບທຽບຜົນໄດ້ຮັບກັບຄວາມຕ້ອງການຄວາມຫຍາບທີ່ລະບຸໄວ້
ໃນລະຫວ່າງການວັດແທກ, ໂພຣບຄວນໄດ້ຮັບການປົກປ້ອງຈາກຮອຍບิ่น, ນ້ຳມັນ, ແລະ ຮອຍຂູດ. ສຳລັບພື້ນຜິວທີ່ສຳຄັນ, ການວັດແທກຄວນໄດ້ຮັບການປະຕິບັດໃນຕຳແໜ່ງທີ່ສອດຄ່ອງ ແລະ ໃນທິດທາງທີ່ສອດຄ່ອງເພື່ອປັບປຸງການປຽບທຽບຂໍ້ມູນ.
ການກວດກາຂໍ້ບົກຜ່ອງທາງສາຍຕາ ແລະ ພື້ນຜິວ
ນອກເໜືອໄປຈາກຄ່າຄວາມຫຍາບທີ່ເປັນຕົວເລກແລ້ວ, ຄວນກວດສອບສ່ວນປະກອບຕ່າງໆເພື່ອຫາຂໍ້ບົກຜ່ອງໃນການເຄື່ອງຈັກທີ່ເຫັນໄດ້. ຂໍ້ບົກຜ່ອງທົ່ວໄປປະກອບມີ ຮອຍຂູດ, ຮອຍຂີດຂ່ວນ, ຮອຍບຸບ, ຮອຍແຕກ, ຄວາມເສຍຫາຍຈາກຄວາມຮ້ອນ, ຮອຍຂີດຂ່ວນທີ່ຕິດຢູ່ແຄມ, ແລະ ການເຄື່ອງຈັກທີ່ບໍ່ສົມບູນ. ສຳລັບສ່ວນປະກອບການປະທັບຕາ, ເພົາທີ່ມີຄວາມແມ່ນຍຳສູງ, ແລະ ຊິ້ນສ່ວນທີ່ລະອຽດອ່ອນຕໍ່ຮູບລັກສະນະ, ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວອາດຈະສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບສຸດທ້າຍ.
ການກວດກາດ້ວຍສາຍຕາສາມາດເປັນວິທີການກວດກາພື້ນຖານໄດ້. ສຳລັບຂໍ້ບົກຜ່ອງຂະໜາດນ້ອຍ ຫຼື ຍາກທີ່ຈະເຫັນ, ແວ່ນຂະຫຍາຍ, ກ້ອງຈຸລະທັດ, ຫຼື ລະບົບວິໄສທັດຂອງເຄື່ອງຈັກສາມາດໃຫ້ຄວາມສາມາດໃນການກວດກາເພີ່ມເຕີມ.
ການກວດກາການກ້ຽວ CNC ຊິ້ນທຳອິດ, ຂະບວນການຜະລິດ, ແລະ ຂັ້ນຕອນສຸດທ້າຍ
ການກວດກາຄຸນນະພາບບໍ່ຄວນສຸມໃສ່ພຽງແຕ່ຫຼັງຈາກການເຄື່ອງຈັກສຳເລັດແລ້ວເທົ່ານັ້ນ. ມັນຄວນຈະຖືກປະສົມປະສານເຂົ້າໃນຂະບວນການຜະລິດ. ການກວດກາຊິ້ນທຳອິດຢືນຢັນວ່າໂປຣແກຣມ ແລະ ການຕັ້ງຄ່າເຄື່ອງຈັກຖືກຕ້ອງຫຼືບໍ່. ການກວດກາໃນຂະບວນການຕິດຕາມກວດກາການປ່ຽນແປງຂອງມິຕິໃນລະຫວ່າງການຜະລິດເປັນຊຸດ. ການກວດກາສຸດທ້າຍຢືນຢັນວ່າອົງປະກອບທີ່ສຳເລັດແລ້ວຕອບສະໜອງຄວາມຕ້ອງການດ້ານເຕັກນິກ ແລະ ລູກຄ້າທັງໝົດຫຼືບໍ່. ຂັ້ນຕອນການກວດກາເຫຼົ່ານີ້ເຮັດວຽກຮ່ວມກັນເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງໃນການຜະລິດ.
ການກວດກາຊິ້ນທຳອິດ
ການກວດກາຊິ້ນສ່ວນທຳອິດແມ່ນຂັ້ນຕອນທີ່ສຳຄັນກ່ອນທີ່ການຜະລິດແບບເປັນກຸ່ມຈະເລີ່ມຕົ້ນ. ຜູ້ປະຕິບັດງານຄວນກວດກາຂະໜາດທີ່ສຳຄັນ, ຄວາມທົນທານທາງເລຂາຄະນິດ, ເສັ້ນດ້າຍ, ແລະ ຄຸນນະພາບຂອງໜ້າດິນຕາມແບບວິສະວະກຳ ແລະ ຄວາມຕ້ອງການຂອງຂະບວນການ ພ້ອມທັງຢືນຢັນວ່າການຊົດເຊີຍເຄື່ອງມື, ພິກັດການເຮັດວຽກ, ແລະ ໂປຣແກຣມເຄື່ອງຈັກແມ່ນຖືກຕ້ອງ.
- ກວດສອບເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ສຳຄັນ
- ກວດສອບຂະໜາດຮູພາຍໃນ
- ກວດສອບຄວາມຍາວ ແລະ ຂັ້ນຕອນ
- ກວດສອບກະທູ້
- ກວດເບິ່ງ runout
- ກວດສອບຄຸນນະພາບຂອງໜ້າດິນ
- ຢືນຢັນຄວາມທົນທານທີ່ສຳຄັນ
ການຜະລິດຢ່າງຕໍ່ເນື່ອງສາມາດເລີ່ມຕົ້ນໄດ້ຫຼັງຈາກອົງປະກອບທຳອິດໄດ້ຮັບການຢືນຢັນວ່າມີຄຸນສົມບັດ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງເສດເຫຼືອຂະໜາດໃຫຍ່ທີ່ເກີດຈາກຄວາມຜິດພາດໃນການຂຽນໂປຣແກຣມ ຫຼື ການຕັ້ງຄ່າ.
ການກວດກາໃນຂະບວນການ
ການກວດກາໃນຂະບວນການຕິດຕາມກວດກາການປ່ຽນແປງດ້ານມິຕິ ແລະ ຄຸນນະພາບໃນລະຫວ່າງການຜະລິດ. ເຄື່ອງມືຕັດຄ່ອຍໆເສື່ອມສະພາບໃນລະຫວ່າງການເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງ, ແລະ ຂະໜາດຂອງອົງປະກອບອາດຈະຄ່ອຍໆປ່ຽນໄປ. ການເກັບຕົວຢ່າງເປັນປະຈຳສາມາດລະບຸການປ່ຽນແປງເຫຼົ່ານີ້ ແລະ ອະນຸຍາດໃຫ້ມີການປັບປ່ຽນການຊົດເຊີຍເຄື່ອງມື.
ຄວາມຖີ່ຂອງການກວດກາຄວນໄດ້ຮັບການກຳນົດຕາມຄວາມຖືກຕ້ອງຂອງອົງປະກອບ, ວັດສະດຸ, ປະລິມານການຜະລິດ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະ ວັດສະດຸທີ່ມີລາຄາແພງໂດຍທົ່ວໄປແລ້ວຕ້ອງການການຕິດຕາມກວດກາຂະບວນການທີ່ເຂັ້ມງວດກວ່າ.
ການກວດກາຄັ້ງສຸດທ້າຍ
ການກວດກາຄັ້ງສຸດທ້າຍຢືນຢັນວ່າອົງປະກອບທີ່ສຳເລັດຮູບສອດຄ່ອງກັບແບບວິສະວະກຳ, ເອກະສານຂະບວນການ ແລະ ຂໍ້ກຳນົດດ້ານຄຸນນະພາບຂອງລູກຄ້າຫຼືບໍ່. ນອກເໜືອໄປຈາກຂະໜາດທີ່ສຳຄັນ, ຜູ້ກວດກາອາດຈະຕ້ອງກວດສອບເສັ້ນດ້າຍ, ຄວາມຫຍາບຂອງພື້ນຜິວ, ຄວາມທົນທານທາງເລຂາຄະນິດ ແລະ ຄຸນນະພາບທາງສາຍຕາຕາມຂໍ້ກຳນົດຂອງອົງປະກອບ.
ສຳລັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ສຳຄັນ, ບັນທຶກການກວດກາທີ່ຄົບຖ້ວນສາມາດຮັກສາໄວ້ໄດ້, ລວມທັງເລກທີ່ລະບຸອົງປະກອບ, ລາຍການກວດກາ, ຜົນການວັດແທກຕົວຈິງ, ເວລາກວດກາ, ແລະ ຂໍ້ມູນຜູ້ກວດກາ. ບັນທຶກເຫຼົ່ານີ້ສະໜັບສະໜູນການຕິດຕາມຄຸນນະພາບ ແລະ ການປັບປຸງຂະບວນການໃນອະນາຄົດ.
ສະພາບແວດລ້ອມການກວດກາການກ້ຽວ CNC ແລະການຄຸ້ມຄອງເຄື່ອງມືວັດແທກ
ຜົນການກວດກາບໍ່ພຽງແຕ່ຂຶ້ນກັບອຸປະກອນວັດແທກເທົ່ານັ້ນ ແຕ່ຍັງຂຶ້ນກັບອຸນຫະພູມ, ຄວາມສະອາດ, ຄວາມຖືກຕ້ອງຂອງເຄື່ອງມືວັດແທກ, ແລະ ເຕັກນິກການໃຊ້ງານອີກດ້ວຍ. ອົງປະກອບໂລຫະຈະຂະຫຍາຍ ຫຼື ຫົດຕົວເມື່ອອຸນຫະພູມປ່ຽນແປງ, ສະນັ້ນການກວດກາທີ່ມີຄວາມແມ່ນຍຳສູງຕ້ອງການສະພາບແວດລ້ອມທີ່ຂ້ອນຂ້າງໝັ້ນຄົງ. ກ່ອນການວັດແທກ, ຄວນເອົານ້ຳຢາຫຼໍ່ເຢັນ, ຮອຍແຕກ, ຂີ້ເທົ່າ, ແລະ ສິ່ງປົນເປື້ອນອື່ນໆອອກຈາກຊິ້ນວຽກ. ຄວນກວດສອບເຄື່ອງມືວັດແທກເພື່ອຮັບປະກັນວ່າພວກມັນຢູ່ພາຍໃນໄລຍະເວລາການປັບທຽບທີ່ຖືກຕ້ອງ. ເຄື່ອງມືທົ່ວໄປເຊັ່ນ: ໄມໂຄຣມິເຕີ, ຕົວຊີ້ວັດໜ້າປັດ, ເຄື່ອງວັດ, ແລະ ເຄື່ອງວັດແທກຕ້ອງການການປັບທຽບເປັນປະຈຳ ແລະ ການບຳລຸງຮັກສາທີ່ເໝາະສົມ.
ອຸນຫະພູມກວດກາຄວບຄຸມ
ອຸນຫະພູມມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ການກວດກາມິຕິທີ່ມີຄວາມແມ່ນຍໍາສູງ. ອົງປະກອບທີ່ຫາກໍ່ຜ່ານການຫລໍ່ດ້ວຍຄວາມໄວສູງອາດຈະອຸ່ນກວ່າສະພາບແວດລ້ອມການກວດກາ. ການວັດແທກພວກມັນທັນທີສາມາດສ້າງຄວາມແຕກຕ່າງຂອງມິຕິໄດ້. ການກວດສອບຄວາມແມ່ນຍໍາໂດຍທົ່ວໄປຮຽກຮ້ອງໃຫ້ອົງປະກອບມີອຸນຫະພູມທີ່ໝັ້ນຄົງກ່ອນການວັດແທກ.
- ຮັກສາເງື່ອນໄຂການກວດກາທີ່ໝັ້ນຄົງ
- ຫຼີກລ່ຽງການວັດແທກສ່ວນປະກອບທີ່ຮ້ອນທັນທີ
- ຄວບຄຸມຄວາມແຕກຕ່າງຂອງອຸນຫະພູມລະຫວ່າງຊິ້ນວຽກ ແລະ ເຄື່ອງມືວັດແທກ
- ຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການວັດແທກທີ່ກ່ຽວຂ້ອງກັບອຸນຫະພູມ
- ອະນຸຍາດໃຫ້ມີເວລາພຽງພໍໃນການຮັກສາອຸນຫະພູມໃຫ້ຄົງທີ່ພຽງພໍສຳລັບສ່ວນປະກອບທີ່ມີຄວາມແມ່ນຍຳ
ການຄວບຄຸມອຸນຫະພູມທີ່ເໝາະສົມຊ່ວຍປັບປຸງຄວາມໜ້າເຊື່ອຖືຂອງຂໍ້ມູນມິຕິທີ່ມີຄວາມແມ່ນຍໍາສູງ.
ເສີມສ້າງການຄຸ້ມຄອງການປັບທຽບເຄື່ອງມືວັດແທກ
ເຄື່ອງມືວັດແທກອາດຈະເສື່ອມສະພາບ ຫຼື ສູນເສຍຄວາມແມ່ນຍຳຫຼັງຈາກການນຳໃຊ້ເປັນເວລາດົນ. ເຖິງແມ່ນວ່າຜູ້ປະຕິບັດງານຈະໃຊ້ຂັ້ນຕອນການວັດແທກທີ່ຖືກຕ້ອງ, ອຸປະກອນທີ່ບໍ່ຖືກຕ້ອງກໍ່ສາມາດສ້າງຜົນໄດ້ຮັບທີ່ບໍ່ໜ້າເຊື່ອຖືໄດ້. ຜູ້ຜະລິດຄວນກຳນົດຕາຕະລາງການວັດແທກຕາມປະເພດເຄື່ອງມືວັດແທກ, ຄວາມຖີ່ໃນການນຳໃຊ້, ແລະ ລະດັບຄວາມແມ່ນຍຳ.
ເຄື່ອງມືວັດແທກທົ່ວໄປຄວນຮັກສາໃຫ້ສະອາດ ແລະ ເກັບຮັກສາໄວ້ຢ່າງຖືກຕ້ອງເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຈາກຜົນກະທົບ, ການກັດກ່ອນ, ແລະ ການໂຫຼດທີ່ຜິດປົກກະຕິ. ອຸປະກອນກວດກາທີ່ມີຄວາມແມ່ນຍໍາສູງຄວນມີບັນທຶກສະຖານະພາບລະອຽດ ແລະ ເອກະສານການປັບທຽບ.
ເຕັກໂນໂລຊີການກວດສອບການກ້ຽວ CNC ປັບປຸງຄຸນນະພາບຂອງເຄື່ອງຈັກ
ການກວດກາການກ້ຽວ CNC ບໍ່ໄດ້ຈຳກັດພຽງແຕ່ການວັດແທກຂະໜາດສອງສາມຂະໜາດເທົ່ານັ້ນ. ມັນລວມເອົາການກວດກາຂະໜາດ, ການກວດກາຄວາມທົນທານທາງເລຂາຄະນິດ, ການກວດກາເສັ້ນດ້າຍ, ການກວດກາຄຸນນະພາບໜ້າດິນ, ການກວດກາຊິ້ນສ່ວນທຳອິດ, ການຕິດຕາມກວດກາໃນຂະບວນການ, ແລະ ການກວດກາສຸດທ້າຍເພື່ອກຳນົດຄຸນນະພາບຂອງອົງປະກອບ. ເສັ້ນຜ່າສູນກາງ ແລະ ຄວາມຍາວພາຍນອກສາມາດກວດສອບໄດ້ໄວດ້ວຍເຄື່ອງວັດແທກ ແລະ ໄມໂຄຣມິເຕີ. ຮູພາຍໃນສາມາດກວດສອບໄດ້ດ້ວຍເຄື່ອງມືວັດແທກພາຍໃນ. ເສັ້ນດ້າຍສາມາດກວດສອບໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກວົງແຫວນ ແລະ ເຄື່ອງວັດແທກປລັກ. ຄວາມກົມ, ຄວາມເຂັ້ມຂຸ້ນ, ແລະ ການແລ່ນອອກສາມາດກວດສອບໄດ້ໂດຍໃຊ້ຕົວຊີ້ບອກໜ້າປັດ, ເຄື່ອງທົດສອບຄວາມກົມ, ຫຼື ເຄື່ອງວັດແທກພິກັດຕາມຄວາມຖືກຕ້ອງທີ່ຕ້ອງການ. ຄວາມຫຍາບຂອງໜ້າດິນສາມາດວັດແທກໄດ້ດ້ວຍເຄື່ອງທົດສອບຄວາມຫຍາບສະເພາະເພື່ອໃຫ້ໄດ້ຂໍ້ມູນທີ່ໜ້າເຊື່ອຖືຫຼາຍຂຶ້ນ. ໃນການຜະລິດການກ້ຽວ CNC ເປັນຊຸດ, ການກວດກາຊິ້ນສ່ວນທຳອິດຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການຂຽນໂປຣແກຣມ ແລະ ການຕັ້ງຄ່າ, ການກວດກາໃນຂະບວນການລະບຸການປ່ຽນແປງຂະໜາດທີ່ເກີດຈາກການສວມໃສ່ຂອງເຄື່ອງມື, ແລະ ການກວດກາສຸດທ້າຍຢືນຢັນວ່າອົງປະກອບທີ່ສຳເລັດແລ້ວຕອບສະໜອງຄວາມຕ້ອງການໃນການຈັດສົ່ງ. ໃນເວລາດຽວກັນ, ອຸນຫະພູມການກວດກາ, ສະພາບຂອງຊິ້ນວຽກ, ການປັບທຽບເຄື່ອງມືວັດແທກ, ແລະ ຂັ້ນຕອນການດຳເນີນງານມາດຕະຖານຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງສະໝໍ່າສະເໝີ. ການສ້າງຕັ້ງຂະບວນການກວດກາຢ່າງເປັນລະບົບຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດຕິດຕາມກວດກາຄຸນນະພາບຂອງອົງປະກອບໄດ້ຢ່າງຖືກຕ້ອງ, ຫຼຸດຜ່ອນຂໍ້ບົກຜ່ອງເປັນຊຸດ ແລະ ການເຮັດວຽກຄືນໃໝ່, ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງຂະໜາດ, ຄວາມໝັ້ນຄົງຂອງການຜະລິດ, ແລະ ຄວາມໜ້າເຊື່ອຖືຂອງຜະລິດຕະພັນໃນການດຳເນີນງານການກ້ຽວ CNC.
















