
ການຫລໍ່ແບບ Die Casting ແລະ ການສີດແບບແມ່ພິມອາດມີລັກສະນະຄ້າຍຄືກັນ ເພາະວ່າທັງສອງໃຊ້ແມ່ພິມເພື່ອສ້າງຊິ້ນສ່ວນທີ່ເຮັດຊ້ຳໄດ້ຈາກວັດສະດຸໃນສະພາບທີ່ສາມາດໄຫຼໄດ້. ຄວາມແຕກຕ່າງທີ່ສຳຄັນແມ່ນວັດສະດຸ: ການຫລໍ່ແບບ Die Casting ສ່ວນໃຫຍ່ແມ່ນຜະລິດອົງປະກອບໂລຫະ, ໃນຂະນະທີ່ການສີດແບບທຳມະດາແມ່ນໃຊ້ສຳລັບພາດສະຕິກ. ຄວາມແຕກຕ່າງນີ້ມີຜົນກະທົບຕໍ່ຄວາມແຂງແຮງຂອງຊິ້ນສ່ວນ, ນ້ຳໜັກ, ປະສິດທິພາບຂອງອຸນຫະພູມ, ເຄື່ອງມື, ລາຄາ, ແລະ ການນຳໃຊ້ທີ່ເໝາະສົມ.
ຄູ່ມືນີ້ອະທິບາຍເຖິງຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການຫລໍ່ແບບ die casting ທຽບກັບການສີດ, ລວມທັງວັດສະດຸ, ປະສິດທິພາບດ້ານມິຕິ, ການສຳເລັດຮູບພື້ນຜິວ, ຄວາມໄວໃນການຜະລິດ, ການລົງທຶນໃນເຄື່ອງມື, ແລະຕົ້ນທຶນຊິ້ນສ່ວນ. ມັນຍັງສະແດງໃຫ້ເຫັນວ່າແຕ່ລະຂະບວນການເໝາະສົມທີ່ສຸດແນວໃດ ແລະຄວາມຕ້ອງການດ້ານວັດສະດຸ, ປະລິມານການຜະລິດ, ແລະໜ້າທີ່ຂອງຊິ້ນສ່ວນສຸດທ້າຍສາມາດນຳພາການຕັດສິນໃຈຜະລິດທີ່ຖືກຕ້ອງໄດ້ແນວໃດ.
ພາບລວມຂອງ Die Casting vs. Injection Molding
ວິທີທີ່ໄວທີ່ສຸດໃນການເຂົ້າໃຈສອງຂະບວນການນີ້ແມ່ນການປຽບທຽບສິ່ງທີ່ພວກມັນຜະລິດ ແລະ ບ່ອນທີ່ແຕ່ລະຂະບວນການມີປະສິດທິພາບດີທີ່ສຸດ. ທັງສອງສາມາດຮອງຮັບການຜະລິດຊ້ຳໆໄດ້, ແຕ່ໂລຫະ ແລະ ພາດສະຕິກມີພຶດຕິກຳແຕກຕ່າງກັນຫຼາຍໃນຜະລິດຕະພັນຕົວຈິງ.
| Factor | Die Casting | ຫົວສີດ |
| ວັດສະດຸຫລັກ | ອາລູມິນຽມ, ສັງກະສີ, ໂລຫະປະສົມແມກນີຊຽມ | ເທີໂມພລາສຕິກ ແລະ ພລາສຕິກວິສະວະກຳ |
| ສ່ວນສຸດທ້າຍ | ໂລຫະ | ພາດສະຕິກ |
| ຄວາມແຂງຂອງໂຄງສ້າງ | ໂດຍທົ່ວໄປແລ້ວສູງກວ່າ | ແມ່ນຂຶ້ນກັບລະດັບພາດສະຕິກຢ່າງຫຼວງຫຼາຍ |
| ນ້ຳໜັກສ່ວນ | ສູງກວ່າ | ປົກກະຕິແລ້ວຕ່ໍາ |
| ປະສິດທິພາບຄວາມຮ້ອນ | ໂດຍທົ່ວໄປແລ້ວດີກວ່າ | ຂຶ້ນກັບວັດສະດຸ |
| ພຶດຕິກໍາໄຟຟ້າ | ການຈະເລີນພັນ | ມັກຈະເປັນฉนวนໄຟຟ້າ |
| ການລົງທຶນເຄື່ອງມື | ສູງ | ສູງ |
| ບໍລິມາດການຜະລິດ | ປານກາງຫາສູງ | ປານກາງຫາສູງຫຼາຍ |
| ແລ້ວສິ້ນພື້ນຜິວ | ການສຳເລັດຮູບທີ່ດີຕາມແບບຫລໍ່ | ການເຄືອບແມ່ພິມທີ່ດີ |
| ເຄື່ອງຈັກຂັ້ນສອງ | ທົ່ວໄປກ່ຽວກັບລັກສະນະທີ່ສຳຄັນ | ໂດຍປົກກະຕິແລ້ວບໍ່ກວ້າງຂວາງປານໃດ |
| ພໍດີທີ່ສຸດ | ຊິ້ນສ່ວນໂລຫະໂຄງສ້າງ ແລະ ໜ້າທີ່ການໃຊ້ງານ | ຊິ້ນສ່ວນພາດສະຕິກນ້ຳໜັກເບົາ ແລະ ຫຼາກຫຼາຍ |
ຂະບວນການທັງສອງບໍ່ໄດ້ດີກວ່າໂດຍອັດຕະໂນມັດ. ທີ່ຢູ່ອາໄສພາດສະຕິກ ແລະ ທີ່ຢູ່ອາໄສອາລູມີນຽມອາດມີຮູບຮ່າງຄ້າຍຄືກັນ, ແຕ່ພວກມັນສາມາດຕອບສະໜອງຄວາມຕ້ອງການດ້ານກົນຈັກ, ຄວາມຮ້ອນ, ໄຟຟ້າ ແລະ ການຄ້າທີ່ແຕກຕ່າງກັນຫຼາຍ.
Die Casting ແມ່ນຫຍັງ?
ການຫລໍ່ແບບ Die Casting ແມ່ນຂະບວນການຜະລິດທີ່ໂລຫະທີ່ຫລອມແລ້ວຖືກບັງຄັບໃຫ້ເຂົ້າໄປໃນແມ່ພິມໂລຫະທີ່ສາມາດນຳມາໃຊ້ຄືນໄດ້ ແລະ ປ່ອຍໃຫ້ແຂງຕົວເປັນຮູບຮ່າງທີ່ຕ້ອງການ. ໂລຫະປະສົມອາລູມິນຽມ, ສັງກະສີ, ແລະ ແມກນີຊຽມ ແມ່ນໜຶ່ງໃນບັນດາທາງເລືອກທີ່ພົບເລື້ອຍທີ່ສຸດ ເພາະວ່າພວກມັນລວມເອົາຄຸນສົມບັດທາງກົນຈັກທີ່ເປັນປະໂຫຍດເຂົ້າກັບຄວາມສາມາດໃນການຫລໍ່ທີ່ດີ.
ຂະບວນການດັ່ງກ່າວມີຄຸນຄ່າໂດຍສະເພາະເມື່ອໂຄງການຕ້ອງການການຜະລິດຊິ້ນສ່ວນໂລຫະທີ່ສັບສົນຊ້ຳແລ້ວຊ້ຳອີກ. ລັກສະນະຕ່າງໆທີ່ອາດຈະຕ້ອງການການເຄື່ອງຈັກ ຫຼື ການປະກອບຫຼາຍຢ່າງມັກຈະສາມາດສ້າງຂຶ້ນໂດຍກົງໃນການຫລໍ່, ເຖິງແມ່ນວ່າພື້ນທີ່ສຳຄັນອາດຈະຍັງຕ້ອງການການເຄື່ອງຈັກ CNC ຫຼັງຈາກນັ້ນ.
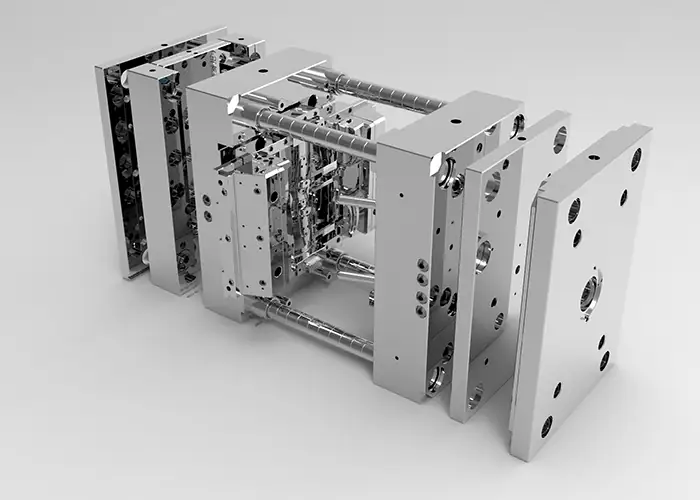
ຂໍ້ໄດ້ປຽບຕົ້ນຕໍຂອງການຫລໍ່ຫລອມ
ຂໍ້ໄດ້ປຽບຕົ້ນຕໍຂອງການຫລໍ່ແບບ die casting ແມ່ນວ່າມັນຜະລິດອົງປະກອບໂລຫະທີ່ແທ້ຈິງທີ່ມີຄວາມເຂັ້ມແຂງ, ຄວາມແຂງກະດ້າງ, ຄວາມຕ້ານທານອຸນຫະພູມ, ແລະ ຄວາມໝັ້ນຄົງຂອງມິຕິ. ສິ່ງນີ້ເຮັດໃຫ້ມັນເໝາະສົມສຳລັບເຮືອນ, ວົງເລັບ, ກອບໂຄງສ້າງ, ສ່ວນປະກອບລົດຍົນ, ແລະ ຊິ້ນສ່ວນອື່ນໆທີ່ຕ້ອງຮັບນ້ຳໜັກກົນຈັກ ຫຼື ຮັກສາຄວາມແຂງກະດ້າງ.
ໂລຫະຍັງມີໜ້າທີ່ທີ່ພາດສະຕິກຫຼາຍຊະນິດບໍ່ສາມາດຜະລິດຄືນໃໝ່ໄດ້ງ່າຍ. ຕົວຢ່າງເຊັ່ນ ທີ່ຢູ່ອາໄສອາລູມີນຽມຫລໍ່ສາມາດຊ່ວຍກະຈາຍຄວາມຮ້ອນ, ສະໜອງຄວາມນຳໄຟຟ້າ ແລະ ຮອງຮັບການປ້ອງກັນ EMI ໃນຂະນະທີ່ຍັງມີໂຄງສ້າງໂລຫະທີ່ມີນ້ຳໜັກເບົາ.
ການຫລໍ່ແບບ Die Casting ຍັງສາມາດສ້າງຝາບາງໆ, ກະດູກຂ້າງ, ຮູບຮ່າງໂຄ້ງ, ແລະ ຮູບຮ່າງພາຍນອກທີ່ສັບສົນໃນສ່ວນດຽວ. ເມື່ອການອອກແບບເໝາະສົມສຳລັບການຫລໍ່, ສິ່ງນີ້ສາມາດຫຼຸດຜ່ອນປະລິມານການຖອດວັດສະດຸ ແລະ ການປະກອບທີ່ຕ້ອງການຫຼັງຈາກຮູບຮ່າງພື້ນຖານຖືກສ້າງຂຶ້ນ.
ຂໍ້ຈຳກັດຫຼັກຂອງການຫລໍ່ແບບຕາຍ
ການຫລໍ່ແບບ Die Casting ຕ້ອງການເຄື່ອງມືທີ່ອຸທິດຕົນ, ສະນັ້ນການລົງທຶນໃນເບື້ອງຕົ້ນຈຶ່ງຍາກທີ່ຈະໃຫ້ເຫດຜົນສຳລັບປະລິມານໜ້ອຍຫຼາຍ. ຂະບວນການໂດຍທົ່ວໄປແມ່ນປະຫຍັດທີ່ສຸດເມື່ອການອອກແບບມີຄວາມໝັ້ນຄົງ ແລະ ຊິ້ນສ່ວນພຽງພໍທີ່ຈະຜະລິດເພື່ອແຈກຢາຍຄ່າໃຊ້ຈ່າຍເຄື່ອງມືຕະຫຼອດໄລຍະການຜະລິດ.
ການເລືອກວັດສະດຸຍັງແຄບກວ່າການສີດພາດສະຕິກ. ການຫລໍ່ແບບ Die casting ສ່ວນໃຫຍ່ແມ່ນໃຊ້ໂລຫະປະສົມທີ່ບໍ່ແມ່ນເຫຼັກທີ່ສາມາດຫລໍ່ໄດ້, ແລະສ່ວນປະກອບທີ່ສຳເລັດຮູບສາມາດມີຂໍ້ບົກຜ່ອງທີ່ກ່ຽວຂ້ອງກັບການຫລໍ່ເຊັ່ນ: ຄວາມพรຸນ ຖ້າຂະບວນການ ຫຼື ຮູບຮ່າງບໍ່ໄດ້ຖືກຄວບຄຸມໄດ້ດີ.
ສຳລັບຮູທີ່ມີຄວາມທົນທານແໜ້ນ, ໜ້າຜິວປະທັບຕາ, ຕຳແໜ່ງຮັບນ້ຳໜັກ, ຫຼື ລັກສະນະຂອງເກລียว, ການຫລໍ່ອາດຈະຍັງຕ້ອງການເຄື່ອງຈັກສອງເທື່ອກ່ອນທີ່ມັນຈະພ້ອມສຳລັບການປະກອບ.
Injection Molding ແມ່ນຫຍັງ?
ການສີດແມ່ພິມເປັນຂະບວນການທີ່ໃຊ້ໃນການຜະລິດຊິ້ນສ່ວນພາດສະຕິກໂດຍການໃຫ້ຄວາມຮ້ອນແກ່ເທີໂມພລາສຕິກຈົນກວ່າມັນຈະໄຫຼໄດ້, ຕື່ມຊ່ອງຫວ່າງຂອງແມ່ພິມ, ແລະປ່ອຍໃຫ້ວັດສະດຸເຢັນລົງເປັນຮູບຊົງສຸດທ້າຍ. ວັດສະດຸທົ່ວໄປປະກອບມີ ABS, ໂພລີໂພລີລີນ, ໂພລີຄາບອນເນດ, ໄນລອນ, ໂພລີເອທິລີນ, ແລະພາດສະຕິກວິສະວະກຳອື່ນໆອີກຫຼາຍຢ່າງ.
ເຊັ່ນດຽວກັນກັບການຫລໍ່ແບບ die casting, ການສີດແມ່ພິມແມ່ນເໝາະສົມທີ່ສຸດສຳລັບການຜະລິດຊ້ຳອີກເມື່ອຮູບຮ່າງຂອງຜະລິດຕະພັນໄດ້ຮັບການສຳເລັດແລ້ວ. ຂໍ້ໄດ້ປຽບຕົ້ນຕໍຂອງມັນແມ່ນຄຸນສົມບັດທີ່ຫຼາກຫຼາຍທີ່ສາມາດບັນລຸໄດ້ໂດຍການເລືອກໂພລີເມີ, ສານເຕີມແຕ່ງ, ສ່ວນປະກອບເຕີມ ແລະ ສີທີ່ແຕກຕ່າງກັນ.
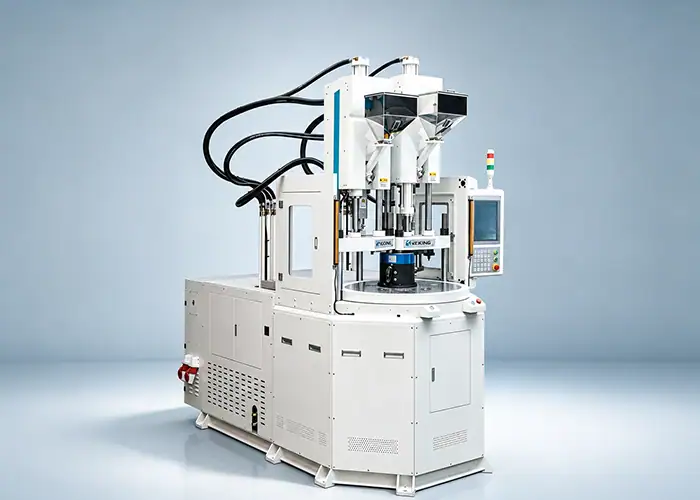
ຂໍ້ໄດ້ປຽບຕົ້ນຕໍຂອງການສີດພົ່ນ
ການສີດພາດສະຕິກສາມາດຜະລິດຊິ້ນສ່ວນນ້ຳໜັກເບົາທີ່ມີຮູບຮ່າງທີ່ສັບສົນ ແລະ ຮູບລັກສະນະທີ່ສອດຄ່ອງກັນ. ອົງປະກອບທີ່ຜະລິດສາມາດລວມເອົາກະດູກຂ້າງ, ບອສ, ຄລິບ, ກະດຸມ, ໂຄງສ້າງ ແລະ ລັກສະນະອື່ນໆທີ່ອາດຈະຕ້ອງໄດ້ປະກອບແຍກຕ່າງຫາກ.
ຄວາມຍືດຫຍຸ່ນຂອງວັດສະດຸແມ່ນຂໍ້ໄດ້ປຽບທີ່ສຳຄັນອີກອັນໜຶ່ງ. ວິສະວະກອນສາມາດເລືອກພາດສະຕິກເພື່ອຄວາມໂປ່ງໃສ, ຄວາມຍືດຫຍຸ່ນ, ຄວາມຕ້ານທານສານເຄມີ, ການສນວນໄຟຟ້າ, ຄວາມຕ້ານທານແຮງກະແທກ, ແຮງສຽດທານຕໍ່າ, ຫຼື ຮູບລັກສະນະພື້ນຜິວສະເພາະ. ສິ່ງນີ້ເຮັດໃຫ້ການສີດແມ່ພິມມີປະໂຫຍດໃນຜະລິດຕະພັນທີ່ຫຼາກຫຼາຍ.
ເມື່ອເຄື່ອງມືຖືກສ້າງຕັ້ງຂຶ້ນແລ້ວ, ຂະບວນການດັ່ງກ່າວຍັງມີປະສິດທິພາບສູງສຳລັບການຜະລິດຊ້ຳໆ. ສຳລັບຜະລິດຕະພັນທີ່ມີປະລິມານສູງ, ວົງຈອນທີ່ຂ້ອນຂ້າງສັ້ນ ແລະ ສິ່ງເສດເຫຼືອວັດສະດຸທີ່ຈຳກັດສາມາດນຳໄປສູ່ຕົ້ນທຶນຕໍ່ຊິ້ນສ່ວນທີ່ໜ້າສົນໃຈ.
ຂໍ້ຈຳກັດຫຼັກຂອງການສີດແມ່ພິມ
ຂໍ້ຈຳກັດທີ່ໃຫຍ່ທີ່ສຸດແມ່ນການລົງທຶນໃນແມ່ພິມລ່ວງໜ້າ. ເຄື່ອງມືຈະມີຄວາມໜ້າສົນໃຈຫຼາຍຂຶ້ນເມື່ອປະລິມານການຜະລິດເພີ່ມຂຶ້ນ, ແຕ່ມັນອາດຈະເປັນການຍາກທີ່ຈະໃຫ້ເຫດຜົນເມື່ອຕ້ອງການພຽງແຕ່ຕົ້ນແບບ ຫຼື ຊິ້ນສ່ວນຈຳນວນໜ້ອຍເທົ່ານັ້ນ.
ພາດສະຕິກຍັງບໍ່ສາມາດທົດແທນໂລຫະໄດ້ໃນທຸກໆການນຳໃຊ້. ຜະລິດຕະພັນບາງຢ່າງຕ້ອງການຄວາມແຂງແກ່ນຫຼາຍກວ່າ, ຄວາມສາມາດໃນການໃຊ້ອຸນຫະພູມສູງກວ່າ, ການນຳຄວາມຮ້ອນສູງກວ່າ, ຫຼື ຄຸນສົມບັດໂຄງສ້າງສະເພາະຂອງໂລຫະທີ່ພາດສະຕິກທຳມະດາບໍ່ສາມາດສະໜອງໄດ້.
ການປ່ຽນແປງການອອກແບບຍັງມີລາຄາແພງຂຶ້ນເມື່ອແມ່ພິມສຳເລັດແລ້ວ. ສຳລັບໂຄງການທີ່ຍັງມີການພັດທະນາຢ່າງໄວວາ, ເຄື່ອງຈັກ CNC ຫຼືຂະບວນການໃຊ້ເຄື່ອງມືຕ່ຳອື່ນໆອາດຈະໃຫ້ຄວາມຍືດຫຍຸ່ນຫຼາຍຂຶ້ນໃນລະຫວ່າງການພັດທະນາໃນໄລຍະຕົ້ນໆ.
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນລະຫວ່າງການຫລໍ່ແບບ Die Casting ແລະ Injection Molding
ຄວາມແຕກຕ່າງທີ່ສຳຄັນທີ່ສຸດແມ່ນມາຈາກພຶດຕິກຳຂອງໂລຫະ ແລະ ພາດສະຕິກ ແທນທີ່ຈະເປັນຄວາມຈິງທີ່ວ່າທັງສອງຂະບວນການໃຊ້ແມ່ພິມ. ການເລືອກວັດສະດຸມີຜົນກະທົບຕໍ່ເກືອບທຸກຢ່າງໃນການຕັດສິນໃຈ, ຕັ້ງແຕ່ນ້ຳໜັກ ແລະ ຄວາມແຂງແຮງຂອງຊິ້ນສ່ວນ ຈົນເຖິງການສຳເລັດຮູບ ແລະ ລາຄາ.
ການເຂົ້າໃຈຄວາມແຕກຕ່າງເຫຼົ່ານີ້ແຕ່ຫົວທີສາມາດປ້ອງກັນບໍ່ໃຫ້ໂຄງການຖືກອອກແບບມາອ້ອມຮອບຂະບວນການທີ່ບໍ່ກົງກັບຄວາມຕ້ອງການຜະລິດຕະພັນສຸດທ້າຍ.
ອຸປະກອນການ
ການຫລໍ່ແບບ Die casting ສ່ວນໃຫຍ່ແມ່ນກ່ຽວຂ້ອງກັບໂລຫະປະສົມອາລູມິນຽມ, ສັງກະສີ, ແລະ ແມກນີຊຽມ. ວັດສະດຸເຫຼົ່ານີ້ຖືກເລືອກເມື່ອຜະລິດຕະພັນສຳເລັດຮູບຕ້ອງການຄວາມແຂງແຮງຂອງໂລຫະ, ຄວາມແຂງກະດ້າງ, ຄວາມຕ້ານທານອຸນຫະພູມ, ຄວາມນຳໄຟຟ້າ, ຫຼືໂຄງສ້າງໂລຫະທີ່ທົນທານ.
ການສີດແມ່ພິມໃຊ້ໂພລີເມີເຊັ່ນ: ABS, ໂພລີໂພລີລີນ, ໂພລີຄາບອນເນດ, ໄນລອນ, POM, ແລະ ເທີໂມພລາສຕິກອື່ນໆອີກຫຼາຍຊະນິດ. ວັດສະດຸທີ່ມີຂະໜາດໃຫຍ່ຊ່ວຍໃຫ້ຜູ້ອອກແບບສາມາດຈັດລຳດັບຄວາມສຳຄັນຂອງຄຸນສົມບັດຕ່າງໆເຊັ່ນ: ນ້ຳໜັກຕໍ່າ, ຄວາມໂປ່ງໃສ, ຄວາມຕ້ານທານແຮງກະທົບ, ການສນວນໄຟຟ້າ, ຄວາມຕ້ານທານສານເຄມີ, ຫຼື ຄວາມຍືດຫຍຸ່ນ.
ການເລືອກວັດສະດຸມັກຈະກຳນົດຂະບວນການຜະລິດກ່ອນທີ່ຈະພິຈາລະນາປັດໄຈອື່ນໆ. ຖ້າອົງປະກອບຕ້ອງເປັນອາລູມີນຽມ, ການສີດພາດສະຕິກແບບທຳມະດາກໍ່ບໍ່ແມ່ນທາງເລືອກອື່ນ. ຖ້າພາດສະຕິກກັນຄວາມຮ້ອນນ້ຳໜັກເບົາຕອບສະໜອງຄວາມຕ້ອງການຂອງຜະລິດຕະພັນແລ້ວ, ການຫລໍ່ແບບຕາຍອາດຈະເພີ່ມນ້ຳໜັກ ແລະ ຄ່າໃຊ້ຈ່າຍໂດຍບໍ່ໄດ້ໃຫ້ຄຸນຄ່າທີ່ເປັນປະໂຫຍດ.
ການສີດໂລຫະກໍ່ບໍ່ຄວນສັບສົນກັບການສີດພາດສະຕິກແບບດັ້ງເດີມ. MIM ໃຊ້ຜົງໂລຫະປະສົມກັບສານຍຶດຕິດ ແລະ ຕ້ອງການການແຍກ ແລະ ການເຜົາເພີ່ມເຕີມ, ເຮັດໃຫ້ມັນເປັນຂະບວນການຜະລິດແຍກຕ່າງຫາກ.
ຄວາມແຂງແຮງ, ນ້ຳໜັກ ແລະ ປະສິດທິພາບດ້ານໜ້າທີ່
ໂລຫະທີ່ຫລໍ່ໂດຍທົ່ວໄປແລ້ວໃຫ້ຄວາມແຂງແກ່ນ ແລະ ຄວາມແຂງແກ່ນຂອງໂຄງສ້າງສູງກວ່າພາດສະຕິກທີ່ຫລໍ່ແບບບໍ່ໄດ້ເສີມເຫຼັກ. ດັ່ງນັ້ນ, ພວກມັນຈຶ່ງໜ້າສົນໃຈສຳລັບເຮືອນທີ່ຮັບນ້ຳໜັກ, ໂຄງສ້າງກົນຈັກ, ອຸປະກອນຜະລິດຄວາມຮ້ອນ, ແລະ ອົງປະກອບທີ່ຕ້ອງການໂຄງໂລຫະທີ່ທົນທານ.
ພາດສະຕິກສີດຂຶ້ນຮູບມີປະໂຫຍດຫຼາຍໃນດ້ານນ້ຳໜັກ. ຄວາມໜາແໜ້ນຕ່ຳຂອງມັນສາມາດຫຼຸດນ້ຳໜັກໂດຍລວມຂອງຜະລິດຕະພັນໄດ້, ເຊິ່ງເປັນປະໂຫຍດໃນອຸປະກອນມືຖື, ພາຫະນະ, ເຄື່ອງໃຊ້ໄຟຟ້າພົກພາ, ແລະ ຜະລິດຕະພັນອຸປະໂພກບໍລິໂພກ.
ໜ້າທີ່ສາມາດມີຄວາມສຳຄັນຫຼາຍກວ່າຄວາມແຂງແຮງແບບງ່າຍໆ. ໂລຫະສາມາດໃຫ້ການຖ່າຍໂອນຄວາມຮ້ອນ ແລະ ການປ້ອງກັນແມ່ເຫຼັກໄຟຟ້າ, ໃນຂະນະທີ່ພາດສະຕິກສາມາດໃຫ້ການສນວນໄຟຟ້າ ແລະ ຄວາມຕ້ານທານການກັດກ່ອນໂດຍບໍ່ຕ້ອງມີການເຄືອບປ້ອງກັນແຍກຕ່າງຫາກ. ດັ່ງນັ້ນ, ການເລືອກທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບສິ່ງທີ່ສ່ວນປະກອບຕ້ອງເຮັດ ແທນທີ່ຈະເປັນວັດສະດຸທີ່ມີຄ່າຄວາມແຂງແຮງສູງສຸດ.
ຄວາມແມ່ນຍໍາ ແລະ ສະຖຽນລະພາບດ້ານມິຕິ
ຂະບວນການທັງສອງສາມາດຜະລິດຊິ້ນສ່ວນການຜະລິດທີ່ເຮັດຊ້ຳໄດ້, ແຕ່ຄວາມສາມາດດ້ານມິຕິແມ່ນຂຶ້ນກັບວັດສະດຸ, ຮູບຮ່າງ, ຂະໜາດຂອງຊິ້ນສ່ວນ, ເຄື່ອງມື ແລະ ຄວາມຕ້ອງການດ້ານຄຸນສົມບັດທີ່ສຳຄັນ.
ຊິ້ນສ່ວນທີ່ຫລໍ່ດ້ວຍເຄື່ອງສາມາດມີຄວາມສອດຄ່ອງດ້ານມິຕິທີ່ດີ, ໂດຍສະເພາະສຳລັບຮູບຮ່າງໂຄງສ້າງທີ່ໝັ້ນຄົງ. ຢ່າງໃດກໍຕາມ, ຮູເຈາະທີ່ມີຄວາມແມ່ນຍໍາສູງ, ໜ້າຜິວທີ່ເຂົ້າກັນ, ເສັ້ນດ້າຍ, ພື້ນທີ່ປະທັບຕາ, ແລະ ຄຸນສົມບັດທີ່ສຳຄັນອື່ນໆມັກຈະຖືກເຄື່ອງຈັກຫຼັງຈາກການຫລໍ່ເມື່ອຕ້ອງການການຄວບຄຸມທີ່ເຂັ້ມງວດກວ່າ.
ຊິ້ນສ່ວນທີ່ຜະລິດດ້ວຍການສີດຍັງສາມາດໃຫ້ຄວາມສາມາດໃນການເຮັດຊ້ຳໄດ້ດີ, ແຕ່ພາດສະຕິກຫົດຕົວ ແລະ ຕອບສະໜອງຕໍ່ອຸນຫະພູມແຕກຕ່າງຈາກໂລຫະ. ດັ່ງນັ້ນ, ຊັ້ນວັດສະດຸ, ຄວາມໜາຂອງຝາ, ອຸນຫະພູມສິ່ງແວດລ້ອມ ແລະ ຮູບຮ່າງເລຂາຄະນິດສາມາດມີອິດທິພົນຕໍ່ຂະໜາດສຸດທ້າຍ.
ດ້ວຍເຫດຜົນນີ້, ມັນຈຶ່ງຖືກຕ້ອງກວ່າທີ່ຈະປະເມີນຄວາມຕ້ອງການຄວາມທົນທານຂອງຊິ້ນສ່ວນສະເພາະໃດໜຶ່ງກ່ວາການອ້າງວ່າຂະບວນການໜຶ່ງແມ່ນແນ່ນອນກວ່າຂະບວນການອື່ນສະເໝີ.
ນ້ຳໜັກ ແລະ ຂະໜາດຂອງຊິ້ນສ່ວນ
ການສີດຂຶ້ນຮູບມີຂໍ້ໄດ້ປຽບຢ່າງຈະແຈ້ງເມື່ອການຫຼຸດຜ່ອນນ້ຳໜັກເປັນບູລິມະສິດ. ສ່ວນປະກອບພາດສະຕິກສາມາດທົດແທນຊິ້ນສ່ວນໂລຫະທີ່ໜັກກວ່າໃນຜະລິດຕະພັນບ່ອນທີ່ການໂຫຼດ, ອຸນຫະພູມ ແລະ ສະພາບແວດລ້ອມທີ່ຕ້ອງການອະນຸຍາດ.
ການຫລໍ່ແບບ Die Casting ຈະກາຍເປັນສິ່ງທີ່ໜ້າສົນໃຈຫຼາຍຂຶ້ນເມື່ອການອອກແບບຕ້ອງການຄວາມແຂງແກ່ນ ແລະ ຄວາມແຂງກະດ້າງຂອງໂລຫະ. ໃນບາງກໍລະນີ, ກຳແພງໂລຫະທີ່ບາງກວ່າສາມາດໃຫ້ພຶດຕິກຳທາງໂຄງສ້າງທີ່ຈຳເປັນສຳລັບຜະລິດຕະພັນເຖິງແມ່ນວ່າວັດສະດຸເອງຈະມີຄວາມໜາແໜ້ນຫຼາຍກວ່າ.
ດັ່ງນັ້ນ, ການຕັດສິນໃຈດ້ານວິສະວະກຳຈຶ່ງເປັນການດຸ່ນດ່ຽງລະຫວ່າງການຫຼຸດນ້ຳໜັກ ແລະ ປະສິດທິພາບຂອງໂຄງສ້າງ, ແທນທີ່ຈະເລືອກວັດສະດຸທີ່ເບົາທີ່ສຸດ.
ການສຳເລັດຮູບພື້ນຜິວ ແລະ ຮູບລັກສະນະ
ຊິ້ນສ່ວນທີ່ຫລໍ່ແລ້ວສາມາດເຮັດໃຫ້ແມ່ພິມມີພື້ນຜິວໂລຫະທີ່ຂ້ອນຂ້າງລຽບ ແລະ ສາມາດສຳເລັດຮູບເພີ່ມເຕີມໄດ້ໃນພາຍຫຼັງເມື່ອຕ້ອງການ. ຕົວຢ່າງ, ການຫລໍ່ອາລູມີນຽມອາດຈະຖືກເຄື່ອງຈັກ, ທາສີ, ເຄືອບຜົງ, ຊຸບ, ຫຼື ຮັບການປິ່ນປົວດ້ວຍຂະບວນການປ່ຽນຮູບ ຫຼື anodic ທີ່ເໝາະສົມ ຂຶ້ນກັບໂລຫະປະສົມ ແລະ ການນຳໃຊ້.
ພາດສະຕິກທີ່ສີດຂຶ້ນຮູບສາມາດສ້າງຮູບລັກສະນະທີ່ແຕກຕ່າງກັນໂດຍກົງຈາກແມ່ພິມ. ສີມັກຈະຖືກລວມເຂົ້າໃນວັດສະດຸ, ໃນຂະນະທີ່ພື້ນຜິວຂອງແມ່ພິມທີ່ຂັດເງົາ ຫຼື ມີໂຄງສ້າງສາມາດສ້າງຜິວໜ້າທີ່ເຫຼື້ອມເປັນເງົາ, ດ້ານ ຫຼື ມີລວດລາຍ.
ຊິ້ນສ່ວນພາດສະຕິກຍັງສາມາດທາສີ, ພິມ, ຫຼື ເຄືອບຫຼັງຈາກການປັ້ນ. ດັ່ງນັ້ນ, ການສີດແມ່ພິມຈຶ່ງມີຄວາມຍືດຫຍຸ່ນສູງໂດຍສະເພາະເມື່ອຮູບລັກສະນະຂອງຜະລິດຕະພັນ, ສີ, ການສ້າງຍີ່ຫໍ້, ຫຼື ໂຄງສ້າງພື້ນຜິວມີຄວາມສຳຄັນ.
ຄ່າໃຊ້ຈ່າຍໃນການຫລໍ່ແບບ Die Casting Vs Injection Molding
ຄ່າໃຊ້ຈ່າຍແມ່ນໜຶ່ງໃນເຫດຜົນທົ່ວໄປທີ່ສຸດທີ່ວິສະວະກອນປຽບທຽບຂະບວນການເຫຼົ່ານີ້, ແຕ່ບໍ່ມີຄຳຕອບທົ່ວໄປວ່າອັນໃດລາຄາຖືກກວ່າ. ຜົນໄດ້ຮັບແມ່ນຂຶ້ນກັບເຄື່ອງມື, ວັດສະດຸ, ຮູບຊົງຂອງຊິ້ນສ່ວນ, ປະລິມານການຜະລິດ, ແລະ ປະລິມານຂອງການສຳເລັດຮູບ ຫຼື ການເຄື່ອງຈັກທີ່ຕ້ອງການຫຼັງຈາກນັ້ນ.
ຕົ້ນທຶນວັດຖຸດິບທີ່ຕໍ່າກວ່າບໍ່ໄດ້ໝາຍຄວາມວ່າຕົ້ນທຶນຊິ້ນສ່ວນສຳເລັດຮູບທີ່ຕໍ່າກວ່າໂດຍອັດຕະໂນມັດ, ແລະແມ່ພິມທີ່ມີລາຄາແພງກວ່າຍັງສາມາດປະຫຍັດໄດ້ເມື່ອມັນຖືກນຳໃຊ້ສຳລັບການຜະລິດຂະໜາດໃຫຍ່ພຽງພໍ.
ຄ່າໃຊ້ຈ່າຍເຄື່ອງມື
ທັງການຫລໍ່ແບບໄດ ແລະ ການສີດແບບແມ່ພິມຕ້ອງການເຄື່ອງມືທີ່ອຸທິດຕົນ, ເຊິ່ງສ້າງການລົງທຶນລ່ວງໜ້າຢ່າງຫຼວງຫຼາຍເມື່ອທຽບກັບເຄື່ອງຈັກ CNC ຫຼື ຂະບວນການອື່ນໆທີ່ບໍ່ໃຊ້ເຄື່ອງມື.
ແມ່ພິມຫລໍ່ຕ້ອງເຮັດວຽກກັບໂລຫະທີ່ລະລາຍ ແລະ ທົນທານຕໍ່ວົງຈອນຄວາມຮ້ອນ ແລະ ກົນຈັກທີ່ຮຸນແຮງ. ດັ່ງນັ້ນ, ເຄື່ອງມືອາດຈະມີລາຄາແພງໃນການຜະລິດ ແລະ ບຳລຸງຮັກສາໃນໄລຍະເວລາການຜະລິດທີ່ຍາວນານ.
ແມ່ພິມສີດຍັງມີລາຄາແຕກຕ່າງກັນຫຼາຍ. ແມ່ພິມແບບຊ່ອງດຽວແບບງ່າຍໆແມ່ນແຕກຕ່າງຈາກເຄື່ອງມືການຜະລິດຫຼາຍຊ່ອງທີ່ມີການເຄື່ອນໄຫວທີ່ສັບສົນ, ການໃສ່, ຫຼືພື້ນຜິວທີ່ຕ້ອງການຄວາມທົນທານສູງ.
ຄຳຖາມທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນວ່າເຄື່ອງມືມີລາຄາແພງຫຼືບໍ່, ແຕ່ວ່າປະລິມານການຜະລິດທີ່ຄາດໄວ້ຈະສາມາດໃຫ້ເຫດຜົນແກ່ການລົງທຶນນັ້ນໄດ້ຫຼືບໍ່.
ລາຄາວັດສະດຸ ແລະ ຊິ້ນສ່ວນ
ສ່ວນປະກອບພາດສະຕິກມັກຈະໄດ້ຮັບຜົນປະໂຫຍດຈາກຄວາມໜາແໜ້ນຕ່ຳ ແລະ ຂຶ້ນກັບຢາງ, ຕົ້ນທຶນວັດຖຸດິບຕ່ຳກວ່າ. ສິ່ງນີ້ສາມາດເຮັດໃຫ້ການສີດແມ່ພິມມີລາຄາຖືກຫຼາຍສຳລັບຜະລິດຕະພັນນ້ຳໜັກເບົາທີ່ມີປະລິມານສູງ.
ອົງປະກອບແບບຫຼໍ່ໃຊ້ໂລຫະ ແລະ ອາດຕ້ອງການການຕັດแต่ง, ເຄື່ອງຈັກ, ການບຳລຸງຜິວໜ້າ, ຫຼື ວຽກງານສຳຮອງອື່ນໆ. ດັ່ງນັ້ນ, ຕົ້ນທຶນການຜະລິດສ່ວນບຸກຄົນຂອງພວກມັນຈຶ່ງສາມາດສູງກວ່າໄດ້.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ຄ່າໃຊ້ຈ່າຍຄວນຖືກພິຈາລະນາທຽບກັບໜ້າທີ່ການໃຊ້ງານສະເໝີ. ຖ້າຜະລິດຕະພັນຕ້ອງການຄວາມແຂງແຮງຂອງໂລຫະ, ການລະບາຍຄວາມຮ້ອນ, ຄວາມແຂງກະດ້າງ, ຫຼື ການປ້ອງກັນ, ການປ່ຽນແທນດ້ວຍພາດສະຕິກຢ່າງດຽວເພື່ອຫຼຸດລາຄາຊິ້ນສ່ວນອາດຈະສ້າງອົງປະກອບທີ່ບໍ່ຕອບສະໜອງຄວາມຕ້ອງການດ້ານວິສະວະກຳອີກຕໍ່ໄປ.
ປະລິມານການຜະລິດ ແລະ ຕົ້ນທຶນຕໍ່ຊິ້ນສ່ວນ
ຂະບວນການທັງສອງມີຄວາມໜ້າສົນໃຈທາງດ້ານເສດຖະກິດຫຼາຍຂຶ້ນ ເມື່ອປະລິມານການຜະລິດເພີ່ມຂຶ້ນ ເພາະວ່າການລົງທຶນເຄື່ອງມືໃນເບື້ອງຕົ້ນແມ່ນແຜ່ຂະຫຍາຍໄປທົ່ວອົງປະກອບຕ່າງໆຫຼາຍຂຶ້ນ.
ໃນປະລິມານຕໍ່າ, ແມ່ພິມອາດຈະເປັນສ່ວນແບ່ງໃຫຍ່ຂອງຄ່າໃຊ້ຈ່າຍຂອງໂຄງການ. ໃນປະລິມານທີ່ສູງຂຶ້ນ, ການປະກອບສ່ວນຂອງມັນຕໍ່ແຕ່ລະສ່ວນຈະນ້ອຍລົງເທື່ອລະກ້າວ.
ນີ້ໝາຍຄວາມວ່າຄວາມຕ້ອງການປະຈຳປີ ແລະ ອາຍຸການໃຊ້ງານຂອງຜະລິດຕະພັນທີ່ຄາດໄວ້ຄວນໄດ້ຮັບການພິຈາລະນາຮ່ວມກັນ. ເຄື່ອງມືການຜະລິດທີ່ມີລາຄາແພງອາດຈະສົມເຫດສົມຜົນສຳລັບຊິ້ນສ່ວນຫຼາຍສິບພັນຊິ້ນ ແຕ່ຍາກທີ່ຈະໃຫ້ເຫດຜົນສຳລັບສອງສາມຮ້ອຍຊິ້ນ.
ຄວາມໄວໃນການຜະລິດແບບ Die Casting Vs Injection Molding
ຂະບວນການທັງສອງແມ່ນຖືກອອກແບບມາສຳລັບການຜະລິດຊ້ຳໆ ແລະ ສາມາດຜະລິດສ່ວນປະກອບຕ່າງໆໄດ້ຢ່າງມີປະສິດທິພາບເມື່ອເງື່ອນໄຂເຄື່ອງມື ແລະ ຂະບວນການຖືກສ້າງຕັ້ງຂຶ້ນ. ອັດຕາການຜະລິດຕົວຈິງແມ່ນຂຶ້ນກັບຊິ້ນສ່ວນແທນທີ່ຈະເປັນຊື່ຂະບວນການພຽງຢ່າງດຽວ.
ພຶດຕິກຳຂອງວັດສະດຸ, ຂະໜາດຂອງອົງປະກອບ, ຮູບຮ່າງເລຂາຄະນິດ, ຄວາມຕ້ອງການດ້ານການເຮັດໃຫ້ເຢັນ, ການປະຕິບັດງານຂັ້ນສອງ, ແລະ ການກວດກາ ລ້ວນແຕ່ສາມາດມີອິດທິພົນຕໍ່ເວລາການຜະລິດທັງໝົດ.
ອັນໃດດີກວ່າສຳລັບການຜະລິດໃນປະລິມານສູງ?
ຂະບວນການທັງສອງສາມາດດີເລີດສຳລັບການຜະລິດໃນປະລິມານສູງເມື່ອຈັບຄູ່ກັບຜະລິດຕະພັນທີ່ຖືກຕ້ອງ.
ສຳລັບສ່ວນປະກອບໂລຫະ, ການຫລໍ່ແບບ die casting ສາມາດຜະລິດຮູບຮ່າງທີ່ສັບສົນຊ້ຳແລ້ວຊ້ຳອີກໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍກວ່າການເຄື່ອງຈັກຊິ້ນສ່ວນທັງໝົດຈາກໂລຫະແຂງໃນຫຼາຍໆການນຳໃຊ້. ສຳລັບຜະລິດຕະພັນພາດສະຕິກທີ່ເໝາະສົມ, ການສີດແມ່ພິມສາມາດບັນລຸການຜະລິດຊ້ຳໆທີ່ມີປະສິດທິພາບສູງດ້ວຍສິ່ງເສດເຫຼືອວັດສະດຸຕ່ຳ.
ດັ່ງນັ້ນ, ຄຳຖາມທີ່ດີກວ່າບໍ່ພຽງແຕ່ວ່າຂະບວນການໃດໄວກວ່າ. ແຕ່ມັນຄືວ່າຂະບວນການໃດສາມາດຜະລິດວັດສະດຸ, ຮູບຮ່າງ, ແລະ ປະສິດທິພາບທີ່ຕ້ອງການໃນປະລິມານການຜະລິດເປົ້າໝາຍດ້ວຍຕົ້ນທຶນໂດຍລວມທີ່ໃຊ້ໄດ້ຈິງທີ່ສຸດ.
ຂໍ້ດີ ແລະ ຂໍ້ຈຳກັດໂດຍຫຍໍ້
ໃນຈຸດນີ້, ຄວາມແຕກຕ່າງສາມາດສະຫຼຸບໄດ້ງ່າຍໆ. ການຫລໍ່ແບບ Die Casting ແມ່ນມີຄຸນຄ່າຫຼາຍເມື່ອຜະລິດຕະພັນຕ້ອງການປະສິດທິພາບຂອງໂລຫະ, ໃນຂະນະທີ່ການສີດແມ່ພິມຈະແຂງແຮງທີ່ສຸດເມື່ອນ້ຳໜັກຕໍ່າ ແລະ ຄວາມຄ່ອງແຄ້ວຂອງໂພລີເມີໃຫ້ປະໂຫຍດໃນທາງປະຕິບັດ.
| Factor | Die Casting | ຫົວສີດ |
| ຂໍ້ໄດ້ປຽບຕົ້ນຕໍ | ຊິ້ນສ່ວນໂລຫະທີ່ແຂງແຮງ, ແຂງແກ່ນ | ຊິ້ນສ່ວນພາດສະຕິກນ້ຳໜັກເບົາ ແລະ ຫຼາກຫຼາຍ |
| ຊ່ວງວັດສະດຸ | ສ່ວນໃຫຍ່ແມ່ນໂລຫະປະສົມທີ່ບໍ່ແມ່ນເຫຼັກທີ່ສາມາດຫລໍ່ໄດ້ | ການເລືອກເທີໂມພລາສຕິກຢ່າງກວ້າງຂວາງ |
| ນ້ໍາ | ສູງກວ່າ | ຫຼຸດລົງ |
| ປະສິດທິພາບຄວາມຮ້ອນ | ໂດຍທົ່ວໄປແລ້ວດີກວ່າ | ຂຶ້ນກັບລະດັບພລາສຕິກ |
| ພຶດຕິກໍາໄຟຟ້າ | ການຈະເລີນພັນ | ມັກຈະມີການສນວນກັນຄວາມຮ້ອນ |
| ການກັດກ່ອນ | ໂລຫະປະສົມ ແລະ ສຳເລັດຮູບຂຶ້ນກັບ | ບໍ່ເປັນສະໜິມຄືກັບໂລຫະ |
| ເຄື່ອງມື | ການລົງທຶນເບື້ອງຕົ້ນສູງ | ການລົງທຶນເບື້ອງຕົ້ນສູງ |
| ການປ່ຽນແປງການອອກແບບຫຼັງຈາກເຄື່ອງມື | ລາຄາແພງ | ລາຄາແພງ |
| ເຄື່ອງຈັກຂັ້ນສອງ | ມັກຈະຕ້ອງໃຊ້ສຳລັບຄຸນສົມບັດທີ່ສຳຄັນ | ໂດຍປົກກະຕິແລ້ວມີຂໍ້ຈຳກັດຫຼາຍກວ່າ |
| ການຜະລິດປະລິມານສູງ | ທີ່ດີເລີດ | ທີ່ດີເລີດ |
ຕາຕະລາງຄວນຖືກນໍາໃຊ້ເປັນຈຸດເລີ່ມຕົ້ນແທນທີ່ຈະເປັນກົດລະບຽບຢ່າງແທ້ຈິງ. ພາດສະຕິກລະດັບວິສະວະກໍາ ແລະ ໂລຫະປະສົມພິເສດສາມາດປ່ຽນແປງການປຽບທຽບເຫຼົ່ານີ້ໄດ້ຢ່າງຫຼວງຫຼາຍ.
ຄໍາຮ້ອງສະຫມັກຂອງການຫລໍ່ແບບ Die ແລະແມ່ພິມສີດ
ອຸດສາຫະກຳດຽວກັນມັກໃຊ້ທັງສອງຂະບວນການ ເພາະວ່າອົງປະກອບທີ່ແຕກຕ່າງກັນພາຍໃນຜະລິດຕະພັນດຽວອາດຕ້ອງການຄຸນສົມບັດຂອງວັດສະດຸທີ່ແຕກຕ່າງກັນໂດຍສິ້ນເຊີງ. ກອບໂລຫະ ແລະ ຝາປິດພາດສະຕິກສາມາດຢູ່ຮ່ວມກັນໃນການປະກອບດຽວກັນໄດ້ດ້ວຍເຫດຜົນດ້ານວິສະວະກຳທີ່ດີຫຼາຍ.
ດັ່ງນັ້ນ, ການພິຈາລະນາແອັບພລິເຄຊັນຕາມໜ້າທີ່ຈຶ່ງໃຫ້ຄຸນຄ່າຫຼາຍກ່ວາການມອບໝາຍຂະບວນການດຽວໃຫ້ກັບອຸດສາຫະກຳທັງໝົດ.
ຍານຍົນ
ການຜະລິດຍານຍົນໃຊ້ການຫລໍ່ແບບແມ່ພິມສຳລັບເຮືອນ, ອົງປະກອບໂຄງສ້າງ, ວົງເລັບ, ຊິ້ນສ່ວນທີ່ກ່ຽວຂ້ອງກັບລະບົບຂັບເຄື່ອນ, ແລະ ການນຳໃຊ້ອື່ນໆທີ່ຄວາມແຂງແຮງຂອງໂລຫະ ຫຼື ການຄຸ້ມຄອງຄວາມຮ້ອນເປັນສິ່ງສຳຄັນ.
ການສີດແມ່ພິມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບອົງປະກອບພາຍໃນ, ຝາປິດ, ຕົວເຊື່ອມຕໍ່, ຄລິບ, ແຜງຄວບຄຸມ, ເຮືອນໄຟຟ້າ, ແລະຊິ້ນສ່ວນອື່ນໆທີ່ນ້ຳໜັກຕ່ໍາ ແລະ ຄວາມຍືດຫຍຸ່ນໃນການອອກແບບໃຫ້ຂໍ້ໄດ້ປຽບ.
ການອອກແບບຍານພາຫະນະທີ່ທັນສະໄໝມັກຈະລວມເອົາທັງສອງວິທີການເຂົ້າກັນ. ການຕັດສິນໃຈແມ່ນຂຶ້ນກັບໜ້າທີ່ຂອງແຕ່ລະອົງປະກອບຫຼາຍກວ່າຕົວອຸດສາຫະກໍາເອງ.
ອຸປະກອນອຸດສາຫະ ກຳ
ເຄື່ອງຈັກອຸດສາຫະກຳມັກໃຊ້ເຮືອນໂລຫະທີ່ຫລໍ່ດ້ວຍແມ່ພິມ, ວົງເລັບ, ເສົາຮອງຮັບ ແລະ ກ່ອງທີ່ຕ້ອງການຄວາມແຂງແກ່ນ ຫຼື ຄວາມທົນທານ.
ພລາສຕິກສີດຂຶ້ນຮູບແມ່ນພົບເຫັນທົ່ວໄປໃນຝາປິດປ້ອງກັນ, ມືຈັບ, ເຮືອນຄວບຄຸມ, ປຸ່ມ, ອົງປະກອບໄຟຟ້າ ແລະ ຊິ້ນສ່ວນອື່ນໆທີ່ບໍ່ຕ້ອງການໂຄງສ້າງໂລຫະ.
ໃນການປະກອບຫຼາຍຄັ້ງ, ອົງປະກອບແບບຫຼໍ່ ແລະ ແບບຫຼໍ່ເຮັດວຽກຮ່ວມກັນ, ຊ່ວຍໃຫ້ໂລຫະສາມາດຮັບນ້ຳໜັກໂຄງສ້າງໄດ້ ໃນຂະນະທີ່ພາດສະຕິກຊ່ວຍຫຼຸດນ້ຳໜັກ ແລະ ເຮັດໃຫ້ຄຸນສົມບັດປ້ອງກັນ ຫຼື ການອອກແບບທີ່ເໝາະສົມກັບສະພາຍຮ່າງກາຍງ່າຍຂຶ້ນ.
ທາງການແພດ
ຜະລິດຕະພັນທາງການແພດສາມາດປະກອບມີທັງອົງປະກອບໂລຫະ ແລະ ພາດສະຕິກ, ແຕ່ການເລືອກວັດສະດຸຕ້ອງອີງໃສ່ຄວາມຕ້ອງການຂອງອຸປະກອນທີ່ແນ່ນອນ.
ພາຍນອກເຮືອນໂລຫະ ແລະ ອົງປະກອບໂຄງສ້າງອາດຈະຖືກເລືອກໃນບ່ອນທີ່ຄວາມແຂງແກ່ນ, ຄວາມທົນທານ ຫຼື ຄວາມໝັ້ນຄົງຂອງມິຕິມີຄວາມສຳຄັນ. ພາດສະຕິກສີດຂຶ້ນຮູບແມ່ນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບພາຍນອກເຮືອນ, ອົງປະກອບທີ່ໃຊ້ແລ້ວຖິ້ມ, ຊິ້ນສ່ວນໂປ່ງໃສ ແລະ ຜະລິດຕະພັນທາງການແພດອື່ນໆ ບ່ອນທີ່ໂພລີເມີທີ່ໄດ້ຮັບການອະນຸມັດທີ່ເໝາະສົມຕອບສະໜອງຄວາມຕ້ອງການດ້ານການເຮັດວຽກ ແລະ ກົດລະບຽບ.
ບໍ່ຄວນເລືອກຂະບວນການທັງສອງຢ່າງນີ້ຢ່າງດຽວເພາະວ່າຜະລິດຕະພັນແມ່ນ "ທາງການແພດ". ຊັ້ນວັດສະດຸ, ການຂ້າເຊື້ອ, ຈຸດປະສົງການນຳໃຊ້, ແລະ ຂໍ້ກຳນົດດ້ານກົດລະບຽບຕ້ອງໄດ້ຮັບການປະເມີນແຍກຕ່າງຫາກ.
ເອເລັກໂຕຣນິກ
ເອເລັກໂຕຣນິກແມ່ນຕົວຢ່າງທີ່ດີຂອງບ່ອນທີ່ຄວາມແຕກຕ່າງທາງດ້ານໜ້າທີ່ລະຫວ່າງໂລຫະ ແລະ ພາດສະຕິກກາຍເປັນທີ່ຊັດເຈນ.
ເຮືອນທີ່ຜະລິດດ້ວຍແມ່ພິມສາມາດໃຫ້ຄວາມແຂງແກ່ນຂອງໂຄງສ້າງ, ການລະບາຍຄວາມຮ້ອນ, ແລະ ການປ້ອງກັນແມ່ເຫຼັກໄຟຟ້າ. ເຮືອນທີ່ຜະລິດດ້ວຍແມ່ພິມສີດສາມາດຫຼຸດນ້ຳໜັກ, ສະໜອງການກັນໄຟຟ້າ, ປະສົມປະສານສີ ແລະ ໂຄງສ້າງ, ແລະ ສ້າງລັກສະນະລະອຽດໄດ້ຢ່າງປະຫຍັດ.
ທາງເລືອກສຸດທ້າຍມັກຈະຂຶ້ນກັບການຄຸ້ມຄອງຄວາມຮ້ອນ, ການປ້ອງກັນ, ຄວາມປອດໄພທາງໄຟຟ້າ, ຮູບລັກສະນະ, ແລະ ນ້ຳໜັກຂອງຜະລິດຕະພັນ.
ຜະລິດຕະພັນຜູ້ບໍລິໂພກ
ການສີດແມ່ພິມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບຜະລິດຕະພັນຜູ້ບໍລິໂພກເນື່ອງຈາກວ່າພາດສະຕິກມີນ້ໍາໜັກຕໍ່າ, ຄວາມຍືດຫຍຸ່ນຂອງສີ, ຮູບຮ່າງທີ່ສັບສົນ, ແລະການຜະລິດທີ່ມີປະສິດທິພາບໃນປະລິມານສູງ.
ການຫລໍ່ແບບໄດແມ່ນເໝາະສົມກວ່າເມື່ອຜະລິດຕະພັນຜູ້ບໍລິໂພກໄດ້ຮັບຜົນປະໂຫຍດຈາກໂຄງສ້າງໂລຫະ, ຄວາມທົນທານທີ່ດີກວ່າ, ການຖ່າຍໂອນຄວາມຮ້ອນ, ຫຼືຮູບລັກສະນະ ແລະ ຄວາມຮູ້ສຶກຂອງໂລຫະທີ່ນິຍົມ.
ຜະລິດຕະພັນສຳເລັດຮູບອັນດຽວອາດມີສ່ວນປະກອບທັງສອງປະເພດ, ໂດຍແຕ່ລະຂະບວນການຖືກນຳໃຊ້ພຽງແຕ່ບ່ອນທີ່ຄຸນສົມບັດຂອງມັນສ້າງມູນຄ່າທີ່ແທ້ຈິງເທົ່ານັ້ນ.
ພາກສ່ວນດຽວກັນສາມາດໃຊ້ຂະບວນການໃດນຶ່ງໄດ້ບໍ?
ໃນບາງກໍລະນີ, ແນວຄວາມຄິດຊິ້ນສ່ວນສາມາດຜະລິດໄດ້ທັງໃນໂລຫະ ຫຼື ພາດສະຕິກ, ແຕ່ການປ່ຽນແປງຂະບວນການຜະລິດມັກຈະຕ້ອງການຫຼາຍກວ່າການທົດແທນວັດສະດຸໜຶ່ງດ້ວຍວັດສະດຸອື່ນ.
ໂລຫະ ແລະ ພາດສະຕິກຕອບສະໜອງຕໍ່ການຮັບນ້ຳໜັກ, ຄວາມຮ້ອນ, ຄວາມໜາຂອງຝາ, ແຮງປະກອບ ແລະ ສະພາບແວດລ້ອມທີ່ແຕກຕ່າງກັນ. ດັ່ງນັ້ນ, ຮູບຮ່າງທີ່ເໝາະສົມທີ່ສຸດສຳລັບພາດສະຕິກທີ່ສີດຂຶ້ນຮູບອາດຈະບໍ່ເໝາະສົມສຳລັບອາລູມີນຽມທີ່ຫລໍ່, ແລະ ອົງປະກອບໂລຫະທີ່ຫລໍ່ອາດຈະຕ້ອງການການອອກແບບໃໝ່ຢ່າງຫຼວງຫຼາຍກ່ອນທີ່ມັນຈະສາມາດປ່ຽນເປັນພາດສະຕິກໄດ້.
ຕົວຢ່າງ, ທີ່ຢູ່ອາໄສພາດສະຕິກອາດຈະອາໄສກະດູກຂ້າງເພື່ອສ້າງຄວາມແຂງແກ່ນໃນຂະນະທີ່ຮັກສາຝາໃຫ້ມີນ້ຳໜັກເບົາ. ລຸ້ນໂລຫະອາດຈະມີຄວາມແຂງແກ່ນພຽງພໍດ້ວຍໂຄງສ້າງຝາທີ່ແຕກຕ່າງກັນ. ເຊັ່ນດຽວກັນ, ການທົດແທນຊິ້ນສ່ວນໂລຫະທີ່ເຮັດດ້ວຍພາດສະຕິກອາດຈະຕ້ອງການພາກສ່ວນທີ່ໜາກວ່າ ຫຼື ການເສີມແຮງເພີ່ມເຕີມເພື່ອໃຫ້ບັນລຸຄວາມແຂງແກ່ນທີ່ຍອມຮັບໄດ້.
ດັ່ງນັ້ນ, ການປ່ຽນແປງຂະບວນການຄວນຖືກປະຕິບັດຄືກັບການຕັດສິນໃຈອອກແບບໃໝ່ແທນທີ່ຈະເປັນການທົດແທນວັດສະດຸແບບງ່າຍໆ.
ວິທີການເລືອກລະຫວ່າງການຫລໍ່ແບບ Die Casting ແລະ Injection Molding
ການຕັດສິນໃຈຜະລິດທີ່ດີເລີ່ມຕົ້ນດ້ວຍຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ, ບໍ່ແມ່ນຄວາມມັກຂອງຂະບວນການດຽວ. ວັດສະດຸ, ປະສິດທິພາບກົນຈັກ, ສະພາບແວດລ້ອມ, ປະລິມານ, ແລະ ຕົ້ນທຶນທັງໝົດຄວນໄດ້ຮັບການປະເມີນຮ່ວມກັນ.
ໃນຫຼາຍໆກໍລະນີ, ການຕອບຄຳຖາມວິສະວະກຳພື້ນຖານໜຶ່ງ ຫຼື ສອງຂໍ້ຈະເຮັດໃຫ້ທາງເລືອກແຄບລົງໄດ້ໄວ.
ເລີ່ມຕົ້ນດ້ວຍຄວາມຕ້ອງການດ້ານວັດສະດຸ
ຄຳຖາມທຳອິດແມ່ນວ່າອົງປະກອບດັ່ງກ່າວຕ້ອງເປັນໂລຫະແທ້ຫຼືບໍ່.
ຖ້າຊິ້ນສ່ວນຕ້ອງການຄວາມແຂງກະດ້າງສູງ, ການລະບາຍຄວາມຮ້ອນ, ຄວາມທົນທານຂອງໂລຫະ, ການປ້ອງກັນ EMI, ຫຼືຄຸນສົມບັດອື່ນໆທີ່ຂຶ້ນກັບໂລຫະ, ການຫລໍ່ດ້ວຍເຄື່ອງອາດເປັນວິທີການຜະລິດທີ່ເໝາະສົມກວ່າ.
ຖ້າພາດສະຕິກວິສະວະກຳມີຄວາມແຂງແຮງ ແລະ ປະສິດທິພາບດ້ານສິ່ງແວດລ້ອມພຽງພໍແລ້ວ, ການສີດຂຶ້ນຮູບສາມາດຫຼຸດນ້ຳໜັກ ແລະ ສະເໜີຄວາມຍືດຫຍຸ່ນຫຼາຍຂຶ້ນໃນດ້ານສີ, ການກັນຄວາມຮ້ອນ, ຄວາມໂປ່ງໃສ ແລະ ລັກສະນະວັດສະດຸອື່ນໆ.
ການເລີ່ມຕົ້ນດ້ວຍວັດສະດຸປ້ອງກັນບໍ່ໃຫ້ທີມງານປຽບທຽບເສດຖະສາດການຜະລິດລະຫວ່າງສອງຂະບວນການທີ່ອາດຈະບໍ່ສົ່ງມອບຊິ້ນສ່ວນທີ່ມີໜ້າທີ່ເທົ່າທຽມກັນ.
ພິຈາລະນາຄວາມເຂັ້ມແຂງ, ນ້ຳໜັກ ແລະ ສະພາບແວດລ້ອມ
ສະພາບແວດລ້ອມການດຳເນີນງານຄວນໄດ້ຮັບການພິຈາລະນາຄຽງຄູ່ກັບຄວາມຕ້ອງການດ້ານກົນຈັກ.
ທີ່ຢູ່ອາໄສທີ່ຕ້ອງຮັບຄວາມຮ້ອນ, ການສັ່ນສະເທືອນ, ການໂຫຼດກົນຈັກ, ຫຼື ຂໍ້ກຳນົດການປ້ອງກັນໄຟຟ້າອາດຈະເໝາະສົມກັບໂລຫະ. ຜະລິດຕະພັນພົກພາທີ່ໃຫ້ຄວາມສຳຄັນກັບນ້ຳໜັກຕ່ຳ, ການກັນໄຟຟ້າ, ການຕ້ານທານການກັດກ່ອນ, ຫຼື ຄວາມຍືດຫຍຸ່ນດ້ານຄວາມງາມອາດຈະເໝາະສົມກັບພາດສະຕິກ.
ການສຳຜັດກັບສານເຄມີ ແລະ ສະພາບກາງແຈ້ງກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ພາດສະຕິກບາງຊະນິດມີປະສິດທິພາບດີໃນສະພາບແວດລ້ອມທີ່ກັດກ່ອນ, ໃນຂະນະທີ່ຊິ້ນສ່ວນໂລຫະບາງຊະນິດອາດຕ້ອງການການປົກປ້ອງພື້ນຜິວເພີ່ມເຕີມ.
ປຽບທຽບຕົ້ນທຶນເຄື່ອງມື ແລະ ປະລິມານການຜະລິດ
ຂະບວນການທັງສອງມີຄວາມໝາຍທາງດ້ານເສດຖະກິດຫຼາຍທີ່ສຸດເມື່ອການອອກແບບມີຄວາມໝັ້ນຄົງ.
ຖ້າຜະລິດຕະພັນຍັງມີການປ່ຽນແປງເລື້ອຍໆ, ການລົງທຶນໃນເຄື່ອງມືການຜະລິດສາມາດສ້າງການແກ້ໄຂທີ່ມີລາຄາແພງ. ການຜະລິດແບບຕົ້ນແບບ ຫຼື ເຄື່ອງຈັກ CNC ອາດຈະໃຫ້ຄວາມຍືດຫຍຸ່ນຫຼາຍຂຶ້ນໃນຂະນະທີ່ຮູບຮ່າງ ແລະ ການປະກອບຍັງຢູ່ໃນຂັ້ນຕອນການກວດສອບຄວາມຖືກຕ້ອງ.
ເມື່ອການອອກແບບສຳເລັດແລ້ວ, ຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງມືຄວນຖືກປຽບທຽບກັບປະລິມານປະຈຳປີທີ່ຄາດໄວ້, ອາຍຸການໃຊ້ງານຂອງຜະລິດຕະພັນທີ່ຄາດໄວ້, ຕົ້ນທຶນຕໍ່ໜ່ວຍ, ແລະ ການດຳເນີນງານສຳຮອງ. ສິ່ງນີ້ໃຫ້ການປຽບທຽບທີ່ເປັນຈິງຫຼາຍກວ່າການເບິ່ງລາຄາແມ່ພິມພຽງຢ່າງດຽວ.
ພິຈາລະນາການເຄື່ອງຈັກຂັ້ນສອງ ແລະ ການສຳເລັດຮູບ
ການຫລໍ່ແບບ Die Casting ສາມາດຜະລິດອົງປະກອບໂລຫະທີ່ມີຮູບຮ່າງເກືອບເປັນຕາໜ່າງໄດ້, ແຕ່ຄຸນສົມບັດທີ່ສຳຄັນອາດຈະຍັງຕ້ອງການເຄື່ອງຈັກ CNC. ຮູເຈາະທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຮູເກຼียว, ໜ້າຜິວປະທັບຕາ, ໜ້າ datum, ແລະ ຄຸນສົມບັດການຈັບຄູ່ທີ່ແໜ້ນໜາແມ່ນຕົວຢ່າງທົ່ວໄປ.
ການສີດແມ່ພິມມັກຈະສາມາດຜະລິດຮູບຮ່າງສຸດທ້າຍທີ່ສົມບູນກວ່າໂດຍກົງຈາກເຄື່ອງມື, ເຖິງແມ່ນວ່າການພິມ, ການເຄືອບ, ການປະກອບ, ຫຼືການສຳເລັດຮູບອື່ນໆອາດຈະຍັງຕ້ອງການ.
ດັ່ງນັ້ນ, ການປຽບທຽບການຜະລິດທີ່ເປັນຈິງຄວນພິຈາລະນາເຖິງອົງປະກອບທີ່ສຳເລັດຮູບ, ບໍ່ພຽງແຕ່ຄ່າໃຊ້ຈ່າຍໃນການຫລໍ່ຫຼືການຫລໍ່ໃນເບື້ອງຕົ້ນເທົ່ານັ້ນ.
ເຄື່ອງຈັກ CNC ເໝາະສົມກັບບ່ອນໃດ?
ການເຄື່ອງຈັກ CNC ມີບົດບາດທີ່ເປັນປະໂຫຍດກ່ອນ, ຫຼັງ, ຫຼືແມ່ນແຕ່ແທນທີ່ສອງຂະບວນການນີ້. ຂໍ້ໄດ້ປຽບຕົ້ນຕໍຂອງມັນແມ່ນຄວາມຍືດຫຍຸ່ນເພາະມັນບໍ່ຕ້ອງການເຄື່ອງມືການຜະລິດສະເພາະ.
ໃນລະຫວ່າງການພັດທະນາຜະລິດຕະພັນ, ການເຄື່ອງຈັກ CNC ສາມາດຜະລິດແບບຈຳລອງໂລຫະ ຫຼື ພາດສະຕິກວິສະວະກຳ ດັ່ງນັ້ນວິສະວະກອນສາມາດກວດສອບຮູບຮ່າງ, ຄວາມເໝາະສົມ, ການປະກອບ ແລະ ໜ້າທີ່ພື້ນຖານກ່ອນທີ່ຈະໃຊ້ແມ່ພິມ ຫຼື ແມ່ພິມ. ສິ່ງນີ້ມີປະໂຫຍດໂດຍສະເພາະເມື່ອຂະໜາດ ຫຼື ລາຍລະອຽດຜະລິດຕະພັນຍັງມີການປ່ຽນແປງ.
ສຳລັບອົງປະກອບທີ່ຫລໍ່ດ້ວຍເຫຼັກ, ການເຄື່ອງຈັກ CNC ຍັງຖືກນຳໃຊ້ທົ່ວໄປຫຼັງຈາກການຫລໍ່ເພື່ອສຳເລັດລັກສະນະທີ່ສຳຄັນທີ່ຕ້ອງການການຄວບຄຸມມິຕິທີ່ໃຫຍ່ກວ່າການຫລໍ່ພຽງຢ່າງດຽວ. ຮູ, ເສັ້ນດ້າຍ, ໜ້າຜະສົມ, ໜ້າປະທັບຕາ, ແລະ ໜ້າຕ່າງທີ່ມີຄວາມແມ່ນຍຳແມ່ນຕົວຢ່າງທົ່ວໄປ.
ສຳລັບການຜະລິດໃນປະລິມານຕໍ່າ, ເຄື່ອງຈັກ CNC ອາດຈະຍັງຄົງເປັນວິທີການຜະລິດທີ່ໃຊ້ໄດ້ຈິງຫຼາຍຂຶ້ນ ເມື່ອຄ່າໃຊ້ຈ່າຍໃນການຫລໍ່ແບບສະເພາະ ຫຼື ເຄື່ອງມືສີດແບບສະເພາະຍັງບໍ່ທັນສາມາດພິສູດໄດ້ຢ່າງຖືກຕ້ອງ.
ຄໍາຖາມ
ຂໍ້ບົກຜ່ອງທົ່ວໄປທີ່ສາມາດເກີດຂຶ້ນໄດ້ໃນການຫລໍ່ແບບ Die Casting ມີຫຍັງແດ່?
ຂໍ້ບົກຜ່ອງທົ່ວໄປຂອງການຫລໍ່ແບບແມ່ພິມປະກອບມີ ຄວາມพรຸນ, ການປິດເຢັນ, ການແລ່ນທີ່ບໍ່ຖືກຕ້ອງ, ການສະທ້ອນແສງ, ຮອຍແຕກຂອງໜ້າດິນ, ແລະ ການບິດເບືອນຂອງມິຕິ. ການເກີດຂຶ້ນຂອງມັນແມ່ນຂຶ້ນກັບໂລຫະປະສົມ, ຮູບຊົງຂອງຊິ້ນສ່ວນ, ສະພາບຂອງແມ່ພິມ, ແລະ ຂະບວນການຫລໍ່. ພື້ນທີ່ສຳຄັນອາດຕ້ອງການການກວດກາເພີ່ມເຕີມ ຫຼື ເຄື່ອງຈັກ CNC ເພື່ອຕອບສະໜອງຄວາມຕ້ອງການດ້ານມິຕິ ແລະ ໜ້າທີ່ສຸດທ້າຍ.
CNC ດີກ່ວາການຫລໍ່ບໍ?
ຂະບວນການທັງສອງບໍ່ໄດ້ດີກວ່າສະເໝີໄປ. ການເຄື່ອງຈັກ CNC ມັກຈະເໝາະສົມກວ່າສຳລັບຕົ້ນແບບ, ຊິ້ນສ່ວນທີ່ມີປະລິມານຕ່ຳ, ຄວາມທົນທານທີ່ແໜ້ນໜາ, ແລະ ການອອກແບບທີ່ອາດຈະມີການປ່ຽນແປງ. ການຫລໍ່ຈະກາຍເປັນປະຫຍັດກວ່າສຳລັບການຜະລິດຊິ້ນສ່ວນໂລຫະຊ້ຳໆໃນປະລິມານທີ່ສູງຂຶ້ນ. ອົງປະກອບແບບຫຼໍ່ຫຼາຍຊະນິດຍັງໃຊ້ການເຄື່ອງຈັກ CNC ຕໍ່ມາສຳລັບຮູ, ເສັ້ນດ້າຍ, ໜ້າດິນປະທັບຕາ, ແລະ ຄຸນສົມບັດການຈັບຄູ່ທີ່ມີຄວາມແມ່ນຍຳສູງ.
ເປັນຫຍັງອາລູມີນຽມຈຶ່ງຖືກນໍາໃຊ້ໃນການຫລໍ່ຫລອມ?
ອາລູມີນຽມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຫລໍ່ໂລຫະເພາະມັນມີຄວາມສົມດຸນທີ່ດີຂອງນ້ໍາໜັກຕໍ່າ, ຄວາມແຂງແຮງ, ຄວາມຕ້ານທານການກັດກ່ອນ, ການນໍາຄວາມຮ້ອນ, ແລະ ຄວາມໝັ້ນຄົງຂອງມິຕິ. ມັນຍັງສາມາດສ້າງຮູບຮ່າງທີ່ສັບສົນໄດ້ຢ່າງມີປະສິດທິພາບ, ເຮັດໃຫ້ການຫລໍ່ໂລຫະອາລູມີນຽມເຫມາະສົມສໍາລັບລົດຍົນ, ເຄື່ອງໃຊ້ໄຟຟ້າ, ອຸປະກອນອຸດສາຫະກໍາ, ແລະ ສ່ວນປະກອບທີ່ຢູ່ອາໄສ.
ສະຫຼຸບ
ການຫລໍ່ແບບ Die Casting ແລະ ການສີດແບບແມ່ພິມ ລ້ວນແຕ່ເປັນວິທີການຜະລິດທີ່ມີປະສິດທິພາບ, ແຕ່ຄວາມແຕກຕ່າງທີ່ສຳຄັນທີ່ສຸດຂອງມັນແມ່ນວັດສະດຸທີ່ພວກມັນຖືກອອກແບບມາເພື່ອປຸງແຕ່ງ. ການຫລໍ່ແບບ Die Casting ແມ່ນເໝາະສົມກວ່າກັບອົງປະກອບທີ່ຕ້ອງການຄວາມແຂງແຮງຂອງໂລຫະ, ຄວາມແຂງກະດ້າງ, ປະສິດທິພາບຄວາມຮ້ອນ, ຫຼື ຄວາມໝັ້ນຄົງຂອງໂຄງສ້າງ, ໃນຂະນະທີ່ການສີດແບບແມ່ພິມແມ່ນເໝາະສົມສຳລັບຊິ້ນສ່ວນພາດສະຕິກນ້ຳໜັກເບົາທີ່ມີຕົວເລືອກວັດສະດຸ ແລະ ຮູບລັກສະນະທີ່ກວ້າງຂວາງ. ທາງເລືອກທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບໜ້າທີ່, ວັດສະດຸ, ການລົງທຶນໃນເຄື່ອງມື, ປະລິມານການຜະລິດ, ແລະ ຄ່າໃຊ້ຈ່າຍທັງໝົດຂອງຊິ້ນສ່ວນສຳເລັດຮູບ.
ທີ່ TiRapid , ພວກເຮົາໃຫ້ບໍລິການເຄື່ອງຈັກ CNC ແບບແມ່ນຍໍາ ແລະ ການຜະລິດແບບຕົ້ນແບບສໍາລັບຊິ້ນສ່ວນໂລຫະ ແລະ ພາດສະຕິກວິສະວະກໍາ, ພ້ອມກັບເຄື່ອງຈັກຂັ້ນສອງສໍາລັບອົງປະກອບທີ່ຕ້ອງການການຄວບຄຸມມິຕິທີ່ເຂັ້ມງວດກວ່າ. ການສະໜັບສະໜູນການຜະລິດຂອງພວກເຮົາຊ່ວຍປະເມີນຮູບຮ່າງ, ວັດສະດຸ, ຄຸນສົມບັດທີ່ສໍາຄັນ ແລະ ຄວາມຕ້ອງການການຜະລິດກ່ອນທີ່ຈະຍ້າຍຈາກແບບຕົ້ນແບບໄປສູ່ການຜະລິດຊ້ຳໆ.















