
ການເຄື່ອງຈັກແຜ່ນໃບມີດຜະລິດ ຫຼື ປັບປຸງແຜ່ນຮອງອາກາດ, ຄຸນລັກສະນະການຕິດ, ແລະ ຂອບທີ່ຊ່ວຍໃຫ້ແຜ່ນໃບມີດສາມາດໃສ່ກັບຊຸດຂອງມັນ ແລະ ພົວພັນກັບນ້ຳຢາເຮັດວຽກ. ສິ່ງທ້າທາຍແມ່ນການຄວບຄຸມຄຸນລັກສະນະເຫຼົ່ານັ້ນ ໃນຂະນະທີ່ການກຳຈັດວັດສະດຸປ່ຽນແປງຄວາມແຂງຂອງຊິ້ນວຽກ. ພື້ນຜິວທີ່ເບິ່ງລຽບບໍ່ພຽງພໍ ຖ້າຮູບແບບ, ຄວາມໜາ, ຫຼື ຄວາມສຳພັນກັບຮາກຂອງມັນບໍ່ຖືກຕ້ອງ.
ຄູ່ມືນີ້ສຸມໃສ່ການເຄື່ອງຈັກໂລຫະ turbine ແລະ compressor blades. ມັນອະທິບາຍວ່າແຜ່ນເລີ່ມຕົ້ນ ແລະ ວັດສະດຸມີຜົນກະທົບຕໍ່ຂະບວນການແນວໃດ, ເມື່ອການ milling ຫ້າແກນພ້ອມໆກັນຊ່ວຍໄດ້, ບ່ອນທີ່ຕ້ອງການຂະບວນການອື່ນໆ, ແລະວິທີການກໍານົດຄວາມຕ້ອງການການກວດກາ. ວິສະວະກອນ ແລະ ຜູ້ຊື້ສາມາດໃຊ້ຫຼັກການເຫຼົ່ານີ້ເພື່ອກະກຽມແບບແຜນທີ່ຊັດເຈນກວ່າ ແລະ ປຽບທຽບຂໍ້ສະເໜີການຜະລິດ.
ການເຄື່ອງຈັກໃບມີດແມ່ນຫຍັງ?
ການເຄື່ອງຈັກໃບມີດແມ່ນການກຳຈັດວັດສະດຸທີ່ຖືກຄວບຄຸມທີ່ໃຊ້ເພື່ອສ້າງ ຫຼື ສຳເລັດຄຸນສົມບັດທາງອາກາດ ແລະ ການຕິດຂອງໃບມີດ. ມັນສາມາດກ່ຽວຂ້ອງກັບການເຄື່ອງຈັກແຜ່ນລົມຈາກວັດສະດຸແຂງ ຫຼື ການສຳເລັດຮູບແບບການຫຼໍ່ ຫຼື ເຫຼັກປອມ. ການປະຕິບັດງານທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບການອອກແບບໃບມີດ, ວັດສະດຸ ແລະ ສະພາບການເລີ່ມຕົ້ນ.

ການເຄື່ອງຈັກຈາກສະຕັອກແຂງ ແລະ ຊ່ອງຫວ່າງໃກ້ສຸດທິ
ການເຄື່ອງຈັກຈາກວັດສະດຸແຂງໃຫ້ເສັ້ນທາງປະຕິບັດໄດ້ສຳລັບຊິ້ນສ່ວນການພັດທະນາ, ອົງປະກອບເຄື່ອງອັດອາກາດ, ແລະ ການອອກແບບໃບມີດທີ່ມີຮູບຮ່າງ ແລະ ຄວາມຕ້ອງການວັດສະດຸທີ່ເໝາະສົມກັບວິທີການນັ້ນ. ຂະບວນການດັ່ງກ່າວສ້າງແຜ່ນຮອງອາກາດໂດຍການເອົາວັດສະດຸອອກອ້ອມຮອບແຜ່ນຮອງທີ່ຮອງຮັບ.
ແຜ່ນພັບທີ່ເກືອບເປັນຕາໜ່າງມີຮູບຮ່າງຂອງໃບມີດຢູ່ແລ້ວ. ການເຄື່ອງຈັກອາດຈະສຸມໃສ່ຮາກ, ແພລດຟອມ, ປາຍ, ຄຸນລັກສະນະການປະທັບຕາ, ແລະ ພາກພື້ນຂອງແຜ່ນພັບອາກາດທີ່ເລືອກໄວ້ ແທນທີ່ຈະສ້າງພື້ນຜິວທຸກຢ່າງຕັ້ງແຕ່ເລີ່ມຕົ້ນ. ຮູບຮ່າງເລຂາຄະນິດທີ່ເຂົ້າມາ ແລະ ເງື່ອນໄຂການເຄື່ອງຈັກກາຍເປັນສິ່ງສຳຄັນ ເພາະວ່າແຜ່ນພັບບໍ່ແມ່ນສຳເນົາທີ່ແນ່ນອນຂອງຮູບແບບ CAD ທີ່ລະບຸໄວ້.
ໃບກັງຫັນເຄື່ອງຈັກເຈັດຫຼາຍອັນໃນໄລຍະຄວາມດັນສູງແມ່ນອາໄສການລົງທຶນໃນການຫລໍ່, ລວມທັງເສັ້ນທາງແຂງຕົວໃນທິດທາງ ຫຼື ເສັ້ນທາງຜລຶກດຽວຕາມທີ່ລະບຸໄວ້. ການຫລໍ່ຮູບຮ່າງພາຍນອກທີ່ຄ້າຍຄືກັນຈາກແຜ່ນເຫຼັກທຳມະດາບໍ່ໄດ້ສ້າງໂຄງສ້າງວັດສະດຸນັ້ນຄືນໃໝ່. ຊ່ອງທາງເຮັດຄວາມເຢັນພາຍໃນທີ່ສັບສົນສາມາດສ້າງຂຶ້ນໄດ້ໃນລະຫວ່າງການຫລໍ່ດ້ວຍແກນເຊລາມິກ, ຕາມດ້ວຍການເຄື່ອງຈັກ ແລະ ການປະຕິບັດງານສຳເລັດຮູບອື່ນໆ.
ໃບມີດສ່ວນບຸກຄົນ ແລະ ຊິ້ນສ່ວນໃບມີດປະສົມປະສານ
ໃບມີດແຕ່ລະອັນສາມາດຖືກຍຶດຜ່ານຮາກຂອງມັນ, ລັກສະນະຊົ່ວຄາວ, ຫຼືອຸປະກອນທີ່ເໝາະສົມ. blisk ປະສົມປະສານໃບມີດກັບແຜ່ນ, ດັ່ງນັ້ນໃບມີດທີ່ຢູ່ຕິດກັນຈຶ່ງຈຳກັດການເຂົ້າເຖິງຂອງເຄື່ອງຕັດ. ໃບພັດຍັງມີທາງໄຫຼທີ່ມີໄລຍະຫ່າງກັນ, ແຕ່ຮູບຮ່າງ ແລະ ໜ້າທີ່ຂອງມັນຕ້ອງການການວາງແຜນຂະບວນການຂອງຕົນເອງ.
ຄູ່ມືນີ້ສຸມໃສ່ໃບມີດແຕ່ລະອັນ ແລະ ຫຼັກການຜະລິດທີ່ໃຊ້ຮ່ວມກັນກັບຊິ້ນສ່ວນເຄື່ອງຈັກກັງຫັນທີ່ກ່ຽວຂ້ອງ. ໃບມີດກັງຫັນຄວນໄດ້ຮັບການລະບຸໄວ້ໂດຍປະເພດອົງປະກອບຕົວຈິງຂອງມັນແທນທີ່ຈະຖືກປະຕິບັດເປັນຄອບຄົວດຽວທີ່ສາມາດແລກປ່ຽນກັນໄດ້.
ເລຂາຄະນິດ ແລະ ວັດສະດຸມີຮູບຮ່າງຂອງຂະບວນການແນວໃດ?
ຮູບຊົງເລຂາຄະນິດຂອງໃບມີດກຳນົດການເຂົ້າເຖິງ, ການຮອງຮັບ, ແລະ ຄວາມສຳພັນລະຫວ່າງພື້ນຜິວທີ່ໃຊ້ງານໄດ້. ວັດສະດຸກຳນົດພຶດຕິກຳການຕັດ ແລະ ເສັ້ນທາງການປະມວນຜົນທີ່ເໝາະສົມ. ທົບທວນທັງສອງຢ່າງຮ່ວມກັນ ເພາະວ່າເສັ້ນທາງເຄື່ອງມືທີ່ເຮັດວຽກຢູ່ໃນຊິ້ນສ່ວນສາທິດອາລູມິນຽມທີ່ສາມາດເຂົ້າເຖິງໄດ້ອາດຈະບໍ່ເໝາະສົມກັບໃບມີດຜະລິດໂລຫະປະສົມນິກເກີນບາງ.
ຄວາມຕ້ອງການດ້ານ Airfoil, Root, ແລະ Edge
ຜ້າຫົ່ມລົມມີການປ່ຽນແປງຄວາມໂຄ້ງ ແລະ ພາກສ່ວນຕາມຄວາມກວ້າງຂອງມັນ. ການແຈກຢາຍຄວາມດັນ ແລະ ພື້ນຜິວດູດ, ການບິດ, ສາຍຄໍ ແລະ ຄວາມໜາຕ້ອງສອດຄ່ອງກັບການອອກແບບ. ການວັດແທກຄວາມຍາວ ແລະ ຄວາມກວ້າງໂດຍລວມບໍ່ສາມາດຢືນຢັນໄດ້ວ່າຜ້າຫົ່ມລົມທີ່ຕັ້ງໃຈໄວ້ນັ້ນໄດ້ຜະລິດອອກມາແລ້ວຫຼືບໍ່.
ຮາກ ແລະ ແພລດຟອມສ້າງຄວາມສຳພັນທາງກົນຈັກ ແລະ ເລຂາຄະນິດກັບການປະກອບ. ຕຳແໜ່ງຂອງພວກມັນທຽບກັບແຜ່ນພັບອາກາດມີຄວາມສຳຄັນເທົ່າກັບຂະໜາດຂອງແຕ່ລະອັນ. ຂອບນຳໜ້າ ແລະ ຂອບຕໍ່ຫຼັງຍັງຕ້ອງການໂປຣໄຟລ໌ທີ່ກຳນົດໄວ້, ແທນທີ່ຈະເປັນຄຳແນະນຳເພື່ອເຮັດໃຫ້ທຸກໆຂອບຄົມເທົ່າທີ່ຈະເປັນໄປໄດ້.
| ພາກພື້ນໃບມີດ | ຄວາມກັງວົນກ່ຽວກັບການຜະລິດ | ຂໍ້ກຳນົດໃນການຊີ້ແຈງ |
| ໜ້າຜິວຂອງແຜ່ນອາກາດ | ການປ່ຽນແປງຄວາມໂຄ້ງ ແລະ ການຕິດຕໍ່ຂອງເຄື່ອງຕັດ | ໂປຣໄຟລ໌, ຄຳນິຍາມຂອງພາກສ່ວນ, ແລະ ໂຄງສ້າງພື້ນຜິວ |
| ພາກສ່ວນບາງໆ | ການບິດເບືອນເມື່ອຫຸ້ນຖືກຍ້າຍອອກ | ຄວາມໜາ ແລະ ເງື່ອນໄຂການກວດກາທີ່ຍອມຮັບໄດ້ |
| ຮາກ ແລະ ແພລດຟອມ | ຄວາມເໝາະສົມຂອງໄຟລ໌ແນບ ແລະ ຄວາມສຳພັນຂອງຂໍ້ມູນ | ເລຂາຄະນິດ, ສະຖານທີ່ ແລະ ທິດທາງ |
| ຂອບນຳໜ້າ ແລະ ຂອບຕໍ່ທ້າຍ | ລວດລາຍ, ການຕັດເກີນ, ແລະ ການມົນ | ຄວາມໜາຂອງຂອບ, ລັດສະໝີ ແລະ ການປະສົມທີ່ອະນຸຍາດ |
| ປາຍ ຫຼື ຜ້າຄຸມ, ບ່ອນທີ່ມີ | ການເຂົ້າເຖິງ ແລະ ຄວາມສຳພັນກັບຄຸນສົມບັດທີ່ຢູ່ຕິດກັນ | ຮູບຮ່າງທີ່ສຳເລັດຮູບ ແລະ ຂໍ້ກຳນົດການປະກອບ |
ການເລືອກວັດສະດຸ ແລະ ຄວາມສາມາດໃນການປຸງແຕ່ງ
ລາຍລະອຽດສະເພາະຂອງວັດສະດຸຄວນມາຈາກຄວາມຕ້ອງການໃນການປະຕິບັດງານຂອງອົງປະກອບ. ໂລຫະປະສົມໄທທານຽມມີຄວາມສຳຄັນໃນການນຳໃຊ້ເຄື່ອງອັດອາກາດ ແລະ ພັດລົມຫຼາຍຢ່າງ, ໃນຂະນະທີ່ໂລຫະປະສົມນິກເກີນທີ່ມີສ່ວນປະກອບຫຼັກແມ່ນກ່ຽວຂ້ອງກັບພາກພື້ນກັງຫັນທີ່ຮ້ອນກວ່າ. ໃບກັງຫັນໄອນ້ຳສາມາດໃຊ້ເຫຼັກສະແຕນເລດ ຫຼື ໂລຫະປະສົມທີ່ເໝາະສົມ, ຂຶ້ນກັບເງື່ອນໄຂການອອກແບບ ແລະ ການບໍລິການ.
| ຄອບຄົວວັດສະດຸ | ສະພາບການສະໝັກທີ່ກ່ຽວຂ້ອງ | ການພິຈາລະນາເຄື່ອງຈັກ |
| superalloys ທີ່ອີງໃສ່ nickel | ສ່ວນປະກອບທໍ່ຮ້ອນທີ່ໂລຫະປະສົມ ແລະ ໂຄງສ້າງທີ່ລະບຸໄວ້ເໝາະສົມ | ຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມຮ້ອນ, ການແຂງຕົວຂອງວຽກ, ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື |
| ໂລຫະປະສົມ Titanium | ສ່ວນປະກອບເຄື່ອງອັດອາກາດ ແລະ ພັດລົມຫຼາຍຢ່າງ | ຄວາມຮ້ອນໃນເຂດຕັດ, ການຍຶດຕິດຂອງເຄື່ອງມື ແລະ ຄວາມຍືດຫຍຸ່ນຂອງຊິ້ນວຽກ |
| ເຫຼັກສະແຕນເລດ ແລະ ເຫຼັກໂລຫະປະສົມ | ການອອກແບບກັງຫັນໄອນ້ຳ ແລະ ໃບພັດອຸດສາຫະກຳທີ່ເໝາະສົມ | ຊັ້ນ, ຄວາມແຂງ, ແຮງຕັດ ແລະ ການເລືອກເຄື່ອງມື |
| ໂລຫະປະສົມອາລູມິນຽມ | ຮູບແບບການພັດທະນາທີ່ເລືອກ ແລະ ການນຳໃຊ້ອຸນຫະພູມຕ່ຳທີ່ເໝາະສົມ | ການຄວບຄຸມຄວາມຄົມຊັດ ແລະ ການຜິດຮູບຂອງຊິ້ນສ່ວນບາງໆ |
ໂລຫະປະສົມຄອບຄົວພຽງຢ່າງດຽວບໍ່ແມ່ນສະເປັກທີ່ຄົບຖ້ວນ. ໃຫ້ລວມເອົາເກຣດທີ່ແນ່ນອນ, ຮູບແບບສະຕັອກ, ເງື່ອນໄຂການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນ, ແລະ ຄວາມຕ້ອງການວັດສະດຸທີ່ກ່ຽວຂ້ອງ. ການປ່ຽນໂລຫະປະສົມ ຫຼື ເສັ້ນທາງເປົ່າອາດຈະປ່ຽນແປງທັງຄວາມສາມາດໃນການປຸງແຕ່ງ ແລະ ຄວາມເໝາະສົມຂອງອົງປະກອບສຳລັບການບໍລິການ.
ຂະບວນການເຄື່ອງຈັກໃບມີດເຮັດວຽກແນວໃດ?
ແຜນການເຄື່ອງຈັກຂອງໃບມີດປົກກະຕິແລ້ວຈະເລີ່ມຕົ້ນດ້ວຍການທົບທວນແບບຈຳລອງ ແລະ ຮູບແຕ້ມ, ຕາມດ້ວຍການກະກຽມຂໍ້ມູນ, ການລື່ນທີ່ຄວບຄຸມ, ການສຳເລັດຮູບເຄິ່ງໜຶ່ງ, ແລະ ການສຳເລັດຮູບ. ລຳດັບຕ້ອງຮັກສາການຮອງຮັບໃນຂະນະທີ່ສ້າງຄວາມສຳພັນທີ່ຕ້ອງການລະຫວ່າງແຜ່ນຮອງອາກາດ ແລະ ຄຸນລັກສະນະການຕິດຕັ້ງ. ແຜ່ນເຫຼັກຫລໍ່ ແລະ ແຜ່ນເຫຼັກແຂງຈະບໍ່ຈຳເປັນຕ້ອງເປັນໄປຕາມເສັ້ນທາງດຽວກັນ.
ທົບທວນຮູບແບບ ແລະ ສ້າງເອກະສານອ້າງອີງ
ກວດສອບວ່າຮູບແບບການອອກແບບດ້ວຍຄອມພິວເຕີ (CAD) ແລະຮູບແຕ້ມອະທິບາຍການແກ້ໄຂດຽວກັນ. ລະບຸໜ້າຜິວຂອງແຜ່ນພັບອາກາດທີ່ຄວບຄຸມ, ສະຖານທີ່ຕັດ, ການເຊື່ອມຕໍ່ຮາກ, ຂອບເຂດຂອງເຄື່ອງຈັກ, ແລະລັກສະນະຕ່າງໆທີ່ຕ້ອງຮັກສາໄວ້ໃຫ້ຄົງທີ່. ແກ້ໄຂຄຳນິຍາມຂອງຂອບທີ່ຂາດຫາຍໄປກ່ອນການຂຽນໂປຣແກຣມ.
ລະບົບການຜະລິດດ້ວຍຄອມພິວເຕີ (CAM) ຈະແປຮູບຮ່າງຂອງຜະລິດຕະພັນນັ້ນໄປເປັນຂັ້ນຕອນການຕັດທີ່ວາງແຜນໄວ້. ຢືນຢັນຫົວໜ່ວຍຮູບແບບ, ຄວາມຕໍ່ເນື່ອງຂອງພື້ນຜິວ, ຄຳນິຍາມຂອງເຄື່ອງມື, ແລະ ສິນຄ້າທີ່ຍັງເຫຼືອກ່ອນທີ່ຈະສ້າງເສັ້ນທາງ. ການສະແດງຕົວຢ່າງເສັ້ນທາງເຄື່ອງມືທີ່ເບິ່ງສະອາດບໍ່ໄດ້ຢືນຢັນວ່າຮູບຮ່າງທີ່ໂປຣແກຣມໄວ້ ຫຼື ຄວາມທົນທານຂອງເຄື່ອງຈັກກົງກັບຮູບແຕ້ມ.
ວາງແຜນວິທີການອ້າງອີງການຜະລິດທີ່ກ່ຽວຂ້ອງກັບຖານຂໍ້ມູນການກວດກາ. ຄຸນສົມບັດການໜີບຊົ່ວຄາວອາດຈະຊ່ວຍໃນການຜະລິດໂດຍບໍ່ຕ້ອງກາຍເປັນຖານຂໍ້ມູນການອອກແບບ. ໃນທາງກົງກັນຂ້າມ, ການຍຶດຮາກທີ່ສຳເລັດແລ້ວແມ່ນເປັນປະໂຫຍດພຽງແຕ່ຖ້າອຸປະກອນຕິດຕັ້ງຕັ້ງຢູ່ຢ່າງສະໝໍ່າສະເໝີໂດຍບໍ່ມີຄວາມເສຍຫາຍ ຫຼື ການບິດເບືອນ.
ການອອກແບບອຸປະກອນຕ້ອງຮັກສາການເຂົ້າເຖິງສຳລັບການປະຕິບັດງານໃນພາຍຫຼັງ. ໜີບທີ່ຍຶດແຜ່ນເຫຼັກໄວ້ຢ່າງປອດໄພອາດຈະກີດຂວາງເວທີຫຼັງຈາກແຜ່ນພັບອາກາດສຳເລັດແລ້ວ. ຖ້າຊິ້ນສ່ວນຕ້ອງໂອນຍ້າຍລະຫວ່າງອຸປະກອນ, ໃຫ້ສ້າງການໂອນຍ້າຍອ້າງອີງທີ່ສາມາດເຮັດຊ້ຳໄດ້ ແລະ ປົກປ້ອງພື້ນຜິວສຳຜັດທີ່ສຳເລັດແລ້ວ. ຢືນຢັນວ່າຊິ້ນສ່ວນທີ່ປ່ອຍອອກມາ, ແທນທີ່ຈະເປັນພຽງແຕ່ຮູບຮ່າງທີ່ຖືກໜີບ, ຕອບສະໜອງເງື່ອນໄຂການຍອມຮັບທີ່ລະບຸໄວ້.
ສຳລັບວັດສະດຸທີ່ເກືອບໝົດອາຍຸ, ໃຫ້ກວດສອບວ່າມີວັດສະດຸພຽງພໍຢູ່ໃນພື້ນທີ່ສຳເລັດຮູບທີ່ຕັ້ງໃຈໄວ້. ການກວດສອບຮູບຮ່າງທີ່ເຂົ້າມາສາມາດລະບຸສິນຄ້າຄົງຄັງທີ່ວາງໄວ້ຜິດບ່ອນ ຫຼື ການຂາດແຄນໃນທ້ອງຖິ່ນກ່ອນທີ່ຈະເລີ່ມການເຄື່ອງຈັກທີ່ມີລາຄາແພງ. ການຍ້າຍວັດສະດຸທີ່ວາງໄວ້ເພື່ອປັບປຸງການອຸດໜູນການເຄື່ອງຈັກຕ້ອງຍັງຮັກສາຄວາມສຳພັນທີ່ລະບຸໄວ້ກັບຄຸນສົມບັດການເຮັດວຽກ.
ຫຍາບຄາຍໂດຍບໍ່ສູນເສຍການສະໜັບສະໜູນ
ການຫຍາບຈະຊ່ວຍກຳຈັດວັດສະດຸທີ່ມີປະລິມານຫຼາຍ ໃນຂະນະທີ່ຍັງຮັກສາສະຕັອກ ແລະ ຄວາມແຂງແກ່ນໃຫ້ພຽງພໍສຳລັບການປະຕິບັດງານຕໍ່ໄປ. ຈຸດປະສົງປະກອບມີການຈັບຂອງເຄື່ອງຕັດທີ່ຄາດເດົາໄດ້, ການກຳຈັດຊິບທີ່ມີປະສິດທິພາບ, ແລະ ຊິ້ນວຽກທີ່ຍັງຄົງໝັ້ນຄົງເມື່ອພາກຕັດຂອງມັນມີການປ່ຽນແປງ.
ລໍາດັບທີ່ສໍາເລັດດ້ານໜຶ່ງບາງໆ ໃນຂະນະທີ່ປະໄວ້ໄມ້ໜັກຢູ່ອີກດ້ານໜຶ່ງ ສາມາດສ້າງຄວາມສົມດຸນຂອງແຮງ ແລະ ຄວາມແຂງກະດ້າງທີ່ບໍ່ດີ. ຂຶ້ນກັບການອອກແບບ, ການຖອດອອກເປັນຂັ້ນຕອນຈາກດ້ານກົງກັນຂ້າມ ຫຼື ການເຄື່ອງຈັກເທື່ອລະກ້າວຕາມແຜ່ນໃບມີດສາມາດໃຫ້ການຮອງຮັບທີ່ດີກວ່າ.
ຢ່າສົມມຸດວ່າການເອົາວັດສະດຸອອກກ່ອນໄວອັນຄວນຈະເຮັດໃຫ້ວົງຈອນການຜະລິດສັ້ນລົງສະເໝີ. ການສັ່ນສະເທືອນເພີ່ມເຕີມ, ຄວາມເສຍຫາຍຂອງພື້ນຜິວ, ຫຼື ການບິດເບືອນສາມາດສ້າງວຽກງານສຳເລັດຮູບ ແລະ ການກວດກາເພີ່ມເຕີມໄດ້. ມາດຕະການທີ່ເປັນປະໂຫຍດແມ່ນອົງປະກອບສຳເລັດຮູບທີ່ເຊື່ອຖືໄດ້, ແທນທີ່ຈະເປັນອັດຕາການຫຍາບພຽງຢ່າງດຽວ.
ເຄິ່ງສຳເລັດຮູບສຳລັບການຕັດສຸດທ້າຍທີ່ຄາດເດົາໄດ້
ການສຳເລັດຮູບເຄິ່ງໜຶ່ງເຮັດໃຫ້ຊິ້ນວຽກໃກ້ຄຽງກັບຮູບຮ່າງສຸດທ້າຍ ແລະ ສ້າງການແຈກຢາຍທີ່ຄວບຄຸມໄດ້ຂອງວັດສະດຸທີ່ຍັງເຫຼືອ. ການກຳນົດຄ່າສຳເລັດຮູບທີ່ເປັນເອກະພາບຊ່ວຍຫຼີກເວັ້ນການປ່ຽນແປງຢ່າງກະທັນຫັນໃນການໂຫຼດຕັດທົ່ວແຜ່ນຮອງອາກາດ.
ຂັ້ນຕອນນີ້ຍັງເປັນໂອກາດທີ່ຈະກວດສອບສະຕັອກ, ສະພາບເຄື່ອງມື, ແລະແນວໂນ້ມດ້ານມິຕິກ່ອນທີ່ໜ້າດິນຈະຍາກທີ່ຈະຟື້ນຕົວ. ຖ້າໃບມີດໄດ້ເຄື່ອນຍ້າຍຫຼັງຈາກການຖອດໜີບອອກ ຫຼື ການຜ່າຕັດກ່ອນໜ້ານີ້, ໃຫ້ສືບສວນສາເຫດກ່ອນທີ່ຈະໃຊ້ການຊົດເຊີຍເຄື່ອງມືແບບລວມ.
ການກຳຈັດວັດສະດຸສາມາດແຈກຢາຍຄວາມກົດດັນທີ່ເຫຼືອໄດ້, ໃນຂະນະທີ່ການຕັດສາມາດນຳເອົາຜົນກະທົບໃກ້ໜ້າດິນເພີ່ມເຕີມ. ການສຳເລັດຮູບເຄິ່ງໜຶ່ງບໍ່ໄດ້ກຳຈັດຄວາມກົດດັນເຫຼົ່ານີ້ໂດຍອັດຕະໂນມັດ. ຂັ້ນຕອນການໃຫ້ຄວາມຮ້ອນ ຫຼື ການສະຖຽນລະພາບໃດໆຕ້ອງເໝາະສົມກັບລາຍລະອຽດຂອງວັດສະດຸ ແລະ ເສັ້ນທາງການຜະລິດທີ່ໄດ້ຮັບການອະນຸມັດ.
ສຳເລັດຮູບ Airfoil ແລະປົກປ້ອງຂອບ
ການສຳເລັດຮູບຈະສ້າງໂປຣໄຟລ໌ ແລະ ໂຄງສ້າງທີ່ລະບຸໄວ້ຜ່ານການສຳຜັດຂອງເຄື່ອງຕັດທີ່ຄວບຄຸມ. ວາງແຜນການເຂົ້າຫາ, ການອອກ, ການກ້າວຂ້າມ, ແລະ ການຫັນປ່ຽນ ເພື່ອບໍ່ໃຫ້ເຄື່ອງມືຢຸດນິ້ງ ຫຼື ປ່ຽນແປງທິດທາງຢ່າງກະທັນຫັນໃນບໍລິເວນທີ່ລະອຽດອ່ອນ.
ຂອບນຳໜ້າ ແລະ ຂອບຕໍ່ຫຼັງຕ້ອງການຄວາມເອົາໃຈໃສ່ເປັນພິເສດ ເພາະວ່າການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ຄວາມແຂງກະດ້າງໃນທ້ອງຖິ່ນສາມາດປ່ຽນແປງໄດ້ໄວ. ຮັກສາຄວາມໜາ ແລະ ລັດສະໝີທີ່ລະບຸໄວ້ທັງຜ່ານການເຄື່ອງຈັກ ແລະ ການລອກສີໃນພາຍຫຼັງ. ຂອບທີ່ສະອາດຕາຍັງສາມາດຍອມຮັບບໍ່ໄດ້ ຖ້າການປະສົມເອົາວັດສະດຸອອກຫຼາຍເກີນໄປ.
ກວດກາລັກສະນະຕ່າງໆທີ່ການດໍາເນີນງານຕໍ່ມາອາດຈະປິດບັງ ຫຼື ປ່ຽນແປງ. ຕົວຢ່າງ, ການກວດສອບພື້ນຜິວກ່ອນການເຄືອບສາມາດສະໜັບສະໜູນການຄວບຄຸມຂະບວນການ, ໃນຂະນະທີ່ການຍອມຮັບສຸດທ້າຍອາດຕ້ອງການການກວດກາເພີ່ມເຕີມຫຼັງຈາກການເຄືອບ ແລະ ການປັບສະພາບຂອບ.
ການເຄື່ອງຈັກໃບມີດຕ້ອງການ CNC 5 ແກນເມື່ອໃດ?
ການໃຊ້ CNC ຫ້າແກນພ້ອມໆກັນແມ່ນເປັນປະໂຫຍດເມື່ອທິດທາງຂອງເຄື່ອງມືຕ້ອງປ່ຽນແປງຢ່າງຕໍ່ເນື່ອງເພື່ອໄປເຖິງ ແລະ ຕິດຕາມໜ້າຜິວຂອງໃບມີດທີ່ບິດເບືອນ. ຄຸນສົມບັດທີ່ສາມາດເຂົ້າເຖິງໄດ້ອາດຈະຖືກເຄື່ອງຈັກດ້ວຍວິທີການແກນຄົງທີ່ ຫຼື ວິທີການດັດຊະນີ. ເລືອກການຈັດລຽງເຄື່ອງຈັກຈາກຮູບຮ່າງ, ຂອບເຂດ, ຄວາມແຂງແກ່ນ, ແລະ ຄວາມຕ້ອງການການກວດສອບແທນທີ່ຈະຖືວ່າຈຳນວນແກນເປັນການຮັບປະກັນຄຸນນະພາບ.

ການຈັດຕຳແໜ່ງທີ່ມີດັດຊະນີ ແລະ ການເຄື່ອນໄຫວພ້ອມໆກັນ
ໃນການເຄື່ອງຈັກທີ່ມີດັດຊະນີ, ຫຼື 3+2, ການວາງຕຳແໜ່ງແບບໝູນວຽນຈະສ້າງທິດທາງກ່ອນການຕັດແບບມີທິດທາງຄົງທີ່. ການເຄື່ອງຈັກຫ້າແກນພ້ອມໆກັນຊ່ວຍໃຫ້ທິດທາງຂອງເຄື່ອງມືທຽບກັບຊິ້ນສ່ວນມີການປ່ຽນແປງໃນລະຫວ່າງການຕັດ.
ການຄວບຄຸມທິດທາງຢ່າງຕໍ່ເນື່ອງສາມາດປັບປຸງການເຂົ້າເຖິງອ້ອມຮອບແຜ່ນຮອງອາກາດ ແລະ ຫຼຸດຜ່ອນຄວາມຕ້ອງການເຄື່ອງມືທີ່ຍາວ ຫຼື ການປ່ຽນຕຳແໜ່ງຊ້ຳໆ. ມັນຍັງນຳສະເໜີຂໍ້ຈຳກັດການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ຕ້ອງໄດ້ຮັບການຈັດການໃນການຂຽນໂປຣແກຣມ. ຂໍ້ຈຳກັດການເດີນທາງແບບໝູນວຽນ, ການປ່ຽນແປງທິດທາງຢ່າງໄວວາ, ແລະ ການເກັບກູ້ທີ່ມີຢູ່ສາມາດສົ່ງຜົນກະທົບຕໍ່ເສັ້ນທາງປະຕິບັດໄດ້.
ການຕັ້ງຄ່າໜ້ອຍລົງສາມາດຊ່ວຍຮັກສາຄວາມສຳພັນຂອງຄຸນລັກສະນະຕ່າງໆໄດ້, ແຕ່ເຄື່ອງຈັກຫ້າແກນບໍ່ໄດ້ຮັບປະກັນວ່າໃບມີດທັງໝົດສາມາດສຳເລັດໄດ້ໃນການໜີບຄັ້ງດຽວ. ຄຸນລັກສະນະການຍຶດຕິດອາດຈະຕ້ອງການການຖອດອອກ, ແລະ ການດຳເນີນງານພິເສດອາດຕ້ອງການອຸປະກອນທີ່ແຕກຕ່າງກັນ.
ກວດສອບການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທັງໝົດ
ກວດສອບເຄື່ອງຕັດ, ຕົວຍຶດ, ອຸປະກອນຕິດຕັ້ງ, ຊິ້ນວຽກ, ແລະ ອົງປະກອບເຄື່ອງຈັກທີ່ກ່ຽວຂ້ອງ. ປາຍເຄື່ອງມືສາມາດຕິດຕາມພື້ນຜິວທີ່ຕັ້ງໃຈໄວ້ໄດ້ ໃນຂະນະທີ່ຕົວຍຶດເຂົ້າຫາແພລດຟອມ ຫຼື ການປະກອບໝູນເຂົ້າຫາຂີດຈຳກັດການເຄື່ອນທີ່.
ການຈຳລອງໂປຣແກຣມຄວບຄຸມຕົວເລກຫຼັງການປະມວນຜົນ (NC) ຊ່ວຍປະເມີນລະຫັດທີ່ມີຈຸດປະສົງສຳລັບເຄື່ອງຈັກຕົວຈິງ, ລວມທັງການເຄື່ອນໄຫວທີ່ນຳສະເໜີໃນລະຫວ່າງການປະມວນຜົນຫຼັງການປະມວນຜົນ. ການຈຳລອງຕ້ອງໃຊ້ຄວາມຍາວຂອງເຄື່ອງມື, ຕົວຍຶດ, ເຄື່ອງມື, ອຸປະກອນຕິດຕັ້ງ ແລະ ການຕັ້ງຄ່າເຄື່ອງຈັກທີ່ເປັນຕົວແທນ.
ການຈຳລອງສະໜັບສະໜູນການວາງແຜນແຕ່ບໍ່ໄດ້ວັດແທກແຮງຕັດຕົວຈິງ ຫຼື ພິສູດໂປຣໄຟລ໌ທີ່ສຳເລັດແລ້ວ. ການຢັ້ງຢືນການຕັ້ງຄ່າ ແລະ ການກວດກາສ່ວນທຳອິດທີ່ຄວບຄຸມຍັງຄົງເປັນສິ່ງຈຳເປັນເພື່ອຢືນຢັນວ່າຂະບວນການທາງກາຍະພາບເປັນໄປຕາມແຜນການ.
ເຄື່ອງມື ແລະ ເສັ້ນທາງເຄື່ອງມືໃດທີ່ເໝາະສົມກັບໜ້າຜິວຂອງໃບມີດ?
ການເລືອກເຄື່ອງມືຄວນກົງກັບຄວາມໂຄ້ງຂອງທ້ອງຖິ່ນ, ຂອບເຂດ, ວັດສະດຸ, ແລະຜົນໄດ້ຮັບຂອງພື້ນຜິວທີ່ຕ້ອງການ. ວິທີການແບບດັງບານ, ດັງງົວ, ການເຈາະຂ້າງ, ແລະ ການເຈາະວົງມົນໃຫ້ບໍລິການຮູບຮ່າງທີ່ແຕກຕ່າງກັນ. ຍຸດທະສາດທີ່ເໝາະສົມຮັກສາການຕິດຕໍ່ຂອງເຄື່ອງຕັດທີ່ເປັນປະໂຫຍດໂດຍບໍ່ມີການບ່ຽງເບນ, ການປະທະກັນ, ຫຼື ການປ່ຽນແປງທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້ໃນການປະທະ.
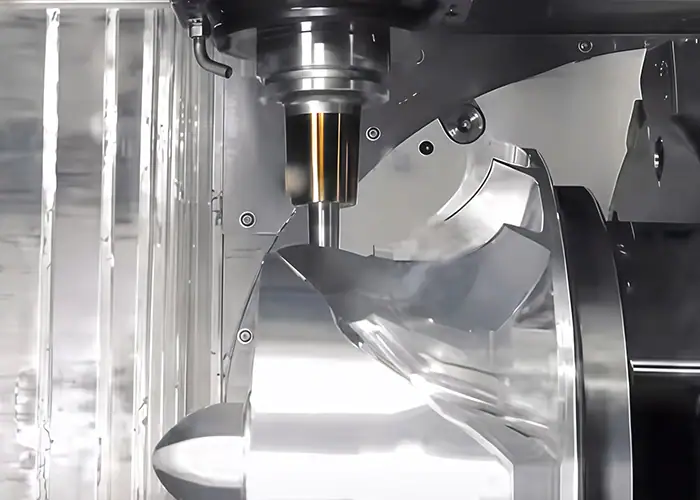
ຕິດຕໍ່ເຄື່ອງຕັດຈັບຄູ່ກັບເລຂາຄະນິດທ້ອງຖິ່ນ
ເຄື່ອງຕັດດັງມົນ ແລະ ດັງງົວໃຫ້ຄວາມຍືດຫຍຸ່ນສຳລັບພື້ນຜິວທີ່ຖືກແກະສະຫຼັກ. ດ້ວຍເຄື່ອງມືດັງມົນ, ການຕິດຕໍ່ໃກ້ຈຸດໃຈກາງມີຄວາມໄວໃນການຕັດຕໍ່າຫຼາຍ, ສະນັ້ນ ທິດທາງຂອງເຄື່ອງມືສາມາດມີອິດທິພົນຕໍ່ພຶດຕິກຳການຕັດ ເຊັ່ນດຽວກັນກັບໄລຍະຫ່າງ.
ການເຈາະຂ້າງໃຊ້ດ້ານຂ້າງຂອງເຄື່ອງຕັດບ່ອນທີ່ຮູບຮ່າງຂອງພື້ນຜິວອະນຸຍາດໃຫ້ມີການສຳຜັດທີ່ເໝາະສົມ. ມັນບໍ່ຄວນໃຊ້ກັບທຸກໆພື້ນຜິວທີ່ບິດເບືອນພຽງແຕ່ຍ້ອນວ່າມັນສາມາດເອົາວັດສະດຸອອກໄດ້ຢ່າງມີປະສິດທິພາບ. ກວດສອບຄວາມພໍດີທາງເລຂາຄະນິດ ແລະ ຄວາມຜິດປົກກະຕິທີ່ເກີດຂຶ້ນ.
ເຄື່ອງຕັດຮູບວົງມົນ ຫຼື ເຄື່ອງຕັດແບບກະບອກມີລັດສະໝີຕິດຕໍ່ທີ່ມີປະສິດທິພາບຫຼາຍກວ່າສຳລັບພື້ນຜິວສຳເລັດຮູບທີ່ເຂົ້າກັນໄດ້. ພວກມັນຕ້ອງການຄຳນິຍາມເຄື່ອງມື ແລະ ຍຸດທະສາດ CAM ທີ່ເປັນຕົວແທນຮູບຮ່າງການຕັດຕົວຈິງ. ການນຳໃຊ້ຂອງພວກມັນຕ້ອງໄດ້ຮັບການປະເມີນຕໍ່ຄວາມຕ້ອງການດ້ານການເຂົ້າເຖິງ ແລະ ໂປຣໄຟລ໌ ແທນທີ່ຈະເປັນຄຳສັນຍາທົ່ວໄປຂອງການເຄື່ອງຈັກໄວຂຶ້ນ.
ເລືອກການຫັນປ່ຽນແບບ Stepover ແລະ Surface
ການເລື່ອນຜ່ານມີອິດທິພົນຕໍ່ຮອຍແຕກທີ່ຍັງເຫຼືອລະຫວ່າງຮອຍຜ່ານທີ່ຢູ່ຕິດກັນ, ແຕ່ຜົນໄດ້ຮັບຍັງຂຶ້ນກັບຮູບຮ່າງຂອງເຄື່ອງຕັດ ແລະ ຄວາມໂຄ້ງຂອງພື້ນຜິວທ້ອງຖິ່ນ. ຄ່າໄລຍະຫ່າງດຽວໃນທົ່ວໃບມີດທັງໝົດອາດຈະສ້າງຮູບແບບພື້ນຜິວທີ່ແຕກຕ່າງກັນໃນພາກພື້ນທີ່ແຕກຕ່າງກັນ.
ວາງແຜນການຫັນປ່ຽນລະຫວ່າງແຜ່ນຕັດລົມຫຼັກ, ບໍລິເວນຂອບ, ແລະ ການປະສົມແພລດຟອມ. ຂອບເຂດເຫຼົ່ານີ້ສາມາດເປີດເຜີຍເຄື່ອງໝາຍທີ່ບໍ່ກົງກັນເຖິງແມ່ນວ່າເສັ້ນທາງເຄື່ອງມືແຕ່ລະອັນເບິ່ງຄືວ່າຍອມຮັບໄດ້. ທົບທວນຮູບແບບທີ່ຍັງເຫຼືອລວມກັນ ແລະ ກວດກາການຫັນປ່ຽນຕົວຈິງຫຼັງຈາກຕັດ.
ການເຮັດໃຫ້ຄວາມທົນທານຂອງການຄິດໄລ່ CAM ແໜ້ນຂຶ້ນພຽງຢ່າງດຽວຈະບໍ່ສາມາດແກ້ໄຂການໂຄ້ງງໍຂອງເຄື່ອງມື ຫຼື ການເຄື່ອນໄຫວຂອງອຸປະກອນໄດ້. ຕັ້ງຄ່າພາລາມິເຕີການຂຽນໂປຣແກຣມດ້ວຍຄວາມເຂົ້າໃຈກ່ຽວກັບແຫຼ່ງທີ່ມາຂອງຄວາມຜິດພາດທັງໝົດ ແລະ ເງື່ອນໄຂການຍອມຮັບຂອງຮູບແຕ້ມ.
ຄວບຄຸມຄວາມຮ້ອນ, ການປະສານ ແລະ ການສັ່ນສະເທືອນ
ຊັ້ນເຄື່ອງມື, ຮູບຮ່າງ, ການເຄືອບ, ຂໍ້ມູນການຕັດ, ແລະ ການສົ່ງນ້ຳຢາຫລໍ່ເຢັນຕ້ອງເໝາະສົມກັບວັດສະດຸ ແລະ ການດຳເນີນງານ. ຫຼີກລ່ຽງການໂອນພາລາມິເຕີຈາກຮູບແບບການພັດທະນາອາລູມີນຽມໂດຍກົງໄປຫາໂລຫະປະສົມທີ່ທົນຄວາມຮ້ອນ.
ຮັກສາການປະກອບເຄື່ອງມືໃຫ້ແຂງແກ່ນເທົ່າທີ່ການເຂົ້າເຖິງອະນຸຍາດ. ການຍື່ນອອກມາຍາວ, ການຮອງຮັບທ້ອງຖິ່ນທີ່ອ່ອນແອ, ແລະ ທິດທາງແຮງທີ່ບໍ່ເອື້ອອຳນວຍສາມາດເຮັດໃຫ້ເກີດການໂຄ້ງງໍ ຫຼື ການສັ່ນສະເທືອນ. ການປ່ຽນແປງຄວາມໄວ ຫຼື ການປ້ອນຂອງ spindle ອາດຈະຊ່ວຍໃນສະພາບການສະເພາະໃດໜຶ່ງ, ແຕ່ບັນຫາການຮອງຮັບ ຫຼື ການເອື້ອມອອກທີ່ຍັງຄົງຄ້າງມັກຈະຕ້ອງການການທົບທວນການຕັ້ງຄ່າທີ່ກວ້າງຂວາງ.
ການສວມໃສ່ຂອງເຄື່ອງມືຍັງສົ່ງຜົນກະທົບຕໍ່ໂປຣໄຟລ໌ທີ່ສຳເລັດຮູບ. ກຳນົດການກວດສອບ ແລະ ເງື່ອນໄຂການທົດແທນອ້ອມຮອບຄຸນລັກສະນະທີ່ສຳຄັນ, ແທນທີ່ຈະສືບຕໍ່ຈົນກວ່າເຄື່ອງມືຈະເສຍຫາຍຢ່າງເຫັນໄດ້ຊັດເຈນ. ບ່ອນທີ່ມີການໃຊ້ການຊົດເຊີຍ, ໃຫ້ກວດສອບຮູບຮ່າງທີ່ໄດ້ຮັບແທນທີ່ຈະສົມມຸດວ່າການຊົດເຊີຍອັນດຽວແກ້ໄຂທຸກພື້ນທີ່.
ການບົດ, EDM, ແລະ ການປະມວນຜົນດ້ວຍເລເຊີ ເໝາະສົມກັບບ່ອນໃດ?
ການເຄື່ອງຈັກໃບມີດສາມາດສົມທົບການເຈາະກັບການເຈາະ, ການເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (EDM), ແລະການປະມວນຜົນດ້ວຍເລເຊີເມື່ອຄຸນສົມບັດສະເພາະຕ້ອງການ. ການປະສົມປະສານທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບການອອກແບບຮາກ, ຮູບຮ່າງການເຮັດໃຫ້ເຢັນ, ວັດສະດຸ, ສະພາບເຄືອບ, ແລະຄວາມຕ້ອງການຄວາມສົມບູນຂອງພື້ນຜິວ. ການດໍາເນີນງານເຫຼົ່ານີ້ເສີມການເຈາະແທນທີ່ຈະສ້າງລໍາດັບສາກົນອັນດຽວ.
ການຂັດຮາກ ແລະ ການສຳເລັດຮູບພື້ນຜິວທີ່ຄວບຄຸມໄດ້
ການບົດແບບປ້ອນເລືອແມ່ນທາງເລືອກທີ່ໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນສຳລັບລັກສະນະຮາກຂອງໃບກັງຫັນທີ່ເໝາະສົມ, ລວມທັງຮູບແບບຕົ້ນໄມ້ແປກ. ເສັ້ນທາງອື່ນໆອາດຈະເໝາະສົມຂຶ້ນກັບການອອກແບບ, ວັດສະດຸ, ປະລິມານການຜະລິດ, ແລະຂະບວນການທີ່ໄດ້ຮັບການອະນຸມັດ.
ການຂັດຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມສະພາບຂອງລໍ້, ການຕົກແຕ່ງ, ການສົ່ງນ້ຳຢາຫຼໍ່ເຢັນ, ແລະ ຜົນກະທົບທາງຄວາມຮ້ອນ. ພື້ນຜິວທີ່ຖືກຕ້ອງຕາມຮູບຮ່າງຍັງອາດຈະຕ້ອງການການກວດສອບຖ້າຂະບວນການດັ່ງກ່າວໄດ້ນຳມາເຊິ່ງຄວາມເສຍຫາຍທາງຄວາມຮ້ອນທີ່ບໍ່ສາມາດຍອມຮັບໄດ້.
ການຂັດເງົາ ແລະ ການປັບສະພາບຂອບຄວນມີຂອບເຂດຈຳກັດທີ່ກຳນົດໄວ້. ພວກມັນເອົາວັດສະດຸອອກ ແລະ ສາມາດປ່ຽນແປງແຜ່ນຮອງອາກາດ, ລັດສະໝີຂອບ, ຫຼື ສ່ວນບາງໆ. ກວດກາຮູບຮ່າງທີ່ສຳຄັນຫຼັງຈາກການດຳເນີນງານທີ່ສ້າງເງື່ອນໄຂທີ່ສົ່ງມອບຂອງມັນ. ຮູບລັກສະນະຂອງກະຈົກບໍ່ແມ່ນການທົດແທນໂຄງສ້າງພື້ນຜິວ ຫຼື ສະພາບວັດສະດຸທີ່ດີທີ່ລະບຸໄວ້.
ຮູລະບາຍຄວາມຮ້ອນ ແລະ ທາງຜ່ານພາຍໃນ
ແຜ່ນໃບມີດບາງຊະນິດທີ່ມີຄວາມຮ້ອນຕ້ອງການຮູລະບາຍຄວາມຮ້ອນຂອງຟິມ, ຊ່ອງລະບາຍຮູບຮ່າງ, ຫຼື ລັກສະນະການລະບາຍຄວາມຮ້ອນອື່ນໆ. ການເຈາະ EDM ແມ່ນໃຊ້ໃນວັດສະດຸທີ່ນຳໄຟຟ້າໄດ້, ໃນຂະນະທີ່ຂະບວນການເລເຊີສະເໜີທາງເລືອກອື່ນໆສຳລັບການນຳໃຊ້ຮູ ແລະ ການເຄືອບທີ່ເໝາະສົມ.
ຕຳແໜ່ງຂອງຮູ, ທິດທາງ, ຮູບຮ່າງ, ພຶດຕິກຳການເຈາະ, ແລະ ສະພາບຂອງຝາທ້ອງຖິ່ນລ້ວນແຕ່ມີຄວາມສຳຄັນ. ຂະບວນການຕ້ອງຫຼີກລ່ຽງການທຳລາຍຝາພາຍໃນກົງກັນຂ້າມເມື່ອເຈາະຜ່ານແຜ່ນໃບມີດທີ່ເປັນຮູ. ການປະມວນຜົນດ້ວຍຄວາມຮ້ອນສາມາດສ້າງວັດສະດຸທີ່ຫລໍ່ຄືນໃໝ່ ຫຼື ຜົນກະທົບດ້ານໜ້າອື່ນໆ, ສະນັ້ນການຍອມຮັບ ແລະ ການປະຕິບັດຕໍ່ມາຕ້ອງໄດ້ຮັບການກຳນົດໄວ້ສຳລັບເສັ້ນທາງທີ່ເລືອກ.
ຈຳແນກຄຸນລັກສະນະການລະບາຍຄວາມຮ້ອນທີ່ເຈາະອອກຈາກຊ່ອງທາງພາຍໃນທີ່ປິດລ້ອມທີ່ສັບສົນ. ເຄື່ອງຕັດແບບທຳມະດາບໍ່ສາມາດເຂົ້າເຖິງທຸກໆຊ່ອງທາງພາຍໃນທີ່ປິດລ້ອມໄດ້. ຊ່ອງທາງເຫຼົ່ານັ້ນອາດຈະເກີດມາຈາກການຫລໍ່ ຫຼື ຂະບວນການຜະລິດທີ່ມີຄຸນນະພາບອື່ນໆ.
ລຳດັບການເຄືອບແມ່ນການຕັດສິນໃຈໃນການວາງແຜນອີກອັນໜຶ່ງ. ບາງເສັ້ນທາງເຈາະກ່ອນການເຄືອບ, ໃນຂະນະທີ່ບາງເສັ້ນທາງໃຊ້ການກຳຈັດເຄືອບທີ່ຄວບຄຸມ ແລະ ເຈາະຫຼັງຈາກນັ້ນ. ຢືນຢັນລຳດັບທີ່ຕັ້ງໃຈໄວ້ ແລະ ສະພາບຮູສຸດທ້າຍກ່ອນທີ່ຈະເລືອກອຸປະກອນ ຫຼື ອ້າງອີງວຽກງານ.
ຄຸນນະພາບຂອງເຄື່ອງຕັດໃບມີດໄດ້ຮັບການຢັ້ງຢືນແນວໃດ?
ການຢັ້ງຢືນຕ້ອງກວມເອົາຮູບຮ່າງຂອງແຜ່ນຮອງອາກາດ, ຄວາມສຳພັນຂອງການຕິດຕັ້ງ, ສະພາບຂອບ, ໂຄງສ້າງພື້ນຜິວ, ແລະ ຄວາມຕ້ອງການວັດສະດຸ ຫຼື ຄຸນສົມບັດພາຍໃນທີ່ລະບຸໄວ້. ເຄື່ອງວັດແທກພິກັດ (CMM), ການສະແກນດ້ວຍແສງ, ແລະ ການທົດສອບພິເສດຕອບຄຳຖາມທີ່ແຕກຕ່າງກັນ. ແຜນການທີ່ສົມບູນກຳນົດສິ່ງທີ່ຖືກວັດແທກ, ວິທີການຈັດລຽງຊິ້ນສ່ວນ, ແລະ ການຍອມຮັບໃນຂັ້ນຕອນການຜະລິດເກີດຂຶ້ນ.
ກວດສອບເລຂາຄະນິດທຽບກັບເອກະສານອ້າງອີງທີ່ຖືກຕ້ອງ
ການກວດກາໃບມີດສາມາດປະເມີນລັກສະນະຂອງແຜ່ນໃບມີດ, ຄວາມໜາ, ການບິດ, ສາຍ, ແລະ ລັກສະນະຂອງຂອບນຳໜ້າ ຫຼື ຂອບຕໍ່ທ້າຍ. ຄຸນລັກສະນະຂອງຮາກ ແລະ ແພລດຟອມຕ້ອງການການກວດສອບທີ່ຮັກສາຄວາມສຳພັນທີ່ລະບຸໄວ້ກັບແຜ່ນໃບມີດ.
ເຄື່ອງວັດແທກພິກັດສາມາດເກັບກຳຂໍ້ມູນສຳຜັດຈາກລັກສະນະ ແລະ ພາກສ່ວນທີ່ໄດ້ກຳນົດໄວ້. ລະບົບທາງແສງສາມາດໃຫ້ຂໍ້ມູນພື້ນຜິວທີ່ໜາແໜ້ນ, ໂດຍສະເພາະແມ່ນເປັນປະໂຫຍດສຳລັບການເບິ່ງເຫັນຄວາມບ່ຽງເບນເທິງແຜ່ນຮອງອາກາດ. ເລືອກການຄຸ້ມຄອງ ແລະ ຄວາມບໍ່ແນ່ນອນສຳລັບຄວາມຕ້ອງການແທນທີ່ຈະເລືອກອຸປະກອນຢ່າງດຽວເພາະວ່າມັນຜະລິດຈຸດຫຼາຍຂຶ້ນ.
ການຈັດລຽນແມ່ນສ່ວນໜຶ່ງຂອງການປະເມີນຜົນ. ຄວາມເໝາະສົມທີ່ດີທີ່ສຸດຂອງພື້ນຜິວທີ່ບໍ່ມີຂໍ້ຈຳກັດສາມາດປິດບັງຄວາມຜິດພາດຂອງຄວາມສຳພັນທີ່ສຳຄັນເມື່ອແຜ່ນໃບມີດຖືກຕິດຕັ້ງຜ່ານຮາກຂອງມັນ. ໃຊ້ແຜນວາດອ້າງອີງຂອງຮູບແຕ້ມ ແລະ ບັນທຶກວິທີການຕິດຕັ້ງທີ່ໄດ້ຮັບອະນຸຍາດ.
ແຍກໂຄງສ້າງພື້ນຜິວອອກຈາກສະພາບວັດສະດຸ
ຄວາມຜິດພາດຂອງໂປຣໄຟລ໌, ຄວາມເປັນຄື້ນ, ແລະ ຄວາມຫຍາບຄາຍອະທິບາຍລັກສະນະຕ່າງໆຂອງພື້ນຜິວທີ່ສຳເລັດຮູບ. ໃບມີດສາມາດມີຜິວໜ້າທີ່ລຽບນຽນໃນຂະນະທີ່ຮູບຮ່າງຂອງແຜ່ນລົມໂດຍລວມຂອງມັນບໍ່ຖືກຕ້ອງ. ການອ່ານຄວາມຫຍາບຍັງບໍ່ໄດ້ລະບຸທຸກໆຮອຍແຕກ ຫຼື ຂໍ້ບົກຜ່ອງໃຕ້ພື້ນຜິວທີ່ເປັນໄປໄດ້.
ໃນກໍລະນີທີ່ຈຳເປັນ, ໃຫ້ໃຊ້ການທົດສອບທີ່ບໍ່ທຳລາຍ ຫຼື ການກວດກາພາຍໃນທີ່ລະບຸໄວ້. ການຖ່າຍພາບດ້ວຍຄອມພິວເຕີ (CT) ຫຼື ວິທີການຖ່າຍພາບລັງສີສາມາດສະໜັບສະໜູນການປະເມີນພາຍໃນບາງຢ່າງ, ແຕ່ຄວາມເໝາະສົມແມ່ນຂຶ້ນກັບວັດສະດຸ, ຮູບຮ່າງ, ຄວາມລະອຽດ, ແລະ ຂໍ້ບົກຜ່ອງ ຫຼື ຂະໜາດທີ່ກຳລັງປະເມີນ.
ດັ່ງນັ້ນ, ຊຸດກວດກາຄວນເຊື່ອມຕໍ່ແຕ່ລະຄວາມຕ້ອງການດ້ວຍວິທີການທີ່ເໝາະສົມ. ຫຼີກລ່ຽງການປະຕິບັດຕໍ່ການສະແກນໜ້າດິນ, ບົດລາຍງານມິຕິ, ຫຼື ຮູບລັກສະນະທີ່ຂັດເງົາເປັນຫຼັກຖານຂອງຄຸນລັກສະນະຄຸນນະພາບອື່ນໆທັງໝົດ.
ຢືນຢັນເງື່ອນໄຂການຈັດສົ່ງ
ບັນທຶກການແກ້ໄຂຮູບແຕ້ມ, ຄວາມເປັນເອກະລັກຂອງວັດສະດຸ, ຄຸນລັກສະນະທີ່ໄດ້ຮັບການປະເມີນ, ການຈັດລຽງ, ວິທີການວັດແທກ, ແລະຜົນໄດ້ຮັບ. ລະບຸວ່າບົດລາຍງານອະທິບາຍເຖິງສະພາບຂອງເຄື່ອງຈັກ, ສະພາບທີ່ໄດ້ຮັບຄວາມຮ້ອນ, ສະພາບທີ່ເຄືອບ, ຫຼື ສະພາບທີ່ສຳເລັດຮູບຢ່າງສົມບູນ.
ການກວດສອບໃນເຄື່ອງຈັກສາມາດສະໜັບສະໜູນການຕັ້ງຄ່າ ແລະ ການຄວບຄຸມຂະບວນການ, ໃນຂະນະທີ່ການກວດກາການຍອມຮັບຕ້ອງຕອບສະໜອງແຜນການວັດແທກທີ່ໄດ້ຕົກລົງກັນ. ຖ້າການກວດສອບລະດັບກາງຖືກນໍາໃຊ້ເປັນຫຼັກຖານການຍອມຮັບ, ຂອບເຂດ ແລະ ຄວາມເໝາະສົມຂອງມັນຕ້ອງໄດ້ຮັບການກໍານົດຢ່າງຊັດເຈນ.
ສຳລັບການສັ່ງຊື້ຊ້ຳໆ, ໃຫ້ຕົກລົງກັນກ່ຽວກັບວິທີການປະເມີນການປ່ຽນແປງເຄື່ອງມື, ການປ່ຽນແປງອຸປະກອນຕິດຕັ້ງ, ແລະ ການປັບປຸງຂະບວນການ. ບົດຄວາມທຳອິດທີ່ຜ່ານການກວດກາສະແດງໃຫ້ເຫັນສະພາບຂອງບົດຄວາມທີ່ໄດ້ຮັບການກວດກາ. ຄວາມສອດຄ່ອງຂອງການຜະລິດຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມ ແລະ ບັນທຶກຢ່າງຕໍ່ເນື່ອງທີ່ເໝາະສົມ.
RFQ ສຳລັບເຄື່ອງຈັກໃບມີດຄວນປະກອບມີຫຍັງແດ່?
ການຮ້ອງຂໍໃບມີດທີ່ເປັນປະໂຫຍດສຳລັບໃບມີດສຳລັບໃບມີດສຳລັບໃບມີດປະກອບມີຮູບແບບ CAD, ຮູບແຕ້ມທີ່ຄວບຄຸມ, ສະພາບວັດສະດຸ ແລະ ສະພາບວ່າງ, ຮູບຮ່າງທີ່ສຳຄັນ, ຂໍ້ກຳນົດການສຳເລັດຮູບ, ແລະ ເອກະສານການຍອມຮັບ. ລະບຸອົງປະກອບທີ່ຕັ້ງໃຈໄວ້ ແລະ ສະຖານະພາບການຜະລິດ ເພື່ອໃຫ້ຜູ້ສະໜອງສາມາດປະເມີນຂອບເຂດການຜະລິດຕົວຈິງແທນທີ່ຈະອ້າງອີງຮູບຮ່າງຂອງໃບມີດທີ່ບໍ່ໄດ້ລະບຸ.
ສຳລັບເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງຂອງຊິ້ນສ່ວນເຄື່ອງຈັກກັງຫັນ, ຄວາມແຕກຕ່າງລະຫວ່າງຮູບແບບການພັດທະນາ ແລະ ຮາດແວການບໍລິການມີຜົນກະທົບຕໍ່ວັດສະດຸ, ຂະບວນການ ແລະ ຫຼັກຖານການອະນຸມັດທີ່ຕ້ອງການ. ເຮັດໃຫ້ສະຖານະດັ່ງກ່າວຊັດເຈນຕັ້ງແຕ່ເລີ່ມຕົ້ນ.
| ລາຍການ RFQ | ຂໍ້ມູນທີ່ຈະສະໜອງ |
| ຄໍານິຍາມຜະລິດຕະພັນ | ຮູບແບບ CAD, ການແກ້ໄຂຮູບແຕ້ມ, ປະເພດອົງປະກອບ ແລະ ຈຸດປະສົງການນຳໃຊ້ |
| ວັດສະດຸເລີ່ມຕົ້ນ | ຊັ້ນຮຽນ, ສະພາບ, ແບບຟອມສິນຄ້າຄົງຄັງທີ່ແນ່ນອນ, ແລະຜູ້ທີ່ສະໜອງແຜ່ນພັບ |
| ເລຂາຄະນິດທີ່ສຳຄັນ | ໂປຣໄຟລ໌ຂອງແຜ່ນອາກາດ, ຂໍ້ມູນພື້ນຖານ, ການເຊື່ອມຕໍ່ຮາກ, ຂອບ ແລະ ພາກສ່ວນບາງໆ |
| ຄຸນນະສົມບັດພິເສດ | ຮູລະບາຍຄວາມຮ້ອນ, ທາງຜ່ານພາຍໃນ, ພື້ນທີ່ເຂົ້າເຖິງບໍ່ໄດ້, ແລະ ການເຄືອບທີ່ມີຢູ່ແລ້ວ |
| ຂອບເຂດສຳເລັດຮູບ | ຄວາມຕ້ອງການໃນການຂັດ, ການຂັດ, ການປັບສະພາບຂອບ, ການປິ່ນປົວ ແລະ ການເຄືອບ |
| ການຍອມຮັບ | ບົດລາຍງານທີ່ຕ້ອງການ, ເງື່ອນໄຂການວັດແທກ, ການທົດສອບພິເສດ, ແລະ ການອະນຸມັດຂອງລູກຄ້າ |
| ຂອບເຂດການສັ່ງຊື້ | ປະລິມານ, ຄວາມຄາດຫວັງຂອງການສັ່ງຊື້ຊ້ຳອີກ, ຄວາມຕ້ອງການການຈັດສົ່ງ, ແລະ ຄວາມຮັບຜິດຊອບຂອງຊິ້ນສ່ວນທີ່ສະໜອງໃຫ້ |
ປຽບທຽບຂໍ້ສະເໜີກັບຂໍ້ກຳນົດດຽວກັນ. ຖາມວ່າການປະຕິບັດງານໃດທີ່ລວມຢູ່, ການປະຕິບັດງານໃດທີ່ຕ້ອງການການປະມວນຜົນແບບພິເສດ, ແລະຫຼັກຖານອັນໃດທີ່ມາພ້ອມກັບສ່ວນທີ່ສົ່ງມອບ. ແກ້ໄຂຄວາມທົນທານທີ່ສະເໜີ ຫຼື ການປ່ຽນແປງຂະບວນການກ່ອນການຜະລິດ, ໂດຍມີການປັບປຸງຄຳນິຍາມຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດຕາມຄວາມຈຳເປັນ.
ຄໍາຖາມ
ເຄື່ອງຈັກ CNC ສາມາດທົດແທນການຫລໍ່ສໍາລັບໃບມີດກັງຫັນໄດ້ບໍ?
ພຽງແຕ່ເມື່ອຄວາມຕ້ອງການດ້ານການອອກແບບ ແລະ ວັດສະດຸອະນຸຍາດເທົ່ານັ້ນ. ການເຄື່ອງຈັກແບບແທ່ງທຳມະດາບໍ່ສາມາດສ້າງໂຄງສ້າງຜລຶກດຽວ ຫຼື ໂຄງສ້າງແຂງຕົວຕາມທິດທາງທີ່ຕ້ອງການໂດຍໃບກັງຫັນບາງຊະນິດ. ການເຄື່ອງຈັກ CNC ມັກຈະເສີມການຫລໍ່ໂດຍການສຳເລັດຮູບຮາກ, ປາຍ ແລະ ພື້ນຜິວທີ່ເລືອກ.
ການເຄື່ອງຈັກໃບມີດສາມາດບັນລຸຄວາມທົນທານໃດແດ່?
ຄວາມທົນທານທີ່ສາມາດບັນລຸໄດ້ແມ່ນຂຶ້ນກັບວັດສະດຸ, ຮູບຮ່າງ, ການຖືຄອງວຽກ, ແລະ ການຄວບຄຸມຂະບວນການ. ໂປຣໄຟລ໌ຂອງແຜ່ນອາກາດ, ຄວາມໜາ, ຂະໜາດຮາກ, ແລະ ຮູບຮ່າງຂອບຮຽກຮ້ອງໃຫ້ມີລາຍລະອຽດແຍກຕ່າງຫາກ. ຄວາມສາມາດຄວນໄດ້ຮັບການຢືນຢັນຕາມແບບແຜນ ແລະ ແຜນການກວດກາ, ແທນທີ່ຈະຢືນຢັນຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງເຄື່ອງຈັກພຽງຢ່າງດຽວ.
ສິ່ງທີ່ກຳນົດຄ່າໃຊ້ຈ່າຍໃນການຕັດໃບມີດ?
ປັດໄຈຕົ້ນທຶນຫຼັກປະກອບມີວັດສະດຸ, ສະພາບວ່າງ, ການກຳຈັດສາງ, ຮູບຮ່າງ, ເຄື່ອງມື, ປະລິມານການສັ່ງຊື້, ແລະ ການກວດກາ. ການຂັດ, ຮູລະບາຍຄວາມຮ້ອນ, ແລະ ການເຄືອບທີ່ລະບຸໄວ້ເພີ່ມການດຳເນີນງານເພີ່ມເຕີມ. ປຽບທຽບໃບສະເໜີລາຄາໂດຍໃຊ້ການແກ້ໄຂຮູບແຕ້ມ, ຄວາມຕ້ອງການດ້ານວັດສະດຸ, ຂອບເຂດການສຳເລັດຮູບ, ແລະ ເງື່ອນໄຂການຍອມຮັບດຽວກັນ.
ສະຫຼຸບ
ການເຄື່ອງຈັກໃບມີດຮຽກຮ້ອງໃຫ້ມີຂະບວນການທີ່ເຊື່ອມຕໍ່ແຜ່ນເລີ່ມຕົ້ນກັບແຜ່ນຮອງອາກາດທີ່ສຳເລັດຮູບ ແລະ ຮູບຮ່າງຂອງອຸປະກອນຕິດຕັ້ງ. ການເລືອກວັດສະດຸ, ການຖອດແຜ່ນຮອງອອກເປັນຂັ້ນຕອນ, ທິດທາງເຄື່ອງມື, ແລະ ວິທີການສຳເລັດຮູບທີ່ເໝາະສົມ ລ້ວນແຕ່ມີອິດທິພົນຕໍ່ວ່າຊິ້ນສ່ວນດັ່ງກ່າວສາມາດຕອບສະໜອງຄວາມຕ້ອງການຂອງມັນໄດ້ຫຼືບໍ່.
ສຳລັບວິສະວະກອນ ແລະ ຜູ້ຊື້, ຈຸດເລີ່ມຕົ້ນທີ່ເຂັ້ມແຂງທີ່ສຸດແມ່ນຄຳນິຍາມຜະລິດຕະພັນທີ່ສົມບູນ ແລະ ແຜນການກວດກາທີ່ໄດ້ຕົກລົງກັນ. ສິ່ງເຫຼົ່ານີ້ເຮັດໃຫ້ຂໍ້ສະເໜີການຜະລິດງ່າຍຕໍ່ການປຽບທຽບ ແລະ ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຮູບລັກສະນະ ຫຼື ຈຳນວນແກນຖືກເຂົ້າໃຈຜິດວ່າເປັນຫຼັກຖານຄຸນນະພາບ.
TiRapid ໃຫ້ບໍລິການເຄື່ອງຈັກ CNC ສຳລັບຊິ້ນສ່ວນທີ່ກຳນົດເອງ. ສົ່ງແບບແຕ້ມ ແລະ ແບບຈຳລອງ CAD ຂອງທ່ານພ້ອມດ້ວຍວັດສະດຸ, ສະພາບວ່າງ, ຄຸນລັກສະນະຂອງໃບມີດທີ່ສຳຄັນ, ປະລິມານ, ຄວາມຕ້ອງການສຳເລັດຮູບ, ແລະ ຄວາມຄາດຫວັງໃນການກວດກາສຳລັບການປະເມີນສະເພາະໂຄງການ. ລວມເອົາຄຸນວຸດທິຂອງຂະບວນການທີ່ຕ້ອງການເພື່ອໃຫ້ສາມາດປຶກສາຫາລືກ່ຽວກັບຂອບເຂດການຜະລິດ ແລະ ການຢັ້ງຢືນກ່ອນການສັ່ງຊື້.
















