
Пластикалық CNC өңдеуде жоңқаларды эвакуациялау өңдеу сапасына әсер ететін маңызды фактор болып табылады. Металл материалдармен салыстырғанда, көптеген инженерлік пластмассалардың жылу өткізгіштігі салыстырмалы түрде төмен, қаттылығы салыстырмалы түрде төмен және жылу ауытқу температурасы шектеулі, сондықтан кесу кезінде пайда болатын жылу дайындаманың өзі арқылы оңай тез өткізілмейді. Нәтижесінде, егер жоңқалар құрал мен дайындаманың жанында ұзақ уақыт қалса, олар кесу аймағында жылудың таралуына кедергі келтіріп қана қоймай, сонымен қатар жоңқалардың қайта-қайта кесілуіне, құралдың оралуына, өңделген беттегі сызаттардың пайда болуына және материалдың жергілікті жұмсаруына әкелуі мүмкін. Нейлон, ABS, POM, PC, акрил және PE сияқты пластмассалар үшін әртүрлі материалдар шығаратын жоңқа формалары да айтарлықтай ерекшеленеді: кейбір материалдар үздіксіз таспа тәрізді жоңқалар түзуге бейім, ал басқалары ұсақ қоқыстар немесе ұнтақ түзуге бейім.
Егер жоңқаларды эвакуациялау жеткіліксіз болса, бұл жоңқалар біртіндеп құралдың, флейталардың, терең қуыстардың және соқыр тесіктердің ішінде жиналады, бұл өңдеу күйін тұрақсыз етеді. Нақты пластикалық CNC өңдеуінде жоңқаларды уақытында эвакуациялау мүмкін бе, жоқ па, ол кесу қызуын бақылауға, өңделген бетті қорғауға, өлшемдік дәлдікке және құралдың қызмет ету мерзіміне тікелей байланысты. Бұл әсіресе жұқа қабырғалы бөлшектерге, терең қуысты бөлшектерге, тар саңылаулы бөлшектерге және үздіксіз сериялық өндіріске қатысты, мұнда жоңқалар кесу аймағынан тез шыға алмаса, әсер айқынырақ болады. Сондықтан, жоңқаларды эвакуациялауды дұрыс ұйымдастыру және оны құрал геометриясымен, беру параметрлерімен, кесу тереңдігімен және бөлшек құрылымымен үйлестіре отырып реттеу пластикалық бөлшектердің өңдеу сапасын жақсартудың маңызды өлшемі болып табылады.
Пластмассадағы кесу жылуы негізінен үгінділермен тасымалданады
Пластикалық материалдардың жылу өткізгіштігі, әдетте, металдарға қарағанда айтарлықтай төмен. Кесу кезінде алюминий қорытпалары мен болат сияқты металдар жылудың бір бөлігін дайындама, құрал және қоршаған орта арқылы өткізіп, босата алады, ал пластмассалар жылуды салыстырмалы түрде баяу өткізеді, сондықтан кесу жылуы құралдың ұшына, кесу жиегіне және өңделген бетке жақын жерде шоғырланады. Сондықтан, пластикалық CNC өңдеуде жоңқалар жылудың таралуында маңызды рөл атқарады. Жоңқалар пішінделгеннен кейін кесу аймағынан тез шығып кете алатын кезде, олар тасымалдайтын кесу жылуының көп мөлшері де жойылады, бұл құрал мен дайындама арасындағы жанасу аймағындағы температураны төмендетеді. Егер жаңа жоңқалар өңдеу аймағына кіре берсе, жоңқалар құралдың айналасында қалса, жергілікті жылудың жиналуы байқалады. Температура көтеріле берген сайын, кейбір термопластиктер жұмсарады, деформацияланады немесе тіпті жергілікті түрде балқиды, ал жоңқалар құралға немесе дайындама бетіне қайта жабысуы мүмкін. Бұл нейлон, ABS және полиэтилен сияқты материалдарды өңдеу кезінде айқынырақ байқалады. Егер кесу температурасы жоғарылай берсе, пластмасса құрал бетіне жабысып қалады, кесу жиегінің өткірлігі төмендейді, ал үйкеліс пен жылудың бөлінуі одан әрі артады, бұл өңделген бетте қылшықтар, жіп іздер және желім қалдықтары сияқты ақаулардың пайда болуына әкеледі.
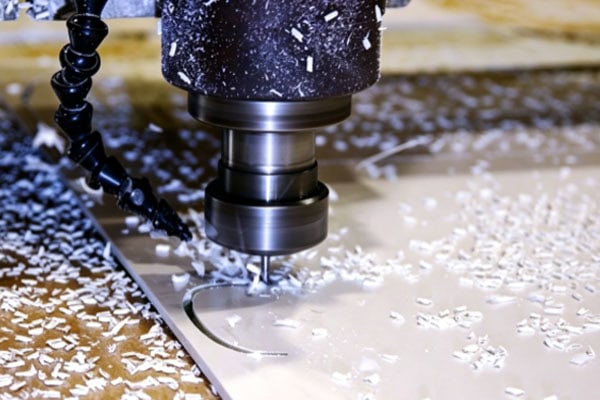
Чиптің сақталуы өңделген бетті зақымдауға бейім
Пластикалық бөлшектердің сыртқы түрі мен бетінің сапасына, әсіресе мөлдір бөлшектерге, косметикалық бөлшектерге және тікелей жиналатын дәл бөлшектерге қойылатын талаптар салыстырмалы түрде жоғары. Сынықтар уақытында алынып тасталмаған кезде, олар құрал мен өңделген беттің арасында қалып, құралды жылжыту кезінде қайтадан қысылып, үйкеліп, қажетсіз беттің зақымдалуына әкеледі.
Жалпы көріністерге мыналар жатады:
Сызаттар мен сызаттар: Шыны талшықпен арматураланған пластмассалар және ДК сияқты материалдардан пайда болған қатты қалдықтар, егер олар өңдеу аймағында қалдырылса, құралмен кесу жолына қайта тасымалданып, өңделген бетте сызаттар, сызаттар немесе ұсақ ойықтар қалдыруы мүмкін.
Балқыма адгезиясы: Термопластикалық жоңқалар қыздырған кезде оңай жұмсарады. Егер жоғары температуралы жоңқалар өңдеу аймағынан уақытында шықпаса, олар дайындама бетіне қайта жабысып, жабысқақ қалдықтар, көтерілген дақтар немесе біркелкі емес шөгінділер пайда болуы мүмкін.
Тұмандану және ақ дақтар: Акрил және ДК сияқты мөлдір материалдар өңдеу температурасы мен үйкеліске сезімтал. Жоғары температуралы жоңқалар өңделген бетке ұзақ уақыт тигеннен кейін, жергілікті тұмандану, ағару немесе мөлдірліктің төмендеуі орын алуы мүмкін.
Қызып кету және түсінің өзгеруі: Кейбір пластмассалар шамадан тыс температурада түсін өзгертеді. Егер кесу аймағында жылу жинала берсе, сарғаю немесе қарайу сияқты жергілікті түссіздену пайда болуы мүмкін.
Бұл ақаулар тек бөлшектің сыртқы түріне ғана емес, сонымен қатар кейінгі жұмысты да арттыруы мүмкін. Егер беткі сызаттар, желім қалдықтары немесе балқыған іздер айқын болса, қайта өңдеу, тегістеу немесе жылтырату қажет болады, бұл өңдеу уақытын арттырады және бөлшектің бастапқы өлшемдерін де өзгертуі мүмкін.
Үнемі жоңқаны орау құралдың қауіптілігін арттырады
Әртүрлі пластикалық материалдар CNC өңдеу кезінде әртүрлі жоңқа пішіндерін жасайды. Нейлон, ABS және кейбір берік пластмассалар ұзын лента тәрізді немесе жіп тәрізді жоңқаларды түзуге бейім. Егер флейта кеңістігі жеткіліксіз болса немесе ауа ағыны жоңқаларды уақытында алып кете алмаса, жоңқалар құралды, сапты немесе тіпті шпиндельді орап алады.
Жаңқалар құралды орап алғаннан кейін, қалыпты кесу күйіне негізінен келесі жолдармен әсер етеді:
Құрал жүктемесінің өзгеруі: Құралдың айналасына оралған жоңқалар жергілікті кедергіні арттырады, бұл кесу жүктемесін тұрақсыз етеді және дірілге бейім етеді, бұл өз кезегінде бөлшек өлшемдері мен бетінің сапасына әсер етеді.
Бітелген флейталар: Кейбір чиптер флейталарға еніп, тегіс шығарыла алмайды, ал кейінгі жаңа чиптер үйіліп қалады, бұл ақырында чиптердің қатты жиналуына әкеледі.
Салқындату және ауа ағынының бітелуі: Құралды жаңқалар орап алғаннан кейін, сығылған ауа немесе салқындатқыш сұйықтық құрал ұшының аймағына толық жете алмайды, ал кесу қызуы уақытында оңай жойылмайды.
Құралдың қалыптан тыс тозуы: Құралдың айналасына көп мөлшерде жаңқа оралған кезде, құралдың айналуы айтарлықтай бұзылады. Ауыр жағдайларда құрал дайындаманы жаңқалауы, сындыруы немесе тіпті зақымдауы мүмкін.
Сондықтан, үздіксіз жоңқалар шығаруға бейім пластикалық материалдар үшін, жоңқалардың құралдың жанында ұзақ уақыт тұрып қалуына жол бермеу үшін құралдың флейта кеңістігі мен жоңқаның эвакуация бағытына ерекше назар аудару керек.
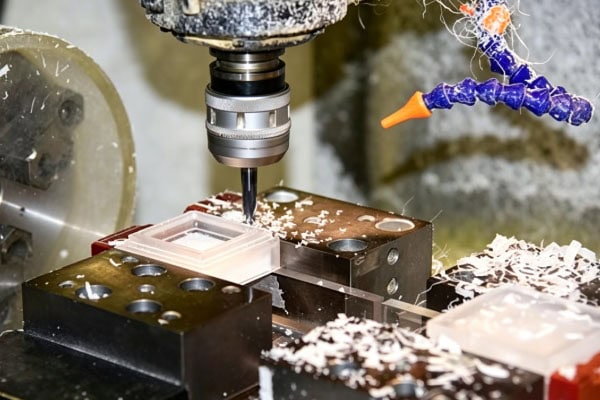
Ұнтақ пен қоқыстар жиналуға бейім
Терең қуыстар, соқыр тесіктер және тар ойықтар сияқты күрделі құрылымдары бар пластикалық бөлшектер үшін жоңқаларды эвакуациялау әдетте тегіс беттер мен таяз ойықтарға қарағанда қиынырақ. Өңдеу аймағы терең болғандықтан, жоңқалардың табиғи түрде шығуы үшін жеткілікті орын болмайды, ал сығылған ауа тесіктің немесе қуыстың түбіне тікелей жете алмауы мүмкін. Акрил және ПХ сияқты кейбір сынғыш материалдар өңдеу кезінде ұсақ қоқыстар мен ұнтақ түзуге бейім. Егер бұл ұнтақ терең қуыстың немесе соқыр тесіктің түбінде шөге берсе, құрал келесі рет аймаққа кіргенде кесу аймағына қайта тартылып, екінші реттік үйкеліс тудыруы мүмкін. Белгілі бір өңдеу жағдайларында кейбір пластмассалар ұсақ қабыршақ немесе паста тәрізді қалдық түзуі мүмкін, ол аз мөлшерде салқындатқыш немесе майлағышпен араластырғаннан кейін қуыс түбіне оңай жабысады. Бұл жиналу кейінгі өңдеуге әсер етеді, әсіресе өңдеу үшін тесік түбін, қуыс түбін немесе өңделген бетті орналастыру нүктесі ретінде пайдалану қажет болған кезде; қалдық жоңқалар құралдың нақты жанасу орнын өзгертіп, өлшемдік ауытқуды тудыруы мүмкін. Сонымен қатар, терең қуыстардың ішіндегі жаңқаларды тазалау да қиынырақ, ал егер уақытында өңделмесе, бұл келесі операцияның өңдеу сапасына әсер етеді.
Чиптерді уақтылы эвакуациялаудың жалпы шаралары
Пластикалық CNC өңдеуде жоңқаны эвакуациялау әдісі материалға, бөлшек құрылымына, құрал түріне және өңдеу параметрлеріне сәйкес ақылға қонымды түрде таңдалуы керек. Кәдімгі фрезерлеу үшін жоңқалардың кесу аймағынан шығуына көмектесу үшін сығылған ауа, шаң сорғыш құрылғы немесе қолайлы салқындату әдісін қолдануға болады.
Жалпы тәжірибелерге мыналар жатады:
Кесу аймағын тазалау үшін сығылған ауаны пайдаланыңыз: Өңдеу кезінде сығылған ауаны үздіксіз үрлеп, оларды құрал мен дайындама бетінен алыс ұстауға болады. Ауа қысымының жалпы диапазоны шамамен 0.4-0.6 МПа құрайды, ал нақты қысым жабдыққа, материалға және өңдеу күйіне сәйкес реттелуі керек. Ауа ағыны құралдың төменгі жағына және жоңқа түзетін аймаққа бағытталуы керек, бұл жоңқалардың басқа дәл өңделген беттерге тікелей үрленуіне жол бермейді.
Кесу параметрлерін ақылға қонымды түрде реттеңіз: беру жылдамдығы, кесу тереңдігі және шпиндель жылдамдығы бір-біріне сәйкес келуі керек. Егер беру тым аз болса, құрал материалға ұзақ уақыт үйкеледі, бұл көп мөлшерде ұсақ ұнтақ немесе жылу шығарады; ақылға қонымды жоңқа қалыңдығы тиісті өлшемдегі жоңқалардың пайда болуына көмектеседі, бұл оларды ауа ағынымен оңай алып кетуге мүмкіндік береді.
Пластикалық материалға сәйкес құралды таңдаңыз: Үздіксіз жоңқалар шығаруға бейім нейлон және ABS сияқты материалдар үшін жоңқа кеңістігін кеңейту үшін үлкенірек флейталары бар бір флейталы немесе екі флейталы кескіштерді таңдауға болады. Шыны талшықпен арматураланған пластмассалар сияқты материалдар үшін құралдың тозуға төзімділігі мен жоңқаны эвакуациялау өнімділігін ескеру қажет.
Терең қуыстар мен соқыр тесіктер үшін қабатты кесуді пайдаланыңыз: Жоңқаларды шығару қиын болатын терең қуысты құрылымдар үшін, құралдардың жоңқа жиналу аймағында үнемі қалуын болдырмай, жоңқалардың шығуына орын беру үшін қабатты кесуді, құралды мерзімді түрде тартуды және кері тартуды пайдалануға болады.
Өңдеу аймағын таза ұстаңыз: Өңдеу кезінде жұмыс үстелінің, арматураның және дайындаманың айналасындағы қалдық жоңқаларды уақытында тазалау керек, бұл бұрыннан эвакуацияланған жоңқалардың кесу аймағына қайта тартылуына жол бермейді. Сериялық өндірісте жоңқаның эвакуация күйін үнемі тексеріп отыру өте маңызды.
Дегенмен, жоңқаны эвакуациялау тек бір параметрді реттеу арқылы толық шешілетін мәселе емес. Флейталар саны, спираль бұрышы, флейта геометриясы, шпиндель жылдамдығы, беру жылдамдығы, кесу тереңдігі және материалдың өзінің кесу сипаттамалары жоңқаны эвакуациялауға әсер етеді. Өңдеу шарттары өзгерген кезде, жоңқаның пішіні мен дайындама бетінің күйін де бірге бақылау керек.
Жиі Қойылатын Сұрақтар
Пластикалық өңдеу кезінде чиптерді уақтылы алып тастамау қандай мәселелерге әкеледі?
Жоңқалар өңдеу аймағында ұзақ уақыт тұрғанда, кесу қызуы жиналады, бұл пластикалық материалдың жұмсаруына, жабысуына немесе тіпті жергілікті жерде еруіне әкеледі; қалдық жоңқалар құралмен кесу жолына қайта әкелініп, өңделген бетте сызаттар, сызаттар және ойықтар пайда болуы мүмкін. Үздіксіз жоңқалар шығаруға бейім нейлон және ABS сияқты материалдар үшін жоңқалар құралды орап, дірілге, жоңқаның жиналуына және қалыптан тыс тозуға әкелуі мүмкін. Терең қуысты және соқыр тесікті құрылымдар үшін ұнтақ пен қоқыстың жиналуы кейінгі өңдеудің орналасуына және өлшемдік басқаруына да әсер етеді.
Неліктен пластикалық өңдеу металл өңдеуге қарағанда чиптерді шығаруға көбірек көңіл бөлуді қажет етеді?
Пластмассалар мен металдар жылу өткізгіштігі мен кесу сипаттамалары бойынша айтарлықтай ерекшеленеді. Металдардың жылу өткізгіштігі әдетте жақсырақ, сондықтан кесу кезінде пайда болатын жылудың бір бөлігі дайындама мен құрал арқылы берілуі мүмкін, ал көптеген пластмассалардың жылу өткізгіштігі төмен, сондықтан кесу жылуы құралдың ұшы мен өңделген бетке жақын жерде шоғырланады. Егер жоңқалар уақытында эвакуацияланбаса, жергілікті температура көтерілуге бейім, бұл материалдың жұмсаруына, адгезиясына және бетінің зақымдалуына әкеледі. Сонымен қатар, пластикалық жоңқалардың барлығы кәдімгі ұсақ түйіршіктер емес; кейбір материалдар ұзын лента тәрізді жоңқалар шығаруға бейім, ал басқалары ұнтақ немесе фрагменттер шығарады. Бұл жоңқалардың оралуы және жиналуы ықтимал, сондықтан пластикалық CNC өңдеуде жоңқаларды эвакуациялауға қойылатын талаптар әдетте жоғарырақ.
Чиптің эвакуациясы қалыпты екенін анықтаудың қарапайым жолы қандай?
Оны жоңқа пішінінен, құралдың күйінен, өңделген бетінен және кесу дыбысынан бағалауға болады. Қалыпты өңдеу кезінде жоңқалар, әдетте, құралдың қозғалысымен бірге кесу аймағынан уақытында шығып кетуі мүмкін және құралдың айналасында көп мөлшерде жиналмайды. Егер жоңқалар үздіксіз ұсақ ұнтақ немесе ұзын жіп тәрізді болып көрінсе немесе құралды көп мөлшерде орап алса, құралдың геометриясын, кесу параметрлерін және ауа ағынының бағытын тексеру керек. Сонымен қатар, өңделген бетінде қалыптан тыс сызаттар, сызаттар, ағару, тұмандану немесе балқу белгілері бар-жоғын бақылаңыз. Егер кесу дыбысы біртіндеп күңгірттенсе немесе құралдың дірілдеу қабілеті айтарлықтай артса, жоңқалардың флейталарды бітеп тастап жатқанын немесе өңдеу аймағында жиналып жатқанын тексерген жөн. Осы белгілер арқылы жоңқаның нашар эвакуациясын ерте анықтауға және өңдеу жағдайларын уақытында реттеуге болады.
қорытынды
Пластикалық CNC өңдеуде жоңқалар кесу жылуының бір бөлігін кесу аймағынан алып кетуі мүмкін, сондықтан олардың эвакуация жылдамдығы мен күйі кесу температурасына тікелей әсер етеді. Жылу өткізгіштігі төмен және жылу ауытқу температурасы салыстырмалы түрде шектеулі пластикалық материалдар үшін, егер жоңқалар ұзақ уақыт бойы қалса, материалдың жұмсаруы, жоңқаның жабысуы, бетінің сызылуы және құралдың оралуы сияқты мәселелер туындауы мүмкін. Терең қуысты, соқыр тесікті және тар саңылаулы өңдеу үшін қалдық материалдың кейінгі өңдеуге әсер етуіне жол бермеу үшін қоқыс пен ұнтақтың жиналуына ерекше назар аудару керек. Пластикалық CNC өңдеуде нақты материал мен бөлшек құрылымына сәйкес қолайлы құрал таңдалуы керек, ал шпиндель жылдамдығы, беру жылдамдығы және кесу тереңдігі сығылған ауаны, жоңқаны шығару құрылғысын немесе басқа қолайлы эвакуация әдісін қолдана отырып, жоңқалар құрал мен дайындамадан уақытында шығып кетуі үшін ақылға қонымды түрде реттелуі керек. Үздіксіз және сериялық өндіріс үшін өңдеу аймағын таза ұстау және құралдың флейталарын және өңделген қуыстардағы қалдықтарды үнемі тексеріп отыру одан да маңызды. Жақсы жоңқаны эвакуациялау беткі зақымдануды және қалыптан тыс жылу пайда болуын азайтады, сонымен қатар өлшемдік дәлдікті және құралдың қалыпты қызмет ету мерзімін сақтауға көмектеседі. Сондықтан, пластикалық CNC өңдеу процесін жоспарлаған кезде, бүкіл өңдеу процесі тұрақты және тегіс болып қалуы үшін, құралдарды таңдаумен, кесу параметрлерімен және бөлшек құрылымымен бірге чиптерді эвакуациялауды ескеру қажет.















