
Пластикалық бөлшектерді CNC өңдеу өнеркәсіптік жабдықтарды, электронды өнімдерді, автомобиль компоненттерін, медициналық құрылғылардың корпустарын, автоматтандыру машиналарын және дәл құрылымдық компоненттерді өндіруде кеңінен қолданылады. Өндіріс кезінде көптеген пластикалық бөлшектер бекіту тесіктерін, орналастыру тесіктерін, бұрандалы тесіктерді, өтпелі тесіктерді, соқыр тесіктерді және дұрыс емес пішінді тесіктерді қажет етеді. Бұл тесіктердің құрылымдары бөлшектердің қалай жалғанғанын ғана емес, сонымен қатар құрастыру дәлдігіне, құрылымдық беріктікке және жабдықтың жұмыс тұрақтылығына әсер етеді. CNC өңдеудің кең таралған процестерінің ішінде CNC бұрғылауы да, CNC фрезерлеуі де тесіктер жасай алады, бірақ екі әдіс құралдың қозғалысы, материалды алу әдістері, өңдеу тиімділігі және өлшемді басқару бойынша айтарлықтай ерекшеленеді.
Пластмассалардың өңдеу сипаттамалары металдардан өзгеше. ABS, POM, нейлон, PC және PEEK сияқты материалдар қаттылығы, беріктігі, жылу өткізгіштігі және серпімді қалпына келуі бойынша ерекшеленеді. Кейбір пластмассалар кесу кезінде қылшықтардың пайда болуына, жаңқалардың жиналуына және жергілікті жылу деформациясына бейім. Жұқа қабырғалы бөлшектерге қысқыш қысым мен кесу күштері де әсер етуі мүмкін. Сондықтан бұрғылау мен фрезерлеу арасында таңдау тек тесік диаметріне ғана байланысты болмауы керек. Бөлшектің сызбасы, тесік пішіні, өлшемдік төзімділік, өңдеу тереңдігі және кейінгі құрастыру талаптары да бағалануы керек.
CNC бұрғылау және фрезерлеу принциптерінің арасындағы айырмашылықтар қандай?
CNC бұрғылау мен фрезерлеу арасындағы ең айқын айырмашылық кескіш құралдың қозғалысында жатыр. Бұрғылау негізінен тесік осі бойымен берілетін айналмалы бұрғы ұшына негізделген, ол материалды біртіндеп алып тастап, тесік жасайды. Фрезерлеу әдетте құрал мен дайындама арасындағы алдын ала анықталған жол бойынша салыстырмалы қозғалыс арқылы материалды алып тастау үшін ұштық фрезер сияқты айналмалы құралдарды пайдаланады. Екі әдісті де CNC өңдеу орталықтарында орындауға болады, бірақ олардың қолайлы тесік пішіндері мен өңдеу жолдары әртүрлі.
CNC бұрғылауы кәдімгі дөңгелек тесіктерге жарамды
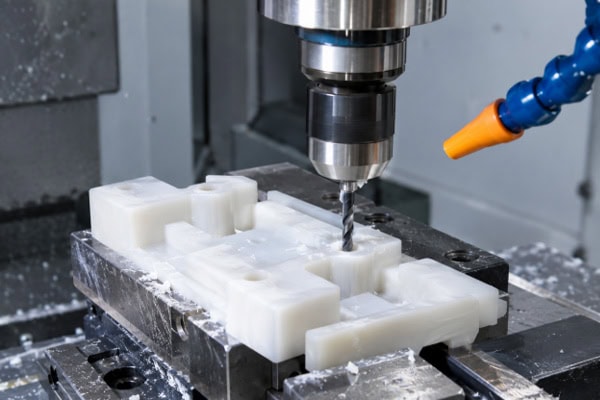
CNC бұрғылау әдетте пластикалық өңдеуге арналған бұрғыларды немесе арнайы бұрғы ұштарын пайдаланады. Өңдеу бағдарламасы сызба талаптарына сәйкес шпиндель жылдамдығын, беру жылдамдығын және бұрғылау тереңдігін басқарады, бұл құралдың көрсетілген өлшемдерге жеткенше алдын ала белгіленген ось бойымен дайындамаға кіруіне мүмкіндік береді. Бекітілген тесіктер диаметрі және қарапайым құрылымы бар пластикалық бөлшектер үшін бұрғылау әдетте күрделі құрал жолдарын қажет етпейді және бағдарламаны орнату салыстырмалы түрде қарапайым. Жалпы қолданыстарға пластикалық кронштейндердегі болт тесіктері, жабдық корпустарындағы бекіту тесіктері, механикалық компоненттердегі орналастыру тесіктері және бұрандалы қосылыстарға арналған бағыттаушы тесіктер жатады. Электрондық жабдық корпустары мен өнеркәсіптік пластикалық панельдерді өңдеген кезде, CNC бұрғылауы бірнеше тесіктің диаметрі бірдей болса және олардың орналасуы сызбада анық көрсетілген болса, алдын ала анықталған координаттарға сәйкес үздіксіз тесіктер жасай алады.
Бұрғылаудың негізгі сипаттамаларына мыналар жатады:
Қарапайым өңдеу жолдары: Құрал негізінен тесік осі бойымен қозғалады, бұл бағдарламалауды салыстырмалы түрде қарапайым етеді және бірдей сипаттамалардағы дөңгелек тесіктерді бірнеше рет өңдеуге жарамды.
Жоғары өндірістік тиімділік: Бірдей тесік диаметрлері және көп мөлшердегі тесіктері бар бөлшектер үшін бұрғылау әдетте әрбір тесік үшін қажетті өңдеу уақытын қысқарта алады.
Қарапайым құралды таңдау: нысаналы тесіктің диаметріне, тереңдігіне және пластикалық материалына сәйкес тиісті бұрғы ұштарын таңдауға болады, бұл стандартталған өңдеу процестерін орнатуды жеңілдетеді.
Жаңқаларды эвакуациялау назар аударуды қажет етеді: Егер пластикалық жаңқалар тесіктің ішінде жиналса, құрал мен тесік қабырғасы арасындағы үйкеліс күшейіп, жергілікті қызуға, тесік қабырғасының зақымдалуына немесе өлшем ауытқуларына әкелуі мүмкін.
Терең тесіктер, жұқа қабырғалы пластикалық бөлшектер және тесіктердің шығуына қатаң талаптар қойылатын компоненттер үшін беру әдістері мен жоңқаларды эвакуациялауды да мұқият бақылау қажет. Қажет болған жағдайда сатылы беру және құралды үзік-үзік тарту сияқты әдістер жоңқалардың бітелуінің алдын алуға көмектеседі. Тесіктерден шығуда сызаттардың пайда болуына немесе жарылуына бейім пластиктер үшін бұрғылау геометриясы мен өңдеу параметрлерін материалдың сипаттамаларына сәйкес реттеу керек.
CNC фрезерлеу құралының жолдары арқылы тесіктер жасайды
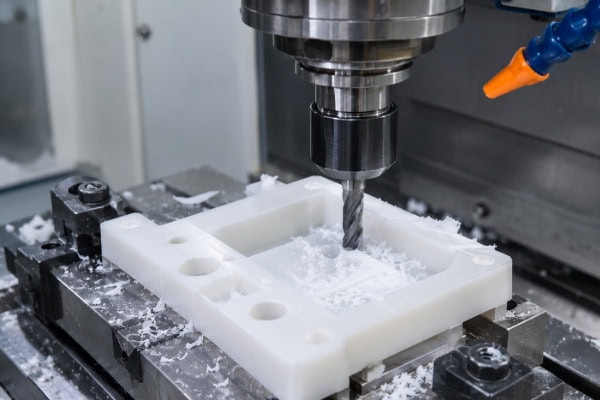
CNC фрезерлеу әдетте дөңгелек интерполяция, спиральды интерполяция немесе қабатты кесу арқылы тесіктерді өңдеу үшін ұштық фрезер сияқты айналмалы құралдарды пайдаланады. Негізінен осьтік бағытта берілетін бұрғы ұшынан айырмашылығы, фрезерлеу кескіші дайындама жазықтығындағы бағдарламаланған жолдармен қозғала алады. Бұл оған әртүрлі диаметрлі дөңгелек тесіктерді, сондай-ақ созылған ойықтарды, шаршы профильді саңылауларды және басқа да дұрыс емес пішінді тесіктерді өңдеуге мүмкіндік береді. Мысалы, кейбір пластикалық жабдық панельдері белгілі бір қосқыштарды немесе құрастыру кеңістіктерін орналастыру үшін стандартты емес бекіту тесіктерін қажет етеді. Бекітілген диаметрлі бұрғы ұшы қажетті пішінді бермеуі мүмкін, ал CNC фрезерлеу құралдың бағдарламаланған жол арқылы қозғалысын басқару арқылы сызбада көрсетілген профильді біртіндеп жасай алады.
Фрезерлеудің негізгі сипаттамаларына мыналар жатады:
Тесік пішіндеріне жоғары бейімделу: Ол стандартты дөңгелек тесіктерді, ұзартылған ойықтарды, дұрыс емес пішінді тесіктерді және белгілі бір ішкі профильдері бар тесіктерді өңдей алады.
Икемді диаметрді реттеу: Құрал мен машинаның жүру шегінде, нысаналы тесіктің диаметрін өңдеу жолын өзгерту арқылы реттеуге болады, бұл әртүрлі диаметрдегі арнайы бұрғылау ұштарына тәуелділікті азайтады.
Кезеңді өңдеуге жарамды: Алдымен дөрекі өңдеуді орындауға болады, содан кейін тесік диаметрі мен профилін басқару және қатаң өлшемдік талаптарға сай болу үшін әрлеу жұмыстарын жүргізуге болады.
Өңдеу параметрлері тиісті үйлестіруді қажет етеді: фрезерлеу жолдары, құралдың диаметрі, кесу тереңдігі және беру жылдамдығы тесік қабырғасының сапасына, өңдеу уақытына және соңғы өлшемдеріне әсер етеді.
CNC фрезерлеу бұрғылауға қарағанда міндетті түрде жоғары өңдеу дәлдігін қамтамасыз етпейді. Нақты дәлдік сонымен қатар машинаның қаттылығына, құралдың жұмыс істеу қабілетіне, бекіткіштің тұрақтылығына, кесу күштеріне және материалдың деформациясына байланысты. Қарапайым, стандартты дөңгелек тесіктер үшін бұрғылау көбінесе қарапайымырақ. Дәл өңдеуді қажет ететін күрделі тесік пішіндері немесе құрылымдары үшін фрезерлеу әдетте үлкен артықшылықтар береді.
Пластикалық бөлшектерді CNC бұрғылау мен фрезерлеудің негізгі айырмашылықтары қандай?
Осы екі өңдеу процесін бағалау кезінде тесіктің пішінін, өлшемдік бақылауды, өңдеу тиімділігін және бетінің сапасын ескеру қажет. Бірдей тесік диаметрі талабы материалға, бөлшектің қалыңдығына және төзімділік талаптарына байланысты әртүрлі өңдеу әдістерін қажет етуі мүмкін.
Тесік пішіні және өлшемдік икемділігі
CNC бұрғылауы негізінен кәдімгі дөңгелек тесіктер жасау үшін қолданылады. Пластикалық бөлшектерге бекіту тесіктері, орналастыру тесіктері немесе болт тесіктері қажет болған кезде, егер тесік диаметрі бекітілген болса және күрделі профиль қажет болмаса, бұрғылау әдетте қарапайым нұсқа болып табылады. CNC фрезерлеу күрделі тесік құрылымдары үшін қолайлырақ. Мысалы, автоматтандыру жабдықтарындағы пластикалық тірек компоненттері құрастыру кезінде болттардың орналасуын реттеуге мүмкіндік беретін ұзартылған ойықтарды қажет етуі мүмкін. Аспап корпустары мамандандырылған қосқыштарды орналастыру үшін стандартты емес тесік диаметрлерін қажет етуі мүмкін, ал кейбір құрылымдық компоненттерге арнайы ішкі профильдер қажет болуы мүмкін. Бұл құрылымдарды фрезерлеу құралының жолын басқару арқылы жасауға болады, бұл үлкен дизайн икемділігін ұсынады.
Негізгі айырмашылықтарды келесідей қорытындылауға болады:
Стандартты дөңгелек тесіктер: Бұрғылау әдетте бағдарламалауды жеңілдетеді және тесіктерінің диаметрі бірдей бөлшектерге жарамды.
Ұзартылған ойықтар немесе дұрыс емес пішінді тесіктер: Фрезерлеу профиль өлшемдері мен ұштарының пішіндерін басқара алады, бұл оны арнайы құрылымдық талаптары бар дайындамаларға жарамды етеді.
Үлкен диаметрлі тесіктер: Бұрғылау немесе фрезерлеу материалға, машинаның мүмкіндіктеріне және құрал-сайман жағдайларына байланысты таңдалуы мүмкін. Кедір-бұдыр өңдеу мен әрлеуді де біріктіруге болады.
Диаметрді реттеуді қажет ететін құрылымдар: Фрезерлеу құралдың жолын өзгерту арқылы өлшемдерді өзгертуге мүмкіндік береді, бірақ құралдың тозуын, өңдеу тұрақтылығын және нақты төзімділіктерді әлі де бағалау қажет.
Өңдеу тиімділігі мен өндіріс шығындарындағы айырмашылықтар
Жаппай өндірісте өңдеу тиімділігі бірлік құнына тікелей әсер етеді. Бұрғылау әдетте салыстырмалы түрде қысқа құрал жолдарын және қарапайым бағдарламаны орнатуды қамтиды. Тесіктер диаметрі бірдей және тесіктердің орналасуы анық анықталған пластикалық бөлшектер үшін бұрғылау күрделі жол есептеулерін және өңдеу уақытын қысқарта алады. Сондықтан ол дәстүрлі бекіту және тесіктерді орналастыру үшін жиі қолданылады. Фрезерлеу құрал жолдарында үлкен икемділік береді, бірақ кейбір тесіктер құрылымдары құралдың дөңгелек немесе күрделі профильдер бойымен қозғалуын талап етеді, бұл кесу қашықтығын және өңдеу уақытын арттыруы мүмкін. Егер бөлшек бірнеше түрлі диаметрлі тесіктерді қажет етсе немесе күрделі тесіктер пішініне ие болса, фрезерлеу мамандандырылған құралдарды дайындау қажеттілігін азайтып, бағдарламаны реттеу арқылы әртүрлі сипаттамаларды өңдеуді жеңілдетеді.
Тесік қабырғасының сапасы мен өлшемдік дәлдікті бақылаудағы айырмашылықтар
Пластмассалардың жылу өткізгіштігі, әдетте, көптеген металдарға қарағанда төмен, сондықтан кесу кезінде пайда болатын жылу құрал мен дайындама арасындағы жанасу аймағының айналасында шоғырлануы мүмкін. Кейбір пластмассалар қыздырылған кезде жұмсарады, ал басқалары қысқыш күштер босатылғаннан кейін серпімді қалпына келуі мүмкін. Сондықтан бұрғылау да, фрезерлеу де құралдың өткірлігіне, кесу параметрлеріне, жоңқаны эвакуациялауға және жұмысты ұстау әдістеріне назар аударуды қажет етеді. Бұрғылау кезінде тесіктің диаметрі мен қабырға сапасына бұрғының ағып кетуі, құралдың тозуы, жоңқаның нашар эвакуациялануы және материалдың серіппесі әсер етуі мүмкін. Терең тесіктер үшін кіреберіс және шығатын жиектердің түзулігі мен тұтастығын да ескеру қажет. Жоңқаны жеткіліксіз эвакуациялау тесік қабырғаларында сызаттарға немесе жергілікті термиялық зақымдарға әкелуі мүмкін. Фрезерлеу өңдеу жолын және әрлеу рұқсатын реттеу арқылы тесік диаметрлерін түзете алады, бірақ құралдың ағып кетуі, машинаның дірілдеу және кесу күштерінің ауытқуы да өлшемдік қателіктерге әкелуі мүмкін. Жұқа қабырғалы бөлшектер үшін шамадан тыс қысқыш қысым немесе біркелкі емес кесу күштері жергілікті деформацияға әкелуі мүмкін. Сондықтан, дәл пластикалық өңдеу сызу талаптарына сәйкес келетін өлшеу әдістерін, соның ішінде тесік диаметрін, дөңгелектігін, тесік аралығын және позициялық дәлдікті тексеруді қажет етеді. Құрастыру талаптары қатаң болатын тесіктер үшін өлшемдерді нақты түйісетін компоненттермен салыстыру қажет. Тегіс көрінетін тесік қабырғасының өзі қажетті өлшемдік дәлдікке қол жеткізілгенін дәлелдемейді.
Пластикалық материалдар мен бөлшектерге қойылатын талаптарға сәйкес бұрғылау немесе фрезерлеуді қалай таңдау керек?
Өңдеу процесін анықтаған кезде, алдымен бөлшек сызбасында көрсетілген тесік диаметрін, тереңдігін, төзімділік шектерін, пішінін және құрастыру талаптарын қарастыру қажет. Содан кейін өңдеу жоспарын жасаған кезде пластикалық материалдың кесу сипаттамаларын және өндіріс көлемін ескеру қажет. Тапсырыс бойынша жасалған пластикалық бөлшектер үшін маңызды өлшемдерді алдын ала анықтау өңдеу жеткізушілеріне тиісті құралдарды, өңдеу жолдарын және тексеру әдістерін таңдауға көмектеседі, бұл бағдарламаның қайталанатын модификациялары мен қайта өңдеуін азайтады.
Тесік құрылымы мен бөлшектің қалыңдығына сәйкес процесті таңдаңыз
Өңдеу процесін таңдаған кезде тесіктің пішіні мен бөлшек құрылымы маңызды факторлар болып табылады. Әдеттегі дөңгелек тесіктерді әдетте бұрғылауға болады, ал дұрыс емес пішінді тесіктер, ұзынша ойықтар және дәл профильді реттеуді қажет ететін тесіктер фрезерлеуге қолайлырақ. Үлкен диаметрлі тесіктер, терең тесіктер немесе жұқа қабырғалы жерлерде орналасқан тесіктер үшін құрал күштерін, жоңқаның эвакуациясын және дайындама тірегін қосымша бағалау қажет.
Стандартты дөңгелек тесіктер: Егер тесіктің диаметрі бекітілген, құрылымы қарапайым және төзімділік талаптары орташа болса, алдымен CNC бұрғылауды қарастыруға болады.
Үлкен диаметрлі немесе жоғары дәлдіктегі тесіктер: Бұрғылау, кесу немесе фрезерлеу машинаның мүмкіндіктеріне, материалдың қасиеттеріне және төзімділік талаптарына сәйкес таңдалуы мүмкін. Қатаң өлшемді бақылау қажет болған жағдайда кедір-бұдыр өңдеу мен әрлеуді біріктіруге болады.
Ұзартылған ойықтар және дұрыс емес пішінді тесіктер: CNC фрезерлеу әдетте қолайлы, себебі бағдарламаланған құрал жолы тесіктің ұзындығын, енін, ұшының радиустарын және ішкі профилін басқара алады.
Жұқа қабырғалы пластикалық бөлшектердегі тесіктер: Қысқыштардың орналасуы мен кесу реттілігі тесіктің айналасында жарылудың, дайындаманың майысуының және шығу жолында жарылудың алдын алу үшін мұқият орналастырылуы керек.
Терең ұңғыма құрылымдары: жоңқаларды шығару, құралдың қаттылығы және тесіктің түзулігі ерекше назар аударуды қажет етеді. Сатылы өңдеу және өндіріс барысында тексеру қажет болуы мүмкін.
Егер тесік шеттері басқа компоненттермен тығыз сәйкес келуі керек болса, сызбада фасканы кесу, қаңылтырды кетіру және жиек сапасына қойылатын талаптар да көрсетілуі керек. Тығыздағыштарды, втулкаларды немесе дәл қосқыштарды орналастыруға арналған пластикалық бөлшектер үшін тесік диаметрінен тыс геометриялық өлшемдер де құрастыру өнімділігіне тікелей әсер етуі мүмкін.
Пластикалық материалға сәйкес өңдеу параметрлерін реттеңіз
Әртүрлі пластмассалар кесу кезінде әртүрлі әрекет етеді, сондықтан бірдей өңдеу параметрлерін әрбір материалға тікелей қолдануға болмайды.
POM (полиоксиметилен): POM әдетте жақсы өлшемдік тұрақтылық пен өңдеуге қабілеттілікті қамтамасыз етеді, бұл оны әртүрлі дәлдіктегі құрылымдық компоненттерге жарамды етеді. Бұрғылау кезінде құрал өткір болып қалуы керек және ұңғыманың ішінде жиналудың алдын алу үшін жаңқаларды тиімді түрде алып тастау керек.
Нейлон (PA): Нейлон жақсы беріктікке ие, бірақ оның ылғал сіңіруі ылғалдылық пен материалдың жағдайына байланысты өлшемдік өзгерістерге әкелуі мүмкін. Қатаң өлшемдік төзімділігі бар нейлон бөлшектері үшін қоршаған ортаның өлшемдік өзгерістерін тек өңдеу қателіктерімен шатастырмау үшін материалдың жағдайы мен өңдеуден кейінгі өлшемдік тұрақтылықты ескеру қажет.
ABS: ABS әдетте жабдық корпустары мен жалпы өнеркәсіптік компоненттер үшін қолданылады. Тесіктер жиегіндегі қылтанақтарды, жергілікті балқуды және косметикалық зақымдануды азайту үшін кесу қызуы мен құралдың күйін тиісті түрде бақылау керек.
ПК (поликарбонат): ПК жоғары беріктікке және белгілі бір дәрежеде соққыға төзімділікке ие. Дегенмен, құралдың өткірлігін, жергілікті жылуды және кернеу концентрациясын, әсіресе жұқа қабырғалы бөлшектер мен шеттеріне жақын орналасқан тесіктерді ескеру қажет.
PEEK: PEEK - күрделі өнеркәсіптік қолданбаларда қолданылатын жоғары өнімді инженерлік пластик. Өңдеу параметрлері нақты маркаға, бөлшек құрылымына және өлшемдік талаптарға сәйкес әзірленуі керек. Қажет болған жағдайда тесік диаметрі мен бетінің сапасын тексеру үшін сынақ өңдеуі қолданылуы керек.
Шпиндель жылдамдығы, беру жылдамдығы, кесу тереңдігі және құрал геометриясы бірге жұмыс істеуі керек. Шпиндельдің шамадан тыс жоғары жылдамдығы немесе дұрыс емес беру жылдамдығы жылудың жиналуына, қытырлақтардың пайда болуына немесе беттің зақымдалуына әкелуі мүмкін. Берудің шамадан тыс жылдамдығы кесу күштерін арттыруы және жұқа қабырғалы дайындамалардың деформациялануы мүмкін. Құралды таңдағанда тиімді эвакуацияны қамтамасыз ету және қайталап кесу кезінде тесік қабырғаларына зақым келтірудің алдын алу үшін пластикалық жоңқалардың пішінін де ескеру қажет.
Төзімділіктерге, өндіріс көлеміне және құрастыру талаптарына сәйкес өңдеу операцияларын жоспарлаңыз
Жалпы пластикалық бөлшектер үшін тесіктердің диаметрлері тек негізгі орнату талаптарына сай болуы керек. Дәл кронштейндер, беріліс қорабының компоненттері және орналастыру құрылымдары үшін тесік диаметрі, дөңгелектігі, позициялық төзімділігі және тесіктер аралығы әлдеқайда қатаң талаптарға ие болуы мүмкін. Өңдеу процесі осы сипаттамаларға сәйкес келуі керек. Аз көлемді тапсырыс бойынша жасалған бөлшектер үшін фрезерлеу бағдарламаны реттеу арқылы әртүрлі тесік диаметрлері мен профильдерін орналастыра алады, бұл мамандандырылған құралдарды дайындау қажеттілігін азайтады. Ұзақ уақыт бойы көп мөлшерде өндірілген өнімдер үшін тесік диаметрлері мен құрылымдары бекітілген күйінде қалған кезде бұрғылау тиімділігі мен арнайы бекіткіштердің ықтимал артықшылықтарын бағалауға болады. Бөлшек стандартты тесіктерді де, мамандандырылған тесіктерді де қамтыған кезде, біріктірілген өңдеу тәсілін қолдануға болады. Қатаң талаптары бар тесіктер үшін тиісті әрлеу рұқсатын сақтауға болады, содан кейін өңдеуден кейін өлшемдік тексеру жүргізіледі. Баға ұсыныстары мен техникалық талқылаулар кезінде материалдың сыныбын, бөлшектің қалыңдығын, тесік диаметрін, төзімділіктерді, тесік тереңдігін, бетінің сапасын және болжамды тапсырыс мөлшерін көрсететін толық CAD файлдарын немесе инженерлік сызбаларды ұсыну ұсынылады. Болттарды, втулкаларды, түйреуіштерді немесе басқа компоненттерді орнатуға арналған тесіктер үшін құрастыру әдісі мен орнату талаптары да берілуі керек.
Жиі Қойылатын Сұрақтар
1-сұрақ: Пластикалық бөлшектерді CNC бұрғылау әрқашан фрезерлеуге қарағанда дәлірек емес пе?
Жоқ. Бұрғылау көптеген стандартты дөңгелек тесіктерге жарамды және машинаның дәлдігі, құралдың күйі және өңдеу параметрлері сәйкес болған кезде жақсы өлшемдік дәлдікке қол жеткізе алады. Фрезерлеу құрал жолдары арқылы тесіктердің диаметрлері мен профильдерін реттей алады, бірақ оған машинаның қаттылығы, құралдың жұмыс істеу қабілеті, кесу күштері және пластикалық деформация да әсер етеді. Егер бөлшек тек дәстүрлі бекіту тесіктерін қажет етсе, бұрғылау талаптарға сай болуы мүмкін, бұл дәлдікті жақсарту үшін тек фрезерлеуге ауысудың қажеті жоқ. Қатаң диаметрлік төзімділіктері немесе пішіндері дұрыс емес тесіктер үшін процесс бір әдіс әрқашан дәлірек болады деп ойлаудың орнына машинаның мүмкіндіктері мен нақты тексеру нәтижелеріне сәйкес таңдалуы керек.
2-сұрақ: Неліктен пластикалық бөлшектердегі үлкен тесіктер үшін фрезерлеу жиі қолданылады?
Үлкен диаметрлі тесіктер құрал өлшеміне, машинаның мүмкіндіктеріне, өңдеу тереңдігіне және тесік қабырғасының сапасына қатысты талаптарды қамтуы мүмкін. Фрезерлеу материалды бағдарламаланған құрал жолы бойымен біртіндеп алып тастай алады және өңдеу траекториясын реттеу арқылы соңғы тесік диаметрін басқара алады. Кейбір құрылымдар үшін алдымен дөрекі өңдеу үшін тиісті бұрғылау әдісін, содан кейін өлшемдерін нақтылау үшін фрезерлеуді қолдануға болады. Дегенмен, барлық үлкен тесіктер фрезерлеуді қажет етпейді. Қолайлы материал қалыңдығы, тесік диаметрі және машина жағдайлары бар бөлшектер үшін үлкен диаметрлі бұрғы ұшы да жоғары тиімділікті қамтамасыз етуі мүмкін. Соңғы әдіс пластикалық материалды, тесік төзімділігін, құрал-сайман жағдайларын және өндіріс көлемін ескере отырып анықталуы керек.
С3: Неліктен CNC бұрғылаудан кейін пластикалық бөлшектерде жиі сызаттар пайда болады?
Қытырлақтың пайда болуы пластикалық беріктікке, құралдың өткірлігіне, бұрғылау геометриясына, беру параметрлеріне және дайындама тірегіне байланысты болуы мүмкін. Бұрғы ұшы дайындаманы сындырған кезде, шығыстағы материал жеткілікті тірек болмағандықтан жыртылып, шеткі қытырлақтарды қалыптастыруы мүмкін. Егер кесу қызуы шамадан тыс болса, кейбір материалдар жұмсарып, бетінің зақымдалуына ұшырауы мүмкін. Жақсарту шараларына пластмассаға жарамды бұрғы ұштарын пайдалану, құралдың өткірлігін сақтау, беру жылдамдығын реттеу, тесік шығысындағы тіректерді жақсарту және бөлшек құрылымына сәйкес қаңылтырды кетіру операциясын ұйымдастыру кіреді. Жоғары косметикалық стандарттарға немесе дәлдікке қойылатын жинау талаптарына сай келетін пластмасса бөлшектер үшін тесік шеттерін де сынықтарға, жарықтарға және көрінетін деформацияларға тексеру қажет.
4-сұрақ: CNC фрезерлеу барлық пластикалық материалдарға жарамды ма?
CNC фрезерлеуді көптеген инженерлік және жалпы мақсаттағы пластмассалар үшін пайдалануға болады, бірақ өңдеу параметрлері материалдың қасиеттеріне сәйкес реттелуі керек. Әр түрлі пластмассалар беріктігі, қаттылығы, ыстыққа төзімділігі және серпімді қалпына келуі бойынша ерекшеленеді. Әрбір материалға бірдей құралдар мен кесу параметрлерін қолдану тесік қабырғасының сапасының немесе өлшемдік ауытқулардың сәйкес келмеуіне әкелуі мүмкін. Өңдеу алдында материалдың сыныбы мен бөлшек құрылымы расталуы керек, ал құралдар тесік пішініне, төзімділікке және беттік талаптарға сәйкес таңдалуы керек. Жоғары өнімді инженерлік пластмассалар, жұқа қабырғалы құрылымдар және дәл бөлшектер үшін жаппай өндіріс басталғанға дейін дайын тесік диаметрі мен беттік сапасының талаптарға сәйкес келетінін тексеру үшін сынақ өңдеу қажет болуы мүмкін.
қорытынды
Пластикалық бөлшектерге арналған CNC бұрғылауы мен фрезерлеудің негізгі айырмашылығы - бұрғылау дөңгелек тесіктер жасау үшін осьтік бағытта берілетін бұрғы ұшын пайдаланады, ал фрезерлеу құрал жолдары арқылы материалдың алынуын басқарады және дөңгелек тесіктер, созылған ойықтар және дұрыс емес пішінді тесіктер сияқты құрылымдарды жасай алады. Бұрғылау әдетте қарапайым құрал жолдарын, қарапайым бағдарламалауды және қайталанатын өңдеуге жарамдылықты ұсынады. Фрезерлеу тесік пішінінің икемділігінде, диаметрді реттеуде және профильді басқаруда артықшылықтар береді. Процесті таңдау пластикалық материалды, тесік диаметрін, тесік тереңдігін, өлшемдік төзімділікті, бөлшектің қалыңдығын, өндіріс мөлшерін және құрастыру талаптарын ескеруі керек. Бұрғылауды алдымен қарапайым, стандартты дөңгелек тесіктер үшін қарастыруға болады, ал фрезерлеу немесе біріктірілген бұрғылау және фрезерлеу процесі күрделі профильдер, үлкен диаметрлі тесіктер немесе дәл өңдеуді қажет ететін құрылымдар үшін қолайлырақ болуы мүмкін.
Таңдалған әдіске қарамастан, құралдың жағдайы, кесу параметрлері, жоңқаның эвакуациясы және қысқыш қысымы тиісті түрде бақылануы керек. Өңдеу сапасын тексеру үшін қажетті өлшемдік тексерулер де жүргізілуі керек. CNC-мен өңделген пластикалық бөлшектерге тапсырыс берген кезде, бөлшектердің сызбаларын, материалдың дәрежесін, тесіктердің өлшемдері мен құрылымдарын, төзімділік талаптарын және тапсырыс санын ұсыну ұсынылады. Кәсіби өңдеу жеткізушісі бұл ақпаратты құрал-жабдық нұсқаларын, өңдеу жолдарын, жұмыс тізбектерін және сапаны тексеру талаптарын бағалау үшін пайдалана алады, бұл өндіріс шығындарын бақылай отырып, нақты қолдану қажеттіліктеріне сай келетін процесті анықтауға көмектеседі.
















