
CNC өңдеуде тығыз төзімділікке қол жеткізу - құралдың ауытқуынан бастап термиялық ығысуларға дейін ең аз мүмкін ауытқуларды бақылау туралы. Мен сізге күнделікті жұмысымда тығыз төзімділік жобаларына қалай қарайтынымды түсіндіремін. Сіз аэроғарыштық компоненттерді немесе медициналық имплантаттарды жасасаңыз да, тығыз төзімділік CNC өңдеуі мұқият жоспарлауды, дұрыс құралдарды, қоршаған ортаны бақылауды және сапаны тексеруді қажет етеді.
Өңдеу төзімділіктері дегеніміз не
Өңдеу төзімділігі дайындалған бөлшектің номиналды жобалау өлшемінен қаншалықты ауытқуы мүмкін екенін анықтайды. Бұл дұрыс сәйкестікке, функционалды сенімділікке және ұзақ мерзімді өнімділікке қол жеткізу үшін өте маңызды. Төзімділік түрлерін, стандарттарын және материалдық мүмкіндіктерді білу инженерлерге ақпараттандырылған және үнемді өндірістік шешімдер қабылдауға көмектеседі.
CNC-те тығыз төзімділік дегеніміз не?
Металдарға арналған тығыз төзімділік диапазондары
Стандартты тығыздыққа төзімділік: ±0.01 мм
Жоғары дәлдік: ±0.005 мм
Аэроғарыштық/медициналық дәрежесі: ±0.002–0.003 мм
Өте дәлдік: ±0.001 мм
Пластмассаларға арналған тығыз төзімділік диапазондары
Термиялық кеңею және икемділікке байланысты:
Жалпы тығыздыққа төзімділік: ±0.02–0.05 мм
Инженерлік пластмассалар (PEEK/POM): ±0.01 мм дейін
Мысал: Медициналық сенсорға арналған PEEK корпусына микроэлектрониканы дұрыс орнату үшін ±0.01 мм қажет болды.
Микроөндірістік төзімділіктер
CNC микроөңдеу : ±0.002–0.005 мм
Микро ЭДМ: ±0.001 мм
Ультра жылдам лазерлік өңдеу: ~1 мкм
Инженерлік стандарттар және төзімділік бағалары
ISO 2768 төзімділік кластары
f – Ұсақ : дәл металл өңдеу
м – Орташа : стандартты CNC өңдеу (әдепкі TiRapid)
c – Дөрекі : дәнекерленген және құрылымдық бөлшектер
v – Өте ірі : ірі немесе алдын ала өңделген бөлшектер
IT бағалары және қатаң төзімділік
IT6–IT7 = Тығыз төзімділік (±0.006–0.01 мм)
IT8–IT10 = Қалыпты дәлдік
IT11–IT13 = Жалпы өңдеу
Материалға негізделген төзімділік мүмкіндігі
Алюминий, жез → Өте тығыз төзімділік үшін ең жақсысы
Тот баспайтын болат, титан → Ыстыққа көбірек ұшырайды, өңдеу қиынырақ
Пластмассалар → Жоғары жылулық қозғалыс, кеңірек төзімділік ұсынылады
Мысал: PTFE клапан корпусы өндірісті жақсарту үшін ±0.01 мм-ден ±0.03 мм-ге дейінгі төзімділікті босаңсытуды қажет етті.
Неліктен CNC өңдеу кезінде тығыз төзімділік маңызды?
Жақсырақ сәйкестік және функционалды сенімділік
Тығыз төзімділік тегіс құрастыруды қамтамасыз етеді және дірілдің, байланыстың немесе шамадан тыс тозудың алдын алады.
Жаппай өндірістегі тұрақтылық
Олар қамтамасыз етеді:
Қайталануы
Қысқартылған сынықтар
Тұрақты сапа
Қауіпсіздік, сәйкестік және сертификаттау талаптары
Аэроғарыш және медициналық құрылғылар сияқты салалар AS9100, ISO 9001 және басқа да стандарттарға сәйкес келетін тұрақты төзімділікті бақылауды талап етеді.
Ұзақ қызмет ету мерзімі және жабдықтың сенімділігі
Дәлдік үйкеліс пен термиялық бұрмалануды азайтады, компоненттердің қызмет ету мерзімін ұзартады және жүйенің тұрақтылығын жақсартады.
дегеніміз не Негізгі факторлар Fнемесе тығыз төзімділік дәлдігіне қол жеткізу
Тығыз төзімділікке қол жеткізу оңтайландырылған жобалау шешімдерінің, материалдың мінез-құлқын бақылаудың, машинаның мүмкіндіктерінің, жұмыс орнын ұстаудың, кесу құралдарының, цех ортасының және озық тексеру жүйелерінің нәтижесі болып табылады. Бұл факторлар бірге жұмыс істеген кезде өндірушілер тұрақты дәлдікті қамтамасыз ете алады, қалдықтарды азайта алады және сапаны шығындар тиімділігімен теңестіре алады.
Процесті жоспарлау және жобалау
Тығыз төзімділіктер жобалау кезеңінен бастап дұрыс анықталуы керек, кейінірек өңдеу кезінде мәжбүрленбеуі керек.
Төзімділік диапазондарын рационалды түрде анықтаңыз
Көптеген тұтынушылар бастапқыда ±0.01 мм немесе тіпті ±0.005 мм сұрайды, бірақ бұл функция мұндай дәлдікті қажет етпейді.
Мен ұстаған PTFE клапанында біз DFM арқылы ±0.01 мм-ден ±0.03 мм-ге дейін босаңсытуды ұсындық. Өткізу қабілеті 30%-ға артты, ал құны шамамен 20%-ға төмендеді.
Тым дәлдіктен аулақ болыңыз
Тым тығыз төзімділік құралдың тозуын, өңдеу уақытын, орнату құнын және тексеру уақытын күрт арттырады. Төзімділік неғұрлым тығыз болса, дәлдік құны экспоненциалды түрде артады. Сондықтан, тек маңызды ерекшеліктер ғана қатаң бақылауға алынуы керек.
Материалдық факторлар
Әртүрлі материалдық қасиеттер қол жеткізуге болатын төзімділік диапазонын тікелей анықтайды.
Пластмассалар: жоғары термиялық кеңею және оңай деформацияланады
PEEK, POM және PTFE сияқты материалдардың жылулық кеңею коэффициенттері жоғары. Өңдеуден кейін олардың өлшемдері ауытқуы мүмкін.
Мысалы, 20°C температурадағы шеберханадан 35°C температурадағы аймаққа жылжытылған POM бөлшегі 0.02 мм-ден астам өзгеруі мүмкін.
Алюминий қорытпалары: тұрақты және тығыз төзімділік жұмыстарына жарамды
6061 және 7075 машиналары өте жақсы жұмыс істейді және әдетте ±0.01 мм немесе одан да тығыз, тұрақты консистенцияға қол жеткізеді.
Тот баспайтын болат және титан: қатты материалдар құралдың ауытқуына әкеледі
304, 316 және Ti6Al4V сияқты материалдар кесу кезінде қатаяды және құралдың жоғары жүктемелерін тудырады, бұл кесу жиегінің ауытқуына әкеледі. Дәлдікті сақтау үшін кішігірім қадамдар мен қаттырақ құрал материалдары қажет.
Машина өнімділігі және технологиясы
Жоғары дәлдіктегі машиналар тығыз төзімділікке қол жеткізудің негізі болып табылады.
Жоғары қаттылық және термиялық тұрақтылық
Тығыздыққа төзімді бөлшектер көбінесе жоғары сапалы машиналарға (мысалы, Makino, DMG MORI) сүйенеді, олардың құрылымдары жүктеме кезінде деформацияны азайтады.
Көп осьті (5 осьті) өңдеу
5 осьті мүмкіндік қосымша орнатуларды азайтады және жинақталған қателерді жояды.
Аэроғарыштық алюминий жобасында үш қондырғыдан бір 5 осьті жұмысқа ауысу төзімділікті ±0.008 мм шегінде тұрақты түрде сақтап қалды.
Жылу компенсация жүйелері
Жетілдірілген машиналар шпиндельдің созылуын тұрақтандыру және микрон деңгейіндегі дәлдікті сақтау үшін нақты уақыт режиміндегі термиялық өсу компенсациясын қамтиды.
Жұмысты ұстау және кесу құралдары
Жоғары дәлдіктегі арматуралар
Арматураның қайталануы ±0.005 мм шегінде болуы керек. Жоғары төзімді бөлшектер үшін вакуумдық арматуралар немесе арнайы жасалған құрал-саймандар қажет.
Құрал материалы мен геометриясын таңдау
Карбидті құралдар, жабыны бар құралдар және микро радиус шеттері бар құралдар кесу күштерін және құралдың ауытқуын азайтады.
Шөгуге арналған ұстағыштар 2 мкм-ден төмен ағып кетуді бақылауға көмектеседі, бұл беткі өңдеуді және төзімділік дәлдігін айтарлықтай жақсартады.
Өңдеу ортасын басқару
±1°C шегінде температураны бақылау
Металдар температурамен бірге кеңейеді. Мысалы, болат әрбір 10°C жоғарылаған сайын 10 мкм-ге өзгеруі мүмкін. Сондықтан дәл өңдеу шеберханалары ауа баптау және тұрақты температура жүйелерін пайдалануы керек.
Дірілді, шаңды және ылғалдылықты азайтыңыз
Діріл толқындардың пайда болуына, діріл белгілеріне және өлшем ауытқуларына әкеледі.
Мен ғимараттың дірілі 0.02 мм-ден жоғары төзімділік ауытқуларын тудырған жоғарғы қабаттарда орналасқан механикалық шеберханаларға бардым.
Тексеру және өлшеу технологиясы
Машина ішіндегі зондтау жүйелері
Renishaw сияқты жүйелер өңдеу кезінде құралдың ығысуын дұрыс тексереді, бұл процестен туындаған ауытқуларды азайтады және тұрақты дәлдікті қамтамасыз етеді.
Жоғары дәлдіктегі метрологиялық жабдықтар
Микрон деңгейін өлшеу үшін CMM, лазерлік интерферометрлер және ақ жарық интерферометрлері өте маңызды.
Біз жасаған ±0.005 мм клапан жобасы үшін барлық бөліктердің біркелкілігін қамтамасыз ету үшін толық тексеру және температураны бақылау арқылы өлшеу қажет болды.
Тығыз төзімділікпен CNC өңдеу үшін DFM қалай қолдануға болады
Дәл өңдеуде жобалау кезеңі соңғы өндіріс құнының, жеткізу мерзімінің және өнімділіктің 80%-дан астамын анықтайды. Қатаң төзімділік әрқашан пайдалы бола бермейді. DFM болмаса, олар өңдеу сағаттарын, құралдың тозуын және сынықтардың мөлшерін арттырады.
Сізге шынымен қатаң төзімділік қашан қажет?
Қатаң төзімділік «бәрін әдепкі бойынша қатайту» арқылы емес, функционалдық қажеттіліктермен реттелуі керек.
Барлық жерде қатаң төзімділікпен шамадан тыс жобалаудан аулақ болыңыз
Біз алатын көптеген сызбаларда барлық дерлік ерекшеліктер ±0.01 мм деп белгіленеді, дегенмен шын мәнінде тек 3-5 бетке ғана осындай дәлдік қажет.
Аэроғарыштық алюминий корпус жобасында жиырма ±0.01 мм өлшемдерін ±0.03 мм-ге дейін азайту өңдеу уақытын ~40%-ға қысқартты және қалдықтарды 12%-дан 2%-ға дейін төмендетті.
Қатаң төзімділіктің құнына, жеткізу мерзіміне және кірістілігіне әсері
Тығыз төзімділік өндірістік қиындықты айтарлықтай арттырады:
Өңдеу уақыты 30–200%-ға артады
Тексеру жұмыстары екі есеге артады
Құралдың қызмет ету мерзімі 50%-дан астамға қысқарады
Әсіресе пластмассалар мен жұқа қабырғалы бөлшектер үшін сынықтардың пайда болу жылдамдығы артады
Сондықтан, қатаң төзімділік тек сәйкестікке, тығыздауға, қауіпсіздікке немесе қозғалыс дәлдігіне әсер ететін беттерге ғана қолданылуы керек.
Дұрыс төзімділік пен сәйкестік кластарын орнату
Инженерлік жобалау өндірістік мақсат пен функционалдық мақсатты теңестіруі керек.
Практикалық сәйкестік сыныптарын таңдаңыз және GD&T-ны дұрыс пайдаланыңыз
Жалпы сәйкес келетін жұптарға H7/g6 және H8/f7 жатады.
Тым қатты кию функцияны жақсартпайды - олар тек шығындарды арттырады.
Орналасу, коаксиалдылық және профиль сияқты GD&T символдары функционалдық талаптарды өте қатаң сызықтық төзімділіктерге қарағанда дәлірек көрсетеді.
Қарама-қайшы немесе тым шектеулі төзімділік тізбектерінен аулақ болыңыз
Мысалы, бір шұңқырда өте қатаң екі жақты төзімділікті де, өте қатаң позиция төзімділігін де көрсету мүмкін емес талаптарды тудыруы мүмкін.
Төзімділік тізбектері әрбір төзімділіктің қажетті және қол жеткізуге болатындығын қамтамасыз ету үшін құрастыру базалық сызықтарынан алынуы керек.
Төзімділікті жинақтау және жинауға төзімділікті жоспарлау
Соңғы құрастыру вариациясы - бұл жеке бөлшектердің вариацияларының қосындысы.
Тот баспайтын болаттан жасалған медициналық бағыттаушы жең жобасында құрастыру тек 0.04 мм жалпы ауытқуға мүмкіндік берді.
Біз маңызды бөлшектерге ±0.01 мм және маңызды емес бөлшектерге ±0.05 мм бөліп, құрастыру мақсатына минималды шығынмен қол жеткіздік.
Тығыз төзімділікке қол жеткізудің негізгі геометриялық дизайн принциптері
Бөлшектің геометриясы қажетті төзімділіктің қаншалықты мүмкін болатынын тікелей анықтайды.
Өткір ішкі бұрыштардың орнына филелерді пайдаланыңыз
Нөлдік радиустағы мінсіз ішкі бұрышты өңдеу мүмкін емес.
Ұсынылатын ішкі филе: ≥1.5× құрал радиусы (әдетте 0.5–1 мм).
Бұл құрал жүктемесін, дірілді азайтады және өлшемдік тұрақтылықты жақсартады.
Қабырғалардың, баспалдақтардың, жіптердің, ойықтардың және қиғаштардың ұтымды дизайны
Деформацияны болдырмау үшін қабырға қалыңдығы ≥0.8 мм (пластмассалар үшін ≥1.2 мм)
Өндіруге жарамдылығы үшін ойық ені ≥1.3× құрал диаметрі
Құралдың сынуын және төзімділіктің бұзылуын болдырмау үшін бұранда тереңдігі ≤2× бұранда диаметрі
Тұрақты фаскалар қайталануды және құрастыру сапасын жақсартады
Беттік кедір-бұдырлық пен өлшемдік төзімділік арасындағы байланыс
FineR құнын күрт арттырады.
Мысалы, Ra0.4μm Ra0.8μm-ге қарағанда 2–3 есе қымбат болуы мүмкін.
Аэроғарыштық алюминий бөлігінде ±0.01 мм төзімділікті сақтай отырып, Ra0.4μm-ден Ra0.8μm-ге дейін босаңсыту құрылғының құнын ~25%-ға төмендетті.
Тығыз төзімділікке қол жеткізу әдістері мен ең жақсы тәжірибелері CNC өңдеу
Тығыз төзімділікке қол жеткізу үшін бірнеше фактор қажет. Бұл материалдың жұмыс істеу тәсіліне, машинаның мүмкіндіктеріне, процесті жоспарлауға, құрал-саймандарға және сапаны бақылауға байланысты. Цехты жақсы басқару, кесу параметрлерін оңтайландыру, жұмыс процестерін жетілдіру және дәл тексеру арқылы өндірушілер сынықтар мен жалпы шығындарды азайта отырып, ±0.01 мм немесе тіпті ±0.005 мм төзімділікке сенімді түрде қол жеткізе алады.
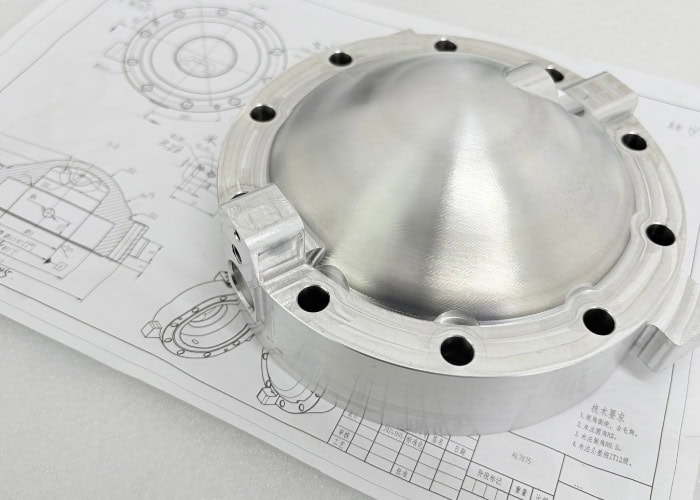
Негізгі шеберхананы басқару
Дұрыс өңдеу қондырғысын/өндіріс ортасын таңдау
Дәл өңдеу үшін тұрақты ғимарат жағдайлары қажет, мысалы: бірінші қабаттағы шеберханалар немесе діріл оқшауланған іргетастар
Шпиндельдің ≤2 мкм жүгіруін қамтамасыз ететін жоғары өнімді машиналар (Mazak, DMG MORI)
Бір тұтынушы екінші қабаттағы шеберханада ±0.01 мм бөлшектерді өңдеуге тырысты және еден діріліне байланысты ±0.03 мм-ге дейінгі ауытқуларды байқады. Өндірісті біздің нысанға ауыстырғаннан кейін барлық өлшемдер тұрақтанды.
Тұрақты цех температурасы және таза өндірістік орта
Температура өлшемдерге қатты әсер етеді. Мысалы:
Алюминий 1°C температурада шамамен 0.023 мм/м кеңейеді
Болат 1°C температурада ≈0.011 мм/м
Өлшемдік консистенция үшін температураны ±1°C шегінде ұстау өте маңызды.
Шаң мен май тұманы бағыттаушы жолдар мен құрал ұстағышының қайталануына да әсер етуі мүмкін.
Жоғары сапалы CNC станоктарын пайдалану және тұрақты калибрлеу
Негізгі шараларға мыналар жатады:
Лазерлік интерферометр арқылы шпиндельді калибрлеу (позициялау қателігі ≤2μm)
Машина геометриясын өтеу үшін шарлы штанганы сынау
Құрал ұстағыштарын тарту күшімен тексеру
Машинаны дұрыс күтіп ұстау өлшемдік ауытқуды ±0.02 мм-ден ±0.005 мм-ге дейін азайтады.
Құрал-саймандар және кесу параметрлерін оңтайландыру
Әрбір материал үшін дұрыс және өткір құралдарды таңдау
Алюминий: жоғары жылдамдықты болат немесе карбид
Тот баспайтын болат/Титан: жабыны бар құралдар (TiAlN, AlTiN)
PTFE сияқты пластмассалар деформацияны болдырмау үшін өткір жиектерді қажет етеді
Өткір құралдар кесу күшін азайтады және төзімділіктің тұрақтылығын 20-40%-ға жақсартады.
Кесу жылдамдығын, беру жылдамдығын және кесу тереңдігін теңестіру
Типтік мәндер:
Алюминий: 12000 айн/мин, 1800 мм/мин беріліс, 0.3 мм DOC
Тот баспайтын болат: 3500 айн/мин, 400 мм/мин беру, 0.1 мм DOC
Дұрыс емес беру немесе кесу жылдамдығы шуылға, қызудың жиналуына және өлшем қателігіне әкеледі.
Құралдардың тозуын бақылау және ауыстыру стратегиясы
Кесу жиектерін әрбір 20-40 бөлік сайын тексеріңіз
Құралдардың қызмет ету мерзімін басқару бағдарламалық жасақтамасын пайдаланыңыз
±0.005 мм төзімділік бөлшектері үшін құралдарды әрбір маңызды қадамда ауыстырыңыз
Бұл стратегия мыс бөлшектері жобасы үшін қалдықтарды 6%-дан 1%-ға дейін азайтты.
Процесті жоспарлау: Ірі өңдеу → Жартылай өңдеу → Әрлеу
Өңдеу кезеңдерін бөлу
Кедір-бұдыр өңдеу материалдың 60-80% -ын жояды
Жартылай өңделген жапырақтар 0.2–0.4 мм қорап
Максималды дәлдік үшін әрлеу бір өтуде соңғы өлшемге жетеді
Қатаң процесті бөлу өлшемдік ауытқуды 50%-дан астамға азайтады.
Шикізатты таңдау және өңдеуге рұқсатты жоспарлау
Тым үлкен қор цикл уақытын арттырады, тым аз қор қысу тұрақсыздығын тудырады.
±0.01 мм бөлшектер үшін сенімді қысу үшін кемінде 3 мм қосымша шикізат ұсынылады.
Жоғары көлемді және төмен көлемді/прототиптік стратегиялар
Жаппай өндіріс: циклдің қайталануы, құралдың қызмет ету мерзімін басқару, өндіріс ішіндегі өлшеу
Прототиптер: икемділік және бір бөлікті оңтайландыру
Біз көбінесе жаппай өндіріс үшін арнайы бекіткіштерді, ал прототиптер үшін жұмсақ жақтарды қолданамыз.
Өндіріс барысындағы және қорытынды тексеру
Машина ішіндегі зондтау және тұйықталған циклді компенсация
Renishaw зондтарын пайдалану мыналарға мүмкіндік береді:
Маңызды өлшемдерді өлшеу процесінде
Құралдың ұзындығы мен диаметрін автоматты түрде өтеу
Жылу дрейфінен туындаған төзімділіктің бұзылуының алдын алу
±0.005 мм қажет ететін бөлшектер үшін міндетті.
Бірінші бұйымды тексеру (FAI) және сынама алу жоспарлары
FAI үшін 100% өлшемді тексеру
Өндіріс кезінде әрбір 10-30 бөліктен үлгі алу
Негізгі өлшемдерді бақылауға арналған SPC диаграммалары
Ерте тексеру арқылы қалдықтарды азайту
Медициналық бөлшектер жобасында FAI + өндірістік зондтауды енгізу арқылы біз қалдықтарды 8%-дан 1.5%-ға дейін азайттық.
Тығыз төзімділік өңдеуде шығын мен тәуекелді қалай теңестіруге болады
Дәл өндірісте төзімділік неғұрлым қатаң болса, құны, қиындығы және тәуекелі соғұрлым жоғары болады. Компаниялар өнімділікті, бюджетті, жеткізу уақытын және өндіріске жарамдылықты теңестіруі керек. ±0.005 мм төзімділікті қажетсіз көрсету шамадан тыс шығындарға, өндіріс циклдерінің ұзаруына және қалдықтардың жоғары деңгейіне әкелуі мүмкін.
Неліктен қатаң төзімділік шығындарды арттырады
Тығыз төзімділікпен өңдеу құнының өсуі бірнеше факторлардың әсерінен болады:
Қосымша өңдеу қадамдары қажет
±0.01 мм немесе ±0.005 мм-ге жету әдетте бірнеше кезеңдерді қажет етеді, мысалы, тегістеу → жартылай өңдеу → әрлеу → компенсациялық өтулер.
Мысалы, біз шығарған тот баспайтын болаттан жасалған кронштейндерде ±0.008 мм тесікке жету үшін екі қосымша ұсақ кесу қажет болды, бұл өңдеу уақытын екі есеге арттырды.
Азықтандыру мөлшерін айтарлықтай азайту керек
Баяу және тұрақты кесу жылу әсерінен өлшемдік ауытқудың алдын алады.
Алюминий өңдеу кезінде біз ±0.01 мм тегістікті сақтау үшін беру жылдамдығын 1200 мм/мин-нан 450 мм/мин-ға дейін төмендеттік, бұл цикл уақытын айтарлықтай арттырды.
Арнайы құралдар мен арматура қажет
Микро деңгейдегі төзімділік көбінесе PCD құралдарын, арнайы бұрғылау шыбықтарын немесе ультра қатты кескіштерді қажет етеді, олардың құны стандартты құралдарға қарағанда 3-8 есе қымбат және тезірек тозуға әкеледі.
Сынықтар мен қайта өңдеу қаупі жоғары
±0.005 мм тереземен рұқсат етілген диапазон өте тар. Тіпті 0.002 мм ауытқу да бөлшекті пайдалануға жарамсыз етуі мүмкін, әсіресе титан немесе тот баспайтын болат сияқты қиын материалдармен.
Дәл жобалардың құнының құрылымы
Тығыз төзімділік өңдеу баға белгілеулеріне келесі себептерге байланысты әсер етеді:
Ұзағырақ өңдеу циклдары (стандартты төзімділікпен салыстырғанда 2–5 есе)
Құралдың тез тозуы
CMM немесе лазерлік өлшеу арқылы тексеру уақыты ұзағырақ
Төмен кірістілік деңгейі
Міне, сондықтан ±0.05 мм-ден ±0.01 мм-ге дейінгі төзімділікті қатайту құнын 30%–200%-ға арттыруы мүмкін.
Өнімділік пен өндірістік қабілеттіліктің теңгерімі
DFM-де тығыз төзімділік «неғұрлым тығыз болса, соғұрлым жақсы» дегенді білдірмейді, ол «функция үшін жеткілікті тығыз» дегенді білдіреді.
Жеткізушіңізбен тиісті төзімділік деңгейін талқылау
Тәжірибелі өңдеу серіктестері функция мен өндірістік қабілеттілікке негізделген төзімділікті ұсына алады.
Мысалы, біз жасаған PEEK корпусында тапсырыс беруші бастапқыда ±0.01 мм сұрады. Функционалдық талаптарды бағалағаннан кейін біз ±0.03 мм-ге дейін реттедік, бұл шығынды 40%-ға азайтты және жеткізу уақытын екі есе қысқартты.
Төзімділікті қай жерде жеңілдетуге болады
Төзімділік әдетте келесі жағдайларда әлсіреуі мүмкін:
Бір-біріне сәйкес келмейтін беттер
Сыртқы косметикалық аймақтар
Жиынтықты туралауға әсер етпейтін аймақтар
Қабырға қалыңдығына сезімтал емес ерекшеліктер
Бір тұтынушы алюминий кронштейннің бүкіл ұзындығы бойынша ±0.02 мм көрсеткен. Тек үш тесік маңызды болды. Басқа мүмкіндіктерді ±0.1 мм-ге дейін босаңсыту арқылы өнімділік үш есеге жуық артты.
Өнімділікке әсер етпестен төзімділікті оңтайландыру стратегиялары
Өткір бұрыштарды филемен ауыстырыңыз
Деформацияны азайту үшін қабырға қалыңдығын арттырыңыз
Өңдеу уақытын үнемдеу үшін беткі өңдеуді Ra0.8-ден Ra1.6-ға дейін реттеңіз
Артық дәлдікпен кесулерді болдырмау үшін төзімділік деңгейін талдауды пайдаланыңыз
Ақылды төзімділік параметрі өнімділікті де, шығындарды үнемдеуді де қамтамасыз етеді.
дегеніміз не Типтік қолданыстар және салалық стандарттар
Тығыз төзімді CNC өңдеу медициналық, аэроғарыштық, жартылай өткізгіш, автомобиль және жоғары дәлдіктегі өнеркәсіптік қолданбаларда өте маңызды. Бұл салалар ерекше өлшемдік дәлдікті, сенімділікті және функционалды тұрақтылықты талап етеді.
| Қолдану саласы | Тығыз төзімділікпен жұмыс істейтін әдеттегі бөлшектер | Төзімділік талаптары |
| Медициналық құрылғылар және стоматологиялық имплантаттар | Хирургиялық құралдар, имплант қосқыштары, микроклапан корпустары, коррозияға төзімді тіректер | Әдетте ±0.01 мм-ден ±0.005 мм-ге дейін, жоғары беттік сапа және қайталанымдылық қажет |
| Аэроғарыш және қорғаныс компоненттері | Турбина бөлшектері, жетектер, құрылымдық буындар, дәлдік бекіткіштері | Өте жоғары сенімділік, кейбір маңызды аймақтар ±0.005 мм немесе одан да тығыздауды қажет етеді |
| Электроника және жартылай өткізгіш құрылғылар | Пластиналы патрондар, жылу тарату модульдері, дәлдіктегі қондырмалар, керамикалық оқшаулағыштар | Жоғары өлшемді тұрақтылық, қатаң жазықтық және беткі әрлеу талаптары |
| Автомобиль және жаңа энергетикалық жүйелер | Қозғалтқыш корпустары, сенсорлық орындықтар, сұйықтықты басқару клапандары, батареяның құрылымдық бөліктері | Жаппай өндірісте жоғары консистенция, әдетте ±0.02 мм-ден ±0.01 мм-ге дейін |
| Жоғары дәлдіктегі өнеркәсіптік және аспаптық бөлшектер | Метрологиялық компоненттер, гидравликалық/пневматикалық бөлшектер, дәл біліктер мен втулкалар | Тозуға төзімділікті, коаксиалдылықты және перпендикулярлықты қатаң бақылау, ±0.01 мм немесе одан төмен |
Жиі қойылатын сұрақтар
Өңдеу кезіндегі ең жоғары төзімділік қандай?
Жалпы, CNC өңдеуде мен жұмыс істейтін ең жоғары (яғни, ең бос) төзімділік ±0.1 мм құрайды, бұл құрылымдық немесе маңызды емес компоненттер үшін жиі кездеседі. Мысалы, тығыз бекітуді қажет етпейтін кронштейндер немесе қақпақтар. Бұл деңгей өндірісті жылдам және үнемді етеді, әсіресе өлшемдік ауытқу қолайлы үлкен бөлшектер үшін.
Қай төзімділікті машинамен өңдеу ең қиын?
±0.002 мм-ден (2 микрон) жоғары төзімділік өте қиын. Бұл деңгейде тіпті шамалы термиялық ауытқулар, құралдың тозуы немесе материалдың сәйкессіздігі де бөлшекті техникалық сипаттамадан тыс шығаруы мүмкін. Мен әдетте мұндай талаптарды қанағаттандыру үшін аса тұрақты 5 осьті машиналарға, CMM тексерулеріне және температура бақыланатын орталарға сүйенемін.
Өңдеу кезіндегі ең төменгі төзімділік қандай?
Нақты өндірісте сәтті қол жеткізген ең төменгі төзімділік ±0.001 мм (1 микрон), әдетте жоғары деңгейлі микро-EDM немесе фемтосекундтық лазерлік өңдеу арқылы жүзеге асырылады. Дәстүрлі CNC үшін шектеу орнатуға, материалға және тексеру әдісіне байланысты шамамен ±0.002–0.005 мм құрайды.
Механикалық өңдеуге төзімділік дәрежелері қандай?
Мен жалпы өңдеу үшін ISO 2768 стандартын қолданамын — ұсақ (f), орташа (m), дөрекі (c) және өте дөрекі (v) деп жіктеледі. Дәл жұмыс үшін GD&T маған ±0.01 мм немесе одан да тығыз аралықта пішін мен орналасу басқару элементтерін қолдануға мүмкіндік береді. Әуе-ғарыш саласында AS9100 стандарттары көбінесе төзімділікті ±0.005 мм немесе одан да жоғары деңгейге дейін көтереді.
Өндіріс рұқсат етілген шектеулер тым қатаң болған кезде не болады?
Төзімділік тым қатаң болған кезде — айталық, қажетсіз ±0.005 мм-ден төмен болғанда — мен көбінесе өңдеу уақытының 2-3 есеге артуын, құралды жиі ауыстыруды және сынықтардың 15%-дан асатынын байқаймын. Бұл сондай-ақ тексеру шығындарының жоғарылауын және қоршаған ортаны қатаң бақылауды талап етеді. Функционалды түрде қажет болмаса, мұндай төзімділік тиімділікті төмендетеді және бірлік шығындарын айтарлықтай арттырады.
қорытынды
CNC-дегі тығыз төзімділік өңдеуі - дәлдік ғылымы мен өндіріс өнерінің қоспасы. Менің тәжірибем бойынша, табыс ең алдымен бір нәрсеге байланысты: тәртіп. Дизайндағы, процесті басқарудағы, өлшеудегі және коммуникациядағы тәртіп. Сіз ±0.002 мм-ге ұмтылып жатсаңыз да, немесе жай ғана аэроғарыштық сипаттамаларға сәйкес келуге тырыссаңыз да, құпия - қолыңыздан келетіннің бәрін басқаруда және не істей алмайтыныңызды білуде.
Қатаң төзімділік мінсіздік туралы емес, бұл тұрақтылық, қарым-қатынас және ақылды шешімдер туралы. Егер сіз қиын бөлікті шешіп жатсаңыз немесе процесті жақсартуға тырыссаңыз, жағдайыңызбен бөлісуден немесе бөлісуден тартынбаңыз. Кейде екінші пікір үлкен айырмашылықты тудырады.















