
Жартылай өткізгіш жабдықтар әрбір компонентке қатаң талаптар қояды. Тіпті өлшемдердің кішігірім ауытқуы, беткі сызаттар немесе өңдеу кезіндегі сызаттар жабдықтың жұмысына әсер етуі және қосымша жұмыс уақытының тоқтап қалуына және техникалық қызмет көрсету шығындарына әкелуі мүмкін. Тот баспайтын болат жақсы беріктікке, коррозияға төзімділікке және ыстыққа төзімділікке ие, бұл оны вакуумдық камера арматуралары, жабдық қосқыштары, тірек құрылымдары және дәлдік біліктері үшін кең таралған таңдау етеді. Дегенмен, оның салыстырмалы түрде жоғары қаттылығы және кесу кезінде жылу шығаруға бейімділігі өңдеуді қиындатады. Дұрыс CNC өңдеу процестерімен өндірушілер жартылай өткізгіш жабдықтардың дәлдік талаптарына сай болу үшін өлшемдерді, беткі өңдеуді және партияның консистенциясын жақсы басқара алады.
Неліктен тот баспайтын болаттан жасалған жартылай өткізгіш компоненттер дәл CNC өңдеуді қажет етеді?
CNC өңдеу жартылай өткізгіш компоненттердің өлшемдік дәлдігін қалай қамтамасыз етеді?
Жартылай өткізгіш жабдықтарда қолданылатын тот баспайтын болаттан жасалған компоненттерде көбінесе бекіту тесіктері, бұрандалы тесіктер, орналастыру ойықтары және дәл сәйкес келетін беттер болады. Бұл аймақтардағы кез келген ауытқу құрастыруды қиындатуы мүмкін және тіпті ішкі тығыздау мен орналастыруға әсер етуі мүмкін. CNC өңдеу қолмен жұмыс істеуден туындайтын қателерді азайту үшін бағдарламаланған құрал жолдары мен кесу параметрлерін пайдаланады.
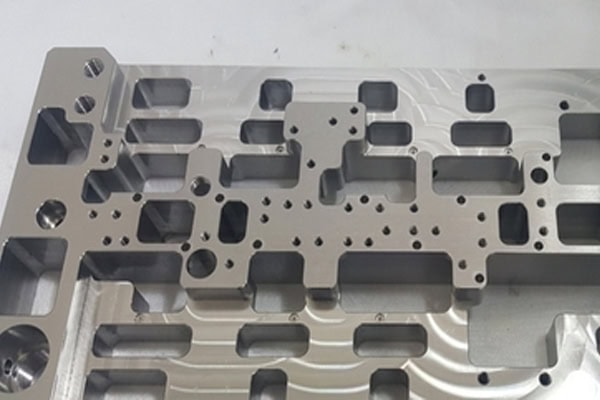
Өңдеу кезінде бірнеше салаға ерекше назар аудару қажет:
- Тесіктерді орнату және орналастыру: құрастыру кезінде туралау мәселелерін болдырмау үшін тесіктердің диаметрлерін, арақашықтықты және позициялық төзімділіктерді басқарыңыз.
- Беттерді тығыздау: Ағып кету қаупін азайту үшін тегістік пен беттің кедір-бұдырлығын сақтаңыз.
- Бұрандалы қосылымдар: Бұранданың көлбеуінің, профилінің және тиімді тереңдігінің сызба сипаттамаларына сәйкес келетініне көз жеткізіңіз.
- Жұқа қабырғалы құрылымдар: Материалдың деформациялану қаупін азайту үшін кесу тізбегін мұқият орналастырыңыз.
Дәлдікті бақылау өңдеуден кейін жеке өлшемдерді тексерумен шектелмеуі керек. Маңызды ерекшеліктер арасындағы байланыстарды да тексеру қажет. Жабдықтың ұзақ мерзімді жұмыс істеуіне арналған компоненттер үшін өлшемдік тұрақтылық және құрастырудың біркелкі сәйкестігі бірдей маңызды.
Қай тайЕгер болат компоненттері жартылай өткізгіш жабдықтарға жарамды болса?
Әртүрлі жабдық құрылымдарының компоненттерге қойылатын талаптары әртүрлі. Кейбір бөлшектер механикалық жүктемелерге төтеп беруі керек, ал басқалары коррозияға төзімділікті және бетінің сапасын жақсартуды талап етеді. CNC фрезерлеу, токарлық өңдеу және бұрғылау әртүрлі пішіндегі және құрылымдағы металл компоненттерін жасау үшін пайдаланылуы мүмкін.
| Құрамдас бөлігі | Жалпы өңдеу талаптары | Типтік қосымшалар |
| Тот баспайтын болаттан жасалған қосқыштар | Тесіктердің дәл орналасуы және толық бұрандалар | Жабдық модулінің қосылымдары |
| Дәлдік біліктері | Жоғары концентрлік және өлшемдік тұрақтылық | Трансмиссия және позициялау жүйелері |
| Вакуумдық камераның фитингтері | Тегіс тығыздағыш беттер және жақсы беткі өңдеу | Вакуумдық жабдықтардың жинақтары |
| Тірек негіздерін орнату | Жақсы тегістік және тесіктердің дәл арақашықтығы | Жабдықты орнату және қолдау |
| Тот баспайтын болаттан жасалған арматуралар | Берік құрылым және қайталанатын орналасу | Дайындаманы ұстап тұру және жинауға көмек |
Күрделі қисықтары, терең тесіктері немесе бірнеше бекіту позициялары бар компоненттер көбінесе мұқият процесті жоспарлауды қажет етеді. Бұл кейінгі өңдеу операциялары кезінде орналастыру қиындықтарының алдын алуға көмектеседі.
Жартылай өткізгіш компоненттер үшін қандай тот баспайтын болат маркалары жиі қолданылады?
304 тот баспайтын болат коррозияға жақсы төзімділік пен өңдеуге қабілеттілікті ұсынады, бұл оны көптеген стандартты жабдықтың құрылымдық компоненттеріне жарамды етеді. 316-сынып коррозияға төзімділігі жоғарырақ және көбінесе химиялық ортаға төзімділігі жоғары бөлшектер үшін қолданылады. 303-сынып өңдеуге жақсырақ мүмкіндік береді, дегенмен оның жарамдылығы компоненттің коррозияға төзімділігі мен механикалық өнімділік талаптарына байланысты. Материалды таңдау тек сынып нөмірін ғана емес, сонымен қатар басқа да факторларды ескеруі керек. Жабдықтың жұмыс ортасы, байланыс ортасы және қажетті өңдеуден кейінгі өңдеулер де маңызды.
Тот баспайтын болаттан жасалған жартылай өткізгіш компоненттер үшін CNC өңдеу процестерін қалай таңдау керек?
CNC фрезерлеу және токарлық өңдеу үшін қандай компоненттер ең қолайлы?
Тот баспайтын болаттан жасалған бөлшектер әртүрлі пішінде болады, және өңдеу әдісі өндіріс уақыты мен соңғы сапаға тікелей әсер етеді. Тегіс беттері, ойықтары және күрделі контурлары бар бөлшектер әдетте CNC фрезерлеуге жарамды. Біліктер, жеңдер, цилиндрлік қосқыштар және басқа да айналмалы компоненттер әдетте CNC жонуға жақсырақ сәйкес келеді. Кейбір бөлшектер өлшемдік дәлдікке де, өндіріс тиімділігіне де қол жеткізу үшін фрезерлеу мен жонудың үйлесімін қажет етеді.
| CNC өңдеу процесі | Қолайлы мүмкіндіктер | Негізгі артықшылықтары |
| CNC фрезерлеу | Тегіс беттер, ойықтар, біркелкі емес контурлар | Күрделі құрылымдарға жарамды |
| CNC бұрау | Біліктер, жеңдер, цилиндрлік бөлшектер | Сыртқы диаметрлер мен концентрлілікті басқарады |
| CNC бұрғылау | Бекіту тесіктері, терең тесіктер, бұрандалы тесіктер | Тесіктің орналасуын және диаметрін сақтайды |
| Көп процесті өңдеу | Көп жақты құрылымдар және құрамдас компоненттер | Қайталанатын орнатулардан болатын қателерді азайтады |
Тот баспайтын болаттарды өңдеу кезінде деформация мен қытырлақтарды қалай азайтуға боладыSteel?
Тот баспайтын болаттың жылу өткізгіштігі салыстырмалы түрде төмен, бұл кесу жылуы құрал мен дайындама арасындағы жанасу аймағында жиналуы мүмкін дегенді білдіреді. Егер беру жылдамдығы, шпиндель жылдамдығы немесе салқындату әдісі сәйкес келмесе, құралдың тез тозуы, беткі сызаттар және сызаттардың пайда болуы сияқты мәселелер туындауы мүмкін. Кесу жүктемелерін бақылау қажет, әрлеу операциялары үшін тиісті өңдеу рұқсаты қалдырылуы керек.
Өндірістің бірнеше ерекшеліктеріне назар аудару керек:
- Тиісті кесу құралдарын таңдаңыз: тот баспайтын болаттан жасалған өңдеуге арналған құрал материалдары мен заманауи геометрияларды пайдаланыңыз.
- Кесу параметрлерін оңтайландырыңыз: Ұзақ уақыт бойы ауыр кесу жүктемелерін болдырмау үшін кесу жылдамдығын және беру жылдамдығын басқарыңыз.
- Тиісті бекіткішті пайдаланыңыз: Қысқыш күштерден туындаған деформацияны азайту үшін жұқа қабырғалы компоненттерге тиісті тірек беріңіз.
Терең қуыстар мен тар ойықтарды өңдеу кезінде жоңқаларды алып тастау да маңызды. Жиналған жоңқалар өңделген бетті тырнап, құралдың қызмет ету мерзімін қысқартуы мүмкін. Өңдеуден кейін қылшықтарды тез арада алып тастау керек, ал бөлшектердің шеттері құрастыру талаптарына сәйкес келетініне көз жеткізу үшін тексерілуі керек.
Тот баспайтын болаттан жасалған жартылай өткізгіш компоненттерге қандай беткі әрлеу талаптары қолданылады?
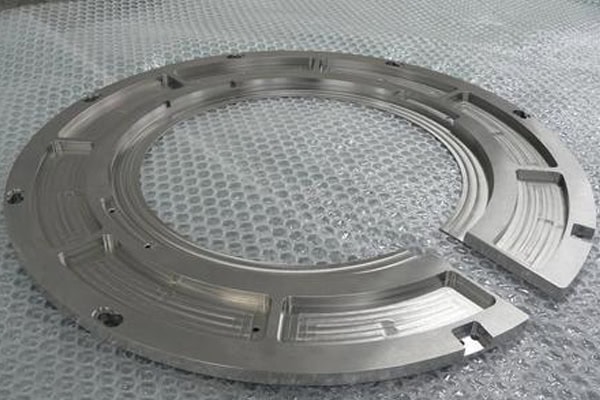
Өлшемдік дәлдіктен басқа, кейбір компоненттер белгілі бір беттік жағдайды талап етеді. Жалпы өңдеу процестеріне қаңылтырды кетіру, жылтырату және пассивтеу жатады. Тиісті әдіс компоненттің мақсатты қолданылуына байланысты. Қосылыстарды тығыздау үшін беттік кедір-бұдырлық пен тегістікке ерекше назар аудару қажет. Коррозиялық ортада қолданылатын компоненттер беттік өңдеуден кейін тиісті материалдық қасиеттерге және коррозияға төзімділікке мұқтаж. Беттік өңдеу өлшемдік тексеруді алмастыра алмайды, сондықтан өңдеу алдында және кейін маңызды өлшемдерді тексеру керек.
Тот баспайтын болаттан жасалған жартылай өткізгіш бөлшектерді өңдеуде сапа мен шығындарды қалай басқаруға болады?
CNC өңдеу құнына қандай факторлар әсер етеді?
Тот баспайтын болат материалдарының бағасы, компоненттердің геометриясы және төзімділік талаптары өңдеудің соңғы бағасына әсер етеді. Өте тығыз төзімділігі бар қарапайым көрінетін бөлшек қосымша өңдеу және тексеру операцияларын қажет етуі мүмкін. Күрделі құрылымдары және көптеген тесіктері бар компоненттерді орнату және бағдарламалау үшін көбірек уақыт кетуі мүмкін. Сериялық өндіріс үшін құрал-саймандарды дайындау және өңдеу циклінің уақыты да бірлік құнына әсер етеді.
Баға сұрамас бұрын, толық техникалық ақпаратты, әсіресе материалдың сыныбын, маңызды өлшемдерін, төзімділік диапазондарын, бетті өңдеу талаптарын және болжамды тапсырыс санын дайындаңыз. Анық сызбалар қайталанатын нақтылауды азайтады және өңдеу процесінің компоненттің нақты қолдану талаптарына сәйкес келетініне көз жеткізуге көмектеседі.
Дәл жартылай өткізгіш компоненттердің өңдеу сапасын қалай тексеру керек?
Өңдеуден кейін сыртқы өлшемдерді тек суппорттармен тексеру жеткіліксіз. Дәл қосқыштар мен орналастыру компоненттері тесіктердің арақашықтығын, концентрлілігін, жазықтығын және бұранданың жағдайын тексеруді де қажет етеді. Әртүрлі өлшеу құралдары әртүрлі төзімділіктерге жарамды, сондықтан маңызды өлшемдерді қажетті дәлдікті қамтамасыз ететін құралдармен немесе тексеру жабдықтарымен тексеру керек.
Жалпы сапа тексеру элементтеріне мыналар жатады:
- Өлшемдік тексеру: маңызды өлшемдерді тексеру үшін суппорттарды, микрометрлерді және биіктік өлшегіштерді пайдаланыңыз.
- Геометриялық төзімділікті тексеру: жазықтықты, перпендикулярлықты және концентрлікті тексеріңіз.
- Көзбен тексеру: сызаттардың, қылшықтардың, ойықтардың және өңдеу қалдықтарының бар-жоғын тексеріңіз.
- Топтық жазбалар: болашақта бақылау және қайта тексеру үшін тексеру деректерін сақтаңыз.
Тот баспайтын болаттан жасалған жартылай өткізгіш компоненттер үшін қандай ақпарат қажет?
Өңдеу процесін дұрыс жүргізу үшін техникалық сызбаларда материал, өлшемдер, төзімділік, бетінің кедір-бұдырлығы және кез келген арнайы өңдеу талаптары көрсетілуі керек. Егер компонент қолданыстағы жабдыққа сәйкес келуі қажет болса, құрастыру сызбалары немесе маңызды интерфейс өлшемдері де берілуі мүмкін. Әлі де әзірленіп жатқан бөлшектер үшін жұмыс ортасы мен жүктеме жағдайларын алдын ала талқылау өңдеу аяқталғаннан кейін дизайнды нақтылауға және құрастыру мәселелерін болдырмауға көмектеседі.
Тот баспайтын болаттан жасалған жартылай өткізгіш компоненттер әлдеқайда үлкен жүйенің шағын бөліктері болуы мүмкін, бірақ өлшемдік қателіктер, беткі ақаулар және материалды таңдау жабдықтың жұмысына әсер етуі мүмкін. Дұрыс CNC өңдеу процесін таңдау және тиісті өндірістік тексерулерді жүргізу дәлдікті, беріктік пен жеткізудің тұрақтылығын теңестіруге көмектеседі. Егер сізде тот баспайтын болаттан жасалған компоненттердің сызбалары, материал сипаттамалары немесе партиялық өндіріс талаптары болса, өңдеу жобаңызды талқылау және тиісті технологиялық ұсыныстар мен баға алу үшін TIRAPID компаниясына хабарласыңыз.















