
Нейлон кең таралған инженерлік пластик ретінде машина жасауда, автомобильде, электр техникасында және басқа да салаларда кеңінен қолданылады, себебі ол керемет беріктігіне, тозуға төзімділігіне және өздігінен майланатын қасиеттеріне ие. Ол тек инъекциялық қалыптауға ғана емес, сонымен қатар CNC өңдеуге де өте қолайлы. Нейлонның негізгі сипаттамаларынан бастап, мен нейлон материалдарын дәл өндіріске қалай тиімдірек қолдану керектігін тереңірек түсінуге көмектесу үшін CNC өңдеудегі практикалық дағдылары мен сақтық шараларын жүйелі түрде түсіндіремін.
Не Is Nжылон
Нейлон - синтетикалық полимер, толық атауы полиамид, оны алғаш рет 1935 жылы DuPont компаниясы жасап шығарған және инженерлік өндірісте кеңінен қолданылады. Нақты жобаларда мен көбінесе PA6 және PA66 қолданамын, олар керемет механикалық беріктікке (PA66 созылу беріктігі 80-90 МПа), жақсы тозуға төзімділікке, үйкеліс коэффициенті 0.25 төмен және құрғақ үйкеліс жағдайында ұзақ уақыт жұмыс істей алады.
Нейлон сонымен қатар май мен сілтіге жақсы төзімділікке, сондай-ақ тамаша электр оқшаулау қасиеттеріне ие, бұл оны автомобиль бөлшектері, электронды компоненттер, сырғанайтын бөлшектер, берілістер және өнеркәсіптік шкивтер үшін тамаша материал етеді.
CNC өңдеуде нейлон термопластикалықтығы мен орташа қаттылығына байланысты токарлық, фрезерлік және бұрғылау жұмыстарына өте қолайлы. Әсіресе жеңіл және өздігінен майланатын материалдарға жоғары талаптар қойылатын жағдайларда нейлон жүйенің шуы мен техникалық қызмет көрсету шығындарын азайта отырып, кейбір металл бөлшектерін тиімді түрде ауыстыра алады.
30% шыны талшықпен нығайтылмаған PA6 немесе PA66-GF30 болсын , мен құралдарды ақылға қонымды таңдау және өңдеу параметрлері арқылы ±0.05 мм төзімділікке қол жеткізе аламын. Құрылымдық және функционалды бөлшектер үшін нейлон әрқашан мен ұсынатын тиімді материалдардың бірі болып табылады.
Ортақ Types Of Nжылон And Tмұрагер Performance Dайырмашылықтар
Мен қатысқан әртүрлі жобаларда нейлон тек беріктігі мен төзімділігімен ғана емес, сонымен қатар әртүрлі қолдану талаптарын қанағаттандыру үшін әртүрлі модификацияланған модельдерімен де танымал. Ең жиі қолданылатын түрлеріне PA6, PA66, PA12 және шыны талшықпен күшейтілген нейлон жатады. Олардың арасындағы өнімділік айырмашылықтары өңдеу стратегиясы мен терминалдық қолдану өнімділігіне тікелей әсер етеді . Әртүрлі түрлері ғана емес, сонымен қатар әр сорттың физикалық қасиеттері де айтарлықтай ерекшеленеді.
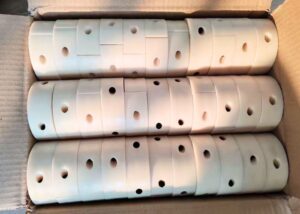
CNC өңдеу жобаларымда мен бөлшектің мақсатына, механикалық талаптарға және қоршаған орта жағдайларына негізделген тиісті нейлон моделін таңдаймын. Төменде бірнеше кең таралған нейлон материалдарының талдауы берілген:
PA6 (нейлон 6)
PA6 - мен жиі өңдейтін нейлондардың бірі, әсіресе шкивтер, бағыттаушы рельстер және жалпы құрылымдық бөлшектер үшін. Оның созылу беріктігі 80 МПа дейін және үзілген кездегі созылу 50%-ға дейін жетеді, сондай-ақ соққыға төзімділігі мен беріктігі жақсы. Дегенмен, оның суды сіңіру жылдамдығы 2.5%-ға дейін жетеді, ал ылғалдылықтың өзгеруі өлшемдік дәлдікке әсер етеді, сондықтан мен оны өңдеу алдында әдетте 6-12 сағат (80°C) кептіруім керек.
PA66 (нейлон 66)
PA6-мен салыстырғанда, PA66 жоғары кристалдылыққа ие, созылу беріктігі 85-95 МПа-ға дейін артады, ал жылу деформациясының температурасы 250°C-қа жетеді (0.45 МПа-дан төмен). Ол көбінесе жоғары күштерге ұшырайтын қосқыштар, берілістер, бекіткіштер және т.б. сияқты бөлшектерді өндіру үшін қолданылады. Оның қаттылығы жоғары, бірақ сонымен бірге жоғары гигроскопиялықтық мәселесі де бар, сонымен қатар өңдеу алдында толық кептіру қажет.
PA12
PA12 - медициналық тығыздағыштар, пневматикалық фитингтер және т.б. сияқты жоғары өлшемді тұрақтылықты және төмен су сіңіруді қажет ететін жобалар үшін менің бірінші таңдауым. Оның су сіңіруі 0.2%-ға дейін төмен және өңдеуден кейін өлшемді сақталуы өте жақсы. Оның созылу беріктігі сәл төмен (шамамен 50-60 МПа), бірақ оның химиялық төзімділігі мен соққыға төзімділігі өте жақсы, бұл оны дәл құрылымдық бөлшектерге жарамды етеді.
30% шыны талшықты нейлонмен нығайтылған
Бұл модель созылу беріктігін 90 МПа-дан астамға дейін арттыра алады, ал кейбіреулері 130 МПа-ға жетуі мүмкін. Бұл жоғары беріктіктегі тірек бөлшектерін (мысалы, кронштейндер мен жүк көтергіш қабықтар) өңдеу кезінде менің бірінші таңдауым. Оның қаттылығы, өлшемдік тұрақтылығы және жылу деформациясының температурасы күшейтілмеген нейлонға қарағанда әлдеқайда жоғары, бірақ өңдеу кезінде құралдың тозуы айтарлықтай артады. Мен әдетте карбидті құралдарды пайдаланамын және құралдың қызмет ету мерзімін ұзарту және бетінің сапасын жақсарту үшін оларды тұманды салқындатумен толықтырамын.
Болады Nжылон Be Pөңделген By CNC
Нейлон - CNC өңдеуге жарамды инженерлік пластик, жақсы кесу өнімділігі және кең өңдеу бейімделуі бар. Оны өңдеу қиындығы орташа, бірақ сонымен қатар материалдың кернеуін бақылау, құралды таңдау, салқындату әдісі және т.б. сияқты негізгі дағдыларды игеруді қажет етеді. Әсіресе жаппай өндірісте өлшемдік тұрақтылықты, гигроскопиялықты және термиялық кеңеюді алдын ала басқару керек, әйтпесе төзімділік ауытқуы немесе беткі ақаулар пайда болуы мүмкін.
дайындау Work Before Nжылон Pөңдеу (Sүш As Aжалату, Dжүгіру)
Нейлон гигроскопиялық, сондықтан өңдеу алдында кептіру өте маңызды. Мысалы, PA6 суды сіңіру жылдамдығы 2.5%-ға дейін жетеді, ал ылғалды кезде оның өлшемдері 0.3%-дан астамға кеңеюі мүмкін. Мен ылғалдылық мөлшерінің 0.2%-дан төмен түсуін қамтамасыз ету үшін оны әдетте 80°C температурада 8-12 сағат бойы кептіремін. Сонымен қатар, жоғары кернеулі қалыпталған дайындамалар үшін (мысалы, инъекциялық қалыпталған бөлшектер) ішкі кернеуді босату және өңдеу кезінде майысудың немесе жарылудың алдын алу үшін күйдіруді (90°C-100°C 2 сағат) қарастырамын.
Ұсынылған Mауыруы Pпараметрлер (Cшығару Sзәр шығару, Fед, Dэф Of Cут)
Нейлон түріне байланысты өңдеу параметрлері аздап ерекшеленеді:
PA6/PA66
Кесу жылдамдығы: 180–250 м/мин
Берілу жылдамдығы: 0.1–0.3 мм/айн
Кесу тереңдігі: 0.5–1.5 мм
30% шыны талшықпен күшейтілген нейлон
кесу жылдамдығы: 100-180 м/мин (өйткені шыны талшық құралды тоздырады)
Температураны тұрақты ұстау үшін карбидті құралдарды немесе титанмен қапталған HSS құралдарын пайдаланыңыз және бүріккіш салқындату жүйесін пайдаланыңыз.
Көптеген тәжірибелерде мен чипбрейкері бар құралды пайдалану чиптің шатасуын азайтып, жылудың жиналуын азайтып, бетінің сапасын жақсарта алатынын анықтадым.
Ортақ Pрокинг Pробльдер And Sшешімдер (Eдге Cәлсіреу, Eкеңейту)
1-мәселе: Көп Cхипинг/BуррсНейлон
жоғары беріктікке ие. Егер құрал жеткілікті өткір болмаса немесе беріліс тым күшті болса, материалды кесудің орнына оны тарту оңай. Шешім - тырмалау бұрышы аз өткір құралды пайдалану және беріліс жылдамдығын 0.1 мм/айн дейін азайту.
2-мәселе: Өлшемдік Eкеңейту/Dқалыптастыру
негізінен ылғалдың сіңірілуінен немесе кернеудің төмендеуіне әкелетін біркелкі емес жергілікті қыздырудан туындайды. Мен материалды алдын ала кептіру және кезең-кезеңмен өңдеу + әрлеу стратегиясын қолдану арқылы бұған жол бермеймін. Мысалы, өңдеу мен әрлеу арасындағы 4 сағаттық аралық материалды тұрақтандыруға көмектеседі.
беті Tбағалау Mәдістер (Pжылтырату, Dиә, Sжәне жару)
Нейлон бетінің өзі салыстырмалы түрде тегіс болғанымен, егер арнайы талаптар болса, мен әдетте:
Механикалық жылтырату : мөлдірлікті немесе тегістікті жақсарту (Ra <0.8 мкм)
Бояу : тұтынушылық өнімдердің корпустарында жиі кездесетін арнайы түстер үшін қолданылады
Құммен өңдеу : Үйкеліс қасиеттерін жақсарту немесе күңгірт әсерге қол жеткізу үшін, көбінесе қол бөлшектерінде қолданылады!
Салыстырмалы Aнальиз Of Nжылон And Oтер Enineineering Pсоңғысы
Нақты өңдеу жобаларында нейлон көбінесе POM, ABS және поликарбонат (PC) сияқты басқа кең таралған инженерлік пластмассалармен салыстырылады. Менің тәжірибем бойынша, нейлон орташа беріктігі, тозуға төзімділігі және өзін-өзі майлау талаптары бар бөлшектерге жарамды, ал POM тозуға төзімдірек, ABS жеңіл, бірақ беріктігі әлсіз, ал PC мөлдірлігі мен соққыға төзімділігі жағынан жеңіске жетеді. Материалдарды таңдаудың кілті өнімділікті сәйкестендіруде, әсіресе үйкеліс коэффициентіне, гигроскопиялыққа және жылу деформациясының температурасына назар аударуда жатыр.
| Салыстыру өлшемдері | Нейлон (PA6/PA66) | POM (полиоксиметилен) | ABS (акрилонитрил бутадиен стироны) | Поликарбонат (PC) |
| Үйкеліс коэффициенті | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Тозуға төзімділік | ★★★★ ☆ | ★★★★★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Әсер ету күші | орта | орта | әдетте | Өте жоғары (>850 Дж/м) |
| Өлшемдік тұрақтылық | Орташа (жоғары гигроскопиялық) | Жоғары (төмен гигроскопиялық) | биік | орта |
| Жылуды төмендету температурасы | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| Өңдеу өнімділігі | тамаша | тамаша | тамаша | әдетте |
| Ұсынылатын қолданыстар | Берілістер, сырғымалы блоктар, втулкалар | Шкивтер, мойынтіректер, тіректер | Корпустар, ойыншықтар, құрылымдық тіректер | Мөлдір қабық, соққыға төзімді қабық |
Ортақ Iиндустриялық Application Sсенарийлер Нейлоннан жасалған
Менің CNC өңдеу жобаларымда нейлон материалдары жеңіл салмағы, жоғары беріктігі, өздігінен майлануы және тамаша электр оқшаулау қасиеттеріне байланысты көптеген негізгі салаларда кеңінен қолданылады. Автомобиль, электроника, тамақ немесе медициналық жабдықтар саласында болсын, мен механикалық талаптарға, қоршаған орта жағдайларына және нормативтік стандарттарға сәйкес тиісті нейлон түрін (мысалы, PA6, PA66, PA12, шыны талшықты күшейтілген нейлон) таңдаймын. Оның созылу беріктігі 90 МПа-ға жетуі мүмкін, ал жылу деформациясының температурасы 250°C-қа дейін жетуі мүмкін. Сондай-ақ, ол жақсы өлшемдік тұрақтылыққа және химиялық коррозияға төзімділікке ие, бұл оны жоғары жиілікті жұмыс істеуге және қатал ортада дәл бөлшектерді өндіруге жарамды етеді.
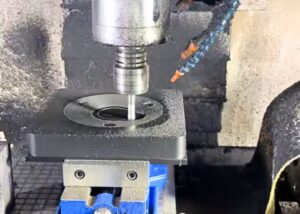
Төменде мен әртүрлі салаларда жиі қолданатын нейлон бөлшектерінің типтік қолданылуы келтірілген:
Автокөлік өнеркәсібі
Мен көбінесе қуат беру жүйесінде және кузов құрылымдарында қолданылатын тұтынушылар үшін нейлон бөлшектерін өңдеймін, соның ішінде:
Тозуға төзімді нейлон берілістері (PA66-GF30) беріліс қорабы мен қозғалтқыш беріліс жүйелеріне жарамды
Қаттылық пен дірілді азайту өнімділігі бар бекітілген кронштейндер мен қосқыштар
Май құбырының қысқыштары, сым қысқыштары және майға төзімді және жоғары температураға төзімді болуы қажет басқа да ұсақ құрылымдық бөлшектер
Электротехника
Нейлон оны электр жүйелері үшін таптырмас материалға айналдырады. Мен өңдеген типтік бөлшектерге мыналар жатады:
Оқшаулау бұрандалары, оқшаулағыш шайбалар (көбінесе PA6 және PA66 қолданылады)
Кабельдерді бөлуге арналған оқшаулағыш төсемдер, жоғары бұзылу кернеуі және тамаша қауіпсіздік
Электрлік басқару қорабындағы нейлонды орналастыру блогы желілік жүйенің тұрақты және сенімді жұмысын қамтамасыз етеді
Азық - түлік өнеркәсібінде біз негізінен төмен гигроскопиялық, FDA сертификатталған PA12 материалдарын қолданамыз . Жалпы бөлшектер :
Конвейерлік ролик және шынжырлы сырғытпа, үйкеліс коэффициенті төмен және тыныш жұмыс істейді
Бағыттаушы рельстер мен бағыттаушы науаларды кесу құрылымдық беріктік талаптарына сай келе отырып, жоғары тазалықты сақтайды
Оңай тазалау және техникалық қызмет көрсету үшін алынбалы нейлон қосқышы
Медициналық өнеркәсіп Мен қызмет көрсететін еуропалық және американдық медициналық тұтынушылардың арасында нейлон жоғары дәлдіктегі құрылымдық бөлшектерді өндіруде кеңінен қолданылады, мысалы:
Медициналық жабдық корпусы, кронштейн жүйесі (PA12 пайдаланады, тамаша өлшемдік тұрақтылық)
Бір рет қолданылатын хирургиялық құралдардағы компоненттерді орналастыру
Стоматологиялық жабдықтардағы жетек тістері мен бекіткіштері
материал Sсайлау Rұсыныс Tқабілетті For Nилонды CNC Mауыруы
Келесі салыстыру кестелерін келтіруге болады (алдыңғы жағына қою ұсынылады):
| Материалдың бағасы | Суды сіңіру | Беріктік шегі | Өлшемдік тұрақтылық | Қолдану сценарийі |
| PA6 | Жоғары (2.5%) | 80 МПа | әдетте | Шкив, бағыттаушы рельс |
| PA66 | Жоғары (2.0%) | 90 МПа | жақсы | Берілістер, қосқыштар |
| PA12 | Төмен (0.2%) | 60 МПа | тамаша | Медициналық, тығыздағыш сақина |
| PA66-GF30 | 低 | 130 МПа | Тамаша | 支架、壳体 |
FAQ
Нейлон қаншалықты өңделеді?
Нейлонды фрезерлеу және токарлық өңдеу сияқты CNC әдістерімен өңдеу өте оңай. Әдетте ±0.05 мм төзімділікке қол жеткіземін. Оның орташа қаттылығы мен төмен үйкелісі тегіс кесуге мүмкіндік береді, бірақ балқудың немесе деформацияның алдын алу үшін өткір құралдар мен салқындату қажет.
Нейлонды өңдеудің ең жақсы жолы қандай?
Мен өткір карбид құралдарын, орташа кесу жылдамдығын (180–250 м/мин) және салқындатқыш сұйықтық шашыратқышын пайдалануды ұсынамын. Нейлонды алдын ала кептіру және үзік-үзік кесулерді қолдану қылшықтардың пайда болуына және бетінің жұмсаруына жол бермейді. Өлшемдік тұрақтылықты сақтау үшін агрессивті берілістерден аулақ болыңыз.
Нейлон мен PA6 арасындағы айырмашылық неде?
Нейлон - полиамидтің жалпы атауы, ал PA6 нейлон 6-ны білдіреді. PA6 созылу беріктігі ~80 МПа және соққыға жақсы төзімді. Дегенмен, оның 2.5% су сіңіруі дәлдікке әсер етуі мүмкін, бұл өңдеу алдында кептіруді қажет етеді.
Нейлонның өңдеудегі төзімділігі қандай?
Нейлонды өңдеген кезде мен әдетте ±0.05 мм төзімділікті сақтаймын. Маңызды бекітулер үшін құрғақ материалмен және тығыз бекітумен ±0.02 мм-ге қол жеткізуге болады. Дегенмен, ылғал мен термиялық кеңею күрделі бөлшектер үшін ±0.1 мм-ді қауіпсіз жалпы нұсқаулық етеді.
Нейлонның шектеулері қандай?
Нейлон ылғалды сіңіреді (2.5%-ға дейін), бұл өлшемдердің өзгеруіне әкеледі. Ол ыстыққа сезімтал, орташа қаттылыққа ие және өңдеу кезінде деформациялануы немесе қылшықтар пайда болуы мүмкін. Бұл факторлар тығыздыққа төзімділік пен ұзақ мерзімді тұрақтылықты қиындатады.
Механикалық өңдеуге жақсы төзімділік дегеніміз не?
Менің тәжірибем бойынша, ±0.1 мм CNC пластикалық бөлшектері үшін практикалық әдепкі төзімділік болып табылады. Материалды жақсы дайындау және машинаны басқару кезінде ±0.05 мм жиі кездеседі. ±0.02 мм-ден төмен төзімділіктер өңдеуден кейінгі калибрлеуді немесе арнайы бекітпелерді қажет етеді.
Нейлонның температураға төзімділігі қандай?
Стандартты нейлон үздіксіз жұмыс кезінде -40°C-тан 120°C-қа дейінгі температураға төтеп бере алады. Қысқа мерзімді жарылыстар үшін ол 150°C-қа дейін төтеп бере алады. Жоғары кедергі үшін мен жоғары температурада беріктікті сақтайтын және жүктеме кезінде жұмсартуға төзімді PA66-GF30 қолданамын.
Өңдеуге арналған нейлонның қандай кластары бар?
Мен әдетте PA6, PA66, PA12 және PA66-GF30 қолданамын. PA6 берік және қолжетімді, PA66 қаттылықты арттырады, PA12 ылғалды төмен сіңіреді, ал 30% шыны толтырылған PA66 құрылымдық қолдану үшін созылу беріктігін 130 МПа-дан астамға дейін арттырады.
қорытынды
Бұл нейлонды өңдеу бойынша нұсқаулықты жазудың мақсаты - нейлонның өнімділік айырмашылықтарын, қолдану сценарийлерін және CNC өңдеу әдістерін толық түсінуге көмектесу. Сіз жобалау инженері, сатып алушы немесе өндіріс жағындағы оператор болсаңыз да, ылғал сіңіруді бақылауды, ақылға қонымды таңдау мен өңдеу параметрлерін меңгерген жағдайда, сіз бөлшектердің сапасын тиімді түрде жақсарта аласыз, ақаулық деңгейін төмендете аласыз және автомобиль, электротехника, медициналық және басқа салаларда функционалды дизайн мен шығындарды оңтайландыруға икемді түрде қол жеткізе аласыз. Бұл нұсқаулық сіз үшін материалды таңдау және дәл өңдеуде практикалық анықтама болады деп үміттенемін.
















