
Пластикалық бөлшектерді CNC арқылы өңдеген кезде, фаскалау - негізінен бөлшектерден өткір жиектерді алып тастау, өнімдердің жалпы көрінісін жақсарту және құрастыру кезінде сызаттардың пайда болу қаупін азайту үшін қолданылатын кең таралған әрлеу процесі. Пластикалық материалдар металл материалдардан айтарлықтай ерекшеленеді. Олардың әдетте қаттылығы төмен және жылу өткізгіштігі әлсіз, бұл оларды кесу қызуына, құралдың тозуына және өңдеу кезінде кесу параметрлерінің өзгеруіне сезімтал етеді. Сондықтан, пластикалық фаскалау үшін тиісті құралдар, өңдеу әдістері және кесу жағдайлары қажет. CNC пластикалық өңдеуде фаска өлшемдері мен бұрыштары бөлшектің қолданылуына, материал сипаттамаларына және өлшемдік талаптарға сәйкес анықталуы керек. CNC өңдеудің кең таралған пластмассаларына ABS, POM, PEEK, PVC, PC, акрил және басқа материалдар жатады. Әр түрлі пластмассалар фаскалау кезінде әртүрлі мінез-құлық көрсетеді. Кейбір жұмсақ пластмассалар құралдың жабысуына және кебуіне бейім, ал кейбір жоғары өнімді инженерлік пластмассалардың беріктігі жоғары, бірақ өңдеу кезінде ішкі кернеу тудыруы мүмкін. Сондықтан, өңдеу процесін дұрыс басқару фаскалау нәтижелерін тұрақты етуге және пластикалық бөлшектердің жалпы сапасын жақсартуға мүмкіндік береді.
CNC пластикалық фаскаларды кесудің жалпы әдістері
Фаза кескіштерімен CNC өңдеу
CNC фрезерлеу кезінде арнайы фаска кескішті пайдалану ең көп таралған әдістердің бірі болып табылады. Фаска кескіштерінің әдетте бекітілген бұрыштары болады және көлбеу беттерді сызу талаптарына, мысалы, 45° немесе 60° бұрыштарға сәйкес өңдей алады. Бұл әдіс пластикалық бөлшектерді сериялық өндіруге жарамды және жақсы өлшемдік консистенцияны сақтай алады. Өңдеу кезінде шпиндель жылдамдығы мен беру жылдамдығы жоғары жылдамдықты үйкелістің материалдың балқуына немесе жиектің деформациясына әкелуіне жол бермеу үшін пластикалық материалға сәйкес реттелуі керек. Пластикалық өңдеу әдетте өңдеу аймағындағы температураның жоғарылауын азайту үшін өткір кескіш құралдарды және тиімді чиптерді алып тастауды қажет етеді.
Жиектерді өңдеу үшін фрезерлеу кескіштерін пайдалану
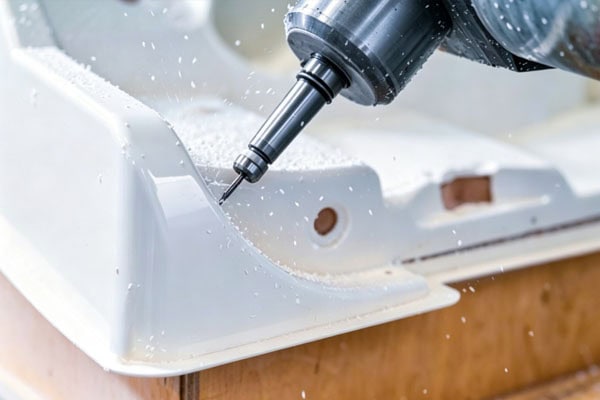
Кейбір пластикалық бөлшектердің күрделі құрылымдары, жиек пішіндері немесе тесіктердің, ойықтардың немесе баспалдақтардың жанында орналасқан фаска позициялары бар, бұл стандартты фаска кескіштерін жарамсыз етеді. Мұндай жағдайларда жиекті өңдеу үшін өткір кескіш жиектері бар кіші диаметрлі фрезерлік кескіштерді пайдалануға болады, ал тиісті құрал жолдарын бөлшек профиліне сәйкес бағдарламалауға болады. Өңдеу кезінде кесу тереңдігі мен беру жылдамдығын құралдың шамадан тыс күшінің жиектің сынуына, қытырлақтарға немесе пластикалық деформацияға әкелуіне жол бермеу үшін бақылау керек, бұл фасканың дәл өлшемдері мен бетінің сапасын қамтамасыз етеді.
Бұл әдіс мыналарға жарамды:
- Күрделі иілген беттері бар пластикалық бөлшектердің жиектерін өңдеу
- Кішкентай тесіктер мен ойықтардың жанында фаскаларды кесу
- Бақыланатын фаска енін қажет ететін дәл бөлшектер
Фрезерлеу кезінде құралдың өткірлігін мұқият қарастыру қажет. Тозған құрал кесуге төзімділікті арттырады және пластикалық бөлшектерде қылшықтардың пайда болуына, жіптердің тартылуына немесе кедір-бұдыр беткейлік мәселелерге әкелуі мүмкін. POM және PEEK сияқты инженерлік пластмассалар үшін өңдеудің тұрақтылығын қамтамасыз ету үшін әдетте тозуға төзімді карбидті құралдар ұсынылады.
CNC пластикалық фаскаларды кесуге арналған сақтық шаралары
Дұрыс құрал түрін таңдау
Пластикалық материалдар өңдеу кезінде жылудың әсеріне оңай ұшырайды, сондықтан құралды таңдау өте маңызды. Стандартты металл өңдеу құралдары тамаша нәтиже бермеуі мүмкін, сондықтан қолайлы құралдар материалдың сипаттамаларына негізделіп таңдалуы керек. Кесу жиегі кесуге төзімділік пен үйкеліс қызуын азайту үшін өткір болып қалуы керек, бұл балқу, құралдың жабысуы, деформация немесе пластикалық шеттердің ағаруы сияқты мәселелердің алдын алады. Сонымен қатар, құрал материалы, флейта нөмірі және геометриясы пластиктің қаттылығына, беріктігіне, ыстыққа төзімділігіне және бөлшек құрылымына сәйкес таңдалуы керек. ABS және PVC сияқты кең таралған пластмассалар үшін өткір бір флейталы немесе қос флейталы құралдарды пайдалануға болады. POM және PEEK сияқты инженерлік пластмассалар үшін өңдеу тұрақтылығын және құралдың қызмет ету мерзімін жақсарту үшін тозуға төзімді карбидті құралдар ұсынылады.
Жалпы таңдаулар мыналарды қамтиды:
Бір флейталы құралдар: жоңқаларды кетіру үшін үлкен кеңістікті қамтамасыз етеді және акрил және ПВХ сияқты пластмассаларға жарамды;
Карбидті құралдар: жоғары беріктігі бар инженерлік пластмассаларға жарамды және өңдеу мерзімін жақсартады;
Жоғары өткірлік құралдары: кесу кедергісін азайтады және пластик жиегінің зақымдануын азайтады.
Кесу жиегі неғұрлым өткір болса, кесу процесі үйкеліске емес, нақты кесуге соғұрлым жақын болады, бұл үйкеліс нәтижесінде пайда болатын жылуды азайтуға көмектеседі және пластиктің балқуына немесе деформациясына жол бермейді.
Өңдеу параметрлерін басқару
CNC пластикалық фаскалау кезінде шпиндель жылдамдығы, беру жылдамдығы және кесу тереңдігі соңғы нәтижеге әсер етеді. Егер беру жылдамдығы тым төмен болса, құрал материалмен тым ұзақ уақыт байланыста болуы мүмкін, бұл өңдеу аймағының температурасының жоғарылауына әкелуі мүмкін. Егер беру жылдамдығы тым жоғары болса, жиектердің сынуы немесе фаска өлшемдерінің тұрақсыздығы орын алуы мүмкін. Сондықтан өңдеу параметрлерін пластик түріне, бөлшектің қалыңдығына және құрал өлшеміне сәйкес реттеу керек. Жоғары өлшемдік талаптары бар бөлшектер үшін фаска бетінің сапасын жақсарту үшін көбінесе бірнеше өңдеу қадамдары қолданылады, соның ішінде дөрекі өңдеу, содан кейін әрлеу өңдеуі.
Пластикалық деформацияға назар аудару
Металлдармен салыстырғанда, пластмассалар сыртқы қысым мен температураның өзгеруіне оңайырақ әсер етеді. CNC өңдеу кезінде бекіткішті таңдауға және қысу күшіне ерекше назар аудару керек. Шамадан тыс қысу күші бөлшектің аздап қысылуына, майысуына немесе жергілікті деформациясына әкелуі мүмкін, бұл фаска өлшемдері мен жобалау талаптары арасында ауытқуларға әкеледі. Бұл мәселе әсіресе жұқа қабырғалы бөлшектерде, ұзын пішінді бөлшектерде және икемді пластмассаларда байқалады. Сондықтан, тірексіз кесуді болдырмау үшін өңдеу алдында бөлшек құрылымына сәйкес қолайлы тірек позицияларын таңдау керек. Бөлшектің айтарлықтай деформацияға ұшырамайтынын растау үшін сынақ қысқышын да орындау керек. Қажет болған жағдайда, өңдеу тұрақтылығын жақсарту үшін жұмсақ жақтарды, вакуумдық бекіткіштерді немесе қосалқы тіректерді пайдалануға болады.
Механикалық өңдеу кезінде мыналар қажет:
- Бөлшекті бекіту үшін тиісті бекіткіштерді пайдаланыңыз
- Материалды қысуы мүмкін шамадан тыс қысудан аулақ болыңыз
- Өңдеу алдында материалдың жағдайының тұрақты екеніне көз жеткізіңіз
Нейлон сияқты ылғал сіңіретін пластмассалар үшін ылғал мөлшерінің өзгеруінің өлшемдік тұрақтылыққа әсерін де ескеру қажет.
Қақырықты дұрыс кетіру
Пластикалық фаскалаудан кейін, әсіресе құрал тозған кезде, кесу жиегі жеткілікті өткір болмаған кезде немесе өңдеу параметрлері дұрыс орнатылмаған кезде, жиектерде кішкентай қылшықтар қалуы мүмкін. Бұл қылшықтар тек бөлшектің сыртқы түріне ғана емес, сонымен қатар құрастыру, пайдалану немесе тасымалдау кезінде сызаттар тудыруы және компоненттер арасындағы дәлдікке әсер етуі мүмкін. Сондықтан, фаскаланған жиектерді өңдеуден кейін тексеру керек. Қажет болған жағдайда, өнім сапасы мен құрастыру талаптарына сәйкес келетін тегіс және біркелкі жиектерді қамтамасыз ету үшін әрлеу өңдеуін, жеңіл қолмен жылтыратуды немесе арнайы қылшықтарды кетіру құралдарын пайдалануға болады.
Емдеудің кең таралған әдістеріне мыналар жатады:
- Қытырлақтардың пайда болуын азайту үшін әрлеу құралының жолдарын пайдалану
- Жеңіл қолмен жылтыратуды орындау
- Шеттерін өңдеу үшін арнайы тегістеу құралдарын пайдалану
Фаска өлшемін дұрыс жобалау қолмен өңдеудің қосымша уақытын қысқартып, өңдеу тиімділігін арттыра алады.
Әртүрлі пластикалық материалдарды кесудегі айырмашылықтар қандай?
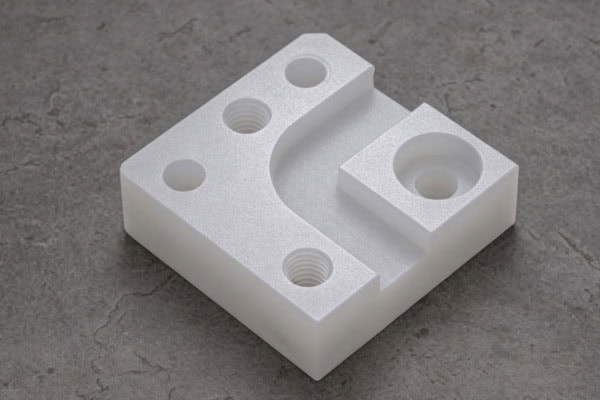
Пластмассаларды CNC көмегімен өңдеу кезінде әртүрлі материалдардың қаттылығы, беріктігі және ыстыққа төзімділігі әртүрлі болады, сондықтан фаскалау әдістерін сәйкесінше реттеу қажет. Мысалы, ABS пластикасы жақсы өңдеуге қабілетті және әдетте фаскалау кезінде салыстырмалы түрде тегіс жиектер шығарады. POM тамаша өлшемдік тұрақтылыққа ие және дәл құрылымдық компоненттерге жарамды. PEEK - жоғары беріктігі мен температураға төзімділігі бар жоғары өнімді инженерлік пластик, бірақ өңдеу кезінде құралдың жағдайына және кесу қызуына көбірек назар аудару керек. Мөлдір акрил материалдары үшін фаскалау өлшемдік дәлдікті де, көрнекі көріністі де сақтауы керек. Егер құрал жеткілікті өткір болмаса немесе өңдеу температурасы тым жоғары болса, жиектердің ағаруы орын алуы мүмкін және өнімнің сыртқы түріне әсер етуі мүмкін. Сондықтан, пластикалық фаскалау алдында материал түрін анық анықтау керек, ал өңдеу әдістері металл өңдеу параметрлерін тікелей қолданудың орнына материалдың қасиеттеріне сәйкес реттелуі керек.
Жиі Қойылатын Сұрақтар
Неліктен CNC пластикалық фаскалаудан кейін дақтар пайда болады?
Негізгі себептер әдетте құралдың өткірлігіне, өңдеу параметрлеріне және материалдың сипаттамаларына байланысты. Құралдың кесу қабілеті төмендеген кезде, пластмасса тиімді кесілмейді және оның орнына сығылады немесе тартылады, нәтижесінде қылшықтар пайда болады. Шешімдерге құралды өткірлеу құралымен ауыстыру, беру жылдамдығын оңтайландыру және әрлеу операцияларын қосу жатады.
Неліктен пластикалық бөлшектер кесілгеннен кейін түсі өзгереді немесе ақшылданады?
Пластикалық материалдардың жылу өткізгіштігі төмен, сондықтан өңдеу кезінде пайда болатын жылу оңай таралмайды. Құрал бір жерде тым ұзақ тұрғанда немесе кесу жағдайлары қолайсыз болғанда, жергілікті температураның жоғарылауы материал бетін өзгертуі мүмкін. Жақсартуларға жаңқаларды кетіруді жақсарту, құралдың үйкелісін азайту және пластикалық өңдеуге арналған құралдарды пайдалану кіреді.
Неліктен фаска өлшемдері дәл емес?
Фаза өлшемінің ауытқулары құралдың тозуынан, тұрақсыз бекіткіш қысқышынан, материалдың деформациясынан немесе дұрыс емес өңдеу параметрлерінен туындауы мүмкін. Дәл пластикалық бөлшектер үшін құралдың өлшемдері өңдеу алдында расталуы керек, ал параметрлер сынақ өңдеу арқылы реттелуі керек.
қорытынды
CNC пластикалық фаскалау материалдың сипаттамаларына, құралды таңдауға және өңдеу параметрлеріне негізделген түзетулерді қажет етеді. Металл өңдеумен салыстырғанда, пластмассалар жылу мен қысымға сезімтал, сондықтан өңдеу кезінде құралдың өткірлігіне, чиптерді алу өнімділігіне және бөлшектердің бекітілуіне ерекше назар аудару қажет. Тиісті фаскалау пластикалық бөлшектердің жиегінің сапасын жақсарта алады, құрастыруды жеңілдетеді және пайдалану кезіндегі ықтимал қауіпсіздік мәселелерін азайтады. Нақты өндірісте ABS, POM, PEEK және PVC сияқты әртүрлі пластикалық материалдар үшін тиісті өңдеу әдістерін таңдау керек, ал процесті ақылға қонымды бақылау фасканың дәл өлшемдері мен бетінің сапасын қамтамасыз етеді. Дәл пластикалық бөлшектерді өңдеу үшін фаскалау тек жиекті өңдеу процесі ғана емес, сонымен қатар өнім сапасына әсер ететін маңызды өңдеу кезеңі болып табылады. Стандартталған CNC өңдеу процедуралары арқылы пластикалық бөлшектер тұрақты, таза және қолдануға дайын нәтижелерге қол жеткізе алады.
















