
Electrospark өңдеу - бұл жоғары қаттылықтағы және күрделі геометриядағы бөлшектерді жасау үшін кеңінен қолданылатын разрядтау принципіне негізделген жанаспайтын өңдеу технологиясы. Дәстүрлі механикалық кесумен салыстырғанда, EDM титан қорытпалары, никель негізіндегі қорытпалар және цементтелген карбидтер сияқты өңдеу қиын материалдарды дәстүрлі әдістермен өңдей алады. Мен EDM принциптерін, түрлерін, қолданылуын, артықшылықтары мен шектеулерін терең түсіндіремін және нақты жағдайларға негізделген кәсіби сілтемелер беремін.
Не IEDM
Электрлік разрядты өңдеу (қысқаша ЭДМ) - материалдарды кетіру үшін жоғары жиілікті электрлік ұшқын разрядын пайдаланатын өңдеу әдісі. Дәстүрлі өңдеуден айырмашылығы, ЭДМ құралды кесуге сүйенбейді, бірақ электрод пен дайындама арасындағы импульстік разрядты пайдаланып, жергілікті жерде жоғары температураны тудырады, металл материалын балқытады және газдандырады, осылайша материалды кетіру мақсатына жетеді.
ЭДМ тарихы 1940 жылдардан басталады, сол кезде кеңес ғалымдары Б.Р. мен Н.И. Лазаренко алғаш рет разряд құбылысын жүйелі түрде зерттеп, алғашқы ЭДМ жабдықтарын жасап шығарды. Бүгінгі таңда ЭДМ дәл өндіріс саласындағы маңызды технологиялардың біріне айналды және қалып өндірісі, медициналық жабдықтар, аэроғарыш және электроника өнеркәсібі сияқты жоғары сұранысқа ие салаларда кеңінен қолданылады.
EDM қалай Wорктер
Электроспаркпен өңдеу (ЭӨМ) - жанаспайтын дәлдікпен өңдеу әдісі. Оның негізгі қағидасы - электрлік ұшқын разряды арқылы пайда болатын жоғары температураны металл материалдарды ішінара балқыту және буландыру үшін пайдалану, сондай-ақ материалдарды диэлектрлік сұйықтықпен жуу арқылы алып тастау. Дәстүрлі механикалық кесумен салыстырғанда, ЭӨМ құралдың дайындамаға тиюін қажет етпейді , жоғары қаттылықтағы, күрделі геометриялық бөлшектерді өңдей алады және өте жоғары өңдеу дәлдігіне қол жеткізе алады.
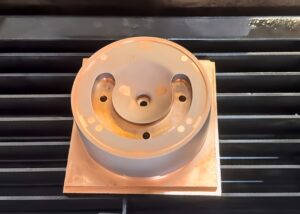
Төменде EDM жүйесінің бірнеше негізгі компоненттері келтірілген, олардың әрқайсысы өңдеу процесінде маңызды рөл атқарады:
1. Қуат Sжоғары Sжүйе: Control Dзарядтау Eнерв And Oоңтайландыру Pрокинг Eжеткіліксіздігі
EDM жоғары жиілікті разряд импульстары арқылы материалды кетіру жылдамдығын және бетінің сапасын басқару үшін импульстік қуат көзін пайдаланады. Әрбір импульс тек микросекундқа созылады, ал тұрақты өңдеуді қамтамасыз ету үшін импульс аралығын дәл басқару қажет.
- Вольтаж Rанг Әдетте 50 В – 300 В аралығында болады, оны әртүрлі материалдар мен өңдеу талаптарына сәйкес реттеуге болады. Мысалы, жоғары қаттылықтағы қорытпаларды өңдеу кезінде материалды кетіру жылдамдығын арттыру үшін кернеуді 200 В-тан жоғары орнатуға болады.
- импульстік Fқажеттілік Әдетте 1 кГц – 500 кГц жиілікте орнатылады, жоғары жиілік ұсақ өңдеуге жарамды, ал төмен жиілік жою жылдамдығын арттыруы мүмкін. Мысалы, авиациялық турбина қалақшаларын өңдеуде мен дөрекі өңдеу үшін 50 кГц төмен жиілікті импульсті қолдандым, бұл материалды жою жылдамдығын 30%-ға арттырды.
- энергия Control Әрбір разрядтың энергиясы (бірлік: джоуль Дж) материалды кетіру жылдамдығын және бетінің әрлеуін анықтайды. Мысалы, тот баспайтын болатты өңдеу кезінде импульстік энергия 1-10 мДж деңгейінде орнатылады, бұл дәлдікті ескере отырып, тиімділікті арттыра алады.
2. Электрод: Dмәңгіліктер Pрокинг Acuracy And Eжеткіліксіздігі
Электрод - EDM-дегі өңдеу дәлдігіне, жылдамдығына және бетінің сапасына тікелей әсер ететін негізгі компонент. Электродтарды таңдау негізінен мыс электродтарын, графит электродтарын және вольфрам-мыс электродтарын қамтиды. Әр түрлі материалдардың өткізгіштігі, тозуға төзімділігі және өңдеу мүмкіндігі бойынша айтарлықтай айырмашылықтары бар.
Әдетте өткізгіштікті, тозуға төзімділікті, термиялық тұрақтылықты және өңдеу құнын ескеруім керек. Әр түрлі қолдану сценарийлерінде электрод материалдарына қойылатын талаптар әртүрлі, сондықтан өңдеу тиімділігін арттыру және өндіріс шығындарын азайту үшін өңдеу талаптарына сәйкес тиісті электрод түрін дәл сәйкестендіру қажет.
Мыс E электроды
Мыс электродтары электр өткізгіштігінің жоғары болуына байланысты жоғары дәлдіктегі EDM өңдеу үшін ең қолайлы материалдардың бірі болып табылады (кедергі тек 1.68 × 10⁻⁸ Ω·m). Мыс материалдарының жоғары жылу өткізгіштігі жылуды тез таратуға және өңдеу кезінде температураның көтерілуінен туындаған электрод шығынын азайтуға көмектеседі. Сондықтан, қалып жасау, медициналық құрылғылар және микроөңдеу сияқты өте жоғары дәлдік талаптары бар бөлшектерді өңдеу кезінде мен ең жақсы нәтижелерге қол жеткізу үшін әдетте жоғары тазалықтағы мыс электродтарын (99.9% таза мыс) таңдаймын.
Дәл медициналық құрылғыларды өңдеу жобасында мен микрохирургиялық пышақ қалыптарын жасау үшін 99.9% таза мыс электродтарын пайдаландым . Жүздің кішкентай ерекшеліктері ±0.005 мм өңдеу төзімділігін талап ететіндіктен, разряд эрозиясын азайту және бетінің сапасын оңтайландыру үшін төмен ток (0.1 А) + жоғары жиілікті импульсті (100 кГц) пайдаландым. Нәтижесінде, біз бетінің кедір-бұдырлығын Ra 0.15 мкм шегінде бақылай отырып, өте жоғары дәлдіктегі өңдеуге сәтті қол жеткіздік және қалыптың консистенциясы мен беріктігін қамтамасыз еттік.
Графиттік электрод
Графит электродтары өте жоғары температураға төзімділігі мен төмен термиялық кеңеюіне байланысты жоғары токты EDM өңдеу үшін өте қолайлы. Графиттің балқу температурасы 3650°C дейін болғандықтан, ол оңай балқып кетпей, жоғары разряд энергиясына төтеп бере алады, сондықтан ол әсіресе ірі қалыптарда, терең қуыс өңдеуде және ауыр өнеркәсіптік бөлшектер өндірісінде кең таралған. Графит мыс сияқты өткізгіш болмаса да (кедергісі шамамен 8 × 10⁻⁶ Ω·m), оны өңдеу құны төмен және ол партиялық өңдеуге жарамды.
Үлкен инжекциялық қалыптарды өңдеу жобасында мен терең қуысты өңдеу үшін ұсақ түйіршікті графит электродтарын (бөлшектердің өлшемі ≤ 5 мкм) қолдандым. Қалыптың тереңдігі 150 мм-ден асатындықтан, егер мыс электродтары қолданылса, жоғары температураға байланысты пішіні өзгеруі мүмкін, бұл өңдеу дәлдігіне әсер етеді. Сондықтан мен графит электродтарын таңдадым және өңдеу үшін орташа импульстік энергияны (5 Дж) + төмен импульстік жиілікті (10 кГц) қолдандым, бұл мыс электродтарымен салыстырғанда материалды кетіру жылдамдығын 35%-ға арттырды және электродтың жоғалуын 40%-ға азайтты. Нәтижесінде, бұл өңдеу технологиясы қалып қуысының өлшемінің қателігін ±0.01 мм шегінде бақылауды қамтамасыз етті, сонымен бірге өңдеу құнының шамамен 20%-ын үнемдеді.
Вольфрам мыс электроды
Вольфрам мыс электроды вольфрамның жоғары балқу температурасын (3410°C) және мыстың жақсы өткізгіштігін біріктіреді және ең жоғары қаттылықтағы материалдарды (мысалы, цементтелген карбид, титан қорытпасы және никель негізіндегі қорытпа) өңдеуде жақсы нәтиже көрсетеді. Вольфрамның өте жоғары қаттылығына байланысты вольфрам мыс электродының қызмет ету мерзімі ұзағырақ және ұзақ мерзімді өңдеу кезіндегі шығын деңгейі мыс электродына қарағанда әлдеқайда төмен.
Әуе қозғалтқышының турбина қалақтарын өңдеу жобасында мен никель негізіндегі қорытпаларда (Inconel 718) электр разрядты өңдеуді орындау үшін 70% вольфрам + 30% мыс вольфрам мыс электродтарын пайдаландым. Никель негізіндегі қорытпалардың қаттылығы 44-50 HRC дейін жететіндіктен, дәстүрлі кесуде жоғары дәлдікке қол жеткізу қиын. Мен мыс электродтарымен салыстырғанда электродтың жоғалу жылдамдығын 50%-ға төмендету үшін төмен ток (0.2 А) + жоғары жиілікті (200 кГц) + дәлдік сервобасқаруын қолдандым, сонымен бірге бетінің кедір-бұдырлығының Ra 0.2 мкм-ден аз болуын қамтамасыз етіп, авиациялық деңгейдегі өндіріс стандарттарына сай келдім.
3. Диэлектрик Sжүйе: Cоолинг, Fмолшылық, Iнсуляция
Диэлектрлік жүйе өңдеудің тұрақтылығын қамтамасыз етуде және өңдеу сапасын жақсартуда маңызды фактор болып табылады. Диэлектрлік сұйықтық тек салқындатқыш сұйықтық қана емес, сонымен қатар оқшаулау рөлін атқарады, өңдеу қалдықтарын жуады және шығару процесінде ұшқынның шығуын басқарады. Дұрыс диэлектрлік сұйықтықты таңдау шығару тұрақтылығына, материалдың кету жылдамдығына, электродтың жоғалуына және өңдеу бетінің сапасына тікелей әсер етеді.
Нақты өңдеу кезінде мен әртүрлі диэлектрлік сұйықтықтардың өнімділігі айтарлықтай ерекшеленетінін анықтадым. Мысалы, деиондалған су жоғары дәлдіктегі сымдарды кесуге жарамды, ал керосин терең қуысты EDM үшін қолайлырақ. Сонымен қатар, жоғары қысымды жуу технологиясын қолдану өңдеу тиімділігін айтарлықтай жақсарта алады, қысқа тұйықталуды азайтады және бетінің сапасын оңтайландырады. Диэлектрлік сұйықтықтарды таңдау мен ағын параметрлерін оңтайландыру арқылы мен EDM өңдеу дәлдігін тиімді түрде жақсарта аламын және шығындарды азайта аламын.
Әртүрлі диэлектрлік сұйықтықтардың физикалық және химиялық қасиеттері әртүрлі. Әртүрлі EDM процестері үшін мен әдетте диэлектрлік сұйықтықтардың келесі үш негізгі түрін таңдаймын:
- Деионизацияланған Wатер: Iмәміле For Hжоғары-Pқайталау Pрокинг
Деионизацияланған су жоғары кедергісі (>1MΩ·см) және күшті салқындату қабілетіне байланысты сым EDM (WEDM) үшін ең жақсы таңдау болып табылады. Су негізіндегі диэлектрлік сұйықтықтың төмен тұтқырлығы мен жоғары сұйықтығына байланысты ол өңдеу қалдықтарын тез шайып тастайды және шығару кезінде екінші реттік бұзылудың алдын алады, осылайша өңдеу дәлдігін жақсартады.
Әуе қозғалтқышының турбина қалағын жасау үшін мен **±0.003 мм** өңдеу дәлдігіне сәтті қол жеткізу үшін деиондалған суды жоғары жиілікті импульстік разрядпен (200 кГц) біріктіріп, бетінің кедір-бұдырлығын Ra 0.2 мкм дейін басқардым, бұл жоғары деңгейлі авиациялық өндіріс стандарттарына сәйкес келеді.
- Керосин: Sжарамды Fнемесе EDM Mалға To Rтәрбиелеу Eлектрод LОсс
Керосин - Sinker EDM-де кеңінен қолданылатын өткізбейтін диэлектрлік сұйықтық. Керосиннің төмен диэлектрлік тұрақтысы (шамамен 2.1) оны тұрақты ұшқын разрядына жарамды етеді, ал оның төмен булану сипаттамалары электродтардың жоғалуын азайтуға көмектеседі, әсіресе қалып өндірісі мен терең қуыстарды өңдеуге жарамды.
Автокөлік беріліс қорабының қалыптарын өңдеу кезінде мен керосинді қолдандым және электрлік параметрлерді оңтайландырдым (разряд уақыты 10 мкс, импульстік интервал 30 мкс) және ақырында Ra 0.3 мкм жоғары сапалы бетті алдым. Сонымен қатар, электрод шығыны 40%-ға азайды, бұл өндіріс құнын айтарлықтай төмендетті.
- синтетикалық Dэлектрлік Fluid: Eқоршаған орта Pбұру And Hжоғары-End Mикромашининг
Синтетикалық диэлектрлік сұйықтық - бұл медициналық, аэроғарыштық және дәл қалыптау өнеркәсібіне арналған жаңа буын EDM диэлектрлік сұйықтық. Керосинмен салыстырғанда, синтетикалық диэлектрлік сұйықтық экологиялық таза және микроөңдеуде жоғары беттік сапаны қамтамасыз етеді.
Микромедициналық имплантацияны өңдеуде мен жоғары дәлдіктегі электрлік параметрлермен (0.1 А ток, 200 кГц импульс) біріктірілген синтетикалық диэлектрлік сұйықтықты қолдандым, ал соңғы бетінің кедір-бұдырлығы Ra 0.15 мкм дейін төмендеді. Бөлшектің шаршау мерзімі 50%-ға артты, бұл медицина саласының қатаң стандарттарына сәйкес келеді.
4. күш Control Sжүйе: Real-TIME Aтүзету Of Eлектрод Fант To Iжетілдіру Pрокинг Acuracy
Электрлік разрядты өңдеуде (ЭРӨ) серво басқару жүйесі маңызды рөл атқарады. Ол электрод пен дайындама арасындағы саңылауды (әдетте 5-50 мкм аралығында) дәл басқаруға, разряд процесінің тұрақтылығын қамтамасыз етуге және өңдеу тиімділігін оңтайландыруға жауапты. Жетілдірілген ЭРӨ жабдығы әдетте разряд күйін нақты уақыт режимінде бақылай алатын және өңдеу сапасын тұрақты ету үшін беру жылдамдығын автоматты түрде реттей алатын CNC (компьютерлік сандық басқару) серво жүйесімен жабдықталған.
Менің тәжірибем бойынша, серво басқару жүйесін оңтайландыру өңдеу тұрақтылығын 20%-ға жақсарта алады, адами қателіктерді азайтады және ұзақ уақыт бойы үздіксіз өңдеу кезінде тұрақты нәтижелер береді.
Төменде серво басқару жүйесінің негізгі функцияларын және оның өңдеу тиімділігі мен бөлшек дәлдігіне қалай әсер ететінін егжей-тегжейлі сипаттаймын:
Автоматты қоректендіруді реттеу : R гидравликалық өңдеуді дәл басқару
Автоматты беруді реттеу жүйесі CNC серво жүйесінің негізгі функцияларының бірі болып табылады . Ол тұйықталған циклді кері байланыс басқаруы арқылы разряд күйін нақты уақыт режимінде бақылайды және өңдеу жағдайларына сәйкес электрод беру жылдамдығын автоматты түрде реттейді.
Ұшқын шығару процесінде, егер разряд саңылауы тым үлкен болса, өңдеу жылдамдығы төмендейді; егер саңылау тым кішкентай болса, қысқа тұйықталуы оңай. Автоматты беруді реттеу электрод беруді нақты уақыт режимінде реттеп, ең жақсы разряд саңылауын қамтамасыз ете алады, осылайша материалды кетіру жылдамдығы мен бетінің сапасын оңтайландырады.
Аэроғарыштық бөлшекті өндіруді мысал ретінде қарастыра отырып, мен интеллектуалды беруді реттеумен жабдықталған жоғары деңгейлі EDM машинасын қолдандым. Дәстүрлі қолмен реттеумен салыстырғанда, бұл функция электродтың тозуын 15%-ға азайтып, өңдеу тиімділігін 12%-ға арттырды. Жүйе сонымен қатар шығару саңылауындағы қоқыс концентрациясын автоматты түрде анықтайды. Қоқыс жиналған кезде, ол диэлектрлік сұйықтықтың өңдеу аймағын тазартуы үшін электродты аздап тартып алады, осылайша қайталама шығарудың алдын алады және бетінің сапасын жақсартады.
Жоғары дәлдіктегі E электродты D орналастыру D анықтау : М икрон деңгейін өңдеу A дәлдігін қамтамасыз ету
Электродты беру дәлдігі соңғы бөліктің өлшемдік дәлдігі мен бетінің кедір-бұдырлығына тікелей әсер етеді. Дәстүрлі механикалық сенсорлар енді микрон деңгейіндегі өңдеу қажеттіліктерін қанағаттандыра алмайды. Сондықтан, заманауи EDM машиналары электродты дәлірек басқаруға қол жеткізу үшін оптикалық сенсорларды немесе лазерлік диапазон технологиясын пайдаланады.
Медициналық құрылғы бөлшектерін өңдеудің жоғары дәлдіктегі тапсырмасында мен электродтың ығысуын бақылау үшін лазерлік интерферометрді қолдандым, осылайша өңдеу қателігі ±0.002 мм шегінде қатаң бақыланды. Дәстүрлі ығысу сенсорларымен салыстырғанда, бұл технология қателікті 30%-ға азайтып, бөлшектердің аса жоғары дәлдігін қамтамасыз ете алады.
Жоғары дәлдікті анықтау жүйелері күрделі пішінді өңдеуге де бейімделе алады. Мысалы, қалып өндірісінде кейбір терең қуысты өңдеу өте аз разряд саңылауын бақылауды қажет етеді. Егер электродтың ығысуын басқару дәл болмаса, жиектің құлауына немесе өлшемдік ауытқуға әкелуі мүмкін. Оптикалық сенсорлардың жоғары дәлдікті бақылауы арқылы мен нақты жобаларда терең қуысты өңдеудің өту жылдамдығын сәтті жақсарттым және қалдықтардың шығу жылдамдығын 18%-ға төмендеттім.
Ақылды серво қоректендіру жүйесі : Ұзақ мерзімді өңдеуді оңтайландыру Тұрақтылық
Ұзақ уақыт бойы жүргізілетін EDM өңдеу тапсырмаларында электродтардың тозуы, температураның өзгеруі және диэлектрлік сұйықтық күйінің өзгеруі өңдеу сапасына әсер етеді. Сондықтан, ақылды сервожүйе беруді нақты уақыт режимінде реттеп қана қоймай, сонымен қатар өңдеу ортасындағы өзгерістерге сәйкес стратегияны оңтайландыра алады.
Тәулік бойы жұмыс істейтін EDM өндіріс желісінде мен жасанды интеллект сервобасқаруымен жабдықталған жоғары сапалы станокты пайдаланамын. Ол температураны, ылғалдылықты және диэлектрлік сұйықтықтың күйін нақты уақыт режимінде бақылай алады және ұшқын шығарудың тұрақты жағдайларын қамтамасыз ету үшін беру жылдамдығын автоматты түрде реттей алады.
Жүйе электродтың жоғалуынан туындаған өлшемдік қателікті тиімді түрде азайтады және сайып келгенде, ±0.005 мм шегінде ұзақ уақыт бойы өңделген бөлшектердің төзімділігін тұрақтандырады, бұл дәстүрлі жүйелердің қателігінен 40%-ға төмен.
5. EDM Mатериялық Rшығару Mэханизм: How Hжоғары-Tимпература Dзарядтау Can Aдәлме-дәл RЕмдеу Mатериалдар
Электроспаркпен өңдеудің (ЭӨМ) материалды кетіру механизмі - бұл жанаспайтын дәлдікпен өңдеуге қол жеткізу үшін жоғары температуралы электрлік ұшқын разрядына негізделген күрделі физикалық процесс. Бүкіл процесс барысында жергілікті жоғары температура (8000-12,000°C) металдың бірден еруіне немесе булануына және диэлектрлік сұйықтықпен алып кетуіне әкеледі, сайып келгенде өңдеу морфологиясын қалыптастырады. Сізге көмектесуге үміттеніп, бүкіл кетіру процесінің төрт негізгі кезеңін бөліп көрсеттім:
- Шығару Bқайта жүктеу: Fорминг An Iонизация Cпитомник
ЭДМ өңдеудің басында электрод пен дайындама арасындағы электр өрісінің кернеулігі тез артады, әдетте 10⁷ В/м-ден асады, бұл диэлектрлік сұйықтықты иондау және плазмалық арнаны жасау үшін жеткілікті. Бұл процесс өте маңызды, себебі ол доғаның пайда болуын және разряд энергиясының тұрақтылығын анықтайды.
Жоғары электр өрісінің әсерінен диэлектрлік сұйықтық оқшаулағыш күйден өткізгіш күйге ауысады, иондану жолын құрайды, ол арқылы импульстік ток дайындаманың бетіне берілуі мүмкін. Электр өрісінің өте жоғары қарқындылығына байланысты иондану процесінде жоғары энергиялы электрондар мен иондардың соқтығысуы орын алады, бұл жергілікті аймақтың температурасын одан әрі арттырады және сайып келгенде дайындаманың бетіндегі металл қабатының бірден еруіне әкеледі.
Титан қорытпасын (Ti-6Al-4V) өңдеу бойынша тәжірибе барысында электрод пен дайындама арасындағы разряд каналы наносекундтар (10⁻⁹ с)** ішінде пайда болуы мүмкін екенін байқадым, бұл материал температурасының күрт көтерілуіне және балқу сатысына тез енуіне әкеледі.
- Балқытылған Pоол Fанықтама: Lоккал Mэлтинг Of Metal
Разряд процесі жүріп жатқанда, жергілікті температура металдың балқу температурасына немесе булану температурасына тез көтеріледі, нәтижесінде материалдың бетінде кішкентай балқытылған тоған пайда болады. Балқытылған тоғанның мөлшері материалдың разряд энергиясына, импульс ұзақтығына және жылу өткізгіштігіне байланысты.
Материалдың жылу өткізгіштігі неғұрлым төмен болса, балқытылған бассейннің пайда болуы соғұрлым ұзақ уақыт алады және оны кетіру жылдамдығы соғұрлым жоғары болады. Мысалы, тот баспайтын болатты (SUS304) өңдеу кезінде балқытылған бассейннің орташа диаметрі 20-50 мкм құрайды, ал мыс сияқты жоғары жылу өткізгіштік металдар үшін балқытылған бассейннің диаметрі көбінесе 10 мкм-ден аз болады.
Мен орындаған жоғары дәлдіктегі EDM өңдеуінде импульстік энергияны реттеу балқытылған бассейннің тереңдігі мен диаметрін тиімді басқара алатынын анықтадым. Мысалы, импульстік энергия 10 мкДж-ден 100 мкДж-ге дейін артқанда, балқытылған бассейннің тереңдігі 2.5 есеге артады, бірақ бетінің кедір-бұдырлығы да артады. Сондықтан, аса дәлдіктегі өңдеуде тегіс бет алу үшін импульстік энергияны азайту қажет.
- материал Eинъекция: Mолтен Metal Is Cкелді Aжол
Разряд аяқталғаннан кейін, балқытылған бассейндегі металл тез суытып, қатаяды, бірақ балқытылған металдың бір бөлігі диэлектрлік сұйықтықпен жуылып, ұсақ өңдеу шұңқырларын (кратер) түзеді. Бұл кезең материалды кетіру тиімділігіне және бетінің әрлеуіне тікелей әсер етеді.
Әртүрлі разряд энергияларына байланысты секундына кетіруге болатын материал көлемі 0.01-ден 10 мм³-ге дейін. Вольфрам қорытпасын (WC-Co) өңдеу кезінде мен диэлектрлік сұйықтықты жуу ағынының жылдамдығын (0.3 м/с-0.6 м/с) оңтайландыру материалды кетіру жылдамдығын 30%-ға арттыра алатынын, сонымен қатар қалдықтың қайта шөгуін азайтып, бетінің сапасын жақсарта алатынын анықтадым.
Сондай-ақ, егер диэлектрлік сұйықтық ағынының жылдамдығы жеткіліксіз болса, қоқыстар өңдеу аймағында екінші реттік разряд түзуі мүмкін екенін байқадық, бұл бетінің кедір-бұдырлығының нашарлауына және тіпті микрожарықтардың пайда болуына әкеледі. Сондықтан, жоғары дәлдіктегі бөлшектерді (мысалы, ұшақ қозғалтқышының қалақшаларын) өндіруде тиімді жуу технологиясын қолдану қалдықтардың қайта шөгуін тиімді түрде азайтып, бөлшек бетінің консистенциясын жақсарта алады.
- беті Fоқу: Оңтайландыру Sұрық Qұқыптылық
Дәл өңдеу қолданбаларында беттің сапасы мен өлшемдік төзімділік өнімнің өнімділігін анықтайтын негізгі факторлар болып табылады. Разряд параметрлерін реттеу арқылы (ток күшін азайту, импульс жиілігін арттыру) өңделетін беттің кедір-бұдырлығын біртіндеп Ra 0.1 мкм-ден аз ультра дәлдік деңгейіне дейін төмендетуге болады.
Мысалы, оптикалық қалып өндірісінде мен қалып бетінің кедір-бұдырлығын Ra 0.8 мкм-ден Ra 0.12 мкм-ге дейін азайту үшін импульс жиілігін оңтайландырдым, бұл өнімнің оптикалық сапасын айтарлықтай жақсартты.
Аэроғарыштық қозғалтқыш бөлшектерін өңдеуде біз беткі микрожарықтарды 40%-ға азайту және бөлшектердің шаршау мерзімін ұзарту үшін наносекундтық қысқа импульсті разряд технологиясын қолдандық. Медициналық имплантаттарды (мысалы, жасанды қосылыстарды) өңдеуде разряд энергиясын және диэлектрлік сұйықтық температурасын бақылау арқылы материалдың механикалық қасиеттеріне әсер етпей, микро ақаулардан аулақ бола отырып, жоғары сапалы беткі өңдеуге қол жеткізуге болады.
Тhe Types Of EDM
ЭДМ - дәстүрлі кесу арқылы өңдеу қиын жоғары қаттылықтағы материалдарды өңдеу үшін қолданылатын жоғары дәлдіктегі өндіріс технологиясы. Әртүрлі өңдеу талаптарына сәйкес ЭДМ үш негізгі түрге бөлуге болады: сыммен кесілген ЭДМ, қалыптау ЭДМ және ұсақ тесікті ЭДМ . Әрбір түр өңдеу әдістері, дәлдігі, қолдану сценарийлері және т.б. бойынша әртүрлі, сондықтан дұрыс өңдеу әдісін таңдау өте маңызды.
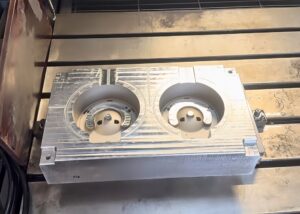
Сым-Cut EDM: ЖоғарыPқайталау Mауыруы Of Cкүрделі Cтурлар
Wire EDM жоғары вольтты импульсті электр өрісінің әсерінен материалды разряд арқылы біртіндеп кесу үшін электрод ретінде үздіксіз қозғалатын сымды (әдетте жез немесе молибден сымы) пайдаланады. Бұл процесс әсіресе аэроғарыштық компоненттер, дәлдік қалыптары және медициналық құрылғылар сияқты аса қатты материалдар мен күрделі геометриялары бар бөлшектерді өндіруге өте қолайлы.
WEDM-нің ең үлкен артықшылығы - оның өте жоғары өңдеу дәлдігі, ол әдетте **±0.002 мм** жетуі мүмкін, бұл дәстүрлі өңдеу әдістерінен әлдеқайда асып түседі. Сонымен қатар, өңдеу процесінде дайындама тікелей жанаспайтындықтан, дайындамаға механикалық кернеу әсер етпейді, осылайша материалдың деформациялану мәселесін болдырмайды. Нақты жұмыс кезінде мен отын форсункалары мен турбина қалақтарының салқындату арналарын өңдеу үшін WEDM қолдандым. Бұл арналардың минималды ені небәрі 0.2 мм. WEDM бөлшектердің қатаң авиациялық стандарттарға сәйкес келуін қамтамасыз ете отырып, тамаша өлшемдік дәлдік пен беттік сапа береді.
Дегенмен, WEDM өңдеу жылдамдығы салыстырмалы түрде баяу, әдетте 1-3 мм³/мин, ал электрод сымы өңдеу кезінде үнемі ауыстырылып отыруды қажет ететін тұтынылатын материал болып табылады. Мысал ретінде жез сымды алсақ, оның шығын жылдамдығы шамамен 0.1-0.2 мм/мин құрайды, бұл ұзақ өңдеу кезінде тұтынылатын материалдардың құны жоғары екенін білдіреді. Сонымен қатар, WEDM тек өткізгіш материалдарды өңдей алады. Композиттік материалдар немесе керамика сияқты кейбір өткізбейтін материалдар үшін WEDM қолданыла алмайды.
EDM қалыптастыру: Cкүрделі Cкөңілділік And Deep Hоле Pрокинг
Қалыптау EDM, сондай-ақ ойыс қалып EDM деп аталады, күрделі пішінді өңдеуге қол жеткізу үшін дайындама бетін біртіндеп эрозиялау үшін алдын ала дайындалған электродтарды пайдаланады. Бұл әдіс терең қуыс құрылымдарын, күрделі қалыптарды және жоғары қаттылықты материалдарды өңдеуге өте қолайлы және қалып өндірісінде, ұшақ қозғалтқыштарының бөлшектерінде және дәл медициналық жабдықтарда кеңінен қолданылады.
Қалыптастырушы ЭДМ электрод материалы әдетте мыс, графит немесе вольфрам мыс қорытпасы болып табылады, және оның пішіні соңғы өңдеу профилін анықтайды. Қалып өндірісі жобасында мен микро қуыстарды өңдеу үшін жоғары дәлдіктегі мыс электродтарын қолдандым, өңдеудің ең аз ені 0.3 мм және бөлшектерді қалпына келтірудің өте жоғары дәрежесі бар. Механикалық байланыстың болмауына байланысты, Sinker EDM кесу күшін тудырмай өңдеуді аяқтай алады, бұл әсіресе цементтелген карбид және шыңдалған болат сияқты кесу қиын материалдарды өңдеуге өте қолайлы.
Дегенмен, ЭДМ қалыптастырудың өңдеу жылдамдығы баяу, материалды алу жылдамдығы әдетте 0.5-10 мм³/мин құрайды, ал электрод өндірісінің құны жоғары, сондықтан оны әртүрлі бөлшектерге бейімдеу қажет. Сонымен қатар, ЭДМ қалыптастыру кезінде электродтың жоғалуы маңызды мәселе болып табылады. Ұзақ мерзімді өңдеу кезінде электрод деформациялануы немесе жоғалуы мүмкін, бұл өңдеу дәлдігіне әсер етеді. Бұл мәселені шешу үшін мен әдетте өңдеу кезінде разряд параметрлерін реттеймін және ток тығыздығын оңтайландырамын, бұл электрод шығынын азайтады және өңдеу тиімділігін арттырады.
кішкентай Hole EDM: дәлдік Dбұрғылау Of Eаса қатты SMall Hмайлар
Шағын тесікті EDM жоғары дәлдіктегі микротесіктерді өңдеуге арналған. Ол тесіктерді бұрғылау үшін айналмалы мыс түтік электродын және жоғары жиілікті импульстік разрядты пайдаланады. Бұл әдіс ұшақ қозғалтқышының отын форсункалары, медициналық имплантаттар және дәл электронды компоненттер сияқты жоғары дәлдіктегі микротесіктерді қажет ететін жағдайларға жарамды.
Кішкентай тесікті EDM-нің маңызды артықшылығы - ол өте кішкентай тесіктердің диаметрлерін, әдетте 0.1-3 мм аралығында өңдей алады және жақсы өлшемдік дәлдікті (±0.005 мм) сақтай алады. Әуе қозғалтқышының жану камерасына арналған салқындатқыш тесіктерді өңдеу жобасында мен никель негізіндегі қорытпада диаметрі 0.3 мм болатын біркелкі тесіктер массивін бұрғылау үшін кішкентай тесікті EDM қолдандым, ал тереңдік/диаметр қатынасы 15:1-ге жетті. Бұл технология отынның атомдану тиімділігін жақсартады және қозғалтқыштағы ішкі жылу кернеуін азайтады, бұл компоненттердің беріктігін айтарлықтай жақсартады.
Дегенмен, кішкентай тесікті электронды өңдеу тек өткізгіш материалдар үшін ғана қолданыла алады және керамика мен пластмасса сияқты өткізбейтін материалдарға қолданылмайды. Сонымен қатар, кішкентай тесікті электронды өңдеудің диапазоны шектеулі. Ол өте кішкентай тесіктерді өңдей алса да, үлкен тесіктерді (> 5 мм) өңдеу тиімділігі төмен. Өндірісте мен әдетте үлкен тесіктердің өндіріс тиімділігін арттыру үшін лазерлік бұрғылау немесе механикалық бұрғылау сияқты басқа өңдеу әдістерін біріктіремін.
М неатериалдар Are Sжарамды Fнемесе EDM
Электроспаркпен өңдеу (ЭӨМ) - разряд эрозиясының принципіне негізделген дәл өндіріс технологиясы. Оның негізгі алғышарты - дайындама материалы өткізгіш болуы керек . ЭӨМ материалдарды кетіру үшін электрод пен дайындама арасындағы импульстік разрядқа сүйенетіндіктен, ол тек өткізгіш металдар мен кейбір қорытпаларды өңдей алады, ал өткізбейтін материалдарды (мысалы, керамика, шыны және пластмассалар) ЭӨМ арқылы өңдеу мүмкін емес.
Әртүрлі материалдардың электр өткізгіштігі, жылу өткізгіштігі және балқу температурасы өңдеу жылдамдығына, бетінің сапасына және соңғы дәлдікке тікелей әсер етеді. Сондықтан, EDM материалдарын таңдаған кезде келесі факторларды жан-жақты ескеру қажет:
| материал | Электр өткізгіштік (MS/m) | Балқу температурасы (° C) | Өңдеу жылдамдығы | Негізгі қолданбалы салалар | Қолданылуы |
| Болат (S235JR, S275JR, тот баспайтын болат 304, 316) | 4.5-6.9 | 1400-1500 | орта | Қалып өндірісі, механикалық бөлшектер, құрылымдық бөлшектер | биік |
| Алюминий қорытпасы (6061, 7075) | 35-39 | 582-660 | жылдам | Аэроғарыш, автомобиль, электроника | Ең жоғары |
| Жез (C3604, CZ121) | 58 | 930-1030 | жылдам | Электрондық қосқыштар, электрод материалдары | Ең жоғары |
| Мыс (C11000, C14500) | 58 | 1085 | жылдам | Электрлік компоненттер, жоғары дәлдіктегі бөлшектер | Ең жоғары |
| Никель негізіндегі қорытпалар (Inconel 718, Hastelloy X) | 1.0-1.3 | 1300-1400 | баяу | Аэроғарыштық, жоғары температуралы коррозияға төзімді бөлшектер | орта |
| Вольфрам (W, WCu қорытпасы) | 18 | 3422 | Өте баяу | Аэроғарыштық, әскери, медициналық имплантаттар | төмен |
| Титан қорытпасы (Ti-6Al-4V, Ti 2 дәрежелі) | 0.6-1.0 | 1600-1700 | баяу | Медициналық жабдықтар, аэроғарыш, әскери өнеркәсіп | орта |
артықшылықтары Of EDM
Дәл өндіріс саласында электрлік разрядты өңдеу (ЭРӨӨ) жоғары дәлдігі, жоғары өңдеу қуаты, механикалық кернеудің болмауы және микроөңдеу мүмкіндіктерінің арқасында дәстүрлі өңдеуге қуатты қосымша болды. CNC фрезерлеуден немесе токарлық өңдеуден айырмашылығы, ЭРӨӨ механикалық күш қолданбай материалдарды алып тастай алады , бұл оған жоғары қаттылықтағы қорытпаларды, сынғыш материалдарды және күрделі геометриялық құрылымдарды өңдеуге мүмкіндік береді.
биік Pқайталау And Fмінсіздік
Электроспаркпен өңдеу (ЭӨМ) жоғары дәлдіктегі өндірісте бірінші таңдау болып табылады, себебі ол өте жоғары өлшемді дәлдік пен беттік өңдеуге қол жеткізе алады, бұл оның жанаспайтын өңдеу принципіне байланысты. ЭӨМ әдетте ±0.002 мм өңдеу дәлдігіне қол жеткізе алады, ал кейбір аса дәлдіктегі қолданбаларда ол тіпті ±0.0005 мм-ге жетуі мүмкін, бұл дәстүрлі өңдеу әдістерінен әлдеқайда асып түседі.
Медициналық индустрияда EDM медициналық жабдықтардың микрон деңгейіндегі төзімділігін және ұзақ мерзімді тұрақтылығын қамтамасыз ету үшін жүрек стенттері, жасанды буындар және тіс имплантаттары сияқты жоғары дәлдіктегі бөлшектерді өндіру үшін қолданылады. Хирургиялық құралдарды өндіру жобасында мен қатаң медициналық стандарттарға сәйкес келетін, бетінің кедір-бұдырлығы Ra 0.1 мкм шегінде бақыланатын күрделі титан қорытпасынан жасалған хирургиялық жүзді өңдеу үшін EDM қолдандым.
Болады Pрокс Hүлкен Hарамдық And Bшуыл Mатериалдар
EDM қаттылығына қарамастан кез келген өткізгіш материалға жарамды, сондықтан ол жоғары қаттылықтағы қорытпаларды (мысалы, цементтелген карбид, никель негізіндегі қорытпалар, титан қорытпалары) және сынғыш материалдарды (мысалы, керамика және вольфрам карбиді) өңдеуге өте қолайлы.
Дәстүрлі CNC өңдеуімен кесу қиын HRC 60-тан жоғары қатты болаттарды EDM арқылы оңай өңдеуге болады. Мысалы, ұшақ қозғалтқышының бөлшектерін өндіруде көптеген бөлшектер HRC 45-тен асатын қаттылығы бар Inconel 718 сияқты жоғары температуралы қорытпалардан жасалады. CNC құралының тозуы өте маңызды, ал EDM құралдың тозуынсыз күрделі пішіндерді дәл кесуге қол жеткізе алады.
Менің жоғары қаттылықтағы қалып өндірісі жобаларымның бірінде HRC 62 қалып болатын өңдеу үшін EDM қолданылды, ал дәстүрлі құралдармен өңдеу мүмкін емес терең қуыстар сәтті аяқталды, және қалыптың дәлдігі мен беріктігіне кепілдік берілді.
Жоқ Mэханикалық Sағаш (aжарамсыз Mатериялық Dқалыптастыру)
EDM жанаспайтын процесс болғандықтан және кесу күшін тудырмайтындықтан, ол механикалық өңдеуде жиі кездесетін деформация мәселелерін тиімді түрде болдырмайды. CNC фрезерлеуде құралдың қолданатын кесу күші жұқа қабырғалы бөлшектерде деформацияға, кернеу концентрациясына немесе жарықтарға әкелуі мүмкін, ал EDM материалды жергілікті электрлік ұшқын разряды арқылы жояды, дайындамаға механикалық жүктеме түсірмейді және бөлшектің құрылымдық тұтастығын қамтамасыз етеді.
Мысалы, дәл оптикалық жабдықтың линза орнын өңдеу кезінде CNC фрезерлеу 0.01-0.05 мм микродеформацияға әкелуі мүмкін, ал EDM қосымша түзетусіз бастапқы геометриялық дәлдікті сақтай алады. Мен өңдеген ультра жұқа қабырғалы титан қорытпасынан жасалған бөлшектерді өңдеу тапсырмасында EDM материалдың деформациясын тиімді түрде болдырмады және соңғы құрастыру дәлдігін 30%-ға жақсартты.
Кешен Gэометриялар And Mикромашининг Pсүйекті
EDM ішкі арналарды, терең қуыстарды, микрокеуектерді, дәл жазуды және т.б. қоса алғанда, өте күрделі геометрияларды өңдеуге қабілетті. Ол әсіресе дәстүрлі өңдеу арқылы аяқтау мүмкін емес дәл микроқұрылымдар үшін өте қолайлы. Микроөңдеуде EDM электроника, медициналық және жартылай өткізгіш салаларда кеңінен қолданылатын диаметрі 0.01 мм болатын микрокеуектерді өңдей алады.
Мысалы, дәл отын форсункаларын өндіру кезінде отынның атомдануының біркелкілігін қамтамасыз ету және қозғалтқыштың жану тиімділігін арттыру үшін диаметрі 0.1 мм болатын инъекциялық тесіктерді өңдеу үшін EDM қолданылады. Менің пилотсыз ұшу аппараттарының отын жүйесін өндіру жобаларымның бірінде EDM 0.2 мм микрокеуекті топты өңдеу үшін пайдаланылды, бұл сайып келгенде форсунканың ағынды басқару қателігін ±1%-ға дейін азайтты, бұл жану тиімділігі мен төзімділігін айтарлықтай жақсартты.
шектеулер Aжәне қиындықтар Of EDM
Электрлік разрядты өңдеу (ЭРӨӨ) жоғары дәлдіктегі өндірісте және қатты материалдарды өңдеуде бірегей артықшылықтар көрсеткенімен, ол барлық қолдану сценарийлеріне жарамайды. Дәстүрлі өңдеумен салыстырғанда, ЭРӨӨ энергияны көп тұтынады, өңдеу жылдамдығы баяулайды және электродты көп тұтынады, бұл жаппай өндірісте қосымша шығындар мен тиімділік мәселелерін тудыруы мүмкін. Сондықтан, ЭРӨӨ белгілі бір өндірістік тапсырмаға жарамдылығын бағалау кезінде энергия тиімділігін, өндіріс циклін, шығындарды бақылауды және өңдеу мақсаттарын жан-жақты қарастыру қажет.
биік Eнерв Cбасталу Problem
EDM - жоғары энергиялы өңдеу әдісі. Жабдықтың орташа қуат тұтынуы 2-10 кВт аралығында, бұл дәстүрлі CNC өңдеуден (1-5 кВт) жоғары. EDM үздіксіз жоғары температуралы электр ұшқындарын шығаруы қажет болғандықтан, ол көп электр энергиясын тұтынады, бұл оның жаппай өндірісте энергия тұтынуын жоғарылатады.
Қалып өндірісін оңтайландыру жобасында мен сол бөлшектерді CNC фрезерлеу және EDM өңдеу кезіндегі энергия тұтынуын салыстырдым, және нәтижелер мынаны көрсетті:
- EDM CNC өңдеуіне қарағанда 2.5 есе көп, бірақ ол CNC аяқтай алмайтын жоғары қаттылықтағы материалдарды және күрделі құрылымдарды өңдеуге жарамды.
- Разряд параметрлерін оңтайландыру арқылы (ток күшін азайту және импульс жиілігін арттыру) энергия тұтынуды 15%-20%-ға азайтуға болады, осылайша шығындарды белгілі бір дәрежеде төмендетуге болады.
Сондықтан, EDM өңдеуді таңдаған кезде, қажетсіз энергия шығынын болдырмау үшін бөлшектердің күрделілігін, материалдың қаттылығын және бетінің сапасына қойылатын талаптарды жан-жақты ескеру қажет.
Электрод Cбасталу And COST
EDM негізгі шығындар көздерінің бірі - электрод тұтынуы. Электрод материалдары (мысалы, мыс, графит және т.б.) вольфрам-мыс қорытпасы) разрядтау процесінде, әсіресе ұзақ мерзімді өңдеу немесе жаппай өндіріс кезінде біртіндеп тозады, электродтың тұтыну құны жоғары. Мысалы, жоғары қуатты разрядтау кезінде мыс электродтарының шығын деңгейі 5%-10%-ға жетуі мүмкін және оларды жиі ауыстыру қажет, бұл өндіріс тиімділігіне әсер етеді.
Үлкен қалып өңдеу жобасында мен терең қуысты өңдеу үшін графит электродтарын қолдандым және графит электродтарының жоғалуы мыс электродтарына қарағанда 30%-ға төмен екенін, бірақ оны өндіру құны жоғары екенін анықтадым. Соңында, тозуға төзімділік пен шығындарды бақылау арасындағы тепе-теңдікті сақтау үшін вольфрам-мыс электродтары таңдалды.
Салыстырмалы түрде Sтөмен Pрокинг Sшөптер
CNC фрезерлеумен салыстырғанда, EDM материалды кетіру жылдамдығын (MRR) төмендетеді. Мысалы, бірдей өңдеу жағдайларында:
- Алюминий қорытпасынан жасалған EDM материалын кетіру жылдамдығы шамамен 2 мм³/мин құрайды.
- Титан қорытпасын кетіру жылдамдығы небәрі 0.3 мм³/мин.
- Салыстырмалы түрде, CNC фрезерлеу жылдамдығы минутына 10-30 мм³ жетуі мүмкін.
Бұл EDM жоғары дәлдіктегі, шағын партиялы, күрделі геометриялық өңдеуге қолайлы екенін білдіреді, ал CNC өңдеу үлкен көлемді, қарапайым бөлшектерді өндіру үшін әлі де тиімдірек таңдау болып табылады.
Жоғары қаттылықтағы бөлшектерді өндіру тапсырмасында мен EDM және CNC өңдеу тиімділігін салыстырдым және мынаны анықтадым:
- HRC 62 карбидті бөлшектері үшін CNC құралының тозуы ауыр, бірақ EDM тұрақты өңдей алады;
- Кәдімгі алюминий қорытпасынан жасалған бөлшектер үшін CNC өңдеу жылдамдығы EDM-ге қарағанда 10 еседен астам жылдам және құны төмен.
Сондықтан, EDM өңдеу жылдамдығының кемшілігі оның жаппай өндірісте қолданылуын шектейді және әдетте дәл өндіріс үшін қосымша процесс ретінде қолданылады.
қолдану Of EDM IӨндіріс
| өнеркәсіп | Типтік қосымшалар | Негізгі артықшылықтары | Нақты жағдайлар |
| аэроғарыштық | Турбина қалақтары, отын форсункалары, салқындату тесіктері | Жоғары қаттылықтағы қорытпалар мен микротесіктерді өңдей алады | Отын тиімділігін арттыру үшін турбина қалақшаларын салқындату тесіктерін өңдеу үшін EDM пайдалану |
| Медициналық индустрия | Жасанды буындар, жүрек стенттері, хирургиялық құралдар | Жоғары дәлдік, титан қорытпасын және басқа да биоүйлесімді материалдарды өңдей алады | ±0.002 мм дәлдікті қамтамасыз ету үшін титан қорытпасынан жасанды қосылыстар жасаңыз |
| Автокөлік | Отын бүрку жүйесі, қозғалтқыштың дәл бөлшектері | Күрделі геометрияларды жоғары дәлдікпен өңдеу | Жану тиімділігін арттыру үшін отын форсункаларының тесіктерін өңдеу үшін EDM пайдаланыңыз |
| Көгеру өндірісі | Инъекциялық қалыптар, штамптау қалыптары, құю қалыптары | Жоғары қаттылықтағы материалдарды жоғары дәлдікпен өңдей алады | Қалыптың беріктігін арттыру үшін HRC 62 қалып болатын өңдеу |
| Электроника өнеркәсібі | Микротесіктерді бұрғылау, ұсақ әріптермен жазу, электр қосқыштарын өңдеу | Механикалық кернеусіз өте ұсақ бөлшектерді өңдей алады | Электр тақтасының жұмысын жақсарту үшін 0.1 мм микротесіктерді өңдеу |
Жиі қойылатын сұрақтар
Не Are The UБЭК Of EDM Mауырсынулар?
Электр разрядты өңдеу (ЭРӨӨ) жоғары дәлдіктегі өндірісте, әсіресе дәстүрлі механикалық кесу арқылы өңдеу қиын жоғары қаттылықтағы, сынғыш немесе күрделі геометриялық бөлшектерді өңдеу үшін кеңінен қолданылады. Мысалы, қалып өндірісінде ЭРӨӨ ±0.002 мм төзімділікті қамтамасыз ету үшін HRC 60-тан жоғары қатты болат қуыстарын өңдеу үшін қолданылады. Аэроғарыш саласында ЭРӨӨ жану тиімділігін арттыру үшін никель негізіндегі қорытпалы турбина қалақшаларындағы салқындату тесіктерін (диаметрі 0.2-0.5 мм) өңдей алады.
Не Is The Dегер BCNC арасындағы Mауыруы Aжәне EDM Mауырып тұр ма?
CNC өңдеуі материалдарды кесу арқылы жояды, ал электроспаркингті өңдеу (ЭҰӨ) материалдарды балқыту және буландыру үшін жоғары температуралы электр ұшқындарын пайдаланады. ЭҰӨ алюминий қорытпалары мен төмен көміртекті болат сияқты материалдарды тез өңдеуге жарамды және оны жою жылдамдығы 30 мм³/мин жетуі мүмкін, ал ЭҰӨ титан қорытпасы сияқты төмен жою жылдамдығына ие, ол тек 0.3 мм³/мин құрайды, бірақ HRC 60+ қатты қорытпалары мен никель негізіндегі қорытпаларды өңдей алады. ЭҰӨ құралдың дайындамаға тиюін талап етеді, бұл механикалық кернеу тудыруы мүмкін, ал ЭҰӨ деформацияны болдырмау үшін жанаспайтын өңдеу болып табылады.
Не Are The Dартықшылықтары Of EDM Mауырсынулар?
Электрлік разрядты өңдеудің (ЭРӨӨ) жоғары дәлдік артықшылығы болғанымен, оның кейбір шектеулері бар. Біріншіден, ЭРӨӨ өңдеу жылдамдығы баяу, ал материалды кетіру жылдамдығы әдетте 0.3-2 мм³/мин құрайды, бұл CNC фрезерлеудің тек 1/10 бөлігін құрайды. Екіншіден, энергия тұтыну жоғары, орташа қуат тұтынуы 2-10 кВт, ал электр энергиясының құны, әсіресе жоғары токпен өңдеу кезінде айтарлықтай артады. Сонымен қатар, электрод (мыс, графит немесе вольфрам мыс) тез тұтынады, әсіресе терең қуысты өңдеуде электродтың жоғалуы 10%-ға жетуі мүмкін. Соңында, ЭРӨӨ тек өткізгіш материалдарға жарамды және пластмасса, шыны немесе керамиканы өңдей алмайды. Сонымен қатар, диэлектрлік сұйықтықты (мысалы, керосин) үнемі ауыстыру қажет, бұл техникалық қызмет көрсету шығындарын арттырады.
Не Is The Wоркинг Pқағидасы Of EDM Mауру?
Электроспаркпен өңдеу (ЭӨӨ) импульсті электрлік разряд принципіне негізделген. Ол электрод пен дайындама арасында разрядтар жасау үшін қысқа мерзімді жоғары вольтты импульстарды (>100В) пайдаланады. Жергілікті температура 8000-12,000°C дейін жетуі мүмкін, бұл металды балқытады және буландырады. Диэлектрлік сұйықтық (мысалы, деионизацияланған су немесе керосин) балқытылған металды жоғары қысыммен салқындатады және өңдеу қалдықтарын алып кетеді. Барлық процесс разрядтың бұзылуын (диэлектрлік сұйықтық плазмалық арнаны қалыптастыру үшін иондалады), материалдың балқуын (кішкентай балқытылған бассейнді қалыптастырады) және материалдың лақтырылуын (балқытылған металл беттік керілу арқылы алып кетеді) қамтиды. Разряд параметрлерін (импульс жиілігі, ток өлшемі және т.б.) реттеу арқылы беттің кедір-бұдырлығын 0.1 мкм дейінгі Ra мәніне дейін оңтайландыруға болады.
Не Are The FБіздің Cқарсыластар Of An EDM Mауру?
EDM машиналарының негізгі компоненттеріне қуат беру жүйесі, электрод, диэлектрлік жүйе және сервобасқару жүйесі кіреді. Қуат беру жүйесі разряд энергиясын басқару үшін жоғары вольтты импульстарды қамтамасыз етеді. Мысалы, CNC EDM машиналары өңдеу дәлдігін оңтайландыру үшін ток күшін (5-300А) дәл реттей алады. Электрод (мыс, графит немесе вольфрам мыс) өңдеу тиімділігін және электродтың жоғалу жылдамдығын анықтайды. Графит электродының жоғалу жылдамдығы жоғары токпен өңдеу кезінде мысқа қарағанда 30%-ға төмен. Диэлектрлік жүйе (деиондалған су немесе керосин) өңдеу тұрақтылығын жақсарту үшін қоқысты салқындату және жуу үшін қолданылады. Сервобасқару жүйесі разряд саңылауының 5-50 мкм аралығында болуын қамтамасыз ету, өңдеудің тұрақты күйін сақтау және дәлдік пен тиімділікті арттыру үшін электрод беруді автоматты түрде реттейді.
Cонклюзия
Electrospark өңдеуі - жоғары қаттылықтағы, күрделі пішіндегі және микрон деңгейіндегі дәлдіктегі бөлшектерді өңдей алатын бірегей өндіріс технологиясы. Баяу өңдеу жылдамдығы және жоғары энергия тұтынуы сияқты шектеулеріне қарамастан, дәлдік өндірісіндегі артықшылықтары алмастырылмайды. Болашақта автоматтандыру мен жасанды интеллектті оңтайландыруды енгізу арқылы EDM технологиясы қолдану сценарийлерінің кең ауқымында рөл атқаратын болады.















