
CNC пластикалық өңдеуде құралды таңдау көбінесе өңдеу сапасының жоғарғы шегін тікелей анықтайды. Металл өңдеумен салыстырғанда, пластикалық материалдар «сезімтал»: олар қызуға, қысылуға, құралдардың күңгірттенуіне бейім және дұрыс емес құрал-саймандарға байланысты қытырлақтардың, жіптердің тартылуының, жиектердің жануының немесе өлшемдік ауытқулардың пайда болуы ықтимал. Сондықтан кесу құралдары жай ғана «кесе алу» мәселесі емес, олар материалдың сипаттамаларына, өңдеу әдістеріне және дәлдік талаптарына негізделіп таңдалуы керек.
CNC пластикалық өңдеуде құрал таңдау дегеніміз не?
Пластикалық өңдеуде кескіш құралдардың рөлі
CNC өңдеуде кескіш құралдардың рөлі материалды алып тастау болып табылады. Дегенмен, пластикалық өңдеуде құралдар тек «кесу құралдары» ғана емес, сонымен қатар «жылу реттегіштері» және «деформация реттегіштері» ретінде де қызмет етеді. Металлдардан айырмашылығы, пластмассалардың қаттылығы төмен. Олар қыздырылған кезде жұмсарады және күш әсерінен деформацияланады. Сондықтан, құралдың өткірлігі, жоңқаларды шығару мүмкіндігі және геометриялық бұрыштар соңғы нәтижеге тікелей әсер етеді.
Неліктен пластикалық өңдеу құралдарға сезімталырақ?
Пластмассалардың жылу өткізгіштігі төмен, яғни кесу кезінде пайда болатын жылу тез таралмайды және кесу аймағында шоғырланады. Егер құралдың дизайны сәйкес келмесе, жергілікті температураның көтерілуі орын алуы мүмкін, бұл материалдың балқуына немесе құралдың жабысуына әкеледі. Сонымен қатар, пластмассалардың серпімділігі жоғары. Егер құрал күңгірттеніп кетсе немесе шамадан тыс қысым жасаса, материал «кесілмейді», керісінше «жыртылады», бұл қытырлақтарға немесе өлшемдік бұрмалануларға әкеледі.
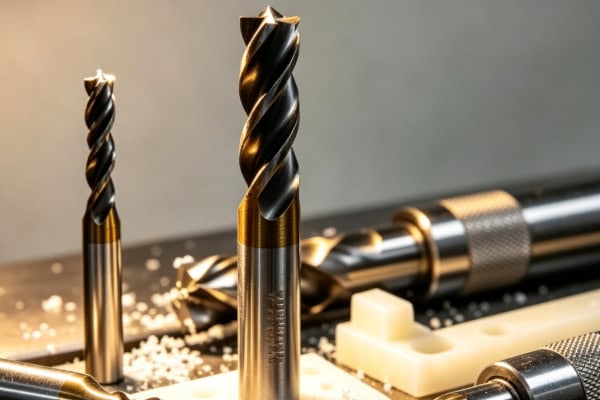
Құралды таңдаудың негізгі қадамдары
Материал түрін анықтаңыз
Әр түрлі пластмассалар әртүрлі құралдарды қажет етеді. Мысалы:
Жұмсақ пластмассалар (мысалы, PE, PP): оңай деформацияланады, өте өткір құралдарды қажет етеді
Инженерлік пластмассалар (мысалы, ABS, PC): кесу тиімділігі мен тұрақтылығы арасында тепе-теңдікті қажет етеді
Жоғары өнімді пластмассалар (мысалы, PEEK, PPS): ыстыққа төзімді және үйкелісі төмен құралдарды қажет етеді
Әртүрлі материалдар мүлдем басқа құрал геометриясын және жабындарын қажет етеді.
Өңдеу процесін анықтаңыз
Кедір-бұдыр өңдеу, әрлеу, контурлау және бұрғылау жұмыстарының барлығы әртүрлі құралдарға қойылатын талаптарды талап етеді. Кедір-бұдыр өңдеу жоңқалардың эвакуациясы мен тиімділігіне бағытталған, ал әрлеу бетінің сапасы мен өлшемдік тұрақтылығына бағытталған. Сондықтан, бүкіл процесс үшін әдетте бір құралдың орнына бірнеше құрал комбинациялары қолданылады.
Құрал параметрлерін реттеу
Бұған тырмалау бұрышы, саңылау бұрышы, спираль бұрышы және кесу жиегінің өткірлігі кіреді. Пластикалық өңдеу әдетте қысуды және жылудың пайда болуын азайту үшін үлкенірек тырмалау бұрышын және өткір кесу жиектерін қажет етеді. Сонымен қатар, жоңқалы флейталар тегіс және кедергісіз болуы керек; әйтпесе, жоңқалардың жиналуы екінші реттік үйкеліс пен жылудың жиналуына әкелуі мүмкін.
Сынақ кесу және оңтайландыру
Параметрлер жақсы сәйкес келсе де, тексеру үшін сынақ кесу қажет. Қытырлақтың пайда болуын, бетінің өңделуін және өлшемдік ауытқуды бақылау арқылы құралдарды немесе параметрлерді дәл реттеуге болады. Бұл нақты өндірістегі маңызды қадам.
Құралды таңдаудағы бақылау нүктелері
Құралдың өткірлігі қаттылықтан маңыздырақ
Металл өңдеуде тозуға төзімділік өте маңызды. Дегенмен, пластик өңдеуде өткірлік басымдық болып табылады. Егер құрал жеткілікті өткір болмаса, пластик «кесілмейді», керісінше «итеріледі», бұл қытырлақтарға, жіптердің тартылуына немесе жиектердің құлауына әкеледі.
Чиптерді эвакуациялау бетінің сапасын анықтайды
Пластикалық кесу үздіксіз немесе жартылай балқытылған жаңқаларды шығарады. Егер жаңқалардың эвакуациясы нашар болса, бұл жаңқалар үйкеліс аймақтарына қайта енеді, бұл жергілікті жылудың жиналуына әкеледі. Сондықтан, спираль бұрышының дизайны мен флейта ені, әсіресе терең ойықтарда немесе күрделі геометрияларда өте маңызды.
Жылуды бақылау - негізгі мәселе
Пластикалық өңдеудегі ең үлкен қауіп - жылудың жиналуы. Құралдың дизайны кесу тиімділігін арттырудың орнына үйкеліс қызуын азайтуы керек. Кейбір арнайы пластикалық құралдар адгезия мен үйкеліс коэффициентін азайту үшін жоғары жылтыратылған кесу жиектерін пайдаланады.
Құрал жабынын таңдауға мұқият болу керек
Барлық жабындар пластикалық өңдеуге жарамайды. Кейбір жоғары қаттылықтағы жабындар тозуға төзімділікті жақсартуы мүмкін, бірақ сонымен бірге үйкелісті арттырады, бұл жылудың көп бөлінуіне әкеледі. Сондықтан, көптеген пластикалық өңдеу қолданбаларында жабыны жоқ немесе үйкелісі төмен жабыны бар құралдарға артықшылық беріледі.
Құралдардың тозуын алдын ала басқару қажет
Пластикалық өңдеу құралдың тозуына өте сезімтал. Кесу жиегі күңгірттенгеннен кейін бетінің сапасы тез нашарлайды. Сондықтан, сериялық өндірісте құралдарды тек айқын ақаулар пайда болғаннан кейін ғана ауыстырудың орнына, құралдың қызмет ету мерзімін басқару жүйесін құру қажет.
Әртүрлі пластмассаларға арналған құралдарды таңдау стратегиялары
Жұмсақ пластмассалар (PE, PP)
Бұл материалдар оңай деформацияланады және минималды кесу күшімен өте өткір құралдарды қажет етеді. Үлкен тырма бұрышы және жоғары спираль бұрышы бар құралдар әдетте жеңіл кесу және жаңқаны тез алып тастау үшін қолданылады.
Инженерлік пластмассалар (ABS, PC, PA)
Бұл материалдар теңдестірілген қасиеттерге ие, бірақ шеттері кернеулі жарықшақтарға немесе ағаруға бейім. Құралды таңдау қызып кетуден немесе шамадан тыс кесуден аулақ болу үшін өткірлік пен тұрақтылықты теңестіруі керек.
Жоғары өнімді пластмассалар (PEEK, PPS, PEI)
Бұл материалдар температураға өте сезімтал және салыстырмалы түрде қатты. Жоғары дәлдіктегі, үйкеліссіз құралдар қажет, ал өлшемдік ауытқуды немесе бетінің күйіп кетуін болдырмау үшін кесу параметрлерін қатаң бақылау қажет.
Арнайы материал (PTFE)
PTFE үйкеліс коэффициенті өте төмен, бірақ жұмсақ және құралдың сүйрелуіне бейім. Құралдар өте өткір болуы керек және қысылудан аулақ болуы керек, әйтпесе жиек деформациясы мен өлшем тұрақсыздығы пайда болуы мүмкін.
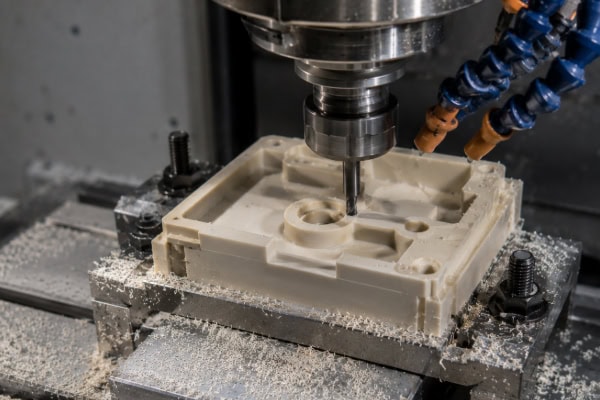
CNC пластикалық өңдеу құралын таңдауға қатысты ескеретін жайттар
Өткірлік бірінші орында: Пластмассалар «сындыру» арқылы емес, қырқу арқылы кесіледі. Түтіккен құралдар тікелей сызаттар мен жіптердің пайда болуына әкеледі.
Жоңқаны тегіс эвакуациялау өте маңызды: Жоңқаны нашар алып тастау екінші реттік үйкеліс пен қызудың жиналуына әкеледі, бұл өлшемдік тұрақтылыққа әсер етеді.
Шамадан тыс кесу күшінен аулақ болыңыз: құралдың дұрыс емес геометриясы кесудің орнына деформацияға әкеледі.
Жылуды бақылау өте маңызды: Пластмассалар жылуға өте сезімтал; құралдың дизайны үйкеліс қызуын азайтуы керек.
Құралдың қызмет ету мерзімін басқару қажет: Пластикалық өңдеу құралдың тозуына өте сезімтал, сондықтан оны үнемі ауыстыруды қажет етеді.
Жалпы сұрақтар
«Неліктен кейде бірдей материал жақсы өңделеді, бірақ кейде қылшықтар немесе өлшемдік тұрақсыздық тудырады?»
Негізгі себеп көбінесе материалдың өзі емес, кескіш құралдың жағдайы болып табылады. Пластикалық өңдеу құралдың тозуына және параметрлердің өзгеруіне өте сезімтал. Тіпті аздап күңгірттену немесе параметрлердің шамалы өзгеруі беттің сапасында айтарлықтай айырмашылықтарға әкелуі мүмкін. Сериялық өндірісте, егер құрал стандарттары немесе құралдың қызмет ету мерзімін басқару біріктірілмесе, сериялық сәйкессіздіктер орын алуы мүмкін. Сондықтан, кәсіби өңдеу әдетте тұрақты өнімділікті қамтамасыз ету үшін құрал түрін, геометриясын, қызмет ету мерзімін және ауыстыру циклдарын қоса алғанда, басынан бастап стандартталған құрал таңдау жүйелерін орнатады.
Iқорытынды
CNC пластикалық өңдеуде құралды таңдау тек кесу тегістігіне ғана емес, сонымен қатар өлшемдік тұрақтылықты, бетінің сапасын және құрастыру өнімділігін де анықтайды. Сондықтан дұрыс құралды таңдау - бұл тек бірінші қадам. Ең бастысы, құрал, материал және процесс параметрлері дұрыс сәйкес келуі керек. Тек үшеуі де тураланған кезде ғана қытырлақтар, деформация және күйіп кету сияқты мәселелерден аулақ болуға болады, бұл өңдеу процесінің тұрақтылығын қамтамасыз етеді. Өндірісте құралды дұрыс таңдау қайта өңдеуді азайтады, тиімділікті арттырады және материал қалдықтарын азайтады. Әсіресе жоғары дәлдіктегі пластикалық бөлшектерді өңдеуде құрал-саймандар көбінесе ең қымбат фактор емес, бірақ ол соңғы сапаға ең маңызды әсер ететін факторлардың бірі болып табылады.
















