
Қазіргі заманғы механикалық өндірістегі негізгі процесс ретінде CNC токарлық өңдеу жоғары дәлдіктегі біліктерді, дискілерді және күрделі айналмалы компоненттерді өндірудің негізгі жауапкершілігін атқарады. Аэроғарыш, медициналық құрылғылар және жаңа энергия көліктері салаларында төзімділік талаптары күшейген сайын, жүйелі кесу параметрлерін конфигурациялауды, құрал геометриясын таңдауды және дайындаманы өңдеуді басқарудың күрделі әдістерін меңгеру тиімділікті арттыру, сапаны жақсарту және бірлік өндірісінің жалпы шығындарын азайту үшін өте маңызды.
Өзек кесу параметрлерін сәйкестендіру және тиімділікті оңтайландыру
Кесудің үш элементінің – кесу жылдамдығының (Vc), беру жылдамдығының (f) және кесу тереңдігінің (ap) ғылыми реттелуі өңдеу тиімділігін, бетінің кедір-бұдырлығын және құралдың қызмет ету мерзімін тікелей анықтайды. Тым жоғары параметрлер құралдың қатты тозуына әкелуі мүмкін, ал консервативті параметрлер бір бөлікті цикл уақытын айтарлықтай ұзартады.
Кесу жылдамдығының (Vc) кесу қызуы мен құралдың қызмет ету мерзіміне шешуші әсері
Кесу жылдамдығын басқару - дайындама бетінің өңдеу сапасын құралдың беріктігімен теңестірудің ең тікелей техникалық әдісі. Әртүрлі материал сипаттамаларына сәйкес кесу жылдамдығын мақсатты түрде сәйкестендіруді енгізу өңдеу тиімділігін барынша арттыруға және құралдың тозу шығындарын азайтуға мүмкіндік береді:
- Алюминий қорытпалары (мысалы, 6061-T6): Ұсынылған кесу жылдамдығының диапазоны 300-ден 800 м/мин-ге дейін орнатылады, оны жоғары қысымды салқындатқышпен жұптастырғанда 1000 м/мин-нан астамға дейін арттыруға болады. Тиісті жоғары кесу жылдамдығы бір бөлікті өңдеу циклінің уақытын айтарлықтай қысқартады.
- Тот баспайтын болат (мысалы, 316L): Ұсынылған кесу жылдамдығы жылудың жиналуын басқару және құрал жабынының белсенді қызмет ету мерзімін ұзарту үшін 120 – 180 м/мин дейін төмендетіледі. Кесу жылдамдығын басқару жұмыстың қатаюынан туындаған құралдың ерте сыну қаупін тиімді түрде азайтады.
- Титан қорытпалары (мысалы, TC4 / Ti-6Al-4V): Титан мен құрал материалдарының арасындағы жоғары температурада химиялық аффиндік өзара әрекеттесуді болдырмау үшін ұсынылған кесу жылдамдығы 40-80 м/мин-мен қатаң шектелген. Төмен кесу жылдамдықтарын жоғары ағынды салқындатқышпен біріктіру титан қорытпасын токарлық өңдеуде процестің қауіпсіздігін қамтамасыз етудің маңызды факторы болып табылады.
Кесу жылдамдығының ғылыми конфигурациясы кесу жылуының жиналуына қарсы негізгі қорғаныс желісі ретінде қызмет етеді және дайындама материалының жылу өткізгіштігіне негізделген динамикалық түрде дәл реттелуі керек.
Беру жылдамдығы (f) және теориялық беттік кедір-бұдырлық (Ra) Математикалық шығару және басқару
Беру жылдамдығы уақыт бірлігінде пайда болатын чиптің көлденең қимасының ауданын анықтайды және беткі текстураның тереңдігін тікелей басқаратын негізгі параметр ретінде қызмет етеді. Теориялық беткі кедір-бұдырлық формуласы келесідей шығарылады: Rz ≈ (f² / (8 · rε)) × 1000 (μm)
Нақты токарлық өндірісте дөрекі өңдеу әдетте соққы жүктемелеріне төтеп беру үшін үлкенірек бұрыш радиусын (мысалы, rε = 0.8 мм немесе 1.2 мм) пайдаланады, беру жылдамдығы 0.25 және 0.45 мм/айн аралығында орнатылады. Ra 0.8 немесе Ra 0.4 айна тәрізді өңдеуге қол жеткізуге бағытталған өңдеу үшін өткір тырма бұрыштарымен және жоғары дәлдіктегі доғалық кірістірулермен біріктірілген аз беру жылдамдығы (0.05 – 0.12 мм/айн) қажет. Беру жылдамдығын кірістіру бұрышының радиусымен дәл сәйкестендіру арқылы металлды кетіру жылдамдығын беткі сапа стандарттарын қатаң сақтай отырып барынша арттыруға болады.
Токарлық құралдың геометриясын таңдау және тозуды талдау
Құрал геометриясының параметрлері кесу күшінің таралуын, жоңқаның сыну бағытын және өңдеу тұрақтылығын реттейтін негізгі айнымалылар ретінде әрекет етеді. Әртүрлі материалдың созылу беріктігі мен кесу қасиеттеріне сәйкес кірістіру геометриясын дәл сәйкестендіру сықырлау мен жиектердің сынуын айтарлықтай азайтады.
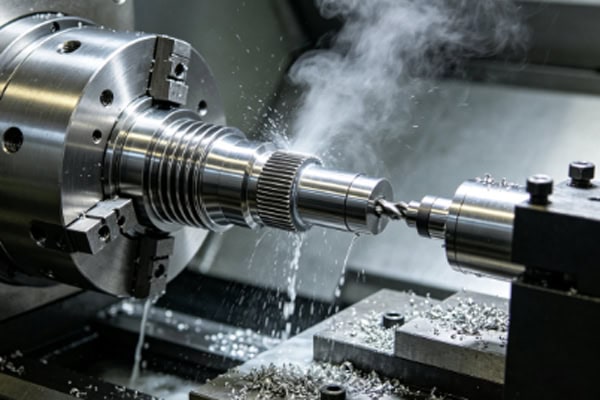
Тырнау бұрышы мен жетекші бұрыш арасындағы күш таралуы
Құралдың рейка бұрышы мен қорғасын бұрышының үйлесімі кесу операцияларының үш өлшемді күш орналасуын құрайды, бұл құрал ұшындағы жылудың таралу жағдайларына және дайындаманың деформациясына тікелей әсер етеді:
Тырма бұрышының оң немесе теріс сипаты процестің «қырқу» немесе «экструзия» екенін тікелей анықтайды. Оң тырма құралдарының кесу жиектері өткір, кесу күші төмен және жылу минималды, бұл оларды жұқа қабырғалы бөлшектер мен жұмсақ металл өңдеуге жарамды етеді. Теріс тырма құралдары жоғары жиек беріктігі мен соққыға төзімділікті қамтамасыз етеді, қатты бұру және үзіліссіз кесу үшін өте қолайлы.
Бағыт бұрышын реттеу кесу қалыңдығы мен кесу ені арасындағы қатынасты өзгертеді. 93° бағыт бұрышы бар құрал үлкен осьтік күш пен кіші радиалды күшті тудырады, бұл оны дайындаманың иілуін азайту үшін жіңішке біліктің бұрылуына өте қолайлы етеді. Керісінше, 45° бағыт бұрышы бар құрал кесу күштерін ұзын жиекке таратады және жылу тарату аймағын арттырады, бұл құралдың қызмет ету мерзімін айтарлықтай ұзартады. Тырнау бұрышы мен бағыт бұрышын тиісті түрде теңестіру жоғары қаттылықтағы кесу жүйесін құрудың негізін қалайды.
Құралдардың тозу үлгісін анықтау және мақсатты шешімдер
Кесу құралдары өңдеу кезінде жоғары қысымға, экстремалды температураға және қатты үйкеліске ұшырайды. Тозу үлгілерін дәл анықтау сериялық өндірістің тұрақтылығын сақтау үшін өте маңызды:
- Қаптал тозуы: Негізінен үйкеліс салдарынан пайда болады, бұл қалыпты физикалық тозуды білдіреді. Өлшемдік төзімділіктің бұзылуын болдырмау үшін VB мәні 0.3 мм-ге жеткенде құралды ауыстыру міндетті. Қаптал тозуының өсуін үнемі бақылау партияның өлшемдік тұрақтылығын сақтаудың негізгі өлшемі болып табылады.
- Кратер тозуы: Термиялық диффузияның тырма бетінде ойық жасауынан туындайды, бұл көбінесе жоғары жылдамдықты болатты кесу кезінде байқалады. Мұны TiC немесе TiCN жабындары бар карбидті немесе CBN құралдарын таңдау арқылы шешуге болады. Жабын материалдарын жаңарту тырма бетіндегі химиялық байланыс үрдістерін айтарлықтай әлсіретеді.
- Ойықтың тозуы: Дайындаманың жұмыспен шыңдалған беткі қабатының құрал жиегінің сызығына әсер етуінен туындаған жергілікті зақым. Тозу нүктелерін тарату үшін әртүрлі кесу тереңдігіндегі өңдеу әдістерін қолдану немесе бағыттау бұрышын өзгерту ұсынылады. Жергілікті кернеу нүктелерін бөлшектеу кесу жиегінің кенеттен, мезгілсіз сынуының алдын алады.
Құралдың қызмет ету мерзімін басқарудың автоматтандырылған механизмдерімен толықтырылған кешенді құрал тозуын бағалау критерийлерін белгілеу істен шыққан құралдардың жұмыс бөлігінің бетінің тұтастығын бұзуына тиімді түрде жол бермейді.
Айналмалы компоненттерді бұрудың күрделі шешімдері
Цехтағы инженерлік тәжірибеде жұқа қабырғалы бөлшектерді, жіңішке біліктерді және жоғары қаттылықты материалдарды өңдеу дірілге, термиялық деформацияға және төзімділік шегінен тыс өлшемдерге өте бейім классикалық жоғары қиындықты санатты білдіреді.
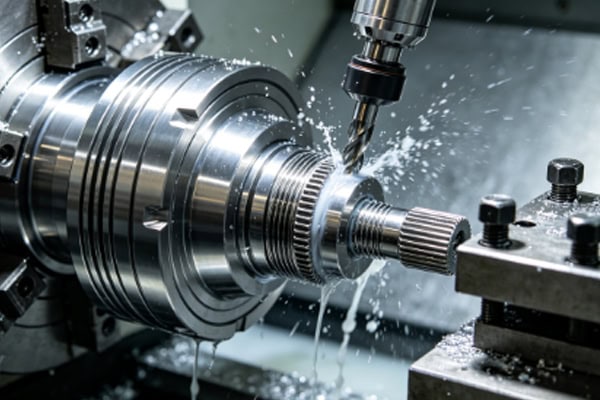
Жұқа қабырғалы цилиндрлік компоненттің деформациясын басқару және арматура инновациясы
Жұқа қабырғалы компоненттер құрылымдық қаттылығының нашарлығынан зардап шегеді. Қысқыш және кесу күштерінің қос әрекеті кезінде олар дөңгелектік қателіктерге және қоңырау аузының ақауларына бейім. Шешімдер қысқыш әдістерін де, кернеуді босатуды да шешуі керек:
Толық шеңберлі пирог тәрізді жұмсақ жақтарды қолдану 360 градусқа оралуды қамтамасыз етеді, бұл дәстүрлі 3 нүктелі жанасу стандартты патрон жақтарымен салыстырғанда қысқыш деформациясын айтарлықтай азайтады. Дайындаманың ішкі бөлігін кеңейту жеңдерімен немесе төмен балқу температурасы бар қорытпалармен толтыру құрылымдық қаттылықты арттырады. Жоғары кесу жылдамдықтарында және аз беру жылдамдығында өңдеу үшін 0.1 - 0.2 мм рұқсат қалдыра отырып, кедір-бұдыр өңдеу мен өңдеу арасында кернеуді жеңілдету процедураларын жүргізу жылудың жиналуының геометриялық бұрмалануына жол бермейді. Қысқыш қысымының таралуын және кернеуді жеңілдету процедураларын жүйелі түрде оңтайландыру жұқа қабырғалы компоненттердің деформациясы мәселелерін шешудің негізгі шешімін ұсынады.
Жіңішке білікті өңдеу кезіндегі дірілді басу және итергіштің тіреуішінің негізгі элементтері
Дайындаманың ұзындығының диаметрге қатынасы (Ұ/Д) 20-дан асқан кезде, ол жіңішке білік ретінде жіктеледі. Жіңішке біліктер кесу күштері мен өлі салмақтың әсерінен иілу діріліне өте сезімтал, бұл конус тәрізді немесе бөшке тәрізді өлшемдерге әкеледі:
Ізін ұстайтын тіректі немесе орталық тіректі пайдалану кесу нүктесінде қаттылықты сақтай отырып, орта аралықта маңызды тірек береді. Кері кесу әдістерін қолдану (құрал басынан артқы тірекке қарай берілетін жерде) дайындаманы қысудың орнына кернеуде ұстайды, бұл бұралу деформациясын физикалық түрде жояды. 93° жетекші бұрышы бар оң тырнақты кірістіруді таңдау дайындаманы итеретін радиалды кесу күштерін азайтады. Қосалқы тіректерді және кесу күшінің векторларын көп қырлы оңтайландыру жіңішке білік өңдеудегі геометриялық шекті кедергілерді жояды.
CNC токарлық сапасының ақауларын жою және SOP
Сапаны бақылаудың және ақаулықтарды жоюдың қатаң хаттамаларын құру жаппай өндіріс кезінде өнімнің тұрақты өнімділік көрсеткіштерін және CPK индексінің тұрақтылығын қамтамасыз етеді.
| Жалпы сапа ақауы | Түбірлі себеп | Процесті тексеру және түзету стратегиясы
|
| Өлшемдік тұрақсыздық / дрейф | Машинаның термиялық деформациясы, құралдың қатты тозуы, қысу күші жеткіліксіз | Станокты алдын ала қыздырыңыз, құралдың қызмет ету мерзімін автоматты түрде өтеуді қосыңыз, пневматикалық/гидравликалық қысқыш қысымын бақылаңыз |
| Беткі діріл белгілері | Жүйенің қаттылығы жеткіліксіз, бұрыштың шамадан тыс радиусы, шпиндель жылдамдығының резонансы | Бұрыш радиусын азайтыңыз, резонансты бұзу үшін шпиндель жылдамдығының өзгеруін (SSV) пайдаланыңыз, қосымша тіректі қосыңыз |
| Жаңқаны орау және бетті сызу | Сынық сынғыштың геометриясының сәйкес келмеуі, кесу тереңдігінің жеткіліксіздігі, салқындатқыш сұйықтық қысымының жеткіліксіздігі | Жоғары тиімді жоңқалы ажыратқыш геометриясына ауысыңыз, кесу тереңдігін ажыратқыш шегінен асырыңыз, жоғары қысымды салқындатқышты енгізіңіз |
| Дөңгелектік / Концентрлік төзімділіктен тыс | Шахтаның жақ сүйегінің соғуы, дайындамада ішкі кернеудің босатылуы, шпиндельдің осьтік айналуы | Жұмсақ жақтарды үнемі жаңартып отырыңыз, кернеуді жеңілдететін күйдіру процестерін қосыңыз, шпиндельдің ағып кетуін циферблат индикаторларымен тексеріңіз және калибрлеңіз. |
Стандартты жұмыс процедураларын (SOP) анықтау оператор қателерін тиімді түрде жояды. Жұмысқа кіріспес бұрын, құралдың ілініп қалуын азайту керек. Бірінші бұйымды тексеру үшін толық өлшемді координаталық өлшеу машинасы (CMM) немесе оптикалық проекторды тексеру қажет. Жаппай өндіріс кезінде автоматты өндіріс ішіндегі зондтау жүйелері (мысалы, Renishaw зонд жүйелері) нақты уақыт режимінде өлшемдік өзгерістерді бақылайды, бүкіл өндірістік цикл бойынша дәлдіктің тұрақтылығын қамтамасыз ету үшін құрал радиусы мен ұзындығының уақтылы ығысуларын орындайды.
















