
Өңделген корпустың тегіс бекіту беті, терең қалтасы, мойынтірек орындығы және бұрандалы тесіктері болуы мүмкін. Білікке өңделген диаметрлер, ойықтар және осьтік тесік қажет болуы мүмкін. Әрбір ерекшелік кесу жиегіне әртүрлі талаптар қояды, сондықтан толық бөлшекті жасау әдетте жоспарланған ретпен жұмыс істейтін бірнеше құралды қажет етеді.
CNC өңдеу құралдарын түсіну инженерлерге өндірістік қабілеттілікті бағалауға көмектеседі және сатып алушыларға ұсынылған процесс туралы пайдалы сұрақтар қоюға көмектеседі. Бұл нұсқаулықта негізгі құралдар топтары, оларды бөлшектерге қойылатын талаптарға сәйкес қалай таңдау керектігі және құралдарды ұстау мен жұмысты ұстау олардың жұмысын қалай қолдайтыны түсіндіріледі.
CNC өңдеу құралдары дегеніміз не?
CNC өңдеу құралдары - компьютермен басқарылатын станоктарда дайындамаларды пішіндеу және өңдеу үшін қолданылатын құралдар. Негізгі кесу құралдарына фрезерлік кескіштер, токарлық құралдар, бұрғылар, бұрғылау құралдары, реймерлер және бұранда ою құралдары жатады. Олардың геометриясы мен қолданылуы олардың қандай мүмкіндіктерді жасай алатынын анықтайды.
CNC машинасы басқарылатын қозғалысты, қуатты және позициялауды қамтамасыз етеді. Кесу құралы материалды итереді. Фрезерлеу кезінде кескіш әдетте бағдарламаланған жолмен айналады. Дәстүрлі токарлық өңдеуде дайындама оның беті бойымен қозғалатын құралға қарсы айналады.
CNC кесу құралдары термині кесу арқылы материалды алып тастайтын құралдарды нақты сипаттайды. CNC құралдары туралы кеңірек талқылауларға құрал ұстағыштар, арматуралар және орнату жабдықтары да кіреді. Қақпа кескішті ұстайды, арматура дайындаманың орнын анықтайды, ал зонд өлшеуді қолдайды. Бұл тірек құрылғыларының функциялары кесу жиегінің өзінен өзгеше.
CNC өңдеу құралдарының негізгі түрлері қандай?
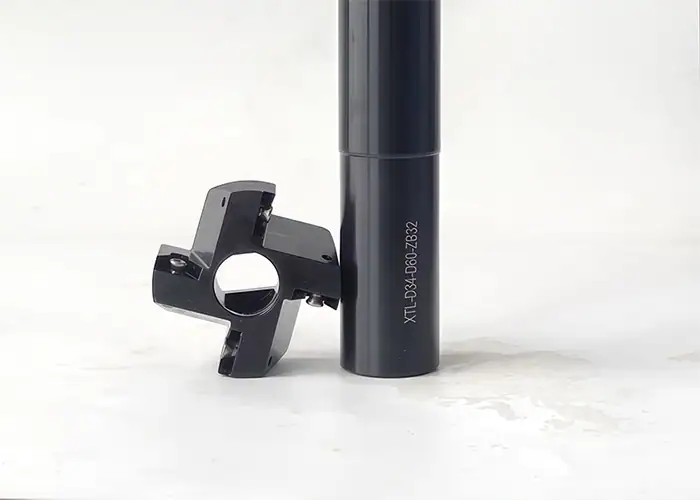
Негізгі құрал-саймандар тұқымдастары фрезерлеу, токарлық өңдеу, тесік жасау, бұранда ою, ойық кесу және жиектерін өңдеу бойынша ұйымдастырылған. Қажетті ерекшелікке сәйкес тұқымдасты таңдаңыз, содан кейін нақты құралды қолжетімділікке, материалға және сызба талаптарына сәйкес бағалаңыз.
| операция | Жалпы құралдар | Типтік ерекшеліктер | Негізгі таңдауды тексеру |
| Фрезерлеу | Соңғы фрезалар, беттік фрезалар | Беттер, қалталар, қабырғалар, профильдер | Кескіш пен ұстағышқа қол жеткізу |
| бетбұрысты | Бұрау қондырмалары мен ұстағыштары | Сыртқы диаметрлер, иықтар, ұштық беттер | Жиек геометриясы және дайындама тірегі |
| Бұрғылау | Бұрамалы бұрғылар, мамандандырылған терең ұңғылы бұрғылар | Бастапқы тесіктер | Тереңдік және чиптерді эвакуациялау |
| Барлау | Бұрғылау шыбықтары, реттелетін бұрғылау бастары | Үлкейтілген немесе аяқталған тесіктер | Қаттылық және қолжетімді мөлшерлеме |
| Роуминг | Реймерлер | Дайын тесік өлшемі және беті | Алдыңғы шұңқырдың сапасы |
| Threading | Крандар, бұранда фрезерлері, бұранда қондырмалары | Ішкі және сыртқы жіптер | Бұранданың сипаттамасы және пайдалануға болатын тереңдігі |
| Ойық кесу және бөлу | Ойық қондырмалары, бөлу пышақтары | Ойықтар, сақиналы ойықтар, бөлу кесіктері | Ені, ауқымы және чипті басқару |
| Жиектерді өңдеу | Фаска диірмендері, раковиналар, қаңылтырды кетіру құралдары | Фаскалар, бұрандалы орындықтар, қылшықтарды кетіру | Көрсетілген жиек геометриясы және кіру мүмкіндігі |
Фрезерлік кескіштер
Фрезерлік кескіштер жалпақ беттерді, қалталарды, ойықтарды, қабырғаларды және контурлы элементтерді өңдейді. Ұштық фрезерлер кесу ұштары мен шеткі жиектерін әртүрлі операциялар үшін пайдаланады. Беттік фрезерлер әдетте кең, жалпақ беттерді шығарады, көбінесе ауыстырылатын кірістірулерді пайдаланады.
Корпус үшін, беттік фреза бекіту бетін дайындап жатқанда, ұштық фреза ішкі қалтаны ашуы мүмкін. Кескіштің диаметрі бұрышқа қол жеткізуге әсер етеді, ал құралдың толық жиынтығы айналасындағы қабырғалар мен қысқыштарды тазартуы керек. Бұл шектеулер өңдеу басталғанға дейін бөлшектің орналасуына әсер етуі мүмкін.
Шар тәрізді тұмсықты, бұрыш радиусын, ойықты және басқа профильдерді егжей-тегжейлі салыстыру үшін фрезерлік кескіштердің түрлері бойынша нұсқаулықты қараңыз.
Бұру және бетін жабу құралдары
Токарлық құралдар біліктер, жеңдер және втулкалар сияқты айналмалы бөлшектерді өңдейді. Сыртқы токарлық құралдар сыртқы диаметрлер мен сатылы профильдерді орнатады. Қаптау соңғы беттерді жасайды, ал қолайлы профильдеу құралдары иықтарды, конустарды және контурларды ұстанады.
Көптеген токарлық құрастырмалар ауыстырылатын кірістірмен ұстағышты біріктіреді. Ұстағыш кірістірмені орналастырады және қолдайды, ал кірістірме геометриясы, кесу материалы және мұрын радиусы жиектің қалай кесіліп, жоңқалар пайда болатынына әсер етеді. Екеуі де қолжетімді тәсіл бағытына және айналасындағы ерекшеліктерге сәйкес келуі керек.
Кедір-бұдырлық пен әрлеу жиекке әртүрлі талаптар қояды. Ауыр кесулерге арналған геометрия жеңіл әрлеу кезінде жоңқаларды тиімді басқара алмауы мүмкін. Жоспарлау дайындаманың қаттылығын ескере отырып, кірістіруді нақты беріліс пен кесу тереңдігіне сәйкестендіруі керек. Жіңішке білік қосымша тірек пен қысқа, қатты втулкадан басқа кесу стратегиясын қажет етуі мүмкін.
Бұрғылау құралдары
Бұрғылар дайындамаға ену арқылы тесіктер жасайды. Жалпы нұсқаларға ауыстырылатын ұштары немесе ендірмелері бар қатты бұрғылар мен конструкциялар жатады. Бұрамалы бұрғылар кеңінен қолданылады, ал мамандандырылған терең тесікті құралдар қол жеткізу, бағыттау және салқындатқыш сұйықтықты жеткізу арнайы тәсілді қажет ететін қолданбаларды шешеді.
Тесік тереңдігі, кіру беті, шығу шарттары және жоңқаның эвакуациясы негізгі таңдау факторлары болып табылады. Көлбеу кіру кесу жиектерін біркелкі емес жүктемеге ұшыратуы мүмкін. Терең тесіктің ішінде қалып қойған жоңқалар құралды немесе тесік бетін зақымдауы мүмкін. Сондықтан құралдың геометриясы, салқындатқыш сұйықтықтың берілуі және бұрғылау циклі бірге жұмыс істеуі керек.
Белгілеу операциясы кейбір бұрғылау конструкциялары үшін қолайлы жазбаны анықтауға көмектесуі мүмкін, бірақ оның геометриясы бұрғымен үйлесімді болуы керек. Ол әрбір тесік қазу жолына автоматты түрде қосылмауы керек. Сол сияқты, тек бұрғылау ғана бос тесік талабын қанағаттандыруы мүмкін. Сызба немесе көрсетілген технологиялық мүмкіндік талап еткен кезде қосымша өңдеу ақталады.
Жалықтырғыш құралдар
Тегістеу құралдары бар тесікті үлкейтеді немесе өңдейді. Токарлық станокта әдетте айналмалы тетіктің ішінде тегістеу шыбығы қолданылады, ал өңдеу орталығында айналмалы тегістеу басы пайдаланылуы мүмкін. Реттелетін ұсақ тегістеу жүйелері кесу диаметрін қажетті тесікке орнатуға мүмкіндік береді.
Тегістеу мойынтіректер орындықтары, втулкалардың орналасуы және диаметрі мен айналасындағы геометриямен байланысы маңызды басқа да ішкі ерекшеліктер үшін пайдалы. Тиісті қор мөлшері және тұрақты орнату арқылы бұл операция тесіктің геометриясын жақсартып, оның осін өңдеу қондырғысына қатысты орната алады.
Қолжетімділік пен қаттылық маңызды шектеулер болып табылады. Кішкентай тесік штанганың диаметрін шектейді, ал терең тесік қажетті асып түсуді арттырады. Алынған құрастыру әлі де жоңқа саңылауын қамтамасыз етуі және ауытқуға төзімді болуы керек. Штанга мен ұстағышты кесу күштерімен, рұқсат етілген мөлшермен және дайындама тірегімен бірге бағалаңыз.
Қайта жазу құралдары
Кесуші станоктар бұрын өңделген тесікті салыстырмалы түрде аз мөлшерде алып тастау арқылы өңдейді. Олардың бірнеше кесу жиектері дайындалған тесікті қажетті өлшемге және беткі күйге келтіре алады, бұл оларды тесіктерді және басқа да қайталанатын тесік элементтерін табу үшін пайдалы етеді.
Алдыңғы операция өте маңызды. Тесік таңдалған реймер үшін қолайлы шикізатты қамтамасыз етуі керек және құрал тиісті туралаумен кіруі керек. Тым аз немесе біркелкі емес орын реймердің біркелкі кесуіне кедергі келтіруі мүмкін.
Бастапқы шұңқырдағы позициялық немесе түзулік қателерін түзету үшін қайта қазу қажет емес. Егер орналасуы немесе туралануы негізгі мәселе болса, процеске басқа дайындық немесе бұрғылау операциясы қажет болуы мүмкін. Сызбаға және бар шұңқырдың жағдайына сәйкес бұрғылау мен қайта қазу арасында таңдау жасаңыз.
Крандар мен бұрандалар
Кескіш крандар дайындалған тесіктерде ішкі бұрандаларды жасайды. Спиральды ұшты конструкциялар әдетте чиптерді тесіктер арқылы алға қарай бағыттайды, ал қолайлы спиральды флейта конструкциялары чиптерді соқыр тесіктерден кері тартады. Материал мен тесік геометриясы белгілі бір кран дизайнының сәйкес келетінін анықтайды.
Қалыптау крандары жоңқаларды кесудің орнына иілгіш материалды ығыстыру арқылы бұрандалар жасайды. Оларға үйлесімді дайындама материалы, бақыланатын тесік дайындау және тиісті майлау қажет. Олардың жоңқасыз әрекеті оларды кесу крандарымен алмастыруға мүмкіндік бермейді.
Бұрандалы фрезалар бұрандаларды үйлесімді спиральды құрал жолымен кеседі. Оларға машинаның үйлесімді қозғалысы және кескіштің өз жолына кіруі және онымен жүруі үшін жеткілікті кеңістік қажет. Кескіштің дизайны мүмкіндік берген жағдайда, бұрандалы фреза әртүрлі бұранда диаметрлерін бірдей қадаммен және пішінмен жаба алады.
Сүртіп алу көбінесе қайталанатын ішкі бұранда өлшеміне тікелей жол береді. Бұранданы фрезерлеу бұранда диаметрін бағдарламаланған түрде реттеуді ұсынады және жоңқаны басқару немесе диаметрлер диапазоны бұл икемділікті құнды еткен кезде пайдалы болуы мүмкін.
Бұранданың белгіленуін, төзімділік класын және пайдалануға болатын толық бұранда тереңдігін растаңыз. Соқыр тесік таңдалған құрал үшін және қажетті толық бұрандалардан тыс кез келген бұрғылау нүктесінің геометриясы үшін бос орынды қажет етеді. Бұрылған бөлшектердегі сыртқы бұрандаларды арнайы бұранда қондырмалары арқылы да жасауға болады.
Ойық кесу және бөлу құралдары
Ойық кесу құралдары сыртқы диаметрлерде, ішкі тесіктерде немесе ұштарында ойықтар жасайды. Қолданылуына сақиналы ойықтар, тығыздағыш ойықтар және саңылау мүмкіндіктері кіреді. Бөлгіш құралдар бөлшекті шыбық материалынан немесе қалған бөліктен бөлу үшін бұрылған дайындаманы кеседі.
Қосалқы және тірек пышақ немесе ұстағыш ойықтың еніне, тереңдігіне және жақындау бағытына сәйкес келуі керек. Сыртқы ойыққа жететін құрал алдыңғы ойыққа немесе ішкі ойыққа жарамсыз болуы мүмкін. Жақын иықтар кескіш жиек қолжетімді болып көрінген кезде де ұстағышты шектеуі мүмкін.
Бұл операциялар кесу жүктемелерін тар кеңістікте шоғырландыруға мүмкіндік береді. Жинақты қолжетімділік мүмкіндік бергенше қатты ұстаңыз және жоңқалардың шығу жолын қамтамасыз етіңіз. Бөлу кезінде процесс сонымен қатар дайындаманың тұрақтылығын және бөлінген компоненттің қалай басқарылатынын ескеруі керек.
Қаңқаны тегістеу және тегістеу құралдары
Фазалау құралдары анықталған бұрышты жиектерді жасайды. Сөрелер конус тәрізді ойықтар жасайды, көбінесе бұранда бастары үшін. Қақпақтарды кетіру құралдары басқа операциядан кейін жиекте қалған қажетсіз материалдарды алып тастайды. Кейбір қолданбаларда функциялар бір-біріне сәйкес келеді, бірақ қажетті өңделген геометрия құралды таңдауды анықтайды.
Сызу бір саңылауда өлшемді қиғашты қажет етуі мүмкін, ал екіншісінде тек қылшықтарды алып тастауы мүмкін. Екі жиекті де бір операциямен үлкейту функционалды бетті өзгертуі немесе пайдалануға болатын бұранда тереңдігін азайтуы мүмкін.
Жоспарлау кезінде артқы жиектер мен қиылысатын тесіктерге назар аудару керек. Тесіктің алдыңғы жағына жеткен кескіш оның шығуына немесе ішкі қиылысына жете алмауы мүмкін. Арнайы артқы фаскаларды кесу немесе көлденең тесіктерді тазарту құралдары қолжетімді қолданбаларды шеше алады, ал басқа мүмкіндіктер бөлек әрлеу әдісін қажет етуі мүмкін. Қажетті қолжетімділік пен тексеруді қамту үшін жиек талабын ертерек анықтаңыз.
Бөлшектерге қойылатын талаптарға сәйкес CNC құралдарын қалай таңдауға болады?
CNC өңдеу құралдарын әрбір ерекшелікті оның материалына, өлшем талаптарына, қолжетімділік шектеулеріне және өндіріс көлеміне байланыстыра отырып таңдаңыз. Содан кейін машина мен құралдың толық жиынтығы ұсынылған операцияны сенімді түрде орындай алатынын тексеріңіз.
Геометрия және қолжетімділіктен бастаңыз
Дайын бөліктен және оны өңдеу бағытынан бастаңыз. Ұңғыма, беткі ойық және бұрандалы соқыр тесік бір-біріне жақын орналасуы мүмкін, бірақ бұл өте әртүрлі тәсілдерді қажет етеді.
Тұтқаны, ұстағышты және ұзартқыштарды қоса алғанда, бүкіл құрастырманың сыпырылған кеңістігін тексеріңіз. Сондай-ақ, кіруге, шығаруға және чипті алуға мүмкіндік беріңіз. Соңғы CAD пішініне сәйкес келетін құрал жақындаған кезде де соқтығысуы мүмкін.
Пайдалы сызбалар мен модельдерді тексеру мыналарды қамтиды:
- Иықтардың немесе тар саңылаулардың артында жасырылған ерекшеліктер.
- Шыбықтың диаметрі мен қаттылығын шектейтін терең тесіктер.
- Қажетті толық жіп тереңдігінен асатын аз кеңістігі бар жіптер.
- Басқа операциядан кейін қол жетпейтін шеттері.
Егер қол жеткізу әдеттен тыс ұзын немесе мамандандырылған құралды қолданса, жобаны аяқтамас бұрын мүмкіндікті реттеуді талқылаңыз. Саңылауға немесе рельефке аздаған өзгеріс енгізу өңдеудің практикалық жолын жасай алады.
Процесті өлшеміне, орналасқан жеріне және әрлеу талаптарына сәйкестендіріңіз
Тесіктің диаметрі, орналасуы, пішіні және бетінің құрылымы бөлек талаптар болып табылады. Диаметрге төзімділікті сақтау осьтің дұрыс орналасқанын немесе бетінің әрлеу сипаттамасына сәйкес келетінін білдірмейді.
Аяқтау жолын таңдамас бұрын қабылдау критерийлерін бөліңіз. Цилиндрлік немесе позициялық талапқа сай келмей, ұңғыма өлшем талабына сай болуы мүмкін. Пайдалану және орнату барлық тиісті ескертулерді, соның ішінде мүмкіндіктер мен кез келген көрсетілген деректер жүйесі арасындағы қатынастарды ескеруі керек.
Тексеруді бірдей талаптарға сәйкес жоспарлаңыз. Ұңғыма өлшегіші диаметрді бағалай алады, бірақ бұл өлшеудің өзі деректерге қатысты позицияны анықтамайды. Орналасқан жері мен геометриялық байланыстары үшін координаталық өлшеу немесе басқа қолайлы әдіс қажет болуы мүмкін. Белгілі бір беттік құрылымға тиісті тексеру әдісі де қажет. Аяқтау операциясы мен тексеру тәсілін бірге таңдау бір диаметр көрсеткішін толық сәйкестіктің дәлелі ретінде қарастырудан аулақ болады.
Құрал геометриясы мен кесу материалын дайындамамен сәйкестендіру
Металл немесе пластик сияқты кең белгінің орнына қорытпа мен күйді көрсетіңіз. Қаттылық, жаңқаның қасиеттері, абразивтілік және жиекке жабысу үрдісі құралды таңдауға әсер етеді.
Токарлық жұмыс кезінде кірістіру сынығы мен сынық сындырғыштың геометриясы материалға және кесу жағдайларына сәйкес келуі керек. Созылмалы алюминий қорытпасына сәйкес келетін өткір жиек шыңдалған болаттан жасалған үзік-үзік кесу үшін нашар таңдау болуы мүмкін. Бұрғылар мен крандар үшін флейта мен кескіштің дизайны сол материал шығаратын сынықтарды да басқаруы керек.
Жоғары жылдамдықты болат пен карбид беріктіктің, тозуға төзімділіктің және жұмыс істеу қабілетінің әртүрлі үйлесімдерін ұсынады. Жабындар негізге, дайындамаға және қолдануға сәйкес келуі керек. Жабынмен қапталған құрал әрбір материал үшін автоматты түрде ең жақсы нұсқа бола бермейді.
Бастапқы нүкте ретінде құрал жасаушының ұсыныстарын пайдаланыңыз, содан кейін нақты орнату үшін кесу шарттарын белгілеңіз. Материалдың жағдайын, құралдың қосылуын және салқындатқыш сұйықтықтың берілуін тексермей, жылдамдықты немесе берілісті басқа жұмыстан көшіру басқаша ақылға қонымды таңдауды бұзуы мүмкін.
Өндіріс көлемін және құралдарды басқаруды қарастырыңыз
Прототиптік жұмыс көбінесе дайын құралдар мен дизайн өзгерістерін ескере алатын процесті артық көреді. Арнайы құрал тұрақты дизайн мен күтілетін тапсырыс саны оны дайындау және ауыстыру талаптарын ақтаған кезде тартымды бола түседі.
Қайталанатын өндіріс үшін құралдардың қалай анықталатынын, алдын ала орнатылатынын, тексерілетінін және ауыстырылатынын бағалаңыз. Қандай құралдардың маңызды мүмкіндіктерді басқаратынын және бұл мүмкіндіктер өз шегінен тысқары шықпас бұрын тозу қалай анықталатынын анықтаңыз. Алмастырушы кірістірулер немесе құралдар өзгергеннен кейін процесс тұрақты болып қалуы үшін бақыланатын орнату процедурасына ие болуы керек.
Кескішті сатып алу бағасын ғана емес, жалпы өндіріс құнын салыстырыңыз. Тиісті шығындарға орнату, өңдеу уақыты, құралды ауыстыру, тексеру және қайта өңдеудің немесе қалдық бөлшектердің салдары кіреді. Сатып алу топтары ұсынылған құрал-жабдықтардың қайталанатын тапсырыстарды қалай қолдайтынын және қандай өзгерістер процесті қайта тексеруді қажет ететінін сұрай алады.
Құрал-саймандарды ұстау және жұмыс орнын ұстау CNC құралдарын қалай қолдайды?
Құралды ұстау кескіш құралды бекітеді және орналастырады, ал жұмыс орнын ұстау бөлшекті табады және тірейді. Екеуі де таңдалған құралдың мақсатты функцияны тұрақты түрде орындай алуына әсер етеді, әсіресе бөлшектің қол жететін жері немесе қаттылығы шектеулі болған кезде.

Құрал ұстағыштар, қысқыштар және құралды орнату
Айналмалы құралдар шпиндельге қосылу үшін үйлесімді патрондарды, қысқыштарды немесе басқа ұстағыштарды пайдаланады. Айналмалы кірістірулер мен бұрғылау шыбықтары мұнараға немесе машина интерфейсіне сәйкес келетін ұстағыштарды пайдаланады. Қосылым жұмыс үшін тиісті ұстауды, саңылауды және қаттылықты қамтамасыз етуі керек.
Айналмалы құрастыру үшін кескіш жиектердің біркелкі орналасуына кедергі келтіреді. Таза түйісетін беттер, дұрыс құрастыру және тиісті қысқыш оны басқаруға көмектеседі. Көрсетілген ұстау ұзындығын сақтай отырып, қолдау көрсетілмейтін құралдың ұзындығын мүмкіндік пен ұстағыш саңылауы мүмкіндік бергенше қысқа ұстаңыз.
Құралдың ұзындығы, диаметрі және тиісті ығысулар нақты құрастыруға сәйкес келуі керек. Алдын ала орнату және машина ішіндегі өлшеу бұл орнатуды қолдай алады. Дәл ығысу тұрақсыз ұстағыштың орнын толтыра алмайды, ал қатты ұстағыш дұрыс енгізілмеген құрал өлшемін түзете алмайды.
Арматураларды, деректер базаларын және дайындаманы тіреу
Бекіткіш бөлшектің өңдеу кезінде қалай орналасқанын және қалай бекітілгенін анықтайды. Оның орналасу беттері таңдалған деректер стратегиясын қолдауы керек, әсіресе элементтің орналасуы бұрынғы операцияға байланысты болған кезде.
Қысқыш компонентті бұрмаламай кесу жүктемелеріне төтеп беруі керек. Жұқа қабырғалар мен жіңішке бөліктер жергілікті тірек немесе материалды алып тастау икемді элементті ауыр кесу күштеріне ұшыратпауы үшін қайта қаралған реттілік қажет болуы мүмкін.
Қол жеткізу, тіреу және өлшеу бүкіл жол бойында үйлесімді болып қалуы керек. Қысқыш кезінде деформациялануы мүмкін бөлшектер үшін тексеру жоспарында қажетті ұстау жағдайы да белгіленуі керек. Тығыз қысылған компонентті өлшеу босатылғаннан кейін пайда болатын қозғалысты жасыруы мүмкін.
Толық бөлшекті өңдеу үшін CNC құралдары қалай біріктіріледі?
Толық бөлшек құралдарды оның ерекшеліктеріне біріктіру және әрбір операцияның келесі операцияға қалай дайындалатынын жоспарлау арқылы жасалады. Реттік пайдалы орналасу беттерін сақтауы, қажет болған жағдайда әрлеу мүмкіндігін қамтамасыз етуі және маңызды ерекшеліктерге қолжетімділікті қамтамасыз етуі керек.
Дәл тесіктері мен бұрандалары бар корпустың мысалы
Бекіту беті, ішкі қалтасы, дәлдік тесігі және бұрандалы бекіту тесіктері бар алюминий корпусты қарастырыңыз. Ықтимал құрал-саймандар жоспары әрбір операцияға әртүрлі рөл тағайындайды:
| Бөлшек мүмкіндігі | Мүмкін құрал | Процестің мақсаты |
| Монтаждау беті | Бет өңдеуші | Орнату немесе кейінгі орналастыру үшін пайдаланылатын бетті белгілеңіз |
| Ішкі қалта | Ақырғы диірмен | Ішкі қорды алып тастаңыз және қолжетімді қабырғаларды әрлеңіз |
| Саңылау және бағыттаушы тесіктер | бұрғылау | Дайын өлшемге дейін тесіктер жасаңыз немесе басқа операцияға дайындаңыз |
| Дәл бұрғылау | Ұсақ бұрғылау құралы немесе скалибер | Ұңғыманы оның талаптарына сәйкес келетін жолмен аяқтаңыз |
| Тіркеме жіптері | Кесу краны немесе жіп диірмені | Көрсетілген пайдалануға болатын ағынды жасаңыз |
| Ашылу шеттері | Қаңылтырды кесу немесе тегістеу құралы | Қажетті шеткі жағдайды орнатыңыз |
Маңызды шешім - бұл операциялардың қалай өзара әрекеттесетіні. Егер тесіктің орны бекіту бетіне қатысты көрсетілген болса, орнату бұл байланысты анықтауы керек. Егер қалта тесіктің айналасында жұқа қабырға қалдырса, жоспарлаушы соңғы өлшемді белгілемес бұрын қаттылықтың өзгеруін ескеруі керек.
Бұранданы дайындау кейінгі жұмыстарға да әсер етеді. Тесіктің тереңдігі таңдалған бұрандалау әдісіне сәйкес келуі керек, ал жиектерді өңдеу қажетті толық бұранда тереңдігін сақтауы керек. Соңғы жоспарда корпустың қай беттерде орналасқаны және маңызды байланыстар қалай тексерілетіні түсіндірілуі керек.
Бұрылған біліктің немесе втулканың мысалы
Баспалдақты білік сыртқы бұрау, беттеу, осьтік бұрғылау, ойық кесу және сыртқы бұранда кесуді біріктіруі мүмкін. Втулка тесікті орнату үшін ішкі бұрғылауды немесе кесуді қосуы мүмкін. Бөлгіш құрал кез келген компонентті шыбық материалынан бөле алады.
Орнату бұл құралдардың қалай бірге жұмыс істейтінін анықтайды. Бөлшек ортақ орнатуда қалған кезде өңделген мүмкіндіктер сол орналасу жағдайын бөлісе алады. Тасымалдаудан кейін аяқталған мүмкіндіктер компонентті қайтадан орналастыру және қолдаудың әдейі әдісін қажет етеді.
Жұқа қабырғасы бар втулка үшін сыртқы диаметр мен тесікті өңдеу қысқыш деформациясына және кесу жүктемелеріне назар аударуды қажет етеді. Жіңішке білік үшін материалды алып тастау соңғы диаметрлер аяқталғанға дейін қаттылықты азайтуы мүмкін. Бұл мәселелер кедір-бұдыр өңдеу реттілігін, өңдеу рұқсатын немесе тірек орналасуын өзгертуі мүмкін.
Сондықтан құрал-саймандар жоспары кескіштер тізімінен тыс кеңейеді. Ол таңдалған жиектер мен ұстағыштарды дайын бөлшектің қорына, жұмыс ұстағышына, жұмыс реттілігіне және тексеру талаптарына қосуы керек.
Жиі қойылатын сұрақтар
Құралдардың тозуы CNC өңдеуіне қалай әсер етеді?
Құралдың тозуы өлшемдік ауытқуларға, беткі қабаттың нашар өңделуіне және бөлшектердің сапасының тұрақсыздығына әкелуі мүмкін. Тозуды бақылау және құралдарды олар технологиялық шектеулерден асып кетпес бұрын ауыстыру немесе индекстеу қайталануды сақтауға көмектеседі.
CNC өңдеуде құралдың ығысуы дегеніміз не?
Құралдың ығысуы - CNC басқару элементінде ұзындық немесе радиус сияқты құрал геометриясын ескеру үшін сақталған мән. Тозу ығысулары кесу жиегі тозған кезде шағын өлшемді түзетулерге мүмкіндік береді.
CNC станоктарында тірі құрал-саймандар дегеніміз не?
Тікелей жұмыс істейтін құрал-саймандар фрезерлеу, бұрғылау және тесу үшін CNC токарлық станогында немесе токарлық орталықта жұмыс істейтін, айналмалы құралдарды пайдаланады. Бұл бір қондырғыда көбірек функцияларды өңдеуге мүмкіндік береді, бұл машиналар арасындағы ауысуларды азайтады.
қорытынды
CNC өңдеу құралдарын таңдау әрбір функцияның нені қажет ететінін түсінуден басталады. Фрезерлік кескіштер, токарлық құралдар, бұрғылар, бұрғылау құралдары, реймерлер және бұранда кескіш құралдардың әрқайсысы әртүрлі мақсатқа қызмет етеді. Практикалық процесс оларды тиісті ұстағыштармен, дайындама тірегімен және көрсетілген нәтижені растайтын тексерумен біріктіреді.
TiRapid арнайы металл және инженерлік пластик бөлшектеріне арналған дәл CNC өңдеуді қамтамасыз етеді, прототиптер мен аз көлемді өндіріс үшін өндірістік кері байланыс және өлшемдік тексеруді ұсынады. Практикалық өңдеу тәсілін талқылау және баға сұрау үшін CAD моделіңізді, сызбаңызды, материалыңызды, санын және маңызды талаптарыңызды жіберіңіз.
















