
Пластикалық бөлшектерді өндіру өнеркәсібінде CNC өңдеу кеңінен қолданылуда, себебі ол жоғары дәлдікті, тұрақты өнімділікті ұсынады және әсіресе шағын партиялы тапсырыс бойынша өндіріске жарамды. POM, нейлон, PEEK, ABS және акрил сияқты инженерлік пластмассалар үшін көптеген күрделі бөлшектер қазір тікелей CNC өңдеу арқылы шығарылады. Көптеген тұтынушылар баға белгілеу процесінде өндірушілер арасындағы баға айырмашылығы тіпті бірдей пластикалық бөлшек үшін де өте үлкен болуы мүмкін екенін байқайды. Шын мәнінде, пластикалық CNC өңдеу құны тек материалдың өзімен ғана анықталмайды. Оған өнім құрылымының дизайны, өңдеу әдістері, құралдың тозуы, машинаның жұмыс тиімділігі және өңдеуден кейінгі процедуралар сияқты факторлар да әсер етеді. Егер оңтайландыру жобалау және процесті жоспарлау кезеңінде алдын ала жүргізілсе, бұл өңдеу шығындарын азайтып қана қоймай, сонымен қатар өнім сапасы мен жеткізу тұрақтылығын жақсарта алады.
«Артық өнімділік» материалдарын таңдаудан аулақ болыңыз
«Артық өнімділік» материалдары дегеніміз не?
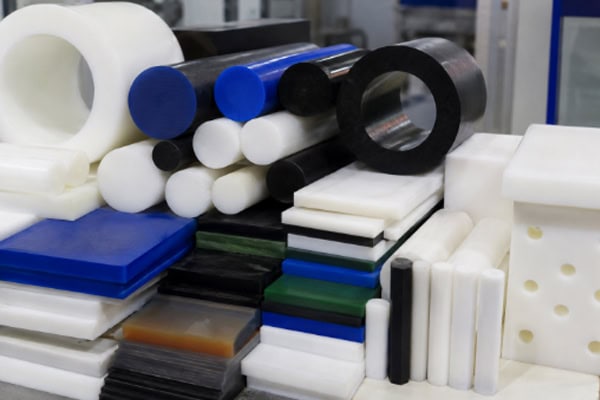
Пластикалық материалдарды таңдаған кезде көптеген тұтынушылар «қымбатырақ болса, соғұрлым жақсы» деп санайды, мысалы, PEEK немесе PI сияқты жоғары өнімді инженерлік пластиктерді тікелей таңдау. Дегенмен, егер бөлшек тек қарапайым құрылымдық компонент болса және 300°C жоғары температураға немесе экстремалды химиялық тұрақтылыққа төзімділікті қажет етпесе, жоғары сапалы материалдарды пайдалану шығындарды айтарлықтай арттырады.
Мысалға:
Кәдімгі механикалық бөлшектер: POM жеткілікті
Мөлдір дисплей бөлшектері: акрил немесе компьютер жеткілікті
Тозуға төзімді сырғанайтын бөлшектер: нейлон үнемдірек
Электрондық оқшаулағыш бөлшектер: ABS немесе бакелит қолайлырақ болуы мүмкін
Пластикалық бұйымдарды өңдеудің жоғары құнының ең көп таралған себептерінің бірі - дұрыс емес материалды таңдау.
Материалдарды қалай дұрыс таңдау керек?
Материалдарды таңдаған кезде компаниялар келесі факторларға басымдық бере алады:
Жұмыс ортасын қарастырыңыз
Алдымен бөлшектің келесі талаптарға сай келетінін анықтаңыз: Жоғары температураға төзімділік, коррозияға төзімділік, тозуға төзімділік, тағамдық сертификат, медициналық сертификат, жоғары оқшаулау.
Егер арнайы пайдалану шарттары болмаса, қымбат материалдарды пайдаланудың қажеті жоқ.
Өңдеу қиындығы
Кейбір материалдар керемет өнімділікке ие, бірақ өңдеуге көбірек уақыт кетеді.
Мысалға:
| материал | Өңдеу қиындығы | құны |
| POM | оңай | төмен |
| нейлон | орта | орта |
| PEEK | Қиын | биік |
Өңдеу процесі неғұрлым қиын болса, құралдың тозуы мен еңбек шығындары соғұрлым жоғары болады.
Неліктен материалдар өңдеу құнына әсер етеді?
Әртүрлі пластмассалардың кесу сипаттамалары өте әртүрлі.
Мысалға:
PEEK ыстыққа төзімді, бірақ өте қатты, бұл құралдың тез тозуына әкеледі.
Нейлон ылғалды жақсы сіңіреді және өңдеуден кейін деформациялануы мүмкін.
Акрил жиектерінің сынуына бейім және төмен жылдамдықты өңдеуді қажет етеді.
Сондықтан материалдар тек шикізат құнын ғана емес, сонымен қатар келесі факторларға тікелей әсер етеді: өңдеу уақыты, құралдың қызмет ету мерзімі, сынықтардың жылдамдығы, беткі өңдеу шығындары.
Ақылға қонымды материалды таңдау өндіріс тізбегіндегі жалпы шығындарды айтарлықтай азайтады.
Бөлшек құрылымының дизайнын оңтайландыру
Неліктен күрделі құрылым жоғары бағаны білдіреді?
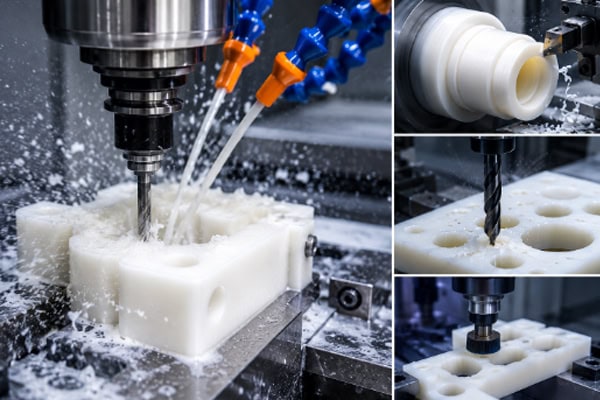
Көптеген пластикалық бөлшектер CNC өңдеу қиындықтарын ескермей жасалған, нәтижесінде:
· Тым көп терең қуыстар
· Тым күрделі өткір бұрышты құрылымдар
· Өте жұқа қабырға дизайны
· Қайталанатын көп жақты қысқыш
Осы факторлардың барлығы өңдеу уақытын айтарлықтай арттырады. CNC өңдеуінде «уақыттың» өзі шығын болып табылады.
Құрылымдық дизайнды қалай оңтайландыруға болады?
Терең тесіктер мен ойықтардан аулақ болыңыз
Терең қуыстарға ұзын кескіш құралдар қажет:
· Құралдардың дірілдеу ықтималдығы жоғары
· Өңдеу жылдамдығы баяулайды
· Беткі кедір-бұдырлық азаяды
Тереңдік пен диаметрдің арақатынасын қолайлы диапазонда ұстау ұсынылады.
Тік бұрышты құрылымдарды азайту
CNC кескіш құралдары табиғи түрде дөңгелек, сондықтан 90° ішкі бұрыштарды өңдеу қиын.
Ұсыныстар:
· Радиус бұрыштарын қосыңыз
· Дөңгелектелген ауысуларды пайдаланыңыз
Бұл өңдеу тиімділігін арттырып қана қоймай, сонымен қатар құралдың тозуын азайтады.
Өте жұқа құрылымдардан аулақ болыңыз
Пластикалық материалдардың табиғи қаттылығы төмен:
· Жұқа қабырғалар оңай деформацияланады
· Өңдеу кезінде діріл пайда болады
Қабырға қалыңдығын тиісті түрде арттыру өнімділік деңгейін айтарлықтай жақсарта алады.
Дизайн құрал жолдарына қалай әсер етеді?
Пластикалық CNC өңдеуде өнім дизайны құрал жолын жоспарлауға тікелей әсер етеді, ал құрал жолдары өңдеу уақытын, бетінің сапасын және жалпы құнын анықтайды. Құрылым неғұрлым күрделі болса, құрал жолы соғұрлым ұзақ және өңдеу қиындығы соғұрлым жоғары болады. Мысалы, терең ойықтар, тар қуыстар, өткір бұрыштар және күрделі иілген беттер құралды қайталап ауыстыруды, қабатты кесуді немесе бірнеше өңдеу операцияларын қажет етеді. Бұл өңдеу уақытын арттырып қана қоймай, сонымен қатар діріл белгілерін, қылшықтарды және өлшемдік қателіктерді оңай тудырады. Екінші жағынан, егер жобалау кезеңінде дөңгелектелген бұрыштар тиісті түрде қосылса, терең қуыс құрылымдары азаяды, қабырға қалыңдығы оңтайландырылады және құрал бір өтуде тегіс қозғала алады, өңдеу жолдарын айтарлықтай қысқартуға және кесу тиімділігін арттыруға болады. Пластикалық материалдар жылу деформациясына сезімтал болғандықтан, күрделі құрал жолдары жергілікті қызып кетуге әкелуі мүмкін, бұл жиектердің балқуына, ағаруына немесе тұрақсыз өлшемдерге әкелуі мүмкін. Сондықтан, тамаша пластикалық CNC дизайны өнімнің функционалдығына ғана емес, сонымен қатар өңдеу шығындарын азайту және өнім өнімділігін жақсарту үшін құрал жолының рационалдылығын ескереді.
Топтық өңдеу бірлік шығындарын азайтады
Неліктен шағын сериялы өндіріс қымбатырақ?
Көптеген тұтынушылар таң қалады:
«Неліктен 1 бөлік пен 20 бөлік жасаудың арасында соншалықты үлкен айырмашылық бар?»
CNC өңдеудің көптеген бекітілген алдын ала шығындары бар болғандықтан: бағдарламалау, құралды орнату, машинаны реттеу, бірінші кезектегі сынақ.
Бұл шығындар тек бір бөлігі үшін де төленуі керек.
Сериялық өндіріс арқылы шығындарды қалай азайтуға болады?
Көп бөлікті ұя салуды өңдеу
Әсіресе, пластина бөлшектері үшін:
· Бір қондырғыда бірнеше өнімді өңдеуге болады
· Қайталанатын позициялау уақыты қысқарады
Бекітілген арматураларды қайта пайдалану
Топтық тапсырыстар үшін арнайы бекіткіштерді пайдалануға болады:
· Орналастыру тиімділігін арттыру
· Тұрақтылықты арттыру
Материалдың өзгеру жиілігін азайтыңыз
Материалдық сипаттамаларды стандарттағаннан кейін:
· Үздіксіз өндіріс мүмкін болады
· Машинаның тоқтап қалу уақыты азаяды
Неліктен топтық өңдеу тұрақтырақ?
Сериялық өндіріс кезінде:
· Құрал параметрлері тұрақтырақ
· Өңдеу температуралары біркелкі болады
· Бағдарлама қателерін түзету оңайырақ
Нәтижесінде, өнімнің бағасы төмендеп қана қоймай, сонымен қатар өнім сапасы да тұрақты болады.
Өңдеу дәлдігін ақылға қонымды түрде басқару
Жоғары дәлдік әрқашан жақсы ма?
Міндетті емес.
Көптеген пластикалық бөлшектер іс жүзінде мыналарды қажет етпейді:
· ±0.01 мм аса жоғары дәлдік
· Айна деңгейіндегі беткі әрлеу
Дегенмен, егер тұтынушылар талаптарды көрсетпесе, өндірушілер жоғары өңдеу стандарттарын қолдануы мүмкін.
Бұл мыналарға әкелуі мүмкін:
· Аяқтау уақыты ұзағырақ
· Тексеру шығындарының артуы
· Сынықтардың жоғары ықтималдығы
Ақылға қонымды дәлдікті қалай орнатуға болады?
Әдетте, дәлдікті қолдану аясына қарай жіктеуге болады:
Кәдімгі құрылымдық бөлшектер
Кеңірек төзімділіктер қолайлы.
Жұптасатын бөлшектер
Маңызды өлшемдерді басқаруға назар аударыңыз.
Сыртқы көрініс бөлшектері
Беттің сапасы өте жоғары өлшемді дәлдікке қарағанда маңыздырақ.
Ақылға қонымды тәсіл дегеніміз:
«Маңызды өлшемдер үшін жоғары дәлдік, маңызды емес аймақтар үшін босаңсыған төзімділік».
Неліктен жоғары дәлдік қымбатырақ?
Өйткені жоғары дәлдік мынаны білдіреді:
· Баяу тамақтандыру жылдамдығы
· Тағы да финалдық пастар
· Температураны қатаң бақылау
· Күрделі тексеру процедуралары
Әсіресе, пластмассалар жылумен табиғи түрде кеңейетіндіктен, өңдеу кезіндегі температураның шамалы айырмашылығы да өлшем тұрақтылығына әсер етуі мүмкін. Сондықтан, дәлдікті шамадан тыс арттыру көбінесе шығындарды айтарлықтай арттырады.
Өңдеуден кейінгі процедураларды азайтыңыз
Кейінгі өңдеуге не кіреді?
Пластикалық CNC өңдеуде кейінгі өңдеу әдетте қаңылтырды кетіруді, жылтыратуды, құммен өңдеуді, бояуды, жібек елеуді және желімдеуді қамтиды. Бұл қадамдар сыртқы түрі мен сапасын жақсартқанымен, еңбек пен уақыт шығындарын да арттырады. Сондықтан көптеген өңдеу өндірушілері ерте процесті жоспарлау кезеңінде кейінгі өңдеу талаптарын азайтуға тырысады.
Өңдеуден кейінгі қалдықтарды қалай азайтуға болады?
Жалпы әдістерге мыналар жатады:
Өңделген беттің тегістігін арттыру үшін құрал жолдарын оңтайландыру.
Табиғи түрде тегіс беті бар және жылтырату талаптарын азайтатын POM сияқты қолайлы пластикалық материалдарды таңдау.
Жиектерінің, қылшықтардың немесе құрал іздерінің еруіне жол бермеу үшін кесу параметрлерін дұрыс басқару.
Қолмен өңдеудің қиындығын азайту үшін өнімді жобалау кезінде күрделі иілген беттер мен өткір бұрышты құрылымдарды азайту.
Сериялық өндіріс үшін өңдеуден кейінгі шығындарды азайту тек шығындарды азайтып қана қоймай, сонымен қатар өнімнің сәйкестігі мен жеткізу тиімділігін арттырады.
Неліктен өңдеуден кейінгі шығындар оңай назардан тыс қалады?
Көптеген тұтынушылар тек «өңдеу бағасына» ғана назар аударады, бірақ кейінгі өңдеу көбінесе жалпы шығынның 20%-40%-ын құрайды.
Әсіресе қолмен жылтырату:
· Ұзақ уақыт алады
· Еңбек күшіне қатты тәуелді
· Тұрақтылықты сақтау қиын
Сондықтан, жобалау кезеңінде өңдеуден кейінгі талаптарды азайту шығындарды азайтудың маңызды тәсілі болып табылады.
Жиі Қойылатын Сұрақтар
Неліктен пластикалық CNC өңдеу бағалары соншалықты әртүрлі?
Бағаға әсер ететін негізгі факторларға мыналар жатады: материал түрі, бөлшектің күрделілігі, дәлдік талаптары, өндіріс көлемі, беткі өңдеу, жеткізу циклі.
Мысалға:
POM-мен өңделген кезде дәл сол бөлшек ондаған доллар ғана тұруы мүмкін, бірақ PEEK-пен өңделген кезде бірнеше есе қымбат.
Сонымен қатар, егер өнім құрылымы күрделі болса, 5 осьті өңдеуді, аса жоғары дәлдікті тексеруді немесе қолмен жылтыратуды қажет етсе, құны да айтарлықтай артады. Көптеген жағдайларда бағаның жоғарылауы тек «қымбат материалдарға» ғана емес, сонымен қатар өңдеу қиындықтарының артуына байланысты. Сондықтан, баға сұрамас бұрын, компаниялар келесілерді ұсынуы керек: 3D сызбалар, өлшемдік төзімділік, қолдану сценарийлері, сандық талаптар. Бұл өңдеу өндірушілеріне дәлірек және ақылға қонымды шешімдер ұсынуға мүмкіндік береді.
Iқорытынды
Пластикалық CNC өңдеу шығындарын азайту тек баға ұсыныстарын төмендету ғана емес, сонымен қатар ғылыми дизайн, материалдарды неғұрлым орынды таңдау және өңдеу процестерін тиімдірек ету арқылы жалпы өндіріс тиімділігін оңтайландыру туралы. Көптеген компаниялар ғылыми-зерттеу және тәжірибелік-конструкторлық жұмыстардың алғашқы кезеңінде ғана өнімнің функционалдығына назар аударады, ал болашақ өндіріс шығындарын елемейді, бұл жаппай өндіріс кезінде өндіріс шығындарының күткеннен әлдеқайда асып түсуіне әкеледі. Дегенмен, өңдеу логикасын алдын ала қарастырған жағдайда көптеген шығындарды бақылауға болады. Мысалы, күрделі құрылымдардан аулақ болу, дәлдікті орнату, қолайлы материалдарды таңдау және өңдеуден кейінгі қадамдарды азайту шағын оңтайландырулар болып көрінуі мүмкін, бірақ уақыт өте келе олар өндіріс шығындарын айтарлықтай үнемдеуге мүмкіндік береді. Әсіресе ұзақ мерзімді жаппай сатып алумен айналысатын компаниялар үшін шығындарды оңтайландырудың пайдасы одан да айқын бола түседі.















