
בית מטען הוא רכיב מבני פונקציונלי שחייב לעמוד בו זמנית בדרישות של בטיחות חשמלית, פיזור חום, דיוק הרכבה ואיכות ויזואלית. בהשוואה למסלול הזרקה מסורתי, עיבוד שבבי CNC מציע אלטרנטיבה גמישה יותר לפיתוח בית מטען וייצור בכמויות קטנות. אין צורך בתבנית, ואין המתנה לניסויי תבנית או שינויים. לאחר אישור התכנון, החלק יכול לעבור ישירות למכונה, ובית גמור מוכן לבדיקה והרכבה יכול להיות זמין תוך ימים ספורים.
ייצור ללא עובש, מחזורי פיתוח קצרים יותר
יישום ישיר משלב התכנון ועד למוצר המוגמר
עבור בתים יצוקים בהזרקה, המסע מהתכנון הסופי ועד לדגימה הראשונה כולל בדרך כלל תכנון תבנית, רכש פלדה, עיבוד גס, עיבוד גימור, ניסויי תבנית והתאמות תבנית - תהליך שלוקח בדרך כלל ארבעה עד שמונה שבועות, או יותר עבור תבניות מורכבות. עיבוד שבבי CNC מבטל כל שלב הקשור לתבנית. לאחר אישור שרטוט התכנון, נוצרים מסלולי כלים ישירות, והחלק מוכן לעיבוד שבבי. עבור פרויקטים הזקוקים לאימות מבני מהיר, דוגמאות לאישור רגולטורי או אבות טיפוס לתערוכה, הפרש זמן זה יכול לעתים קרובות להכתיב את לוח הזמנים של הפרויקט.
איטרציות עיצוב אינן מוגבלות על ידי כלים
לאחר השלמת תבנית הזרקה, היקף השינויים המבניים הבאים מוגבל מאוד. הוספת חיבור snap או הזזת פתח עשויות לדרוש ריתוך וחיתוך מחדש של התבנית, או אפילו יצירה מחדש של תוספות. עיבוד שבבי CNC אינו מטיל אילוץ כזה. כל איטרציה של עיצוב דורשת רק שינוי במודל התלת-ממדי ותוכנית עיבוד מעודכנת. העלות הפיזית של השינוי היא אפס, ומספר האיטרציות אינו מוגבל. במהלך הפיתוח, בתי מטען עוברים לעתים קרובות התאמות לנקודות הרכבה של PCB, פריסות אוורור והתאמות snap להרכבה; הגמישות של CNC חשובה במיוחד בתרחישי אופטימיזציה איטרטיביים אלה.
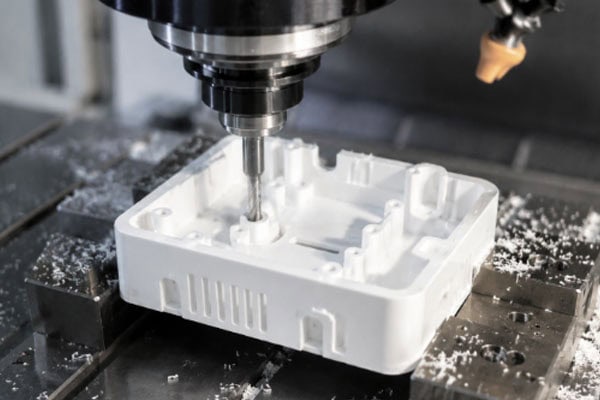
בחירת חומרים העומדת בדרישות בטיחות חשמלית
התאמת דירוגי מעכבי בעירה לחומרים
בתי מטען כפופים לתקני בטיחות חשמליים המטילים דרישות ברורות על דירוג מעכב בעירה של החומר - לרוב UL 94 V-0, כאשר V-1 או V-2 נדרשים ביישומים מסוימים. עיבוד שבבי CNC יכול להשתמש בסגסוגות PC מעכב בעירה, ABS מעכב בעירה וסגסוגות PC/ABS העומדות בדירוג הרגולציה הרלוונטי, ומרחב בחירת החומרים רחב יותר מאשר עבור הזרקה. עיבוד שבבי CNC חייב לשקול האם מאפייני הזרימה של החומר מספיקים למילוי דופן דקה; עיבוד שבבי CNC אינו מוגבל על ידי התנהגות מילוי התבנית - כל עוד היריעה עומדת במפרט ובדירוג הנדרשים, ניתן להשתמש בה.
מאפייני חומרי מעטפת נפוצים
PC מעכב בעירה - החומר הנפוץ ביותר עבור מעטפות מטען. משיג דירוג מעכב בעירה V-0, עם עמידות טובה בחום (טמפרטורת ריכוך Vicat מעל 140 מעלות צלזיוס) ומידות יציבות לאורך טווח טמפרטורות ההפעלה של המטען. עמידות ה-PC בפני פגיעות מדורגת בין הרמות המובילות של פלסטיק הנדסי, ומספקת ביצועים טובים במבחני נפילה של המארז.
סגסוגת PC/ABS - משלבת את עמידות החום ותכונות מעכבות הבעירה של PC עם גימור פני השטח הטובים ויכולת העיבוד השבבי של ABS. PC/ABS המעובד במכונה CNC מניב פני שטח עדינים יותר בקלות רבה יותר מאשר PC טהור, ועלותו נמוכה במקצת. זוהי בחירה מצוינת עבור מעטפות מטען.
ABS מעכב בעירה - זול יותר מ-PC ו-PC/ABS, מסוגל לעמוד בדרישות מעכב בעירה V-0. מתאים למארזי מטענים בעלי צריכת חשמל נמוכה שבהם דרישות העמידות בחום פחות מחמירות. מציע משטח מעובד טוב ועומד בקלות בתהליכי גימור נוספים כגון צביעה והדפסת משי.
דיוק מבני והתאמת הרכבה
יכולת לתכונות חיבור מדויקות
מאפיינים במארז מטען כגון פתחי הרכבה של PCB, חורי Snap-Fit, סורגי אוורור ופתחי יציאות USB דורשים דיוק מיקום טוב ועקביות ממדית. עיבוד שבבי CNC יכול לשמור באופן אמין על סבולות המיקום של מאפיינים אלה בטווח של +/-0.05 עד +/-0.1 מ"מ, מה שמבטיח מיקום מדויק של PCB ויישור יציאות לאחר ההרכבה. ניתן לכוונן את מרווח ההתאמה של מבנים Snap-Fit על ידי התאמת פרמטרי גימור, דבר שבביציקה בהזרקה דורש ניפוי שגיאות חוזר בתבנית.
דיוק מיקום בעיבוד שבבי רב-פאזי
בית מטען מורכב בדרך כלל מחצאי קליפה עליונים ותחתונים עם מאפייני חיבור. יש לעבד שפתיים לאיתור, בורגי ברגים וחורי פיני יישור על מספר פאות. עיבוד שבבי CNC בעל ארבעה צירים יכול להשלים עיבוד שבבי רב-פאתי במערכת אחת. מאפייני החיבור של הקונכיות העליונות והתחתונות נקיים משגיאות מיקום מצטברות הנובעות ממערכות מרובות, וכתוצאה מכך אחידות טובה יותר של קווי החיבור ועקביות כוללת בהשוואה לעיבוד שבבי תלת-צירי רב-מערכתי.
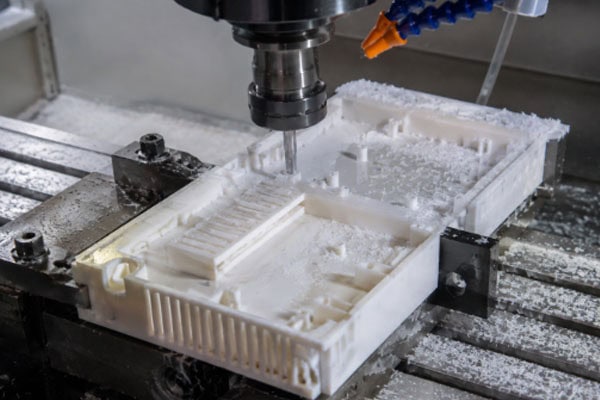
גימור פני השטח והתאמה אישית של המראה
תוצאות משטח כפי שעובדו
פני השטח של חלק פלסטיק המעובד במכונה CNC אינם חלקים כמו פני השטח של חלק יצוק בהזרקה, אך בעזרת בחירת פרמטרים מתאימה - כלים חדים, מהירות ציר מתאימה וקצב הזנה - ניתן להשיג ישירות משטח מט עדין למדי. עבור מוצרי מטען השואפים לאסתטיקה תעשייתית או טכנולוגית, דפוס סימן הכלי האחיד מעיבוד CNC יכול לשמש כשלעצמו כשפת עיצוב וייתכן שלא ידרוש טיפול נוסף.
עיבוד לאחר ההדפסה להרחבת אפשרויות המראה
אם נדרש אפקט משטח ספציפי, ניתן לעבד מארזים המעובדים במכונה CNC לאחר עיבוד נוסף. שיטות נפוצות כוללות: התזת משטח להשגת מרקם מט אחיד; צביעה מט או מבריקה לשינוי צבע ותחושת מגע; סימון לייזר לזיהוי מותג ומידע על פרמטרים; וליטוש כימי (נדרשת זהירות עבור PC) לשיפור ברק המשטח. משטחים המעובדים במכונה CNC מקבלים ציפויים ביתר קלות מאשר משטחים יצוקים בהזרקה, מכיוון שהמיקרו-מרקם שנותר מהחיתוך משמש כמקדם הידבקות טבעי לצבע ולציפויים.
שיקולי עלות בייצור בכמויות קטנות
הכלכלה של אפס השקעה בכלי עבודה
עלויות ייצור תבניות הזרקה נעות בין עשרות אלפי דולרים ליותר ממאה אלף יואן סיני, תלוי במבנה התבנית ומספר החללים. עלות קבועה זו חייבת להיות מופחתת על פני נפח הייצור. כאשר נפחי בית המטען השנתיים הם באלפי דולרים נמוכים, עלות התבנית לחלק יכולה לעלות על עלות היחידה של עיבוד שבבי CNC. עיבוד שבבי CNC אינו כרוך בהשקעה בתבנית; העלות הכוללת בייצור בכמויות קטנות מורכבת מחומר וזמן עיבוד שבבי בלבד, מה שמבטל חששות לגבי החזר עלויות קבועות. זה הופך את ה-CNC למתאימה במיוחד להרצות ניסיון של מוצרים חדשים, הזמנות מותאמות אישית ואספקה אזורית בכמויות קטנות.
גמישות בנפח הייצור
עיבוד שבבי בהזרקה כרוך באילוץ של כמות הזמנה מינימלית; מתחת לנפח מסוים, יצרני תבניות עשויים לדחות את ההזמנה, או שמחיר היחידה המופחת הופך ללא תחרותי. לעיבוד שבבי CNC אין כמות הזמנה מינימלית. לקוח יכול להזמין רק כמה עשרות סטים לבדיקה פנימית, או להגדיל לכמה מאות סטים לשחרור לשוק לפי הצורך. שינויים בנפח אינם משפיעים על עלות היחידה, והגמישות בתכנון הייצור היא משהו שיציקה בהזרקה אינה יכולה להתאים בקלות. מוצרי מטען עוברים בדרך כלל אימות ייצור ניסיוני ובדיקות שוק בקבוצות קטנות לפני שהם נכנסים לייצור בנפח יציב, ועיבוד שבבי CNC מתאים היטב לשני שלבים אלה.
שאלות נפוצות
האם מארזים של מטען המעובדים במכונה CNC יכולים לעמוד בדרישות מעכבי בעירה של UL 94 V-0?
כן, בתנאי שחומר היריעה עצמו מחזיק בתעודת מעכב בעירה מתאימה. עיבוד שבבי CNC אינו משנה את תכונות מעכב הבעירה של החומר. יריעות PC מעכבות בעירה בדירוג V-0 זמינות בקלות מספקי חומרים נפוצים בעוביים הנעים בין 1 מ"מ ל-10 מ"מ. נקודה אחת שיש לציין במהלך העיבוד היא ש-PC מעכב בעירה מעט יותר שביר מ-PC סטנדרטי; יש להתאים את פרמטרי החיתוך בהתאם כדי להפחית סדקים בקצוות.
האם יש הבדל ויזואלי מורגש בין מארזים המיוצרים במכונה CNC לבין מארזים יצוקים בהזרקה?
יש הבדל, אבל הוא הבדל מקובל. משטחים המעובדים במכונה CNC נושאים מרקם חיתוך קל, בעוד שמשטחי חלקים המיוצרים בהזרקה הם העתק של משטח התבנית, כך ששניהם נבדלים הן בתחושה המישוש והן במראה החזותי. אם מיקום המוצר דורש גימור משטח ברמת הזרקה, טיפול משולב בהתזה וצביעה לאחר עיבוד שבבי ב-CNC יכול להשיג מראה דומה. מספר הולך וגדל של מותגי מוצרי אלקטרוניקה צרכנית מאמצים למעשה את המרקם הייחודי של גימורים המעובדים במכונה CNC במוצרים פרימיום.
סיכום
היתרונות של עיבוד שבבי CNC בייצור בתי מטען מפלסטיק מרוכזים במספר תחומים: מחזורי פיתוח קצרים ללא זמן המתנה בתבנית וגמישות באיטרציות עיצוב; מבחר חומרים רחב עם דירוגי מעכבי בעירה ותכונות מכניות התואמות לדרישות; דיוק הרכבה יציב עם שליטה הדוקה על תכונות דיוק כגון יציאות USB והתאמות snap-fits; ומגוון עשיר של אפשרויות גימור פני השטח, החל ממרקמים כפי שיוצרו במכונה ועד למגוון רחב של אפקטים לאחר עיבוד. עבור מוצרי מטען בשלב המחקר והפיתוח, שלב טרום הייצור, או עם נפחים שנתיים של אלפי סטים נמוכים, עיבוד שבבי CNC מייצג אלטרנטיבה משתלמת מצוינת ליציקה בהזרקה. אם אתם זקוקים לשירותי עיבוד שבבי של בתי מטען, אנא שלחו את רישומי המוצר או המודלים התלת-ממדיים שלכם, וצוות TiRapid יספק ניתוח יכולת ייצור והצעת מחיר לעיבוד שבבי ללא תשלום.















