
HDPE (פוליאתילן בצפיפות גבוהה) הוא תרמופלסטי נפוץ בעל עמידות טובה בפני פגיעות, עמידות כימית וספיגת מים נמוכה. לכן הוא משמש בדרך כלל עבור רכיבי ציוד מכני, חלקים עמידים בפני שחיקה, מדריכים, לוחות גב, פאנלים מגן, רכיבי מיכלים וחלקים מבניים שונים שאינם מתכתיים. עבור חלקי HDPE הדורשים ייצור מהיר של אב טיפוס או ייצור בכמויות קטנות, עיבוד שבבי CNC יכול לבצע חיתוך ישיר על סמך שרטוטים הנדסיים ודגמי CAD ללא צורך בייצור תבניות הזרקה. זה הופך אותו מתאים למוצרים עם שינויים ממדיים תכופים או כמויות ייצור מוגבלות. עם זאת, למרות ש-HDPE קל לחיתוך, אין זה אומר שניתן לעבד אותו ישירות באמצעות אותם פרמטרים כמו סגסוגות אלומיניום או חומרי מתכת אחרים. HDPE שונה באופן משמעותי ממתכות מבחינת קשיחות, מוליכות תרמית ושינויים ממדיים כאשר הוא נחשף לחום.
במהלך החיתוך, אם לא מסירים שבבים במהירות, פסולת פלסטיק עלולה להתחכך שוב ושוב בכלי, ולגרום לעלייה מקומית בטמפרטורה ולגרום להידבקות הכלי, קצוות מותכים, קוצים או ירידה באיכות פני השטח. בעת עיבוד שבבי של חלקים בעלי דופן דקה, כוח ההידוק וכוח החיתוך עלולים גם הם לגרום לעיוות קל של חומר העבודה. לכן, בעת שימוש במכונת CNC לעיבוד HDPE, יש צורך לבצע סידורים סבירים לאימות חומרים, בחירת כלים, קיבוע חומר העבודה, פרמטרי חיתוך, הסרת שבבים ובדיקת ממד. עבור חומרי עבודה HDPE בעלי עוביים, דרגות ומבנים שונים, יש להתאים גם את הפרמטרים בפועל בהתאם לקשיחות המכונה, קוטר הכלי ונתיבי העיבוד במקום להסתמך על ערכים קבועים בלבד.
אילו הכנות נדרשות לפני עיבוד שבבי של HDPE?
אישור מצב החומר ודרישות החלק
HDPE הוא סוג של פוליאתילן, אך יריעות או מוטות בפועל עשויים להיות בעלי דרגות, מידות ומאפייני עיבוד שונים. לאחר קבלת החומר, יש לאשר את שם החומר, המפרט וכיוון העיבוד, ויש לבדוק את חומר הגלם לאיתור עיוותים, שריטות או פגמים אחרים. עבור חלקים עם דרישות דיוק גבוהות, יש לאשר מראש גם את המידות הקריטיות, הסבולות ומיקומי ההרכבה בשרטוט. HDPE עשוי לעבור שינויים ממדיים כאשר הוא נחשף לחום ולמאמץ מכני, לכן אין להתבסס על עיבוד שבבי אך ורק על הצורה החיצונית של החלק. כמו כן, יש צורך לקבוע אילו מידות הן מידות בדיקה קריטיות.
לפני עיבוד שבבי, מומלץ לוודא:
- האם העובי והממדים של חומר הגלם HDPE עומדים בדרישות החיתוך;
- האם החלק מכיל קירות דקים, חריצים עמוקים או מבנים דקים;
- האם לקוטר החורים, למרווח החורים ולמידות ההרכבה יש סבולות מוגדרות בבירור;
- בין אם נדרשים שיפוצים, פילטות, הברגות או פעולות גימור אחרות.
ככל שהמידע ברור יותר, כך יהיה קל יותר לשלוט בתכנות ובעיבוד שבבי לאחר מכן.
קביעת שיטת העיבוד השבבי בהתאם למבנה החלק
חלקי HDPE ניתנים בדרך כלל לעיבוד באמצעות כרסום CNC כדי לייצר מאפיינים כגון קווי מתאר חיצוניים, חורים, חריצים, מדרגות ומשטחים מעוקלים. עבור חלקים מסוג פיר HDPE, ניתן להשתמש גם בחריטת CNC בהתאם למידות הנדרשות. אם חלק מכיל רק מישורים פשוטים ומיקומי חורים, עיבוד שבבי CNC תלת-צירי יכול בדרך כלל לענות על הדרישות. עבור חלקים עם מאפייני עיבוד במספר כיוונים, ניתן להפחית את מספר ההתקנות באמצעות קיבוע מחדש או שימוש בציוד רב-צירי. מבנה מורכב אינו אומר בהכרח שיש להשתמש במכונה בעלת מספר צירים גבוה. הבחירה בפועל צריכה להתבסס על מידות החלק, סבילות, נגישות כלים וכמות ייצור.

אילו כלים יש לבחור עבור HDPE?
שמור על כלי החיתוך חד
במהלך עיבוד שבבי HDPE, למצב קצה הכלי יש השפעה משמעותית על איכות פני השטח. כלי חד יכול לחתוך את החומר בצורה ישירה יותר ולהפחית את החיכוך בין הכלי לפני השטח של חומר העבודה. ככל שהכלי נשחק, כוחות החיתוך גוברים, ושבבי פלסטיק נוטים יותר להימשך ולהידבק לכלי. קוצים עשויים להופיע לאורך הקצוות המעובדים, ובמקרים חמורים, עלולה להתרחש התכה מקומית. חותכי כרסום קרביד נחשבים בדרך כלל לעיבוד שבבי HDPE, כאשר מספר החריצים המתאים וגיאומטריית החריצים נבחרים בהתאם למבנה החלק. עבור מיקומי עיבוד הדורשים פינוי שבבים מהיר, הכלי צריך לספק מספיק מקום לשבבים.
כיצד לבחור את מספר חריצי הכלי
מספר חריצי הכלי משפיע על שטח השבב וההזנה לכל שן. אם שבבי הפלסטיק שנוצרים במהלך חיתוך HDPE מצטברים בחריצים ולא ניתן להסירם במהירות, החיכוך והחום יכולים לעלות. לכן, בחירת הכלי לא צריכה להתבסס אך ורק על הקוטר. יש לקחת בחשבון גם את הגיאומטריה של החריצים, כיוון הסליל ומיקום העיבוד. עבור חריצים עמוקים, חללים ועיבוד שבבי למרחקים ארוכים, יש לשים לב במיוחד לשאלה האם השבבים יכולים לעזוב את אזור החיתוך ביעילות. חלק מההנחיות לעיבוד שבבי פלסטיק מדגישות גם שמירה על פינוי שבבים טוב במהלך עיבוד שבבי HDPE וממליצות לקבוע פרמטרים מתאימים לשילוב הספציפי של מכונה, כלי וחומר באמצעות חיתוך ניסיוני.
כיצד יש להגדיר פרמטרי חיתוך עבור עיבוד שבבי CNC של HDPE?
לא ניתן לקבוע את פרמטרי החיתוך של HDPE באופן עצמאי מהמכונה, הכלי ומבנה החלק. כלי בעל קוטר זהה עשוי לדרוש מהירויות ציר וקצבי הזנה שונים תחת קשיחות מכונה, רוחב חיתוך ועומקי עיבוד שונים.
מהירות ציר וקצב הזנה צריכים לעבוד יחד
במהלך עיבוד שבבי HDPE, אם הכלי מסתובב במהירות גבוהה כאשר קצב ההזנה נמוך מדי, הכלי עלול להישאר במגע עם החומר למשך זמן רב מדי, מה שיגרום לטמפרטורה באזור העיבוד לעלות. לכן, אין פשוט להגדיל את מהירות הציר. יש לקחת בחשבון גם את ההזנה לכל שן ואת קצב הסרת החומר בפועל. בעיבוד שבבי בפועל, ניתן להשתמש תחילה בעומק חיתוך שמרני יחסית לחיתוך ניסיון. לאחר מכן ניתן לצפות בצורת השבב, בקצוות חומר העבודה ובצליל העיבוד לפני התאמה הדרגתית של קצב ההזנה וכמות החיתוך.
השתמש בעומקי חיתוך בהתאם לקשיחות החלק
עבור בלוקים של HDPE מוצקים, ניתן להשתמש בכמות חיתוך גדולה יותר כדי לשפר את יעילות הסרת החומר. עם זאת, עבור יריעות דקות, מבנים בעלי דופן דקה וחלקים דקים, יש להפחית את כמות החיתוך בכל מעבר כדי למזער את העיוות הנגרם מכוחות חיתוך. עיבוד גס וגימור יכולים גם להשתמש בתנאי חיתוך שונים. עיבוד גס מסיר בעיקר חומר עודף, בעוד שגימור דורש כמות מתאימה של חומר שנשארה לחיתוך סופי קל יותר. עבור חלקי HDPE עם דרישות ממדים גבוהות, ניתן להשאיר כמות קטנה של מרווח גימור גם לאחר העיבוד הגס, ולאחר מכן גימור לאחר התייצבות טמפרטורת חומר העבודה. זה יכול להפחית את השפעת החום ומאמץ החיתוך על המידות הסופיות. הנחיות עיבוד שבבי רלוונטיות של HDPE ממליצות גם להשאיר מרווח גימור מתאים לחלקים מדויקים ולהשלים את החיתוך הסופי לאחר התייצבות טמפרטורת חומר העבודה.
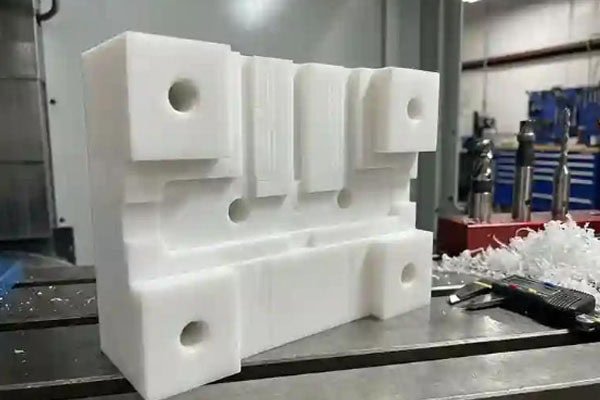
מדוע הסרת שבבים וקירור חשובים בעת עיבוד שבבי של HDPE?
עיבוד שבבי HDPE מייצר שבבים בעלי דרגת קשיחות מסוימת, ובתנאים מסוימים עלולים להיווצר שבבים מפלסטיק ארוכים יחסית. אם שבבים אלה נשארים בין הכלי לחומר העבודה, עלולים להתרחש חיתוך וחיכוך חוזרים.
אילו בעיות יכול להיגרם עקב פינוי שבבים לקוי?
פינוי שבבים לקוי עלול לגרום ל: הידבקות פלסטיק למשטח הכלי; עלייה בטמפרטורה באזור העיבוד; קוצים לאורך קצוות חומר העבודה; קצוות מותכים בתוך חריצים וחורים עמוקים; וסימני עיבוד על פני השטח לא אחידים.
לכן, ניתן להשתמש באוויר דחוס, שאיבת שבבים או בשיטות אחרות כדי להסיר שבבים מאזור החיתוך במהירות במהלך העיבוד. עבור חלקים עם חריצים עמוקים יחסית, חשוב במיוחד לבדוק האם הכלי יכול לשאת ביעילות שבבים אל מחוץ לאזור החיתוך. בעת עיבוד שבבי של HDPE, יש לבחור שיטת קירור אוויר מתאימה או שיטת עזר אחרת בהתאם לציוד העיבוד הספציפי.
כיצד יש לחבר חלקי עבודה מ-HDPE כדי להפחית עיוות?
ל-HDPE יש קשיחות מוגבלת יחסית, במיוחד בעת עיבוד שבבי של יריעות דקות, דפנות דקות וחלקים גדולים. אם כוח ההידוק מוגזם, חומר העבודה עלול להילחץ או להתעקם במהלך העיבוד, ומידותיו עלולות להשתנות לאחר שחרור המתקן.
אבטחו את חומר העבודה כראוי
קיבוע חומר העבודה צריך להבטיח שהחלק לא יזוז במהלך העיבוד, תוך הימנעות מלחץ מקומי מוגזם מהקיבוע. עבור יריעות דקות, ניתן להגדיל את שטח התמיכה. עבור חלקים עם דרישות מראה גבוהות, ניתן להשתמש במשטחי מגע רכים כדי להפחית סימני קיבוע על פני חומר העבודה. אם לחלק יש מבנה מורכב יחסית, יש לתכנן מראש גם את מיקומי ההידוק ואת רצפי העיבוד כך שכוחות החיתוך יופעלו ככל האפשר על האזורים הנתמכים.
רצף העיבוד השבבי משפיע גם על המידות
אין לעבד חלקי HDPE תוך התחשבות במאפיינים בודדים בלבד. יש לתכנן את רצף העיבוד בהתאם למבנה הכולל. לדוגמה, עבור לוחות גדולים, ניתן להשלים תחילה את הפרופיל החיצוני הראשי, ולאחר מכן חורים ומאפיינים מקומיים. ניתן לסיים אזורים בעלי דופן דקה לאחר שהמבנה הראשי התיישב. זה יכול להפחית עיוות הנגרם כתוצאה מאובדן תמיכה במהלך העיבוד.
שאלות נפוצות
מדוע HDPE נמס במהלך עיבוד שבבי?
התכת HDPE קשורה בדרך כלל לטמפרטורה גבוהה מדי באזור העיבוד. כלי שאינו חד מספיק, קצב הזנה נמוך מדי, פינוי שבבים לקוי או שהייה ממושכת של הכלי באזור מקומי - כל אלה יכולים להגביר את חום החיכוך. כאשר זה קורה, יש לבדוק את מצב הכלי ואת פרמטרי החיתוך, תוך שיפור גם בפינוי השבבים.
מדוע HDPE מפתח קוצים במהלך עיבוד שבבי?
ל-HDPE יש מידה מסוימת של קשיחות. כאשר תנאי החיתוך אינם מתאימים, קצה החומר עלול לא להיחתך בצורה נקייה ובמקום זאת להידחס על ידי הכלי, וכתוצאה מכך להיווצרות קוצים. ניתן לבדוק את חדות הכלי, כיוון העיבוד ומרווח הגימור, ולאשר תנאי עיבוד מתאימים יותר באמצעות חיתוך ניסיוני.
מדוע מידות חלקים מ-HDPE משתנות לאחר עיבוד שבבי?
מידות ה-HDPE יכולות להיות מושפעות מטמפרטורה ועומס מכני. אם נוצר חום משמעותי במהלך העיבוד או שלחץ ההידוק מוגזם, חומר העבודה עשוי לעבור שינויים ממדיים לאחר השלמת העיבוד. עבור חלקים מדויקים, ניתן לעבד את החומר בטמפרטורה יציבה, תוך שמירה על מרווח גימור לאחר העיבוד הגס.
כיצד ניתן לקבוע האם פרמטרי עיבוד שבבי CNC עבור HDPE מתאימים?
אין פרמטר עיבוד שבבי יחיד המתאים לכל ציוד עיבוד שבבי HDPE. מכונות שונות, קוטרי כלים, מספר חריצים, עובי חומר, רוחב חיתוך ומבני חלקים - כולם יכולים לשנות את תוצאות העיבוד בפועל.
לפני הייצור, ניתן להשתמש בכמות קטנה של חומר לחיתוך ניסיוני תוך כדי בדיקה: האם ניתן לפנות שבבים באופן רציף; האם מתרחשת הידבקות משמעותית של החומר על הכלי; האם מופיעים קוצים או קצוות מותכים לאורך הקצוות המעובדים; האם קיימים סימני כלי ברורים על פני החלק; והאם מידות קריטיות נותרות יציבות לאחר העיבוד.
אם ניתן לפנות שבבים בצורה חלקה, אין הידבקות חומרית ברורה על הכלי, ואיכות הקצה והמידות עומדים בדרישות, ניתן ליישם את הפרמטרים לייצור פורמלי בביטחון רב יותר. עבור חלקי HDPE מדויקים, חיתוך ניסיוני ובדיקת מידות חשובים במיוחד.
סיכום
ל-HDPE יכולת עיבוד טובה, אך גמישותו, שינויים ממדיים הנגרמים מחום ומאפייני השבב דורשים תנאי כלי מתאימים, פרמטרי חיתוך וקיבוע חומר העבודה במהלך העיבוד. לאחר אישור מלא של דרישות החומר והשרטוט, יש לבחור את הכלים ושיטות הקיבוע המתאימים בהתאם למבנה החלק, ולאחר מכן לבצע חיתוך ניסיון כדי לאשר את פרמטרי החיתוך. במהלך העיבוד, יש להסיר שבבי פלסטיק במהירות כדי למנוע חיכוך מוגזם בין הכלי לחומר העבודה. עבור חלקים בעלי דופן דקה ולוחות גדולים, יש לשלוט גם בכוח ההידוק וברצף העיבוד כדי להפחית שינויים ממדיים לאחר העיבוד. אם חלק HDPE דורש דיוק ממדי גבוה, אין לשפוט את המידות הסופיות אך ורק על סמך המידות התאורטיות בתוכנית ה-CNC. לאחר העיבוד הגס, יש לבצע מדידות בפועל, ולאחר מכן להשלים את הגימור בהתאם לתוצאות המדידה כדי לשפר את השליטה במידות הסופיות. יש לבדוק גם מאפיינים קריטיים כגון מיקומי חורים, משטחי חיבור ומשטחי הרכבה בהתאם לשרטוטים ההנדסיים.
TiRapid מספקת שירותי כרסום CNC, חריטה CNC, עיבוד שבבי CNC בעל חמישה צירים ועיבוד שבבי מדויק, התומכים בדרישות עיבוד שונות, החל מאבות טיפוס ועד לייצור. עבור HDPE וחלקי פלסטיק אחרים, עדיין יש לאשר את פתרון העיבוד בפועל בהתאם למפרט החומר, מבנה החלק, סבילות המימד וכמות הייצור. זה עוזר לשמור על תנאי עיבוד מתאימים בין הכלים, הציוד והחומר, תוך הבטחת איכות העיבוד.
















