
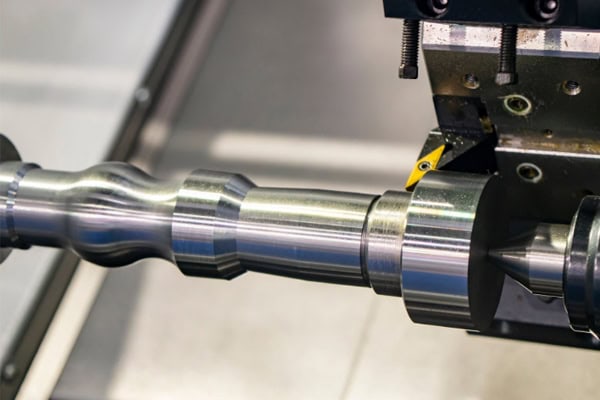
חריטה ב-CNC ממלאת תפקיד מרכזי בייצור מכני. איזון בין עיבוד שבבי בדיוק גבוה לבין בקרת עלויות של יחידה בודדת הוא מוקד עיקרי עבור מהנדסים ומקבלי החלטות רכש בתעשיות שונות. התאמות קלות בפרמטרים טכניים מכתיבות ישירות את חספוס פני השטח הסופי, סבילות המימד וזמני מחזור הייצור של רכיבים.
גורמים המשפיעים על דיוק חריטה CNC
דיוק העיבוד בפועל של מחרטות CNC מוגבל על ידי חומרת המכונה, מאפייני הכלי הפיזיים וסביבת החיתוך. ביטול שגיאות מצטברות יכול לשפר משמעותית את עקביות הרכיבים.
שגיאות גיאומטריות של מכונה ועיוות תרמי
מקביליות של מסילות ההנחיה של המכונה, סיבוב הציר וחופש תנועה של בורג ההובלה הם גורמים בסיסיים לסטיות ממדיות. במהלך פעולות חיתוך ממושכות במהירות גבוהה, חיכוך בין ראש המוט למנגנוני ההזנה מייצר חום, מה שמוביל להתפשטות תרמית ברמת מיקרון של רכיבים מבניים.
- סיבוב רדיאלי של הציר: סטיות ציריות ורדיאליות במהלך סיבוב הציר מועברות ישירות לחומר העבודה, וגורמות לחוסר עיגול. זה דורש פתרון באמצעות מיסבים טעונים מראש בדיוק גבוה, בדיקה ויישור שגרתיים.
- בקרת איזון תרמי: עליות טמפרטורה הנובעות מפעולת מכונה רציפה משנות את הקואורדינטות בפועל של קצה הכלי. שימוש במערכות קירור בטמפרטורה קבועה לניהול טמפרטורת נוזל החיתוך מפחית את ההשפעה של עיוות תרמי מבני על מידות ציריות.
- דיוק מיקום חוזר: שגיאות מצטברות במערכת ההינע של הסרוו גדלות עם זמן השימוש. כיול סולמות ליניאריים ומערכות משוב סרוו באופן קבוע מפצה על שינוי תנועה ומבטיח מיקום הזנה מדויק.
שליטה בשגיאות גיאומטריות וסחיפה תרמית משמשת כהגנה העיקרית ליציבות ממדית, ומניחה בסיס איתן לפעולות מדויקות יותר לאחר מכן.
בחירת שחיקה וגיאומטריה של כלים
כלי חיתוך עוברים חיכוך מכני עז וטמפרטורות גבוהות במהלך העיבוד. שחיקה של רדיוס חרטום הכלי משנה את נתיב החיתוך בפועל, מה שמוביל לסחיפה ממדית לא מכוונת.
- אופטימיזציה של זוויות שיפוע וסילוק: בחירת מאפייני גיאומטריה מתאימים של הכלי משפרת באופן משמעותי את התנהגות החיתוך. הגדלת זווית השיפוע מפחיתה את כוחות החיתוך וממזערת עיוות של דופן דקה, בעוד שזווית סילוק נאותה מפחיתה את החיכוך בין אגף הכלי לחומר העבודה.
- פיצוי רדיוס אף הכלי (G41/G42): בעת חריטה של קשתות או חריצים, יש לציין פיצוי מדויק על רדיוס אף הכלי כדי למנוע חיתוך יתר או חיתוך חסר, תוך הבטחה שמידות הפרופיל המורכבות עומדות במפרטי השרטוט.
- התאמת חומרי ציפוי: בחירת ציפויי כלים מיוחדים המבוססים על חומרי המצע - כגון ציפויי TiAlN לפלדת אל-חלד ותוספות ללא ציפוי או מצופות יהלום לסגסוגות אלומיניום - ממזערת היווצרות קצה ומאריכה את חיי הכלי.
בחירת פרמטרי גיאומטריה של הכלי במדויק ויישום פיצוי שיטתי על שחיקה מפחיתים משמעותית את שיעורי הגרוטאות הנגרמים כתוצאה מפגיעה בכלי.

אסטרטגיות אופטימיזציה של פרמטרים של חיתוך עבור חריטה CNC
קביעת פרמטרי חיתוך נכונים משפיעה ישירות על יעילות העיבוד ואיכות פני השטח. שילוב מאוזן של מהירות פני השטח, קצב הזנה ועומק חיתוך מניב תנאי עיבוד אופטימליים.
הקשר בין מהירות חיתוך לקצב הזנה
למהירות חיתוך (VC) ולקצב ההזנה (F) יש השפעה מכרעת על גימור פני השטח. חספוס פני השטח התאורטי הוא ביחס ישר לריבוע קצב ההזנה וביחס הפוך לרדיוס חרטום הכלי.
| סוג חומר | מהירות חיתוך מומלצת (מטר/דקה) | קצב הזנה לסיום (מ"מ/סל"ד) | כיתה מוסיפה נפוצה
|
| סגסוגת אלומיניום (6061/7075) | 300 - 800 | 0.05 - 0.15 | קרביד / PCD |
| פלדת פחמן (45# / 1045) | 150 - 280 | 0.08 - 0.20 | קרביד מצופה |
| נירוסטה (304/316) | 100 - 180 | 0.06 - 0.12 | סרמט / CBN |
| סגסוגת טיטניום (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | קרביד דק גרגר |
בחירת נוזל קירור ומיקום אספקה
נוזל חיתוך מתפקד לא רק לפיזור חום אלא גם לפינוי שבבים ולספק סיכה. אספקת נוזל קירור לא מדויקת גורמת לסדיקה תרמית על מוספים לחיצה.
- טכנולוגיית נוזל קירור בלחץ גבוה: נוזל קירור קונבנציונלי בלחץ נמוך מתקשה לחדור את מחסום האדים שנוצר באזור החיתוך. נוזל קירור בלחץ גבוה העולה על 70 בר שובר שבבים ארוכים ומאריך את חיי הכלי במהלך חריטה עמוקה.
- אמולסיה לעומת נוזל סינתטי: בחירת חומר קירור מתאים בהתאם לעוצמת העיבוד היא חיונית. חיתוך כבד מצריך אמולסיות עם תוספים בלחץ קיצוני, בעוד שחריטת גימור נהנית מנוזלים סינתטיים בעלי פיזור חום גבוה.
- מיקוד באזור החיתוך: כיוון זרימת הנוזל מכתיב את יעילות פיזור החום. ניתוב מדויק של נוזל הקירור לממשק הכלי-שבב מונע חיתוך יבש ובלאי מהיר של התוספת.
ביסוס סינון נוזל קירור חזק ומנגנון אספקה ממוקד משמש כאסטרטגיה יעילה להרמוניזציה של איכות פני השטח של חומר העבודה עם עלויות ייצור הכלים.
שליטה בעיוות בחלקים מורכבים בעלי דופן דקה מחורטת
רכיבים בעלי דופן דקה רגישים מאוד לעיוות אלסטי ופלסטי תחת השפעה משולבת של כוחות הידוק, כוחות חיתוך ומאמץ שיורי. נדרשות טכניקות עיבוד מיוחדות כדי לדכא השפעות אלו.
שיפורי שיטות הידוק ומתקנים מיוחדים
צ'אקים סטנדרטיים בעלי שלוש לסתות גורמים בקלות לעיוות משולש בחלקי עבודה גליליים דקי דופן. פיזור הכוח על פני שטח מגע גדול יותר מספק פתרון יעיל.
- לסתות רכות מסוג פאי: הידוק עוטף מלא מפזר נקודות הידוק מרוכזות על פני שטח רחב, וממיר עומס נקודתי למגע אחיד על פני השטח כדי למנוע חוסר עיגוליות.
- מדרים מתרחבים הידראוליים: רכיבי שרוולים דקים נוטים להיסדק תחת עומס לא אחיד בעת עיבוד שבבי של קטרים חיצוניים. מיקום דרך הקדח הפנימי עם מדרים מתרחבים משיג התפשטות רדיאלית אחידה, ומבטיח קונצנטריות בין הקוטר הפנימי והחיצוני.
- בקרת עומס יתר של הידוק הידראולי: כוח הידוק מוגזם גורם לעיוות ריבאונד לאחר שחרור החלק. הורדת הלחץ ההידראולי בשילוב עם טבעות תמיכה פנימיות מגבירה את קשיחות חומר העבודה, ומדכאת עיוות הידוק במקור.
שינוי גיאומטריות של מקבעים ואופטימיזציה של פיזור כוח ההידוק מאפשרים ליצרנים לבטל את העומס הפיזי הראשוני במהלך הקמת החלק.
פיצול מסלולי תהליך והפגת מתחים
עיבוד גס משחרר כמויות גדולות של מאמץ פנימי שיורי. ביצוע חריטה גמר ללא הקלה מוקדמת של מאמץ גורם לשינויים ממדיים לאחר שחרור ההידוק של החלק.
- הפרדה קפדנית בין עיבוד גולמי לעיבוד גימור: כפיית ייצור במעבר יחיד משחררת מאמץ פנימי עז, מה שמוביל לעיוות. השארת מרווח של 0.5 מ"מ לאחר העיבוד הגולמי ומתן אפשרות לחלק להתיישן באופן טבעי במשך יותר מ-24 שעות או לעבור חישול להפגת מאמץ מייצבת את המידות.
- אסטרטגיית חיתוך סימטרית: הפעלת כוח חד-צדדי גורמת לכיפוף. עבור חלקים בעלי דופן דקה ופרופילים סימטריים, מעברי חיתוך מתחלפים מאזנים את המאמץ השיורי, ומבטיחים צורות גיאומטריות מדויקות.
- חיתוך קל במהירות גבוהה: עומקי חיתוך גדולים גורמים לעלייה חדה בכוחות החיתוך. שימוש במהירויות ציר גבוהות, עומקי חיתוך רדודים וקצבי הזנה נמוכים מפחית כוחות מכניים הפועלים על מבנים עדינים בעלי דופן דקה.
תכנון שיטתי של שלבי ייצור לצד שיטות להפגת מתחים מספק פתרון מרכזי ליציבות ממדית ארוכת טווח ברכיבים מדויקים.
דרכים להורדת עלויות חריטה CNC ליחידה
הפחתת עלויות אינה מרמזת על פגיעה באיכות; אלא, היא מסתמכת על העלאת רמות האוטומציה, אופטימיזציה של נתיבי כלים והארכת חיי הכלים כדי למזער את זמן המחזור הלא פרודוקטיבי.
טעינה/פריקה אוטומטיים וייצור ללא השגחה
זמן עזר שאינו חיתוך (התקנה, הגדרת כלים, מדידה) מהווה חלק ניכר מכלל מחזורי הייצור. שילוב אוטומציה מגביר משמעותית את ניצול המכונה.
- מושכי מוטות ומזיני מוטות: טעינה ידנית של חומרי גלם צורכת עבודה וקוטעת את מקצבי הייצור. שילוב מזיני מוטות עם מרכזי חריטה מאפשר עיבוד מוטות אוטומטי רציף, ותומך בפעולות לילה ללא התערבות המפעיל.
- טעינת רובוט גנטרי: טעינה ידנית גורמת לשינויים במחזור ולסיכוני בטיחות. עבור רכיבי דיסק או פיר בודדים, רובוטי גנטרי משיגים טעינה של פחות משנייה, תוך שמירה על זמני ייצור עקביים ביותר תוך הפחתת סיכוני פציעות.
- הגדרה מראש של כלי עבודה בתוך המכונה ובדיקה בתהליך: עצירת מכונות לצורך הגדרת כלים ומדידה מחוץ למכונה צורכת שעות חיתוך יקרות על הציר. ציוד מכונות במכשירי הגדרת כלים אוטומטיים וחיישני מגע ממזער את זמן ההשבתה של ההתקנה ומפצה אוטומטית על בלאי של הכלים.
פריסת ציוד אוטומטי ומדידה חכמה כדי להחליף פעולה ידנית משמשת כמניע עיקרי להפחתת עלויות ושיפורי יעילות.
אופטימיזציה של תוכניות וצמצום נתיבי כלים
כתיבת קוד NC יעיל מבטלת את זמן התנועה הסרק, ומגבירה את יעילות החיתוך הכוללת.
- אופטימיזציה של נתיבי נסיגה שאינם חותכים: מעברים בזווית ישרה יוצרים עיכובי האטה מיותרים. שימוש בתנועות כניסה ויציאה מבוססות קשת במקום בזוויות ישרות מפחית את זמן התאוצה/האטה הצירית, ובכך מקצר במצטבר את זמן המחזור הכולל לכל חלק.
- יישום של מחזורים משומרים: תכנות נתיבי כלים שורה אחר שורה יוצר קוד ארוך שיכול להעמיס על מהירות עיבוד הבקרה. יישום מחזורים משומרים כגון G71, G72 ו-G73 מפשט את מבנה התוכנית ומאיץ את ביצוע הבקר.
- עיבוד שבבי מרוב כלים סימולטני: חיתוך סדרתי בצריח יחיד אינו מנצל את מלוא יכולות המכונה הרב-צירית. מרכזי חריטה עם שני צירים ושני צריחים מעבדים את שני קצוות החלק בו זמנית, מה שמכפיל את התפוקה ומפחית את עלויות הפחת של הציוד.
ביטול יתירות זמן בתוכניות NC תוך מינוף סנכרון רב-צירי מצמצם את זמני מחזור הייצור הכוללים עד לפרטים הקטנים ביותר.
















