
עיבוד שבבי CNC בקרמיקה הוא תהליך מתקדם המאפשר עיצוב וייצור מדויקים של חומרים קרמיים. בשל קשיותם יוצאת הדופן, שבירותם ותכונותיהם הייחודיות, קרמיקה דורשת שיטות עיבוד מיוחדות כדי להשיג דיוק מדויק גבוה. אחקור את מאפייני החומרים הקרמיים, את תהליכי העיבוד בהם נעשה שימוש ואת היתרונות והאתגרים השונים העומדים בפני עיבוד שבבי של קרמיקה.
מהו עיבוד שבבי CNC קרמי
עיבוד שבבי CNC קרמי משתמש בכלים מבוקרי מחשב לעיצוב קרמיקה קשה במיוחד, עמידה בחום ויציבה כימית. למרות שהוא מאתגר יותר מעיבוד שבבי מתכת, הוא מאפשר חלקים מדויקים במיוחד עבור יישומי אלקטרוניקה, רפואה, מוליכים למחצה ותעופה וחלל.
כיצד עובד עיבוד שבבי CNC קרמי
עיבוד שבבי CNC קרמי מסיר חומר באמצעות כלי יהלום, מסלולי כלים מבוקרים ואסטרטגיות חיתוך בעלות מאמץ נמוך. מכיוון שקרמיקה קשה במיוחד (1500-2800 HV) ושבירה, התהליך מתמקד במזעור זעזועים מכניים ותרמיים.
מנגנון חיתוך כלי יהלום
קרמיקה דורשת כלים מצופים PCD, CBN או יהלום.
עומק חיתוך טיפוסי: 0.05–0.3 מ"מ
ניטור בלאי בזמן אמת חיוני כדי למנוע סדקים.
אסטרטגיית עיבוד שבבי במאמץ נמוך
קצב הזנה: 0.02–0.05 מ"מ/סל"ד
מהירות ציר: 12,000–24,000 סל"ד
חלק את מסלולי הכלים למניעת ריכוז מאמץ וסדקים קטנים
ניהול תרמי
קרמיקה נסדקת בקלות כתוצאה מהלם תרמי.
שימון אוויר או ערפל
שמרו על טמפרטורה בין 20-80 מעלות צלזיוס
מתקנים מתקדמים
צ'אקי ואקום, רפידות ויסקו-אלסטיות ומערכות הידרוסטטיות מפזרים כוח באופן שווה ומונעים שברים.
חומרים קרמיים נפוצים Aוהנכסים שלהם
| חומר קרמי | מוליכות תרמית (W/m·K) | מקדם התפשטות תרמית (µm/m·K) | קשיות (ויקרס HV) | ללבוש התנגדות | בידוד חשמלי | יציבות בטמפרטורה גבוהה |
| אלומיניום ניטריד (AlN) | 170-200 | 4.5-5.0 | 15-20 | גָבוֹהַ | מעולה (חוזק דיאלקטרי ~15 קילו וולט/מ"מ) | מעולה (עד 1000 מעלות צלזיוס) |
| אלומינה (Al2O3) | 20-30 | 7.0-8.0 | 180-220 | מְעוּלֶה | טוב (מבודד חשמלי) | גבוה (עד 1650 מעלות צלזיוס) |
| סיליקון ניטריד (Si3N4) | 30-35 | 3.0-3.5 | 1200-1300 | מְעוּלֶה | טוב (מבודד חשמלי) | יוצא דופן (עד 1400 מעלות צלזיוס) |
| מולייט | 5-10 | 3.2-4.5 | 1000-1200 | לְמַתֵן | טוב (מבודד חשמלי) | גבוה (עד 1700 מעלות צלזיוס) |
ההשפעה Oתכונות חומרים קרמיים שונים Oעיבוד שבבי
התכונות הייחודיות של כל חומר קרמי משפיעות באופן משמעותי על תהליך העיבוד השבבי, וקובעות את השיטות, הכלים והפרמטרים הנדרשים להשגת תוצאות אופטימליות. כך משפיעות תכונות שונות על העיבוד השבבי:
אלומיניום ניטריד (AlN) וסיליקון ניטריד (Si3N4)
מוליכות תרמית: ל-AlN יש מוליכות תרמית של 170-200 W/m·K, ול-Si3N4 יש 30-35 W/m·K. ערכי מוליכות תרמית גבוהים אלה מאפשרים פיזור חום, דבר מועיל ביישומים אלקטרוניים אך דורש גם ניהול תרמי זהיר במהלך העיבוד השבבי.
קשיות: AlN (קשיות ויקרס: 1800 HV) ו-Si3N4 (קשיות ויקרס: 1200-1300 HV) שניהם חומרים קשים מאוד, מה שהופך אותם לקשים לעיבוד. כלים מיוחדים, כגון כלים מצופים יהלום או PCD (יהלום רב-קריסטלי), נחוצים כדי לעמוד בקשיות ולהפחית את הבלאי של הכלים.
פרמטרים של עיבוד שבבי: כדי למנוע שחיקה מוגזמת של הכלי, נעשה שימוש במהירויות ציר גבוהות (בדרך כלל מעל 20,000 סל"ד) ובקצבי הזנה נמוכים (10-50 מ"מ/דקה). הגדרות אלו ממזערות את הלחץ התרמי ומבטיחות חיתוכים מדויקים מבלי לפגוע בחומר.
אלומינה (Al2O3) ומוליטים
שבירות: גם אלומינה וגם מוליט שבירים יותר בהשוואה ל-AlN ו-Si3N4. לאלומינה קשיות ויקרס של 180-220 HV, בעוד שמוליט נע בין 1000-1200 HV. שבירותם הופכת אותם לרגישות יותר לסדיקה וקילוף תחת לחץ.
פרמטרים של עיבוד שבבי: כדי להפחית את הסיכון לסדקים, משתמשים בדרך כלל במהירויות ציר נמוכות יותר (1,000-3,000 סל"ד) ובקצבי הזנה מופחתים (10-30 מ"מ/דקה). הגדרות אלו מסייעות למזער כוחות מכניים שעלולים להוביל לשברים.
מערכות קירור: קירור נכון חיוני לאלומינה ומליט. נוזלי קירור על בסיס מים או מערכות קירור ערפל מסייעים בפיזור חום במהלך העיבוד השבבי, ומונעים הצטברות תרמית שעלולה לגרום לפגמים או סדקים על פני השטח.
איך Tבחר Tהחומר הקרמי הנכון
קרמיקה מבנית (חוזק, שחיקה, עמידות בחום)
אלומינה, זירקוניה, סיליקון קרביד, סיליקון ניטריד
אלומינה: בידוד חשמלי, עמידות בפני שחיקה
זירקוניה: קשיחות שבירה מקסימלית (9-10 מגה-פסקל·מ"ר), אידיאלית לשתלים
SiC: עמידות של 1600 מעלות צלזיוס, משמש במוליכים למחצה ובתעופה וחלל
Si₃N₄: חוזק מעולה בטמפרטורה גבוהה
קרמיקה פונקציונלית (ביצועים תרמיים, חשמליים, כימיים)
AlN, BN, קוורץ, טלק קרמי, קורדיריט, טיטנטים
AlN: מוליכות תרמית 170–260 W/mK
BN: סיכה טבעית, משמשת בפלזמה ובגופי טמפרטורה גבוהה
קוורץ: התפשטות תרמית נמוכה במיוחד
קורדיריט/טלק: משמש בתנורי חימום, חלקי בידוד
קרמיקה מזכוכית הניתנת לעיבוד שבבי (אב טיפוס, גופי תאורה)
מקור, מייקלקס, קרמיקה מזכוכית
ניתן לעיבוד שבבי עם כלי קרביד
אידיאלי עבור סבילות של ±0.02–0.05 מ"מ
הטוב ביותר עבור אבות טיפוס, גופי בקנה מידה קטן וחלקי בידוד
עקרונות בחירת חומרים לפי יישום
| התעשייה | דרישות מפתח | קרמיקה מומלצת |
| אלקטרוניקה/מוליכים למחצה | בידוד, יציבות תרמית | אלומיניום נחושת, קוורץ, סיליקון |
| רפואה | ביו-תאימות, קשיחות | זירקוניה |
| אווירי | חוזק בטמפרטורה גבוהה | Si₃N₄, SiC |
| הגנה/בלאי | קשיות קיצונית | SiC, Al₂O₃ |
| אב טיפוס/גופי משחקים | יכולת מכונה | מקור, מיקלקס |
מהו התהליך המלא Oעיבוד שבבי CNC קרמי
תהליך עיבוד שבבי CNC קרמי כולל הכנת חומרים, תכנון הנדסי, תכנות CAM, עיבוד שבבי גולמי עד גימור, ניהול קירור, עיבוד לאחר העיבוד ובדיקה סופית. כל שלב חייב לשלוט במדויק בכוח, בחום ובבלאי הכלים כדי להבטיח דיוק ממדי וחלקים קרמיים ללא פגמים.
הכנת חומרים ועיצוב ריק
ביצועי הקרמיקה נקבעים במידה רבה במהלך העיצוב.
כבישה חמה
סינטור מתבצע תחת טמפרטורה גבוהה ולחץ חד-צירי, וכתוצאה מכך צפיפות גבוהה וחוזק מכני גבוה.
מתאים: SiC, B4C, וקרמיקה אחרת שקשה לסינטור.
מאפיינים: יציבות ממדית מעולה אך עלות העיבוד הגבוהה ביותר.
כבישה איזוסטטית קרה/חמה (CIP / HIP)
מפעיל לחץ אחיד מכל הכיוונים על אבקות קרמיות קומפקטיות.
מייצר חומרים ריקים בצפיפות עקבית, אידיאלי לעיבוד שבבי CNC בדיוק גבוה.
HIP (לחיצה איזוסטטית חמה) משמשת לחיזוק סופי לשיפור הקשיחות והחוזק המכני הכללי.
סינטור מקדים (מצב לבן)
חוזק בינוני עם קשיות שטרם מפותחת במלואה.
זהו השלב החסכוני ביותר לעיבוד שבבי CNC קרמי בשל עמידות נמוכה לחיתוך וחיי כלים ארוכים יותר.
מסונטר לחלוטין
החומר מגיע לקשיות המקסימלית שלו (למשל, זירקוניה HV 1200+, SiC HV 2500+).
ניתן להשתמש רק בטכניקות ליטוש יהלומים, עיבוד שבבי דק במיוחד או הסרת חומר מינימלית.
סקירת תכנון והנדסה של חלקים
תכנון סובלנות
סבולות אופייניות של ±0.01 מ"מ נפוצות עבור זירקוניה ואלומינה.
רכיבים בעלי דיוק גבוה יכולים להגיע לעובי של ±0.005 מ"מ (דורש השחזה מדויקת).
הימנעו מקביעת סבולות צפופות לכל המשטחים, מכיוון שהדבר יכול להגדיל את עלות הייצור פי 3-5.
מימדים ובקרה גיאומטריים
שטיחות: 0.005–0.02 מ"מ
נִצָבוּת: 0.01–0.05 מ"מ
מכיוון שלא ניתן "ליישר מחדש" או לעוות פלסטית קרמיקה, כל סטייה היא בלתי הפיכה.
לכן, יש לצפות למקורות שגיאה פוטנציאליים במהלך תכנון נתיב הכלים.
ניתוח סובלנות
מיושם על חלקים קרמיים המשמשים במכלולים, כגון מסילות מובילות למחצה או שרוולים רפואיים.
גורמים שיש לקחת בחשבון: הצטמקות בסינטור, תוספת שחיקה ועיוות החומר הטבועה.
תכנות CAM ותכנון נתיבי כלים
מסלולי כלים לעיבוד גס
מהירויות ציר גבוהות (12,000–20,000 סל"ד)
הזנה קטנה לכל שן (0.02–0.05 מ"מ/שן)
חיתוכים קלים מרובים, הפחתת דריכה ב-30-50% מסייעת למזער סדקים בקצוות
גימור נתיבי כלים
השתמש במסלולי כלים יעילים (מעורבות קבועה) כדי למנוע נשיכה פתאומית של הכלי
הסר פינות פנימיות חדות והשתמש במעברים רדיוסיים
מרווח גובה מבוקר ב-0.01-0.02 מ"מ להשגת גימור פני שטח Ra של 0.4-0.2 מיקרון
אסטרטגיות נתיב כלים
כניסה בצורת רמפה ספירלית למניעת עומס פגיעות
עיבוד שבבי של קווי המתאר של מקטעים להפחתת עומס תרמי
עיבוד שבבי שכבתי לאזורים עם תמיכה לא מספקת
עיבוד גס, חצי גימור, Aפילוח גימור
הקשיות הגבוהה והשבירות של הקרמיקה הופכות את העיבוד המדורג לחיוני.
מחוספס
מסיר 60-70% מהחומר
כלים: טחנות קצה מצופות יהלום
עומק חיתוך טיפוסי: <0.3 מ"מ
חצי גימור
מסיר את 0.2-0.5 מ"מ הנותרים של חומר הגלם
מטרה: להבטיח עומס אחיד במהלך מעבר הגימור
משמש בדרך כלל עבור חללים פנימיים מורכבים או מבנים בעלי דופן דקה
גימור
משיג מידות סופיות ואיכות פני שטח
עשוי לכלול: טחינה עדינה / גימור-על
מסוגל להגיע ל-±0.005 מ"מ בשילוב עם שיוף פנים
התקררות Aבקרת סיכה
בשל המוליכות התרמית הנמוכה של הקרמיקה, ניהול הטמפרטורה הוא קריטי הרבה יותר מאשר בעיבוד שבבי של מתכת.
חיתוך יבש
נפוץ עבור קרמיקה מסונטרת מראש
מונע סדקים כתוצאה מהלם תרמי
משבי אוויר מסירים אבק קרמי ומפחיתים חיכוך משני
כמות מינימום סיכה (MQL)
מומלץ לעבודות גימור
יכול להפחית את שחיקת הכלים ב-20-40%
קירור ערפל
מתאים לקרמיקה בעלת קשיות גבוהה (SiC / AlN)
שומר על טמפרטורת אזור העיבוד השבבי בין 20 ל-80 מעלות צלזיוס
מונע קירור פתאומי שעלול לגרום לשבר קרמי
Pעיבוד ost
שְׁחִיקָה
גלגלי יהלום מספקים Ra של 0.1 מיקרון.
מֵרוּט
נדרש לקרמיקה רפואית ואופטית.
שִׁכבָה
ציפויים נגד שחיקה או מוליכים במידת הצורך.
ניקוי
ניקוי אולטרסאונד מסיר מיקרו-פסולת.
בדיקה סופית ובקרת איכות
CMM
דיוק של ±0.002 מ"מ.
מדידת צורה
שולט על שטוחות, עגלגלות וכו'.
משטח קשיות
Ra 0.1–0.4 מיקרון טיפוסי לקרמיקה באיכות גבוהה.
מה הם Tשיקולי מפתח ב-DFM Fאו חלקי CNC קרמיים
קרמיקה היא קשה ביותר, שבירה וקשה לתיקון לאחר עיבוד שבבי. תכנון נכון של DFM - עובי דופן, רדיוסים, סבולות ופישוט מבני - מפחית מאוד את הסדיקה, שלבי העיבוד השבבי, העלות והסיכון הכולל. ההנחיות שלהלן עוזרות להבטיח שהעיצובים הקרמיים שלכם ניתנים לייצור ואמינים.
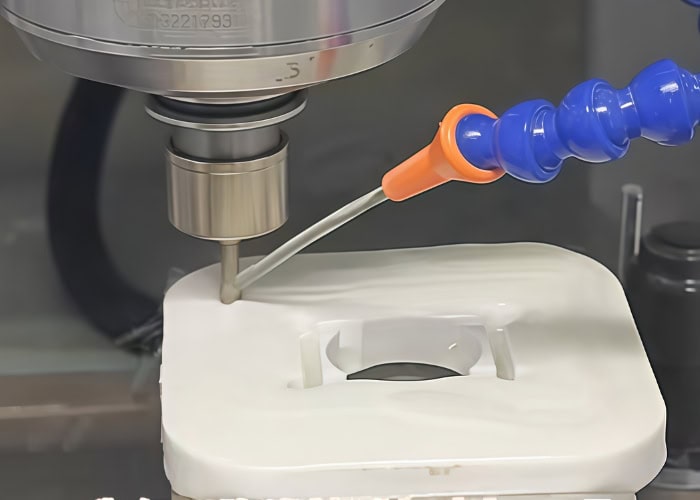
עובי דופן מומלץ, שימורים, פילטים, Aגודל תכונה מינימלי
התנהגות השבריריות של קרמיקה הופכת קירות דקים, פינות חדות ושינויים חדים בחתך למאפיינים בסיכון גבוה.
עובי קיר מינימלי
אלומינה / זירקוניה: ≥1.0–1.5 מ"מ
Si₃N₄ / SiC: ≥1.5–2.0 מ"מ
עיצוב פילטים ופינות
רדיוסים פנימיים ≥R0.3–R0.5 מ"מ משפרים את עמידות הסדקים ב-20–40%
קצוות חיצוניים צריכים לכלול שיפועים או ≥R0.2 מ"מ
גודל תכונה מינימלי
צלעות או עמודים: ≥0.8 מ"מ
חריצים צרים: ≥0.5 מ"מ (עומק לרוחב ≤1:4)
מקרה: מוביל אלומינה מוליך למחצה נסדק בחיתוך גס עקב פינות חדות, הוספת R0.5 מ"מ פתרה את הבעיה.
חור, חריץ, הברגה, Aגבולות וחלופות של גיאומטריית שלב 2
מאפיינים אלה נושאים את הסיכון הגבוה ביותר לעיבוד שבבי בקרמיקה.
קוטר ועומק החור
קוטר ≥0.8 מ"מ
יחס עומק ≤1:6
השתמש בחורים מדורגים או גימור לייזר עבור מאפיינים עמוקים
אין להקיש ישירות על חוטים
עומסים צדדיים גורמים בקלות לסדקים
שיטה מומלצת: מוסיפים להברגה ממתכת (Helicoil / Keensert)
עבור הברגות גסות, השתמשו במכלולים היברידיים של קרמיקה-מתכת
חריצים ומדרגות
רוחב חריץ ≥0.6 מ"מ
גובה מדרגה ≥0.3 מ"מ
מקרה: החלפת הברגה ישירה M3 בזירקוניה עם מוספים ממתכת שיפרה את החוזק בכ-300% והאריכה את חיי השירות פי עשרה.
קבע סבילות ריאליסטיות Aציוני התאמה Tהימנעו מהנדסת יתר
סבולות צמודות יותר מגדילות את העלות ואת שיעורי הכשלון באופן אקספוננציאלי.
סובלנות אופיינית
עיבוד שבבי CNC: ±0.02–0.05 מ"מ
טחינה מדויקת: ±0.005–0.01 מ"מ
מדוע יש להימנע מהידוק יתר
כל הידוק של 0.01 מ"מ יכול להעלות את העלות ב-20-50%
לא ניתן ליישר או לעבד מחדש קרמיקה
המלצות התאמה
התאמה הזזה: מרווח של 0.01–0.03 מ"מ
צמצום מספר המשטחים הדורשים ליטוש
מקרה: חלק בעל מידות מלאות של ±0.005 מ"מ תוכנן מחדש, לאחר שהורחב 90% מהמידות ל-±0.03 מ"מ, העלות ירדה ב-40%.
התאמות מבניות To צמצום מספר ההתקנות Aשלבי עיבוד שבבי
לא ניתן לתקן רכיבים קרמיים לאחר סדקים, כך שפחות התקנה משפרת ישירות את התפוקה.
המלצות עיצוב
איחוד משטחי עיבוד שבבי ללא יותר משתי מערכים
הוסף דירות ייחוס והימנע מתכונות שאינן נתמכות
גיאומטריה סימטרית משפרת את יציבות העיבוד
הטבות
התקנה אחת פחות מפחיתה את הסיכון לסדקים ב-10-20%
תכונות משולבות מפחיתות הצטברות סבילות
מקרה: מושב שסתום קרמי שדרש במקור חמש הגדרות עוצב מחדש לשניים, מה ששיפור תפוקת המעבר הראשון מ-82% ל-97%.
טעויות עיצוב נפוצות Aושיפורים מעשיים
דפנות דקות (<1 מ"מ, יחס גובה-רוחב גבוה) → הוספת צלעות או הגדלה ל-1.2-1.5 מ"מ
פינות פנימיות חדות → החלף ב-R0.5 מ"מ
הברגה קרמית ישירה → השתמשו בתוספות מתכת
סבולות צמודות שלא לצורך → יש ליישם דיוק רק במקומות הפונקציונליים
חריצים עמוקים וצרים → השתמשו בעיצובים של חריצים מדורגים או מפולחים
מקרה: חור עובר עם עובי דופן של 0.6 מ"מ נסדק באופן מיידי, לאחר הגדלה ל-1.2 מ"מ, החלק עבד בהצלחה.
אילו פרמטרים מרכזיים קובעים Tהדיוק Oעיבוד שבבי CNC קרמי
קרמיקה מפגינה קשיות קיצונית, שבירות והתפשטות תרמית מינימלית, מה שהופך את דיוק העיבוד השבבי לתלוי מאוד בכלים, קשיחות המכונה, קירור, קיבוע ויציבות סביבתית. אפילו סטיות קלות עלולות לגרום לסדיקה מיקרוסקופית, סדקים בקצוות או שגיאות ממדיות.
חומרי כלים ובקרת שחיקה
עם קשיות קרמית הנעה בין HV 1200-2500, שחיקת הכלים היא הגורם העיקרי המשפיע על הדיוק.
כלי יהלום
אידיאלי עבור זירקוניה, אלומינה, SiC, שמירה על רדיוס קצה חיתוך של פחות מ-0.01 מ"מ.
PCD (יהלום פוליגריסטלי)
אורך חיי כלי עד פי 3-5 בייצור בכמות גדולה.
CBN
מתאים לקרמיקה בטמפרטורה גבוהה, פחות קשה מיהלום.
איזון מהירות חיתוך, הזנה ועומק Oגזרה ו-MRR של f
מכיוון שקרמיקה נשברת ולא מתעוותת פלסטית, חיתוך קל הוא חיוני.
טווחי פרמטרים אופייניים:
מהירות חיתוך: 300–800 מטר/דקה
הזנה: 0.01–0.05 מ"מ/שן
עומק חיתוך: 0.05-0.3 מ"מ
MRR נמוך יותר בגימור (מופחת ב-60-80%) מניב שיפורים בחספוס פני השטח מ-Ra 0.6 מיקרון → 0.2 מיקרון.
מהירות ציר, קשיחות מכונה ודיוק מיקום
עיבוד שבבי קרמי בדיוק גבוה דורש:
ציר: 12,000–24,000 סל"ד
דיוק מיקום: ±2–3 מיקרומטר
מסגרות בעלות קשיחות גבוהה לדיכוי רעידות
אם סיבוב הציר עולה על 3-5 מיקרון, חיתוך לא יציב מוביל לסדקים.
קיבוע, הידוק ובקרת רעידות
קרמיקה אינה יכולה לעמוד בעומסים נקודתיים, פיזור מתחים הוא קריטי.
טכניקות מומלצות:
קיבוע ואקום לחלקים דקים או שטוחים
רפידות רכות (סיליקון/PU) להפחתת ריכוז לחץ
לחץ אחיד בלחץ אחיד, שמירה על מאמץ <5 MPa
מזעור תכונות שלוחה
רעידות קטנות של 10-30 מיקרומטר עלולות לגרום נזק קרמי בלתי הפיך.
אסטרטגיות קירור ושימון
קרמיקה רגישה ביותר לזעזועים תרמיים.
חיתוך יבש
מונע שינויי טמפרטורה פתאומיים, אידיאלי לקרמיקה בשלב לבן.
שימון MQL
מאריך את חיי הכלי ב-20-40%, מייצב את הקלט התרמי.
קירור ערפל
שולט בטמפרטורת עיבוד שבבי בטווח של 20-80 מעלות צלזיוס עבור SiC ו-AlN.
מעל 80 מעלות צלזיוס, ההסתברות לסדקים מיקרוסקופיים עולה בחדות.
טמפרטורת סביבה, סחיפה תרמית וכיול מכונה
קרמיקה מדויקת דורשת לעיתים קרובות סבילות של ±0.01 מ"מ.
טמפרטורת החנות: 20 ± 1°C
סחיפה תרמית: שינוי של 1°C → שגיאה של 1–3 מיקרומטר
כיול ציר ארוך באמצעות אינטרפרומטריית לייזר הוא חיוני
עבור זירקוניה וסיליקון ניטריד, החומר יציב מבחינה ממדית עד כדי כך שסחיפת המכונה הופכת למקור השגיאה הדומיננטי.
אסטרטגיות נתיב כלים
מסלולי כלים נכונים מפחיתים את הסיכון לשבירת סדקים ב-50-70%.
חיתוך מוריד
כניסה לרמפה הסלילית
נתיבי כלים למעורבות מתמדת
החלפת פינות חדות ברדיוסים
כיצד דרישות סובלנות וחספוס פני השטח מגבילות פרמטרים
דיוק גבוה יותר דורש כוחות חיתוך נמוכים יותר ופרמטרים מבוקרים יותר.
| דרישה | תהליך מומלץ |
| ±0.02–0.05 מ"מ | CNC סטנדרטי |
| ±0.005–0.01 מ"מ | השחזה מדויקת |
| Ra <0.2 מיקרומטר | ליטוש/ליטוש יהלומים |
כיצד להפחית פגמים ושיעורי גרוטאות בעיבוד שבבי CNC קרמי
קרמיקה היא שבירה ביותר, קשה ורגישה להלם תרמי, מה שהופך אותה נוטה לסדקים זעירים, סדקים זעירים וסטייה ממדית במהלך העיבוד השבבי. השגת סבולות יציבות של ±0.01 מ"מ - או אפילו ±0.005 מ"מ - דורשת בקרה שיטתית של נתיבי כלים, ניהול חום, שלמות פני השטח ותכנון DFM במעלה הזרם.
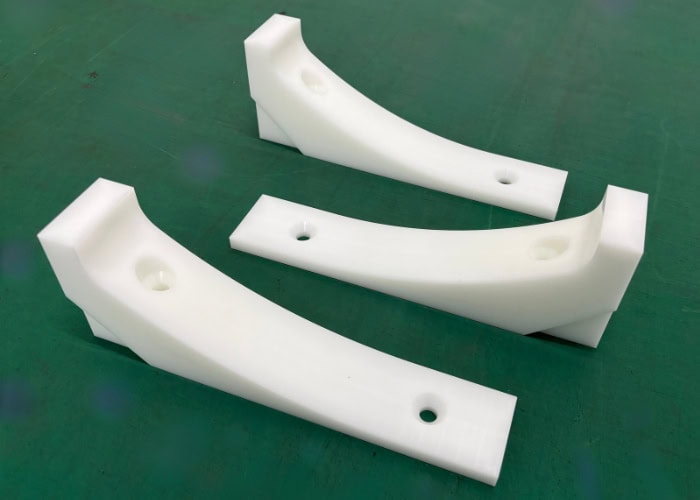
הפחתת שבר שביר Wעם כניסה רכה, חיתוכים ברמפה ואינטרפולציה הסלילית
שבר קרמי עוקב אחר מנגנון הכשל השביר של גריפית', ולכן יש להימנע מעומס פגיעה.
אסטרטגיות יעילות כוללות:
כניסה לרמפה ספירלית - מפחיתה פגיעה אנכית, קצב הסתעפות יורד ב -40-60%
כניסת כלי מבוססת שיפוע - מייצבת את כניסת הכלי
נתיבי כלים במעורבות קבועה - מונעים קפיצות פתאומיות בכוח החיתוך
השתמשו בטחינה וליטוש מדויקים Tהסרת נזקים תת-קרקעיים (SSD)
חלקות פני השטח אינה שווה ערך לשלמות מבנית. שכבות SSD יכולות להתפשט לסדקים פונקציונליים.
פתרונות:
ליטוש יהלום – מסיר 20–80 מיקרומטר של SSD
טחינה דקה במיוחד - מפחיתה את SSD ל-<5 מיקרומטר
ליטוש ל-Ra ≤ 0.1 מיקרון - משפר את אורך החיים של עייפות ותכונות הבידוד
עבור לוחות קירור SiC, הסרת SSD שיפרה את החוזק הדיאלקטרי ב- 25-40%.
שליטה על מתח תרמי Wעם חיתוך מקטעי וקירור לסירוגין
קרמיקה נשברת כאשר ΔT עולה על 80°C . לכן ניהול חום הוא קריטי.
טכניקות מומלצות:
חיתוך מקטעי - מגביל הצטברות חום מיידית
קירור פועם (2 שניות דחיפה של אוויר + 5 שניות חיתוך) – מפחית היווצרות סדקים ב-30%
שימון MQL - משפר את חיי הכלי וממתן את הטמפרטורה
שימוש בקירור פועם על מצעי אלומינה הפחית את שיעורי הגרוטאות מ-9% ל-2.1%.
החלת סקירת DFM במהלך התכנון
רוב פגמי העיבוד השבבי מקורם בשלב התכנון.
כללי עיצוב מרכזיים:
עובי דופן מינימלי: ≥0.5–1.0 מ"מ
החלפת פינות חדות ברדיוסים של R0.3–0.5 מ"מ
תמיכה שווה בלוחות דקים
אימות מרווח חורים, גיאומטריית חריצים ונגישות כלי
בית זירקוניה של לקוח רשם שיעור גריטה של 30%, לאחר הגדלת רדיוס הפינה הפנימית ל-R0.5 מ"מ, התשואה השתפרה מ-70% ל-96%.
לִבנוֹת A לולאת אופטימיזציה של תהליך ניסוי-אימות-ייצור המוני
עיבוד שבבי קרמי דורש חידוד איטרטיבי - לא הגדרת פרמטרים חד פעמית.
זרימת עבודה בלולאה סגורה:
חיתוך ניסיון - הערכת סדקים, עומס על הכלי, טמפרטורה
מדידה – CMM, מיקרוסקופיה, בדיקת SSD
כוונון - כוונון הזנה, מהירות, עומק, נתיבי כלים
ייצור פיילוט - אימות עקביות לפני ייצור המוני
ספק מקצועי של עיבוד שבבי קרמי יפיק גם עקומות אורך חיים של הכלי ודוחות יכולת Cp/Cpk כדי להבטיח יציבות תהליך לטווח ארוך.
מה הם יתרונות Aומגבלות של עיבוד שבבי CNC קרמי
קרמיקה מציעה קשיות יוצאת דופן, יציבות תרמית, עמידות כימית וחוזק מכני, מה שהופך אותה לאידיאלית עבור תעופה וחלל, מוליכים למחצה, מכשירים רפואיים ויישומים בעלי שחיקה גבוהה. עיבוד שבבי CNC של קרמיקה משיג סבולות צמודות של ±0.01 מ"מ או אפילו ±0.005 מ"מ, אך גם השבריריות הטבועה בחומר והדרישות הטכניות הגבוהות של התהליך מציבות אתגרים משמעותיים.
יתרונות עיבוד שבבי CNC של קרמיקה
דיוק ודיוק מידות
קרמיקה מתעוותת מעט מאוד במהלך עיבוד שבבי, מה שמאפשר בקרת סובלנות מעולה.
סובלנות אופיינית: ±0.01 מ"מ
עם טחינה מדויקת: ±0.005 מ"מ
חומרים כמו זירקוניה וסיליקון ניטריד שומרים על יציבות גם תחת חום ועומס
חוזק ועמידות יוצאי דופן
קרמיקה מציעה חוזק דחיסה העולה על 2000 מגה פסקל, ועולה על ביצועים טובים יותר מפלדה ואלומיניום.
זירקוניה מספקת קשיחות דומה לחלק מהמתכות
Si₃N₄ ו-SiC עומדים בעומסים גבוהים ובמאמץ סיבובי
אורך החיים ארוך פי 3-10 מרכיבי מתכת
עמידות בפני שחיקה מעולה
ערכי קשיות אופייניים:
זירקוניה: 1200+ HV
אלומינה: 1500 HV
SiC: 2500 HV (מתקרב ליהלום)
אידיאלי עבור רכיבים בעלי חיכוך גבוה כגון משאבות, שסתומים, זרבובית ומסילות מוליכים למחצה.
התנגדות לטמפרטורה גבוהה
קרמיקה שומרת על יציבות מכנית וממדית בטמפרטורות קיצוניות:
SiC: עד 1600°C
Si₃N₄: בשימוש נרחב בטורבינות וביישומים בעלי עומס גבוה
אלומינה: בידוד חשמלי במערכות בטמפרטורה גבוהה
מושלם לסביבות תעופה וחלל, אנרגיה וואקום.
יציבות כימית
קרמיקה עמידה בפני קורוזיה בכל טווח ה-pH 0-14.
עמידות מצוינת לחומצות, אלקליות וממיסים
בידוד חשמלי
בשימוש נרחב בתעשיות מוליכים למחצה, אלקטרוניקה וכימיה
יעילות מחיר
למרות שעלויות עיבוד שבבי אינדיבידואלי גבוהות יותר, קרמיקה מפחיתה הוצאות לטווח ארוך:
חיי שירות ארוכים יותר
תחזוקה וזמן השבתה נמוכים יותר
יציבות גבוהה יותר ופחות תקלות
אידיאלי עבור תעשיות בעלות ערך גבוה כגון רפואה, תעופה וחלל ומוליכים למחצה.
אתגרים Iעיבוד שבבי CNC קרמי
שבירות גבוהה וקשיות קיצונית
לקרמיקה יש קשיחות שבירה נמוכה, מה שהופך אותה לרגישה ל:
סדוק
מיקרו-סדקים
שבירה קטסטרופלית
SiC ו-AlN דורשים כלי יהלום ועיבוד שבבי מבוקר ביותר.
רגישות ללחץ תרמי ומכני
קרמיקה פגיעה להלם תרמי:
סדקים מתרחשים כאשר ΔT עולה על 80°C
מוליכות תרמית ירודה גורמת להצטברות חום
דורש קירור ערפל, MQL או זרימת אוויר פועמת
בלאי כלים ודרישות ציוד
מכיוון שקרמיקה קשה יותר מרוב המתכות:
כלי PCD, CBN או יהלום הם חובה
מכונות חייבות להציע קשיחות ודיוק יוצאי דופן
שחיקת הכלים מהירה משמעותית
זה מביא להשקעה גבוהה יותר בציוד ובכלים.
מה הם יישומים Oעיבוד שבבי CNC קרמי
עיבוד שבבי קרמי מסוג CNC נמצא בשימוש נרחב במגזרי התעופה והחלל, הרפואה, האלקטרוניקה, הרכב והתעשייה. עם קשיות יוצאת דופן, עמידות בפני שחיקה ובידוד חשמלי, רכיבים קרמיים פועלים בצורה אמינה תחת טמפרטורה גבוהה, עומס גבוה וסביבות קורוזיביות, מה שהופך אותם לאידיאליים עבור יישומים תובעניים.
| התעשייה | יישומים אופייניים |
| חלל והגנה | רכיבי טורבינה, לוחות שריון, סוגריים מבודדים |
| רפואי ושיניים | שתלי זירקוניה דנטליים, כלים כירורגיים, מבודדים קרמיים |
| אלקטרוניקה ומוליכים למחצה | צ'אקים ופלים, מצעים מבודדים, מפזרי חום קרמיים |
| רכב ואנרגיה חדשה | בתי חיישנים, רכיבי איטום, מבודדים |
| ציוד תעשייתי ואנרגיה | בטנות עמידות בפני שחיקה, רכיבי משאבה/שסתומים, חלקים עמידים בפני קורוזיה |
שאלות נפוצות
האם קשה לעבד קרמיקה במכונה?
כן, קשה לעבד קרמיקה עקב קשיותה ושבירותה. לדוגמה, חומרים כמו אלומיניום ניטריד (AlN) וסיליקון ניטריד (Si3N4) הם בעלי ערכי קשיות ויקרס הנעים בין 1200 ל-1800 HV, מה שגורם לבלאי מהיר של כלים סטנדרטיים. זה דורש ציוד מיוחד, כגון כלים מצופים יהלום, ופרמטרי עיבוד מדויקים כדי למנוע סדקים. בנוסף, קרמיקה רגישה למאמצים תרמיים ומכניים, מה שהופך קירור יעיל ובקרת רעידות לחיוניים במהלך עיבוד CNC של קרמיקה.
מהן שיטות הייצור של קרמיקה?
ייצור קרמי כרוך במספר שיטות, כולל כבישה יבשה, שיחול, יציקת החלקה ויציקה בהזרקה. לדוגמה, כבישה יבשה משמשת בדרך כלל לייצור חלקים צפופים, עם לחצים הנעים בין 100-200 מגה פסקל. יציקת החלקה אידיאלית ליצירת צורות מורכבות, תוך שימוש בחימר נוזלי עם גודל חלקיקים של כ-0.1-0.5 מיקרומטר. כל שיטה נבחרת על סמך תכונות החומר הרצויות, כגון חוזק, נקבוביות ומורכבות צורה, שהן קריטיות לתעשיות כמו תעופה וחלל ואלקטרוניקה.
כיצד מייצרים קרמיקה הנדסית?
קרמיקה הנדסית מיוצרת בדרך כלל באמצעות תהליכים כמו כבישה יבשה, סינטור וכבישה חמה. לדוגמה, כבישה יבשה כרוכה בהפעלת לחצים של 100-200 מגה פסקל ליצירת צורות קרמיות. סינטור, בטמפרטורות הנעות בין 1,200 מעלות צלזיוס ל-1,600 מעלות צלזיוס, משפר את צפיפות החומר ואת חוזקו. כבישה חמה משתמשת בטמפרטורות של עד 2,000 מעלות צלזיוס בשילוב עם לחץ כדי להשיג קרמיקה בצפיפות גבוהה. שיטות אלו מבטיחות שקרמיקה הנדסית, כגון אלומינה או סיליקון קרביד, תעמוד בתכונות המכניות הנדרשות עבור יישומים בתעשיות התעופה והחלל, הרפואה והאלקטרוניקה.
האם ניתן לעבד קרמיקה מאלומינה באמצעות עיבוד שבבי CNC?
כן, ניתן לעבד קרמיקה מאלומינה באמצעות CNC. עם קשיות ויקרס של 180-220 HV, היא משמשת בדרך כלל לרכיבים מדויקים בתעשיות כמו תעופה וחלל ואלקטרוניקה. עיבוד שבבי CNC של אלומינה דורש כלים מצופים יהלום בשל קשיותה. מהירויות עיבוד שבבי אופייניות נעות בין 1,000 ל-3,000 סל"ד עם קצב הזנה של 10-50 מ"מ/דקה. כדי למנוע סדקים, נעשה שימוש בעומקי חיתוך נמוכים (0.1 מ"מ או פחות), ומערכות קירור חיוניות לשמירה על חיי הכלי ושלמות החלק במהלך העיבוד השבבי.
מהם היתרונות/חסרונות של שימוש במיסבים קרמיים?
מיסבים קרמיים מציעים עמידות מצוינת בפני שחיקה, עם קשיות של 1200-1300 HV עבור חומרים כמו סיליקון ניטריד (Si3N4), מה שהופך אותם לאידיאליים עבור יישומים בעומס גבוה. הם גם מספקים חיכוך נמוך ויציבות תרמית גבוהה, ועומדים בטמפרטורות של עד 1200 מעלות צלזיוס. עם זאת, הם שבירים, עם סיכון להיסדק תחת עומסי הלם. מיסבים קרמיים יקרים יותר מפלדה, וביצועיהם תלויים במידה רבה בשימון ועיבוד שבבי נאותים, מכיוון שהם עלולים להתבלות במהירות בלעדיהם.
סיכום
עיבוד שבבי קרמי באמצעות CNC הוא שיטה מדויקת ורב-תכליתית להפליא לייצור רכיבים קרמיים בעלי ביצועים גבוהים. על ידי הבנה מעמיקה יותר של התהליך, תכונות החומר וטכניקות העיבוד, תוכלו להשיג תוצאות יוצאות דופן במגוון יישומים. האם שקלתם כיצד עיבוד שבבי קרמי באמצעות CNC יכול לשדרג את הפרויקטים שלכם? עם ההתקדמות המתמשכת בטכנולוגיה, עתיד העיבוד הקרמי מרגש, ופותח עוד יותר אפשרויות לחדשנות ויעילות. אילו אתגרים התמודדתם איתם בעיבוד שבבי קרמיקה, וכיצד לדעתכם ההתקדמות הזו עשויה לעזור? בואו נחקור יחד!















