
מה Is A Bלינד Hאולה?
מניסיוני בעיבוד חלקים מדויקים, חורים עיוורים הם תכנון מבני שכיח אך קל לזלזל בו. חורים עיוורים אינם חורים "בלתי נראים", אלא חורים הפתוחים רק בצד אחד ואינם חודרים את כל חומר העבודה, והתחתית סגורה. הם משמשים לעתים קרובות בחורי הברגה של מחברים, חורי התקנת פינים, חורי בקרת לחץ אוויר וכו', ומתאימים במיוחד לחלקים שאינם יכולים להשפיע על שלמות המבנה של הגב.
מנקודת מבט עיצובית, חורים עיוורים מורכבים יותר מחורים עוברים מכיוון שיש להם דרישות מחמירות לגבי עומק, צורת תחתית, שלמות הברגה וכו'. לדוגמה, בעת עיבוד שבבי של חור עיוור עם הברגה בקוטר M6, בדרך כלל יש צורך לשמור שטח נוסף של פי 1.5 מהפסיעה כאזור חיץ להברגה. אם לא שמור עומק מספיק, קל לגרום להברגה לא שלמה או אפילו להברגות שבורות.
סטטיסטיקות מראות כי ההסתברות לטעויות בייצור המוני של חורים עיוורים גבוהה בכ-20% מזו של חורים עוברים. בעיות נפוצות כוללות אצירת שבבים, סטיית קידוח, תחתית חור לא אחידה או עומק הברגה לא מספיק. לכן, למרות שחורים עיוורים קטנים, הם מהווים את התגלמותה הריכוזית של בקרת מדויקת בתכנון ובעיבוד. כל תכנון סביר ועיבוד יציב של חורים עיוורים הוא מבחן אמיתי ליכולות הייצור.
בדרך כלל הוא קודח רק לעומק מסוים ואינו חודר לחומר העבודה.
הוא משמש בדרך כלל להברגת ברגים, הצבת פינים, אוורור וכו'.
בהשוואה לחורים עוברים, חורים עיוורים מסובכים יותר לעיבוד ויש בהם פחות מקום לטעויות.
השמיים Dחוצפה Bנות Bלינד Hאולס And Oיס Hאולס
בפרויקטים רבים של תכנון מבני מוצר ועיבוד חלקים בהם השתתפתי, תדירות השימוש בחורים עיוורים כמעט זהה לזו של בחורים עוברים, אך ההבדלים במבנה ובהיגיון העיבוד בין השניים משמעותיים מאוד. חורים עיוורים מתייחסים לחורים הפתוחים רק בצד אחד ואינם חודרים את כל עובי החומר, בעוד שחורים עוברים הם חורים החודרים לחלוטין; הבדל מבני זה משפיע ישירות על שיטות הייצור שלהם, יישומי ההרכבה והתכונות המכניות שלהם.
לדוגמה, במהלך תהליך ההברגה, ניתן להשתמש בברזי חורים עוברים, והשבבים יכולים להישלף בצורה חלקה מלמטה, מה שמפחית מאוד את הסיכון לשבירת חוט. חורים עיוורים דורשים שימוש בחריצים ספירליים מיוחדים או ברזי שיחול כדי להבטיח שהשבבים יוכלו להישלף כלפי מעלה ולא יחסמו את תחתית החור. על פי נתוני הסדנה שלנו, אם השבבים לא יוסרו בזמן במהלך תהליך העיבוד, שיעור הכישלון של הברגת חורים עיוורים יגדל לכ-12%, נתון גבוה בהרבה מ-5% של חורים עוברים.
בנוסף, חורים עיוורים מתבלבלים לעיתים קרובות עם חורים שקועים וחורים מדורגים. חורים שקועים הם חורים עם פתחים מוגדלים כדי לאפשר לראש הבורג לשקוע בחומר. מדובר בחורים דו-שלביים עם מבנה של "פתח גדול ותחתית קטנה". חורים מדורגים, לעומת זאת, בעלי שני חלקי חור או יותר בקטרים שונים בכיוון הצירי והם מתאימים להרכבת רכיבים עם כתפי פיר או עצירות. חורים עיוורים הם בדרך כלל מבנים בגודל יחיד, סגורים תחתית, המתמקדים יותר בעומק ובשליטה בקונצנטריות צירית.
באופן כללי, לחורים עיוורים יש סבילות נמוכה יותר לשגיאות עיבוד מאשר לסוגי חורים אחרים, ויש לקחת בחשבון במהלך התכנון נושאים כמו הסרת שבבים, עומק הברגה וצורת תחתית החור. ההבדלים המפורטים לכאורה הללו הם שקובעים את האמינות והמימוש הפונקציונלי של החלקים.
איזה Iתעשייה Use Bלינד Vias
חורים עיוורים נמצאים בשימוש נרחב משום שהם יכולים להשיג פונקציות הידוק, מיקום או אוורור מבלי לפגוע בצורת ובשלמות המבנית של החלק. נחשפתי ליישום של חורים עיוורים בפרויקטים בתעשיות רבות, במיוחד בתעשיות התבניות, הרכב, התעופה, הרפואה והאלקטרוניקה.
להלן תיאור סיווג של מספר תרחישי יישום אופייניים:
| קטגוריית תעשייה | תרחיש יישום | סיבות לשימוש בוויות עיוורות |
| ייצור עובש | התקנת בורג ומיקום עמוד הנחיה עבור תבניות הזרקה ותבניות יציקה | למנוע חדירת התבנית ולהימנע מפגיעה באזור היציקה |
| חלקי רכב ותעופה | מעטפת מנוע, תושבת חיבור, מבנה גוף המטוס | מבנה קומפקטי ושטח קבוע, מבלי להשפיע על החוזק הכולל |
| אביזרים ומכשור רפואי | מכשירים זעיר פולשניים, חורים הברגה לשתלים | מיקום מדויק למניעת ניקוב המשפיע על התאימות הביולוגית |
| מוצרי חשמל | מארז טלפון נייד, מודול מצלמה, נקודת קיבוע חיישן | שמירה על שלמות המראה ושיפור היציבות המבנית |
לתעשיות אלו יש דרישות גבוהות לאמינות ולמבנה הקומפקטי של חלקים, וחורים עיוורים פשוט עונים על הצרכים הכפולים שלהם בתפקוד ובעיצוב.
איך Are Bלינד Hאולס Pמעובד?
שיטת העיבוד של חורים עיוורים אינה זהה עבור כולם, אלא מותאמת אישית בהתאם לעומק החור, לדיוק ולתכונות החומר. היא שונה מחורים עוברים, ואינה יכולה להסתמך על מבנה החור העובר כדי לסייע בהסרת שבבים ומיקוםם. לכן, בעת עיבוד חורים עיוורים, אני מודאג ביותר כיצד לשלוט במדויק בעומק, כיצד להסיר שבבים ביעילות וכיצד להבטיח את שלמות הקרקעית . בין אם משתמשים בכלי מכונות CNC או בציוד ידני, המטרה העיקרית היא להבטיח שהחור העיוור יעמוד בסטנדרטים הפונקציונליים הנדרשים, במיוחד מבחינת בקרת שגיאות בטווח של ±0.05 מ"מ והסרת שבבים אמינה.
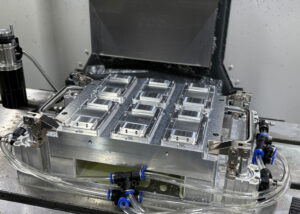
להלן אפרט בפירוט את שיטות העיבוד הנפוצות ואת טכניקות הבקרה המרכזיות:
מבוא לשיטות קידוח וכלים נפוצים
שיטת העיבוד של חורים עיוורים תלויה בדרישות הדיוק והיעילות:
מקדחות יד מתאימות לעיבוד גס, אך הן בעלות דיוק נמוך ומשמשות בעיקר במצבים בהם סבולות ההרכבה אינן מחמירות.
מקדחת השולחן מתאימה לחלקים קטנים ובינוניים. ניתן לשלוט באופן ידני בעומק באמצעות מגביל והיא מתאימה לשימוש כללי בסדנה.
מכונות קידוח CNC או מכונות כרסום CNC תומכות בבקרה אוטומטית של עומק הקידוח, עם דיוק חזרתיות של עד ±0.02 מ"מ, מה שהופך אותן לבחירה הראשונה לעיבוד חורים עיוור באצווה.
אם החור העיוור דורש סבילות H7 או גבוהה יותר, נשתמש בכלי מקדח או בכלי קידוח לעיבוד משני כדי לשפר את איכות הדופן הפנימית ואת העקביות הממדית.
כיצד לשלוט בעומק הקידוח?
המפתח לעיבוד חורים עיוור הוא שהעומק לא צריך להיות עמוק מדי או קטן מדי.
אני בדרך כלל משתמש במכונות CNC כדי לקבוע את עומק הקידוח המדויק. לדוגמה, אם הוא מוגדר ל-10.2 מ"מ, המכונה יכולה לבצע זאת שוב ושוב וביציבות, והשגיאה נשלטת בטווח של ±0.05 מ"מ.
בציוד שאינו CNC, הבקרה הידנית מתבצעת באמצעות טבעות הגבלה, מעצורים מכניים או הוספת מד עומק. למרות שזה לא יעיל, זה מתאים לאירועים זולים.
בעת עיבוד חומרים לא מתכתיים או רכים, יש לקחת בחשבון גם קפיציות או התפשטות מקומית כדי למנוע קידוח דרך התחתית.
כיצד להסיר שבבים מחורים עיוורים?
השבבים אינם יכולים לחדור באופן טבעי לתחתית החור ולהיפלט, וזו בעיית העיבוד הנפוצה ביותר של חורים עיוורים.
אני בדרך כלל משתמש במקדח חריץ ספירלי, שיכול לגלגל את השבבים לאורך החריץ ולשפר את יעילות הסרת השבבים.
עבור חורים עיוורים עמוקים (עומק > 3x קוטר החור), הייתי מתזמן את משיכת הכלי במהלך תהליך הקידוח ומשתמש בנוזל קירור או בגז בלחץ גבוה כדי לסייע בפינוי שבבים.
אם נותרים שבבים בתחתית החור, הדבר יגרום לשבירת הברגה או להרכבה לא שלמה. לכן, יש לנקות את השבבים בתחתית החור באופן ידני או באמצעות נשיפה של אוויר לאחר כל עיבוד.
טיפולים בסיסיים לכאורה אלה קובעים האם חור עיוור יכול לעבוד ביציבות ביישומים בפועל. אלו נקודות המפתח שעליי לעקוב אחריהן בקפדנות בכל עיבוד שבבי מדויק.
איך To Tap A Bלינד Hאולה?
הברגה על חורים עיוור היא הרבה יותר מסובכת מהברגה על חורים עוברים. המפתח הוא לא רק היכולת "להבריג", אלא גם היכולת "להבריג" ולא לשבור את הברגה בקלות. מה שאני שם לב אליו ביותר בעיבוד בפועל הוא האם עומק ההברגה חזק מספיק, האם הברגה מתאימה לחור העיוור, וכיצד להבטיח שההברגה שלמה ולא קלה לניתוק. באופן כללי, בטוח יותר לתכנן את אורך ההיתוך האפקטיבי של ההברגה שיהיה פי 1 עד 1.5 מקוטר הבורג. לא ניתן לחדור חורים עיורים, כך שהמרחב להברגה מוגבל יותר, הסרת שבבים קשה, והחוט נוטה יותר להיתקע ולהישבר. בשלב זה, בחירת הברגה ושיטת העיבוד הנכונות הן קריטיות.
כיצד לתכנן את עומק ההקשה כדי להבטיח יציבות
כשאני מתכנן הברגה לחורים עיוור, אני בדרך כלל מוודא שעומק ההברגה האפקטיבי שווה לפחות לקוטר הבורג. לדוגמה, עם בורג M6, נדרש עומק הברגה אפקטיבי מינימלי של 6 מ"מ, עם טווח אידיאלי של 6-9 מ"מ.
אם המבנה מאפשר, הייתי בוחר עומק פי 1.2 כסטנדרט כדי להגביר את חוזק החיבור.
עם זאת, אי אפשר פשוט להמשיך ולהעמיק את ההברגה. אם העומק עולה על פי 1.5, הדבר יגדיל את זמן העיבוד והעלות, וגם יקל על שבירת הברגה או יקשה על הסרת שבבים.
מהם הברגים המיוחדים לחורים עיוורים?
עבור חורים עיוורים, אני בדרך כלל משתמש במברז חריץ ספירלי או במברז חור תחתון, שיכולים לשאת את השבבים כלפי מעלה ולמנוע סתימת החור.
ככל שזווית החריץ הספירלי גדולה יותר, כך יכולת פינוי השבבים חזקה יותר, המתאימה לעיבוד חורים עמוקים. אך שימו לב שאורך החיים שלהם קצר במקצת מזה של ברזי חריץ ישר.
למרות שלברזי חריץ ישר יש עלות נמוכה, כיוון הסרת השבבים שלהם הוא כלפי מטה, מה שהופך אותם ללא מתאימים לחורים עיוורים ונוטים לשבירה או הברגות לא שלמות עקב הסרת שבבים לקויה.
במכונות CNC, ניתן גם להשתמש במברז עיצוב (ללא שבבים) כדי ליצור את ההברגה על ידי סחיטת החומר, דבר שמתאים במיוחד לחומרי מתכת רכים כמו אלומיניום או פליז.
טיפים למניעת התקלפות חוטים
לפני הברגה, אנקה היטב את השבבים בחור ואבדוק האם גודל החור התחתון מדויק. אם הוא קטן מדי, ההברגה תיתקע, ואם הוא גדול מדי, צורת השן לא תהיה שלמה.
שימון הוא שלב מפתח, במיוחד בעיבוד חלקי פלדה או נירוסטה, יש להשתמש בשמן סיכה מיוחד להברגה כדי להפחית חיכוך ועליית טמפרטורה.
חשוב במיוחד לשלוט בקצב ההזנה בעת הברגה ידנית: כל שני סיבובים, יש להזיז אחורה חצי סיבוב כדי לפנות את השבבים ולמנוע מהברז להיתקע.
בעת הברגה CNC, חשוב להגדיר את קצב ההזנה ומהירות ההיפוך המתאימים כדי למנוע מהברז לפגוע בתחתית, במיוחד בחורים קטנים (כגון מתחת ל-M3).
לדעתי, הברגת חורים עיוור אינה רק "הברגת הברגות", אלא תהליך שתלוי במידה רבה בבחירת הברגה, בפרמטרי העיבוד ובקרת הסרת שבבים. כל שגיאה בכל חוליה עלולה לגרום לשריטה של חומר העבודה או נזק לציוד.
מה Sהולד We Pay Aתשומת לב To Wתרנגולת Dמתכנן Bלינד Hאולס?
בפרויקטים שאני משתתף בהם מדי יום, תכנון חורים עיוורים לרוב אינו מוערך כראוי. למעשה, למרות היותו קטן, יש לו השפעה עמוקה על ההרכבה, החוזק וקושי העיבוד של החלקים. אני מרבה להזכיר ללקוחות: חורים עיוורים אינם פשוטים כמו "לצייר עיגול ולחפור חור". יש לקחת בחשבון את דמי העיבוד, פריסת החורים ודרישות הבדיקה בשלב השרטוט. במיוחד בעיבוד שבבי מדויק של CNC, טעות בחור עיוור עלולה להוביל ישירות לגריטה של כל חומר העבודה. תכנון סביר הוא המפתח להפחתת בעיות מאוחרות יותר ולשיפור יעילות ההרכבה.
השאירו שוליים בתחתית החור, אל תקדחו דרכו
בשרטוטים, אני בדרך כלל ממליץ להשאיר לפחות 0.5-1 מ"מ של חומר בתחתית החור העיוור, מה שלא רק מונע מהמקדח לחדור בשוגג, אלא גם משפר את חוזק התחתית.
לדוגמה, בעת עיבוד חור עיוור בעומק של 20 מ"מ, יש להגדיר את עומק הקידוח ל-19 מ"מ כדי להבטיח סבילות מספקת במהלך הפעולה.
במיוחד בתרחישי הברגה, יש להשאיר 2-3 שיניים נוספות של רווח בתחתית החור כדי שהברז יוכל להסתובב, אחרת השיניים ישברו או יישברו.
פריסה סבירה של מיקומי חורים ומרחקי חורים כדי למנוע התנגשויות עיבוד
אם החורים העיוורים קרובים מדי זה לזה, בעיות כגון דפנות דקות, מבנים חלשים או הצטברות שבבים עלולות להתרחש בקלות במהלך העיבוד.
אני בדרך כלל מגדיר את מרחק מרכז החור גדול מפי שניים מקוטר החור. לדוגמה, מרחק המרכז של חורים עיוורים M6 לא צריך להיות פחות מ-12 מ"מ, דבר שתורם להסרת שבבים ולפיזור חוזק.
בנוסף, יש לקחת בחשבון את קיבוע המתקן ואת נתיב הזנת הכלי כדי למנוע תכנון קומפקטי מדי שיגרום לעיבוד CNC להיות בלתי אפשרי.
יש לציין את דרישות חספוס פני השטח, שפשופים וסבילות
אני נתקל לעתים קרובות בלקוחות שהציורים שלהם אינם מציינים סבילות, מה שגורם לחוסר התאמה בין המוצר המוגמר לבין המכלול. מומלץ לשלוט בסבילות של חור עיוור בטווח של ±0.05 מ"מ.
מומלץ לסמן חורים בהברגה במפרטים סטנדרטיים כגון "M6x1 – 6H" כדי למנוע אי הבנות בעיבוד.
אם אין דרישה מיוחדת לחלק המשופע, בדרך כלל הוא מוגדר ל-0.5×45° כדי למנוע קצוות חדים שעלולים לפגוע באנשים או לגרום לקשיי הרכבה.
עבור חורים שצריך לאטום או להתאים במדויק, יש לציין בבירור גם את ערך החספוס (כגון Ra1.6) כדי לשפר את התאמת ההרכבה.
באופן כללי, תכנון חור עיוור שקל לשימוש, קל לעיבוד וקל להרכבה אינו רק השתקפות של תחושת האחריות של המהנדס, אלא גם משפיע ישירות על עקביות המוצר ושביעות רצון הלקוחות. למרות שהחור העיוור קטן, הוא אינו יכול לסבול כל רשלנות.
איך To Dועוד The SIze And QUality Of Bלינד Hאולס?
דיוק המימדים והאיכות הפנימית של חורים עיוורים משפיעים ישירות על האמינות התפקודית של החלקים. בייצור בפועל, ראיתי מקרים רבים בהם לא ניתן להדק ברגים, ההרכבה לקויה, או שההברגה נכשלת עקב מדידה לא מספקת. בהשוואה לחורים עוברים, חורים עיוורים קשים יותר למדידה ולבדיקה, אך כל עוד שולטים בכלי ובשיטות הבדיקה הנכונים, ניתן להבטיח שהחורים העיוורים יהיו גם ברמה וגם יציבים. במיוחד בעיבוד אצווה, האם תהליך הבדיקה סטנדרטי קובע האם ניתן לשלוט בתפוקה מעל 98%.
כלי מדידת עומק נפוצים
ישנם שלושה כלים שאני משתמש בהם לעתים קרובות כדי למדוד עומק חור עיוור: מד עומק, קליבר דיגיטלי ומכונת מדידת קואורדינטות (CMM).
קליברים דיגיטליים הם הכלים הנפוצים ביותר באתר, המתאימים למצבים בהם עומק החור קטן מ-150 מ"מ ודרישת הדיוק היא ±0.1 מ"מ.
אם החור עמוק יותר או שנדרש דיוק גבוה יותר (±0.01 מ"מ), מומלץ להשתמש במד עומק (CMM) או במד עומק עם פונקציית כוונון עדין.
חלק מהלקוחות דורשים שכל אצווה של חורים עיוורים מהחלק הראשון תיבדק באמצעות מדידה בת שלוש קואורדינטות ושהונפק דוח בדיקה כדי לעמוד בדרישות מערכת האיכות ISO.
שיטת בדיקה לאחר הקשה
לאחר השלמת ההברגה, אני בדרך כלל משתמש במד התחלה/שלא התחלה כדי לבדוק את ההברגות, וזו הדרך האינטואיטיבית והאמינה ביותר.
יש להבריג את מד המעבר בצורה חלקה לעומק האפקטיבי, ואת מד העצירה אין להבריג ביותר מ-2 הברגות, אחרת הוא ייחשב כבעל הברגה גדולה מדי.
עבור חלקים קריטיים, אשתמש גם במדדי טבעות הברגה ובמפתחות מומנט כדי לבדוק ולוודא שחוזק ההדבקה עומד בדרישות התכנון.
חלקים מדויקים מסוימים (כגון מכשירים רפואיים) דורשים גם אנדוסקופ או גשש קטן כדי לבדוק אם יש פסולת בתחתית החור וקרשים במהלך העיבוד.
כיצד להימנע מפגמים נפוצים של חורים עיוורים
קהות כלי עבודה היא הסיבה העיקרית לקריסת חורים וכשל הברגה. אני ממליץ לבדוק מקדחות וברזים כל 100-200 חורים.
עבור הברגה בקורות עמוקות, אגדיר תדירות הסרת שבבים מתאימה ואשתמש במערכת קירור בלחץ גבוה להסרת שבבים כדי למנוע חסימה של חורים או שבירה של כלי.
הגדרת פרמטרי העיבוד היא גם קריטית, במיוחד מהירות ההזנה ומהירות הציר. מומלץ לא לרדוף אחרי מהירות באופן עיוור, אלא לתעדף את הדיוק.
ניתן להוסיף הוראות השהייה אוטומטיות והסרת שבבים לתוכנית ה-CNC כדי להבטיח שכל חור עיוור יהיה "נקי, שלם ומאושר" לאחר העיבוד.
גילוי חורים עיוור אינו רק עניין של גודל, אלא גם נקודת הביקורת האחרונה להבטחת ביצועים יציבים של החלק כולו. נדרשים תכנון קפדני, עיבוד מדויק ובדיקות סטנדרטיות כדי להפוך את החור העיוור באמת ל"עמוק אך לא עיוור".
מה Are The Dקשיים In Pמתחרים Bלינד Hאולס? איך To Sאולבה Tמַכְפֶּלֶת?
למרות שחור עיוור נראה כמו "חור לא מנוקב", הוא הרבה יותר קשה לעיבוד מאשר חור עובר. נתקלתי במקרים בהם הכלי נתקע עקב הסרת שבבים לקויה וההרכבה נכשלה עקב עומק הברגה לא מספק, ושיעור ההחזרה מהלקוחות זינק באופן מיידי. בסופו של דבר, המקור הנפוץ ביותר לבעיות בחורים עיוורים הוא שהם "בלתי נראים" ו"לא ניתנים לפינוי".
כאן אשלב את ניסיוני כדי לדבר על הקשיים והפתרונות המרכזיים של עיבוד חורים עיוור בשלוש קטגוריות:
בעיה של פריקת שבבים קשה
הבעיה הגדולה ביותר היא שהמקום בחור העיוור מוגבל, ושבבים נוטים להצטבר בתחתית החור, מה שגורם להצטברות חום ולבלאי מוגבר של הכלי.
אני ממליץ להשתמש במקדחה חריץ ספירלית או במברז כדי לשאת את השבבים כלפי מעלה באופן אוטומטי, ובמקביל להשתמש בשטיפת נוזל קירור במהירות גבוהה או במשיכת כלי לסירוגין כדי להפחית ביעילות את הסבירות לחסימת חור.
בעת עיבוד שבבי של חורים עמוקים (כגון עומק של יותר מ-3 פעמים הקוטר), מומלץ לבצע הזנה רב-שלבית, כלומר, קידוח מקטע אחד ומשיכה של מקטע אחר כדי להבטיח שהשבבים ייפלטו בזמן.
עבור חלקים שאינם מתכתיים בעלי עומק חור עיוור העולה על 30 מ"מ, אשתמש גם בשאיבת שבבים בלחץ שלילי בשילוב עם פונקציית הסרת שבבים כדי לשפר את יעילות הסרת השבבים.
עומק הברגה לא מספיק
בעת תכנון שרטוטים, מהנדסים רבים מסמנים רק את העומק הכולל ומתעלמים מעומק ההידוק האפקטיבי של ההברגה. כתוצאה מכך, הברגים נושכים רק פעמיים במהלך ההרכבה ומתנתקים ברגע שהם מהודקים.
אני בדרך כלל מאשר לפני העיבוד: עומק ההברגה האפקטיבי ≥ 1.2 פעמים קוטר הבורג (כגון ברגי M6, עומק ההברגה הוא לפחות 7.2 מ"מ).
בעת העיבוד, בחרו הברגה עם חריץ ספירלי והגדירו את עומק ציר ה-Z ואת מרחק החיץ בתוכנית ה-CNC כדי להבטיח שההברגה תושלם ללא שיניים שיוריות.
ניתן לשפר את האיכות וחוזק ההדבקה של הברגות חורים עיוור גם על ידי **הברגה כפולה (הברגה גסה + הברגה דקה)**.
פתרונות לסטיית קידוח וחומר שיורי בתחתית החור
סטייה בקידוח מתרחשת לעתים קרובות בחורים קטנים או בחומרים קשים, במיוחד כאשר לא משתמשים במקדח מרכזי למיקום. סבלתי מאוד בהתחלה, ועכשיו אני מתעקש להשתמש במקדח מרכזי למיקום מקדים.
בחירת זווית הכלי היא גם קריטית, ומומלץ להשתמש במקדח בעל מרכוז עצמי (כגון מקדח בעל זווית חדה של 135°) כדי להפחית את הסטייה.
בעיית שאריות חומר בתחתית החור מתרחשת לעיתים קרובות עקב עיבוד לא שלם או ריבאונד שבב. אגדיר את כמות זיהוי התחתית ל-0.2 מ"מ יותר מעומק היעד כדי להבטיח שתחתית החור נקייה.
בדיקה חוזרת של חור תחתון לאחר העיבוד או שימוש בחותך כרסום קטן לניקוי שאריות התחתית.
למרות שעיבוד חורים עיוור הוא נפוץ, הוא מסתיר פרטים רבים: אם שיטת העיבוד לא נבחרת בצורה נכונה, הכלי קל להישבר; אם גודל התכנון לא נלקח בחשבון בצורה ברורה, המכלול עלול להישבר. שליטה בטכניקות העיבוד ובמפרטי התכנון המתאימות היא מיומנות בסיסית הכרחית לכל מהנדס.
סקירה כללית Of The Aיתרונות And Lחיקויים Of Bלינד Vias
| מִיוּן | תוכן |
| יתרון | – מתאים לעיצובים שבהם לא ניתן לחדור את המבנה, כגון חללים אטומים, משטחים חיצוניים וכו'. – חוסך מקום לחלקים ומאפשר עיצוב קומפקטי – משפר את חוזק המבנה ומונע פגיעה בשלמותו |
| להגביל | - קושי עיבוד גבוה, יש לשלוט בדיוק העומק - קשה להסרת שבבים, קל לגרום לחסימת כלים - סבילות נמוכה לתקלות, קל לגרום לגריטה עקב סטייה |
מעשי Aעצה For Eמהנדסים
| שלב | תוכן מוצע |
| לפני העיצוב | – ציין האם מדובר בחור עיוור וקבע את תפקידו (הידוק, מיקום או אוורור) – קבע את דרישת עומק ההברגה, בדרך כלל פי 1-1.5 מקוטר הבורג |
| תהליך | – השתמשו בכלים מיוחדים (כגון ברזי חריץ ספירליים) – השתמשו בקירור או בהסרת שבבים לסירוגין - בקרת מהירות והזנה כדי למנוע סטייה בקידוח |
| שלב הבדיקה | – השתמשו בכלים כגון מד עומק, מד התחלה/שלילה, CMM כדי לבדוק פריט אחר פריט – אין להשמיט אף שלב בדיקה, במיוחד דיוק הברגה ועומק חור |
שאלות נפוצות
מהו ברז חור עיוור?
מברגת חור עיוור היא כלי מיוחד להברגת חורים שאינם עוברים.
אני משתמש במברזי תחתון או במברזי ספירלה לחורים עיוורים. הם מאפשרים חיתוך הברגה מלא קרוב לתחתית מבלי לפגוע בחור. ברזי תחתון בדרך כלל נכנסים ל-1-2 הברגות מוקדם וחיוניים כאשר יש להשיג את אורך ההברגה המלא במקומות צרים.
מה ההבדל בין חור מעבר לחור עיוור?
חור מעבר עובר דרך חלק מסוים, בעוד חור עיוור נעצר בעומק מוגדר.
בעבודתי היומיומית, אני משתמש בחורים עוברים כאשר ברגים או פינים חייבים לעבור דרכם לחלוטין. חורים עיוורים נבחרים כאשר שלמות מבנית או אסתטיקה דורשות שהמשטח האחורי יישארו ללא שינוי. חורים עיוורים קשים יותר לעיבוד ולבדיקה, במיוחד כאשר קוטרם עולה על פי 3.
מהי שיטת החור העיוור?
שיטת החור העיוור מתייחסת לעיבוד שבבי והברגה מבוקרים של חור שאינו חודר.
בפועל, אני מחשב תחילה את העומק הנדרש (חיבור הברגה + מרווח), לאחר מכן משתמש בבקרת עומק CNC או במעצורים. אני משתמש במקדחות ספירליות ומקדחים לגימור, ולאחר מכן במברגות לפינוי שבבים. לדוגמה, הברגה M6 בחורים עיוורים דורשת קידוח מקדים של 5.0 מ"מ ועומק הברגה מדויק של 10 מ"מ.
כיצד למדוד חור עיוור?
עומק חור עיוור נמדד באמצעות מדי עומק, קליברים או מכונות מדידה קואורדינטות.
אני מעדיף מחוגה עומק דיגיטלית לבדיקות מהירות או CMM לדיוק של ±0.01 מ"מ. עבור חורים בהברגה, אני מאשר את עומק ההברגה באמצעות מדי בדיקה/אי בדיקה. עבור חורים עיוורים מדויקים במיוחד, בלאי עקבי של הכלי ומשטחים פנימיים נקיים משפיעים גם הם על דיוק העומק האמיתי.
איך למשוך את המיסב מחור עיוור?
כדי למשוך מיסב מחור עיוור, השתמש במושך מיסב פנימי או בכלי פטיש החלקה.
אני בדרך כלל מכניס מושך מיסב עיוור עם לסתות מתרחבות בתוך פתח המיסב. לאחר הידוק, פטיש החלקה עוזר לחלץ אותו מבלי לפגוע בגוף המיסב. עבור סבולות צרות, אני מחמם מראש את הגוף ל-60-80 מעלות צלזיוס כדי להפחית את החיכוך לפני ההסרה.















