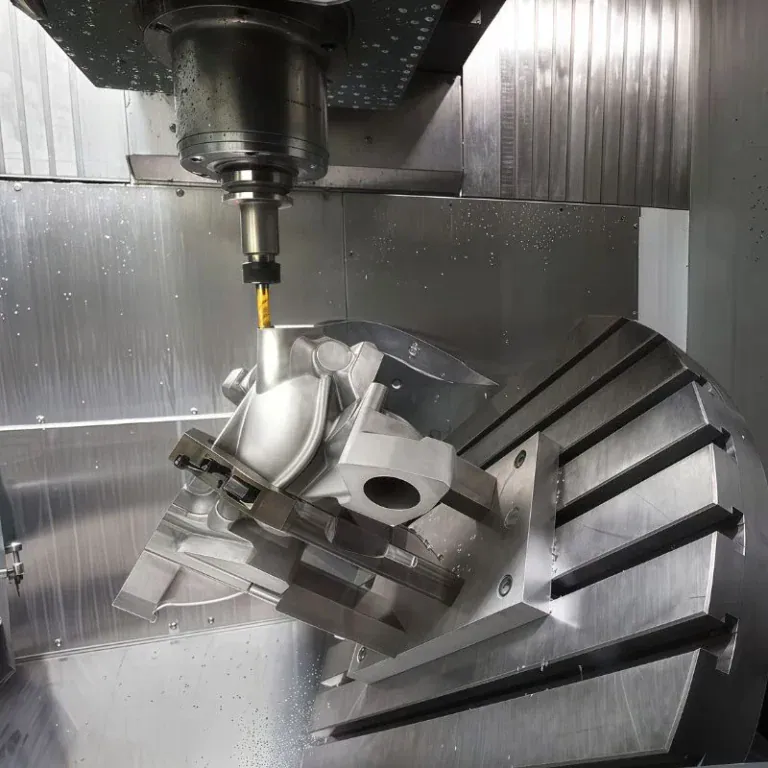
CNC-vinnsla á stáli sameinar nákvæmniverkfræði og ótrúlegan styrk stáls til að framleiða afkastamikla íhluti í öllum atvinnugreinum. Með háþróuðum tölvustýrðum verkfærum umbreytir hún hráu stáli í endingargóða, nákvæma hluti sem notaðir eru í bílaiðnaði, flug- og geimferðaiðnaði, vélmennaiðnaði og orkukerfum. Þessi handbók kannar lykilferli, efnisflokka, yfirborðsáferð og raunveruleg notkunarsvið sem skilgreina kraft CNC-vinns stáls.
Hvað er CNC vinnsla á stáli
CNC-fræsing á stáli notar tölvustýrð verkfæri til að skera, móta og fínpússa stálefni með ótrúlegri nákvæmni. Sem einn af endingarbestu málmum er hægt að umbreyta stáli í flókna, mjög þolna hluti fyrir krefjandi atvinnugreinar eins og bílaiðnað, flug- og geimferðaiðnað og vélfærafræði.
Lykil CNC vinnsluferli fyrir stál
CNC-fræsun stáls nær yfir fjölbreytt úrval ferla sem móta og fínpússa stál í virka hluti með nákvæmni og samræmi. Frá skurði og borun til slípunar og rafstuðnings, hvert ferli hefur sína einstöku kosti. Að skilja hlutverk þeirra hjálpar þér að velja bestu aðferðina fyrir rúmfræði, vikmörk og kostnaðarmarkmið hlutarins.
1. Skurðarferli
CNC Milling
Við fræsingu eru notaðar snúningsskurðir með mörgum ásum til að móta flókna stálhluta með því að fjarlægja efni lag fyrir lag.
Notkun: Vélarfestingar, gírhús, vökvablokkir og mót.
Nákvæmni: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Ráð: Notið endfræsara með breytilegri skurðarhalla til að draga úr nötri; klifurfræsing gefur betri yfirborðsáferð.
Dæmi: TiRapid framleiddi hús úr 304 ryðfríu stáli með 0.03 mm flatneskju yfir 100 mm, sem tryggir þétta samsetningu.
CNC beygja
Beygja er grunnurinn að CNC vinnslu stáls. Vinnustykkið snýst á rennibekk á meðan kyrrstætt skurðarverkfæri fjarlægir efni og myndar nákvæm sívalningslaga form.
Notkun: Ásar, pinnar, hylsun, tengingar, skrúfaðir íhlutir.
Nákvæmni: ±0.01–0.03 mm; yfirborðsgrófleiki Ra 0.8–3.2 μm.
Verkfæri og efni: Karbíðinnsetningar með CVD húðun fyrir kolefnis- og álfelgistál (1045, 4140). Ryðfrítt stál (304, 316) krefst hvassra innsetningar og kælivökva.
Dæmi: TiRapid framleiðir drifása úr stáli úr 4140 með ±0.01 mm fráviki, sem tryggir fullkomna legupassun fyrir bílakerfi.
Boranir & Tapping
Borun býr til nákvæmar, kringlóttar holur; slátrun sker innri þræði.
Notkun: Boltagöt, skrúfgengar festingar og nákvæmnisstillingarpinnar.
Nákvæmni: Göt með H7 þolmörkum; þráðir með 6H flokki.
Tækni: Notið hraðstálsbor fyrir kolefnisstál, karbítbor fyrir hertar málmblöndur og mótið tappana fyrir sveigjanlegt efni.
Dæmi: Fyrir ryðfrítt stálstreng notaði TiRapid samstillta tappaskurð til að skera M8 þræði með 0.02 mm nákvæmni, sem jók þráðstyrk um 30%.
Boring
Borun stækkar forboraðar holur til að ná þröngum innra þvermáli og röðun.
Notkun: Leguhús, vökvastrokka og spindlabúr.
Nákvæmni: Rúnnun ≤0.01 mm; samása ≤0.02 mm.
Dæmi: TiRapid boraðar vökvahylki úr 1045 stáli með 0.01 mm vikmörkum, sem viðhalda fullkominni passa fyrir háþrýstingsnotkun.
mala
Slípun fínpússar yfirborðsáferð og nákvæmni umfram hefðbundin vinnslumörk.
Notkun: Nákvæmar ásar, þéttifletir og verkfæraíhlutir.
Nákvæmni: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Dæmi: Yfirborðsslípun á hertum 42CrMo4 gírfletum upp í Ra 0.4 μm, sem útilokar eftirpússun.
2. Ítarleg vinnsluferli
broaching
Rýming fjarlægir efni með fjöltanna skeri í einu höggi.
Notkun: Lykillá, innri rifur, gírnaf.
Kostir: Mjög stöðug nákvæmni í sniðum og hröð framleiðsla.
Dæmi: TiRapid skar innri splínur í 8620 stálnöfum fyrir vélrænan stýribúnað og náði þannig einsleitni á míkronstigi.
Rafmagnslosunarvinnsla (EDM)
EDM notar stýrða neista til að tæra efni, fullkomið fyrir hart stál eða hvassar horn sem verkfæri ná ekki til.
Notkun: Verkfærastál, mót, lækningaígræðslur, íhlutir í geimferðaiðnaði.
Nákvæmni: ±0.005–0.01 mm.
Dæmi: TiRapid notaði sökkvandi EDM til að vinna skarpa 0.1 mm innri horn á H13 stálmótum fyrir örvökvafræðilega íhluti.
Laser Cutting
Leysiskurður notar einbeitta geisla til að skera eða grafa stálplötur nákvæmlega.
Notkun: Þunnar til meðalþykkar plötur, girðingar, skreytingarplötur.
Kostir: Snertilaus, hreinar brúnir, lágmarks rispur.
Dæmi: TiRapid laserskornar 2 mm nafnplötur úr ryðfríu stáli með raðgraferingu, sem styttir eftirvinnslutíma um 40%.
Waterjet skurður
Vatnsþrýstiskurður notar háþrýstivatn blandað með slípiefni til kaldsskurðar.
Notkun: Þykkar plötur og hitameðhöndluð efni.
Kostir: Engin hitabreyting; varðveitir málmfræði.
Dæmi: Fyrir 50 mm 304 stálplötur náði TiRapid nákvæmum brúnum (±0.1 mm) án þess að breyta kornbyggingu.
3. Mótunarferli
Að beygja
Beygja umbreytir stálplötum eða rörum í nákvæm horn með CNC pressbremsum.
Notkun: Rammar, girðingar, byggingarfestingar.
Dæmi: TiRapid beygðar 2 mm 316 ryðfríu stálplötur með ±0.5° nákvæmni fyrir lækningatæki.
Stimplun
Stimplun þrýstir deyja í stál til að mynda hluti í miklu magni á skilvirkan hátt.
Notkun: Yfirbyggingarplötur fyrir bíla, varahlutir fyrir heimilistæki.
Dæmi: Stimplun á bílafestingum með ±0.05 mm endurtekningarnákvæmni.
Veltingur
Valsun minnkar þykkt og framleiðir langar plötur eða prófíla með einsleitri uppbyggingu.
Notkun: Byggingarstálplötur, rör.
Gögn: Frávik í flatneskju <0.2 mm á 1 m breidd.
Smíða og útdráttur
Smíða þjappar stáli saman við háan hita til að auka styrk; útpressun þrýstir stáli í gegnum mót fyrir langar snið.
Notkun: Sveifarásar, stangir og burðarstengur.
Dæmi: Smíðaðar stangir úr 42CrMo sýna 25% meiri þreytuþol samanborið við vélræna hluta.
Djúp teikning
Djúpteikning dregur stálplötur í samfellda hola form.
Notkun: Bifreiðatankar, vaskar og þrýstihús.
Dæmi: TiRapid djúpdregin 1.5 mm ryðfrítt stálhlífar, sem tryggja einsleitni veggja innan ±0.05 mm.
4. Að velja rétta ferlið
Val á réttri stálvinnsluaðferð fer eftir rúmfræði, vikmörkum, efni og kostnaðarmarkmiðum:
Frumgerð: Fræsing + borun
Mikið magn: Broaching eða stimplun
Þröng þolmörk: Mala + EDM
Hitanæmt efni: Vatnsþrýstiskurður
Fagurfræðileg áferð: Laser + fæging
Með því að sameina margar ferla undir einu þaki afhendir TiRapid stálíhluti sem uppfylla nákvæmni, endingu og afköst í öllum atvinnugreinum.
Algengar stálgráður sem notaðar eru í CNC vinnslu
Að velja rétta stáltegund er nauðsynlegt fyrir farsæla CNC stálvinnslu. Hver stáltegund er mismunandi hvað varðar samsetningu, styrk, vinnsluhæfni og tæringarþol. Að skilja þessa eiginleika hjálpar verkfræðingum og kaupendum að halda jafnvægi á afköstum, kostnaði og nákvæmni í hverju vinnsluverkefni.
| Stálgráðu | Samsetning og gerð | Helstu eiginleikar | Vélrænni / Suðuhæfni | Dæmigert Umsóknir | TiRapid athugasemdir og dæmi |
| 1018 (Lágkolefnisstál) | Fe, ~0.18% C, Mn | Mikil teygjanleiki, auðvelt að kolefnisbinda, góð seigja | Góð vinnsluhæfni, framúrskarandi suðuhæfni | Festingar, öxlar, hylsingar, karbureraðir hlutar | Notað til að staðsetja festingar og ása sem þurfa H7 vikmörk (±0.01 mm). |
| 1215 (frjálsvinnslustál) | Fe, C, Mn, hátt S | Myndar litlar flísar, styður mikinn skurðarhraða, minni styrk | Frábær vinnsluhæfni, léleg suðuhæfni | Tengihlutir, pinnar, skrúfur, sjálfvirkir rennibekkir | Tilvalið fyrir fjöldaframleiðsluskrúfur; sparar 25% framleiðslutíma. |
| 1045 (miðlungs kolefnisstál) | Fe, ~0.45% C, Mn, Si | Sterkt, hagkvæmt, miðlungsherðanlegt | Miðlungs vinnsluhæfni, sæmileg suðuhæfni | Ásar, gírar, boltar, pinnar | Vélsniðnar vökvastangir, yfirborðsslípaðar í Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo álfelgistál) | Fe, Cr, Mo, Mn | Hátt styrk-til-þyngdarhlutfall, hitameðhöndlað | Meðal vinnsluhæfni, góð suðuhæfni | Soðnir rammar, flugvélahlutar | Notað í suðuðum stýrisörmum; borholur haldnar ≤ 0.01 mm samása. |
| 4140 (Cr-Mo álfelgistál) | Fe, Cr, Mo, Mn | Frábær þreytu- og slitþol; forherðanlegt í vinnslu | Góð vinnsluhæfni, miðlungs suðuhæfni | Tengingar, spindlar, gírar | Forhertar 4140 nafar ±0.01 mm; spanhertar tennur. |
| 304 Ryðfrítt stál | 18 Cr – 8 Ni (Austenítísk) | Frábær tæringarþol, mikil mótun | Sæmileg vinnsluhæfni, framúrskarandi suðuhæfni | Matvælabúnaður, hylki, klemmur | Girðingar með 0.03 mm flatneskju yfir 100 mm. |
| 316 / 316L ryðfrítt stál | 17 Cr – 12 Ni – 2.5 Mo | Yfirburða tæringarþol í sjávar- eða efnaumhverfi | Sæmileg vinnsluhæfni, framúrskarandi suðuhæfni | Skipalokar, efnabúnaður | 316L lokablokkir, Ra ≤ 0.8 µm eftir slípun, lekalausar. |
| 17-4PH ryðfríu stáli | Fe, Cr, Ni, Cu | Mikill styrkur og tæringarþol, öldrunarherðanlegt | Miðlungs vinnsluhæfni, góð suðuhæfni | Hlutir fyrir geimferðir, dæluásar | Vélvinndir og síðan H900-aldraðir pinnar, staðsetningartol ≤ 0.02 mm. |
| Verkfærastál (D2, H13, O1, A2) | Hátt C + Cr / Mo | Mjög slitþolið og hitaþolið, stöðugt við háan hita | Erfið vinnsluhæfni, léleg suðuhæfni | Deyja, mót, skurðarverkfæri | H13 móthol, EDM-frágengið Ra ≤ 0.4 µm, hornradíus ≤ 0.2 mm. |
Val handbók
| Tilgangur / Krafa | Mælt með einkunn | Helsti kostur |
| Hraðvinnsla, frumgerðir | 1215 / 1018 | Mikil skurðarvirkni, lítið slit á verkfærum |
| Hlutir með mikla styrk og þreytu | 4140 / 4130 | Frábær vélræn þol |
| Tæringarhættulegt umhverfi | 316L / 17-4PH | Yfirborðsþolnæmi |
| Matvæla- og lækningaefni | 304 / 316L | Hreinlætislegt og auðvelt að suða |
| Slitþolnar mót og deyja | D2 / H13 | Mikil hörku og hitastöðugleiki |
| Hagkvæmir almennir skaftar | 1045 | Sterkt og hagkvæmt |
Hönnunar- og þolatriði fyrir CNC vinnslu á stáli
Hönnun og vikmörk eru mikilvæg til að ná nákvæmni og hagkvæmni í CNC vinnslu á stáli. Hver stáltegund bregst mismunandi við skurðkrafti, hitastigi og álagi. Skilningur á þessum þáttum tryggir bestu mögulegu passun, stöðugleika og afköst í öllum framleiðslumagnum.
Hönnunarþættir í CNC vinnslu á stáli
Efnishegðun:
Stál þenst út við hita (meðalhitaþensla ≈ 12 µm/m·°C). Hönnuðir verða að taka tillit til víddarbreytinga í hlutum með þröng vikmörk, sérstaklega við hraðafræsingu eða beygju.
Dæmi: Fyrir 200 mm skaft úr 4140 stáli gæti 30°C hækkun valdið ~0.072 mm útvíkkun — lítil en næg til að hafa áhrif á samsetningarpassun.
Rúmfræðibestun:
Forðist hvassa innri horn (mælt er með R ≥ 0.5 mm). Notið kúlur til að draga úr spennuþéttni og sliti á verkfærum. Þunnir veggir (<2 mm) í stáli hafa tilhneigingu til að afmyndast; ráðlagt er að styrkja rif eða festa þá.
Vélrænni vinnsluhæfni vs. þol:
Kolefnisstál (t.d. 1018, 1045) getur auðveldlega viðhaldið ±0.02 mm; blönduð stál eins og 4140 krefjast strangari stillingar vegna hörku. Ryðfrítt stál (304/316) krefst oft lausari festingar (±0.05 mm) vegna vinnsluherðingar.
Yfirborðsflatleiki og hornréttleiki:
Fyrir nákvæmnissamsetningar er mælt með staðlaðri flatnæmi upp á 0.03 mm/100 mm og hornréttni ≤0.02 mm.
TiRapid nær enn meiri flatnæmi (≤0.015 mm) fyrir ljósfræðilega og sjálfvirkniíhluti.
Hitameðferð og aflögunarstýring:
Eftir herðingu eða slökkvun er algengt að skekkjan verði 0.05–0.2 mm á hverja 100 mm. Með því að draga úr spennu fyrir frágang er hægt að minnka þetta um 60%.
Dæmi: TiRapid forspennulosar 4140 ása fyrir slípun, sem dregur úr aflögun niður í minna en 0.02 mm.
Þolmörk (Dæmigerð CNC stálvinnsla)
| Einkenni | Staðlað umburðarlyndi | Mikil nákvæmni |
| Línulegar víddir | ± 0.05 mm | ± 0.01 mm |
| Holuþvermál | H7 – H9 | H6 mögulegt |
| Flatneskju | 0.05 mm / 100 mm | ≤ 0.015 mm |
| Hornaleiki | ± 0.5 ° | ± 0.2 ° |
| Nákvæmni þráðar | ± 0.02 mm | ± 0.01 mm |
Yfirborðsfrágangur og eftirvinnsla á stálhlutum
Yfirborðsáferð og eftirvinnsla eru mikilvæg skref í CNC-vinnslu á stáli og hafa bein áhrif á tæringarþol, slitþol og útlit. Að velja rétta áferð tryggir bæði áreiðanleika og fágað útlit, sem gerir stálhlutina þína sannarlega framleiðslutilbúna.
1. Frágangur eins og vélrænn
Yfirborðið, eins og það er vélrænt, endurspeglar náttúrulega áferð eftir CNC-skurð án viðbótarmeðferðar. Verkfæramerki og smávægilegar óreglur eru sýnilegar en það viðheldur mikilli nákvæmni í víddum.
Einkenni: Lítillega gróft (Ra 3.2–6.3 µm), nákvæm lögun.
Forrit: Innri vélrænir hlutar, frumgerðir eða þéttpassandi samsetningar þar sem útlit er aukaatriði.
Dæmi: TiRapid sendir oft óframleidda 1045 ása sem notaðir eru í prófunarbúnaði og tryggir ±0.01 mm sammiðju.
2. Perlusprenging
Perlublástur knýr fínar gler- eða keramikperlur til að ná fram einsleitri mattri áferð. Það fjarlægir litlar rispur og ójöfnur og bætir bæði áferð og viðloðun húðarinnar.
Einkenni: Satín-lík matt, mjúk viðkomu, Ra 0.8–3.2 µm.
Forrit: Bifreiðahús, vélfærahús, sýnileg iðnaðarplötur.
Dæmi: TiRapid notar perlublástur fyrir ryðfrítt stálfestingar áður en þær eru anóðiseraðar til að tryggja jafna húðþéttleika.
3. Dufthúðun
Þessi aðferð ber þurrt duft á rafstöðuvökva og hitar það síðan í sterkt, litað lag. Það veitir langtíma endingu og veðurþol.
Einkenni: Mjög endingargott, hægt að aðlaga að litum, tæringarþol > 1,000 klst. saltúða.
Forrit: Útivélar, búnaðargrindur, bílahlífar.
Dæmi: TiRapid húðar 4140 burðargrindur fyrir landbúnaðarvélar með svörtu mattu dufti til að auka endingartíma.
4. Rafhúðun
Rafhúðun þekur yfirborð stáls með málmum eins og sinki, nikkel eða krómi til að auka tæringarvörn og fagurfræði.
Einkenni: Slétt og endurskinsríkt, hörku allt að 900 HV (krómhúð), sterk efnaþol.
Forrit: Festingar fyrir bifreiðar, skipahlutir, skreytingarhlutir.
Dæmi: TiRapid ber sink-nikkelhúðun á nákvæmnisbolta og nær þar með yfir 720 klukkustunda tæringarþol.
5. Meðferð með svörtu oxíði og QPQ
Svart oxíð og QPQ (Quench-Polish-Quench) aðferðir mynda þétta oxíðfilmu sem veitir slitþol og ryðþol en varðveitir jafnframt víddarnákvæmni.
Einkenni: Jafn svört áferð, engin víddarvöxtur, góð olíugeymslu.
Forrit: Íhlutir úr verkfærastáli, gírar, varnar- og vélfærabúnaður.
Dæmi: TiRapid býður upp á QPQ-meðhöndlaða 4140 ása með 20% lengri þreytuþol en ómeðhöndlaða sambærilega ása.
6. Pólun og slípun
Vélræn fæging og fínslípun auka sléttleika og fagurfræði yfirborðsins, sérstaklega á hlutum úr ryðfríu stáli.
Einkenni: Spegillíkt Ra ≤ 0.2 µm, fjarlægir verkfæraför.
Forrit: Lækningatæki, skreytingarplötur, nákvæmnisásar.
Dæmi: TiRapid slípaðir 316L hlutar fyrir rannsóknarstofutæki, sem ná spegilspeglun án yfirborðsbylgju.
7. Hitameðferð + Óvirkjun
Eftir vinnslu styrkir hitameðferð uppbygginguna; óvirkjun efnafræðilega stöðugleiki ryðfrítt stál með því að fjarlægja frítt járn.
Forrit: Samsetningar í geimferða-, efna- og læknisfræðilegum tilgangi sem krefjast fullkominnar tæringarþols.
Dæmi: TiRapid framkvæmir óvirkjun á 17-4PH tengibúnaði fyrir skipaskynjara, sem eykur tæringarþol um 40%.
Kostir CNC vinnslu á stáli
CNC-vinnsla á stáli býður upp á mikla nákvæmni, endingu og sveigjanleika, sem gerir hana hentuga fyrir krefjandi atvinnugreinar eins og bílaiðnað, flug- og geimferðaiðnað og vélfærafræði. Ferlið tryggir áreiðanleg gæði, slétta áferð og sterka vélræna afköst bæði fyrir frumgerðir og fjöldaframleiðslu.
Nákvæmni og nákvæmni
CNC vélar ná allt að ±0.01 mm vikmörkum, sem tryggir fullkomna passun fyrir flóknar samsetningar.
Styrkur og ending
Stál býður upp á mikinn togstyrk og framúrskarandi slitþol, tilvalið fyrir þungar álagshluta.
Víðtæk aðlögunarhæfni efnis
Hentar fyrir kolefnis-, ál- og ryðfrítt stál og uppfyllir fjölbreyttar þarfir iðnaðarins.
Slétt yfirborðsáferð
Vélræn vinnsla og eftirvinnsla gefa frá sér áferð frá Ra 3.2 upp í Ra 0.2 µm fyrir betri þéttingu og útlit.
Mikil skilvirkni
Sjálfvirk kerfi leyfa framleiðslu allan sólarhringinn, sem styttir afhendingartíma og eykur framleiðni.
Kostnaðarhagkvæmni
Fyrir meðalstórar og stórar framleiðslulotur dregur CNC-vinnsla úr úrgangi og lækkar kostnað á hvern hluta.
Sveigjanleiki
Hægt er að innleiða hönnunarbreytingar og frumgerðir fljótt án þess að þurfa ný verkfæri.
Áskoranir og takmarkanir við vinnslu stáls
CNC-vinnsla á stáli býður upp á nákvæmni og styrk, en hún stendur einnig frammi fyrir áskorunum sem hafa áhrif á kostnað, gæði og skilvirkni. Að skilja þessar takmarkanir hjálpar framleiðendum að bæta framleiðni og viðhalda stöðugri nákvæmni.
Verkfæraklæðnaður
Hástyrkstál eins og 4140 og 17-4PH slitna fljótt á skurðarverkfærum, sem eykur kostnað við verkfæri og eykur niðurtíma.
Hitabjögun
Stál heldur hita frá skurði, sem getur valdið aflögun eða víddarvillum ef kæling er ekki nægilega góð.
Forritunarflækjustig
Flóknir hlutar krefjast háþróaðrar CNC forritunar og uppsetningar, sem eykur tíma og krefst færni.
Búnaðarkostnaður
Háþróaðar CNC vélar og hugbúnaður krefjast mikillar fjárfestingar, sem eykur verkefnakostnað.
Faglært vinnuafl
Vélvinnsla á stáli krefst reyndra stjórnenda til að halda jafnvægi á fóðrun, hraða og kælistýringu.
Áhrif eftir vinnslu
Ferli eins og hitameðferð eða húðun geta breytt stærðum lítillega, sem krefst endurnýjunar.
Notkun CNC vinnslu á stáli
CNC-fræsingar með stáli eru mikið notaðar í atvinnugreinum sem krefjast styrks, nákvæmni og endingar. Frá geimferðamannvirkjum til lækningatækja breytir hún hráu stáli í afkastamikla íhluti sem þola álag, slit og tíma — og tryggir áreiðanleika á öllum sviðum.
Bifreiðar og samgöngur
Mikill togstyrkur og hitaþol stáls gerir það tilvalið fyrir gíra, ása og vélarhluti.
Dæmi: TiRapid vélrænt 4140 stál drifásar með ±0.02 mm vikmörkum fyrir kappakstur, sem bætir þreytuþol um 25%.
Loftrými og varnarmál
CNC stálhlutar, eins og festingar og vélarfestingar, verða að þola mikinn hita og titring.
Notkun 17-4PH ryðfríu stáli tryggir framúrskarandi tæringar- og þreytuþol fyrir flugvélargrindur.
Vélmenni og sjálfvirkni
Nákvæmlega malaðir stálliðir og hús veita stífleika og nákvæmni í hreyfingum í vélfæraörmum.
Gögn: Tengihlutir úr kolefnisstáli halda fráviki innan ±0.01 mm fyrir samræmda vélræna röðun.
Lækningatæki
316L og 17-4PH stál eru notuð í skurðtæki og ramma fyrir myndgreiningartæki vegna lífsamhæfni og styrks.
TiRapid útvegaði slípaða 316L hluti fyrir ramma tölvusneiðmyndavélar, sem náðu Ra ≤ 0.4 µm yfirborðsáferð.
Þungavélar og smíði
Stál CNC íhlutir eins og tengi, stimplar og vökvahús þola mikið þrýsting og höggálag.
Dæmi: CNC-sniðnir gírar úr 1045 stáli bættu rekstrartíma búnaðarins um 30%.
Orku- og iðnaðarbúnaður
Seigja og slitþol stáls hentar vel í túrbínur, olíuvinnslutæki og varmaskiptara og tryggir langtíma áreiðanleika.
FQAs
Hvað er CNC vinnsla á stáli?
CNC-fræsing á stáli er nákvæm framleiðsluferli þar sem tölvustýrð verkfæri fjarlægja efni úr stálblokkum til að búa til nákvæma íhluti. Ég nota háþróaða CNC-fræsingu og beygju til að ná vikmörkum innan ±0.01 mm. Þetta ferli tryggir stöðuga gæði, mikinn styrk og endurtekningarhæfni fyrir iðnaðarstálhluta.
Hvaða gerðir af stáli eru bestar fyrir CNC vinnslu?
Bestu stáltegundirnar fyrir CNC vinnslu eru meðal annars 1018 mjúkt stál, 1045 meðalstórt kolefnisstál, 4140 álfelgistál og 17-4PH ryðfrítt stál. Ég mæli yfirleitt með 1018 vegna hagkvæmni, 4140 vegna styrkleika og 17-4PH vegna tæringarþols. Hver stálflokkur jafnar vinnsluhæfni, hörku og vélræna afköst.
Hvernig virkar CNC vinnsla með ryðfríu stáli?
Þegar ég vinn úr ryðfríu stáli nota ég hraðvirk CNC verkfæri og karbítskurðarvélar með bjartsýni til að stjórna hita og sliti á verkfærum. Ryðfrítt stál eins og 304, 316 og 17-4PH eru unnin með lágum fóðrunarhraða og miklum skurðkrafti, sem tryggir yfirborðsgrófleika undir Ra 1.6 μm og nákvæma rúmfræðilega nákvæmni.
Hverjir eru kostir þess að CNC vinnslu stálhluta?
CNC-fræsun úr stáli býður upp á framúrskarandi styrk, nákvæmni í víddum og endingu. Ég ná allt að ±0.005 mm vikmörkum í hlutum, sem er tilvalið fyrir notkun í flug- og bílaiðnaði. Ferlið lágmarkar úrgang um allt að 30%, styttir framleiðslutíma og gerir bæði kleift að smíða frumgerðir hratt og framleiða fjöldaframleiðslu.
Hverjar eru áskoranirnar við að vinna úr hertu stáli?
Það er erfitt að vinna úr hertu stáli vegna mikils slits á verkfærum og hitaálags. Ég sigrast á þessu með því að nota húðuð karbít- eða CBN-verkfæri, stýrðan kælivökvaflæði og lægri skurðarhraða. Nákvæmar CNC-stillingar tryggja stöðuga vinnslu á stáli yfir 45 HRC, sem viðheldur nákvæmni í víddum og heilleika yfirborðsáferðar.
Hversu mikið kostar CNC vinnsla á stáli?
Kostnaður við CNC vinnslu á stáli er yfirleitt á bilinu $50 til $150 á klukkustund, allt eftir efnisgerð, flækjustigi hluta og magni. Ég hámarka forritun og verkfæri til að stytta uppsetningartíma og lækka heildarkostnað verkefnisins um 15–25%, en viðhalda nákvæmni og stöðugum framleiðslugæðum.
Hvaða vikmörk er hægt að ná í CNC vinnslu á stáli?
Með nútíma 5-ása CNC búnaði næ ég reglulega víddarvikmörkum á bilinu ±0.005 mm og ±0.02 mm fyrir stálhluta. Yfirborðsáferð nær Ra 0.8 μm þegar hún er fínfræsuð eða slípuð. Slík nákvæmni tryggir eindrægni í flug- og geimferðasamsetningum, afkastamiklum vélum og vélmennaforritum sem krefjast þéttra samsetninga.
Hvaða atvinnugreinar nota CNC stálhluta mest?
CNC-fræsun á stáli er mikið notuð í flug- og geimferðaiðnaði, bílaiðnaði, vélfærafræði og þungavinnuvélaiðnaði. Ég framleiði íhluti eins og ása, gíra, sviga og vélarfestingar. Yfir 60% af CNC-fræstum stálhlutum eru notaðir í vélrænum og burðarvirkjum sem krefjast styrks, slitþols og endingar.
Niðurstaða
CNC-vinnsla á stáli er enn hornsteinn nútíma framleiðslu og sameinar styrk, nákvæmni og skilvirkni í einu ferli. Með réttu efnisvali, bjartsýni verkfæra og sérfræðiþekkingu skilar það endingargóðum og nákvæmum íhlutum fyrir krefjandi atvinnugreinar eins og flug- og geimferðaiðnað, bílaiðnað og vélfærafræði. Þó að vinnsla á stáli geti verið krefjandi vegna hörku þess, þá gera niðurstöðurnar - sterkari og endingarbetri hlutir - það erfiðisins virði. Samstarf við reyndan CNC-framleiðanda eins og TiRapid tryggir áreiðanleg gæði, hraða afhendingu og hagkvæmar lausnir fyrir hvert verkefni.