
Mikil hitamyndun er algengt vandamál við beygjuaðgerðir. Of mikill hiti hefur ekki aðeins áhrif á nákvæmni vinnslunnar heldur flýtir einnig fyrir sliti verkfæra, dregur úr yfirborðsgæðum og getur jafnvel valdið flísun verkfæra eða óstöðugleika vélarinnar. Hitinn sem myndast við beygju kemur aðallega frá núningi milli skurðarverkfærisins og vinnustykkisins, sem og hita sem myndast við aflögun málms. Ef skurðarbreytur, kælikerfi eða ástand verkfærisins eru ekki rétt stjórnað mun hiti halda áfram að safnast upp. Þess vegna verður að fínstilla vinnsluferli, kæliaðferðir og ástand vélarinnar til að draga úr of miklum hita.
Helstu orsakir mikillar hitamyndunar í beygjuvél
Hátt hitastig við beygju tengist venjulega skurðálagi og núningi. Þegar skurðarverkfærið vinnur undir miklum þrýstingi og mikilli núningi í langan tíma safnast hiti fljótt fyrir í skurðarsvæðinu. Ef varmadreifing er ófullnægjandi mun hitastigið halda áfram að hækka og hafa neikvæð áhrif á allt vinnsluferlið.
Óviðeigandi stillingar á skurðarparameterum
Skurðbreytur hafa bein áhrif á magn hita sem myndast við vinnslu. Ef snúningshraði, fóðrunarhraði eða skurðardýpt er of mikil eykst núningur milli verkfærisins og vinnustykkisins verulega og myndar of mikinn hita. Í umhverfi þar sem vinnsla er hraðvirk geta óeðlilegar breytustillingar hækkað hitastig verkfærisins hratt á stuttum tíma.
- Of mikill snúningshraði eykur núningshita
- Hátt fóðrunarhraði eykur skurðarálag
- Djúp skurðdýpt veldur hitauppstreymi
- Stöðug háhraðavinnsla safnar hitastigi
- Gróffræsing og frágangur nota sömu færibreytur
- Skyndileg hröðun og hraðaminnkun skapar árekstursvarma
- Stöðug vinnsla við fullt álag veldur ofhitnun
Óviðeigandi skurðarbreytur halda verkfærum í notkun við háan hita, sem flýtir fyrir sliti og dregur úr stöðugleika vinnslunnar.
Ástand verkfæris og misræmi í efni
Samrýmanleiki milli afkösts verkfæris og efnis vinnustykkisins hefur bein áhrif á hitamyndun. Ef verkfærið er slitið eða skortir hitaþol eykst skurðþolið verulega, sem veldur því að vinnslusvæðið hitnar stöðugt.
- Slitin verkfæri auka núningþol
- Sljómar skurðbrúnir draga úr skurðskerpu
- Húðun verkfæra skortir nægilega hitaþol
- Verkfærisefni hentar ekki vinnustykkinu
- Vinnsla úr ryðfríu stáli skapar uppbyggðar brúnir
- Óviðeigandi brúnarhorn auka núning
- Hart efni mynda hita hraðar við skurð
Óstöðug verkfæraskilyrði auka stöðugt skurðhita og draga enn frekar úr skilvirkni vinnslu og gæðum vinnustykkisins.
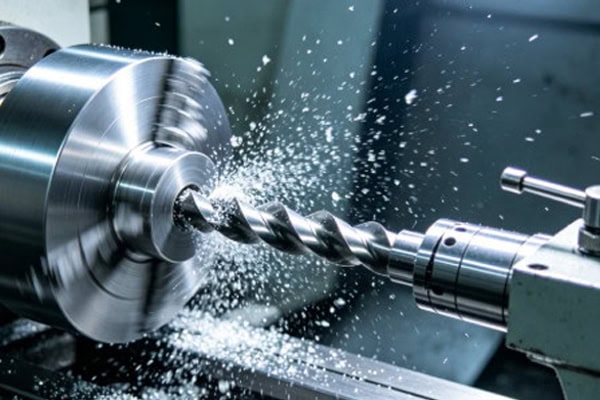
Áhrif kælikerfa á hitastig vinnslu
Kælikerfi eru nauðsynleg til að stjórna hitastigi vinnslunnar við beygju. Ef kælivökvi nær ekki að ná yfir skurðarsvæðið á áhrifaríkan hátt, eða ef flæði og þrýstingur eru ófullnægjandi, er ekki hægt að fjarlægja hitann fljótt, sem veldur því að hitastigið hækkar stöðugt.
Ónóg kælivökvaframboð
Kælivökvi lækkar ekki aðeins skurðhita heldur einnig núning milli verkfærisins og vinnustykkisins. Ef kælivökvaframboð er ekki nægjanlegt mun hitinn helst safnast saman nálægt skurðbrúninni og valda hraðri upphitun verkfærisins.
- Ófullnægjandi kælivökvaflæði
- Röng stútastaða nær ekki yfir skurðbrúnina.
- Lágur kælivökvaþrýstingur dregur úr kæliafköstum
- Óstöðug kælivökvahringrás
- Kælivökvi ekki skipt út reglulega
- Rangt hlutfall kælivökvaþéttni
- Stíflaðar leiðslur draga úr skilvirkni flæðis
Stöðugur kælivökviframboð fjarlægir fljótt hita og dregur úr sliti á verkfærum við háan hita.
Ófullnægjandi smurningargeta
Auk kælingar sér skurðarvökvi einnig um smurningu. Ef smurningin er léleg eykst núningurinn milli verkfærisins og vinnustykkisins verulega, sem veldur því að skurðarhitinn hækkar stöðugt.
- Léleg smurningargeta skurðarvökva
- Bilun í smurfilmu við háhraðavinnslu
- Of mikil óhreinindi í skurðarvökva
- Hár núningstuðull á verkfærayfirborðum
- Viðloðun málms eykur skurðþol
- Þurrt skurðarumhverfi myndar meiri hita
- Ójöfn smurning veldur staðbundinni ofhitnun
Góð smurskilyrði draga úr núningi við skurð, bæta stöðugleika við vinnslu og minnka varmauppsöfnun.
Áhrif stöðugleika véla á hitavandamál
Rekstrarskilyrði vélarinnar hafa mikil áhrif á hitastig vinnslunnar. Ef stífleiki vélarinnar er ófullnægjandi eða titringur er til staðar í spindlinum, munu sveiflur í skurðkrafti auka núning og hitamyndun.
Titringur og útsveifla á spindli
Ef titringur eða hlaup á spindlinum kemur fram við mikla hraða, verður skurðarverkfærið fyrir ójafnri krafti, sem eykur staðbundna núning. Langtíma titringur veldur einnig óeðlilegu sliti á verkfærunum, sem gerir hitavandamál alvarlegri.
- Slitnar spindlalegur auka titring
- Lélegt jafnvægi við vinnslu á miklum hraða
- Of mikil lengd verkfæris
- Léleg klemma á vinnustykkinu veldur hreyfingu
- Stöðug klipping skapar reglubundin áhrif
- Sveiflur í skurðkrafti valda ómun
- Langtíma notkun eykur hitastig vélarinnar
Stöðugur spindillrekstur dregur úr núningssveiflum og heldur skurðhitastiginu stöðugra.
Ófullnægjandi stöðugleiki verkfæraklemmunnar
Óstöðug festing verkfæra veldur fráviki í skurðarleið og auknu núningskrafti. Í sumum vinnsluumhverfum leyfa slitnir verkfærahaldarar eða ófullnægjandi læsingarkraftur lítilsháttar hreyfingu verkfærisins við mikinn hraða skurð.
- Ófullnægjandi læsingarkraftur verkfærisins
- Slitnir verkfærahaldarar draga úr nákvæmni staðsetningar
- Sérhver staða verkfærahaldara veldur útkasti
- Of mikið verkfæraframhengi lækkar stífleika
- Rangt uppsetningarhorn innsetningar
- Ör titringur við háhraða vinnslu
- Ójöfn uppsetning verkfæra eykur núning
Stöðugar klemmubyggingar draga úr óeðlilegri núningi og bæta skilvirkni varmaleiðni verkfæra.
Hvernig á að draga úr hitavandamálum við beygju
Til að draga úr hitamyndun þarf að aðlaga vinnsluferli, verkfæraskilyrði og notkun vélarinnar. Með því að hámarka skurðarbreytur og bæta varmadreifingu er hægt að stjórna hitastigi skurðarsvæðisins á skilvirkan hátt.
Hagræðing skurðarbreytur
Vélarbreytur ættu að passa við efni vinnustykkisins og afköst verkfærisins til að forðast of mikið skurðarálag. Við vinnslu á hörðum efnum ætti að minnka skurðþrýsting í einni umferð og stjórna samfelldri vinnslutíma.
- Stilltu snúningshraða eftir efnistegund
- Stjórna fóðrunarhraða til að draga úr núningi
- Notið lagskipta skurð til að draga úr hitauppstreymi
- Aðskildar grófvinnslu- og frágangsbreytur
- Forðist samfellda vinnslu á miklum hraða í langan tíma
- Minnkaðu skyndilega hröðun og hraðaminnkun
- Stilla breytur á kraftmikinn hátt eftir ástandi verkfærisins
Sanngjarnar breytur draga úr skurðálagi og stöðuga hitadreifingu.
Að bæta kælingu og varmadreifingu
Skilvirk varmadreifingarkerfi lækka hitastig skurðarsvæðisins hratt og draga úr vandamálum sem orsakast af hitasöfnun í vinnslu. Í nútíma háhraða beygju hefur háþrýstingskæling orðið mikilvæg kæliaðferð.
- Notið háþrýstikælikerfi
- Auka kælivökvaþekjusvæði
- Viðhalda stöðugri kælivökvarás
- Hreinsið kælilögn reglulega
- Bæta smurningargetu kælivökva
- Stjórna kælivökvaþéttnihlutfalli
- Notið hitaþolna skurðarvökva
Árangursrík kælikerfi lækka hitastig verkfæra og bæta stöðugleika vinnslu og endingu verkfæra.
Hlutverk sjálfvirkra eftirlitskerfa í hitastýringu
Með þróun snjallrar framleiðslu nota fleiri beygjuvélar nú sjálfvirk eftirlitskerfi til að stjórna hitastigi vinnslunnar. Þessi kerfi greina skurðaraðstæður í rauntíma og stilla sjálfkrafa vinnslubreytur í samræmi við hitastigsbreytingar.
Hitastigseftirlit og gagnagreining
Skynjarar geta safnað rauntíma hitastigsgögnum frá vinnslusvæðinu og sent þau aftur til stjórnkerfisins til aðlögunar. Langtíma gagnasöfnun hjálpar einnig til við að koma á fót hitastigslíkönum til að greina frávik snemma.
- Rauntímaeftirlit með hitastigi verkfæra
- Greining á breytingum á snúningsálagi
- Greining á titringi og núningi
- Sjálfvirk skráning gagna um hitastigshækkun
- Greining á svæðum með óeðlilega háan hita
- Spá um hættu á ofhitnun verkfæra
- Greining á langtímaþróun hitastigs
Snjöll hitavöktun hjálpar til við að greina óeðlilegar aðstæður snemma og dregur úr vandamálum sem tengjast hita í vinnslu.
Greind aðlögun og sjálfvirk stjórnun
Sjálfvirk kerfi geta aðlagað skurðarbreytur samkvæmt rauntímagögnum og haldið vinnsluhitastigi innan stöðugs bils. Kvik aðlögun skurðarhraða og kælivökvaflæðis dregur á áhrifaríkan hátt úr hitasöfnun.
- Minnkaðu skurðarhraða sjálfkrafa
- Stilla fóðrunarhraðann á kraftmikinn hátt
- Stjórna kælivökvaflæði sjálfkrafa
- Stilla vinnslutakt eftir álagi
- Gefðu snemma viðvörun um ofhitnun
- Skipta sjálfkrafa um afritunartól
- Skrá sjálfkrafa gögn um óeðlilegt hitastig
Snjöll stjórnkerfi bæta stöðugleika vinnslu og draga úr áhrifum mikils hitastigs á verkfæri og vinnustykki.
Ráðleggingar um meðhöndlun hitavandamála í beygjuvinnslu
Þegar mikil hiti myndast við beygju skal strax athuga skurðarbreytur, ástand verkfæris og afköst kælikerfisins. Einnig skal athuga titring vélarinnar og klemmuskilyrði til að koma í veg fyrir að of mikil núning valdi stöðugri hitastigshækkun.
Með því að hámarka vinnsluferli, bæta kælingu og styrkja viðhald véla geta framleiðendur dregið úr hitavandamálum við beygju og viðhaldið stöðugri vinnsluaðgerðum.
















