
Greindur olíu- og gasbúnaður þarf að starfa við flóknar aðstæður sem fela í sér þrýsting, hitastig, tærandi efni og vélrænt álag í langan tíma. Framleiðslugæði lokahúsa, tengja, skynjarahúsa og festingarvirkja geta haft bein áhrif á samsetningu og notkun búnaðar. Fyrir rannsóknar- og þróunarfyrirtæki og innkaupateymi felur val á CNC-vélaframleiðanda í sér meira en bara verðsamanburð. Einnig þarf að hafa í huga getu til efnisvinnslu, flókna uppbyggingu, víddarskoðun, frumgerðarstaðfestingu og framleiðslulotu. Skýrt skipulögð vélalausn getur hjálpað til við að draga úr áhættu í tengslum við frumgerðir og stytta vöruþróunarferlið.
Hvaða hlutar af greindri olíu- og gasbúnaði henta fyrir CNC vinnslu?
Greindur olíu- og gasbúnaður inniheldur marga óstaðlaða nákvæmnisíhluti. CNC-vinnsla getur framleitt sérsniðna hluti með mismunandi uppbyggingu byggt á CAD-teikningum og þrívíddarlíkönum, sem gerir hana hentuga fyrir frumgerðir, litlar framleiðslulotur og fjöldaframleiðslu.
Lokahlutir og vökvastýringarhlutir
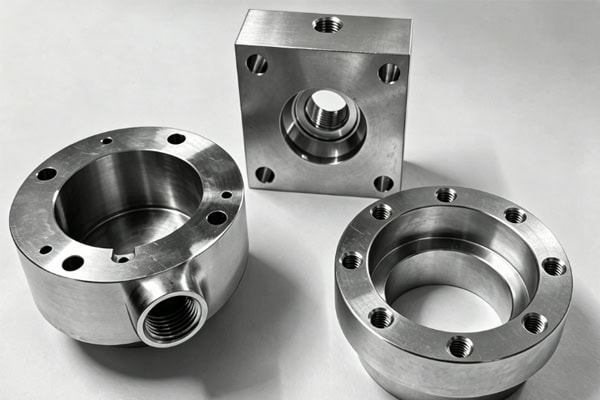
Ventilhús og ventlalok gegna vökvastýringu, tengingu og þéttingu. Meðalstór og stór olíu- og gasventlahús eru almennt framleidd úr smíðuðum eða steyptum eyðublöðum áður en CNC-vinnsla er notuð til að framleiða mikilvægar víddir og virknifleti. Athuga skal ástand eyðublaðsins og vinnslumátt fyrir vinnslu til að draga úr hættu á að innri gallar komi í ljós við frágang.
- Ventilhús og ventillok: Hægt er að velja smíðaðar eða steyptar eyður eftir uppbyggingu hlutarins, þar sem lykilvinnslusvæði eru meðal annars flæðisgöng, flansfletir, festingargöt, þræðir og þéttifletir.
- Ventilstönglar og ventilsæti: Áhersla er lögð á að stjórna ytra þvermáli, sammiðju, hringleika og þéttingarvíddum.
- Flansar og tengi: Aðallega endafletir vélarinnar, bil á milli gata, þræðir og staðsetning tengiflata til að tryggja nákvæmar tengingar við leiðslur.
Fyrir þessa íhluti þarf að hafa eftirlit með gæðum hráefnis og gæðum CNC-vinnslu saman. Rétt skoðun á vinnslumátt og hugsanlegum göllum snemma getur dregið úr tapi við vinnslu.
Skynjarahús og byggingarhlutar eftirlitseininga
Greindur olíu- og gasbúnaður inniheldur almennt þrýstings-, hitastigs- og aðrar eftirlitseiningar. Uppbyggingarþættir þeirra þurfa að passa nákvæmlega við skynjara, rafrásir og aðalbyggingu búnaðarins.
- Hús fyrir tækja: Vélunnin með festingarholum, viðmótum og festingarvirkjum í samræmi við innri íhlutauppsetningu.
- Tengi fyrir skynjara: Einbeittu þér að þráðvídd, tengivídd og staðsetningarsvæðum.
- Festingargrunnar: Hannaðir með festingargötum, staðsetningarflötum og bili í samræmi við tiltækt rými fyrir búnaðinn.
Nákvæm samþætting milli eftirlitseininga og aðalbyggingarinnar veitir stöðugan vélrænan grunn fyrir síðari uppsetningu og gangsetningu.
Dæla, þjöppu og leiðsluhlutar
Íhlutir sem notaðir eru í orku- og vökvaflutningskerfum þurfa að vera í jafnvægi milli víddarnákvæmni og burðarþols, þar sem mismunandi vinnsluaðferðir eru valdar í samræmi við sérstaka rúmfræði þeirra.
| Greindur olíu- og gasbúnaður | Algengir valkostir fyrir eyður / efni | Ráðlagður vinnsluferli | Lykilatriði stjórnunar |
| Ventilhús, ventlahlíf | Ryðfrítt stál, álfelgjusmíði eða steypuhlutir | CNC fræsing, leiðindi, borun, tapping | Vélræningargildi, flæðisgöng, þéttifletir, staðsetningar hola |
| Ventilstöngull, ventilssæti | Ryðfrítt stál, slitþolnar málmblöndur | CNC beygja, nákvæmnisvinnsla | Ytra þvermál, sammiðja, hringlaga lögun, pörunarvíddir |
| Skynjarahús | Ál álfelgur, ryðfríu stáli | CNC fræsing, beygja | Holrýmisvíddir, staðsetning tengiflatar, þræðir |
| Festingargrunnur fyrir tæki | Ál álfelgur, ryðfríu stáli | CNC fræsun, borun | Staðsetning yfirborða, bil á milli gata, flatnæmi |
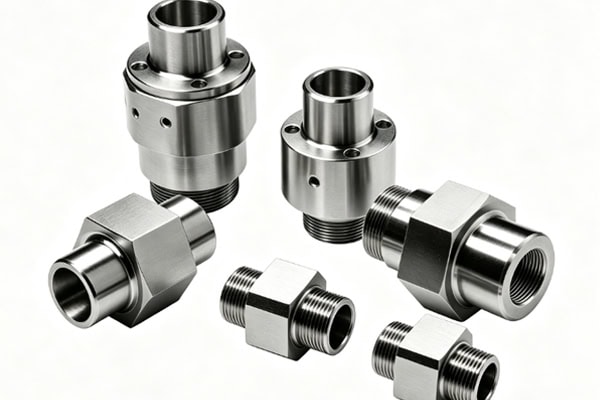
| Tengi fyrir leiðslur | Ryðfrítt stál, álfelgjusmíði eða stangarstöng | CNC beygja, fræsa | Þræðir, endafletir, sammiðja |
| Uppbyggingarhlutar dælu og þjöppu | Ryðfrítt stál, álfelgur, álfelgur | 3-ása / 5-ása CNC | Samtengingarvíddir, burðarþol |
Ákvarða ætti sérstaka eyðublaðið út frá stærð hlutarins, flækjustigi byggingar, framleiðslumagni og afköstum frekar en að úthluta fastri vinnsluleið byggða eingöngu á hlutarheitinu.
Hvernig er hægt að stjórna nákvæmni CNC vinnslu fyrir greindan olíu- og gasbúnað?
Íhlutir í olíu- og gasbúnaði eru oft með djúpar holur, flóknar rennslisrásir, þunna veggi og margar tengifleti. Nákvæmnieftirlit þarf að ná yfir teikningagreiningu, staðsetningu vélrænnar vinnslu, framkvæmd ferla og gæðaeftirlit.
Framkvæma DFM greiningu fyrir vinnslu
Framleiðslugreining á teikningum og þrívíddarlíkönum fyrir framleiðslu getur greint hugsanleg vandamál milli burðarvirkishönnunar og raunverulegra vinnslukrafna.
- Athugaðu mikilvægar víddir: Staðfestu gatþvermál, gatabil, veggþykkt, skrúfur og vikmörk.
- Greina flóknar mannvirki: Meta aðgengi að verkfærum fyrir djúp holur, þröng gróp, bogadregin yfirborð og innri holrými.
- Skipuleggja festingardagsetningar: Ákvarða viðeigandi staðsetningu og festingaraðferðir í samræmi við kröfur um lokasamsetningu.
Ítarleg greining í upphafi getur dregið úr aðlögun ferla og breytingum á hönnun eftir að vinnsla hefst.
Paraðu CNC ferla við hlutabyggingar
Venjulegar mannvirki er hægt að vinna með 3-ása CNC, en flóknar sveigðar fletir, marghliða íhluti eða hlutar sem þurfa færri uppsetningar er hægt að nota með 5-ása CNC. Snúningsíhlutir henta fyrir CNC beygju. Gatmynstur, þræðir og nákvæm viðmót geta einnig þurft borun, tappun og frágang. Rétt val á ferli hjálpar til við að draga úr víddarfrávikum sem orsakast af endurteknum tilfærslum.
Koma á fót skoðunarkerfi fyrir mikilvægar víddir
Íhlutir sem notaðir eru í greindum olíu- og gasbúnaði þurfa að uppfylla kröfur um samsetningu og þéttingu, þannig að skoðunaráætlunin ætti að byggjast á mikilvægum eiginleikum sem tilgreindir eru á teikningunum.
- Víddarskoðun: Athugið grunnvíddir eins og lengd, þvermál, gatþvermál og gatabil.
- Rúmfræðileg skoðun: Staðfestið mikilvæga rúmfræðilega eiginleika eins og flatneskju, sammiðju og hornréttni.
- CMM skoðun: Notið hnitamælitæki fyrir flókna íhluti til að staðfesta mikilvægar víddir og rúmfræðileg vikmörk.
Með því að halda vinnslugögnum í samræmi við skoðunarniðurstöður er auðveldara að stjórna samræmi milli frumgerða og íhluta sem framleiddir eru í lotu.
Hvernig á að velja efni fyrir CNC vinnslu á greindri olíu- og gasbúnaði?
Efni þarf að velja í samræmi við vinnslumiðil, hitastig, þrýsting og tærandi umhverfi. Fyrir efni sem erfitt er að vinna með ætti einnig að taka tillit til verkfæra, kælingar og skurðarbreyta á fyrstu stigum ferlisskipulagningar.
Ryðfrítt stál, álfelgur og nikkel-byggðar málmblöndur fyrir afkastamiklar mannvirki
Kjarnaþættir í olíu- og gasbúnaði geta starfað undir miklum þrýstingi, tærandi miðlum eða háum hita í langan tíma, sem gerir miklar kröfur um styrk og stöðugleika efnisins.
- Ryðfrítt stál: Hægt að nota fyrir ákveðna loka, tengi og mælitækjahús. Velja skal tiltekna gæðaflokk í samræmi við miðilinn og rekstrarskilyrði.
- Blönduð stál: Hentar fyrir vélrænar mannvirki sem krefjast mikils styrks og burðarþols.
- Nikkelblöndur: Efni eins og Inconel 625 og Inconel 718 má nota í sérhæfðu umhverfi við háan hita eða tærandi áhrif. Hins vegar sýna þau mikla vinnsluherðingu og litla varmaleiðni, sem gerir þau að dæmigerðum efnum sem erfitt er að vinna úr.
Ekki er hægt að vinna nikkelblöndur með stöðluðum stálbreytum. Velja skal viðeigandi verkfæri í samræmi við ástand efnisins og vinnsluferlið, ásamt stífum festingum, viðeigandi skurðarbreytum og virkri kælingu til að stjórna sliti verkfæra og vinnsluhita. Staðfesta skal nákvæma ferlið með raunverulegum vinnslutilraunum.
Álblöndur fyrir léttar, greindar búnaðarbyggingar
Sum hylki, sviga og undirstöður sem notuð eru í snjallvöktunarbúnaði þurfa að draga úr þyngd en samt viðhalda góðri vinnsluhæfni.
- Búnaðarhús: Hentar til að vinna úr innri holum, tengifletum og festingarvirkjum.
- Festingar: Hægt er að fræsa með þyngdarlækkunarvösum, festingargötum og staðsetningarflötum.
- Einingargrunnar: Notaðir til að tengja og festa innri einingar og jafna þyngd og stífleika burðarvirkisins.
Álblöndur henta betur fyrir ákveðnar mannvirki sem ekki eru undir þrýstingi, en sérstakt notkunarsvið ætti að ákvarða í samræmi við raunverulegar rekstraraðstæður búnaðarins.
Hvernig er CNC verkefni fyrir snjallan olíu- og gasbúnað lokið frá frumgerð til afhendingar?
Verkefni sem byggja á snjöllum olíu- og gasbúnaði fara venjulega í gegnum frumgerðaþróun, staðfestingu á litlum framleiðslulotum og framleiðslulotu. Skilvirkni samræmingar milli þessara stiga getur haft áhrif á heildaráætlun vöruþróunar.
Staðfesta teikningar, eyður og vinnsluáætlun
Þegar verkefnið er hafið þarf að staðfesta teikningar, þrívíddarlíkön, efni, vikmörk og kröfur um yfirborðsmeðferð, en viðeigandi gerð hráefnis er ákvörðuð í samræmi við uppbyggingu hlutarins. Fyrir steypur og smíðaðar einingar ætti einnig að athuga ástand efnisins, mikilvægar víddir og vinnslutilboð áður en viðeigandi CNC vinnsluáætlun er þróuð. Að samræma hönnunarupplýsingar við forskriftir hráefnisins fyrirfram getur dregið úr vinnsluáhættu af völdum ófullnægjandi tilboðs eða galla í hráefninu.
Frumgerðarvinnsla og staðfesting á litlum upplögum
Þegar varan hefur farið í staðfestingarferli er hægt að nota frumgerðir og litlar framleiðslulotur til að staðfesta raunverulegar vinnsluniðurstöður.
- Frumgerðarskoðun: Einbeiting á mikilvægar víddir, tengiflöt, þræði og þéttisvæði.
- Staðfesting á stöðugleika ferlis: Eftirlit með sliti verkfæra, víddarbreytingum og gæðum yfirborðs vinnslu.
- Viðbrögð við hönnunarbreytingum: Uppfæra áætlanir, ferla og framleiðsluáætlanir samkvæmt endurskoðuðum teikningum.
Staðfest ferlisskilyrði geta veitt viðmiðun fyrir síðari framleiðslulotur og hjálpað til við að viðhalda víddarstöðugleika milli mismunandi framleiðslulota.
Lokaskoðun, yfirborðsmeðferð og pökkun
Eftir að vinnslu er lokið skal gæðastaðfesting og eftirvinnsla fara fram í samræmi við pöntunarkröfur.
- Lokaskoðun: Athugið mál, þræði, útlit, rispur og mikilvæg tengisvæði.
- Yfirborðsmeðferð: Útfærið óvirkjun, sandblástur, anodiseringu eða aðra meðferð í samræmi við efni og rekstrarumhverfi.
- Pökkun og afhending: Flokkið, verndað og pakkað íhlutum eftir uppbyggingu þeirra, staðfestið síðan magn og sendingarupplýsingar.
Fullkomin undirbúningur sendingar gerir innkaupa-, rannsóknar- og þróunarteymi og samsetningarteymum kleift að samhæfa síðari vinnu á skilvirkari hátt.
Þegar kaupendur eru að útvega CNC-fræsa íhluti fyrir snjallan olíu- og gasbúnað geta þeir metið birgja út frá heildarframleiðslugetu. Fyrir verkefni sem fela í sér flóknar flæðisleiðir, sérstök efni og nákvæmar samtengingar, ætti einnig að staðfesta frumgerðarprófun og framleiðsluáætlanir fyrirfram. TiRapid býður upp á sérsniðnar CNC-vinnsluþjónustur fyrir olíu- og gasiðnaðinn, sem nær yfir hraðgerða frumgerðasmíði, nákvæma vinnslu, gæðaeftirlit og framleiðslulotu til að styðja við heildarframleiðslu íhluta fyrir verkefni í snjallan olíu- og gasbúnað.
















