
Dalam hal pemesinan presisi, tantangan sebenarnya seringkali bukan terletak pada apakah suatu bagian dapat diproduksi, tetapi seberapa ketat dimensi bagian tersebut perlu dikontrol. Gambar yang ditandai dengan ±0.01 mm mungkin hanya terlihat sedikit berbeda dari gambar yang ditandai ±0.05 mm, tetapi kesulitan pemesinan sebenarnya, biaya produksi, dan persyaratan inspeksi dapat sangat berbeda. Toleransi yang terlalu longgar dapat menyebabkan masalah perakitan, sementara toleransi yang terlalu ketat dapat meningkatkan waktu pemesinan dan biaya produksi. Tidak ada satu nilai toleransi pun yang berlaku untuk setiap proyek pemesinan presisi. Toleransi yang tepat bergantung pada struktur bagian, material, kemampuan peralatan, dan persyaratan aplikasi sebenarnya. Menetapkan toleransi yang wajar membantu menyeimbangkan kemampuan manufaktur, kinerja perakitan, dan biaya.
Apa Sebenarnya Arti Toleransi Pemesinan?
Toleransi pemesinan pada dasarnya adalah variasi dimensi yang diizinkan dari suatu bagian. Dimensi nominal yang ditunjukkan pada gambar tidak berarti setiap bagian jadi harus memiliki ukuran yang persis sama. Sebaliknya, dimensi aktual harus tetap berada dalam rentang toleransi yang ditentukan. Misalnya, jika poros ditentukan sebagai 20±0.02 mm, ukuran aktualnya umumnya harus tetap berada di antara 19.98 mm dan 20.02 mm. Dalam pemesinan presisi, toleransi yang lebih kecil menuntut akurasi mesin, kondisi alat, stabilitas pemesinan, dan kemampuan inspeksi yang lebih tinggi. Saat meninjau gambar, penting untuk melihat lebih dari sekadar dimensi nominal dan memperhatikan toleransi yang ditentukan.
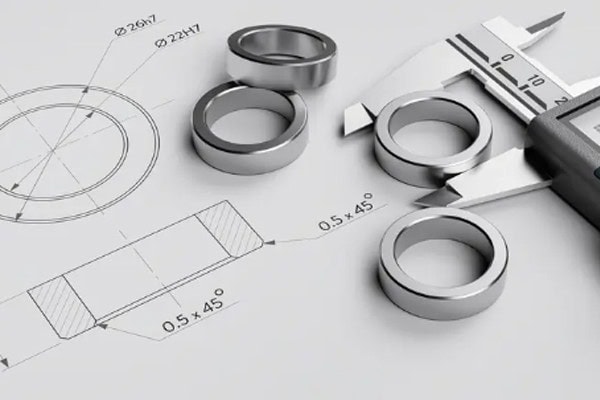
Apa Perbedaan Toleransi Dimensi dengan Dimensi Dasar?
Dimensi dasar memberi tahu operator mesin seberapa besar suatu fitur seharusnya, sedangkan toleransi menentukan seberapa besar dimensi tersebut diizinkan untuk bervariasi. Dimensi yang tidak memengaruhi perakitan atau fungsi biasanya tidak memerlukan toleransi yang sangat ketat. Fitur-fitur penting seperti kecocokan poros dan lubang, permukaan penempatan, lubang pemasangan, dan antarmuka yang bergerak umumnya memerlukan kontrol yang jauh lebih ketat. Strategi toleransi yang wajar dapat mengurangi operasi penyelesaian yang tidak perlu dan membuat pemesinan presisi lebih ekonomis.
Apakah Toleransi yang Lebih Kecil Selalu Berarti Pemesinan yang Lebih Sulit?
Secara umum, toleransi yang lebih ketat meningkatkan kesulitan pemesinan, tetapi hanya dengan memperkecil setiap toleransi tidak secara otomatis meningkatkan kualitas komponen. Ketika toleransi dikurangi dari ±0.05 mm menjadi ±0.01 mm, persyaratan untuk pengulangan mesin, keausan alat, kontrol suhu, dan peralatan pengukuran menjadi jauh lebih tinggi.
- Pemesinan CNC standar cocok untuk banyak toleransi dimensi konvensional.
- Dimensi-dimensi kritis dapat diberi toleransi yang lebih ketat bila diperlukan.
- Penggilingan dan proses penyelesaian lainnya cocok untuk kebutuhan presisi yang lebih tinggi.
- Pemesinan ultra-presisi memerlukan kontrol yang lebih ketat terhadap lingkungan pemesinan dan proses inspeksi.
Jika suatu gambar tidak memerlukan toleransi yang sangat ketat, membatasi setiap dimensi secara tidak perlu dapat meningkatkan biaya produksi. Pemesinan presisi sebenarnya adalah tentang mengendalikan dimensi yang paling penting, daripada memaksakan setiap fitur pada tingkat akurasi yang sama.
Toleransi apa yang umumnya dicapai dalam pemesinan presisi?
Tidak ada satu pun “toleransi pemesinan presisi standar” yang berlaku untuk setiap komponen. Bahkan ketika proses CNC yang sama digunakan, aluminium, baja tahan karat, dan baja yang dikeraskan dapat berperilaku berbeda selama pemesinan. Profil eksternal yang sederhana juga menghadirkan tantangan yang berbeda dari struktur berdinding tipis atau kompleks. Saat menentukan persyaratan pemesinan, lebih praktis untuk mengidentifikasi fitur-fitur yang secara langsung memengaruhi perakitan dan kinerja, kemudian menetapkan toleransi yang sesuai untuk area tersebut.
Berapa Rentang Toleransi yang Umum Digunakan untuk Pemesinan CNC Standar?
Pemesinan CNC standar cocok untuk banyak struktur mekanik, pelat pemasangan, braket, dan komponen penghubung. Toleransi dimensi sekitar ±0.05 mm umum untuk fitur konvensional, sementara toleransi yang lebih ketat dapat dicapai untuk dimensi kritis jika kondisi peralatan dan proses terkontrol dengan baik. Kemampuan pemesinan aktual masih dapat bervariasi tergantung pada ukuran bagian, material, struktur, dan panjang pemesinan.
- Dimensi struktural umum dapat menggunakan toleransi yang relatif praktis.
- Posisi lubang kritis dan dimensi pasangannya dapat memiliki persyaratan toleransi yang lebih ketat.
- Produksi dalam jumlah kecil memungkinkan parameter pemesinan disesuaikan dengan lebih fleksibel.
Jika suatu bagian terutama digunakan untuk penyangga atau pemasangan dan tidak memerlukan kecocokan yang sangat ketat, biasanya tidak ada gunanya menentukan toleransi yang sangat ketat untuk setiap dimensi. Strategi toleransi yang lebih praktis dapat mengurangi tekanan pemesinan sekaligus menjaga biaya produksi tetap terkendali.
Toleransi apa yang dapat dicapai oleh pemesinan CNC presisi tinggi?
Pemesinan CNC presisi tinggi umumnya digunakan untuk komponen peralatan presisi, suku cadang medis, komponen kedirgantaraan, dan rakitan mekanik berkinerja tinggi. Untuk bagian-bagian kecil dengan struktur yang sesuai, beberapa dimensi kritis dapat dikontrol hingga sekitar ±0.01 mm atau lebih ketat, meskipun ini tidak berarti setiap fitur harus diberi toleransi seperti itu.
Pemesinan presisi tinggi sangat bergantung pada kondisi mesin, manajemen alat, program pemesinan, dan inspeksi selama proses. Selama produksi massal, keausan alat secara bertahap dapat menyebabkan dimensi bergeser seiring waktu. Tanpa kompensasi atau penyesuaian alat yang tepat waktu, beberapa bagian pertama mungkin memenuhi spesifikasi sementara bagian selanjutnya secara bertahap bergerak di luar rentang yang dibutuhkan.
Apa yang Membuat Proses Penggilingan dan Proses Penyelesaian Lainnya Berbeda?
Ketika pemotongan CNC menghasilkan komponen yang mendekati dimensi akhir tetapi tidak dapat mencapai akurasi yang dibutuhkan, penggerindaan dan proses penyelesaian lainnya dapat digunakan untuk penyesuaian lebih lanjut. Penggerindaan sangat cocok untuk material yang dikeraskan dan komponen yang membutuhkan kontrol dimensi yang lebih ketat, kerataan yang lebih baik, atau kekasaran permukaan yang lebih rendah.
- Cocok untuk penyelesaian permukaan kontak yang kritis.
- Membantu meningkatkan stabilitas dimensi.
- Dapat menghasilkan kekasaran permukaan yang lebih baik.
- Cocok untuk pemrosesan akhir beberapa komponen baja yang dikeraskan.
Dalam produksi sebenarnya, pengerjaan kasar, semi-finishing, dan finishing sering ditangani sebagai tahapan terpisah. Setiap proses memiliki tujuan yang berbeda, yang mengurangi beban kerja satu operasi dan mempermudah menjaga dimensi akhir yang stabil.
Bagaimana Toleransi Harus Ditentukan pada Gambar Mesin?
Jika toleransi tidak didefinisikan dengan jelas pada gambar permesinan, akan sulit bagi produsen untuk menentukan dimensi mana yang kritis. Lebih banyak tanda toleransi tidak selalu membuat gambar lebih profesional. Gambar yang baik harus memudahkan identifikasi persyaratan utama. Toleransi dimensi, kesesuaian poros dan lubang, toleransi posisi, kerataan, konsentrisitas, dan persyaratan lainnya harus mencerminkan fungsi sebenarnya dari komponen tersebut. Bagi tim pengadaan, gambar yang jelas juga mengurangi komunikasi berulang dan membantu produsen mengevaluasi kesulitan permesinan dan biaya produksi dengan lebih efisien.
Jangan menerapkan toleransi yang terlalu ketat pada setiap dimensi.
Masalah umum pada gambar permesinan adalah hampir setiap dimensi diberi toleransi yang sangat ketat. Hal ini dapat secara signifikan meningkatkan kesulitan permesinan tanpa memberikan manfaat yang berarti dalam penggunaan sebenarnya. Dimensi seperti panjang keseluruhan, permukaan yang tidak saling bersentuhan, atau fitur tambahan seringkali dapat menggunakan toleransi umum yang praktis selama tidak memengaruhi perakitan.
Area yang paling penting biasanya adalah fitur-fitur yang berinteraksi langsung dengan komponen lain. Menggunakan toleransi yang lebih ketat hanya di tempat yang secara fungsional diperlukan umumnya lebih praktis daripada menerapkan persyaratan presisi tinggi di seluruh gambar. Hal ini juga dapat membantu mengendalikan biaya pemesinan presisi.
Dimensi Pemasangan Membutuhkan Perhatian Khusus
Poros dan lubang, pin penentu posisi dan lubang pemasangan, antarmuka geser, dan fitur serupa sangat sensitif terhadap variasi dimensi. Gambar tidak hanya harus menentukan dimensi nominal tetapi juga secara jelas mengkomunikasikan kesesuaian dan hubungan fungsional yang dibutuhkan.
- Diameter poros dan diameter lubang harus sesuai.
- Akurasi posisi lubang pengeboran harus dikendalikan.
- Pemasangan geser memerlukan jarak bebas dimensi yang sesuai.
- Dimensi fungsional seperti ulir dan alur juga harus diperiksa dengan cermat.
Untuk fitur-fitur penting ini, pemesinan presisi biasanya memerlukan prosedur inspeksi khusus. Memenuhi toleransi dimensi hanyalah sebagian dari persyaratan; komponen jadi juga harus dapat dirakit dan beroperasi dengan andal.
Toleransi Geometris Tidak Boleh Diabaikan
Terkadang suatu bagian lolos inspeksi dimensi tetapi masih menimbulkan masalah selama perakitan. Penyebabnya mungkin bukan dimensi dasar, tetapi persyaratan geometris seperti kerataan, tegak lurus, konsentrisitas, atau posisi. Untuk perakitan presisi, mengontrol panjang dan diameter saja tidak cukup. Hubungan antara berbagai fitur yang dikerjakan juga perlu dikontrol.
Toleransi geometris yang tepat membuat gambar lebih jelas dan membantu operator mesin mengidentifikasi fitur-fitur yang membutuhkan perhatian lebih. Dalam proyek pemesinan presisi, toleransi dimensi dan toleransi geometris harus dipertimbangkan bersama-sama, bukan hanya berfokus pada satu jenis persyaratan saja.
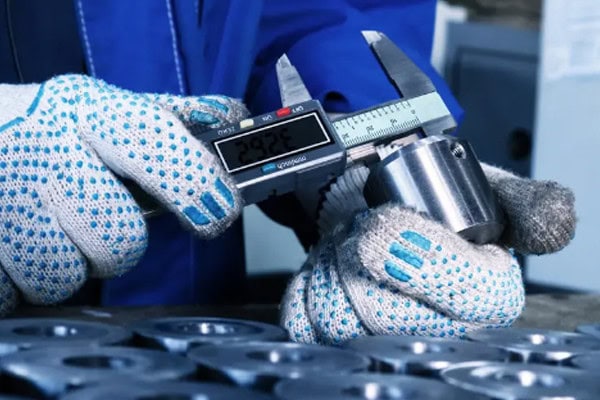
Bagaimana Toleransi Pemesinan Presisi Dapat Dijaga Tetap Stabil Selama Produksi?
Toleransi yang ditunjukkan pada gambar hanyalah persyaratan. Pencapaian toleransi tersebut secara konsisten dalam produksi bergantung pada kondisi mesin, perencanaan proses, perkakas, dan inspeksi. Hal ini menjadi sangat penting dalam pemesinan batch. Bagian pertama yang lolos inspeksi tidak menjamin bahwa beberapa lusin atau beberapa ratus bagian berikutnya akan tetap berada dalam toleransi. Keausan perkakas, stabilitas termal mesin, kondisi material, dan urutan pemesinan semuanya dapat menyebabkan dimensi berubah seiring waktu. Proses pemesinan presisi yang kuat bukan hanya tentang mengejar toleransi sekecil mungkin; tetapi juga tentang menjaga seluruh proses produksi tetap terkendali.
Periksa Kondisi Mesin dan Alat Sebelum Pengerjaan
Jika mesin itu sendiri memiliki kesalahan posisi, akan sulit untuk mempertahankan toleransi yang ketat terlepas dari bagaimana parameter pemesinan disesuaikan. Sebelum produksi dimulai, spindel, perlengkapan, alat potong, dan peralatan inspeksi harus diperiksa. Penjepitan benda kerja juga harus dipastikan untuk menjamin stabilitas yang memadai.
Setelah kondisi peralatan stabil, pengerjaan uji coba dan inspeksi bagian pertama dapat digunakan untuk mengkonfirmasi dimensi pengerjaan yang sebenarnya. Meskipun langkah ini tampak sederhana, langkah ini dapat mengidentifikasi potensi masalah sebelum produksi penuh dimulai dan mencegah seluruh batch diproduksi dengan penyimpangan dimensi.
Memantau Dimensi Selama Proses Pemesinan
Pemesinan presisi tidak boleh sepenuhnya bergantung pada inspeksi akhir. Dimensi kritis harus diperiksa secara berkala selama produksi, terutama selama siklus pemesinan yang panjang di mana keausan alat dapat secara bertahap mengubah dimensi bagian.
- Periksa dimensi-dimensi penting pada interval yang sesuai.
- Pantau keausan alat potong.
- Terapkan kompensasi alat bila diperlukan.
- Catat dan analisis perubahan dimensi yang tidak normal.
Inspeksi proses memungkinkan koreksi penyimpangan dimensi sebelum menjadi masalah produksi yang lebih besar. Untuk pesanan dalam jumlah besar, pendekatan ini sangat berguna untuk menjaga konsistensi pengerjaan.
Sesuaikan Inspeksi Akhir dengan Persyaratan Gambar
Inspeksi akhir tidak hanya berfokus pada beberapa dimensi eksternal. Inspeksi harus mencakup persyaratan penting yang ditentukan pada gambar. Dimensi konvensional dapat diperiksa dengan alat ukur standar, sedangkan fitur yang melibatkan ukuran lubang, posisi, kerataan, atau persyaratan ketat lainnya mungkin memerlukan peralatan inspeksi yang lebih khusus.
Setelah proses pemesinan presisi, peralatan seperti mikrometer, kaliper, mesin pengukur koordinat, dan alat uji kekasaran permukaan dapat digunakan untuk memverifikasi apakah bagian yang telah jadi memenuhi persyaratan yang ditentukan. Data inspeksi juga dapat membantu tim produksi mengidentifikasi variasi proses dan meningkatkan produksi batch di masa mendatang.
Tidak ada satu nilai toleransi pun yang cocok untuk setiap proyek pemesinan presisi. Pendekatan yang paling praktis adalah mencocokkan persyaratan toleransi dengan fungsi bagian, material, struktur, dan kemampuan pemesinan aktual. Dimensi umum tidak selalu membutuhkan toleransi yang sangat ketat, sementara fitur-fitur penting yang saling berpasangan membutuhkan kontrol yang lebih ketat. Toleransi geometris dan persyaratan inspeksi akhir juga harus dipertimbangkan sebagai bagian dari keseluruhan proses manufaktur. Tirapid mengkhususkan diri dalam layanan pemesinan presisi, menyediakan dukungan pemesinan CNC berkualitas tinggi untuk berbagai gambar bagian, material, dan persyaratan toleransi, sekaligus membantu produsen menyeimbangkan akurasi, efisiensi, dan biaya produksi.
















