
Anodisasi adalah proses elektrokimia yang membentuk lapisan oksida tahan lama pada logam, meningkatkan ketahanan terhadap korosi dan keausan sekaligus memungkinkan berbagai macam hasil akhir. Dalam artikel ini, saya akan menjelaskan prinsip-prinsip anodisasi, material, proses, jenis, parameter utama, kontrol kualitas, dan pemecahan masalah untuk hasil yang optimal.
Apa Itu Anodisasi?
Anodisasi adalah proses perawatan permukaan logam yang mengubah material permukaan logam menjadi lapisan oksida yang tahan lama dan tahan korosi yang melekat erat pada permukaan logam. Dengan mengontrol parameter proses, anodisasi dapat mencapai ketebalan, kekerasan, dan warna yang disesuaikan. Proses ini banyak digunakan di bidang kedirgantaraan, medis, elektronik, dan konstruksi.
The Pperincian Of Amenyuntikkan
Anodisasi bekerja dengan menggunakan listrik dan kimia untuk menciptakan lapisan oksida pelindung pada permukaan logam, yang paling umum adalah aluminium. Berikut cara kerjanya dalam praktiknya:
Reaksi Elektrokimia
Benda kerja bertindak sebagai anoda dalam sel elektrolitik, yang direndam dalam elektrolit asam (biasanya asam belerangKatoda juga ditempatkan di dalam sel.
Sebagai contoh, dalam kasus oksidasi anodik aluminium, benda kerja aluminium bertindak sebagai anoda dalam sel. Ketika arus searah dialirkan, ion oksigen yang dilepaskan dari elektrolit bereaksi dengan atom aluminium pada permukaan aluminium, membentuk lapisan oksida aluminium (Al₂O₃) yang padat.
Formasi Lapisan ke Structure
Tidak seperti cat atau pelapisan, lapisan oksida tumbuh dari logam itu sendiri—sekitar setengahnya menembus ke dalam, dan setengahnya lagi tumbuh ke luar. Hal ini membuatnya menyatu dengan substrat dan tahan terhadap pengelupasan. Lapisan ini berpori, memungkinkan pewarnaan atau penyegelan pada langkah selanjutnya.
Parameter Terkendali
Faktor-faktor seperti kepadatan arus, tegangan, komposisi elektrolit, suhu, dan waktu secara langsung memengaruhi ketebalan oksida, kekerasan, dan porositas.
Manfaat Fungsional
Lapisan oksida padat ini sangat meningkatkan ketahanan terhadap korosi, ketahanan terhadap keausan, isolasi listrik, dan memungkinkan pewarnaan dekoratif. Lapisan ini juga stabil terhadap sinar UV, sehingga ideal untuk aplikasi luar ruangan dan kinerja tinggi.
Apa Are The Types Of Amenyuntikkan
Terdapat tujuh jenis anodisasi utama: Tipe I, Tipe II, Tipe III, Tipe IC, Tipe IIB, Tipe IIB, dan anodisasi asam fosfat. Berbagai jenis anodisasi berbeda dalam ketebalan, kekerasan, dan daya tahan – memahami perbedaan ini dapat membantu Anda memilih proses yang tepat berdasarkan kebutuhan kinerja dan penampilan Anda.
| Tipe | Elektrolit | Ketebalan (μm) | Kekerasan (HV) | Properti Utama |
| Tipe I (Anodisasi Asam Kromium) | Asam kromik | 0.2-0.5 | - | Ketahanan korosi yang sangat baik, mempertahankan konduktivitas. |
| Tipe II (Anodisasi Asam Sulfat) | Asam belerang | 5-25 | - | Hasil akhir dekoratif yang baik, dapat diwarnai, ketahanan aus sedang. |
| Tipe III (Anodisasi Keras) | Asam sulfat suhu rendah | 25-150 | 400–500 + | Kekerasan tinggi, ketahanan aus dan korosi yang sangat baik |
| Tipe IC | Asam borat-sulfat | 0.2-0.5 | - | Pengganti asam kromat, ketahanan korosi yang baik. |
| Tipe IIB (Anodisasi Sulfat Lapisan Tipis) | Asam belerang | 1-5 | - | Lapisan dekoratif tipis, perubahan dimensi minimal. |
| Anodisasi Asam Fosfat | Asam fosfat | 0.5-3 | - | Meningkatkan energi permukaan, digunakan untuk persiapan pengikatan. |
The Dperbedaan Between Amenyuntikkan And Other Spermukaan Tpernyataan Pproses
| Jenis Proses | Prinsip Utama | Fitur Struktural | Rentang ketebalan | Ketahanan aus | Adhesi | Ketahanan terhadap Semprotan Garam (ASTM B117) |
| Anodizing | Oksidasi elektrokimia membentuk aluminium oksida yang terintegrasi dengan substrat. | Lapisan penghalang padat (perlindungan) + lapisan berpori (pewarnaan/penyegelan) | 5–50 μm (hingga 150 μm untuk anodisasi keras) | High | Sangat tinggi (tidak akan mengelupas) | 500 – 1000 jam |
| electroplating | Mengendapkan lapisan logam eksternal pada permukaan melalui reduksi elektrokimia. | Lapisan luar padat yang bergantung pada daya rekat, rentan terhadap pengelupasan. | 5–25 m | Medium | Medium | Tergantung pada bahan pelapisnya |
| powder Coating | Partikel bubuk yang meleleh menyatu membentuk lapisan pelindung dan dekoratif. | Lapisan organik tebal, cakupan seragam tetapi lebih lunak daripada oksida teranodisasi. | 60–120 m | Medium | High | Tergantung pada jenis pelapisan |
| Konversi Kromat | Reaksi konversi kimia menciptakan lapisan film konversi pelindung yang tipis. | Lapisan yang sangat tipis dengan kekuatan mekanik minimal, terutama untuk perlindungan sementara atau tambahan. | 0.2–0.4 m | Rendah | Medium | Rendah |
Apa Mbarang bekas Are Scocok For Amenyuntikkan
Berdasarkan pengalaman saya dalam produksi anodisasi dan kontrol kualitas, pemilihan material adalah langkah pertama untuk memastikan kinerja dan tampilan lapisan yang konsisten. Tidak semua logam cocok untuk anodisasi—itu tergantung pada perilaku oksidasi dan stabilitas lapisan oksida.
Di bawah ini, saya akan menganalisis logam yang sesuai, kasus yang tidak sesuai atau khusus, dan dampak komposisi paduan pada lapisan anodisasi.
Logam yang sesuai For Amenyuntikkan
Aluminium dan Paduan
Aluminium (misalnya, 6061, 7075, 2024) adalah material anodisasi yang paling umum. Lapisan oksida aluminium (Al₂O₃) yang dihasilkannya padat, memiliki daya lekat yang kuat, dan dapat mencapai ketebalan 5–50 μm, sehingga secara signifikan meningkatkan ketahanan terhadap korosi—uji semprot garam dapat mencapai 500–1000 jam (ASTM B117). Banyak digunakan dalam industri kedirgantaraan, elektronik, dan arsitektur.
Titanium dan Paduannya
Anodisasi titanium (misalnya, Ti-6Al-4V) dapat menghasilkan lapisan interferensi multiwarna, dengan ketebalan yang dikontrol secara tepat antara 20–200 nm. Umumnya digunakan untuk implan medis dan komponen kedirgantaraan karena biokompatibilitas dan ketahanan korosi yang sangat baik.
Magnesium & Paduan
Magnesium membentuk lapisan oksida yang rapuh dan berpori. Diperlukan konversi kimia atau penyegelan gabungan untuk mencapai ketahanan korosi yang memadai. Sering digunakan untuk komponen struktural ringan.
Niobium / Tantalum / Seng
Niobium dan tantalum sering dianilisis untuk keperluan elektronik dan aplikasi dekoratif kelas atas, membentuk lapisan oksida yang stabil. Seng dapat dianilisis dalam kondisi elektrolit tertentu, terutama untuk tujuan dekoratif.
Logam yang Tidak Sesuai Fatau anodisasi
Baja / Besi
Baja lunak berkarat dengan cepat dalam elektrolit asam, menghasilkan lapisan oksida yang tidak stabil—sehingga proses anodisasi konvensional menjadi tidak praktis.
Besi tahan karat
Karena sifat pasif dari lapisan oksida kromium, baja tahan karat memerlukan elektrolit khusus (misalnya, campuran asam sulfat-fluorida) untuk proses anodisasi. Lapisan yang dihasilkan sebagian besar bersifat dekoratif, dengan peningkatan ketahanan korosi yang terbatas, biaya yang lebih tinggi, dan persyaratan lingkungan yang ketat.
Dampak OKomposisi Paduan f On TLapisan Oksida
Kemurnian
Aluminium dengan kemurnian tinggi (≥99.5%) menghasilkan film transparan yang seragam dengan konsistensi warna yang sangat baik, ideal untuk penggunaan arsitektur dan optik.
Elemen Paduan
Silikon : Meningkatkan keabu-abuan film dan mengurangi kilap, umum ditemukan pada paduan pengecoran.
Tembaga : Mengurangi ketahanan korosi dan menggelapkan lapisan film—membutuhkan penyegelan yang optimal.
Magnesium/Seng : Meningkatkan kekerasan tetapi menggelapkan lapisan oksida dan mengurangi keseragaman pewarna.
Mikrostruktur
Ukuran butir dan distribusi fase kedua secara langsung memengaruhi variasi warna dan keseragaman lapisan film. Dalam produksi, saya merekomendasikan untuk menjaga konsistensi jenis paduan dan kondisi perlakuan panas dalam setiap batch untuk meminimalkan variasi warna.
Apa Are The Pproses Fterendah Of Amenyuntikkan
Proses anodisasi meningkatkan permukaan logam melalui serangkaian langkah yang tepat. Pra-perlakuan dimulai. Formulasi elektrolit, suhu, kepadatan arus, dan tegangan dikontrol dengan cermat untuk menghasilkan lapisan dengan ketebalan, kekerasan, dan porositas yang diinginkan. Penyegelan panas, penyegelan dingin, atau penyegelan nikel asetat memastikan ketahanan terhadap korosi. Pembilasan dan pengeringan akhir memastikan tampilan dan kinerja yang konsisten di semua bagian.
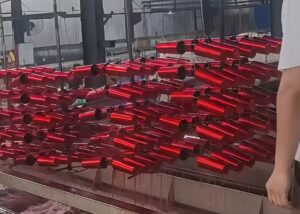
Pra-pengobatan Of Benda kerja
Degreasing
Untuk menghilangkan minyak, sidik jari, dan kontaminan permukaan agar lapisan oksida menempel secara seragam, bersihkan benda kerja dengan larutan alkali (seperti pembersih berbasis natrium karbonat) pada suhu 50–70 °C selama 2–5 menit, lalu bilas hingga bersih.
Pemolesan Mekanis atau Kimiawi
Mekanis : Menggunakan sabuk penggosok atau abrasif untuk mencapai kekasaran permukaan yang diinginkan (Ra 0.2–1.0 µm).
Kimia: Pemolesan asam (campuran asam fosforat-nitrat) untuk meningkatkan reflektivitas.
Etsa
Untuk menghilangkan goresan dan cacat pengecoran, lakukan pengikisan material secara merata setebal 5–15 µm dengan merendam benda kerja dalam bak natrium hidroksida yang dijaga pada suhu 40–60 °C, pastikan kontrol yang tepat untuk mencegah pengikisan berlebihan.
Desmut
Setelah proses etsa, hilangkan residu paduan seperti tembaga atau silikon dengan merendam benda kerja dalam larutan asam nitrat atau campuran asam sulfat-besi selama 30–90 detik, pastikan pembersihan menyeluruh sebelum proses anodisasi.
Anodizing
Persiapan elektrolit di dalam tangki
Saat menyiapkan elektrolit di dalam tangki anodisasi, proses Tipe II standar biasanya menggunakan asam sulfat 15–20% sebagai komponen utama. Aditif seperti asam oksalat dapat ditambahkan untuk meningkatkan kecerahan permukaan atau menyesuaikan ukuran pori, sehingga memastikan pembentukan lapisan oksida yang lebih seragam dan halus.
Pengatur suhu
Mengatur laju pertumbuhan lapisan oksida, kekerasan, dan struktur pori selama proses anodisasi. Mencegah pemanasan berlebih lokal, yang dapat menyebabkan bintik-bintik lunak, perubahan warna, atau sifat lapisan yang tidak konsisten.
Anodisasi Asam Sulfat Konvensional : Anodisasi asam sulfat konvensional harus menjaga suhu larutan antara 18-22 °C. Hal ini memastikan pembentukan oksida yang seragam, kekerasan yang baik, dan ukuran pori yang stabil, sehingga menghasilkan penyerapan dan penyegelan pewarna yang seragam.
Anodisasi Keras: Untuk mencapai anodisasi keras, proses harus dilakukan pada suhu yang relatif rendah yaitu 0-5 °C. Pada kisaran suhu ini, pelarutan oksida melambat, memungkinkan ketebalan lapisan mencapai 50-100 µm atau lebih, sehingga menghasilkan kekerasan dan ketahanan aus lapisan oksida yang lebih tinggi.
Pengendalian kepadatan arus dan tegangan
Mengontrol kepadatan arus dan tegangan sangat penting untuk mencapai sifat lapisan anodisasi yang ideal.
Anodisasi dekoratif: Untuk anodisasi dekoratif, kerapatan arus sebesar 1.0–1.5 A/dm² biasanya digunakan untuk menghasilkan lapisan oksida yang seragam dan berwarna baik.
Anodisasi keras: Anodisasi keras membutuhkan kerapatan arus yang lebih tinggi yaitu 2.5–3.0 A/dm² untuk menghasilkan lapisan yang lebih tebal dan lebih keras.
Tegangan biasanya dinaikkan secara bertahap selama proses berlangsung, bukan langsung diterapkan pada tegangan maksimum—ini mencegah panas berlebih dan terbakar secara lokal, memastikan pertumbuhan oksida yang seragam, dan mengurangi risiko pengikisan atau perubahan warna.
Kontrol yang tepat memastikan kekerasan, ketebalan, dan kualitas permukaan yang konsisten di semua bagian.
Kontrol Waktu
Dalam pekerjaan anodisasi saya, saya mengontrol waktu pemrosesan secara ketat berdasarkan Aturan 720, di mana 720 amp-menit per kaki persegi menghasilkan ketebalan oksida sekitar 1 mil (25.4 µm). Misalnya, target 2 mil (≈50 µm) membutuhkan sekitar 1,440 amp-menit/ft², disesuaikan dengan kepadatan arus dan luas permukaan.
Saya memantau arus listrik dan waktu yang berlalu secara real-time untuk memastikan pertumbuhan yang seragam di seluruh geometri yang kompleks, menghindari oksidasi berlebihan atau area tipis. Kontrol waktu yang tepat secara langsung memengaruhi kekerasan film, porositas, dan konsistensi warna, menjadikannya parameter penting untuk hasil kinerja tinggi yang dapat diulang.
Pengadukan & Penyiapan
Agitasi
Pertahankan pergerakan elektrolit yang konstan menggunakan penghembusan udara atau pompa mekanis untuk memastikan suhu dan konsentrasi asam yang seragam di seluruh tangki. Mencegah pemanasan berlebih lokal dan pertumbuhan oksida yang tidak merata, meningkatkan konsistensi ketebalan lapisan di semua permukaan.
Memperbaiki
Gunakan titanium yang tidak mencemari dan tahan korosi atau aluminium dengan konduktivitas tinggi sebagai bahan perlengkapan untuk memastikan kontak listrik yang andal. Titik penjepitan harus ditempatkan di area yang tidak kritis atau tersembunyi untuk menghindari meninggalkan bekas yang terlihat pada permukaan fungsional atau estetika.
Perlengkapan tersebut harus memastikan cengkeraman mekanis yang aman pada benda kerja sekaligus meminimalkan hambatan listrik untuk mencegah percikan api atau oksidasi yang tidak merata.
Warna Obenda kerja f (Opsional)
Pewarnaan Organik
Dalam pewarnaan organik, lapisan oksida berpori pada aluminium yang dianilisis bertindak seperti spons, menyerap molekul pewarna jauh ke dalam strukturnya. Hal ini memungkinkan spektrum warna yang luas dan cerah serta pencocokan warna yang tepat untuk tujuan dekoratif.
Namun, karena pewarna organik memiliki stabilitas UV yang lebih rendah dibandingkan pigmen anorganik, paparan sinar matahari yang berkepanjangan dapat menyebabkan pemudaran warna. Untuk memaksimalkan daya tahan, saya mengontrol ukuran pori dan suhu bak pewarna (biasanya 50–60 °C), diikuti dengan penyegelan segera untuk mengunci warna dan meningkatkan ketahanan terhadap degradasi lingkungan.
Pewarnaan Elektrolit
Dalam pewarnaan elektrolitik, saya merendam bagian yang telah dianilisis dalam bak berisi garam logam seperti timah stannous atau kobalt. Arus bolak-balik mendorong ion logam ini ke dasar pori-pori oksida, menghasilkan warna perunggu hingga hitam yang stabil.
Metode ini menawarkan ketahanan UV dan keseragaman warna yang luar biasa, dengan tegangan proses tipikal 12–18 V dan waktu perendaman 1–3 menit, memastikan hasil akhir yang tahan lama dan tahan pudar yang cocok untuk aplikasi arsitektur dan luar ruangan.
Warna Interferensi
Dalam pewarnaan interferensi, saya menggunakan titanium atau baja tahan karat sebagai katoda dan mengontrol secara tepat tahap penyegelan pori untuk menciptakan efek interferensi optik. Dengan menyesuaikan parameter penyegelan dan geometri pori, saya dapat menghasilkan warna biru, hijau, dan ungu yang cerah tanpa pewarna.
Warna-warna ini dihasilkan dari interferensi gelombang cahaya dalam lapisan oksida, menawarkan stabilitas UV dan ketahanan korosi yang sangat baik, dengan kontrol ketebalan biasanya dalam ±0.1 µm untuk kualitas visual yang konsisten.
Sealing
Pada tahap penyegelan, saya memilih metode berdasarkan ketahanan korosi yang dibutuhkan, stabilitas warna, dan efisiensi produksi.
Penyegelan Air DI Panas (≥95 °C, 15–30 menit): Saya menghidrasi lapisan alumina untuk membentuk boehmite [AlO(OH)], yang secara efektif menutup pori-pori dan memberikan ketahanan korosi yang luar biasa—seringkali melebihi 1,000 jam dalam uji semprot garam ASTM B117.
Penyegelan Nikel Asetat (85–90 °C): Ini menawarkan perlindungan korosi yang kuat sekaligus meminimalkan perubahan warna, sehingga ideal untuk anodisasi dekoratif di mana konsistensi visual sangat penting.
Penyegelan Dingin (~25 °C, berbasis fluorida) : Saya menggunakan metode ini ketika penghematan energi dan throughput tinggi menjadi prioritas. Meskipun menyegel lebih cepat, lapisan yang dihasilkan mungkin memiliki kekerasan yang sedikit berkurang (5–10%) dibandingkan dengan penyegelan panas.
Membilas Dan pengeringan
Pada tahap pembilasan dan pengeringan, pengendalian kontaminasi dan integritas komponen sangat penting untuk mencapai kinerja lapisan anodisasi yang diinginkan.
Pembilasan : Beberapa kali pembilasan berurutan dengan air deionisasi (DI) di antara setiap tahap proses mencegah terbawanya elektrolit dan kontaminasi silang. Konduktivitas air DI biasanya dijaga di bawah 5 µS/cm, dengan laju aliran yang cukup untuk sepenuhnya mengganti volume bak dalam waktu 1–2 menit.
Pengeringan : Tergantung pada geometri bagian dan persyaratan penyelesaian, pengering udara panas pada suhu 60–80 °C atau pengering sentrifugal untuk komponen kecil digunakan. Langkah-langkah diambil untuk menghindari bercak air, terutama pada bagian dekoratif.
Desain Rak : Rak dirancang untuk mempertahankan kontak listrik yang kuat dan stabil sekaligus meminimalkan bekas kontak yang terlihat. Jari-jari titanium atau aluminium yang fleksibel digunakan untuk bagian-bagian kecil atau halus untuk mencegah deformasi, dan posisi penjepit disesuaikan dalam proses anodisasi multi-pass untuk mendistribusikan bekas dan mempertahankan tampilan yang konsisten.
Kelebihan Adan Keterbatasan Of Anodisasi
Pada bagian ini, saya akan membahas bagaimana anodisasi meningkatkan daya tahan, penampilan, dan umur pakai, sekaligus mengungkap pertimbangan desain dan manufaktur yang ditimbulkannya. Anda akan melihat mengapa aluminium anodisasi dihargai karena ketahanan terhadap korosi, perlindungan terhadap keausan, dan potensi dekoratifnya, serta memahami bagaimana isolasi listrik, konsistensi warna, dan perubahan dimensi dapat memengaruhi kesesuaiannya untuk aplikasi presisi.
Kelebihan
Ketahanan Korosi : Aluminium yang dianodisasi membentuk lapisan oksida Al₂O₃ dengan ketebalan khas 5–25 µm (Tipe II) atau 25–150 µm (Tipe III). Lapisan yang padat dan stabil ini dapat memperpanjang ketahanan korosi hingga lebih dari 1,000 jam dalam uji semprot garam ASTM B117, sehingga cocok untuk lingkungan laut dan industri.
Ketahanan Aus : Anodisasi keras Tipe III mencapai tingkat kekerasan HV 400–500+, secara signifikan meningkatkan daya tahan permukaan dan mengurangi keausan akibat gesekan dalam aplikasi kontak bergerak atau abrasif.
Estetika : Struktur oksida berpori memungkinkan pewarnaan seragam melalui pewarna organik atau pengendapan logam elektrolitik, sehingga memungkinkan berbagai macam hasil akhir dekoratif sambil mempertahankan kilau metalik.
Perawatan Rendah : Lapisan oksida yang inert secara kimia mengurangi kebutuhan akan pembersihan atau pelapisan ulang yang sering, sehingga menurunkan biaya perawatan sepanjang siklus hidupnya.
keterbatasan.
Konduktivitas Listrik yang Berkurang – Lapisan oksida merupakan dielektrik, dengan resistivitas permukaan melebihi 10¹¹ Ω·cm, hal ini membatasi penggunaannya dalam aplikasi yang membutuhkan pentanahan listrik atau aliran arus tanpa pemrosesan sekunder.
Tantangan Pencocokan Warna – Penyerapan pewarna dapat bervariasi tergantung pada komposisi paduan, ketebalan film, dan metode penyegelan, yang menyebabkan sedikit perbedaan warna antar batch. Toleransi untuk proyek arsitektur mungkin memerlukan ΔE < 2.0 dalam ruang warna CIE Lab.
Perubahan Dimensi – Sekitar 50% lapisan oksida tumbuh ke luar dan 50% ke dalam (Tipe III), mengubah dimensi sekitar 0.5 kali ketebalan lapisan, komponen yang dikerjakan dengan mesin presisi mungkin memerlukan pra-kompensasi dalam desain untuk mempertahankan toleransi dalam ±0.01 mm.
Stabil Line Cpertimbangan
Dalam lini produksi anodisasi, biaya dan waktu siklus merupakan faktor kritis yang memengaruhi profitabilitas dan kinerja pengiriman. Persyaratan untuk kinerja pelapisan, ukuran batch, pengaturan peralatan, konsumsi energi, dan input tenaga kerja secara kolektif menentukan efisiensi dan biaya per unit. Untuk komponen dengan spesifikasi tinggi atau estetika tinggi, kontrol proses yang lebih ketat meningkatkan beban peralatan dan memperpanjang waktu siklus, yang meningkatkan biaya produksi secara keseluruhan.
Komposisi Waktu Siklus
Pra-perawatan (pembersihan lemak, pemolesan, pengukiran, penghilangan noda): ~20–30% dari total waktu
Tahap anodisasi utama: Tipe II biasanya 20–40 menit, Tipe III lapisan keras 60–120 menit, yang mencakup hingga 50%+ dari total waktu.
Perawatan pasca-produksi (pewarnaan, penyegelan, pengeringan): ~20–30%
Penanganan dan pemasangan: ~5–15% per batch
Dampak Of Ooksida Film Thickness On Cost
Tipe II (5–25 μm): Waktu pemrosesan lebih singkat, kebutuhan energi lebih rendah, konsumsi bahan kimia berkurang, biaya per unit lebih rendah
Tipe III (25–150 μm): Membutuhkan suhu rendah (0–5 °C), kepadatan arus tinggi (2.5–3.0 A/dm²), biaya energi dan pendinginan yang lebih tinggi, beban penyearah yang lebih berat, laju pemrosesan yang lebih lambat, dan peningkatan biaya per unit sebesar 30–50%.
Lapisan film yang lebih tebal juga membutuhkan pengisian ulang bahan kimia yang lebih sering dan meningkatkan biaya perawatan bak mandi.
lingkungan Safety
Selama proses anodisasi, pengadukan elektrolit dan elektrolisis menghasilkan kabut asam (misalnya, uap asam sulfat atau asam kromat), yang harus ditangkap dan dinetralkan melalui sistem pembuangan lokal dan penyaring kabut asam untuk memenuhi batas emisi yang diatur oleh peraturan. Proses yang melibatkan asam kromat, garam timah, atau garam nikel memerlukan pemisahan dan stabilisasi limbah logam berat yang ketat untuk mencegah kontaminasi air. Air limbah harus dinetralkan hingga pH 6–9 dan diolah melalui sistem pengendapan, penyaringan, dan daur ulang untuk memulihkan air dan bahan kimia tertentu, sehingga mengurangi volume pembuangan dan biaya operasional.
Keselamatan Operasional Adan Kepatuhan Kimia
Personel wajib mengenakan sarung tangan tahan asam-basa, kacamata pengaman, celemek tahan asam, dan alas kaki pelindung serta bekerja di area yang berventilasi baik untuk meminimalkan risiko inhalasi atau kontak kulit. Semua pengadaan, penyimpanan, dan penanganan bahan kimia harus sesuai dengan GHS (Sistem Klasifikasi dan Pelabelan Bahan Kimia yang Terharmonisasi Secara Global) dan peraturan bahan berbahaya setempat. Fasilitas harus menyimpan catatan MSDS (Lembar Data Keselamatan Bahan) dan melakukan pelatihan keselamatan tahunan. Kesiapan menghadapi keadaan darurat meliputi agen penetralisir, pancuran darurat, dan stasiun pencuci mata, dengan latihan rutin untuk memastikan respons insiden yang cepat dan efektif.
Parameter Kunci dalam Anodisasi
Parameter anodisasi utama—seperti Aturan 720, rasio ketebalan–waktu/arus, suhu bak, konsentrasi asam, dan pola pertumbuhan—secara langsung memengaruhi kualitas dan presisi pelapisan. Kepadatan arus dan durasi optimal mencapai ketebalan target tanpa cacat, sementara kontrol suhu dan asam yang tepat mencegah lapisan yang lunak atau rapuh. Pemahaman tentang rasio pertumbuhan Tipe II dan Tipe III mendukung perencanaan toleransi yang akurat.
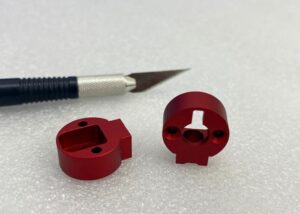
Aturan 720
Ketebalan oksida 1 mil (25.4 μm) ≈ 720 amp-menit per kaki persegi.
Berfungsi sebagai referensi mendasar untuk merencanakan durasi anodisasi dan beban arus.
Hubungan Ketebalan–Waktu/Arus
Ketebalan berbanding lurus dengan kepadatan arus × waktu pemrosesan.
Ketebalan oksida dalam proses anodisasi meningkat secara langsung sebanding dengan hasil perkalian kerapatan arus dan waktu pemrosesan. Misalnya, menggandakan kerapatan arus dari 1.2 A/dm² menjadi 2.4 A/dm² akan menggandakan laju pertumbuhan ketebalan oksida.
Namun, arus yang berlebihan atau durasi yang terlalu lama dapat menyebabkan permukaan menjadi terlalu panas, sehingga menimbulkan luka bakar, retak, atau lapisan yang terlalu berpori. Kontrol yang seimbang memastikan ketebalan yang seragam, kekerasan yang stabil, dan tampilan yang konsisten di semua bagian.
Kontrol Suhu & Konsentrasi Asam
Suhu bak yang terlalu tinggi dapat melunakkan lapisan oksida dan meningkatkan porositas.
Konsentrasi asam yang terlalu tinggi dapat mempercepat pelarutan, membuat lapisan oksida menjadi rapuh dan mudah patah.
Oleh karena itu, menjaga suhu dan konsentrasi asam dalam rentang operasi yang tepat sangat penting untuk memastikan stabilitas dan kualitas.
Pertumbuhan Dimensi & Dampak Toleransi
Anodisasi asam sulfat tipe II
Sekitar 50% lapisan oksida tumbuh ke arah luar dari permukaan logam, sehingga meningkatkan dimensi bagian tersebut.
50% sisanya menembus ke dalam substrat, memperkuat ikatan antara lapisan dan bahan dasar.
Anodisasi keras tipe III
Rasio pertumbuhan juga 50% ke luar dan 50% ke dalam, tetapi dengan ketebalan yang lebih besar (25–150 μm) dan kepadatan yang lebih tinggi.
Memberikan ketahanan aus yang unggul, kekerasan (HV 400–500+), dan stabilitas dimensi.
Contoh dampak dimensional
Lapisan setebal 50 μm menambahkan ketebalan sekitar 25 μm pada setiap permukaan.
Hal ini harus dipertimbangkan saat melakukan pengerjaan mesin untuk mempertahankan toleransi yang ketat.
Kontrol toleransi
Rasio pertumbuhan yang diketahui memungkinkan penyesuaian pemesinan pra-anodisasi hingga ±0.005 mm, memastikan dimensi akhir memenuhi spesifikasi tanpa penyelesaian tambahan.
Peralatan Adan Bahan Habis Pakai Fatau Anodisasi
Peralatan dan bahan habis pakai untuk anodisasi memerlukan tangki tahan asam (PP, PVC, atau berlapis timbal), catu daya DC terprogram yang stabil, dan rak tembaga atau aluminium konduktif dengan isolasi. Sistem ventilasi yang efektif menangkap dan membersihkan kabut asam. Analisis kimia secara berkala menjaga konsentrasi asam dan kadar ion aluminium yang tepat, memastikan kualitas pelapisan yang konsisten dan pengoperasian yang aman.
Tank
Terbuat dari bahan tahan asam seperti polipropilen (PP), polivinil klorida (PVC), atau baja berlapis timbal untuk menahan asam sulfat dan elektrolit lainnya. Tangki harus memiliki kekuatan mekanik yang memadai, ketahanan suhu, dan dapat mencakup insulasi atau sistem pendingin untuk menjaga suhu operasi tetap stabil.
Sumber Daya listrik
Penyearah arus searah (DC) yang stabil dengan kontrol terprogram sangat penting untuk pengaturan yang tepat terhadap kerapatan arus, tegangan keluaran, dan profil peningkatan daya. Faktor daya yang tinggi dan tingkat riak yang rendah berkontribusi pada pembentukan lapisan oksida yang seragam dan pengulangan proses.
Rak/Perlengkapan
Terbuat dari tembaga atau aluminium dengan konduktivitas tinggi, dengan isolasi yang diterapkan pada area yang tidak bersentuhan untuk mencegah serangan kimia dan bekas percikan api. Perlengkapan harus memastikan kontak listrik yang kuat, konduktivitas yang stabil, dan penempatan klem di area yang tidak kritis atau tersembunyi untuk menghindari cacat permukaan yang terlihat.
Ventilasi & Pemeliharaan Kamar Mandi
Pasang sistem ventilasi yang efisien dengan unit penangkap dan pembersih kabut asam untuk mengurangi kontaminan di udara. Kimia larutan harus dipantau secara rutin untuk konsentrasi asam dan kandungan ion aluminium, dengan penyesuaian yang dilakukan melalui penggantian larutan dan penyaringan pengotor untuk menjaga stabilitas.
Manajemen dan Pengisian Ulang Bahan Kimia
Terapkan sistem pencatatan inventaris bahan kimia untuk melacak batch elektrolit, rasio aditif, dan jadwal penggantian. Pengisian ulang harus didasarkan pada hasil analisis untuk mencegah fluktuasi konsentrasi yang dapat memengaruhi kualitas pelapisan.
Pemeliharaan, Perbaikan, Adan Perbaikan Menyeluruh
Tetapkan jadwal perawatan pencegahan, termasuk inspeksi tangki, perbaikan lapisan korosi, pengujian kinerja penyearah, pembersihan perlengkapan, dan penggantian filter ventilasi, untuk memastikan keandalan operasional jangka panjang dan kualitas anodisasi yang konsisten.
Seterpercayaapakah Olymp Trade? Kesimpulan To Control Pproduksi Line Quality
Program kualitas anodisasi yang terstruktur dengan baik tidak hanya mengukur—tetapi juga memastikan kinerja jangka panjang. Mulai dari pemeriksaan ketebalan yang presisi hingga pengujian korosi, keausan, dan penyegelan yang ketat, setiap langkah inspeksi memvalidasi integritas, estetika, dan daya tahan lapisan, membantu produsen menghasilkan komponen yang andal dan tampak sempurna secara konsisten.
Ketebalan
Ketebalan diverifikasi menggunakan alat ukur arus eddy untuk pengukuran non-destruktif dan waktu nyata, atau metode gravimetri untuk pengambilan sampel dengan akurasi tinggi. Misalnya, saya menargetkan toleransi ±2 µm pada lapisan Tipe II setebal 25 µm.
Kualitas penyegelan
Kualitas penyegelan diperiksa dengan uji pewarnaan atau pengukuran konduktivitas, memastikan penutupan pori untuk mencegah jalur korosi, konduktivitas dijaga di bawah 30 µS/cm untuk kinerja optimal.
Ketahanan terhadap korosice
Ketahanan terhadap korosi divalidasi melalui pengujian semprot garam ASTM B117, dengan target lebih dari 1,000 jam tanpa terjadinya korosi lubang untuk lapisan akhir berkualitas arsitektur.
Pakai ketahanan
Ketahanan aus diukur menggunakan uji abrasi Taber, dengan tolok ukur kinerja ditetapkan pada kehilangan berat ≤5 mg per 1,000 siklus untuk anodisasi keras.
Warna dan kilau
Konsistensi warna dan kilap diverifikasi dengan spektrofotometer, dengan mempertahankan ΔE < 1.0 untuk bagian yang sensitif terhadap warna dan ±3 unit kilap untuk keseragaman permukaan.
Pendekatan pengujian terpadu ini memastikan setiap batch tidak hanya memenuhi tetapi seringkali melampaui spesifikasi industri.
Cacat Umum Adan Pemecahan Masalah
Cacat umum pada proses anodisasi—seperti terbakar, berlubang, keabu-abuan, variasi warna, dan penyegelan yang buruk—seringkali berasal dari masalah pengendalian proses. Memahami penyebabnya, indikator visual, dan tindakan korektif sangat penting untuk menjaga kualitas pelapisan yang konsisten dan meminimalkan pengerjaan ulang yang mahal.
terbakar
Penyebab: Kepadatan arus yang berlebihan (>3.0 A/dm² untuk anodisasi keras) atau kontak listrik yang tidak memadai yang menyebabkan panas berlebih lokal.
Indikator: Bercak gelap, kasar, atau seperti bubuk pada permukaan lapisan.
Solusi: Kurangi laju peningkatan arus, pastikan titik kontak yang kuat dan bersih, serta pertahankan pengadukan elektrolit yang seragam untuk menghilangkan panas.
mengadu
Penyebab: Kualitas air yang buruk (kandungan ion klorida tinggi >25 ppm) atau kontaminasi elektrolit dengan partikel tembaga, besi, atau silikon.
Indikator: Kawah-kawah kecil dan dalam pada lapisan oksida, seringkali berkelompok.
Solusi: Gunakan air deionisasi untuk membilas, saring elektrolit secara terus menerus, dan pantau kadar pengotor setiap minggu.
Beruban
Penyebab: Ketidakmurnian paduan seperti kandungan silikon tinggi (>0.5%) atau tembaga (>4%) dalam substrat.
Indikator: Permukaan kusam, abu-abu dengan kilap berkurang setelah proses anodisasi.
Solusi: Gunakan paduan dengan kemurnian tinggi (misalnya, 6061, 6063) atau lakukan pra-perlakuan dengan siklus penghilangan noda yang dioptimalkan untuk menghilangkan unsur paduan yang tersisa.
Variasi Warna
Penyebab: Suhu bak mandi yang tidak konsisten (±2 °C), fluktuasi tegangan, atau waktu penyegelan yang tidak merata.
Indikator: Perbedaan warna yang terlihat antara bagian-bagian dalam batch yang sama.
Solusi: Pertahankan suhu bak dalam kisaran ±1 °C, kalibrasi keluaran catu daya, dan sinkronkan durasi pewarnaan/penyegelan di semua bagian.
Penyegelan yang Buruk
Penyebab: Hidrasi pori-pori alumina yang tidak sempurna karena waktu yang tidak cukup, suhu rendah, atau larutan penyegel yang terkontaminasi.
Indikator: Pembacaan konduktivitas tinggi (>25 µS/cm) atau ketahanan korosi yang buruk dalam uji semprot garam.
Solusi: Perpanjang waktu penyegelan (≥15 menit untuk air deionisasi panas), pertahankan kontrol suhu, dan ganti bak penyegelan jika kontaminasi melebihi batas.
FAQ (Pertanyaan Umum)
Apakah Amenyuntikkan Wtelinga Off?
Ya, tetapi itu tergantung pada kondisi penggunaan. Lapisan tipe III yang saya produksi memiliki ketebalan 25–100 µm dengan kekerasan HV 400–500 dan kehilangan abrasi Taber < 20 mg/1000 siklus, lapisan ini dapat bertahan selama bertahun-tahun dalam penggunaan normal, meskipun bagian tepinya dapat menipis dalam lingkungan dengan beban tinggi atau abrasif.
Apakah Rubbing Aalkohol Remove Ameniadakan simpul?
Tidak, alkohol isopropil tidak secara kimiawi menghilangkan lapisan anodisasi. Lapisan anodisasi adalah aluminium oksida (Al₂O₃) dengan kekerasan sekitar HV 300–500 dan ketebalan 5–150 µm, yang sangat tahan terhadap pelarut ringan. Namun, kontak yang terlalu lama dapat menghilangkan pewarna organik pada anodisasi dekoratif, terutama jika penyegelan buruk, menyebabkan pemudaran yang terlihat tanpa menghilangkan oksida itu sendiri.
Seterpercayaapakah Olymp Trade? Kesimpulan Does Amenyuntikkan Imeningkatkan Ckorosi RPerlawanan?
Lapisan Al₂O₃ bertindak sebagai penghalang terhadap penetrasi O₂ dan Cl⁻. Lapisan Tipe II (10–20 µm) atau Tipe III (hingga 50 µm) saya dapat bertahan lebih dari 500–1000 jam dalam uji semprot garam ASTM B117. Resistansi polarisasi meningkat secara signifikan, dan kerapatan arus korosi dapat turun di bawah 1 µA/cm².
Seterpercayaapakah Olymp Trade? Kesimpulan Csebuah aku Telo If Mdkk Is Aternodisasi?
Saya mengidentifikasi proses anodisasi berdasarkan tampilan metalik dengan sedikit nuansa keramik, resistivitas permukaan tinggi (> 10¹¹ Ω·cm), dan pembacaan ketebalan 5–50 µm melalui arus eddy. Pengujian pewarna juga dapat mengungkapkan apakah pori-pori tertutup rapat—lapisan yang tertutup rapat akan menahan penyerapan warna.
Apa Cpenyebab Adinodisasi Aluminium To Fade?
Pudarnya warna biasanya disebabkan oleh paparan sinar UV, pewarna dengan ketahanan cahaya rendah, penyegelan yang buruk, atau pembersihan alkali yang agresif. Saya menggunakan pewarnaan elektrolitik dengan timah atau kobalt untuk stabilitas UV yang tinggi dan menyegelnya dalam air deionisasi 95–100 °C selama 15–30 menit, menjaga variasi warna antar batch di bawah ΔE < 2.0.
Kesimpulan
Anodisasi adalah proses finishing multifungsi dan estetis, ideal untuk logam non-ferrous—terutama aluminium dan paduannya. Dengan mengontrol parameter proses, memilih jenis yang tepat, dan menerapkan perawatan pasca-proses yang sesuai, Anda dapat memenuhi persyaratan industri yang paling ketat sekaligus memberikan daya tarik visual premium.
















