
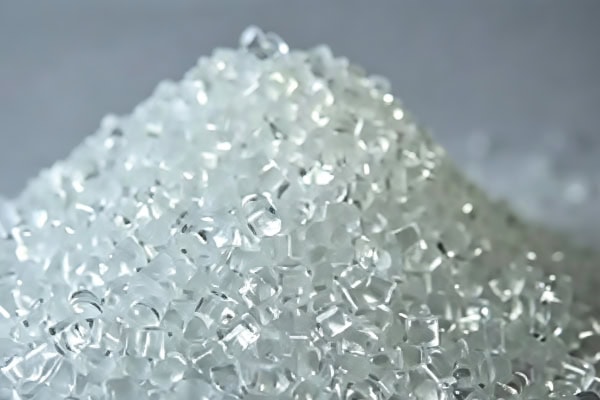
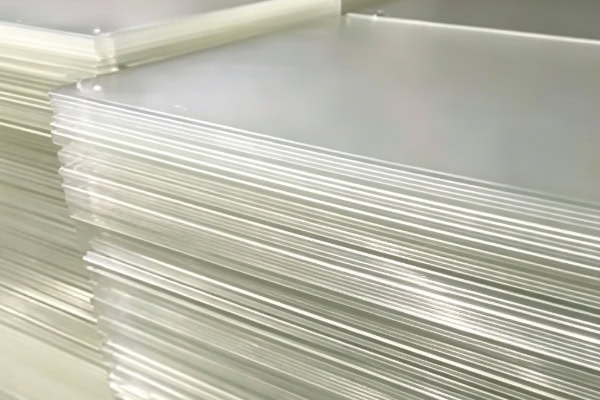
Plastik transparan, terutama akrilik (PMMA), sangat umum digunakan dalam pemesinan CNC, sering digunakan untuk bagian pajangan, kap lampu, papan nama, cangkang, bagian dekoratif, dan jendela tampilan presisi. Meskipun mungkin tampak "mudah dikerjakan," sebenarnya plastik transparan adalah jenis material yang membutuhkan presisi tinggi dalam pemesinan. Hal ini karena plastik transparan sangat sensitif terhadap kondisi alat, panas pemotongan, getaran, metode penjepitan, dan pasca-pemrosesan. Bahkan masalah kecil pun akan langsung tercermin pada permukaan, seperti pemutihan, retak, tepi las, pengaburan, dan bekas alat yang terlihat jelas.
Mengapa plastik transparan lebih sulit diolah?
Karakteristik Utama Plastik Transparan
Karakteristik paling signifikan dari plastik transparan adalah bahwa "cacat penampilan sangat mudah terlihat." Goresan kecil atau bekas alat pada bagian logam mungkin tidak terlihat; namun, pada material transparan seperti akrilik, bahkan pemutihan akibat tekanan kecil, gerigi, atau bekas pemesinan akan langsung memengaruhi penampilan keseluruhan. Selain itu, plastik transparan umumnya memiliki karakteristik seperti sensitivitas terhadap panas, kerapuhan tinggi, atau permukaan yang mudah tergores. Selama pemesinan, perlu dipastikan akurasi dimensi sambil mempertahankan transparansi dan integritas permukaan semaksimal mungkin, yang membuat pemesinan jauh lebih sulit daripada dengan plastik teknik biasa.
Mengapa Akrilik Merupakan Contoh yang Paling Umum?
Keunggulan akrilik meliputi transparansi tinggi, tekstur yang baik, kemudahan pembentukan, dan tampilan yang sangat baik, sehingga banyak digunakan di bidang pajangan dan dekorasi. Namun, akrilik juga memiliki masalah khas: materialnya rapuh, mudah retak, sensitif terhadap panas, dan mudah memutih di bagian tepinya. Jika alat potong tidak tajam atau parameter tidak diatur dengan benar, seringkali menghasilkan situasi di mana "tampak terpotong, tetapi tepinya buram, kasar, atau bahkan memiliki retakan mikro." Inilah mengapa pengolahan akrilik lebih seperti "kerajinan tampilan yang halus" daripada sekadar pemotongan mekanis sederhana.
Tujuan dari Pemrosesan Komponen yang Transparan
Saat memproses plastik transparan, pelanggan biasanya membutuhkan akurasi dimensi dan permukaan yang jernih, tepi yang cerah, serta tanpa garis las atau retakan. Dengan kata lain, kriteria evaluasi untuk komponen transparan satu tingkat lebih tinggi daripada komponen biasa—tidak hanya perlu "dibuat," tetapi juga perlu "terlihat bagus." Oleh karena itu, tujuan pemrosesan harus jelas sejak awal: apakah untuk mengejar efek tampilan transparansi tinggi, fungsionalitas struktural, atau keduanya? Tujuan yang berbeda akan secara langsung memengaruhi alat potong, parameter, dan solusi pasca-pemrosesan.
Bagaimana cara melakukan pemesinan CNC pada plastik transparan?
Konfirmasikan Kondisi Material Sebelum Pemrosesan
Sebelum memproses plastik transparan, pertama-tama pastikan jenis material, ketebalan, apakah memiliki lapisan pelindung, apakah memiliki tegangan internal, dan apakah diperlukan pemolesan atau pembengkokan panas selanjutnya. Jika lembaran akrilik itu sendiri memiliki tegangan internal, mudah retak di sudut, lubang, atau titik penjepitan selama pemrosesan. Oleh karena itu, kondisi lembaran harus dinilai sebelum pemrosesan formal; tidak semua plastik transparan harus diperlakukan sebagai material yang sama.
Minimalkan Belokan Tajam dan Benturan Selama Pemrograman
Plastik transparan sangat rentan terhadap benturan mekanis yang tiba-tiba. Saat memprogram, gunakan jalur pahat yang halus sebisa mungkin untuk mengurangi pemberhentian mendadak, belokan tajam, dan pemotongan tunggal yang terlalu dalam. Untuk kontur, alur, lubang, dll., disarankan untuk memproses secara berlapis untuk menghindari pembuangan terlalu banyak material sekaligus, mengurangi risiko tegangan material dan panas berlebih lokal.
Metode Penjepitan yang Aman Harus Stabil Tanpa Merusak
Meskipun plastik transparan tampak keras, sebenarnya plastik ini sangat sensitif terhadap tekanan penjepitan. Penjepitan yang terlalu ketat dapat menyebabkan lekukan, konsentrasi tegangan, atau retakan di kemudian hari; penjepitan yang terlalu longgar dapat dengan mudah menyebabkan getaran, yang mengakibatkan bekas pahat pada permukaan dan pengelupasan tepi. Oleh karena itu, saat melakukan penjepitan, prioritas harus diberikan pada rahang lunak, bantalan pelindung, adsorpsi vakum, atau perlengkapan khusus untuk memastikan fiksasi benda kerja yang stabil dan meminimalkan konsentrasi tegangan lokal.
Pemisahan Pengasahan Kasar dan Pengasahan Akhir
“Pencetakan kasar sekali jadi” adalah hal terburuk untuk plastik transparan. Pada tahap pembentukan kasar, sebagian besar material berlebih dapat dihilangkan, tetapi panas dan getaran pemotongan harus dikendalikan. Pada tahap penyelesaian, alat yang lebih tajam dan lebih sesuai untuk perawatan permukaan harus digunakan, dengan pemotongan beban rendah untuk meminimalkan bekas alat dan kabut permukaan. Jika strukturnya memungkinkan, langkah pemangkasan kecil, pembentukan sudut, atau pemolesan dapat ditambahkan di akhir untuk meningkatkan transparansi.
Periksa Penampilan dan Dimensi
Inspeksi komponen transparan tidak dapat hanya terbatas pada dimensi. Selain posisi lubang, toleransi, ketebalan, dan akurasi kontur, perhatian khusus harus diberikan pada: apakah tepinya transparan, apakah permukaannya berwarna putih, apakah ada retakan mikro, apakah bekas pahat kontinu, dan apakah ada konsentrasi tegangan di sudut-sudutnya. Banyak komponen transparan yang secara dimensi dapat diterima tetapi gagal memenuhi standar penampilan; oleh karena itu, standar inspeksi harus lebih ketat.
Poin-poin dalam Pemrosesan Plastik Transparan
Ketajaman Alat Menentukan Batas Atas Transparansi
Dalam pemrosesan plastik transparan, semakin tumpul alat yang digunakan, semakin mudah menghasilkan tekanan dan panas, sehingga material lebih rentan terhadap pemutihan, pengaburan, atau gerigi pada tepinya. Akrilik, khususnya, membutuhkan alat yang tajam dan bertepi bersih karena lebih mendekati "pemotongan rapuh" daripada "pemotongan plastik". Ketika alat dalam kondisi buruk, permukaan seringkali tidak terpotong tetapi robek atau retak, tampak bagi mata telanjang sebagai lapisan area putih yang tidak jelas.
Cutting Heat adalah Musuh Terbesar
Plastik transparan sangat sensitif terhadap panas. Begitu panas terkonsentrasi, material dapat melunak secara lokal, membentuk tepi yang meleleh, lengketnya alat, pengaburan, atau riak tepi. Metode untuk mengendalikan panas meliputi: menggunakan alat yang tajam, meningkatkan efisiensi pemotongan secara wajar, menghindari alat yang terlalu lama menempel pada benda kerja, pembuangan serpihan tepat waktu, dan, bila perlu, menggunakan hembusan udara atau pendinginan volume kecil. Perlu dicatat bahwa plastik transparan tidak selalu cocok untuk jumlah cairan pendingin yang banyak, terutama dalam beberapa skenario dengan persyaratan tampilan yang tinggi; terlalu banyak cairan dapat berdampak negatif pada kualitas visual dan pasca-pemrosesan. 3.3 Pembuangan serpihan yang buruk dapat langsung merusak permukaan. Serpihan akrilik biasanya panjang dan ringan. Jika pembuangan serpihan buruk, serpihan akan bergesekan dengan alat dan benda kerja lagi, menyebabkan goresan atau panas berlebih lokal. Oleh karena itu, saat memproses plastik transparan, jalur pembuangan serpihan harus sehalus mungkin untuk menghindari penumpukan serpihan di alur yang dalam dan pengguliran ulang serpihan. Terutama untuk kontur yang kompleks dan rongga internal, masalah pembuangan serpihan seringkali lebih mungkin terjadi daripada pemotongan itu sendiri.
Getaran memperkuat semua kerusakan.
Material transparan sangat sensitif terhadap getaran. Kekakuan mesin perkakas yang tidak memadai, jarak pahat yang berlebihan, perlengkapan yang tidak stabil, atau parameter pemotongan yang berlebihan dapat menyebabkan bekas pahat bergelombang pada permukaan, dan bahkan pengelupasan pada tepinya. Setelah bekas getaran muncul pada bagian transparan, perbaikannya sangat sulit. Oleh karena itu, sumber getaran harus dihilangkan semaksimal mungkin sebelum pemesinan dengan menyesuaikan panjang pahat, metode penjepitan, dan jalur pahat.
Pembuatan bevel dan perawatan tepi sangat penting.
Tepi komponen plastik transparan seringkali paling rentan terhadap masalah. Sudut tajam mudah menumpuk tekanan dan dapat retak di kemudian hari; tepi siku-siku lebih cenderung tampak kasar atau kurang transparan. Oleh karena itu, pembentukan bevel yang tepat, transisi sudut yang membulat, dan pemolesan tepi seringkali merupakan langkah yang sangat penting dalam pemrosesan komponen transparan. Seringkali, perlakuan tepi akhir menentukan apakah produk dapat mencapai efek "terlihat seperti produk jadi".
Perbedaan Proses Pengolahan Antara Berbagai Jenis Plastik Transparan
Akrilik (PMMA)
Akrilik adalah material yang paling umum digunakan dalam pengolahan plastik transparan. Material ini memiliki transparansi tinggi dan tampilan yang bagus, tetapi rapuh dan mudah retak. Akrilik cocok untuk bagian pajangan dan bagian dekoratif dengan persyaratan tampilan yang tinggi, tetapi panas pemotongan dan tekanan penjepitan harus dikontrol. Hal terpenting selama pemrosesan adalah menjaga "pemotongan ringan, alat yang tajam, dan penjepitan yang stabil."
Polycarbonate (PC)
PC lebih kuat daripada akrilik dan memiliki ketahanan benturan yang lebih baik, tetapi permukaannya lebih rentan terhadap efek panas, yang mengakibatkan pemutihan atau tanda-tanda tekanan. Jika bagian-bagian membutuhkan ketangguhan dan ketahanan benturan yang lebih tinggi, PC adalah pilihan yang baik, tetapi juga sangat sensitif terhadap parameter pemotongan dan kondisi alat, terutama di area tepi dan lubang.
petg
PETG menyeimbangkan transparansi dan kemudahan pengolahan, dan sering digunakan dalam skenario yang membutuhkan tampilan yang baik dan pemrosesan yang relatif stabil. Dibandingkan dengan akrilik, PETG umumnya kurang rapuh, tetapi kualitas permukaan dan stabilitas dimensi masih bergantung pada kondisi pemrosesan yang tepat.
Plastik Khusus Transparan
Beberapa plastik rekayasa transparan atau material yang dimodifikasi dipilih berdasarkan persyaratan ketahanan suhu, ketahanan kimia, atau ketahanan api. Kesulitan pemrosesan material ini mungkin bukan terletak pada transparansinya sendiri, melainkan pada kekerasan, kerapuhan, atau kerentanannya terhadap tegangan internal yang lebih besar. Oleh karena itu, pemilihan material tidak boleh hanya berfokus pada "transparansi," tetapi juga mempertimbangkan lingkungan penggunaan, pola tegangan, dan persyaratan perakitan selanjutnya.
Tindakan Pencegahan untuk Pemesinan CNC pada Plastik Transparan
Alat harus tajam: Plastik transparan sangat sensitif terhadap kondisi mata pisau; alat yang tumpul dapat dengan mudah menyebabkan pemutihan, gerigi, dan sobekan.
Panas pemotongan harus dikontrol secara ketat: Panas yang berlebihan akan langsung menyebabkan tepi meleleh, pengaburan, dan perubahan dimensi.
Penjepitan harus stabil dan lembut: Penjepitan yang terlalu kuat akan menimbulkan tekanan, sedangkan penjepitan yang terlalu lemah akan menyebabkan getaran dan bekas alat.
Pembersihan serpihan harus dilakukan dengan halus: Penumpukan serpihan akan menyebabkan goresan sekunder dan panas berlebih di area tertentu.
Jalur pemesinan harus sehalus mungkin: Hindari belokan tajam, pemberhentian mendadak, dan jeda yang terlalu lama untuk mengurangi benturan. Perlakuan tepi sangat penting: pembentukan bevel, pemangkasan, dan pemolesan seringkali menentukan kualitas tampilan akhir.
Kondisi material harus diperiksa terlebih dahulu: Lembaran dengan tegangan internal lebih rentan retak selama proses pengolahan.
Masalah umum
“Mengapa plastik transparan, yang tampak sederhana, seringkali berubah menjadi putih, retak, atau kehilangan transparansinya setelah diproses?”
Alasannya biasanya bukan karena materialnya "tidak dapat diproses," melainkan karena bagian transparan memiliki toleransi kesalahan yang sangat kecil. Bahkan bekas pahat kecil pada bagian plastik biasa pun tidak terlalu berpengaruh; namun, bahkan gerigi kecil, tegangan lokal, atau pemanasan tepi pada bagian transparan akan sangat terlihat. Terutama dengan material seperti akrilik, menjaga transparansi sambil memastikan dimensi dan penampilan menuntut persyaratan yang lebih tinggi pada alat potong, perlengkapan, parameter, dan pasca-pemrosesan. Oleh karena itu, pemrosesan bagian transparan secara profesional lebih tentang mengendalikan "detail yang tidak terlihat" daripada sekadar menyelesaikan tindakan pemotongan. Semakin tinggi stabilitas pemrosesan, semakin mudah produk jadi memenuhi persyaratan pelanggan untuk penampilan dan tekstur.
In kesimpulan
Tantangan sebenarnya dalam pemesinan CNC plastik transparan, terutama akrilik, bukanlah apakah plastik tersebut dapat dipotong, tetapi apakah dapat dipotong dengan bersih, konsisten, dan transparan. Bagian transparan sangat sensitif terhadap alat potong, panas, getaran, dan penjepitan. Jika salah satu aspek ini tidak dikontrol dengan benar, hal itu dapat langsung memengaruhi tampilan produk jadi. Oleh karena itu, saat memproses plastik transparan, hal terpenting bukanlah mengejar kecepatan, tetapi stabilitas; bukan hanya memeriksa apakah dimensinya benar, tetapi juga memeriksa kecerahan tepi, kehalusan permukaan, dan tidak adanya retakan dan pemutihan. Selama kondisi material, kondisi alat potong, parameter pemotongan, dan pasca-pemrosesan semuanya diatur dengan benar, plastik transparan sebenarnya dapat menghasilkan hasil yang sangat indah.
















