
Pemesinan 5 sumbu simultan adalah proses penggilingan CNC tingkat lanjut di mana tiga sumbu linier dan dua sumbu putar bergerak bersamaan selama pemotongan. Gerakan terkoordinasi ini memungkinkan alat untuk mengikuti permukaan melengkung, mempertahankan sudut pemotongan yang terkontrol, dan menjangkau beberapa sisi komponen kompleks tanpa perlu memposisikan ulang benda kerja berulang kali.
Panduan ini menjelaskan cara kerja pemesinan 5 sumbu simultan, perbedaannya dengan pemesinan 3 sumbu dan 3+2, mengapa RTCP dan kinematika mesin penting, bagaimana pemrograman CAM mengontrol orientasi alat, dan apa yang harus dipertimbangkan oleh para insinyur saat mengevaluasi akurasi, hasil akhir permukaan, perkakas, material, dan geometri bagian.
Apa itu Pemesinan 5-Axis Simultan?
Pemesinan 5 sumbu simultan menggunakan gerakan linier dan putar yang terkoordinasi untuk mengontrol posisi dan orientasi alat potong. Tidak seperti pemesinan terindeks, sumbu putar tidak tetap diam saat material dihilangkan. Sumbu tersebut terus bergerak saat alat bergerak di sepanjang permukaan yang diprogram.
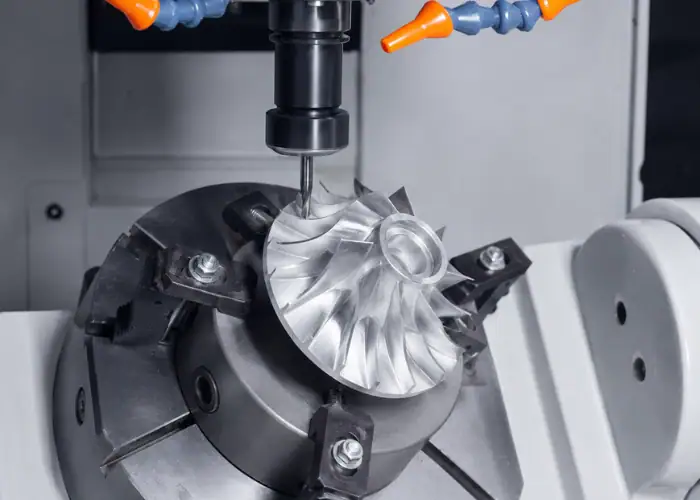
Gerakan Pemotongan Terkoordinasi 5 Sumbu
Mesin perkakas 3 sumbu konvensional bergerak sepanjang arah X, Y, dan Z. Mesin 5 sumbu menambahkan dua gerakan putar, yang umumnya diidentifikasi sebagai sumbu A, B, atau C. Sumbu putar ini dapat memiringkan atau memutar benda kerja, kepala spindel, atau kombinasi keduanya.
Selama pemesinan simultan, semua sumbu yang dibutuhkan dapat mengubah posisi secara bersamaan. Oleh karena itu, pahat mendekati setiap area pada sudut yang diprogram, bukan tetap vertikal terhadap meja mesin. Pergerakan ini sangat berguna untuk permukaan melengkung, fitur yang dalam, perubahan sudut dinding, dan geometri dengan akses pahat yang terbatas.
Tujuannya bukan sekadar menggerakkan lebih banyak sumbu mesin. Proses ini harus mempertahankan hubungan yang benar antara pahat, benda kerja, dan permukaan yang diinginkan. Setiap gerakan harus dikoordinasikan secara akurat sehingga perubahan orientasi pahat tidak menimbulkan kesalahan dimensi, pengikisan, atau transisi permukaan yang terlihat.
Orientasi Alat Berkesinambungan
Orientasi alat yang kontinu memungkinkan pemotong tetap berada pada sudut yang sesuai saat mengikuti permukaan yang kompleks. Pada bilah impeler, misalnya, alat dapat miring secara bertahap saat bergerak dari hub menuju tepi luar. Hal ini menjaga agar pemotong tetap sejajar dengan geometri permukaan yang berubah.
Mempertahankan sudut pahat yang sesuai dapat meningkatkan kondisi pemotongan. Pahat ujung bulat berkinerja buruk di dekat bagian tengahnya karena kecepatan pemotongan mendekati nol di ujung pahat. Memiringkan pahat memungkinkan bagian mata potong yang lebih efektif untuk bersentuhan dengan benda kerja, sehingga mendukung pembentukan serpihan dan hasil akhir permukaan yang lebih baik.
Orientasi kontinu juga membantu menghindari dinding, perlengkapan, dan fitur bagian yang berdekatan. Alih-alih menggunakan pahat yang terlalu panjang untuk mencapai area yang sulit secara vertikal, mesin dapat memiringkan pahat ke arah permukaan. Hal ini dapat mengurangi tonjolan pahat, meningkatkan kekakuan, dan meningkatkan stabilitas pemesinan.
Bagaimana Cara Kerja Gerakan 5 Sumbu Serentak?
Pengontrol mesin harus menggabungkan posisi alat yang diprogram dengan struktur mekanis pusat permesinan. Pengontrol menghitung bagaimana setiap sumbu linier dan putar harus bergerak sehingga pahat mengikuti jalur yang diinginkan sambil mempertahankan vektor alat dan titik kontak yang dibutuhkan.
Koordinasi Sumbu Linier dan Rotasi
Sumbu X, Y, dan Z mengontrol lokasi pahat di ruang angkasa. Sumbu putar mengontrol hubungan sudut antara pahat dan benda kerja. Selama pemesinan simultan, gerakan putar kecil mungkin memerlukan gerakan linier yang sesuai untuk mencegah pahat bergeser dari permukaan yang diprogram.
Hubungan ini menjadi lebih kompleks ketika alat bergerak semakin jauh dari titik poros putar. Perubahan sudut kecil dapat menghasilkan pergerakan yang lebih besar pada ujung pemotong ketika alat atau rakitan spindel panjang. Oleh karena itu, data kinematik yang akurat diperlukan untuk menghitung kompensasi yang tepat.
Pengontrol CNC memproses perubahan ini secara terus menerus. Ia menerima data jalur pahat dari program CAM dan mengubahnya menjadi gerakan sumbu spesifik mesin. Koordinasi yang mulus sangat penting karena gerakan putar yang tidak stabil dapat menyebabkan variasi kecepatan pemakanan, bekas goresan, getaran, atau keterlibatan pahat yang tidak konsisten.
Kontrol Posisi dan Vektor Alat
Jalur pahat 5 sumbu simultan mengandung lebih banyak informasi daripada jalur 3 sumbu konvensional. Program harus menentukan di mana pahat harus berada dan ke arah mana sumbu pahat harus mengarah. Bersama-sama, nilai-nilai ini menentukan lokasi dan orientasi pahat pada setiap tahap pemesinan.
Orientasi pahat dapat dikontrol relatif terhadap normal permukaan, kurva panduan, permukaan penggerak, atau referensi terprogram lainnya. Pemrogram dapat menambahkan sudut lead, lag, atau kemiringan samping untuk meningkatkan kondisi pemotongan, menjaga jarak bebas, atau menjauhkan pahat dari fitur bagian.
Vektor pahat yang dipilih memengaruhi kualitas dan pergerakan mesin. Perubahan orientasi yang agresif dapat memaksa sumbu putar untuk berbalik arah dengan cepat atau mendekati batas pergerakannya. Vektor pahat yang lebih halus sering menghasilkan pergerakan yang lebih stabil, umpan yang lebih konsisten, dan risiko bekas permukaan yang lebih rendah.
Pemesinan Simultan 5-Axis vs 3+2 dan 3-Axis
Tidak setiap komponen multi-sisi memerlukan gerakan putar kontinu. Pemesinan tiga sumbu, 3+2, dan lima sumbu simultan masing-masing memiliki keunggulan praktis. Metode yang tepat bergantung pada apakah sudut pahat harus diubah selama pemotongan atau hanya di antara operasi pemesinan yang terpisah.
| Faktor Perbandingan | Pemesinan 3-Sumbu | 3+2 Pemesinan | Pemesinan 5-Sumbu Simultan |
| Gerakan aktif | X, Y, dan Z | Tiga sumbu pemotongan setelah pemosisian putar | Tiga sumbu linier dan dua sumbu putar secara bersamaan |
| Sudut pahat selama pemotongan | Biasanya tetap | Tetap untuk setiap operasi terindeks | Perubahan terus-menerus |
| Persyaratan pengaturan | Berbagai pengaturan untuk wajah yang berbeda | Beberapa sisi dalam satu penjepit | Permukaan kompleks dalam satu penjepitan |
| Kesulitan pemrograman | Relatif rendah | Moderat | High |
| Geometri terbaik | Bagian-bagian prismatik dan mudah diakses | Lubang miring dan fitur multi-sisi | Permukaan melengkung, berpilin, dan berubah sudut |
| Risiko tabrakan | Menurunkan | Moderat | Lebih tinggi tanpa simulasi yang tepat |
| Pencampuran permukaan | Mungkin menampilkan transisi pengaturan | Baik di antara fitur-fitur yang diindeks | Kuat pada kontur kontinu |
| Biaya tipikal | Menurunkan | Moderat | Tertinggi |
Kapan Pemesinan 3+2 Sudah Cukup?
Pada pemesinan 3+2, sumbu putar memposisikan benda kerja atau spindel pada sudut tertentu dan kemudian tetap diam selama pemotongan. Mesin secara efektif melakukan operasi 3 sumbu dari orientasi yang berbeda. Metode ini cocok untuk lubang miring, rongga, permukaan, dan fitur dengan arah tetap.
Karena sumbu putar terkunci selama pemotongan, jalur pahat umumnya lebih mudah diprogram, disimulasikan, dan dioptimalkan. Pergerakan mesin juga lebih mudah diprediksi. Untuk bagian dengan beberapa fitur planar tetapi tanpa permukaan yang berubah secara kontinu, pemesinan 3+2 dapat memberikan akurasi yang sangat baik dengan kompleksitas pemrograman yang lebih rendah.
Penggunaan gerakan simultan yang tidak perlu dapat meningkatkan waktu pemrograman dan risiko tabrakan tanpa meningkatkan kualitas komponen. Para insinyur sebaiknya memilih pemesinan 3+2 ketika orientasi terindeks memberikan akses alat yang memadai, kualitas permukaan, dan kontrol toleransi. Metode pemesinan yang paling canggih belum tentu yang paling efisien.
Kapan Gerakan Serentak Diperlukan?
Pemesinan 5 sumbu simultan menjadi berharga ketika sudut pahat harus berubah terus menerus sepanjang jalur pemotongan. Contoh tipikal meliputi bilah turbin, impeler, baling-baling, komponen ortopedi, permukaan cetakan bentuk bebas, geometri port, dan bagian dengan kondisi kemiringan atau pemotongan bawah yang berubah-ubah.
Komponen-komponen ini tidak selalu dapat dibagi menjadi operasi terindeks sederhana. Mengunci sumbu putar dapat menciptakan area yang tidak terjangkau, kontak pemotong yang buruk, perpanjangan alat yang berlebihan, atau transisi yang terlihat antara jalur alat. Gerakan kontinu memungkinkan pemotong mengikuti geometri tanpa berhenti untuk memposisikan ulang benda kerja.
Proses ini juga berguna ketika pencampuran permukaan sangat penting. Dengan mempertahankan gerakan pahat yang tidak terputus di area yang berdekatan, pemesinan simultan dapat mengurangi ketidaksesuaian terkait pengaturan dan batas jalur pahat. Hal ini dapat mengurangi pemolesan manual dan meningkatkan konsistensi permukaan berkontur fungsional.
RTCP dan Kinematika Mesin
Pergerakan sumbu putar mengubah lokasi ujung pahat relatif terhadap sistem koordinat mesin. Fungsi kontrol titik pusat pahat RTCP, TCP, atau yang setara mengkompensasi pergerakan ini. Fungsi-fungsi ini memungkinkan pemrogram untuk bekerja dengan titik pemotongan yang diinginkan alih-alih menghitung setiap pergerakan poros mesin secara manual.
Bagaimana RTCP Mempertahankan Titik Pusat Alat?
RTCP adalah singkatan dari Rotating Tool Center Point (Titik Pusat Alat yang Berputar). Ketika sumbu putar berubah sudut, kontrol menyesuaikan sumbu linier yang diperlukan sehingga ujung alat yang diprogram tetap berada di lokasi yang diinginkan. Tanpa kompensasi ini, memiringkan spindel atau meja dapat menggeser pemotong menjauh dari permukaan benda kerja.
Fungsi ini menggunakan kinematika mesin, panjang alat, lokasi poros putar, dan posisi sumbu untuk menghitung kompensasi. Jika panjang alat berubah, pengontrol akan memasukkan nilai baru tersebut ke dalam perhitungannya. Hal ini menjadikan pengukuran alat yang akurat dan kalibrasi mesin sangat penting untuk hasil yang andal.
RTCP menyederhanakan eksekusi jalur pahat, tetapi tidak memperbaiki setiap kesalahan pemrograman atau pengaturan. Data panjang pahat yang salah, kalibrasi poros yang tidak akurat, kesalahan perlengkapan, atau post-processor yang dikonfigurasi dengan buruk masih dapat menghasilkan penyimpangan dimensi. Fungsi kontrol harus didukung oleh sistem permesinan yang terverifikasi.
Kalibrasi Kinematik dan Akurasi Panjang Alat
Kinematika mesin menggambarkan hubungan fisik antara sumbu linier, sumbu putar, spindel, meja, dan titik tumpu. Pengontrol membutuhkan nilai yang akurat untuk hubungan ini karena setiap gerakan putar memengaruhi lokasi ujung pemotong yang dihitung.
Kesalahan kalibrasi kecil dapat terlihat ketika sumbu putar bergerak melalui sudut yang besar. Suatu bagian mungkin dapat dikerjakan dengan benar pada satu orientasi tetapi menunjukkan ketidaksesuaian ketika didekati dari arah lain. Kalibrasi sumbu putar secara berkala membantu mengurangi kesalahan yang bergantung pada orientasi ini dan mendukung akurasi multi-sumbu yang konsisten.
Panjang pahat juga harus diukur dengan benar. Pahat yang lebih panjang atau lebih pendek dari nilai yang tersimpan di kontrol akan mengubah posisi pemotong efektif selama gerakan putar. Pekerjaan presisi mungkin memerlukan pengujian pahat, kompensasi termal, dan pemotongan verifikasi sebelum pengerjaan permukaan akhir yang kritis.
Pemrograman CAM dan Verifikasi Jalur Alat
Pemesinan 5 sumbu simultan sangat bergantung pada perangkat lunak CAM, simulasi mesin, dan post-processor yang dikonfigurasi dengan benar. Pemrogram harus mengelola orientasi pahat, perilaku sumbu putar, jarak bebas tabrakan, kontrol umpan, kontak permukaan, dan batas pergerakan fisik mesin.
Kontrol Jalur Alat dan Pasca-Pemrosesan
Sistem CAM menghitung posisi pahat berdasarkan model bagian, pahat yang dipilih, strategi pemesinan, dan aturan sumbu pahat. Sistem ini dapat menghasilkan jalur pahat pemotongan serpihan, jalur aliran, kontur multi-sumbu, pemesinan pisau, atau jalur pahat normal permukaan tergantung pada geometri dan persyaratan penyelesaian.
Post-processor mengubah jalur pahat netral ini menjadi kode CNC spesifik mesin. Ia harus memahami konfigurasi mesin, arah sumbu putar, jarak poros, fungsi kontrol, dan batasan sumbu. Post-processor yang dibuat untuk satu mesin 5-sumbu mungkin tidak menghasilkan gerakan yang aman untuk konfigurasi lain.
Validasi pasca-pemrosesan harus mencakup bagian uji terkontrol dan simulasi mesin. Geometri permukaan yang benar di CAM tidak menjamin pergerakan sumbu yang benar pada mesin. Penggulungan putar, pemilihan sudut, keluaran umpan, dan perintah RTCP semuanya harus sesuai dengan mesin dan pengontrol yang sebenarnya.
Penghindaran Tabrakan dan Batasan Sumbu
Pemeriksaan tabrakan harus mencakup lebih dari sekadar ujung pemotong. Simulasi CAM harus mengevaluasi dudukan pahat, spindel, meja putar, perlengkapan, klem, bahan baku, dan bagian jadi. Memiringkan pahat dapat meningkatkan akses, tetapi juga dapat mendekatkan komponen mesin yang lebih besar ke benda kerja.
Sumbu putar memiliki batas pergerakan dan dapat memilih solusi sudut yang berbeda untuk orientasi alat yang sama. Lintasan alat yang melewati batas dapat memaksa mesin untuk memutar balik atau berputar secara tidak terduga. Pergerakan ini dapat mengganggu pemotongan, menimbulkan bekas, atau meningkatkan risiko tabrakan jika tidak direncanakan.
Program yang stabil menghindari gerakan putar yang tidak perlu. Vektor alat harus dihaluskan, perlengkapan harus memberikan ruang gerak, dan orientasi pemesinan yang diinginkan harus tetap berada dalam rentang sumbu yang aman. Simulasi digital lengkap sangat penting sebelum memotong material mahal atau komponen bernilai tinggi.
Peralatan, Penjepit Benda Kerja, dan Perilaku Material
Akses tambahan yang disediakan oleh pemesinan 5 sumbu simultan mengubah cara para insinyur memilih pahat dan perlengkapan. Sudut pendekatan yang lebih baik dapat memperpendek jarak tumpuan pahat, tetapi benda kerja tetap harus kaku saat meja atau spindel bergerak melalui berbagai orientasi.
Pemilihan dan Jangkauan Alat Pemotong
Alat potong yang lebih pendek umumnya lebih kaku daripada alat potong dengan jangkauan panjang. Dengan memiringkan alat atau benda kerja, mesin 5 sumbu seringkali dapat menjangkau permukaan yang dalam tanpa perpanjangan yang berlebihan. Hal ini mengurangi defleksi dan getaran sekaligus memungkinkan pemakanan yang lebih stabil, kontrol dimensi yang lebih baik, dan konsistensi permukaan yang lebih baik.
Mata bor ujung bulat umum digunakan untuk penyelesaian bentuk bebas, tetapi mata bor barel, mata bor tirus, mata bor lolipop, dan mata bor pemotong samping multi-sumbu juga dapat digunakan. Mata bor terbaik bergantung pada kelengkungan permukaan, geometri sudut, sudut akses, material, dan hasil akhir yang diinginkan.
Jarak bebas dudukan pahat harus dipertimbangkan dengan mata potong. Dudukan yang terlalu besar dapat bertabrakan ketika pahat miring ke arah dinding. Dudukan yang ramping meningkatkan akses tetapi dapat mengurangi kekakuan. Pemilihan pahat harus menyeimbangkan jangkauan, jarak bebas dudukan, tekanan pemotongan, dan masa pakai pahat yang diharapkan.
Penjepitan Benda Kerja dan Stabilitas Material
Perlengkapan lima sumbu harus mengekspos sebanyak mungkin benda kerja sambil tetap memberikan dukungan yang memadai. Perlengkapan harus tetap berada di luar jangkauan pemotong dan spindel selama gerakan putar penuh. Penjepit profil rendah, perlengkapan ekor burung, rahang lunak khusus, dan alas pengorbanan umumnya dipertimbangkan.
Urutan pengerjaan mesin harus menjaga kekakuan. Menghilangkan terlalu banyak material di awal dapat meninggalkan bilah, dinding, atau bagian berbentuk bebas yang tipis dan bergetar selama proses penyelesaian. Operasi pengasaran, semi-penyelesaian, dan penyelesaian harus diatur sedemikian rupa sehingga sisa material dapat menopang komponen hingga permukaan kritis selesai.
Perilaku material juga memengaruhi strategi. Aluminium mampu menahan kecepatan pemotongan tinggi tetapi dapat mengalami distorsi ketika tegangan sisa dilepaskan. Baja tahan karat dapat mengalami pengerasan kerja dan menghasilkan panas, sementara titanium memusatkan panas di dekat ujung pemotong. Setiap material membutuhkan kontak yang tepat, pendingin, pelapisan alat, dan toleransi penyelesaian yang sesuai.
Toleransi, Penyelesaian Permukaan, dan Kontrol Kualitas
Pemesinan 5 sumbu simultan dapat mengurangi variasi yang terkait dengan pengaturan, tetapi toleransi akhir masih bergantung pada sistem manufaktur secara keseluruhan. Kalibrasi mesin, kondisi alat, kekakuan perlengkapan, stabilitas material, perilaku termal, pemrograman, dan inspeksi semuanya memengaruhi komponen jadi.
Akurasi di Berbagai Permukaan
Pengerjaan beberapa permukaan dalam satu kali penjepitan mengurangi kesalahan yang disebabkan oleh pelepasan dan penempatan ulang bagian tersebut. Hubungan acuan tetap terhubung dengan pengaturan awal, yang dapat meningkatkan posisi lubang, kontur, permukaan, dan fitur lengkung relatif satu sama lain.
Namun, akurasi sumbu putar menjadi lebih penting. Pemosisian linier mungkin tepat, sementara kesalahan poros putar menciptakan variasi pada sudut yang berbeda. Semakin jauh titik potong dari pusat putar, semakin besar pengaruh penyimpangan sudut atau poros yang kecil terhadap lokasi permukaan sebenarnya.
Toleransi harus ditetapkan sesuai fungsinya. Tidak setiap permukaan bentuk bebas memerlukan kontrol dimensi yang sama seperti dudukan bantalan, fitur penyegelan, lubang penyelarasan, atau titik acuan perakitan. Gambar yang jelas membantu produsen memfokuskan kalibrasi, penyelesaian, dan inspeksi pada hubungan yang paling penting.
Penyelesaian Permukaan pada Kontur Kompleks
Kualitas permukaan akhir bergantung pada kontak pahat, langkah pemotongan, laju pemakanan, orientasi pahat, gerakan mesin, dan respons material. Pemesinan 5 sumbu simultan dapat menjaga pahat agar tidak berada di area kontak yang tidak efisien dan mempertahankan radius pemotongan efektif yang lebih konsisten di seluruh permukaan yang berkontur.
Gerakan putar yang tidak terkontrol dengan baik masih dapat meninggalkan bekas. Perubahan sudut yang cepat, pembalikan sumbu, pengurangan laju pemakanan, atau ketidakstabilan vektor alat dapat menciptakan garis-garis yang terlihat dan ketidaksesuaian permukaan. Kontrol orientasi yang halus dan keterlibatan pahat yang konsisten sangat penting saat melakukan pemesinan cetakan yang dipoles, bilah, atau permukaan produk yang terlihat.
Inspeksi dapat mencakup pengukuran CMM, pemindaian optik, pengujian kekasaran permukaan, analisis profil, atau perbandingan dengan model CAD. Komponen kompleks seringkali memerlukan inspeksi dari berbagai arah, sehingga perencanaan datum harus menghubungkan pengaturan pemesinan dengan strategi pengukuran akhir.
Manfaat dan Keterbatasan Pemesinan Serentak
Nilai utama dari pemesinan 5 sumbu simultan berasal dari penggabungan akses, orientasi alat yang berkelanjutan, dan pengurangan waktu pengaturan. Hal ini dapat meningkatkan produksi komponen kompleks, tetapi juga menambah persyaratan pemrograman, mesin, perkakas, dan kontrol kualitas yang mungkin tidak dibenarkan untuk komponen yang lebih sederhana.
| Faktor Teknik | Potensi Manfaat | Kemungkinan Batasan |
| Geometri kompleks | Mampu menjangkau permukaan yang melengkung dan berubah sudut. | Membutuhkan pemrograman CAM tingkat lanjut. |
| Jumlah pengaturan | Mesin dengan lebih banyak fitur dalam satu penjepit. | Menuntut praktik kerja yang terbuka dan stabil. |
| Panjang alat | Memungkinkan penggunaan pemotong yang lebih pendek dan lebih kaku. | Jarak bebas antara dudukan dan spindel tetap sangat penting. |
| Permukaan selesai | Mempertahankan kontak pemotong yang lebih baik | Gerakan berputar dapat meninggalkan bekas jika tidak stabil. |
| Ketepatan | Mengurangi kesalahan penempatan ulang | Bergantung pada kalibrasi kinematik |
| waktu siklus | Menggabungkan operasi dan mengurangi penanganan. | Simulasi dan pemrograman membutuhkan waktu lebih lama. |
| Biaya produksi | Dapat menurunkan total biaya pada komponen yang kompleks. | Tarif mesin dan biaya rekayasa lebih tinggi. |
| Risiko proses | Mampu menyelesaikan komponen bernilai tinggi secara efisien. | Akibat tabrakan bisa sangat parah. |
Di mana pemesinan simultan memberikan nilai tambah?
Proses ini memberikan nilai tambah terbesar ketika komponen memiliki permukaan lengkung yang kontinu, akses yang sulit, berbagai orientasi, atau hubungan kritis antar fitur. Dalam kasus ini, pengaturan yang lebih sedikit dan pemotong yang lebih pendek dapat mengurangi risiko pemesinan dan meningkatkan konsistensi dimensi.
Hal ini juga dapat mengurangi pekerjaan hilir. Jalur pahat kontinu yang lebih halus dapat mengurangi pencampuran, pemolesan manual, dan koreksi pengaturan. Untuk permukaan cetakan, komponen aerodinamis, dan geometri medis, pengurangan penyelesaian manual membantu mempertahankan bentuk CAD yang diinginkan dan akurasi dimensi.
Produksi dengan variasi produk tinggi dan volume rendah juga dapat memperoleh manfaat ketika satu perlengkapan fleksibel dan program yang terverifikasi menggantikan beberapa pengaturan khusus. Mesin mungkin memiliki tarif per jam yang lebih tinggi, tetapi total biaya produksi dapat lebih rendah jika mempertimbangkan tenaga kerja untuk pengaturan, inspeksi, pengerjaan ulang, dan penyelesaian akhir sekunder.
Kapan Proses Lain Lebih Praktis?
Komponen prisma sederhana tidak secara otomatis mendapatkan manfaat dari pemesinan simultan. Jika komponen tersebut sebagian besar terdiri dari permukaan datar, rongga lurus, dan lubang yang mudah diakses, proses 3 sumbu atau 3+2 dapat menghasilkan komponen lebih cepat dengan pemrograman yang lebih sederhana dan biaya mesin yang lebih rendah.
Pemesinan 5 sumbu simultan juga tidak selalu merupakan metode pengasahan terbaik. Penghilangan material yang berat mungkin lebih efisien pada mesin 3 sumbu kaku atau pusat pemesinan horizontal menggunakan pahat yang lebih besar dan pemotongan yang lebih dalam. Bagian tersebut kemudian dapat dipindahkan ke proses 5 sumbu untuk penyelesaian semi-finishing dan fitur akhir yang kompleks.
Keputusan harus didasarkan pada total risiko proses, bukan hanya kemampuan mesin saja. Para insinyur harus membandingkan waktu pemrograman, waktu siklus, jumlah pengaturan, biaya perlengkapan, upaya inspeksi, persyaratan permukaan, dan kuantitas yang diharapkan sebelum memilih jalur pemesinan.
Pertimbangan Desain untuk Komponen CNC Lima Sumbu
Suatu bagian tidak perlu terlihat sangat kompleks untuk mendapatkan manfaat dari pemesinan 5 sumbu, tetapi geometrinya harus membenarkan pergerakan alat yang berkelanjutan. Tinjauan desain awal membantu menentukan apakah permukaan yang dibutuhkan dapat dikerjakan, diperiksa, dan diakses tanpa menimbulkan biaya yang tidak perlu.
Akses Alat dan Geometri Fitur
Rongga yang dalam, saluran yang sempit, lekukan, dan dinding yang berdekatan harus diperiksa untuk memastikan jarak bebas antara pahat dan dudukan. Permukaan mungkin dapat dijangkau oleh ujung pahat tetapi terhalang oleh dudukan atau badan spindel ketika mesin dimiringkan ke sudut yang dibutuhkan.
Radius sudut dalam harus sesuai dengan ukuran pahat yang praktis. Gerakan simultan meningkatkan akses, tetapi tidak menghasilkan sudut dalam yang benar-benar tajam dengan pahat yang berputar. Radius kecil membutuhkan pahat yang lebih kecil, yang dapat meningkatkan waktu pengerjaan, risiko defleksi, dan keausan pahat.
Para perancang juga harus mempertimbangkan sudut pahat yang dibutuhkan. Jika suatu fitur hanya dapat dijangkau di dekat batas putaran mesin, produksi mungkin menjadi kurang stabil. Perubahan geometri kecil, radius jarak bebas yang lebih besar, atau sudut dinding yang dimodifikasi dapat meningkatkan akses pahat tanpa mengubah fungsi komponen.
Datum, Toleransi, dan Inspeksi
Titik acuan fungsional harus terletak pada permukaan yang stabil dan terukur. Pemasok permesinan membutuhkan hubungan yang jelas antara geometri bentuk bebas dan lubang-lubang kritis, antarmuka, permukaan pemasangan, atau fitur penyegelan. Definisi titik acuan yang buruk akan mempersulit pemrograman dan inspeksi.
Toleransi yang ketat harus difokuskan pada fitur-fitur yang memengaruhi perakitan atau kinerja. Menerapkan toleransi yang sama pada setiap permukaan yang berkontur dapat menambah biaya pemrograman, penyelesaian, dan inspeksi tanpa meningkatkan produk akhir. Penamaan profil permukaan seringkali lebih bermanfaat daripada dimensi titik yang berlebihan.
Akses inspeksi harus ditinjau selama tahap desain. Fitur yang sulit dijangkau dengan alat potong mungkin juga sulit diukur dengan probe konvensional. Pemindaian optik, perlengkapan khusus, atau alat ukur khusus mungkin diperlukan untuk geometri yang dalam atau sangat melengkung.
Aplikasi Pemesinan 5-Axis Simultan
Pemesinan simultan digunakan ketika kompleksitas permukaan, akses alat, dan hubungan fitur membuat pengaturan konvensional menjadi tidak efisien. Metode ini paling berharga ketika bagian tersebut harus mempertahankan geometri yang tepat di berbagai orientasi yang berubah atau permukaan tiga dimensi yang kontinu.
Komponen Dirgantara dan Energi
Komponen kedirgantaraan seperti impeler, blisk, bilah turbin, airfoil, dan komponen struktural seringkali memiliki permukaan yang berpilin dan penampang yang tipis. Gerakan simultan memungkinkan pemotong untuk mengikuti geometri bilah sambil menjaga jarak dari permukaan yang berdekatan dan mendukung keterlibatan alat yang terkontrol.
Komponen-komponen ini sering kali dikerjakan dari aluminium, titanium, baja tahan karat, atau paduan suhu tinggi. Nilai material dan kesulitan pengerjaan membuat pencegahan benturan, manajemen umur pakai alat, dan verifikasi proses menjadi sangat penting. Strategi semi-finishing dan finishing yang stabil membantu melindungi komponen setelah penghilangan material dalam jumlah besar.
Komponen penanganan energi dan fluida juga dapat mencakup impeler, rotor pompa, port, dan saluran aliran. Kontinuitas permukaan memengaruhi perilaku dan efisiensi fluida, sehingga jalur alat yang terkontrol dan hasil akhir yang konsisten dapat menjadi penting secara fungsional, bukan hanya sekadar kosmetik.
Komponen Medis, Cetakan, dan Peralatan Presisi
Komponen medis dapat mencakup implan ortopedi, instrumen bedah, struktur prostetik, dan bagian anatomi khusus. Bentuk organik, permukaan yang terkontrol, dan sudut alat yang berubah-ubah menjadikan pemesinan 5 sumbu simultan berguna untuk menghasilkan geometri kompleks dari logam biokompatibel dan plastik teknik.
Komponen cetakan dan die seringkali memiliki rongga yang dalam, kemiringan yang bervariasi, permukaan yang dipahat, dan akses sudut yang sulit. Pemesinan lima sumbu dapat memperpendek mata pisau, meningkatkan kontak permukaan, dan mengurangi jumlah pengaturan sisipan cetakan. Hal ini juga dapat mengurangi pemolesan pada permukaan rongga dan inti yang kompleks.
Peralatan presisi, komponen robotik, dan bagian otomatisasi dapat memperoleh manfaat ketika beberapa fitur bersudut harus tetap berhubungan secara akurat. Untuk aplikasi khusus , persyaratan desain dan manufaktur komponen dapat sangat bervariasi tergantung pada peralatan dan lingkungan operasi. Pemesinan satu kali pengaturan membantu mengontrol posisi lubang, antarmuka pemasangan, fitur sensor, dan permukaan kerja berkontur tanpa mengakumulasi kesalahan melalui penjepitan ulang berulang.
Pertanyaan Umum Demo Slot
Apakah pemesinan 5 sumbu simultan selalu lebih akurat daripada pemesinan 3+2?
Tidak selalu. Pemesinan simultan dapat mengurangi kesalahan pengaturan dan meningkatkan pencampuran permukaan kontinu, tetapi akurasinya bergantung pada kalibrasi sumbu putar, pengaturan RTCP, pengukuran alat, pemrograman, dan kondisi mesin. Untuk fitur planar sudut tetap, operasi 3+2 yang stabil mungkin lebih sederhana dan sama akuratnya.
Bagian mana saja yang benar-benar membutuhkan gerakan 5 sumbu simultan?
Komponen dengan sudut permukaan yang terus berubah, bilah yang terpelintir, impeler, kontur bentuk bebas, undercut yang sulit, atau persyaratan jarak bebas alat yang kompleks merupakan kandidat yang kuat. Komponen dengan hanya lubang miring, permukaan datar, atau kantong arah tetap seringkali dapat diproduksi secara efektif dengan pemesinan 3+2.
Bagaimana RTCP memengaruhi akurasi pemesinan lima sumbu?
RTCP mengkompensasi pergerakan ujung pahat ketika sumbu putar berubah posisi. Sistem ini menggunakan kinematika mesin dan data panjang pahat untuk mengkoordinasikan sumbu linier. Kalibrasi atau data pahat yang salah masih dapat menimbulkan kesalahan, sehingga RTCP harus didukung oleh informasi mesin dan pengaturan yang telah diverifikasi.
Apa risiko kegagalan utama dalam pemesinan simultan?
Salah satu risiko utama adalah tabrakan yang tidak terdeteksi yang melibatkan alat, dudukan, spindel, perlengkapan, meja, atau benda kerja. Risiko lainnya meliputi pembalikan sumbu putar, ketidakstabilan vektor alat, variasi umpan yang berlebihan, kalibrasi yang buruk, dan pengikisan permukaan. Simulasi lengkap dan verifikasi program yang terkontrol sangat penting.
Kesimpulan
Pemesinan 5 sumbu simultan memberikan kontrol berkelanjutan terhadap posisi dan orientasi pahat, sehingga cocok untuk permukaan yang kompleks, akses yang sulit, dan bagian yang membutuhkan hubungan akurat di berbagai arah. Nilainya bergantung pada geometri, kinematika mesin, RTCP, kualitas pemrograman, perkakas, penjepit benda kerja, perilaku material, dan perencanaan inspeksi.
Di TiRapid , kami menyediakan layanan pemesinan CNC presisi untuk komponen logam dan plastik khusus, membantu pelanggan memproduksi komponen lima sumbu yang kompleks dengan jalur pahat yang terkontrol, akurasi dimensi, kualitas permukaan, dan kinerja yang andal untuk aplikasi teknik yang menuntut.















