
Reaming adalah proses penyelesaian lubang presisi yang menggunakan reamer untuk menyempurnakan ukuran, kebulatan, kelurusan, dan permukaan lubang yang telah dibor sebelumnya. Proses ini hanya menghilangkan sedikit material dari dinding lubang, sehingga cocok untuk lubang pasak dowel, bushing, poros, dudukan bantalan, lubang penyegelan, dan fitur perakitan yang pas dan membutuhkan kontrol yang lebih ketat daripada yang dapat diberikan oleh pengeboran saja.
Panduan ini menjelaskan cara kerja reaming, perbedaannya dengan pengeboran dan pembubutan, jenis-jenis reamer yang umum digunakan, cara memilih alat yang tepat, dan parameter proses mana yang memengaruhi akurasi lubang.
Apa itu Reaming?
Pengerjaan pelebaran lubang (reaming) adalah operasi penyelesaian yang digunakan untuk sedikit memperbesar dan memperbaiki lubang yang sudah ada setelah pengeboran, pembubutan, atau pengecoran. Alih-alih membuat lubang dari material padat, alat pelebar lubang mengikuti jalur lubang yang sudah ada dan menghilangkan lapisan tipis yang terkontrol untuk meningkatkan akurasi diameter, kebulatan, dan kondisi permukaan.
Dalam pemesinan presisi, pelebaran lubang (reaming) umumnya digunakan ketika lubang yang dibor tidak cukup akurat untuk perakitan akhir. Pengeboran standar dapat meninggalkan bekas pahat, variasi ukuran, kebulatan yang buruk, atau sedikit kesalahan posisi, sedangkan pelebaran lubang dapat membuat lubang lebih mendekati ukuran yang pas dan terkontrol.
Proses pengerjaan ulang lubang yang terkontrol dengan baik umumnya dapat mencapai toleransi sekitar ±0.005 mm dalam pekerjaan presisi dan hasil akhir permukaan sekitar Ra 0.2–0.8 µm, tergantung pada material, kualitas alat, kekakuan mesin, pendingin, dan persiapan lubang. Nilai-nilai ini membuat pengerjaan ulang lubang berguna untuk komponen yang membutuhkan gesekan halus, pemasangan tekan, penyelarasan yang akurat, atau kinerja penyegelan.
Apa fungsi dari proses reaming?
Fungsi dari proses reaming adalah untuk memperbaiki lubang yang telah dikerjakan sebelumnya agar memenuhi persyaratan ukuran akhir, kesesuaian, kebulatan, dan penyelesaian permukaan. Proses ini terutama tidak digunakan untuk menghilangkan material dalam jumlah besar, tetapi untuk penyelesaian akhir yang terkontrol.
Meningkatkan Akurasi Dimensi
Pengerjaan pelebaran lubang (reaming) meningkatkan akurasi dimensi dengan menghilangkan sejumlah kecil material yang dapat diprediksi dari dinding lubang. Dalam pengaturan presisi tinggi, lubang yang dikerjakan dengan pelebaran lubang seringkali dapat mencapai toleransi sekitar ±0.005 mm atau lebih ketat jika mesin, perlengkapan, alat pelebar lubang, dan kondisi pra-lubang dikontrol dengan benar.
Hal ini membuat proses pelebaran lubang (reaming) cocok untuk pemasangan H7, lubang pasak, lubang penempatan, lubang bantalan, dan rakitan mekanis yang presisi. Dibandingkan dengan pengeboran, pelebaran lubang memberikan diameter akhir yang lebih terkontrol karena alat pelebar lubang memiliki banyak mata pisau dan geometri pemotongan yang terpandu.
Lubang awal harus tetap cukup akurat agar alat pelebar lubang (reamer) dapat mengikutinya. Jika lubang yang dibor atau dilubangi sangat tidak sejajar, meruncing, atau tidak bulat sempurna, pelebaran lubang dapat memperbaiki permukaan dan ukuran, tetapi tidak dapat sepenuhnya memperbaiki posisi lubang.
Meningkatkan Kebulatan dan Konsentrisitas
Pengerjaan pelebaran lubang (reaming) meningkatkan kebulatan dan konsentrisitas dengan menggunakan aksi pemotongan multi-alur yang terpandu. Reamer menstabilkan diri di dalam lubang yang sudah ada dan menghilangkan sejumlah kecil material secara merata dari dinding lubang.
Hal ini penting untuk bagian yang berputar, sambungan geser, selongsong penyelarasan, penyangga poros, dan komponen di mana bentuk bulat yang buruk dapat menyebabkan getaran, keausan yang tidak merata, kebocoran, atau hambatan perakitan.
Namun, proses reaming merupakan proses mengikuti alur yang sudah ada. Proses ini umumnya mengikuti jalur lubang yang sudah ada, bukan membuat sumbu yang sepenuhnya baru. Untuk koreksi posisi lubang yang signifikan, proses boring biasanya lebih tepat dilakukan sebelum reaming akhir.
Mengoptimalkan Hasil Akhir Permukaan
Pengerjaan pelebaran lubang (reaming) mengoptimalkan hasil akhir permukaan dengan menggabungkan pemotongan ringan dengan efek penghalusan di sepanjang dinding lubang. Tergantung pada material dan kondisi pemotongan, lubang yang dikerjakan dengan pelebaran lubang umumnya dapat mencapai Ra 0.2–0.8 µm.
Hasil akhir yang halus sangat penting untuk permukaan penyegelan, bantalan geser, bushing, poros, lubang hidrolik, komponen pneumatik, dan bagian-bagian medis. Lubang yang dibor kasar dapat meningkatkan gesekan, keausan, kebocoran, atau gaya perakitan.
Kualitas permukaan akhir bergantung pada ketajaman pahat, desain alur, kecepatan pemotongan, laju pemakanan, toleransi material, pelumasan, dan pembuangan serpihan. Reamer yang tumpul atau aliran pendingin yang buruk dapat dengan cepat mengubah proses penyelesaian akhir menjadi sumber goresan, getaran, atau lubang yang terlalu besar.
Memastikan Konsistensi dalam Produksi
Pengerjaan pelebaran lubang (reaming) memastikan konsistensi dalam produksi karena geometri alat mengontrol ukuran lubang akhir dengan lebih mudah diprediksi daripada hanya pengeboran. Setelah lubang awal, alat, dudukan, pendingin, dan umpan stabil, pengerjaan pelebaran lubang dapat menghasilkan hasil yang berulang di berbagai batch produksi.
Kemampuan pengulangan ini berguna untuk komponen otomotif, kedirgantaraan, medis, pompa, bantalan, dan perlengkapan. Industri-industri ini seringkali membutuhkan kualitas lubang yang sama di berbagai bagian, bukan hanya satu sampel yang berhasil.
Dalam produksi massal, keausan reamer harus dipantau karena keausan tepi secara bertahap dapat mengubah ukuran lubang dan hasil akhir permukaan. Pengendalian umur pakai alat, inspeksi menggunakan plug gauge, dan pemeriksaan kekasaran permukaan secara berkala membantu menjaga konsistensi setiap batch produksi.
Bagaimana Cara Kerja Reaming?
Proses pelebaran lubang (reaming) dilakukan dengan menghilangkan lapisan tipis material dari lubang yang sudah ada menggunakan alat pemotong bermata banyak yang disebut reamer. Alat ini mengikuti lubang yang telah dibor sebelumnya dan memperbaiki diameter, geometri, dan permukaan akhirnya.
Penghapusan Material Minimal
Proses reaming hanya menghilangkan sedikit material, biasanya sekitar 0.1–0.5 mm diameternya, tergantung pada ukuran lubang, material, dan jenis alat. Jumlah material yang dihilangkan dalam jumlah kecil ini membantu mengurangi gaya pemotongan dan mempertahankan kontrol dimensi.
Untuk banyak lubang presisi, toleransi material yang umum digunakan berkisar antara 0.15 mm hingga 0.50 mm diameternya. Lubang yang lebih kecil biasanya membutuhkan toleransi yang lebih sedikit, sedangkan lubang yang lebih besar mungkin membutuhkan lebih banyak material untuk memastikan pemotongan yang bersih.
Menyisakan terlalu banyak material akan meningkatkan torsi, panas, keausan alat, dan kemungkinan terjadinya getaran. Menyisakan terlalu sedikit material dapat menyebabkan gesekan, hasil akhir yang buruk, dan ukuran lubang yang tidak konsisten.
Aksi Pemotongan Terpandu
Proses pelebaran lubang menggunakan aksi pemotongan terarah karena alat tersebut mengikuti lubang yang sudah ada. Reamer biasanya tidak mengoreksi kesalahan lokasi lubang yang besar, melainkan memperbaiki lubang yang sudah ada.
Inilah mengapa kualitas pra-pengeboran atau pra-pembubutan sangat penting. Lubang yang ada harus memiliki kelurusan yang baik, kebulatan yang wajar, dan penyimpangan yang terkontrol sebelum proses pelebaran lubang dimulai.
Untuk pekerjaan dengan toleransi ketat, lubang awal harus disejajarkan dengan spindel seakurat mungkin. Lubang awal yang tidak sejajar dapat menyebabkan kemiringan, bentuk lonjong, pembentukan lobus, atau keausan pahat yang tidak merata.
Keterlibatan Multi-Flute
Reamer biasanya memiliki banyak alur, seringkali 4 hingga 8 mata pisau, tergantung pada diameter dan desain alat. Mata pisau ini mengenai dinding lubang secara bersamaan, menyebarkan gaya pemotongan di sekeliling lingkarannya.
Aksi pemotongan terdistribusi ini membantu meningkatkan kebulatan dan konsistensi permukaan. Selain itu, metode ini juga mengurangi getaran dibandingkan dengan metode penyelesaian satu titik ketika pengaturan sudah stabil.
Geometri alur memengaruhi evakuasi serpihan dan kualitas lubang. Alur lurus sederhana dan stabil, sedangkan alur spiral membantu mengontrol arah serpihan pada lubang tembus atau lubang buntu.
Efek Pemotongan dan Pemolesan
Proses pelebaran lubang (reaming) meningkatkan kualitas lubang dengan cara memotong dan menghaluskan permukaan secara perlahan. Mata pisau pemotong menghilangkan material, sementara bagian yang menonjol dan geometri alat dapat menghasilkan efek seperti pemolesan di sepanjang dinding lubang.
Hal ini membantu menciptakan permukaan yang lebih halus daripada pengeboran. Selain itu, proses pelebaran lubang juga cocok untuk lubang fungsional yang membutuhkan gesekan terkontrol, kesesuaian yang konsisten, atau kinerja penyegelan yang baik.
Efek penghalusan tidak boleh disamakan dengan pemolesan. Proses reaming tetap bergantung pada ketajaman mata pisau dan pembentukan serpihan yang tepat. Jika alat tersebut menggesek alih-alih memotong, hasil akhir permukaan dan masa pakai alat akan terganggu.
Apa itu proses pelebaran lubang bor?
Proses pengerjaan pelebaran lubang meliputi penjepitan benda kerja, pengeboran awal atau pembubutan, pemilihan alat, penyelarasan pelebar lubang, pemotongan terkontrol, pembuangan serpihan, pelumasan, dan inspeksi. Setiap langkah memengaruhi kualitas lubang akhir.
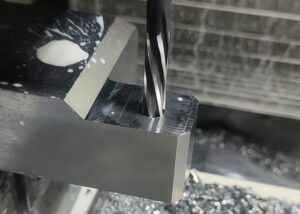
Penjepitan Benda Kerja
Penjepitan benda kerja menjaga komponen tetap stabil selama proses pembubutan. Bahkan getaran kecil pun dapat menyebabkan getaran, lubang tirus, bentuk bulat yang buruk, atau bekas pahat yang terlihat.
Untuk lubang dengan toleransi ketat, perlengkapan harus menahan bagian tersebut dengan kaku tanpa membengkokkan dinding tipis atau merusak permukaan fungsional. Total penyimpangan yang ditunjukkan harus dikendalikan semaksimal mungkin, terutama ketika menargetkan toleransi sekitar ±0.005 mm.
Penjepit lunak, klem hidrolik, ragum presisi, perlengkapan khusus, penahan benda kerja, atau penyangga tetap dapat digunakan tergantung pada geometri benda kerja. Penjepitan benda kerja yang stabil sangat penting untuk benda kerja yang panjang, komponen berdinding tipis, dan komponen presisi bernilai tinggi.
Pengeboran Awal atau Pembubutan
Pengeboran awal atau pembubutan menciptakan lubang yang akan diselesaikan oleh alat pelebar lubang (reamer). Lubang awal biasanya dikerjakan sedikit lebih kecil daripada diameter akhir yang dibutuhkan, sehingga menyisakan ruang yang terkontrol untuk proses pelebaran lubang.
Kisaran toleransi umum adalah sekitar 0.15–0.50 mm diameter. Misalnya, lubang presisi Ø10 mm mungkin menyisakan sekitar 0.15–0.25 mm untuk pengerjaan ulang, tergantung pada material dan rekomendasi alat.
Lubang awal juga harus memiliki kelurusan, kebulatan, dan kesejajaran yang dapat diterima. Jika lubang awal sangat tidak sejajar, pengerjaan ulang umumnya akan mengikuti kesalahan tersebut daripada memperbaikinya sepenuhnya.
Pemilihan Alat
Pemilihan alat menentukan apakah reamer dapat memenuhi toleransi lubang yang dibutuhkan, kualitas permukaan, umur pakai alat, dan volume produksi. Material reamer, geometri alur, lapisan, diameter, dan jenis dudukan harus sesuai dengan aplikasinya.
Reamer HSS mungkin cocok untuk prototipe, pekerjaan volume rendah, dan material yang lebih lunak. Reamer karbida memberikan kekakuan, ketahanan aus, dan konsistensi yang lebih baik dalam produksi atau material yang lebih keras.
Untuk material abrasif, komposit, atau produksi dalam jumlah besar, reamer karbida berlapis atau PCD dapat memberikan masa pakai alat yang lebih lama. Alat terbaik harus dipilih sesuai dengan kekerasan material, kedalaman lubang, toleransi, perilaku serpihan, dan ukuran batch.
Pengaturan dan Penyelarasan Reamer
Pengaturan dan penyelarasan reamer sangat penting karena proses reaming mengikuti jalur lubang yang sudah ada. Bahkan sedikit ketidaksejajaran spindel atau penyimpangan putaran pahat dapat menyebabkan kemiringan, lubang yang terlalu besar, kebulatan yang buruk, atau getaran.
Klem presisi, dudukan press-fit, dudukan hidrolik, atau dudukan mengambang dapat digunakan tergantung pada kondisi mesin dan persyaratan toleransi. Dudukan alat presisi dapat membantu menjaga runout di bawah 0.005 mm dalam aplikasi yang menuntut.
Dudukan mengambang berguna ketika terjadi sedikit ketidaksejajaran antara spindel dan lubang. Dudukan ini memungkinkan kompensasi radial terbatas dan dapat mengurangi pengikatan, terutama dalam operasi pelebaran lubang di mana alat harus mengikuti lubang yang sudah ada.
Operasi Pengeboran
Operasi pelebaran lubang (reaming) sebaiknya menggunakan kecepatan pemotongan yang lebih rendah daripada pengeboran dan laju umpan yang stabil dan terkontrol. Pelebaran lubang biasanya bekerja paling baik dengan laju umpan yang konsisten karena jeda dapat meninggalkan bekas pada dinding lubang.
Untuk reamer karbida, kecepatan pemotongan tipikal dapat berkisar antara 40–80 m/menit tergantung pada material. Untuk reamer HSS, kecepatannya seringkali lebih rendah, umumnya sekitar 10–20 m/menit untuk banyak material umum.
Kecepatan pemakanan umumnya berkisar antara 0.05–0.20 mm/putaran, meskipun nilai pastinya bergantung pada diameter alat, material, desain alur, dan jenis lubang. Kecepatan yang berlebihan dapat meningkatkan keausan, sedangkan kecepatan pemakanan yang terlalu rendah dapat menyebabkan gesekan dan getaran.
Penghilangan Serpihan dan Pelumasan
Pembersihan serpihan dan pelumasan sangat penting untuk proses reaming yang stabil karena serpihan yang terjebak di dalam lubang dapat menggores permukaan, merusak alat, atau mengubah diameter akhir. Hal ini sangat penting terutama pada lubang buntu dan lubang yang dalam.
Untuk lubang yang lebih dalam dari 2×D atau 3×D, mungkin diperlukan pendingin melalui alat, pendingin bertekanan tinggi, oli pemotong, atau pengerjaan ulang bertahap. Dalam beberapa aplikasi lubang dalam, tekanan pendingin di atas 20–30 bar dapat meningkatkan pembuangan serpihan.
Pelumasan mengurangi panas dan gesekan. Selain itu, pelumasan juga meningkatkan masa pakai alat, kualitas permukaan, dan konsistensi dimensi. Pelumasan yang buruk dapat menyebabkan penumpukan material pada mata pahat, pengelupasan pahat, penggoresan permukaan, dan keausan pahat yang cepat.
Inspeksi
Inspeksi memastikan apakah lubang yang telah di-reaming memenuhi ukuran, hasil akhir permukaan, dan kesesuaian fungsional yang dibutuhkan. Alat inspeksi umum meliputi plug gauge, bore gauge, air gauge, mikrometer, CMM, dan alat penguji kekasaran permukaan.
Untuk lubang produksi, alat ukur plug go/no-go sering digunakan untuk verifikasi kecocokan yang cepat. Untuk komponen dengan presisi tinggi, pengukuran lubang dan inspeksi kekasaran permukaan mungkin diperlukan.
Inspeksi harus sesuai dengan persyaratan gambar. Lubang yang digunakan untuk pengencang lepas mungkin hanya memerlukan pemeriksaan dasar, sedangkan lubang yang terkait dengan kedirgantaraan, medis, hidrolik, atau bantalan mungkin memerlukan verifikasi dimensi dan permukaan yang terdokumentasi.
Apa saja jenis-jenis reamer utama?
Jenis-jenis reamer utama meliputi reamer tangan, reamer mesin, reamer alur lurus, reamer alur heliks, reamer mengambang, reamer yang dapat disesuaikan, reamer karbida, dan reamer cangkang. Setiap jenis dirancang untuk kondisi lubang, material, dan kebutuhan produksi yang berbeda.
Memilih reamer yang salah dapat menyebabkan hasil akhir yang buruk, lubang yang terlalu besar, getaran, penumpukan serpihan, atau umur pakai alat yang pendek. Pemilihan alat harus mempertimbangkan kedalaman lubang, jenis lubang, toleransi, material, kekakuan mesin, dan volume produksi.
Tabel di bawah ini merangkum jenis-jenis reamer umum dan kegunaannya yang umum.
| Jenis Reamer | Skenario Aplikasi | Bahan yang Cocok | Keuntungan Utama |
| Alat untuk membesarkan lubang tangan | Penyelesaian akhir secara manual, pembuatan perkakas, perbaikan, pembuatan prototipe | Bahan serbaguna | Biaya rendah dan fleksibel untuk penggunaan volume rendah. |
| Reamer Mesin Alur Lurus | Konfigurasi yang kokoh dan material chip pendek. | Besi cor, kuningan, perunggu | Geometri sederhana dan ukuran yang stabil |
| Reamer Alur Heliks | Pengeboran lubang tembus dan pengeboran lubang dalam | Baja, aluminium, logam ulet | Evakuasi serpihan yang lebih baik dan pengurangan getaran. |
| Reamer Terapung | Ketidaksejajaran spindel atau lubang kecil | Sebagian besar logam yang dapat dikerjakan dengan mesin | Dukungan yang menyesuaikan diri secara otomatis dan konsistensi yang lebih baik. |
| Reamer yang Dapat Disetel | Pengerjaan finishing dan perbaikan dengan diameter khusus. | Logam umum | Rentang ukuran yang dapat disesuaikan dan desain yang dapat digunakan kembali. |
| Reamer Karbida | Produksi massal dan material keras | Baja keras, baja tahan karat, titanium | Masa pakai alat yang panjang, kekakuan, dan ketahanan aus. |
| Reamer PCD | Bahan abrasif dan produksi volume tinggi | Paduan aluminium, komposit, material non-ferrous | Ketahanan aus yang tinggi dan hasil akhir permukaan yang stabil. |
| Reamer Cangkang | Sistem penyelesaian lubang besar dan sistem modular | Bagian logam besar | Kepala pemotong yang dapat diganti dan efisiensi biaya. |
Bagaimana Cara Memilih Reamer yang Tepat?
Pemilihan reamer yang tepat didasarkan pada material, diameter lubang, toleransi, kelonggaran material, jenis lubang, arah pengeluaran serpihan, dudukan pahat, dan volume produksi. Reamer harus sesuai dengan geometri lubang dan lingkungan pemesinan.
Bahan dan Diameter Lubang
Material dan diameter lubang secara langsung memengaruhi material reamer, kekakuan alat, dan parameter pemotongan. Logam yang lebih lunak seperti aluminium, kuningan, dan baja lunak seringkali dapat di-reaming dengan alat HSS atau karbida tergantung pada volumenya.
Baja dengan kekerasan sedang dan baja tahan karat biasanya membutuhkan ketahanan panas dan pengendalian keausan yang lebih baik. Reamer kobalt HSS, HSS berlapis, atau karbida padat dapat dipilih tergantung pada toleransi dan ukuran batch.
Paduan keras, titanium, Inconel, komposit, dan material abrasif seringkali membutuhkan perkakas karbida, karbida berlapis, atau PCD. Untuk lubang mikro di bawah Ø1 mm, karbida butiran halus dan geometri khusus mungkin diperlukan untuk menjaga kekakuan perkakas dan kontrol dimensi.
Pengurangan Stok dan Umur Pakai Alat
Pengurangan material sangat memengaruhi umur pahat, kualitas permukaan, dan akurasi lubang. Pengurangan material yang disarankan harus cukup besar untuk menghasilkan serpihan yang bersih, tetapi cukup kecil untuk menghindari beban pemotongan yang berat.
Toleransi pelebaran lubang yang umum adalah sekitar 0.15–0.50 mm diameternya. Untuk aluminium, 0.25–0.35 mm mungkin berfungsi dengan baik dalam banyak kasus. Untuk baja, 0.30–0.50 mm sering digunakan. Untuk titanium dan paduan tahan panas, toleransi terkontrol yang lebih kecil dapat membantu mengurangi tegangan pada alat.
Terlalu banyak material dapat menyebabkan getaran, defleksi, panas berlebih, dan keausan alat yang prematur. Terlalu sedikit material dapat menyebabkan gesekan alih-alih pemotongan, yang mengakibatkan hasil permukaan yang buruk dan kerusakan mata pisau yang lebih cepat.
Jenis Lubang dan Arah Alur
Jenis lubang menentukan arah alur mana yang paling sesuai. Lubang tembus biasanya mendapat manfaat dari alur spiral atau heliks yang membantu mendorong serpihan ke depan dan keluar dari lubang.
Lubang buntu memerlukan pengendalian serpihan yang lebih cermat karena serpihan tidak dapat keluar melalui bagian bawah. Reamer beralur lurus atau berulir terbalik dapat digunakan untuk menarik serpihan dari ujung buntu dan mengurangi penumpukan serpihan.
Untuk lubang buta yang dalam, mungkin diperlukan pengerjaan reaming bertahap, pendingin bertekanan tinggi, atau pendingin melalui alat. Penumpukan serpihan di bagian bawah lubang buta dapat menggores permukaan atau merusak alat.
Jenis Dudukan dan Kontrol Runout
Jenis dudukan memengaruhi penyelarasan reamer, runout, dan kualitas lubang akhir. Collet presisi, dudukan hidrolik, dudukan shrink-fit, dan dudukan mengambang umumnya digunakan tergantung pada mesin dan persyaratan toleransi.
Dudukan presisi memberikan konsentrisitas tinggi dan berguna untuk mesin CNC yang stabil. Dalam operasi pelebaran lubang yang menuntut, penyimpangan pahat harus diminimalkan karena kesalahan radial secara langsung memengaruhi kebulatan dan ukuran lubang.
Dudukan mengambang berguna ketika terdapat sedikit ketidaksejajaran antara spindel dan lubang awal. Dudukan ini mengkompensasi kesalahan aksial atau radial kecil dan mengurangi pengikatan alat selama pemotongan akhir.
Apa Saja Aplikasi Reaming yang Umum?
Aplikasi umum pengerjaan pelebaran lubang meliputi rumah aktuator kedirgantaraan, komponen suspensi otomotif, implan medis, rumah pompa, dudukan bantalan, badan katup hidrolik, jig, perlengkapan, dan lubang penyelarasan presisi. Proses ini digunakan setiap kali kualitas lubang secara langsung memengaruhi perakitan, pergerakan, penyegelan, atau penempatan.
Penggunaan alat reamer sering dipilih ketika pengeboran tidak cukup akurat, tetapi pengasahan atau penggerindaan akan terlalu lambat atau mahal. Alat ini memberikan keseimbangan praktis antara presisi, kecepatan, dan biaya.
Persyaratan toleransi bergantung pada aplikasinya. Pemesinan CNC umum untuk lubang mungkin menggunakan toleransi yang lebih longgar, sedangkan komponen kedirgantaraan atau medis mungkin memerlukan kontrol yang jauh lebih ketat.
| Industri | Komponen Khas | Tujuan Pengeboran | Tingkat Toleransi Khas |
| Aerospace | Selubung turbin, rumah aktuator, perlengkapan struktural | Penyelarasan yang tepat dan pemasangan yang presisi. | ±0.005 mm atau lebih ketat |
| Otomotif | Lengan suspensi, piston, komponen gearbox | Pemasangan tekan, penyelarasan poros, dan perakitan yang dapat diulang. | ±0.01 mm hingga ±0.005 mm |
| Alat Kesehatan | Implan ortopedi, instrumen bedah | Lubang yang halus dan rakitan biokompatibel yang presisi | ±0.003 mm hingga ±0.005 mm |
| Pompa dan Bantalan | Rumah pompa, dudukan bantalan, penyangga poros | Penyelarasan poros dan pengurangan keausan | Sekitar ±0.01 mm |
| Sistem Hidraulik | Badan katup, manifold, lubang penyegelan | Aliran lancar dan keandalan penyegelan | Tergantung pada aplikasi |
| Pemesinan Umum | Jig, perlengkapan, cetakan, lubang presisi | Kualitas dan keselarasan lubang yang dapat diulang. | Sekitar ±0.01 mm atau per gambar |
Apa Keuntungan dari Proses Reaming?
Keunggulan dari proses reaming meliputi akurasi dimensi yang tinggi, permukaan akhir yang halus, pengulangan yang baik, waktu siklus yang singkat, dan produksi lubang presisi yang efisien. Proses ini seringkali lebih cepat dan lebih ekonomis daripada proses honing atau grinding untuk banyak tugas penyelesaian lubang di industri.
Akurasi Dimensi Tinggi
Proses reaming dapat mencapai akurasi dimensi yang tinggi karena alat yang digunakan hanya menghilangkan sejumlah kecil material secara terkontrol. Dalam aplikasi presisi, toleransi sekitar ±0.005 mm dimungkinkan dengan mesin, alat, dan kontrol inspeksi yang sesuai.
Hal ini menjadikan proses tersebut berharga untuk pin, bushing, dudukan bantalan, lubang poros, dan fitur perakitan yang membutuhkan kesesuaian yang berulang.
Akurasi bergantung pada keseluruhan pengaturan. Pengeboran yang buruk, penyimpangan pahat yang berlebihan, penjepitan yang tidak stabil, atau mata pisau yang aus dapat mencegah proses mencapai toleransi yang diharapkan.
Permukaan Akhir Yang Sangat Baik
Pengerjaan pelebaran lubang dapat menghasilkan permukaan lubang yang halus, umumnya sekitar Ra 0.2–0.8 µm tergantung pada kondisinya. Permukaan yang halus mengurangi gesekan, meningkatkan penyegelan, dan mendukung kontak geser atau putar yang lebih baik.
Ini berguna untuk komponen hidrolik, instrumen medis, lubang bantalan, suku cadang otomotif, dan lubang penyelarasan presisi.
Kualitas permukaan dipengaruhi oleh ketajaman alat, kecepatan, laju pemakanan, cairan pendingin, pembuangan serpihan, dan perilaku material. Ketika faktor-faktor ini dikendalikan, proses reaming seringkali dapat menghilangkan kebutuhan akan pemolesan tambahan.
Siklus Produksi yang Efisien
Pengerjaan pelebaran lubang (reaming) efisien karena hanya menghilangkan sedikit material setelah pengeboran atau pembubutan. Dibandingkan dengan pembubutan atau pengasahan, pengerjaan pelebaran lubang dapat lebih cepat untuk banyak lubang produksi.
Dalam produksi batch yang stabil, proses ini dapat mendukung waktu siklus yang singkat dan hasil yang konsisten. Hal ini membuatnya cocok untuk industri otomotif, kedirgantaraan, permesinan umum, dan pembuatan perlengkapan.
Namun, waktu siklus tidak boleh dikurangi dengan menggunakan kecepatan yang berlebihan atau pelumasan yang buruk. Parameter yang terlalu agresif dapat memperpendek umur pahat dan mengurangi kualitas lubang.
Pengulangan yang Kuat
Penggunaan alat reamer memberikan pengulangan yang kuat karena geometri reamer membantu mengontrol ukuran lubang di berbagai bagian. Setelah prosesnya stabil, jalur pahat yang sama dapat menghasilkan lubang yang konsisten selama proses produksi.
Kemampuan pengulangan sangat penting untuk keandalan perakitan. Jika lubang pasak atau dudukan bantalan terlalu bervariasi antar bagian, gaya perakitan dan fungsi bagian tersebut dapat berubah.
Keausan alat tetap perlu dipantau. Seiring dengan keausan ujung reamer, ukuran lubang dan hasil akhir permukaan dapat berubah, sehingga frekuensi inspeksi harus sesuai dengan risiko toleransi.
Apa saja keterbatasan dari proses reaming?
Keterbatasan dari proses reaming meliputi sensitivitas terhadap kualitas lubang awal, kemampuan terbatas untuk mengoreksi kesalahan lokasi, masalah evakuasi serpihan pada lubang buntu, keausan alat pada material abrasif, dan risiko getaran atau lubang yang terlalu besar. Ini adalah proses penyelesaian akhir, bukan proses koreksi berat.
Kemampuan Koreksi Terbatas
Pengerjaan pelebaran lubang memiliki kemampuan koreksi yang terbatas karena mengikuti jalur lubang yang sudah ada. Proses ini dapat meningkatkan ukuran dan hasil akhir, tetapi tidak dapat secara andal mengoreksi kesalahan posisi lubang yang besar.
Jika lubang berada pada posisi yang sangat tidak tepat, pengeboran atau proses koreksi lainnya mungkin diperlukan terlebih dahulu. Pelebaran lubang (reaming) sebaiknya digunakan setelah lubang sudah mendekati geometri yang dibutuhkan.
Inilah mengapa praktik pengeboran dan pembubutan yang baik sangat penting. Kualitas lubang hasil pembubutan akhir sangat bergantung pada ketelitian operasi sebelumnya.
Keausan Alat pada Material yang Sulit
Keausan pahat dapat menjadi masalah saat melakukan reaming pada material abrasif atau tahan panas seperti titanium, Inconel, komposit, fiberglass, dan beberapa baja yang dikeraskan. Seiring dengan keausan mata pahat, kualitas permukaan dan ukuran lubang dapat menurun.
Reamer HSS dapat cepat kehilangan ketajamannya pada material yang sulit. Alat berbahan karbida, karbida berlapis, atau PCD seringkali merupakan pilihan yang lebih baik untuk aplikasi produksi atau abrasif.
Parameter pendingin dan pemotongan juga memengaruhi keausan. Pelumasan yang tidak memadai atau kecepatan yang berlebihan dapat memperpendek masa pakai alat dan menyebabkan kerusakan akibat panas.
Evakuasi Serpihan di Lubang Buntu
Evakuasi serpihan sulit dilakukan pada lubang buntu karena serpihan tidak dapat keluar melalui bagian bawah. Jika serpihan menumpuk di ujung buntu, serpihan tersebut dapat menggores permukaan lubang, merusak reamer, atau menyebabkan kerusakan alat.
Pengerjaan lubang buntu mungkin memerlukan alat dengan ulir terbalik, siklus pemotongan bertahap, pendingin melalui alat, oli pemotong, atau bantuan udara bertekanan. Metode yang tepat bergantung pada material, kedalaman lubang, dan toleransi.
Untuk lubang yang lebih dalam dari 1.5×D hingga 3×D, pengendalian serpihan menjadi semakin penting. Evakuasi yang buruk dapat dengan cepat mengubah operasi penyelesaian presisi menjadi risiko barang cacat.
Sensitivitas Ketidaksejajaran
Pengerjaan pelebaran lubang sangat sensitif terhadap ketidaksejajaran antara spindel, pahat, dan lubang awal. Bahkan kesalahan radial kecil pun dapat menyebabkan pembentukan lobus, kemiringan, bentuk lonceng, atau lubang yang terlalu besar.
Dudukan mengambang dapat membantu mengkompensasi ketidaksejajaran kecil. Klem presisi atau dudukan yang dipasang dengan cara ditekan dapat mengurangi penyimpangan putaran pada pengaturan yang kaku dan akurat.
Pendekatan terbaik adalah mengontrol keselarasan sejak awal. Pengeboran yang tepat, pemasangan yang kokoh, pemeriksaan spindel, dan pemilihan dudukan pahat semuanya membantu menstabilkan hasil pembubutan.
Bagaimana Cara Mengoptimalkan Proses Pengeboran?
Proses pelebaran lubang dioptimalkan dengan mengontrol jarak lubang awal, kecepatan pemotongan, laju umpan, penyimpangan pahat, cairan pendingin, evakuasi serpihan, keausan pahat, dan frekuensi inspeksi. Optimasi seharusnya meningkatkan pengulangan, bukan hanya mengurangi waktu siklus.
Rekomendasi Kecepatan dan Pemberian Pakan
Kecepatan dan laju pemakanan harus dipilih sesuai dengan material reamer, material benda kerja, diameter lubang, dan hasil akhir yang diinginkan. Proses reaming biasanya dilakukan dengan kecepatan lebih rendah daripada pengeboran tetapi dengan laju pemakanan yang stabil.
Untuk reamer karbida, kecepatan pemotongan tipikal dapat berkisar antara 40–80 m/menit, dengan laju pemakanan sekitar 0.05–0.15 mm/putaran dalam banyak aplikasi presisi. Untuk reamer HSS, kecepatan pemotongan dapat berkisar antara 10–20 m/menit, dengan laju pemakanan sekitar 0.03–0.10 mm/putaran.
Nilai-nilai ini adalah titik awal. Rekomendasi pemasok alat harus diikuti untuk aplikasi yang tepat, terutama untuk titanium, baja tahan karat, baja yang dikeraskan, komposit, atau produksi volume tinggi.
Pelumasan dan Pendingin
Pelumasan dan cairan pendingin mengurangi gesekan, panas, keausan alat, dan kerusakan serpihan selama proses pelebaran lubang. Keduanya sangat penting untuk menjaga ukuran lubang dan kualitas permukaan.
Cairan pendingin yang dialirkan melalui alat atau cairan pendingin bertekanan tinggi direkomendasikan untuk lubang yang dalam dan material yang sulit. Tekanan cairan pendingin di atas 20–30 bar dapat meningkatkan pengeluaran serpihan pada kondisi lubang yang dalam atau lubang buntu.
Minyak pemotong dapat meningkatkan hasil akhir pada beberapa jenis baja dan baja tahan karat, sementara emulsi dapat meningkatkan pendinginan dan pembuangan serpihan. Jenis cairan pendingin harus sesuai dengan material dan lapisan alat.
Rekomendasi Toleransi Reaming
Toleransi pelebaran lubang yang disarankan bergantung pada diameter lubang, material, dan kekakuan alat. Toleransi yang terlalu besar meningkatkan gaya pemotongan, sedangkan toleransi yang terlalu kecil menyebabkan gesekan.
| Kisaran Diameter Lubang | Stok yang Disarankan untuk Disisakan untuk Proses Pengeboran | Catatan |
| Ukuran Ø6–10 mm | 0.15 – 0.25 mm | Cocok untuk sebagian besar material dengan perkakas HSS atau karbida. |
| Ukuran Ø10–20 mm | 0.20 – 0.35 mm | Keseimbangan yang baik antara pembentukan chip dan kontrol ukuran. |
| Ukuran Ø20–50 mm | 0.30 – 0.50 mm | Membutuhkan pengaturan yang stabil dan kekakuan alat yang memadai. |
| Lubang Dalam di Atas 3×D | Khusus aplikasi | Tekanan pendingin dan evakuasi chip menjadi sangat penting. |
| Lubang dengan Toleransi Ketat | Ikuti data pemasok alat. | Kelonggaran harus konsisten di sepanjang kedalaman penuh. |
Menghindari Kesalahan Umum dalam Pengeboran
Kesalahan umum saat pengerjaan reaming meliputi pemasukan yang berlebihan, alat yang tumpul, penjepitan yang tidak stabil, pelumasan yang buruk, toleransi yang salah, dan ketidaksejajaran alat. Setiap kesalahan dapat secara langsung memengaruhi ukuran lubang, kebulatan, dan hasil akhir permukaan.
Pemberian umpan yang berlebihan dapat menyebabkan defleksi, getaran, dan bentuk bulat yang buruk. Reamer yang tumpul dapat menghasilkan panas, bekas terbakar, kemiringan, dan permukaan yang kasar. Penjepitan yang buruk dapat menghasilkan getaran dan diameter yang tidak konsisten.
Kekurangan cairan pendingin dapat menyebabkan penyumbatan serpihan, penumpukan material pada tepi, goresan permukaan, dan kerusakan alat. Pada lubang yang dalam atau buntu, pengeluaran cairan pendingin dan serpihan harus dianggap sebagai bagian dari desain proses, bukan sebagai pertimbangan tambahan.
Reaming vs Drilling vs Boring
Pengerjaan pelebaran lubang (reaming), pengeboran, dan pembubutan adalah operasi pemesinan lubang yang berbeda dengan tujuan yang berbeda pula. Pengeboran membuat lubang awal, pembubutan memperbesar atau memperbaiki geometri lubang, dan pengerjaan pelebaran lubang (reaming) menyelesaikan lubang untuk meningkatkan ukuran dan kualitas permukaan.
| Proses | Tujuan utama | Kekuatan Khas | Batasan Utama |
| Pengeboran | Membuat lubang awal | Penetrasi material yang cepat | Akurasi lebih rendah dan hasil akhir lebih kasar. |
| Membosankan | Memperbesar dan memperbaiki geometri lubang | Memperbaiki keselarasan dan ukuran. | Lebih lambat daripada pengeboran dan pelebaran lubang. |
| reaming | Menyelesaikan ukuran lubang dan permukaan. | Akurasi tinggi dan hasil akhir yang halus. | Mengikuti jalur lubang yang sudah ada. |
| Mengasah | Meningkatkan permukaan dan geometri lebih lanjut | Hasil akhir dan bentuk yang sangat halus. | Lebih lambat dan biaya lebih tinggi |
FAQ
Mengapa Menggunakan Reamer Alih-alih Bor?
Reamer digunakan sebagai pengganti mata bor ketika lubang membutuhkan toleransi yang lebih ketat, kebulatan yang lebih baik, dan permukaan yang lebih halus. Pengeboran umumnya menghasilkan toleransi sekitar ±0.1 mm dengan permukaan yang lebih kasar, sedangkan reaming presisi dapat mencapai sekitar ±0.005 mm dan Ra 0.2–0.8 µm dalam kondisi terkontrol. Hal ini membuat reaming cocok untuk lubang press-fit, pasak dowel, dudukan bantalan, dan selongsong penyelarasan.
Apa Perbedaan Antara Boring dan Reaming?
Pengeboran digunakan untuk memperbesar dan mengoreksi posisi, kelurusan, dan geometri lubang, sedangkan pelebaran lubang (reaming) digunakan untuk menyelesaikan lubang yang telah dipersiapkan hingga ukuran dan kualitas permukaan akhir. Pengeboran lebih fleksibel untuk mengoreksi ketidaksejajaran, tetapi biasanya lebih lambat. Pelebaran lubang (reaming) lebih cepat dan lebih mudah diulang untuk menyelesaikan lubang yang sudah mendekati diameter dan sumbu yang dibutuhkan.
Apa rumus untuk laju pemakanan dan RPM pada proses reaming?
Laju pemakanan untuk proses reaming dihitung sebagai pemakanan per putaran dikalikan dengan kecepatan spindel. Rumus umumnya adalah: Laju Pemakanan = Pemakanan Per Putaran × RPM. Kecepatan spindel dapat dihitung sebagai RPM = (1000 × Vc) / (π × D), di mana Vc adalah kecepatan pemotongan dalam m/menit dan D adalah diameter pahat dalam mm. Pemakanan tipikal dapat berkisar antara 0.03–0.15 mm/putaran tergantung pada pahat dan material.
Apa itu CNC Reaming?
Pengerjaan lubang CNC (CNC reaming) adalah operasi penyelesaian lubang terprogram yang dilakukan pada mesin milling CNC, mesin bubut, atau pusat permesinan. Mesin mengontrol kecepatan spindel, laju umpan, posisi pahat, dan kedalaman untuk menyelesaikan lubang yang telah dibor sebelumnya. Proses ini umumnya digunakan untuk lubang presisi pada komponen kedirgantaraan, otomotif, medis, hidrolik, dan industri di mana konsistensi ukuran dan hasil akhir permukaan sangat penting.
Kesimpulan
Pengerjaan pelebaran lubang (reaming) adalah proses penyelesaian yang praktis dan andal untuk menghasilkan lubang yang akurat, bulat, dan halus setelah pengeboran atau pembubutan. Nilai utamanya berasal dari penghilangan material yang terkontrol, geometri alat yang stabil, hasil akhir permukaan yang halus, dan ukuran lubang yang dapat diulang. Keberhasilan pengerjaan pelebaran lubang tetap bergantung pada toleransi pra-lubang yang tepat, penjepitan yang kuat, pemilihan reamer yang tepat, kontrol penyelarasan, pengiriman cairan pendingin, pembuangan serpihan, dan inspeksi.
Di TiRapid , kami menyediakan layanan pemesinan dan manufaktur CNC presisi untuk komponen logam dan plastik kustom. Kemampuan kami mendukung pengeboran, pembubutan, pelebaran lubang, penggilingan, pembubutan, inspeksi dimensi, tinjauan DFM, dan penyelesaian permukaan untuk prototipe dan produksi volume rendah yang membutuhkan lubang akurat, pemasangan terkontrol, kualitas perakitan yang andal, dan kinerja manufaktur yang konsisten.
















