
Komponen elektronik presisi banyak digunakan dalam peralatan elektronik, sistem kontrol industri, perangkat komunikasi, dan terminal pintar. Akurasi dimensi, kekuatan struktural, dan kompatibilitas perakitan semuanya dapat memengaruhi kualitas produk. Selama proses manufaktur, casing berdinding tipis, alas pemasangan presisi, komponen pembuangan panas, dan konektor konduktif dapat dipengaruhi oleh kondisi material, deformasi pemesinan, dan perlakuan permukaan. Untuk meningkatkan kualitas pemesinan dan konsistensi batch, proses manufaktur harus dikembangkan sesuai dengan gambar teknik, dengan kontrol yang tepat terhadap material, toleransi, koordinasi proses, dan prosedur inspeksi. Hal ini membantu mengurangi penyimpangan dimensi, masalah perakitan, dan risiko pengerjaan ulang.
Tantangan Utama dalam Manufaktur Komponen Elektronik Presisi
Komponen elektronik bervariasi dalam struktur dan fungsi, sehingga faktor-faktor potensial yang memengaruhi akurasi pemesinan dan kinerja perakitan harus diidentifikasi sebelum produksi.
Mengendalikan Deformasi pada Bagian Berdinding Tipis
Rumah berdinding tipis dan komponen struktural yang kompleks memiliki kekakuan yang relatif rendah dan dapat dipengaruhi oleh gaya pemotongan, gaya penjepitan, dan tegangan sisa selama proses pemesinan.
- Tegangan Sisa Material: Bahan baku paduan aluminium mungkin mengandung tegangan sisa yang terbentuk selama proses pembuatan. Ketika material dihilangkan, redistribusi tegangan dapat menyebabkan pembengkokan atau penyimpangan dimensi.
- Penjepitan dan Pelepasan Jepitan: Gaya penjepitan yang berlebihan atau penyangga yang tidak memadai dapat menyebabkan deformasi pada suatu bagian selama proses pemesinan, yang mengakibatkan perubahan dimensi setelah pelepasan jepitan.
- Pemilihan Bahan Baku: Untuk komponen dengan persyaratan presisi tinggi, kondisi bahan baku harus dipilih sesuai dengan material dan struktur komponen untuk mengurangi risiko deformasi saat pemesinan.
Proses pemesinan untuk komponen berdinding tipis harus mempertimbangkan kondisi material, metode penjepitan, dan volume penghilangan material. Dimensi harus diperiksa ulang setelah pelepasan penjepitan bila perlu, karena pengukuran yang diambil selama pemesinan saja tidak dapat memastikan akurasi akhir.
Mencocokkan Sifat Material dengan Aplikasi Komponen
Pemilihan material memengaruhi kemampuan pengerjaan, kekuatan struktural, konduktivitas listrik, dan stabilitas dimensi.
- Paduan Aluminium: Umumnya digunakan untuk casing elektronik, alas pemasangan, dan komponen pembuangan panas. Pemilihan harus mempertimbangkan kekuatan, kemampuan pengerjaan mesin, dan persyaratan perlakuan permukaan.
- Tembaga dan Paduan Tembaga: Cocok untuk komponen konduktif atau penghantar panas tertentu. Keuletan dan kesulitan pemesinan juga perlu dipertimbangkan.
- Plastik Rekayasa: Digunakan untuk penyangga isolasi dan beberapa komponen struktural. Pemilihan harus mempertimbangkan kekakuan, deformasi termal, dan penyerapan kelembapan.
Setelah memilih material, struktur komponen dan proses manufaktur selanjutnya juga harus dipertimbangkan untuk memastikan bahwa sifat material memenuhi persyaratan aplikasi yang sebenarnya.
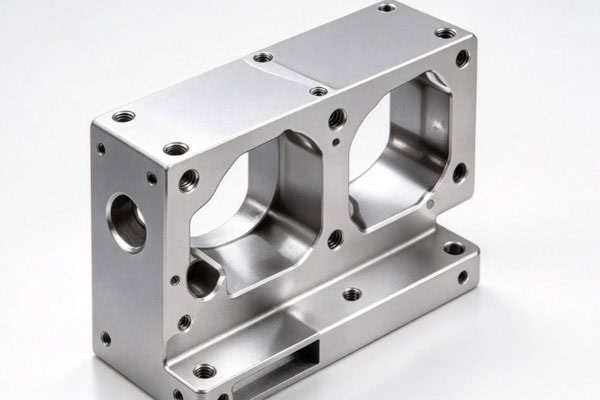
Solusi Pemesinan CNC untuk Komponen Elektronik Presisi
Proses pemesinan CNC harus diatur sesuai dengan geometri komponen, sifat material, dan persyaratan gambar, sambil juga mempertimbangkan perawatan permukaan dan kebutuhan perakitan selanjutnya.
Mengoptimalkan Urutan Pemesinan dan Metode Penjepitan
Strategi pemesinan yang tepat dapat mengurangi deformasi pada bagian berdinding tipis dan meningkatkan stabilitas dimensi. Untuk komponen yang membutuhkan penghilangan material yang substansial, operasi pengasaran dan penyelesaian harus dipisahkan untuk mengurangi risiko deformasi yang disebabkan oleh penghilangan material yang terlalu banyak dalam satu tahap. Posisi penyangga harus diatur sesuai dengan kekakuan komponen, dan gaya penjepitan yang berlebihan harus dihindari untuk mencegah deformasi lokal. Pemilihan alat dan kondisi pemotongan harus disesuaikan dengan material dan geometri untuk mengurangi getaran, pembentukan gerinda, dan akumulasi panas. Untuk komponen presisi tinggi, dimensi harus diperiksa setelah pelepasan penjepitan selama produksi percobaan, dan proses harus disesuaikan bila perlu. Paduan aluminium yang diberi perlakuan panas seperti 6061-T6 memerlukan perhatian khusus untuk menjaga sifat materialnya. Perlakuan suhu tinggi yang dapat mengubah temper tidak boleh dilakukan tanpa evaluasi. Metode pengendalian tegangan harus dipilih sesuai dengan kondisi material dan persyaratan komponen.
Mengontrol Perubahan Dimensi Setelah Perlakuan Permukaan
Proses seperti anodisasi, pelapisan listrik, dan pengecatan dapat memengaruhi dimensi komponen atau sifat permukaan. Oleh karena itu, persyaratan akhir harus ditentukan sebelum pengerjaan mesin dimulai.
- Kompensasi Dimensi: Proses anodisasi paduan aluminium membentuk lapisan oksida yang dapat memengaruhi diameter lubang, dimensi eksternal, dan jarak bebas pemasangan. Perubahan dimensi sebenarnya bergantung pada ketebalan lapisan dan kondisi proses, sehingga rasio kompensasi universal tidak dapat diterapkan.
- Persyaratan Penutupan Area: Area yang harus tetap terlindungi, seperti lubang berulir, permukaan sambungan presisi, dan area kontak konduktif, harus diidentifikasi terlebih dahulu pada gambar atau dokumentasi teknis.
- Urutan Proses: Setelah pemesinan CNC selesai, masking harus diterapkan sebelum perawatan permukaan yang relevan dimulai. Setelah perawatan selesai, bahan masking harus dilepas sesuai dengan persyaratan proses, diikuti dengan inspeksi area kritis.
Kriteria penerimaan yang jelas dan konsisten harus diterapkan sebelum dan sesudah perlakuan permukaan untuk mencegah perubahan dimensi atau perlindungan yang tidak memadai memengaruhi perakitan selanjutnya.
Inspeksi Mutu Komponen Elektronik Presisi
Inspeksi mutu harus mencakup verifikasi sampel pertama, pemeriksaan selama proses produksi, dan penerimaan akhir untuk mengidentifikasi penyimpangan dimensi dan masalah proses dengan segera.
Menentukan Prioritas Inspeksi berdasarkan Jenis Komponen
Item-item inspeksi harus ditentukan sesuai dengan karakteristik struktural masing-masing komponen dan tujuan penggunaannya.
| Tipe Komponen | Item Pemeriksaan Utama | Tujuan Inspeksi |
| Casing Peralatan Elektronik | Dimensi keseluruhan, posisi lubang, kerataan | Konfirmasikan kompatibilitas perakitan. |
| Dudukan Pemasangan Presisi | Menentukan dimensi, jarak antar lubang, permukaan acuan. | Pastikan posisi yang akurat |
| Komponen Pembuangan Panas | Dimensi kritis, kondisi permukaan, integritas struktural | Memenuhi persyaratan instalasi |
| Konektor Konduktif | Dimensi pemasangan, kondisi permukaan area kontak | Penuhi persyaratan koneksi |
| Penyangga Isolasi | Dimensi keseluruhan, integritas struktural | Pastikan dukungan yang andal |
Metode inspeksi harus sesuai dengan toleransi gambar dan geometri komponen. Untuk fitur dengan persyaratan presisi tinggi, kesesuaian peralatan pengukuran dan kondisi pengukuran juga harus dipastikan.
Mempertahankan Kualitas yang Konsisten dalam Produksi Batch
Lulus inspeksi sampel pertama tidak menjamin bahwa setiap bagian dalam batch akan mempertahankan tingkat akurasi yang sama. Inspeksi berkelanjutan tetap diperlukan sepanjang proses produksi.
- Inspeksi Artikel Pertama: Sebelum proses pemesinan massal dimulai, periksa dimensi kritis, posisi lubang, dan hubungan perakitan untuk memastikan bahwa program pemesinan dan metode penjepitan memenuhi persyaratan.
- Pengambilan Sampel Selama Proses Produksi: Tetapkan frekuensi inspeksi sesuai dengan ukuran batch dan risiko komponen. Perhatikan perubahan dimensi yang disebabkan oleh keausan alat, kondisi termal mesin, dan perubahan penjepitan.
- Penanganan Ketidaknormalan: Jika dimensi berada di luar toleransi atau menunjukkan tren yang tidak biasa, segera periksa mesin, perkakas, dan parameter pemesinan, serta nilai bagian-bagian yang berpotensi terpengaruh.
- Penerimaan Akhir: Memeriksa dimensi, penampilan, kondisi perawatan permukaan, dan jumlah pengiriman sesuai dengan persyaratan yang disepakati.
Menggabungkan inspeksi sampel pertama, pengambilan sampel selama proses produksi, dan penerimaan akhir membantu mengurangi risiko kualitas selama produksi batch.

Cara Memilih Penyedia Layanan Manufaktur Komponen Elektronik Presisi
Saat memilih penyedia layanan manufaktur, fokuslah pada kemampuan permesinan, kontrol kualitas, dan koordinasi proses, daripada hanya membandingkan konfigurasi peralatan atau harga satuan saja.
Mengevaluasi Kemampuan Pemesinan dan Persyaratan Toleransi
Komponen yang berbeda memiliki persyaratan presisi yang berbeda, sehingga pemasok harus memiliki kemampuan pemesinan dan inspeksi yang sesuai dengan geometri dan spesifikasi dimensi yang sebenarnya. Toleransi yang wajar harus diberikan pada dimensi kritis, sedangkan dimensi non-kritis tidak memerlukan toleransi yang terlalu ketat. Evaluasi kemampuan pemasok untuk memproses rumah berdinding tipis, kontur kompleks, dan lubang presisi. Untuk fitur presisi tinggi, pastikan bahwa peralatan pengukuran, metode, dan kriteria penerimaan sudah tepat. Toleransi yang lebih ketat umumnya memerlukan kontrol pemesinan dan inspeksi yang lebih ketat. Menetapkan toleransi sesuai dengan fungsi perakitan membantu menyeimbangkan kualitas dan biaya.
Koordinasi Pemesinan dan Perlakuan Permukaan
Pengerjaan mesin CNC dan perawatan permukaan dapat dikelola oleh satu pemasok atau ditugaskan kepada pemasok yang berbeda. Kuncinya adalah memastikan bahwa persyaratan proses dan tanggung jawab didefinisikan dengan jelas.
- Persyaratan Teknis Terpadu: Tentukan dimensi akhir, persyaratan pelapisan, area penutupan (masking), dan kualitas permukaan untuk mencegah tahapan proses yang berbeda menafsirkan persyaratan gambar secara tidak konsisten.
- Tanggung Jawab Proses yang Jelas: Jika melibatkan pemasok yang berbeda, tentukan kondisi suku cadang saat serah terima, persyaratan perlindungan transportasi, dan prosedur penanganan anomali.
- Menilai Total Biaya: Selain penawaran harga pengerjaan mesin, pertimbangkan juga biaya transportasi, komunikasi, inspeksi, pengerjaan ulang, dan waktu pengiriman.
Pengaturan manufaktur harus dipilih sesuai dengan skala proyek, kompleksitas proses, dan kemampuan manajemen mutu untuk memastikan bahwa setiap tahapan mengikuti persyaratan yang konsisten.
Pembuatan komponen elektronik presisi membutuhkan koordinasi di seluruh pemilihan material, pemesinan CNC, perlakuan permukaan, dan inspeksi kualitas. Komponen berdinding tipis memerlukan kontrol yang cermat terhadap deformasi pemesinan, sementara paduan aluminium yang diberi perlakuan panas memerlukan perhatian pada kondisi materialnya. Perubahan dimensi dan persyaratan masking untuk fitur penyambungan presisi juga harus direncanakan sebelum perlakuan permukaan. Selama produksi massal, pengambilan sampel dalam proses dan penerimaan akhir membantu mengendalikan variasi kualitas. TiRapid menyediakan layanan pemesinan CNC presisi yang disesuaikan dan dapat mendukung produksi casing elektronik, alas pemasangan, dan berbagai komponen struktural presisi sesuai dengan gambar pelanggan, spesifikasi material, dan persyaratan proyek.
















