
Peralatan SMT (Selective Metal Turbine) mengandung banyak komponen pemosisian, transmisi, pemandu, dan penghubung yang perlu menjaga kesesuaian yang stabil selama operasi kecepatan tinggi dan pergerakan yang sering. Bagi produsen peralatan, kualitas pemesinan komponen dapat memengaruhi efisiensi perakitan, respons gerakan, dan kondisi operasi jangka panjang. Saat membeli komponen yang diproses CNC, penting juga untuk memahami persyaratan proses secara keseluruhan selain toleransi dimensi. Perencanaan proses pemesinan sesuai dengan aplikasi spesifik setiap komponen dapat membantu mengurangi penyesuaian selama perakitan dan pengoperasian.
Komponen Peralatan SMT Mana yang Cocok untuk Pemesinan CNC Presisi?
Struktur mekanis pada peralatan SMT sangat disesuaikan, dan komponen pemosisian, komponen bergerak, serta bagian fungsional semuanya dapat diproduksi dengan mesin CNC sesuai dengan gambar teknis.
Penempatan dan Pemasangan Komponen
Struktur penempatan menyediakan koneksi dan penempatan antara modul yang berbeda. Pemesinan perlu menetapkan hubungan dimensi yang akurat di sekitar permukaan referensi dan lubang pemasangan.
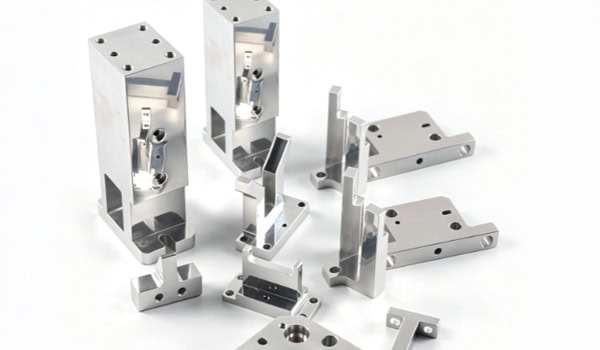
- Blok dan Alas Pemosisian: Terutama digunakan untuk pengerjaan lubang pemosisian, alur pemasangan, dan permukaan referensi, dengan kontrol posisi lubang dan dimensi permukaan kritis.
- Dudukan Rel Pemandu: Fokus pada kerataan dan kesejajaran permukaan pemasangan serta akurasi posisi lubang pemasangan.
- Pelat Pemasangan Peralatan: Biasanya memiliki banyak pola lubang, undakan, dan area pemasangan, sehingga memerlukan strategi pemasangan yang sesuai berdasarkan strukturnya.
Penggunaan titik acuan pemesinan yang konsisten dapat mengurangi akumulasi kesalahan posisi selama perakitan.
Komponen Gerak dan Transmisi Kecepatan Tinggi
Mekanisme gerak peralatan penempatan sering kali mengalami percepatan, perlambatan, dan perubahan arah. Komponen terkait perlu memperhitungkan distribusi massa, kekakuan struktural, dan perubahan inersia.
- Poros Presisi dan Poros Penghubung: Membutuhkan kontrol diameter luar, kebulatan, konsentrisitas, dan dimensi bahu. Untuk struktur berputar kecepatan tinggi, keseimbangan dinamis juga harus dievaluasi sesuai dengan kecepatan putaran dan geometri.
- Slider dan Braket Gerak: Ketebalan dinding dan struktur penguat perlu dirancang dengan benar untuk mengendalikan berat sekaligus mempertahankan kekakuan yang memadai.
- Komponen Struktur Gerak Kecepatan Tinggi: Rongga dan struktur pengurangan berat dapat digunakan untuk mengurangi massa bolak-balik, sementara kondisi pengoperasian harus dipertimbangkan saat mengevaluasi risiko getaran.
Komponen bergerak berkecepatan tinggi tidak boleh dirancang hanya untuk mengurangi berat. Massa, kekakuan, inersia, dan karakteristik getaran perlu dipertimbangkan secara bersamaan.
Nozel, Perlengkapan, dan Komponen Fungsional Kecil
Konektor nosel, alas penjepit, dan komponen antarmuka biasanya berukuran kecil tetapi memiliki banyak lubang, pijakan, dan area penyambungan, sehingga cocok untuk pemesinan CNC presisi. Untuk struktur kecil, aksesibilitas alat, stabilitas penjepit, dan deformasi pemesinan harus dievaluasi terlebih dahulu untuk memastikan bahwa komponen jadi memenuhi persyaratan perakitan.
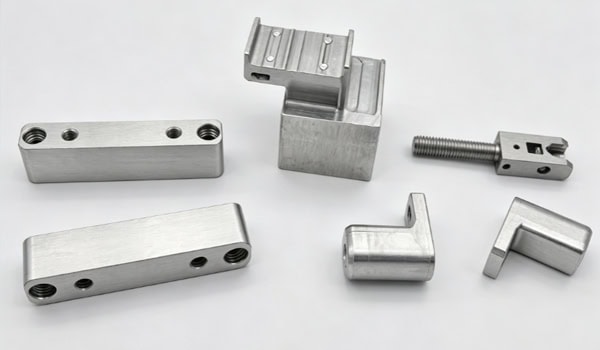
Bagaimana Akurasi Jangka Panjang Dapat Dikendalikan Selama Pemesinan Komponen Presisi SMT?
Akurasi pengoperasian peralatan SMT dapat dipengaruhi oleh kesalahan pemesinan, hubungan perakitan, kondisi gerakan, dan perubahan suhu. Oleh karena itu, inspeksi komponen perlu direncanakan sesuai dengan kondisi pengoperasian aktual.
Lakukan DFM dan Analisis Datum Sebelum Pemesinan
Sebelum produksi formal, struktur komponen harus ditinjau berdasarkan gambar 2D dan model 3D untuk mengidentifikasi prioritas pengerjaan dan persyaratan perakitan.
- Konfirmasikan Dimensi Kritis: Fokus pada diameter lubang, jarak antar lubang, ketebalan, tinggi langkah, dan toleransi penyambungan.
- Perencanaan Titik Acuan Pemesinan: Tentukan permukaan penempatan dan titik acuan perlengkapan sesuai dengan hubungan perakitan akhir.
- Evaluasi Area Kompleks: Periksa aksesibilitas pemesinan untuk alur yang dalam, dinding tipis, rongga sempit, dan sudut internal.
Mengklarifikasi kondisi manufaktur pada tahap awal dapat mengurangi modifikasi proses selanjutnya.
Metode Pemesinan yang Sesuai dengan Struktur
Bidang, pola lubang, dan rongga standar dapat dikerjakan menggunakan CNC 3 sumbu, sedangkan komponen multi-sisi dan permukaan lengkung yang kompleks dapat menggunakan pemesinan 4 sumbu atau 5 sumbu sesuai dengan geometri sebenarnya. Poros dan selongsong cocok untuk pembubutan CNC. Untuk komponen yang memerlukan pemesinan dari berbagai arah, mengurangi jumlah pengaturan secara tepat dapat meminimalkan kesalahan yang disebabkan oleh perubahan datum.
Mengendalikan Deformasi Termal Selama Operasi Berkelanjutan
Pengoperasian peralatan dan perubahan suhu di bengkel dapat menyebabkan variasi dimensi. Paduan aluminium memiliki koefisien ekspansi termal yang relatif tinggi, sehingga komponen kritis seperti alas pemosisian dan pelat referensi perlu dievaluasi stabilitas termalnya sesuai dengan suhu operasi aktual. Struktur presisi tinggi dapat mengurangi pengaruh perubahan suhu melalui langkah-langkah berikut:
- Pemilihan Material: Evaluasi stabilitas termal material sesuai dengan lingkungan pengoperasian.
- Desain Struktural: Atur ketebalan dinding dan struktur penguat dengan tepat untuk mengurangi deformasi termal lokal.
- Lingkungan Pemesinan: Kendalikan variasi suhu selama pemesinan.
- Suhu Inspeksi: Pastikan kondisi inspeksi dimensi kritis sesuai dengan persyaratan aktual.
- Kompensasi Operasional: Untuk peralatan presisi tinggi, kompensasi suhu dapat direncanakan sesuai dengan kondisi operasional aktual.
Mempertimbangkan faktor termal dalam perencanaan pemesinan dapat membantu meningkatkan stabilitas dimensi dalam kondisi operasi.
Tetapkan Proses Inspeksi Presisi
Setelah proses pemesinan, dimensi utama, toleransi geometris, dan fitur kompleks dapat diperiksa menggunakan metode inspeksi yang sesuai seperti pengukuran dimensi dan CMM, dengan catatan inspeksi disimpan untuk kontrol kualitas dan produksi massal.
| Jenis Komponen SMT | Bahan Khas | Fokus Utama Pemesinan | Item Pemeriksaan Utama |
| Penempatan Blok dan Alas | Paduan Aluminium, Baja Tahan Karat | Permukaan referensi, lubang penempatan, fitur pemasangan | Kerataan, posisi lubang, akurasi dimensi |
| Dudukan Rel Pemandu | Paduan Aluminium, Baja | Pemesinan permukaan pemasangan dan lubang pengikat | Kerataan, kesejajaran, akurasi posisi |
| Braket dan Penggeser Gerak | Paduan Aluminium, Plastik Teknik | Struktur ringan, kekakuan, antarmuka bergerak | Dimensi, fitur terkait kekakuan, kesesuaian |
| Poros Presisi dan Poros Penghubung | Baja Tahan Karat, Baja Paduan, Paduan Aluminium | Berputar, fitur konsentris, bahu | Diameter, kebulatan, konsentrisitas, keseimbangan dinamis jika diperlukan. |
| Pelat Pemasangan Peralatan | Paduan Aluminium, Baja Tahan Karat | Pola multi-lubang, tangga, permukaan referensi | Kerataan, jarak antar lubang, toleransi posisi |
| Perlengkapan dan Komponen Fungsional Kecil | Paduan Aluminium, Baja Tahan Karat, Plastik Rekayasa | Lubang kecil, celah, permukaan yang saling berpasangan | Dimensi kritis, penyelesaian permukaan, kesesuaian perakitan |
Tabel ini menyediakan referensi cepat untuk mencocokkan komponen SMT umum dengan material yang sesuai, persyaratan pemesinan, dan item inspeksi.
Bagaimana Seharusnya Material dan Perlakuan Permukaan Dipilih untuk Komponen Presisi SMT?
Pemilihan material perlu mempertimbangkan berat komponen, kondisi pembebanan, karakteristik gerakan, dan lingkungan pengoperasian. Perlakuan permukaan juga harus memperhitungkan ketahanan aus, perlindungan korosi, perubahan dimensi, dan pengendalian statis.
Paduan Aluminium untuk Struktur Ringan Pilihan
Paduan aluminium memiliki bobot yang relatif rendah dan kemampuan pengerjaan yang baik, sehingga cocok untuk pelat pemasangan, braket, wadah, dan struktur gerak tertentu.
- Material Struktural Umum: Cocok untuk pengerjaan mesin pada alas pemasangan, braket, dan wadah peralatan.
- Paduan Aluminium Kekuatan Tinggi: Dapat digunakan untuk struktur yang membutuhkan kekakuan dan kapasitas menahan beban yang lebih tinggi.
Ketika paduan aluminium digunakan untuk komponen bergerak berkecepatan tinggi, kekakuan struktural dan karakteristik getaran juga harus dievaluasi, bukan hanya menggunakan pengurangan berat sebagai kriteria desain.
Pilih Perlakuan Permukaan untuk Area Tahan Aus Sesuai dengan Kondisi Operasi
Untuk komponen aluminium yang mengalami gesekan atau pergeseran, anodisasi keras dan perlakuan lainnya dapat dipertimbangkan sesuai dengan beban, kecepatan, dan kondisi kontak. Anodisasi keras dapat meningkatkan kekerasan permukaan dan ketahanan aus, tetapi lapisan tersebut menyebabkan perubahan dimensi, sehingga toleransi pemesinan untuk area kontak kritis perlu direncanakan terlebih dahulu. Untuk area bergerak yang membutuhkan gesekan lebih rendah, solusi permukaan pengurang gesekan yang sesuai juga dapat dipilih sesuai dengan kondisi operasi aktual. Proses spesifik harus sesuai dengan fungsi komponen dan persyaratan kontak.
Perawatan Permukaan Harus Memperhatikan Persyaratan ESD
Peralatan SMT melibatkan PCB dan komponen elektronik, sehingga beberapa struktur logam perlu diintegrasikan ke dalam sistem kontrol elektrostatik secara keseluruhan. Lapisan anodisasi bersifat isolasi. Jika suatu komponen menyediakan pentanahan atau koneksi konduktif, area kontak konduktif yang andal perlu dicadangkan. Pendekatan spesifik meliputi:
- Area Lokal yang Tidak Dirawat: Sediakan permukaan kontak logam untuk titik pentanahan.
- Permukaan Pembumian Cadangan: Mempertahankan koneksi yang andal antara komponen dan struktur pembumian peralatan.
- Desain Konduktif yang Kompatibel: Pilih metode perawatan sesuai dengan persyaratan pengendalian statis keseluruhan peralatan.
Setelah menentukan perlakuan permukaan, pengaruhnya terhadap dimensi perakitan dan hubungan kontak juga perlu diperiksa.
Kemampuan Apa Saja yang Harus Dimiliki Pemasok Komponen Presisi SMT?
Komponen presisi biasanya melewati beberapa tahapan mulai dari gambar pengembangan hingga perakitan peralatan akhir, dan kemampuan dukungan teknik dari pemasok dapat memengaruhi efisiensi pelaksanaan proyek.
Dari Peninjauan Gambar hingga Validasi Prototipe
Setelah menerima gambar 2D dan model 3D, pemasok perlu meninjau material, toleransi, struktur, dan metode pemasangan, kemudian memverifikasi hasil pengerjaan sebenarnya melalui prototipe.
- Tinjauan Gambar: Identifikasi toleransi yang terlalu ketat, dinding tipis, rongga dalam, dan struktur sambungan khusus.
- Pembuatan Prototipe: Memverifikasi dimensi kritis, hubungan perakitan, dan kualitas permukaan.
- Umpan Balik Masalah: Sesuaikan proses pemesinan berdasarkan hasil inspeksi.
Mengatasi masalah manufaktur selama tahap prototipe dapat mengurangi biaya modifikasi setelah produksi massal dimulai.
Mendukung Berbagai Volume Produksi
Komponen peralatan SMT dapat berkembang dari sampel individual hingga pengujian batch kecil dan kemudian ke produksi stabil. Pemasok perlu mempertahankan kondisi proses yang konsisten sambil terus memantau keausan alat, kondisi peralatan, dan perubahan dimensi. Proses produksi yang stabil membantu mengurangi perbedaan dimensi antar batch.
Konfirmasi Kualitas Lengkap Sebelum Pengiriman
Setelah komponen presisi dikerjakan, dimensi, ulir, gerinda, perlakuan permukaan, dan jumlahnya perlu diperiksa. Komponen juga harus diklasifikasikan dan dilindungi sesuai dengan strukturnya. Langkah-langkah spesifik meliputi:
- Konfirmasi Kualitas: Verifikasi dimensi, ulir, gerigi, perlakuan permukaan, dan kuantitas.
- Klasifikasi: Pisahkan komponen berdasarkan nomor bagian dan hubungan perakitan.
- Kemasan Pelindung: Gunakan perlindungan anti benturan dan anti gores untuk permukaan yang saling bersentuhan dengan presisi.
- Verifikasi Pengiriman: Konfirmasikan bahwa kuantitas, spesifikasi, dan informasi pengemasan sesuai dengan persyaratan pesanan.
Persiapan pengiriman yang tepat dapat mengurangi kerugian tambahan selama transportasi dan perakitan.
Pembuatan komponen presisi peralatan SMT memerlukan perencanaan proses pemesinan sesuai dengan struktur komponen, kondisi gerakan, sifat material, dan lingkungan operasi. Tim pengadaan dapat fokus pada peninjauan gambar pemasok, pemesinan CNC, inspeksi presisi, dan kemampuan manufaktur massal. TiRapid menyediakan layanan pemesinan yang disesuaikan untuk mendukung produsen peralatan SMT mulai dari produksi prototipe hingga manufaktur massal.
















