
Peralatan otomatisasi industri bergantung pada komponen presisi untuk melakukan fungsi transmisi, pemosisian, penjepitan, dan kontrol. Berbagai jenis peralatan memiliki kondisi beban, frekuensi operasi, dan persyaratan perakitan yang berbeda, yang menuntut persyaratan berbeda pada sifat material, akurasi dimensi, dan stabilitas struktural. Penyimpangan dalam proses pemesinan dapat menyebabkan kesulitan perakitan, masalah transmisi, atau pemosisian yang tidak akurat, yang memengaruhi kinerja peralatan secara keseluruhan. Mengembangkan solusi manufaktur yang efektif memerlukan pertimbangan aplikasi komponen, karakteristik struktural, dan spesifikasi teknis untuk merencanakan pemilihan material, proses pemesinan, dan inspeksi kualitas.
Komponen Otomasi Industri Umum dan Persyaratan Pembuatannya
Peralatan otomatisasi industri terdiri dari berbagai modul fungsional, dan setiap komponen memiliki persyaratan struktural dan manufaktur yang spesifik.
Jenis-Jenis Komponen Umum
Tergantung pada struktur peralatan dan metode pengoperasiannya, komponen yang umum dikerjakan dengan mesin meliputi:
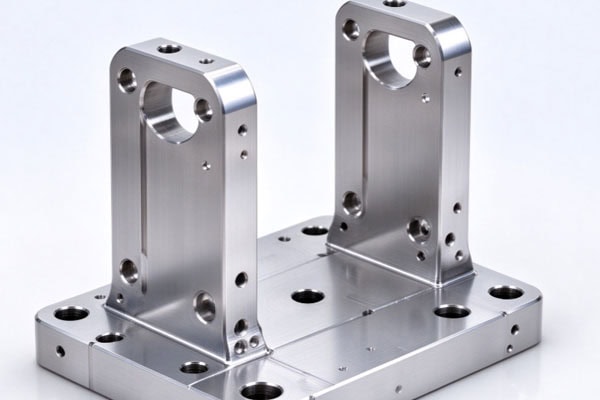
- Braket peralatan dan alas pemasangan: Digunakan untuk mengamankan motor, rel pemandu, dan modul fungsional. Braket ini membutuhkan kekakuan struktural yang memadai.
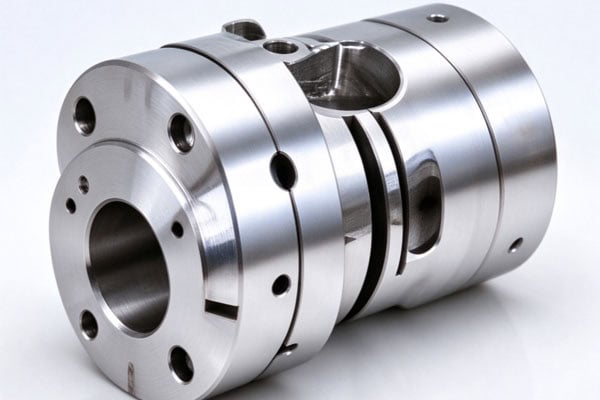
- Komponen transmisi dan penghubung: Meliputi poros penggerak, komponen kopling, dan konektor. Kesesuaian dimensi dan kualitas permukaan perlu dikontrol.
- Perlengkapan dan komponen penentu posisi: Digunakan untuk mengamankan benda kerja dan membatasi pergerakan. Komponen ini membutuhkan akurasi posisi yang andal dan ketahanan terhadap keausan.
- Casing peralatan dan komponen pelindung: Digunakan untuk melindungi struktur internal dan memenuhi persyaratan ruang instalasi serta lingkungan pengoperasian.
Mendefinisikan fungsi komponen secara jelas membantu menentukan spesifikasi material, metode pemesinan, dan persyaratan akurasi.
Tantangan Utama dalam Manufaktur
Komponen otomatisasi industri seringkali perlu disesuaikan dengan rel pemandu, bantalan, dan pengencang. Masalah-masalah berikut memerlukan perhatian selama proses manufaktur:
- Penyimpangan perakitan: Kontrol posisi lubang, jarak, dan toleransi pemasangan untuk mengurangi kesalahan pemasangan.
- Deformasi pemesinan: Komponen berdinding tipis dan panjang memerlukan gaya penjepitan dan urutan pemotongan yang tepat.
- Ketahanan aus: Material dan perlakuan permukaan harus dipilih sesuai dengan kondisi pengoperasian komponen yang sering bersentuhan atau bergerak terus menerus.
- Akurasi geometris: Mengontrol paralelisme, tegak lurus, konsentrisitas, dan penyimpangan untuk mencegah kemacetan setelah perakitan.
Menentukan persyaratan ini terlebih dahulu membantu mengurangi pengerjaan ulang dan masalah dalam pengoperasian peralatan.
Bagaimana Cara Memilih Proses Manufaktur untuk Komponen Otomasi Industri?
Rute pemesinan harus ditentukan sesuai dengan geometri komponen, material, dan persyaratan akurasi. Komponen yang kompleks mungkin memerlukan kombinasi metode pemesinan yang berbeda.
Pilih Metode Pemesinan Berdasarkan Geometri Komponen
Proses yang berbeda cocok untuk karakteristik komponen yang berbeda. Pemilihan akhir harus mengikuti persyaratan gambar teknik.
- Penggilingan dan pembubutan CNC: Cocok untuk braket, alas, kontur kompleks, dan komponen berputar seperti poros dan selongsong.
- Pengeboran dan pembuatan ulir: Digunakan untuk membuat lubang pemasangan, lubang penghubung, dan fitur berulir.
- Wire EDM dan sinker EDM: Cocok untuk kontur presisi spesifik, alur sempit, dan fitur lokal yang sulit dikerjakan langsung dengan mesin milling.
- Penggilingan: Pemasangan bantalan, lubang pin presisi, dan permukaan dengan akurasi tinggi mungkin memerlukan penggilingan silindris, internal, atau permukaan sesuai dengan persyaratan toleransi.
- Pemesinan multi-sisi: Rencanakan urutan penjepitan dengan benar untuk mengurangi kesalahan pemosisian yang berulang.
Metode pemesinan harus dipilih sesuai dengan geometri komponen dan kemampuan peralatan. Proses yang berbeda dapat dikombinasikan bila diperlukan.
Pilih Material Sesuai dengan Persyaratan Aplikasi
Pemilihan material memengaruhi kekuatan komponen, berat, ketahanan aus, dan stabilitas dimensi. Pilihan umum meliputi:
| Aplikasi Komponen | Bahan Umum | Pertimbangan Utama |
| Braket pemasangan peralatan | Paduan aluminium, baja karbon | Kekakuan, berat |
| Poros dan konektor transmisi | 40Cr, baja paduan, baja tahan karat | Kekuatan, ketahanan aus |
| Komponen pemosisian presisi | GCr15, Cr12MoV, SKD11, paduan aluminium | Kekerasan, stabilitas dimensi |
| Rumah pelindung peralatan | Paduan aluminium, baja tahan karat, baja karbon | Kekuatan, lingkungan operasional |
| Komponen bantu isolasi | POM, PA, PTFE, PEEK | Isolasi listrik, ketahanan suhu |
Pemilihan material harus disesuaikan dengan beban aktual dan lingkungan operasional. Paduan aluminium cocok untuk struktur ringan, tetapi ekspansi termalnya yang relatif tinggi memerlukan pertimbangan perubahan dimensi terkait suhu dalam aplikasi pemosisian presisi. Baja perkakas atau baja bantalan dengan perlakuan panas yang sesuai dapat dipertimbangkan untuk komponen pemosisian yang sangat tahan aus.
Bagaimana Cara Mengatur Perlakuan Panas dan Perlakuan Permukaan?
Beberapa komponen memerlukan perlakuan panas dan perlakuan permukaan untuk meningkatkan kinerjanya. Proses spesifik harus dipilih sesuai dengan sifat material dan persyaratan aplikasi.
- Perlakuan penghilangan tegangan: Komponen paduan aluminium dengan penghilangan material yang signifikan, komponen hasil pengelasan, dan komponen baja paduan mungkin memerlukan penghilangan tegangan tergantung pada risiko deformasi.
- Penguatan melalui perlakuan panas: Poros transmisi dan pin pemosisian dapat mengalami pendinginan dan penemperan, pendinginan, atau karburisasi sesuai dengan persyaratan kekuatan dan ketahanan aus.
- Perlakuan paduan aluminium: Anodisasi standar atau anodisasi keras dapat dipilih sesuai dengan persyaratan perlindungan korosi dan ketahanan aus.
- Perlakuan baja: Oksida hitam, pelapisan nikel, pelapisan krom keras, atau pelapisan dapat dipilih sesuai dengan lingkungan pengoperasian.
- Perlakuan baja tahan karat: Pasivasi, sandblasting, atau pemolesan dapat digunakan untuk memenuhi persyaratan perlindungan korosi dan penampilan.
Perlakuan panas dan perlakuan permukaan dapat memengaruhi dimensi akhir. Toleransi pemesinan untuk area penyambungan presisi harus ditentukan terlebih dahulu.
Bagaimana Mengontrol Kualitas Pemesinan Komponen Otomasi Industri?
Inspeksi kualitas harus sesuai dengan fungsi komponen dan persyaratan gambar, dengan perhatian khusus pada dimensi, akurasi geometris, dan kondisi permukaan.
Item Pemeriksaan Utama
Persyaratan inspeksi harus ditetapkan sesuai dengan karakteristik komponen yang berbeda:
- Inspeksi dimensi: Periksa dimensi keseluruhan, diameter lubang, lebar alur, dan ketebalan komponen.
- Inspeksi toleransi geometris: Periksa konsentrisitas, paralelisme, tegak lurus, dan total penyimpangan.
- Inspeksi permukaan: Periksa gerigi, goresan, kekasaran permukaan, dan kondisi perawatan permukaan.
Posisi pemasangan bantalan, permukaan pemasangan rel pemandu, dan lubang penempatan presisi memerlukan perhatian khusus untuk mencegah penyimpangan lokal memengaruhi perakitan peralatan.
Pengendalian Prototipe dan Produksi Massal
Komponen yang baru dikembangkan dapat menjalani proses pemesinan prototipe untuk memverifikasi dimensi kritis dan kinerja perakitan. Setelah prototipe disetujui, kondisi material, persyaratan perlakuan panas, acuan pemesinan, dan standar inspeksi harus ditetapkan. Parameter proses dan persyaratan inspeksi yang konsisten selama produksi massal membantu mengurangi variasi dimensi antar batch.
Apa yang Harus Dipertimbangkan Pembeli Saat Membeli Komponen Otomasi Industri?
Dengan mendefinisikan secara jelas dokumen teknis, persyaratan permesinan, dan standar penerimaan sebelum melakukan pembelian, pemasok dapat mengevaluasi kompleksitas proses dan biaya produksi secara akurat.
Siapkan Dokumen Teknis Terlebih Dahulu
Informasi berikut harus diberikan saat meminta penawaran harga:
- Gambar teknik 2D: Tentukan dimensi dasar, toleransi dimensi, toleransi geometris, dan kekasaran permukaan.
- Model 3D: Membantu memperjelas struktur kompleks, posisi permesinan, dan hubungan perakitan.
- Persyaratan material dan proses: Tentukan jenis material, perlakuan panas, dan metode perlakuan permukaan.
- Informasi pemesanan: Berikan jumlah prototipe, persyaratan batch, dan jadwal pengiriman.
Untuk komponen yang dipasang dengan presisi, indikator utama seperti konsentrisitas, paralelisme, tegak lurus, dan total penyimpangan harus ditentukan dengan jelas.
Evaluasi Kemampuan Manufaktur Pemasok
Pembeli harus memastikan apakah pemasok dapat melakukan proses penggilingan, pembubutan, penggerindaan, dan EDM khusus yang kompleks. Mereka juga harus mengevaluasi pengaturan perlakuan panas pemasok, koordinasi perlakuan permukaan, dan kemampuan inspeksi dimensi. Untuk komponen kritis, persyaratan toleransi dan standar penerimaan harus disepakati terlebih dahulu untuk mengurangi risiko perakitan setelah pengiriman.
Pembuatan komponen otomatisasi industri memerlukan jalur pemesinan yang tepat berdasarkan persyaratan pengoperasian peralatan, yang menggabungkan sifat material, akurasi pemesinan, perlakuan panas, dan perlakuan permukaan. Untuk komponen transmisi dan pemosisian presisi, toleransi dimensi dan geometris secara langsung memengaruhi kinerja perakitan dan stabilitas operasional. TiRapid menyediakan layanan pemesinan CNC yang disesuaikan berdasarkan gambar pelanggan, material, dan persyaratan pesanan, mendukung pengembangan prototipe dan manufaktur massal komponen otomatisasi industri.
















