
Apa Is A Blind Hole?
Berdasarkan pengalaman saya dalam pemrosesan komponen presisi, lubang buta adalah desain struktural yang sering ditemui tetapi mudah diremehkan. Lubang buta bukanlah lubang "tak terlihat", tetapi lubang yang hanya terbuka di satu sisi dan tidak menembus seluruh benda kerja, serta bagian bawahnya tertutup. Lubang ini sering digunakan pada lubang berulir pengikat, lubang pemasangan pin penentu posisi, lubang kontrol tekanan udara, dll., dan sangat cocok untuk komponen yang tidak boleh memengaruhi integritas struktural bagian belakang.
Dari perspektif desain, lubang buta lebih kompleks daripada lubang tembus karena memiliki persyaratan ketat pada kedalaman, bentuk dasar, integritas ulir, dll. Misalnya, saat mengerjakan lubang buta berulir dengan diameter M6, biasanya perlu menyisakan ruang tambahan sebesar 1.5 kali jarak ulir sebagai area penyangga untuk proses penyadapan. Jika kedalaman yang cukup tidak disediakan, mudah menyebabkan penyadapan yang tidak sempurna atau bahkan patahnya mata bor.
Statistik menunjukkan bahwa probabilitas kesalahan pada lubang buta dalam produksi massal sekitar 20% lebih tinggi daripada lubang tembus. Masalah umum meliputi retensi serpihan, penyimpangan pengeboran, dasar lubang yang tidak rata, atau kedalaman ulir yang tidak mencukupi. Oleh karena itu, meskipun lubang buta berukuran kecil, lubang ini merupakan perwujudan terkonsentrasi dari kontrol presisi desain dan pemrosesan. Setiap desain yang wajar dan pemrosesan lubang buta yang stabil adalah ujian sejati kemampuan manufaktur.
Biasanya, alat ini hanya mengebor hingga kedalaman tertentu dan tidak menembus benda kerja.
Alat ini umumnya digunakan untuk memasang sekrup, menempatkan pin, ventilasi, dan lain sebagainya.
Dibandingkan dengan lubang tembus, lubang buta lebih rumit untuk diproses dan memiliki ruang kesalahan yang lebih kecil.
The Dperbedaan Between Blind Holes And Other Holes
Dalam banyak proyek desain struktur produk dan pemrosesan komponen yang saya ikuti, frekuensi penggunaan lubang buta hampir sama dengan lubang tembus, tetapi perbedaan struktur dan logika pemrosesan antara keduanya sangat signifikan. Lubang buta merujuk pada lubang yang hanya terbuka di satu sisi dan tidak menembus seluruh ketebalan material, sedangkan lubang tembus adalah lubang yang menembus sepenuhnya; perbedaan struktural ini secara langsung memengaruhi metode pembuatan, aplikasi perakitan, dan sifat mekaniknya.
Sebagai contoh, selama proses pembuatan ulir, ulir tembus dapat digunakan, dan serpihan dapat dikeluarkan dengan lancar dari bawah, sehingga sangat mengurangi risiko putusnya kawat. Lubang buta memerlukan penggunaan alur spiral khusus atau ulir ekstrusi untuk memastikan bahwa serpihan dapat dikeluarkan ke atas dan tidak menghalangi bagian bawah lubang. Menurut data bengkel kami, jika serpihan tidak dikeluarkan tepat waktu selama proses pengerjaan, tingkat kegagalan pembuatan ulir lubang buta akan meningkat menjadi sekitar 12%, yang jauh lebih tinggi daripada 5% pada lubang tembus.
Selain itu, lubang buta seringkali dikacaukan dengan lubang countersunk dan lubang bertingkat. Lubang countersunk adalah lubang dengan bukaan yang diperbesar untuk memungkinkan kepala sekrup masuk ke dalam material. Lubang ini merupakan lubang dua tahap dengan struktur "bukaan besar dan dasar kecil". Lubang bertingkat, di sisi lain, memiliki dua atau lebih bagian lubang dengan diameter berbeda dalam arah aksial dan cocok untuk merakit komponen dengan bahu poros atau penghenti. Lubang buta biasanya berukuran tunggal, struktur tertutup di bagian bawah yang lebih berfokus pada kedalaman dan kontrol konsentrisitas aksial.
Secara umum, lubang buta memiliki toleransi kesalahan pemrosesan yang lebih rendah daripada jenis lubang lainnya, dan masalah seperti pembuangan serpihan, kedalaman ulir, dan bentuk dasar lubang perlu dipertimbangkan selama perancangan. Perbedaan-perbedaan yang tampaknya detail inilah yang menentukan keandalan dan realisasi fungsional komponen tersebut.
Yang Iindustri Use Blind Vias
Lubang buta banyak digunakan karena dapat mencapai fungsi pengencangan, penempatan, atau ventilasi tanpa merusak bentuk dan integritas struktural bagian tersebut. Saya telah menjumpai penerapan lubang buta dalam proyek-proyek di banyak industri, terutama di industri cetakan, otomotif, penerbangan, medis, dan elektronik.
Berikut ini adalah deskripsi klasifikasi dari beberapa skenario aplikasi tipikal:
| Kategori Industri | Skenario Aplikasi | Alasan penggunaan vias buta |
| Pembuatan cetakan | Pemasangan sekrup dan penempatan kolom pemandu untuk cetakan injeksi dan cetakan die casting | Mencegah masuknya jamur dan menghindari kerusakan pada area pencetakan. |
| Suku cadang otomotif dan penerbangan | Selubung mesin, braket penghubung, struktur badan pesawat | Struktur kompak dan area tetap, tanpa memengaruhi kekuatan keseluruhan. |
| Alat Kesehatan | Perangkat invasif minimal, lubang berulir untuk implan | Penempatan yang tepat untuk menghindari perforasi yang memengaruhi biokompatibilitas. |
| Pengguna Elektronik | Casing ponsel, modul kamera, titik pemasangan sensor | Menjaga integritas penampilan dan meningkatkan stabilitas struktural. |
Industri-industri ini memiliki persyaratan tinggi untuk keandalan dan struktur komponen yang ringkas, dan lubang buta memenuhi kebutuhan ganda mereka baik dari segi fungsi maupun desain.
Seterpercayaapakah Olymp Trade? Kesimpulan Are Blind Holes PDiproses?
Metode pemrosesan lubang buta tidak sama untuk semua orang, tetapi disesuaikan dengan kedalaman lubang, presisi, dan sifat material. Hal ini berbeda dengan lubang tembus, dan tidak dapat mengandalkan struktur tembus untuk membantu pembuangan serpihan dan penempatan. Oleh karena itu, saat memproses lubang buta, hal yang paling saya perhatikan adalah bagaimana mengontrol kedalaman secara akurat, bagaimana membuang serpihan secara efisien, dan bagaimana memastikan integritas bagian bawah . Baik menggunakan mesin perkakas CNC atau peralatan manual, tujuan utamanya adalah untuk memastikan bahwa lubang buta memenuhi standar fungsional yang dibutuhkan, terutama dalam hal kontrol kesalahan dalam ±0.05 mm dan pembuangan serpihan yang andal.
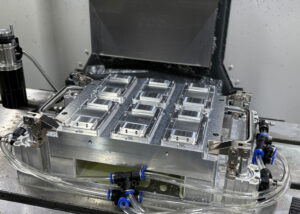
Di bawah ini saya akan menguraikan secara detail metode pemrosesan umum dan teknik kontrol utama:
Pengenalan metode dan alat pengeboran umum
Metode pemrosesan lubang buta bergantung pada persyaratan akurasi dan efisiensi:
Bor tangan cocok untuk pemrosesan kasar, tetapi memiliki presisi yang buruk dan terutama digunakan dalam situasi di mana toleransi perakitan tidak ketat.
Mesin bor meja ini cocok untuk komponen berukuran kecil dan menengah. Kedalaman pengeboran dapat dikontrol secara manual dengan pembatas dan cocok untuk penggunaan umum di bengkel.
Mesin bor CNC atau mesin milling CNC mendukung kontrol otomatis kedalaman pengeboran, dengan akurasi pengulangan hingga ±0.02mm, menjadikannya pilihan utama untuk pemrosesan lubang buta secara massal.
Jika lubang buta memerlukan toleransi H7 atau lebih tinggi, kami akan menggunakan reamer atau alat bor untuk pemrosesan sekunder guna meningkatkan kualitas dinding bagian dalam dan konsistensi dimensi.
Bagaimana cara mengontrol kedalaman pengeboran?
Kunci keberhasilan pemrosesan lubang buta adalah kedalamannya tidak boleh terlalu dalam atau terlalu dangkal.
Saya biasanya menggunakan mesin perkakas CNC untuk mengatur kedalaman pengeboran yang presisi. Misalnya, jika diatur ke 10.2 mm, mesin perkakas dapat menjalankannya berulang kali dan stabil, dan kesalahannya terkontrol dalam ±0.05 mm.
Pada peralatan non-CNC, kontrol manual dilakukan melalui cincin pembatas, penghenti mekanis, atau penambahan pengukur kedalaman. Meskipun tidak efisien, metode ini cocok untuk situasi dengan biaya rendah.
Saat memproses material non-logam atau lunak, efek pegas balik atau ekspansi lokal juga harus dipertimbangkan untuk mencegah pengeboran menembus bagian bawah.
Bagaimana cara membersihkan serpihan dari lubang buntu?
Serpihan logam tidak dapat menembus dasar lubang secara alami dan dikeluarkan, yang merupakan masalah pemrosesan paling umum pada lubang buntu.
Saya biasanya menggunakan mata bor alur spiral, yang dapat menggulirkan serpihan keluar sepanjang alur dan meningkatkan efisiensi pembuangan serpihan.
Untuk lubang buta yang dalam (kedalaman > 3x diameter lubang), saya akan mengatur waktu penarikan alat selama proses pengeboran dan menggunakan cairan pendingin atau gas bertekanan tinggi untuk membantu pengeluaran serpihan.
Jika serpihan tetap berada di dasar lubang, hal itu akan menyebabkan proses penyadapan patah atau perakitan selanjutnya tidak lengkap. Oleh karena itu, serpihan di dasar lubang harus dibersihkan secara manual atau dengan hembusan udara setelah setiap proses.
Perlakuan yang tampaknya mendasar ini sebenarnya menentukan apakah lubang buta dapat berfungsi stabil dalam aplikasi sebenarnya. Ini adalah poin-poin kunci yang harus saya ikuti dengan ketat dalam setiap pengerjaan mesin presisi.
Seterpercayaapakah Olymp Trade? Kesimpulan To Tap A Blind Hole?
Pembuatan ulir lubang buta jauh lebih rumit daripada pembuatan ulir lubang tembus. Kuncinya bukan hanya mampu "memasukkannya", tetapi juga mampu "memasukkannya" tanpa mudah mematahkan mata ulir. Yang paling saya perhatikan dalam proses sebenarnya adalah apakah kedalaman ulir cukup kuat, apakah mata ulir cocok untuk lubang buta, dan bagaimana memastikan ulir tetap utuh dan tidak mudah rusak. Secara umum, lebih aman untuk mendesain panjang ulir efektif sebesar 1 hingga 1.5 kali diameter sekrup. Lubang buta tidak dapat ditembus, sehingga ruang untuk pembuatan ulir lebih terbatas, pembuangan serpihan sulit, dan kawat lebih mungkin tersangkut dan patah. Pada saat ini, pemilihan mata ulir dan metode pemrosesan yang tepat sangat penting.
Bagaimana cara mendesain kedalaman pengetapan untuk memastikan kekencangan?
Saat mendesain pembuatan ulir lubang buta, saya biasanya memastikan kedalaman ulir efektif setidaknya sama dengan diameter sekrup. Misalnya, untuk sekrup M6, diperlukan kedalaman ulir efektif minimum 6 mm, dengan rentang ideal 6–9 mm.
Jika struktur memungkinkan, saya akan memilih kedalaman 1.2 kali lipat dari standar untuk meningkatkan kekuatan sambungan.
Namun, Anda tidak bisa terus memperdalam ulir. Jika kedalamannya melebihi 1.5 kali, hal itu akan meningkatkan waktu dan biaya pemrosesan, dan juga akan membuat mata bor lebih mudah patah atau menyulitkan pembuangan serpihan.
Apa saja jenis keran khusus untuk lubang buntu?
Untuk lubang buntu, saya biasanya menggunakan tap alur spiral atau tap lubang bawah, yang dapat membawa serpihan ke atas dan mencegah penyumbatan lubang.
Semakin besar sudut alur spiral, semakin kuat kemampuan pembuangan serpihan, sehingga cocok untuk pemrosesan lubang dalam. Namun perlu diperhatikan bahwa masa pakainya sedikit lebih pendek daripada tap alur lurus.
Meskipun ulir lurus memiliki biaya rendah, arah pembuangan serpihannya ke bawah, yang membuatnya tidak cocok untuk lubang buntu dan rentan terhadap kerusakan atau ulir yang tidak sempurna karena pembuangan serpihan yang buruk.
Pada mesin CNC, Anda juga dapat menggunakan tap pembentuk (tanpa mata pisau) untuk membentuk ulir dengan cara menekan material, yang sangat cocok untuk material logam lunak seperti aluminium atau kuningan.
Tips untuk mencegah ulir terkelupas
Sebelum melakukan penyadapan, saya akan membersihkan serpihan di dalam lubang secara menyeluruh dan memeriksa apakah ukuran lubang bagian bawah sudah akurat. Jika terlalu kecil, ulir akan macet, dan jika terlalu besar, bentuk gigi ulir tidak akan sempurna.
Pelumasan merupakan langkah kunci, terutama dalam pemrosesan komponen baja atau baja tahan karat, oli pelumas khusus untuk proses penyadapan harus digunakan untuk mengurangi gesekan dan kenaikan suhu.
Sangat penting untuk mengontrol ritme pemasukan saat mengetuk dengan tangan: setiap dua putaran, Anda perlu memundurkan pemasukan setengah putaran untuk mengeluarkan serpihan dan mencegah alat pengetuk macet.
Saat melakukan penyadapan CNC, penting untuk mengatur kecepatan pemakanan dan kecepatan mundur yang sesuai untuk menghindari mata bor mengenai bagian bawah, terutama pada lubang kecil (seperti di bawah M3).
Menurut saya, pembuatan ulir lubang buta bukan sekadar "membuat ulir dengan cara memutar", tetapi merupakan proses yang sangat bergantung pada pemilihan mata bor, parameter pemrosesan, dan pengendalian pembuangan serpihan. Kesalahan sekecil apa pun pada salah satu tahapan dapat mengakibatkan benda kerja tidak dapat digunakan atau kerusakan pada peralatan.
Apa Sseharusnya We Pay Aperhatian To Wayam betina Dtanda tangan Blind Holes?
Dalam proyek-proyek yang saya ikuti setiap hari, desain lubang buta seringkali diremehkan. Padahal, meskipun kecil, hal itu memiliki dampak yang besar pada perakitan, kekuatan, dan kesulitan pemrosesan komponen. Saya sering mengingatkan pelanggan: lubang buta tidak sesederhana "menggambar lingkaran dan membuat lubang". Toleransi pemrosesan, tata letak lubang, dan persyaratan inspeksi harus dipertimbangkan pada tahap penggambaran. Terutama dalam pemesinan presisi CNC, kesalahan lubang buta dapat langsung menyebabkan seluruh benda kerja tidak dapat diproses. Desain yang wajar adalah kunci untuk mengurangi masalah di kemudian hari dan meningkatkan efisiensi perakitan.
Sisakan sedikit ruang di bagian bawah lubang, jangan mengebor sampai tembus.
Dalam gambar, saya biasanya menyarankan untuk menyisakan setidaknya 0.5-1 mm material di bagian bawah lubang buntu, yang tidak hanya mencegah mata bor menembus secara tidak sengaja, tetapi juga meningkatkan kekuatan bagian bawah.
Sebagai contoh, saat mengerjakan lubang buntu dengan kedalaman 20 mm, atur kedalaman pengeboran menjadi 19 mm untuk memastikan toleransi yang cukup selama pengoperasian.
Khususnya dalam skenario pembuatan ulir, harus disisakan ruang 2-3 gigi lagi di bagian bawah lubang agar ulir dapat berputar, jika tidak, gigi akan patah atau rusak.
Tata letak posisi dan jarak antar lubang yang wajar untuk mencegah konflik pemrosesan.
Jika lubang buta terlalu berdekatan, masalah seperti dinding tipis, struktur lemah, atau penumpukan serpihan dapat dengan mudah terjadi selama proses pengolahan.
Saya biasanya mengatur jarak pusat lubang agar lebih besar dari dua kali diameter lubang. Misalnya, jarak pusat lubang buta M6 sebaiknya tidak kurang dari 12mm, yang bermanfaat untuk pembuangan serpihan dan distribusi kekuatan.
Selain itu, pemasangan perlengkapan dan jalur umpan alat harus dipertimbangkan untuk menghindari desain yang terlalu kompak sehingga menyulitkan pemrosesan CNC.
Persyaratan kekasaran permukaan, kemiringan, dan toleransi harus ditunjukkan.
Saya sering menjumpai pelanggan yang gambar rancangannya tidak mencantumkan toleransi, sehingga terjadi ketidaksesuaian antara produk jadi dan perakitan. Disarankan agar toleransi lubang buta dikontrol dalam ±0.05 mm.
Disarankan agar lubang berulir ditandai dengan spesifikasi standar seperti “M6x1 – 6H” untuk menghindari kesalahpahaman dalam proses pengerjaan.
Jika tidak ada persyaratan khusus untuk bagian yang diberi bevel, umumnya diatur ke 0.5×45° untuk menghindari tepi tajam yang dapat melukai orang atau menyebabkan kesulitan perakitan.
Untuk lubang yang perlu ditutup rapat atau dipasang dengan presisi, nilai kekasaran (seperti Ra1.6) juga harus ditentukan dengan jelas untuk meningkatkan kesesuaian pemasangan.
Secara umum, mendesain lubang buta yang mudah digunakan, mudah diproses, dan mudah dirakit bukan hanya mencerminkan rasa tanggung jawab seorang insinyur, tetapi juga secara langsung memengaruhi konsistensi produk dan kepuasan pelanggan. Meskipun lubang buta itu kecil, tidak boleh ada kecerobohan sama sekali.
Seterpercayaapakah Olymp Trade? Kesimpulan To Ddll The Size And Quality Of Blind Holes?
Akurasi dimensi dan kualitas internal lubang buta secara langsung memengaruhi keandalan fungsional komponen. Dalam produksi aktual, saya telah melihat banyak kasus di mana sekrup tidak dapat dikencangkan, perakitan buruk, atau proses penyadapan gagal karena pengukuran yang tidak memadai. Dibandingkan dengan lubang tembus, lubang buta lebih sulit diukur dan diperiksa, tetapi selama alat dan metode inspeksi yang tepat dikuasai, dapat dipastikan bahwa lubang buta memenuhi standar dan stabil. Terutama dalam pemrosesan massal, apakah proses inspeksi distandarisasi menentukan apakah hasil produksi dapat dikendalikan di atas 98%.
Alat pengukur kedalaman yang umum digunakan
Ada tiga alat yang sering saya gunakan untuk mengukur kedalaman lubang buta: pengukur kedalaman, kaliper digital, dan mesin pengukur koordinat (CMM).
Jangka sorong digital adalah alat yang paling umum digunakan di lokasi kerja, cocok untuk situasi di mana kedalaman lubang kurang dari 150 mm dan persyaratan akurasi adalah ±0.1 mm.
Jika lubang lebih dalam atau diperlukan akurasi yang lebih tinggi (±0.01mm), disarankan untuk menggunakan CMM atau pengukur kedalaman dengan fungsi penyesuaian halus.
Beberapa pelanggan mensyaratkan agar setiap batch lubang buta bagian pertama diperiksa menggunakan pengukuran tiga koordinat dan laporan pengujian dikeluarkan untuk memenuhi persyaratan sistem mutu ISO.
Metode inspeksi setelah penyadapan
Setelah proses penyadapan selesai, saya biasanya menggunakan alat ukur go/no-go untuk memeriksa ulir, yang merupakan cara paling intuitif dan dapat diandalkan.
Go gauge harus diputar dengan halus hingga kedalaman efektif, dan stop gauge tidak boleh diputar lebih dari 2 ulir, jika tidak akan dianggap memiliki ulir yang terlalu besar.
Untuk bagian-bagian yang kritis, saya juga akan menggunakan alat ukur ulir dan kunci momen untuk memeriksa dan memastikan bahwa kekuatan ikatan memenuhi persyaratan desain.
Beberapa komponen presisi (seperti perangkat medis) juga memerlukan endoskop atau probe kecil untuk memeriksa adanya kotoran di dasar lubang dan gerinda akibat proses pengerjaan.
Cara menghindari cacat umum pada lubang buta
Ketumpulan mata bor adalah penyebab utama runtuhnya lubang dan kegagalan ulir. Saya sarankan untuk memeriksa mata bor dan tap setiap 100-200 lubang.
Untuk pengeboran lubang dalam, saya akan mengatur frekuensi pembuangan serpihan yang sesuai dan menggunakan sistem pendingin bertekanan tinggi untuk menghilangkan serpihan guna mencegah penyumbatan lubang atau kerusakan alat.
Pengaturan parameter pemrosesan juga sangat penting, terutama kecepatan umpan dan kecepatan spindel. Disarankan untuk tidak mengejar kecepatan secara membabi buta, tetapi memprioritaskan akurasi.
Instruksi jeda otomatis dan pembuangan serpihan dapat ditambahkan ke program CNC untuk memastikan bahwa setiap lubang buta "bersih, lengkap, dan memenuhi syarat" setelah diproses.
Deteksi lubang buta bukan hanya tentang ukuran, tetapi juga merupakan titik pemeriksaan terakhir untuk memastikan kinerja stabil dari seluruh bagian. Desain yang ketat, pemrosesan yang presisi, dan pengujian standar diperlukan untuk benar-benar membuat lubang buta "dalam tetapi tidak buta".
Apa Are The Dkesulitan In Processing Blind Holes? Bagaimana To Szaitun Tkeliman?
Meskipun lubang buta terlihat seperti "lubang yang tidak dilubangi", prosesnya jauh lebih sulit daripada lubang tembus. Saya pernah menemui kasus di mana alat macet karena pembuangan serpihan yang buruk dan perakitan gagal karena kedalaman ulir yang tidak mencukupi, dan tingkat pengembalian pelanggan langsung melonjak. Pada akhirnya, sumber masalah yang paling umum pada lubang buta adalah karena lubang tersebut "tidak terlihat" dan "tidak dapat dibersihkan".
Di sini saya akan menggabungkan pengalaman saya untuk membahas kesulitan dan solusi utama dalam pemrosesan lubang buta dalam tiga kategori:
Masalah kesulitan pengeluaran serpihan
Masalah terbesar adalah ruang di lubang buta terbatas, dan serpihan cenderung menumpuk di bagian bawah lubang, menyebabkan penumpukan panas dan peningkatan keausan alat.
Saya merekomendasikan penggunaan mata bor atau tap alur spiral untuk secara otomatis membawa serpihan ke atas, dan pada saat yang sama menggunakan pembilasan cairan pendingin kecepatan tinggi atau penarikan alat secara berkala untuk secara efektif mengurangi kemungkinan penyumbatan lubang.
Saat melakukan pemesinan lubang yang dalam (seperti kedalaman > 3 kali diameter), disarankan menggunakan sistem pengumpanan bertahap, yaitu mengebor satu bagian dan menarik kembali satu bagian untuk memastikan serpihan dikeluarkan tepat waktu.
Untuk komponen non-logam dengan kedalaman lubang buta melebihi 30mm, saya juga akan menggunakan ekstraksi serpihan bertekanan negatif yang dikombinasikan dengan fungsi pembuangan serpihan untuk meningkatkan efisiensi pembuangan serpihan.
Kedalaman pengeboran tidak mencukupi
Saat mendesain gambar, banyak insinyur hanya menandai kedalaman total dan mengabaikan kedalaman pengikatan efektif ulir. Akibatnya, sekrup hanya menjepit dua kali selama perakitan dan langsung longgar begitu dikencangkan.
Saya biasanya memastikan sebelum diproses: kedalaman ulir efektif ≥ 1.2 kali diameter sekrup (misalnya sekrup M6, kedalaman ulir minimal 7.2 mm).
Saat melakukan pemrosesan, pilih tap alur spiral dan atur kedalaman sumbu Z serta jarak penyangga pada program CNC untuk memastikan bahwa proses pembuatan ulir selesai tanpa sisa gigi.
Kualitas dan kekuatan ikatan ulir lubang buta juga dapat ditingkatkan dengan **pengetapan ganda (pengetapan kasar + pengetapan halus)**.
Solusi untuk penyimpangan pengeboran dan sisa material di dasar lubang.
Penyimpangan pengeboran sering terjadi pada lubang kecil atau material keras, terutama jika mata bor tengah tidak digunakan untuk penentuan posisi. Saya banyak mengalami kesulitan di awal, dan sekarang saya bersikeras menggunakan mata bor tengah untuk penentuan posisi awal.
Pemilihan sudut pahat juga sangat penting, dan disarankan untuk menggunakan mata bor yang dapat memusatkan diri (seperti sudut tajam 135°) untuk mengurangi penyimpangan.
Masalah sisa material di dasar lubang sering terjadi karena pengerjaan yang tidak sempurna atau pantulan serpihan. Saya akan mengatur jumlah deteksi dasar menjadi 0.2 mm lebih besar dari kedalaman target untuk memastikan dasar lubang bersih.
Pemeriksaan ulang lubang dasar setelah pemrosesan atau gunakan alat pemotong penggiling kecil untuk membersihkan residu di bagian bawah.
Meskipun pemrosesan lubang buta umum dilakukan, hal ini menyembunyikan banyak detail: jika metode pemrosesan tidak dipilih dengan benar, alat mudah patah; jika ukuran desain tidak dipertimbangkan dengan jelas, perakitan mungkin akan gagal. Menguasai teknik pemrosesan dan spesifikasi desain yang tepat adalah keterampilan dasar yang sangat diperlukan bagi setiap insinyur.
Ringkasan Of The Akeuntungan And Limitasi Of Blind Vias
| Klasifikasi | Konten |
| keuntungan | – Cocok untuk desain di mana struktur tidak dapat ditembus, seperti rongga tertutup, permukaan eksterior, dll. – Menghemat ruang untuk komponen dan mempermudah desain yang ringkas. – Meningkatkan kekuatan struktural dan mencegah kerusakan integritas. |
| membatasi | – Tingkat kesulitan pemrosesan tinggi, akurasi kedalaman perlu dikontrol. – Sulit untuk menghilangkan serpihan, mudah menyebabkan kemacetan alat. – Toleransi kesalahan rendah, mudah menyebabkan kerusakan akibat penyimpangan |
Praktis ASaran For Einsinyur
| tahap | Konten yang disarankan |
| Sebelum desain | – Tentukan apakah itu lubang buntu dan tentukan fungsinya (pengikatan, penempatan, atau ventilasi) – Tetapkan persyaratan kedalaman ulir, umumnya 1-1.5 kali diameter sekrup. |
| Pengolahan | – Gunakan alat khusus (seperti alat pembuat alur spiral) – Gunakan cairan pendingin atau lakukan pembersihan serpihan secara berkala – Kendalikan kecepatan dan laju pemakanan untuk menghindari penyimpangan pengeboran. |
| Tahap inspeksi | – Gunakan alat-alat seperti pengukur kedalaman, pengukur go/no-go, CMM untuk memeriksa setiap item satu per satu. – Jangan melewatkan langkah pemeriksaan apa pun, terutama akurasi ulir dan kedalaman lubang. |
Pertanyaan Umum Demo Slot
Apa Itu Keran Lubang Buta?
Tap Lubang Buta adalah alat khusus untuk membuat ulir pada lubang yang tidak tembus.
Saya menggunakan tap ulir dasar atau tap ulir spiral untuk lubang buntu. Alat ini memungkinkan pemotongan ulir penuh di dekat dasar tanpa merusak lubang. Tap ulir dasar biasanya memotong 1–2 ulir lebih awal dan sangat penting ketika panjang ulir penuh harus dicapai di ruang yang sempit.
Apa Perbedaan Antara Lubang Tembus dan Lubang Buta?
Lubang tembus (thru hole) menembus seluruh bagian, sedangkan lubang buntu (blind hole) berhenti pada kedalaman tertentu.
Dalam pekerjaan sehari-hari, saya menggunakan lubang tembus ketika baut atau pin harus menembus sepenuhnya. Lubang buta dipilih ketika integritas struktural atau estetika mengharuskan permukaan belakang tetap tidak tersentuh. Lubang buta lebih sulit untuk dikerjakan dan diperiksa, terutama jika lebih dalam dari 3 kali diameter.
Apa itu Metode Lubang Buta?
Metode Lubang Buta Mengacu pada Pemesinan dan Pembuatan Ulir Terkendali pada Lubang yang Tidak Menembus Permukaan.
Dalam praktiknya, saya pertama-tama menghitung kedalaman yang dibutuhkan (keterlibatan ulir + jarak bebas), kemudian menggunakan kontrol kedalaman CNC atau penghenti. Saya menggunakan mata bor spiral dan reamer untuk penyelesaian akhir, diikuti dengan tap pengosong serpihan. Misalnya, pembuatan ulir M6 pada lubang buntu membutuhkan pengeboran awal 5.0 mm dan kedalaman ulir yang presisi 10 mm.
Bagaimana Cara Mengukur Lubang Buntu?
Kedalaman lubang buta diukur menggunakan alat ukur kedalaman, jangka sorong, atau mesin pengukur koordinat.
Saya lebih suka menggunakan jangka sorong digital untuk pengecekan cepat atau CMM untuk akurasi ±0.01 mm. Untuk lubang berulir, saya memastikan kedalaman ulir menggunakan alat ukur go/no-go. Untuk lubang buta presisi tinggi, keausan alat yang konsisten dan permukaan bagian dalam yang bersih juga memengaruhi akurasi kedalaman sebenarnya.
Bagaimana Cara Melepas Bearing dari Lubang Buntu?
Untuk menarik bantalan dari lubang buntu, gunakan alat penarik bantalan internal atau alat palu geser.
Saya biasanya memasukkan alat pelepas bantalan buta dengan rahang yang dapat mengembang ke dalam diameter dalam bantalan. Setelah dikencangkan, palu geser membantu mengeluarkannya tanpa merusak rumah bantalan. Untuk toleransi yang ketat, saya memanaskan rumah bantalan terlebih dahulu hingga 60–80°C untuk mengurangi gesekan sebelum dilepas.
















