
Penggilingan CNC 3 sumbu adalah proses manufaktur subtraktif yang menggerakkan alat potong sepanjang sumbu linier X, Y, dan Z untuk menghasilkan permukaan datar, lubang, alur, rongga, kontur, dan fitur tiga dimensi yang mudah diakses. Proses ini tetap menjadi salah satu proses CNC yang paling banyak digunakan karena menggabungkan akurasi yang andal, pemrograman yang mudah, pilihan material yang fleksibel, dan biaya produksi yang terkontrol.
Panduan ini menjelaskan cara kerja penggilingan CNC 3 sumbu, mesin dan material apa yang didukungnya, bagian apa yang dapat diproduksinya, dan di mana batasan geometrisnya dimulai.
Apa itu Mesin Milling CNC 3 Sumbu?
Penggilingan CNC 3 sumbu adalah proses pemesinan di mana alat potong bergerak sepanjang tiga arah linier yang tegak lurus sementara benda kerja tetap berada pada posisi yang terkontrol. Proses ini paling cocok untuk bagian-bagian yang fitur utamanya dapat dijangkau dari atas atau setelah sejumlah operasi pemosisian ulang manual yang terbatas.
Penjelasan Sumbu X, Y, dan Z
Sumbu X, Y, dan Z mengontrol posisi horizontal, posisi depan-belakang, dan kedalaman pemotongan vertikal dari pahat. Sumbu X umumnya bergerak dari kiri ke kanan, sumbu Y bergerak maju dan mundur, dan sumbu Z menggerakkan pahat mendekat atau menjauh dari benda kerja.
Ketiga gerakan ini menentukan posisi pemotong di dalam area kerja mesin. Dengan mengkoordinasikan sumbu-sumbu tersebut, mesin dapat mengikuti garis lurus, jalur melingkar, rongga, profil, dan permukaan tiga dimensi sambil mempertahankan kecepatan pemakanan dan kedalaman yang telah diprogram.
Sistem CNC 3 sumbu mengontrol posisi tetapi tidak secara otomatis mengubah sudut pendekatan pahat. Pahat biasanya tetap vertikal, yang membuat fitur dari atas ke bawah menjadi efisien tetapi membatasi akses ke geometri yang tersembunyi, miring, atau melingkar.
Apa Perbedaan CNC 3 Sumbu dengan Pemesinan Manual?
Mesin milling CNC 3 sumbu berbeda dari mesin manual karena instruksi komputer mengontrol pergerakan alat, kecepatan spindel, laju umpan, kedalaman, dan urutan operasi. Milling manual lebih bergantung pada operator yang menggerakkan sumbu mesin dan melakukan penyesuaian selama produksi.
Kontrol CNC meningkatkan pengulangan karena program terverifikasi yang sama dapat memproduksi beberapa komponen menggunakan koordinat dan parameter pemotongan yang konsisten. Operator tetap mengontrol pengaturan, perkakas, offset, inspeksi, dan stabilitas proses, tetapi tidak memandu setiap gerakan pemotongan secara manual.
Penggilingan manual tetap berguna untuk perbaikan, penyesuaian, pekerjaan sekali jadi yang sederhana, dan modifikasi di lantai produksi. Pemesinan CNC umumnya lebih cocok ketika suatu bagian membutuhkan dimensi yang berulang, program yang terdokumentasi, jalur pahat yang kompleks, atau jumlah produksi yang banyak.
Bagaimana Cara Kerja Mesin Milling CNC 3 Sumbu?
Mesin milling CNC 3 sumbu bekerja dengan mengubah model CAD dan gambar teknik menjadi jalur pahat terprogram yang memandu pahat melalui urutan operasi penghilangan material yang terkontrol. Proses lengkapnya meliputi tinjauan desain, pemrograman CAM, penjepitan benda kerja, pemesinan, inspeksi, dan penyelesaian sekunder yang diperlukan.
Desain CAD dan Pemrograman CAM
Desain CAD dan pemrograman CAM menentukan seperti apa bentuk bagian tersebut dan bagaimana mesin akan memotongnya. Model CAD berisi geometri, sedangkan gambar menentukan material, acuan, toleransi, ulir, penyelesaian permukaan, dan persyaratan manufaktur lainnya.
Pemrogram CAM memilih alat potong dan membuat operasi pemotongan kasar, semi-finishing, pengeboran, penyadapan, pembentukan kontur, dan penyelesaian. Jalur pahat harus memperhitungkan perilaku material, diameter pahat, kedalaman pemotongan, jangkauan pahat, pembuangan serpihan, dan jarak bebas penahan benda kerja.
Program CAM yang telah selesai dikonversi menjadi kode CNC yang dapat dibaca mesin melalui post-processor yang sesuai. Sebelum pemotongan dimulai, programmer atau operator harus memverifikasi nomor alat, offset, perintah spindel, koordinat kerja, dan gerakan pendekatan yang aman.
Penyiapan Benda Kerja dan Pemilihan Alat
Penyiapan benda kerja dan pemilihan alat menentukan kekakuan, aksesibilitas, dan kondisi pemotongan yang diperlukan untuk mengerjakan komponen tersebut. Bahan baku biasanya dipegang di dalam ragum, penjepit lunak, pelat perlengkapan, perlengkapan vakum, sistem penjepit, atau dudukan khusus.
Perlengkapan tersebut harus mencegah pergerakan tanpa merusak dinding tipis atau meninggalkan bekas pada permukaan fungsional. Perlengkapan tersebut juga harus menyediakan akses yang cukup untuk pemegang alat, spindel, probe, dan alat potong selama operasi yang diprogram.
Pemilihan alat bergantung pada material dan geometri fitur. Mata bor muka, mata bor ujung datar, mata bor ujung bulat, mata bor, mata bor ulir, alat penyadap, alat pembentuk bevel, dan alat pembubutan semuanya dapat digunakan dalam satu program pembuatan bagian.
Pergerakan Alat Pemotong dan Penghilangan Material
Penghilangan material terjadi ketika pemotong berputar mengikuti gerakan X, Y, dan Z yang telah diprogram sambil menghilangkan sejumlah material yang terkontrol. Operasi pengasaran menghilangkan sebagian besar material, sedangkan operasi penyelesaian menetapkan dimensi akhir dan kualitas permukaan.
Keterlibatan pahat harus tetap stabil untuk mengendalikan gaya pemotongan, panas, getaran, dan keausan pahat. Kedalaman yang berlebihan, pembuangan serpihan yang buruk, pahat yang terlalu panjang, atau keterlibatan yang tiba-tiba dapat menghasilkan getaran, defleksi, kesalahan dimensi, dan kerusakan pada mata pisau pemotong.
Urutan pengerjaan mesin juga harus mengontrol pergerakan benda kerja. Kantong yang besar, dinding yang tipis, dan penghilangan material yang tidak merata dapat melepaskan tegangan material internal, sehingga pengerjaan kasar dan halus mungkin perlu dipisahkan oleh periode istirahat, pembalikan benda kerja, atau inspeksi di antara proses.
Inspeksi dan Penyelesaian
Inspeksi dan penyelesaian akhir memastikan bahwa komponen yang dikerjakan memenuhi persyaratan dimensi, geometri, dan permukaan. Pengukuran dapat dilakukan selama pengaturan awal, di antara tahapan pengerjaan, atau setelah komponen dilepas dari perlengkapan.
Peralatan inspeksi umum meliputi jangka sorong, mikrometer, pengukur tinggi, pengukur lubang, pengukur ulir, penguji kekasaran permukaan, sistem optik, dan mesin pengukur koordinat. Metode yang dipilih harus mereproduksi sistem datum gambar dan mengukur hubungan fungsional yang penting.
Setelah pemeriksaan, bagian tersebut mungkin memerlukan penghilangan gerinda, pemolesan, peledakan butiran, anodisasi, pelapisan, pelapisan bubuk, perlakuan panas, atau proses sekunder lainnya. Ketebalan lapisan dan toleransi penyelesaian harus dipertimbangkan sebelum pemesinan akhir.
Mesin apa saja yang digunakan untuk penggilingan CNC 3 sumbu?
Mesin yang digunakan untuk penggilingan CNC 3 sumbu meliputi pusat pemesinan vertikal, pusat pemesinan horizontal, mesin penggilingan gantry, dan router CNC. Setiap mesin menggunakan tiga sumbu linier yang terkontrol, tetapi kekakuan, susunan spindel, area kerja, dan material yang sesuai dapat berbeda secara signifikan.
Mesin Milling CNC 3 Sumbu Vertikal
Mesin milling CNC 3 sumbu vertikal memposisikan spindel secara vertikal di atas benda kerja. Mesin ini banyak digunakan untuk pelat, braket, wadah, perlengkapan, cetakan, prototipe, dan bagian lain yang memiliki fitur akses dari atas ke bawah.
Mesin vertikal memberikan visibilitas yang baik selama pengaturan dan bekerja secara efektif dengan ragum standar, rahang lunak, pelat perlengkapan, dan probe. Konfigurasi umumnya juga membuat pemrograman, perawatan, perkakas, dan pelatihan operator relatif mudah diakses.
Mesin ini umumnya menjadi pilihan pertama untuk komponen prismatik berukuran kecil dan menengah. Ukuran komponen praktis bergantung pada pergerakan sumbu, kapasitas meja, panjang alat, tinggi perlengkapan, dan jarak bebas spindel.
Mesin Milling CNC 3 Sumbu Horizontal
Mesin milling CNC 3 sumbu horizontal memposisikan spindel sejajar dengan meja mesin. Mesin ini berguna untuk pemotongan yang lebih berat, pembuangan serpihan yang lebih baik, dan bagian-bagian yang fitur utamanya lebih mudah didekati dari samping.
Konfigurasi horizontal dapat menawarkan kekakuan struktural yang tinggi dan dapat mendukung sistem palet untuk produksi berulang. Namun, penjepitan benda kerja dan perencanaan pengaturan dapat lebih kompleks daripada pada mesin vertikal biasa.
Mesin horizontal standar masih memiliki arah pendekatan yang terbatas kecuali jika dilengkapi dengan kemampuan putar tambahan. Orientasi mesin saja tidak mengubah sistem tiga sumbu menjadi proses empat sumbu atau lima sumbu.
Mesin Penggilingan Gantry
Mesin milling gantry menggunakan struktur berbentuk jembatan untuk mengolah pelat besar, cetakan, komponen perkakas, bagian struktural, dan alas mesin. Keunggulan utamanya adalah area kerja yang luas yang ditopang oleh rangka yang kokoh.
Mesin-mesin ini dapat memproses komponen yang terlalu panjang, lebar, atau berat untuk mesin perkakas konvensional. Aplikasi tipikal meliputi pelat cetakan besar, alas peralatan, struktur kedirgantaraan, dan perkakas industri.
Akurasi pada rentang pergerakan yang luas bergantung pada konstruksi mesin, stabilitas termal, kondisi pondasi, kalibrasi, dan penyangga benda kerja. Ukuran mesin yang besar tidak menghilangkan kebutuhan akan penjepitan dan inspeksi yang stabil.
Mesin Penggiling CNC Industri vs. Mesin Router CNC
Mesin milling CNC industri lebih cocok untuk pemotongan logam kaku dan presisi tinggi, sedangkan mesin router CNC umumnya dioptimalkan untuk lembaran besar dan material yang lebih lunak. Mesin router biasanya memproses kayu, busa, plastik, komposit, dan material non-ferrous yang lebih tipis.
Mesin perkakas biasanya memiliki massa struktural yang lebih besar, torsi spindel yang lebih kuat, gerakan sumbu yang lebih terkontrol, dan ketahanan yang lebih baik terhadap gaya pemotongan. Karakteristik ini membuatnya lebih cocok untuk baja, titanium, rongga yang dalam, GD&T yang ketat, dan persyaratan permukaan yang menuntut.
Mesin router mungkin masih menjadi pilihan ekonomis untuk panel besar, lembaran plastik, pelat komposit, dan pemotongan dengan gaya rendah. Pemilihan mesin harus didasarkan pada material, toleransi, geometri, beban pemotongan, dan ekspektasi permukaan, bukan hanya jumlah sumbu saja.
Apa yang dapat dilakukan oleh mesin milling CNC 3 sumbu?
Mesin milling CNC 3 sumbu dapat menghasilkan permukaan datar, profil, lubang, ulir, kantong, alur, tangga, rongga, dan kontur tiga dimensi yang mudah diakses. Kemampuan terkuatnya adalah pemesinan fitur yang efisien yang dapat dijangkau dari satu orientasi pahat tetap.
Penggilingan dan Pembentukan Kontur Wajah
Penggilingan permukaan dan pembentukan kontur menciptakan permukaan datar, profil eksternal, bahu, undakan, dan batas bagian yang terkontrol. Operasi ini umum dilakukan pada pelat pemasangan, alas mesin, braket, penutup, dan komponen perkakas.
Penggilingan permukaan dapat menetapkan permukaan acuan yang stabil sebelum fitur lain dikerjakan. Kemudian, pembentukan kontur menentukan geometri eksternal menggunakan pahat ujung yang mengikuti batas yang telah diprogram.
Akurasi bergantung pada penyelarasan mesin, kelurusan pahat, kondisi pemotong, penjepitan benda kerja, dan jumlah proses penyelesaian. Permukaan datar yang besar mungkin memerlukan tumpang tindih pahat yang direncanakan dan kondisi termal yang terkontrol untuk mempertahankan kerataan.
Pengeboran, Pemboran, dan Penyadapan
Pengeboran, pembubutan, dan pembuatan ulir menghasilkan lubang, lubang presisi, ulir, lubang tirus, lubang countersink, dan fitur pengencang. Mesin milling tiga sumbu dapat menempatkan fitur-fitur ini secara akurat ketika sumbu-sumbunya sejajar dengan arah Z mesin.
Pengeboran menciptakan lubang awal, sedangkan pembubutan atau interpolasi melingkar dapat meningkatkan ukuran, kebulatan, dan posisi. Kemudian, pembuatan ulir atau penggilingan ulir menghasilkan ulir internal yang dibutuhkan.
Lubang yang miring atau menghadap samping biasanya memerlukan pengaturan baru, perlengkapan sudut, atau mesin multi-sumbu. Lubangnya mungkin sederhana, tetapi arahnya relatif terhadap acuan utama menentukan kompleksitas pembuatannya.
Slot, Kantong, Tangga, dan Rongga
Slot, kantong, anak tangga, dan rongga terbuka termasuk fitur yang paling cocok untuk penggilingan CNC 3 sumbu. Fitur-fitur ini dapat dikerjakan secara kasar dengan efisien menggunakan mata bor standar dan kemudian diselesaikan dengan pemotongan dinding dan dasar yang terkontrol.
Geometri terbuka memberikan akses langsung untuk pahat dan memungkinkan pembuangan serpihan yang lebih baik. Kantong tertutup atau dalam menjadi lebih sulit karena pahat harus memanjang lebih jauh dari dudukan dan mengeluarkan serpihan melalui bukaan yang terbatas.
Radius sudut dalam ditentukan oleh ukuran mata pisau. Mata pisau putar tidak dapat menghasilkan sudut vertikal dalam yang benar-benar tajam, sehingga desain harus menggunakan fillet atau fitur pelepas yang praktis.
Kontur 2.5D dan 3D Sederhana
Mesin milling CNC 3 sumbu dapat menghasilkan fitur 2.5D dan permukaan berkontur 3D yang mudah diakses. Mata pisau milling ujung bulat dan pergerakan sumbu yang terkoordinasi dapat mengolah cetakan, rongga melengkung, permukaan yang dipahat, dan transisi halus dari arah tetap.
Proses ini dapat menciptakan permukaan yang tampak kompleks selama alat pemotong memiliki akses garis pandang langsung. Kompleksitas geometris saja tidak selalu memerlukan pemesinan lima sumbu.
Keterbatasan muncul ketika permukaan berkontur yang sama melingkari beberapa sisi atau mengandung bagian yang menjorok ke dalam. Pemotong dapat mengikuti permukaan dengan akurat dari atas tetapi tidak dapat miring untuk mencapai bagian belakang penghalang.
Material apa saja yang dapat dikerjakan dengan mesin milling CNC 3 sumbu?
Mesin milling CNC 3 sumbu dapat mengolah sebagian besar logam umum, plastik teknik, komposit, dan material khusus yang dapat diolah, asalkan mesin, perkakas, penjepit benda kerja, pendingin, dan kontrol debu sesuai. Jumlah sumbu menentukan pergerakan, sedangkan kemampuan material sebenarnya bergantung pada sistem pemesinan lengkap.
| Kelompok Material | Bahan Khas | Pertimbangan Utama dalam Pemesinan |
| Aluminium | 6061, 6082, 7075, 2024 | Kontrol gerinda, distorsi dinding tipis, kecepatan pemotongan tinggi |
| Baja | 1018, 4140, 4340, baja perkakas | Gaya potong, panas, keausan alat, kondisi perlakuan panas |
| Besi tahan karat | 303, 304, 316, 17-4PH | Pengerasan kerja, konsentrasi panas, keterlibatan yang stabil |
| Tembaga dan Kuningan | C101, C110, C360 | Adhesi, pembentukan gerinda, pengendalian serpihan, penandaan permukaan |
| Rekayasa Plastik | POM, PEEK, nilon, PC, PTFE | Panas, deformasi penjepitan, kelembapan, pemulihan dimensi |
| Komposit | FR4, G10, CFRP, GFRP | Keausan, ekstraksi debu, delaminasi, kualitas tepi |
Aluminium umumnya dipilih karena mudah diolah dan mendukung komponen struktural, elektronik, otomotif, dan prototipe yang ringan. Baja dan baja tahan karat membutuhkan kondisi pemotongan yang lebih kaku tetapi cocok untuk perkakas, industri, medis, dan komponen penahan beban.
Plastik rekayasa membutuhkan alat yang tajam dan panas yang terkontrol karena suhu atau gaya penjepitan yang berlebihan dapat mengubah dimensi akhir. Material seperti nilon mungkin juga memerlukan pertimbangan terhadap kelembapan dan kondisi pengukuran.
Pemilihan mutu material harus mempertimbangkan kekuatan, ketahanan korosi, suhu, keausan, kinerja listrik, penyelesaian akhir, dan biaya. Memilih material hanya karena mudah diolah dapat menghasilkan komponen yang tidak memenuhi persyaratan penggunaannya.
Komponen apa saja yang dapat dibuat dengan mesin milling CNC 3 sumbu?
Mesin milling CNC 3 sumbu dapat memproduksi komponen prismatik sederhana hingga sedang yang fitur-fitur pentingnya dapat diakses dari satu atau beberapa pengaturan yang mudah. Contoh umum meliputi rumah, pelat, braket, perkakas, perlengkapan, cetakan, manifold, penutup, dan prototipe.
| Jenis bagian | Fitur Khas Hasil Pemesinan | Mengapa 3 Sumbu Berfungsi |
| Perumahan dan Kandang | Kantong, lubang konektor, lubang pemasangan | Sebagian besar fitur dapat diakses dari atas dan bawah. |
| Braket dan Pelat | Profil, alur, lubang, lubang tirus | Bahan datar dan acuan sederhana mendukung pemasangan yang efisien. |
| Jig dan Fixture | Menemukan lubang, kantong, permukaan acuan. | Keterulangan dan toleransi praktis adalah hal penting. |
| Dasar dan Sisipan Cetakan | Rongga, lubang pendingin, fitur pemasangan | Rongga terbuka dapat dijangkau dengan alat standar. |
| Berjenis | Lubang, saluran, permukaan penyegelan | Cocok jika lubang mengikuti petunjuk pemasangan yang sederhana. |
| Prototip | Fitur standar campuran | Pemrograman cepat mendukung iterasi desain. |
| Bagian Volume Rendah | Kantong dan profil yang dapat diulang | Biaya penyiapan dapat didistribusikan tanpa peralatan khusus. |
Proses ini sangat efektif untuk komponen berbentuk datar atau kotak. Sebuah wadah dengan satu rongga dalam, beberapa lubang vertikal, profil eksternal, dan permukaan bawah yang dikerjakan dengan mesin mungkin hanya memerlukan dua pengaturan utama.
Peralatan tiga sumbu juga dapat mendukung komponen yang lebih kompleks melalui perlengkapan khusus dan penempatan ulang berulang. Namun, setiap pengaturan tambahan harus dibenarkan karena menambah penanganan, pengujian, penyelarasan, inspeksi, dan potensi kesalahan.
Apa saja manfaat utama dari mesin milling CNC 3 sumbu?
Keuntungan utama dari mesin milling CNC 3 sumbu adalah kesederhanaan proses, ketersediaan yang luas, upaya pemrograman yang lebih rendah, pengulangan yang andal, dan produksi geometri yang mudah diakses secara ekonomis. Keunggulan ini menjadikannya berharga untuk prototipe, suku cadang pengganti, perkakas, dan komponen produksi.
Keandalan yang Terbukti dan Kesederhanaan Proses
Mesin milling CNC 3 sumbu dapat diandalkan karena mesin hanya mengontrol tiga gerakan linier dan menggunakan metode pemrograman, perkakas, dan pengaturan yang sudah mapan. Sistem gerakan yang lebih sedikit umumnya membuat proses lebih mudah dipahami, dioperasikan, dipelihara, dan diatasi masalahnya.
Struktur yang sederhana juga mendukung produksi yang dapat diprediksi. Operator dapat memverifikasi pergerakan sumbu, offset alat, koordinat kerja, dan perlengkapan tanpa harus mengelola pergerakan putar secara bersamaan.
Keandalan masih bergantung pada kondisi mesin dan kontrol proses. Pemandu yang aus, putaran spindel yang tidak stabil, penjepitan alat yang buruk, offset yang salah, atau perlengkapan yang tidak stabil dapat memengaruhi kualitas pada mesin CNC mana pun.
Mengurangi Biaya Mesin dan Produksi
Mesin milling CNC 3 sumbu biasanya memiliki biaya operasional dan pemrograman yang lebih rendah daripada mesin multi-sumbu untuk komponen sederhana. Mesin, perlengkapan, persyaratan perangkat lunak, pelatihan, perawatan, dan tarif per jam umumnya lebih mudah.
Ragum standar, pelat penjepit, paralel, klem, dan alat potong umum dapat mendukung berbagai macam pekerjaan. Hal ini mengurangi kebutuhan akan penjepit benda kerja putar khusus atau simulasi tabrakan tingkat lanjut.
Keunggulan biaya dapat hilang ketika suatu komponen kompleks memerlukan banyak pengaturan manual. Pembeli harus membandingkan total waktu pemrograman, penanganan, inspeksi, perlengkapan, dan mesin, daripada berasumsi bahwa mesin tiga sumbu selalu lebih murah.
Pemrograman dan Pengaturan Lebih Cepat
Mesin milling CNC 3 sumbu mendukung pemrograman yang lebih cepat karena sistem CAM terutama mengontrol posisi pemotong linier, bukan posisi dan perubahan orientasi alat sekaligus. Oleh karena itu, verifikasi jalur alat dan pengujian mesin biasanya lebih mudah.
Penyiapan fisik juga efisien untuk komponen yang sesuai dengan ragum atau pelat penjepit standar. Titik acuan utama yang jelas dan geometri yang mudah diakses dapat mengurangi proses pengukuran, penyelarasan, dan penjepitan benda kerja khusus.
Keunggulan ini sangat berharga untuk pembuatan prototipe cepat dan revisi desain. Ketika geometri berubah, program dan perlengkapan seringkali dapat diperbarui tanpa perlu membangun ulang strategi multi-sumbu yang kompleks.
Akurasi dan Pengulangan yang Baik
Penggilingan CNC 3 sumbu memberikan akurasi dan pengulangan yang baik ketika mesin, perlengkapan, perkakas, material, dan proses inspeksi dikontrol dengan benar. Fitur yang dikerjakan dalam satu pengaturan mempertahankan hubungan yang konsisten dengan sistem koordinat yang sama.
Kemampuan pengulangan mendukung kuantitas produksi karena program yang terverifikasi dapat digunakan kembali dengan offset alat dan penjepit benda kerja yang terkontrol. Pengukuran dan penelusuran alat selama proses produksi dapat lebih mengurangi variasi pengaturan.
Mesin ini tidak menjamin toleransi tertentu hanya berdasarkan jumlah sumbu saja. Akurasi yang dibutuhkan harus dievaluasi berdasarkan ukuran bagian, stabilitas material, hubungan fitur, ketebalan dinding, penyelesaian permukaan, dan kemampuan pengukuran.
Ketersediaan Luas dan Dukungan Manufaktur
Mesin milling CNC 3 sumbu tersedia secara luas karena merupakan proses standar di bengkel mesin umum, pemasok prototipe, ruang perkakas, dan fasilitas produksi. Operator terampil, programmer, alat potong, dudukan, suku cadang pengganti, dan sumber daya pelatihan mudah diakses.
Ketersediaan ini dapat meningkatkan fleksibilitas penjadwalan dan pilihan pemasok. Hal ini juga mempermudah transfer program yang sudah mapan antar peralatan yang kompatibel ketika kontrol proses telah didokumentasikan.
Ketersediaan pemasok tidak boleh menggantikan kualifikasi teknis. Pembeli tetap perlu menilai kondisi mesin, pengalaman material, sumber daya inspeksi, sistem mutu, dan pemahaman pemasok terhadap gambar teknik.
Apa saja keterbatasan dari mesin milling CNC 3 sumbu?
Keterbatasan utama dari mesin milling CNC 3 sumbu adalah orientasi pahat yang tetap, akses terbatas ke fitur tersembunyi, beberapa pengaturan untuk bagian multi-sisi, dan efisiensi yang berkurang pada geometri yang kompleks. Keterbatasan ini memengaruhi biaya, akurasi, waktu tunggu, dan kemampuan manufaktur.
Akses Terbatas ke Fitur Samping dan Miring
Mesin milling CNC 3 sumbu memiliki akses terbatas ke fitur samping dan miring karena alat biasanya mendekati benda kerja dari satu arah tetap. Lubang samping atau permukaan miring mungkin tidak dapat dijangkau pada pengaturan awal.
Komponen tersebut dapat diposisikan ulang di dalam ragum, pelat sudut, perlengkapan khusus, atau penjepit lunak untuk memperlihatkan fitur tersebut. Hal ini membuat banyak bagian secara teknis dapat dikerjakan dengan mesin, tetapi operasi tambahan tersebut meningkatkan upaya penyiapan.
Ketika beberapa fitur bersudut mengarah ke arah yang tidak berhubungan, pemesinan empat sumbu atau lima sumbu dapat memberikan proses yang lebih stabil dan ekonomis.
Berbagai Konfigurasi untuk Komponen Multi-Sisi
Komponen multi-sisi memerlukan beberapa pengaturan ketika fitur-fiturnya tidak semuanya dapat dijangkau dari satu orientasi. Setiap pengaturan mungkin melibatkan pelepasan komponen, pembersihan, penempatan ulang, penjepitan, pemeriksaan, dan verifikasi offset.
Fitur-fitur penting yang dikerjakan dengan mesin dalam berbagai pengaturan bergantung pada akurasi perlengkapan dan transfer datum. Perubahan lokasi kecil dapat terakumulasi dan memengaruhi posisi, tegak lurus, konsentrisitas, atau keselarasan.
Rahang lunak yang dirancang dengan baik, pin penentu posisi, datum yang dikerjakan dengan mesin, dan rutinitas probing dapat mengurangi risiko ini. Namun, hal tersebut tidak menghilangkan waktu penanganan yang terkait dengan pengaturan berulang.
Pembatasan pada Undercut dan Geometri Tersembunyi
Bagian yang menjorok ke dalam dan geometri internal yang tersembunyi sulit atau bahkan tidak mungkin dikerjakan jika material di sekitarnya menghalangi jalur pahat. Sebuah pahat tidak dapat menembus dinding padat hanya karena mesin tersebut dapat mengkoordinasikan tiga sumbu.
Alat pemotong khusus, pemotong lolipop, pemotong alur T, atau perlengkapan khusus dapat mengatasi fitur-fitur tertentu. Alat-alat ini tetap memerlukan jalur akses fisik dan ruang yang cukup untuk dudukannya.
Saluran yang tertutup sepenuhnya, permukaan yang menghadap ke belakang, dan fitur tersembunyi yang dalam mungkin memerlukan EDM, pemisahan bagian, manufaktur aditif, atau perubahan desain daripada penggilingan tiga sumbu konvensional.
Rongga Dalam dan Tonjolan Alat yang Panjang
Pengerjaan rongga yang dalam sulit dilakukan karena mata pisau harus memanjang lebih jauh dari dudukan alat untuk mencapai bagian bawah. Jarak yang terlalu jauh mengurangi kekakuan dan meningkatkan risiko getaran, defleksi, hasil akhir yang buruk, dan kerusakan alat.
Bukaan rongga yang sempit juga membatasi evakuasi serpihan dan akses cairan pendingin. Serpihan hasil pemotongan ulang dapat merusak permukaan dan meningkatkan panas di sekitar mata pisau pemotong.
Meningkatkan lebar rongga, mengurangi kedalaman, menggunakan radius internal yang lebih besar, atau membagi geometri menjadi beberapa area bertingkat dapat meningkatkan kemampuan pemesinan. Pendekatan lima sumbu juga memungkinkan penggunaan alat yang lebih pendek, tetapi hanya jika geometri di sekitarnya memungkinkan kemiringan.
Efisiensi yang Berkurang untuk Geometri Kompleks
Mesin milling CNC 3 sumbu menjadi kurang efisien ketika suatu bagian membutuhkan banyak pengaturan, perlengkapan sudut, alat-alat kecil, atau transfer datum yang rumit. Biaya mesin per jam yang lebih rendah tidak menjamin biaya total bagian yang lebih rendah.
Komponen yang kompleks mungkin menghabiskan lebih banyak waktu untuk diposisikan ulang dan diperiksa daripada dipotong. Setiap transisi juga meningkatkan pekerjaan yang sedang berlangsung dan kemungkinan pengerjaan ulang.
Oleh karena itu, proses terbaik adalah konfigurasi mesin paling sederhana yang dapat menyelesaikan seluruh jalur manufaktur dengan andal. Untuk beberapa bagian, itu berarti tiga sumbu, untuk bagian lain, sumbu tambahan mengurangi total upaya.
Pedoman Desain untuk Mesin Milling CNC 3 Sumbu
Desain mesin milling CNC 3 sumbu yang baik menjaga fitur-fitur penting tetap mudah diakses, menggunakan radius dan kedalaman rongga yang praktis, memberikan ketebalan dinding yang stabil, dan menciptakan permukaan yang jelas untuk penjepitan benda kerja. Pilihan-pilihan ini mengurangi jangkauan alat, pengaturan, getaran, kesulitan inspeksi, dan biaya produksi.
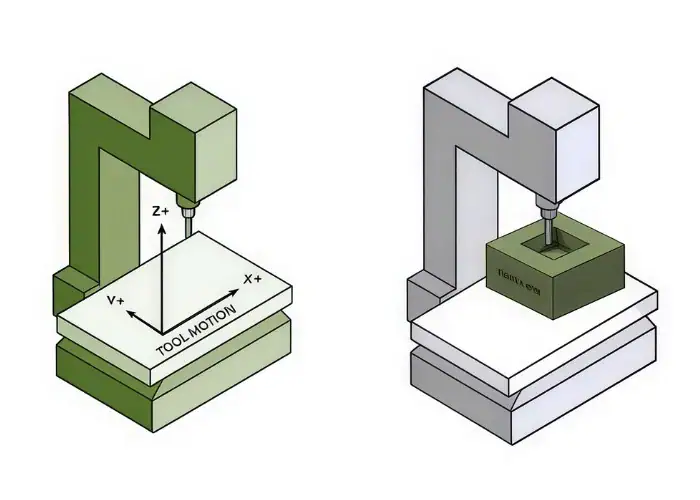
Pastikan fitur-fitur tersebut dapat diakses dari satu arah.
Fitur-fitur tersebut sebaiknya dapat diakses dari satu arah utama jika memungkinkan. Lubang, kantong, celah, dan profil yang menghadap ke atas memungkinkan produsen menyelesaikan lebih banyak pekerjaan tanpa perlu mengganti perlengkapan.
Fitur fungsional yang terkait juga harus dikelompokkan di sekitar titik acuan umum. Hal ini memungkinkan lubang, bor, permukaan penyegelan, dan antarmuka pemasangan untuk dikerjakan dan diperiksa dalam sistem koordinat yang sama.
Ketika diperlukan beberapa arah, perancang harus meminimalkan jumlahnya dan menghindari sudut majemuk yang tidak terkait. Perubahan orientasi kecil dapat menciptakan pengaturan tambahan secara keseluruhan.
Gunakan Jari-jari Sudut Dalam yang Praktis
Sudut bagian dalam harus menggunakan radius yang praktis karena pahat penggilingan silindris tidak dapat menghasilkan sudut vertikal bagian dalam yang benar-benar tajam. Radius tersebut harus memungkinkan pahat yang stabil untuk mengerjakan fitur tersebut tanpa melibatkan pahat sepenuhnya.
Jari-jari yang sangat kecil membutuhkan alat dengan diameter kecil. Alat kecil kurang kaku, membuang lebih sedikit material per lintasan, dan mungkin membutuhkan waktu siklus yang lebih lama.
Meningkatkan radius nonfungsional dapat meningkatkan umur pakai alat, kualitas permukaan, dan kecepatan produksi. Potongan pelepas dapat digunakan ketika komponen pasangannya yang berbentuk persegi harus masuk ke sudut bagian dalam.
Hindari Rongga yang Dalam dan Sempit
Rongga yang dalam dan sempit sebaiknya dihindari karena membutuhkan alat yang panjang, kedalaman pemotongan yang terbatas, dan kesulitan dalam pembuangan serpihan. Kondisi ini meningkatkan getaran, panas, defleksi, dan keausan alat.
Rongga bor seringkali dapat diperbaiki dengan memperbesar lebar bukaan, mengurangi kedalaman, menambahkan radius sudut yang lebih besar, atau membuat tingkatan bertingkat. Perubahan ini memungkinkan penggunaan alat yang lebih kuat dan pemotongan yang lebih stabil.
Kedalaman harus didasarkan pada fungsi, bukan penampilan. Menghilangkan material tambahan dari area yang tidak terlihat dapat meningkatkan biaya pemesinan tanpa meningkatkan kualitas komponen.
Pertahankan Ketebalan Dinding yang Sesuai
Ketebalan dinding harus cukup untuk menahan gaya pemotongan, tekanan penjepitan, dan tegangan material. Dinding yang tipis atau tinggi dapat bengkok selama proses pemesinan dan bergeser setelah perlengkapan dilepas.
Ketebalan sebenarnya bergantung pada material, tinggi dinding, panjang, toleransi, dan finishing. Dinding plastik mungkin bereaksi berbeda dari aluminium, baja tahan karat, atau titanium pada ketebalan nominal yang sama.
Dukungan sementara, pengerjaan kasar yang seimbang, pengerjaan akhir yang ringan, dan penjepitan yang terkontrol dapat mengurangi distorsi. Perubahan desain biasanya lebih dapat diandalkan daripada mencoba mengkompensasi dinding yang sangat fleksibel hanya melalui pengerjaan mesin saja.
Desain untuk Penjepitan Benda Kerja yang Stabil
Penjepitan benda kerja yang stabil memerlukan permukaan penjepitan yang mudah diakses, titik acuan yang jelas, dan cukup material untuk menopang benda kerja selama proses pengerjaan kasar dan halus. Penjepit harus dapat menahan komponen tanpa menghalangi fitur-fitur penting.
Tab pengorbanan, alas yang dapat dilepas, ekstensi stok, profil rahang lunak, atau lubang perlengkapan dapat menopang komponen yang sulit. Fitur sementara ini dapat dilepas selama operasi akhir.
Masalah penjepitan benda kerja harus dibahas sebelum desain diselesaikan. Bagian yang tidak memiliki area penjepitan yang kaku mungkin memerlukan perlengkapan khusus yang mahal atau pengaturan tambahan yang tidak perlu.
Di mana mesin milling CNC 3 sumbu digunakan?
Mesin milling CNC 3 sumbu digunakan di berbagai bidang seperti otomotif, peralatan industri, medis, kedirgantaraan, otomasi, elektronik, robotika, produk konsumen, perkakas, dan aplikasi energi. Mesin ini sangat berharga untuk pembuatan pelat, wadah, braket, alas, perlengkapan, dan bagian-bagian prismatik lainnya yang mudah diakses.
| Industri | Komponen yang Dikerjakan dengan Mesin Milling 3 Sumbu Umum | Nilai Manufaktur Utama |
| Otomotif | Braket, penutup, flensa, pelat perkakas | Dimensi yang dapat diulang dan produksi yang ekonomis |
| Peralatan Industri | Dudukan, pelat aus, manifold, bagian perlengkapan | Kekakuan, geometri standar, fleksibilitas material |
| Medis | Casing perangkat, baki, pegangan, braket | Dimensi terkontrol dan penyelesaian permukaan yang bersih. |
| Aerospace | Fitting, panel, braket, perkakas | Fitur aksesibel yang akurat dan material yang ringan. |
| Otomatisasi | Dudukan sensor, sarang, pelat penjepit | Kustomisasi cepat dan antarmuka perakitan yang dapat diulang |
| Elektronik | Casing aluminium, pendingin panas, perlengkapan uji | Kantong, bukaan, dan permukaan termal yang presisi. |
| Robotika | Dudukan motor, pelat adaptor, komponen perlengkapan | Pola lubang yang akurat dan penyelarasan struktural |
| Produk Konsumen | Kotak pelindung, penutup, prototipe | Iterasi cepat dan opsi penyelesaian kosmetik. |
| Alat dan Mati | Alas cetakan, sisipan, jig, perlengkapan | Data yang stabil dan pemesinan yang dapat diulang. |
| Energi dan Minyak & Gas | Pelat katup, penyangga, komponen penyegelan | Material yang kuat dan permukaan fungsional yang terkontrol. |
Industri saja tidak menentukan persyaratan sumbu. Braket kedirgantaraan dengan kantong terbuka mungkin cocok untuk mesin tiga sumbu, sementara produk konsumen yang mengandung kurva kompleks dan fitur tersembunyi mungkin memerlukan pemesinan lima sumbu.
Keputusan harus dimulai dengan geometri, akses, toleransi, jumlah pengaturan, material, kuantitas, dan inspeksi. Label industri bersifat sekunder dibandingkan dengan persyaratan manufaktur yang sebenarnya.
Penggilingan CNC 3 Sumbu vs. 4 Sumbu vs. 5 Sumbu
Perbedaan antara mesin milling CNC 3 sumbu, 4 sumbu, dan 5 sumbu terletak pada jumlah arah terkontrol yang digunakan untuk memposisikan pahat dan mengorientasikan benda kerja. Sumbu tambahan meningkatkan akses dan mengurangi pemosisian ulang, tetapi meningkatkan kebutuhan peralatan, pemrograman, simulasi, dan proses.
| Proses | Gerakan Terkendali | Paling cocok | Batasan Utama |
| Penggilingan 3 Sumbu | X, Y, dan Z | Pelat, kantong, braket, wadah, kontur terbuka | Orientasi pemotong tetap |
| Penggilingan 4 Sumbu | X, Y, Z ditambah satu sumbu putar | Bagian silindris, lubang radial, fitur sisi terindeks | Rotasi mengikuti satu sumbu utama. |
| Penggilingan 5 Sumbu | X, Y, Z ditambah dua sumbu putar | Geometri multi-sisi, bersudut, dalam, dan bentuk bebas. | Biaya pemrograman dan mesin yang lebih tinggi |
Perbandingan praktis antara CNC 4 sumbu dan 3 sumbu dimulai dengan rotasi. Pemesinan empat sumbu dapat secara otomatis mengindeks atau memutar bagian secara terus menerus di sekitar satu arah, sehingga berguna untuk fitur radial, komponen silindris, dan beberapa sisi yang disusun di sekitar garis tengah yang sama.
Pemesinan lima sumbu menambahkan gerakan putar lain, memungkinkan pemotong atau benda kerja untuk miring ke dua arah. Ini menjadi berharga untuk sudut majemuk, banyak permukaan kritis, akses dalam, impeler, cetakan kompleks, dan permukaan bentuk bebas.
Bagi pembaca yang mencari penjelasan tentang sumbu CNC, pilihan yang tepat bukanlah otomatis mesin dengan sumbu terbanyak. Pilihan yang tepat adalah proses yang paling sederhana yang dapat memenuhi persyaratan geometri, toleransi, waktu pengerjaan, dan produksi tanpa pengaturan yang berlebihan.
Apa yang Memengaruhi Biaya dan Waktu Pengerjaan Milling CNC 3 Sumbu?
Biaya dan waktu pengerjaan milling CNC 3 sumbu dipengaruhi oleh geometri, material, jumlah pengaturan, perkakas, toleransi, penyelesaian permukaan, inspeksi, pemrosesan sekunder, kuantitas produksi, dan persyaratan pengiriman. Waktu mesin hanyalah satu bagian dari total biaya manufaktur.

Geometri Bagian dan Jumlah Pengaturan
Geometri komponen memengaruhi biaya karena setiap orientasi baru mungkin memerlukan perlengkapan tambahan, pengukuran, penyelarasan, operasi pemotongan, dan inspeksi. Komponen yang tampak sederhana dapat menjadi mahal ketika fitur-fiturnya tersebar di beberapa sisi.
Kantong dan pola lubang yang mudah diakses biasanya lebih ekonomis. Fitur tersembunyi, rongga yang dalam, lubang miring, dinding tipis, dan banyak permukaan presisi meningkatkan risiko persiapan dan proses.
Mengurangi jumlah pengaturan seringkali lebih berharga daripada memperpendek satu jalur pahat. Tinjauan desain harus memeriksa keseluruhan jalur manufaktur, bukan hanya siklus pemotongan yang diprogram.
Persyaratan Material dan Peralatan
Material memengaruhi biaya melalui harga stok, kecepatan pemotongan, keausan pahat, pengendalian panas, kebutuhan cairan pendingin, dan risiko pemesinan. Aluminium umumnya mendukung proses penghilangan material yang lebih cepat daripada baja keras, titanium, atau paduan nikel.
Biaya perkakas meningkat ketika komponen membutuhkan pemotong jangkauan panjang, penggiling ujung kecil, ulir khusus, perkakas pembentuk khusus, atau penggantian perkakas yang sering.
Bentuk stok juga penting. Material berukuran terlalu besar meningkatkan waktu pengolahan dan pemborosan, sementara stok mendekati ukuran akhir mungkin lebih mahal untuk dibeli atau memerlukan jumlah minimum yang lebih besar.
Toleransi dan Permukaan Akhir
Toleransi yang ketat meningkatkan biaya karena memerlukan peralatan yang stabil, suhu yang terkontrol, proses penyelesaian tambahan, pengujian, pengukuran, dan inspeksi yang terdokumentasi.
Hasil akhir permukaan yang halus memerlukan langkah pemotongan yang lebih kecil, alat yang lebih tajam, operasi penyelesaian yang lebih lambat, atau pemolesan manual. Permukaan kosmetik juga mungkin memerlukan arah jalur alat yang terkontrol dan penanganan yang hati-hati.
Persyaratan fungsional hanya boleh diterapkan jika diperlukan. Toleransi umum dan hasil akhir pemesinan standar biasanya sudah cukup untuk area yang tidak kritis.
Volume Produksi dan Operasi Sekunder
Jumlah produksi memengaruhi bagaimana biaya penyiapan, pemrograman, perlengkapan, dan inspeksi didistribusikan. Prototipe memiliki biaya rekayasa tetap per bagian yang lebih tinggi, sementara produksi dalam jumlah besar dapat memperoleh manfaat dari program yang telah teruji dan perlengkapan kerja yang dapat digunakan kembali.
Jumlah produksi yang lebih besar dapat membenarkan penggunaan perlengkapan khusus, pengaturan multi-bagian, probing otomatis, dan manajemen umur pakai alat. Investasi ini dapat mengurangi variasi siklus dan penanganan.
Anodisasi, pelapisan, perlakuan panas, pemolesan, pasivasi, dan inspeksi khusus menambahkan tahapan waktu pengerjaan yang berbeda. Gambar teknik harus mendefinisikan proses-proses ini sejak awal agar toleransi manufaktur dan penyelesaian dapat direncanakan bersama.
Kapan Anda Harus Memilih Mesin Milling CNC 3 Sumbu?
Anda sebaiknya memilih mesin milling CNC 3 sumbu ketika komponen memiliki geometri yang mudah diakses, kompleksitas sedang, toleransi praktis, dan jalur produksi yang tidak memerlukan reposisi berlebihan. Mesin ini sangat cocok ketika pengendalian biaya dan pemrograman cepat menjadi hal penting.
Bagian dengan Geometri Sederhana atau Top-Down
Komponen dengan permukaan datar, dinding vertikal, rongga terbuka, celah, lubang yang menghadap ke atas, dan kontur yang lurus sangat cocok untuk proses penggilingan tiga sumbu.
Fitur-fitur ini memungkinkan penggunaan alat dan penjepit benda kerja standar tanpa sudut pendekatan yang rumit. Hasilnya adalah pemrograman yang dapat diprediksi, pemotongan yang stabil, dan inspeksi yang efisien.
Suatu bagian tidak perlu terlihat sederhana secara visual. Bagian tersebut dapat berisi pola rongga yang detail dan permukaan yang berkontur, asalkan alat pemotong dapat menjangkaunya dari arah yang tetap.
Prototipe Cepat dan Produksi Batch Kecil
Pembuatan prototipe cepat dan produksi dalam jumlah kecil mendapat manfaat dari penggilingan tiga sumbu karena pemrograman, pengaturan, dan revisi desain dapat diselesaikan dengan cepat.
Proses ini dapat memproduksi komponen fungsional langsung dari logam atau plastik kelas produksi tanpa cetakan khusus. Hal ini mendukung pengujian kecocokan, perakitan, mekanis, termal, dan pengguna.
Desain awal harus menghindari toleransi yang tidak perlu dan kontrol kosmetik. Biaya prototipe harus difokuskan pada validasi fitur-fitur yang memengaruhi fungsi.
Komponen Teknik Umum yang Sensitif terhadap Biaya
Komponen teknik umum yang sensitif terhadap biaya cocok jika dapat diproduksi dengan peralatan, perlengkapan, material, dan metode inspeksi standar.
Braket, pelat, penutup, komponen mesin, suku cadang pengganti, dan elemen perlengkapan sering termasuk dalam kategori ini.
Pemesinan tiga sumbu tidak secara otomatis ekonomis ketika desainnya mengandung banyak operasi sampingan. Keunggulan biaya bergantung pada jalur pengaturan lengkap.
Kapan Anda Harus Menggunakan Lebih Banyak Sumbu?
Anda harus menggunakan lebih banyak sumbu ketika suatu bagian memiliki sudut majemuk, hubungan kritis multi-sisi, fitur samping yang luas, undercut yang sulit, geometri yang terbungkus, atau area dalam yang membutuhkan overhang alat yang berlebihan.
Pemesinan empat sumbu dapat mengurangi penanganan ketika fitur-fitur didistribusikan di sekitar arah silindris atau terindeks. Pemesinan lima sumbu dapat mengurangi pengaturan ketika fitur-fitur memerlukan dua arah sudut independen.
Penambahan sumbu harus memberikan nilai terukur melalui akses, alat yang lebih pendek, perlengkapan yang lebih sedikit, penyelarasan yang lebih baik, atau waktu tunggu keseluruhan yang lebih singkat.
Pertanyaan Umum Demo Slot
Seberapa Akuratkah Mesin Milling CNC 3 Sumbu?
Penggilingan CNC 3 sumbu dapat menghasilkan komponen yang presisi dan dapat diulang, tetapi akurasi yang dapat dicapai bergantung pada kondisi mesin, material, ukuran komponen, geometri fitur, kekakuan perlengkapan, runout alat, suhu, dan inspeksi. Fitur yang diselesaikan dalam satu kali pengaturan umumnya mempertahankan hubungan posisi yang lebih baik daripada fitur yang ditransfer melalui beberapa pengaturan.
Bisakah Mesin Milling CNC 3 Sumbu Mengolah Komponen Kompleks?
Mesin milling CNC 3 sumbu dapat mengolah rongga, kontur, cetakan, dan permukaan tiga dimensi yang kompleks ketika mata pisau memiliki akses langsung dari orientasi tetap. Mesin ini menjadi kurang cocok ketika fitur-fitur tersembunyi, terpotong, tersebar di banyak permukaan, atau diposisikan pada sudut majemuk yang tidak berhubungan.
Apa Saja Komponen yang Dikerjakan dengan Mesin CNC 3 Sumbu?
Komponen yang dikerjakan dengan mesin CNC 3 sumbu biasanya memiliki fitur yang dapat diakses dari arah X, Y, dan Z. Contoh umum meliputi rumah aluminium, braket, pelat pemasangan, penutup, pendingin panas, sisipan cetakan, jig, perlengkapan, manifold, dan komponen prototipe. Komponen-komponen ini seringkali mencakup permukaan datar, lubang, alur, kantong, tangga, ulir, dan kontur 2.5D. Pemesinan 3 sumbu ideal digunakan ketika sebagian besar fitur dapat diselesaikan dalam 1–2 pengaturan dengan alat standar dan penjepit benda kerja yang stabil.
Apa Perbedaan Antara Mesin Milling 3 Sumbu dan 5 Sumbu?
Perbedaan antara pemesinan 3 sumbu dan 5 sumbu terletak pada akses pahat dan kontrol gerak. Pemesinan 3 sumbu menggunakan gerakan linier X, Y, dan Z, sehingga pahat terutama mendekati benda kerja dari satu arah tetap. Pemesinan 5 sumbu menambahkan 2 sumbu putar, memungkinkan pahat atau benda kerja untuk miring untuk pemesinan multi-sudut. Pemesinan 3 sumbu hemat biaya untuk bagian-bagian sederhana, sedangkan pemesinan 5 sumbu dapat mengurangi 3–5 pengaturan menjadi 1 pengaturan untuk permukaan yang kompleks, rongga yang dalam, lubang miring, dan bagian multi-sisi presisi.
Apa Perbedaan Antara Mesin Milling 3 Sumbu dan 4 Sumbu?
Perbedaan antara pemesinan 3 sumbu dan 4 sumbu adalah bahwa pemesinan 4 sumbu menambahkan 1 sumbu putar ke gerakan X, Y, dan Z standar. Pemesinan 3 sumbu paling cocok untuk permukaan datar, lubang vertikal, kantong, alur, dan kontur terbuka. Pemesinan 4 sumbu dapat memutar benda kerja, sehingga lebih baik untuk bagian silindris, lubang radial, profil melengkung, dan fitur multi-sisi. Dibandingkan dengan pemesinan 3 sumbu, pemesinan 4 sumbu dapat mengurangi reposisi manual, meningkatkan konsistensi, dan mempersingkat waktu pengaturan untuk bagian dengan fitur di sekitar satu arah.
Kesimpulan
Mesin milling CNC 3 sumbu menyediakan cara yang andal dan ekonomis untuk memproduksi pelat, braket, wadah, perlengkapan, prototipe, dan bagian lain dengan geometri yang mudah diakses. Keunggulan utamanya adalah pemrograman yang mudah, penjepitan benda kerja standar, kompatibilitas material yang luas, akurasi yang berulang, dan produksi yang efisien. Keterbatasannya muncul ketika suatu desain mengandung fitur tersembunyi, sudut majemuk, rongga dalam, atau permukaan kritis yang tersebar di beberapa orientasi.
Di TiRapid , kami menyediakan layanan pemesinan dan manufaktur CNC presisi untuk komponen logam dan plastik kustom. Tim kami mendukung pembuatan prototipe dan produksi volume rendah dengan peninjauan material, umpan balik DFM (Design for Manufacturing), penggilingan 3 sumbu dan multi-sumbu, inspeksi dimensi, penyelesaian permukaan, dan pemilihan proses berdasarkan geometri komponen, toleransi, anggaran, kuantitas, dan persyaratan waktu pengerjaan Anda.
















