
A titánötvözeteket széles körben használják a repülőgépiparban, az orvostechnikai eszközökben, az autóiparban és a csúcskategóriás berendezések gyártásában nagy szilárdságuk, alacsony sűrűségük, valamint kiváló hő- és korrózióállóságuk miatt. Ezek a tulajdonságok azonban a CNC marással megmunkálható anyagok egyik legnehezebben megmunkálható anyagává is teszik őket. A nagysebességű marás során a szerszámok hajlamosak a lepattogzásra, a gyorsított kopásra és a rövidebb szerszámélettartamra, ami nemcsak a megmunkálási hatékonyságot csökkenti, hanem méretbeli eltérésekhez és rossz felületi minőséghez is vezethet. A lepattogzás hatékony szabályozásához szisztematikus optimalizálásra van szükség a szerszámozásban, a forgácsolási paraméterekben, a hűtési módszerekben és a megmunkálási stratégiákban.
Miért könnyen keletkezik letöredezés a titánötvözetek nagysebességű marásakor?
A titánötvözetek megmunkálása kihívást jelent, mivel a forgácsolószerszámok nagy sebességű körülmények között összetett termomechanikus csatolásnak vannak kitéve.
A vágási hőmérséklet gyorsan emelkedik
A titánötvözetek gyenge hővezető képességgel rendelkeznek, ami miatt a forgácsolás során keletkező nagy mennyiségű hő a szerszám és a munkadarab érintkezési zónájában koncentrálódik, és a vágóél hosszabb ideig magas hőmérsékletű környezetben marad.
- Csökkentse a felesleges hőfelhalmozódást, hogy megakadályozza a szerszámél szilárdságának romlását a túlmelegedés miatt.
- Állítsa be megfelelően a vágási sebességet, hogy a szerszám stabilabb hőmérsékleti tartományon belül működjön.
Használjon hatékony hűtést a hő időben történő elvezetésére és a szerszám hősokkjának csökkentésére.
A forgácsolóerő ingadozása okozza az él ütközését
A titánötvözetek nagy szilárdságúak és jelentős forgácsolási ellenállást biztosítanak a megmunkálás során. Ez különösen akkor szembetűnő, amikor a szerszám belép vagy kilép az anyagból, vagy összetett felületeket munkál meg, ahol hirtelen ütőterhelések léphetnek fel.
- Kerülje a vágóélre ható ütés csökkentése érdekében a vágási terhelés hirtelen növekedését.
- Optimalizálja a szerszámbehelyezési stratégiát a simább és folyamatosabb forgácsolás érdekében.
- Tartson fenn stabil forgácsvastagságot a lokális túlterhelés elkerülése érdekében, ami lepattogzást okozhat.
A titánötvözetek nagysebességű marásának kulcsa nem egyszerűen az orsósebesség növelése, hanem az is, hogy a szerszám mindenkor stabil terhelési körülmények között maradjon.
A megfelelő szerszám kiválasztása a lepattanás kockázatának csökkentése érdekében
A szerszámválasztás közvetlenül befolyásolja a megmunkálás stabilitását. A nem megfelelő szerszámkonfiguráció jelentősen lerövidítheti a szerszám élettartamát.
Nagy teljesítményű keményfém szerszámok előnyben részesítése
A titánötvözetek megmunkálása nagy szerszámmerevséget, kopásállóságot és hőállóságot igényel. Ezért a megfelelő szerszámokat az anyagminőség és a megmunkálási körülmények alapján kell kiválasztani.
- Használjon nagyobb szívósságú szerszámalapokat a lepattogzással szembeni ellenállás javítása érdekében.
- Válasszon titánmegmunkáláshoz alkalmas bevonatokat a kopásállóság és a magas hőmérsékleti teljesítmény fokozása érdekében.
A szerszámspecifikációkat megfelelően konfigurálja a nagyolás, az elősimítás és a simítás szakaszaihoz.
Szerszámgeometria optimalizálása
A szerszámél kialakításának egyensúlyban kell tartania az élességet és az ütésállóságot. A homlok- és hátszögek megfelelő beállítása segít csökkenteni a forgácsolási ellenállást és javítani a forgácseltávolítást. A hélixszög optimalizálása folyamatosabb és stabilabb forgácsolási folyamatot biztosít. A szerszám túlnyúlását a megmunkálási mélységnek megfelelően kell szabályozni, hogy elkerüljük a túlzott kinyúlás okozta rezgést és elhajlást. Végső soron egy jól megtervezett szerszámszerkezet egyenletesebben osztja el a forgácsolóerőket, csökkentve a rendellenes élkárosodást.
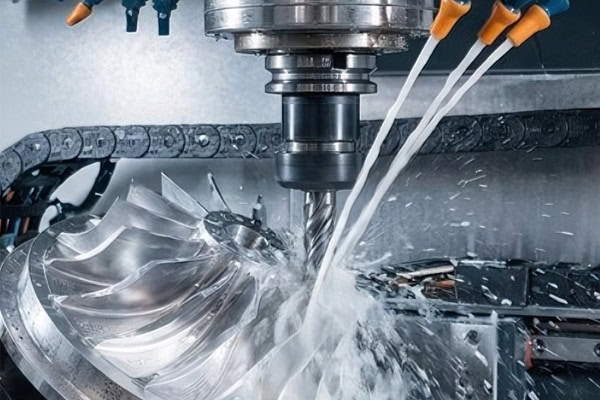
Nagysebességű marási paraméterek és hűtési módszerek optimalizálása
Még a kiváló minőségű szerszámok esetén is a nem megfelelő paraméterbeállítások lepattogzást okozhatnak.
A forgácsolási sebesség és az előtolás megfelelő szabályozása
A nagysebességű megmunkálási paramétereket a szerszámátmérő, a hornyok száma, az anyagtulajdonságok és a szerszámgép képességei alapján kell meghatározni, ahelyett, hogy vakon a magas orsósebességeket próbálnánk elérni.
- Csökkentse megfelelően a túlzott vágási sebességet a folyamatos hőképződés minimalizálása érdekében.
- Növelje a fogankénti előtolást a szerszám és a munkadarab közötti nem hatékony súrlódás csökkentése érdekében.
- Szabályozza a radiális és axiális vágási mélységet a stabil forgácsolási terhelések fenntartása érdekében.
A megfelelő paraméterillesztés segít jobb egyensúlyt elérni a hatékonyság, a szerszám élettartama és a felületi minőség között.
Fokozott hűtés és forgácseltávolítás
A hűtési és forgácseltávolítási feltételek jelentősen befolyásolják a szerszám élettartamát. Biztosítani kell, hogy a hűtőfolyadék teljes mértékben elérje a forgácsolási zónát, hatékonyan befedje a szerszám és a munkadarab érintkezési felületét, és azonnal eltávolítsa a forró forgácsokat a másodlagos forgácsolási kopás elkerülése érdekében. Mély üregekben vagy összetett szerkezetekben nagynyomású hűtés alkalmazható a hőelvezetés javítására. A stabil hűtési és forgácseltávolítási feltételek jelentősen csökkentik a hő felhalmozódását és javítják a megmunkálás megbízhatóságát.
A forgácsolódás csökkentése megmunkálási stratégiával
A szerszámozáson és a paramétereken kívül a szerszámpálya-tervezés a szerszámbetöltési feltételeket is befolyásolja.
Kerülje a vágási terhelés hirtelen változásait
Komplex titánötvözetből készült alkatrészek megmunkálásakor a szerszám be- és kilépési ütéseit minimalizálni kell.
- Használjon sima be- és kilépési stratégiákat a pillanatnyi vágási sokk csökkentése érdekében.
- Dinamikus marási stratégiákat alkalmazzon az egyenletes forgácsolási terhelések fenntartása érdekében.
- A lokális túlterhelés elkerülése érdekében megfelelően tervezze meg a mély üregek és vékony falú szerkezetek megmunkálási sorrendjét.
Az optimalizált szerszámpályák jelentősen javítják a megmunkálás stabilitását és csökkentik a lepattogzás kockázatát.
Szerszámállapot-felügyelet létrehozása
A nagysebességű megmunkálás érzékeny a szerszám állapotának változásaira. Az időben történő ellenőrzés segít megelőzni, hogy a kisebb problémák súlyos lepattogzássá fajuljanak.
- Rendszeresen ellenőrizze a vágóéleket a korai kopás és a mikrokorróziók észlelése érdekében.
- Szerszáméltartam-kezelési szabványok meghatározása a megmunkálási idő és az anyagleválasztási mennyiség alapján.
- A kritikus alkatrészek gyártásközi ellenőrzésének végrehajtása a rendellenes szerszámokkal történő további megmunkálás megelőzése érdekében.
A szisztematikus kezelés segít javítani a titánötvözetek CNC marása során az általános stabilitást.
Összegzés
A titánötvözetek nagysebességű marásakor a leforgácsolódás nem oldható meg egyszerűen az orsófordulatszám csökkentésével. Ehhez átfogó optimalizálás szükséges a szerszámválasztás, a forgácsolási paraméterek, a hűtés és a forgácseltávolítás, valamint a szerszámpálya-stratégiák terén. Csak a szerszám megfelelő terhelési és hőmérsékleti körülmények között történő működésének biztosításával érhető el egyensúly a megmunkálási hatékonyság, a méretpontosság és a szerszám élettartama között. A TiRapid testreszabott CNC marási megoldásokat kínál a titánötvözet alkatrészszerkezetei és a precíziós követelmények alapján, segítve az ügyfeleket a megmunkálási kockázatok csökkentésében és a tömegtermelés stabilitásának javításában.















