
Műanyag alkatrészek CNC-vel történő megmunkálásakor az élletörés egy gyakori befejező eljárás, amelyet főként az alkatrészek éles széleinek eltávolítására, a termékek általános megjelenésének javítására és az összeszerelés során fellépő karcolások kockázatának csökkentésére használnak. A műanyagok jelentősen különböznek a fém anyagoktól. Általában alacsonyabb keménységgel és gyengébb hővezető képességgel rendelkeznek, így érzékenyebbek a vágási hőre, a szerszámkopásra és a vágási paraméterek változásaira a megmunkálás során. Ezért a műanyag élletörése megfelelő szerszámokat, megmunkálási módszereket és vágási feltételeket igényel. A CNC műanyagmegmunkálás során a letörés méreteit és szögeit az alkatrész alkalmazásának, az anyagjellemzőknek és a méretkövetelményeknek megfelelően kell meghatározni. A gyakori CNC megmunkálású műanyagok közé tartozik az ABS, POM, PEEK, PVC, PC, akril és egyéb anyagok. A különböző műanyagok eltérő viselkedést mutatnak az élletörés során. Egyes lágy műanyagok hajlamosak a szerszám beragadására és a sorjaképződésre, míg egyes nagy teljesítményű műszaki műanyagok nagyobb szilárdságúak, de belső feszültséget generálhatnak a megmunkálás során. Ezért a megmunkálási folyamat megfelelő szabályozása következetesebbé teheti a letörési eredményeket, és javíthatja a műanyag alkatrészek általános minőségét.
Általános módszerek CNC műanyag élletöréshez
CNC megmunkálás letört marókkal
CNC marás során az egyik leggyakoribb módszer egy erre a célra szolgáló élletörő maró használata. Az élletörő marók általában fix szögekkel rendelkeznek, és a rajzi követelményeknek megfelelően képesek ferde felületeket megmunkálni, például 45°-os vagy 60°-os szögekben. Ez a módszer alkalmas műanyag alkatrészek sorozatgyártására, és jó méretkonzisztencia fenntartására. Megmunkálás során az orsófordulatszámot és az előtolási sebességet a műanyag anyagának megfelelően kell beállítani, hogy megakadályozzuk a nagy sebességű súrlódás okozta anyagolvadást vagy éldeformációt. A műanyagok megmunkálása általában éles vágószerszámokat és hatékony forgácseltávolítást igényel a megmunkálási terület hőmérséklet-emelkedésének csökkentése érdekében.
Marószerszámok használata élmegmunkáláshoz
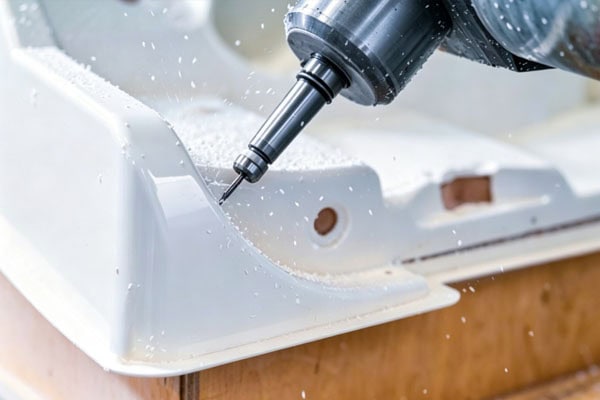
Egyes műanyag alkatrészek összetett szerkezettel, szabálytalan élformákkal vagy furatok, hornyok vagy lépcsők közelében elhelyezkedő letörési pozíciókkal rendelkeznek, így a hagyományos letörésmarók alkalmatlanok. Ezekben az esetekben kisebb átmérőjű, éles vágóélű marók használhatók az élsimításhoz, és a megfelelő szerszámpályák programozhatók az alkatrész profiljának megfelelően. Megmunkálás során a forgácsolási mélységet és az előtolási sebességet szabályozni kell, hogy megakadályozzuk a túlzott szerszámerő okozta élkitöredezést, sorját vagy képlékeny deformációt, biztosítva a pontos letörési méreteket és felületi minőséget.
Ez a módszer alkalmas:
- Komplex ívelt felületű műanyag alkatrészek élmegmunkálása
- Élletörés kis furatok és hornyok közelében
- Precíziós alkatrészek, amelyek szabályozott letörési szélességet igényelnek
Marás közben gondosan ügyelni kell a szerszám élességére. A kopott szerszám növeli a forgácsolási ellenállást, és sorjákat, szálakat vagy érdes felületi problémákat okozhat a műanyag alkatrészeken. A POM és a PEEK típusú műszaki műanyagokhoz általában kopásálló keményfém szerszámok ajánlottak a megmunkálási stabilitás biztosítása érdekében.
Óvintézkedések a CNC műanyag letöréshez
A megfelelő szerszámtípus kiválasztása
A műanyagokat a megmunkálás során könnyen éri hő, ezért a szerszámválasztás rendkívül fontos. A szabványos fémmegmunkáló szerszámok nem feltétlenül biztosítanak ideális eredményt, ezért a megfelelő szerszámokat az anyagjellemzők alapján kell kiválasztani. A vágóélnek élesnek kell maradnia a vágási ellenállás és a súrlódási hő csökkentése érdekében, megakadályozva az olyan problémákat, mint az olvadás, a szerszám beragadása, a deformáció vagy a műanyag élek kifehéredése. Ugyanakkor a szerszámanyagot, a horonyszámot és a geometriát a műanyag keménysége, szívóssága, hőállósága és az alkatrész szerkezete szerint kell kiválasztani. Az olyan elterjedt műanyagokhoz, mint az ABS és a PVC, éles, egy- vagy kéthornyú szerszámok használhatók. A POM és a PEEK típusú műszaki műanyagokhoz kopásálló keményfém szerszámok ajánlottak a megmunkálási stabilitás és a szerszám élettartamának javítása érdekében.
Gyakori választási lehetőségek a következők:
Egyélű szerszámok: Nagyobb forgácseltávolítási teret biztosítanak, és alkalmasak műanyagokhoz, például akrilhoz és PVC-hez;
Keményfém szerszámok: Nagy szilárdságú műszaki műanyagokhoz alkalmasak és javítják a megmunkálási élettartamot;
Nagy élességű szerszámok: Csökkenti a vágási ellenállást és minimalizálja a műanyag élek sérülését.
Minél élesebb a vágóél, annál közelebb áll a vágási folyamat a tényleges vágáshoz, nem pedig a súrlódáshoz, ami segít csökkenteni a súrlódás által termelt hőt, és megakadályozza a műanyag megolvadását vagy deformálódását.
Megmunkálási paraméterek szabályozása
CNC műanyag élletörés során az orsófordulatszám, az előtolási sebesség és a vágási mélység mind befolyásolja a végeredményt. Ha az előtolási sebesség túl alacsony, a szerszám túl sokáig érintkezhet az anyaggal, ami a megmunkálási terület hőmérsékletének emelkedését okozhatja. Ha az előtolási sebesség túl magas, élletöredezés vagy instabil élletörési méretek léphetnek fel. Ezért a megmunkálási paramétereket a műanyag típusa, az alkatrész vastagsága és a szerszám mérete szerint kell beállítani. A nagy méretkövetelményekkel rendelkező alkatrészek esetében gyakran több megmunkálási lépést alkalmaznak, beleértve a durva megmunkálást, majd a simító megmunkálást, a letörés felületének minőségének javítása érdekében.
Figyelem a képlékeny deformációra
A fémekhez képest a műanyagokat könnyebben befolyásolják a külső nyomás- és hőmérsékletváltozások. CNC megmunkálás során különös figyelmet kell fordítani a rögzítések kiválasztására és a szorítóerőre. A túlzott szorítóerő enyhe összenyomódást, hajlítást vagy lokális deformációt okozhat az alkatrészben, ami eltéréseket eredményezhet a letörés méretei és a tervezési követelmények között. Ez a probléma különösen vékony falú alkatrészek, hosszú alakú alkatrészek és rugalmas műanyagok esetében észrevehető. Ezért a megmunkálás előtt az alkatrész szerkezetének megfelelően megfelelő alátámasztási pozíciókat kell kiválasztani, hogy elkerüljük az alátámasztás nélküli vágást. Próbabefogást is kell végezni annak megerősítésére, hogy az alkatrész nem deformálódik jelentősen. Szükség esetén puha pofák, vákuumos rögzítők vagy segédtámaszok használhatók a megmunkálási stabilitás javítására.
A megmunkálás során szükséges:
- Használjon megfelelő rögzítőelemeket az alkatrész rögzítéséhez
- Kerülje a túlzott befogást, ami összenyomhatja az anyagot
- Megmunkálás előtt győződjön meg arról, hogy az anyag állapota stabil
A nedvszívó műanyagok, például a nejlon esetében a nedvességtartalom változásának a méretstabilitásra gyakorolt hatását is figyelembe kell venni.
A sorja megfelelő eltávolítása
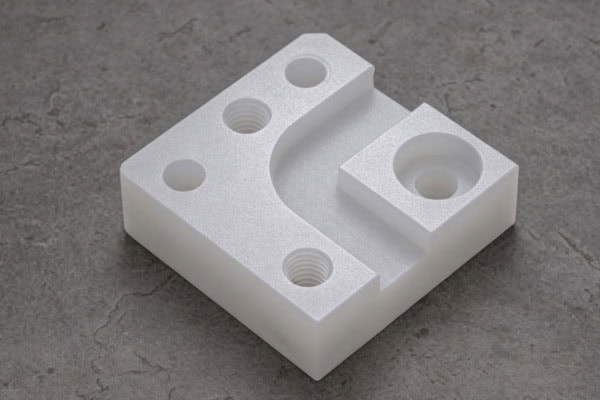
Műanyag letörés után apró sorják maradhatnak az éleken, különösen akkor, ha a szerszám kopott, a vágóél nem elég éles, vagy a megmunkálási paraméterek nincsenek megfelelően beállítva. Ezek a sorják nemcsak az alkatrész megjelenését befolyásolják, hanem karcolásokat is okozhatnak az összeszerelés, használat vagy szállítás során, és befolyásolhatják az alkatrészek közötti illeszkedési pontosságot. Ezért a letört éleket a megmunkálás után ellenőrizni kell. Szükség esetén simító megmunkálással, könnyű kézi polírozással vagy speciális sorjázó szerszámokkal biztosítható a sima és egyenletes élek, amelyek megfelelnek a termékminőségi és összeszerelési követelményeknek.
A gyakori kezelési módszerek a következők:
- Simítószerszám-pályák használata a sorjaképződés csökkentése érdekében
- Könnyű kézi polírozás elvégzése
- Speciális sorjázószerszámok használata élmegmunkáláshoz
A megfelelő letörési méretek kialakítása csökkentheti a további kézi megmunkálási időt és javíthatja a megmunkálási hatékonyságot.
Milyen különbségek vannak a különböző műanyagok élletörésében?
Műanyagok CNC-vel történő megmunkálásakor a különböző anyagok eltérő keménységgel, szívóssággal és hőállósággal rendelkeznek, ezért a letörési módszereket ennek megfelelően kell módosítani. Például az ABS műanyag jól megmunkálható, és általában viszonylag sima éleket eredményez a letörés során. A POM kiváló méretstabilitással rendelkezik, és alkalmas precíziós szerkezeti alkatrészekhez. A PEEK egy nagy teljesítményű, nagy szilárdságú és hőmérséklet-állóságú műszaki műanyag, de a megmunkálás során nagyobb figyelmet kell fordítani a szerszám állapotára és a vágási hőre. Átlátszó akril anyagok esetében a letörésnek meg kell őriznie mind a méretpontosságot, mind a vizuális megjelenést. Ha a szerszám nem elég éles, vagy a megmunkálási hőmérséklet túl magas lesz, az élkifehéredés léphet fel, és befolyásolhatja a termék megjelenését. Ezért a műanyag letörése előtt egyértelműen azonosítani kell az anyagtípust, és a megmunkálási módszereket az anyagtulajdonságoknak megfelelően kell módosítani, ahelyett, hogy közvetlenül a fémmegmunkálási paramétereket alkalmaznánk.
Gyakran ismételt kérdések
Miért jelennek meg sorják a CNC műanyag élletörés után?
A fő okok általában a szerszám élességével, a megmunkálási paraméterekkel és az anyagjellemzőkkel kapcsolatosak. Amikor a szerszám vágóképessége csökken, a műanyag nem vágható hatékonyan, ehelyett összenyomódik vagy húzódik, ami sorjaképződéshez vezet. A megoldások közé tartozik a szerszám cseréje egy élesebbre, az előtolás optimalizálása és a simító műveletek hozzáadása.
Miért színeződnek el vagy fehérednek ki a műanyag alkatrészek a letörés után?
A műanyagok alacsony hővezető képességgel rendelkeznek, így a megmunkálás során keletkező hő nehezen oszlik el. Ha a szerszám túl sokáig egy helyen marad, vagy a forgácsolási körülmények nem megfelelőek, a helyi hőmérséklet-emelkedés megváltoztathatja az anyag felületét. A fejlesztések közé tartozik a forgácseltávolítás javítása, a szerszám súrlódásának csökkentése és a műanyag-megmunkáláshoz tervezett szerszámok használata.
Miért pontatlanok a letörés méretei?
A letörés méreteinek eltérései szerszámkopásból, instabil rögzítőelem-befogásból, anyagdeformációból vagy nem megfelelő megmunkálási paraméterekből adódhatnak. Precíziós műanyag alkatrészek esetén a szerszám méreteit megmunkálás előtt ellenőrizni kell, és a paramétereket próbamegmunkálással kell beállítani.
Összegzés
A CNC műanyag-élletöréshez az anyagjellemzők, a szerszámválasztás és a megmunkálási paraméterek alapján kell beállítani a szükséges beállításokat. A fémmegmunkálással összehasonlítva a műanyagok érzékenyebbek a hőre és a nyomásra, ezért a feldolgozás során különös figyelmet kell fordítani a szerszám élességére, a forgácseltávolítási teljesítményre és az alkatrész rögzítésére. A megfelelő élletörés javíthatja a műanyag alkatrész élminőségét, megkönnyítheti az összeszerelést, és csökkentheti a használat során felmerülő biztonsági problémákat. A tényleges gyártás során a különböző műanyagokhoz, például ABS-hez, POM-hoz, PEEK-hez és PVC-hez megfelelő megmunkálási módszereket kell választani, míg az ésszerű folyamatszabályozás biztosítja a pontos élletörési méreteket és a felületi minőséget. A precíziós műanyag alkatrészek megmunkálásához az élletörés nem csupán egy élkezelési folyamat, hanem egy fontos megmunkálási lépés is, amely befolyásolja a termék minőségét. A szabványosított CNC megmunkálási eljárások révén a műanyag alkatrészek stabil, tiszta és alkalmazásra kész eredményeket érhetnek el.
















