
Az ipari berendezésekben használt hőcserélők valódi megmunkálási kihívásai gyakran az alkatrész belsejében rejtőznek, nem pedig kívül. Az áramlási csatornák, mély furatok, rögzítőfuratok, tömítőhornyok és csatlakozófelületek mind beépíthetők ugyanabba az alkatrészbe. Ezek egyszerű furatoknak és hornyoknak tűnhetnek, de megfelelő megmunkálásuk gondos folyamattervezést igényel. Az egyedi hőcserélők szerkezete és méretei is jelentősen eltérhetnek a berendezéstől függően, így nem lehet egyszerűen egyetlen rögzített specifikáció szerint gyártani őket. Az ipari berendezések hőcserélőinek CNC megmunkálása esetében a vásárlókat általában jobban érdekli, hogy az alkatrészek a rajzok alapján következetesen megmunkálhatók-e, az összeszerelés zökkenőmentes lesz-e, és a méretkonzisztencia fenntartható-e az ismételt gyártás során.
Milyen előnyei vannak a CNC megmunkálásnak az ipari berendezések hőcserélőiben?
A hőcserélőket gyakran a berendezés szerkezetének megfelelően kell testre szabni, ami azt jelenti, hogy a méretek, a csatlakozófelületek és a belső áramlási csatornák mind változhatnak. A CNC megmunkálás jól alkalmazható ehhez a gyártástípushoz, mivel a megmunkálási útvonalak programozott folyamatokon keresztül állíthatók be a különböző szerkezetekhez igazodva. Az olyan ipari berendezésekhez kapcsolódó projekteknél, amelyek prototípusokat, kis tételű gyártást vagy folyamatos gyártást igényelnek, a rugalmasság és a méretstabilitás egyaránt fontos.
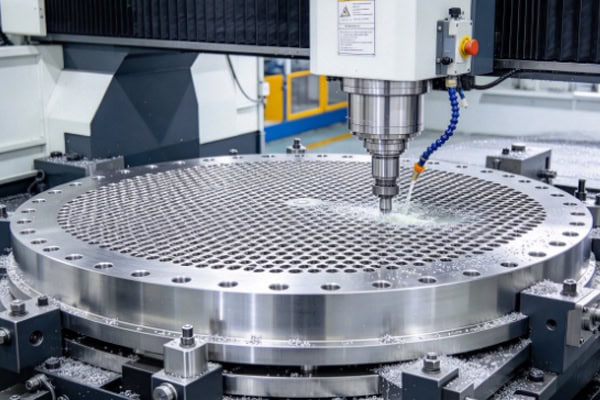
Rugalmasabb megmunkálás komplex áramlási csatornákhoz és interfészekhezs
A hőcserélők tartalmazhatnak mély furatokat, metsző furatokat, áramlási csatornákat, menetes furatokat és tömítőhornyokat, amelyek között pontos helyzeti kapcsolatok vannak. A megmunkálás nem összpontosíthat kizárólag az egyes méretekre. Az egész alkatrésznek megfelelően kell csatlakoztathatónak és összeszerelhetőnek is lennie.
- A belső áramlási csatornák egyedi rajzok szerint megmunkálhatók anélkül, hogy egyetlen szabványos specifikációhoz kellene kötni őket.
- A mély és metsző furatok megfelelő megmunkálási sorrendet igényelnek a szerszám elhajlásának és a belső sorják csökkentésére.
- A rögzítőfuratok, a helymeghatározó furatok és a csatlakozófelületek együttesen vezérelhetők a pontos pozíciós kapcsolatok fenntartása érdekében az összeszereléshez.
- Szabálytalan kontúrok, hornyok és tömítőszerkezetek különböző szerszámpályákon keresztül állíthatók elő.
Ez a megközelítés különösen praktikus ipari berendezések alkatrészeinél. Nem szabványos hőcserélők esetén a megmunkálási folyamat közvetlenül a tényleges rajz szerint állítható be, ahelyett, hogy az eredeti tervet egyszerűen a gyártás megkönnyítése érdekében módosítanánk.
A stabilabb méretezési szabályozás csökkenti az összeszerelési beállítások szükségességét
A hőcserélők gyakran csatlakoznak csővezetékekhez, karimákhoz vagy más berendezésmodulokhoz. Ha a furatpozíciók vagy a tömítőfelületek a tűréshatáron kívül esnek, a telepítés során ismételt beállításokra lehet szükség. A CNC megmunkálás programozott szerszámpályákat használ a kritikus méretek ellenőrzésével kombinálva, hogy segítsen fenntartani az egységes megmunkálási feltételeket az azonos alkatrészek esetében.
- A furatátmérők, a furattávolság és a középpontok stabilan tarthatók a csatlakozó alkatrészek pontos telepítése érdekében.
- A szerelési és karimák felületeinek szabályozott síkfelületre van szükségük a hézagok vagy az illesztési hibák csökkentése érdekében az összeszerelés után.
- A tömítések megfelelő beszerelése érdekében a tömítőhornyok a rajzok szerint megmunkálhatók.
- A gyártási tételek közötti méretbeli különbségek csökkentése érdekében validált folyamatot lehet fenntartani a tételgyártás során.
Könnyebb átmenet a prototípusokról a sorozatgyártásra
A hőcserélő projektek nem mindig nagy volumenű gyártással kezdődnek. Sok ipari berendezésprojekt több prototípust igényel az összeszereléshez és teszteléshez, mielőtt nagyobb mennyiségben gyártanának. A CNC megmunkálás nem igényel nagy mennyiségű, speciális szerszámot, amelyeket a specifikációk változásakor újra kell gyártani. A rajz frissítése után a megmunkálási programok és folyamatok ennek megfelelően módosíthatók, így a CNC megmunkálás alkalmassá válik a berendezésfejlesztésről a gyártásra való átmenetre.
Hogyan különböznek a CNC megmunkálási prioritások a különböző anyagokból készült hőcserélők esetében?
A hőcserélőhöz használt anyag közvetlenül befolyásolja a megmunkálási módszert. Az alumíniumötvözetek viszonylag könnyen forgácsolhatók, de a vékony falú szerkezeteket befolyásolhatják a szorító- és forgácsolóerők. A rézötvözetek gondos sorja- és felületkezelést igényelnek, míg a rozsdamentes acél nagyobb követelményeket támaszt a szerszám tartósságával és a forgácsolási paraméterekkel szemben. Különböző anyagokhoz nem szabad egyszerűen ugyanazt a megmunkálási megközelítést alkalmazni. Az anyagminőség és a megmunkálási követelmények korai megerősítése sokkal gördülékenyebbé teheti a későbbi gyártást.
Alumínium hőcserélők: Vékony falak és mély hornyok szabályozása
Az alumíniumot széles körben használják ipari berendezésekben viszonylag kis súlya és jó megmunkálhatósága miatt. Ha azonban egy hőcserélő vékony falú, a megmunkálás a szorítónyomás és a vágási körülmények gondos ellenőrzését igényli. Ellenkező esetben méretváltozások léphetnek fel az alkatrész gépből való eltávolítása után.
- A vékonyfalú területek megfelelő befogási módszereket igényelnek a túlzott befogási erő okozta deformáció elkerülése érdekében.
- A mélyhornyú megmunkálás hatékony forgácseltávolítást igényel, hogy a forgácsok ne befolyásolják a megmunkálási feltételeket.
- Ha a furatok egymáshoz közel helyezkednek el, a megmunkálási sorrendet gondosan kell megtervezni a lokális feszültség csökkentése érdekében.
- A felületi követelményekkel rendelkező alkatrészek esetében a szerszámnyomokat, sorjákat és a lokalizált megmunkálási mintákat is ellenőrizni kell.
Az alumínium megmunkálása könnyűnek tűnhet, de a stabil méretek eléréséhez többet kell tenni a vágási sebesség növelésénél. A befogás és a megmunkálási sorrend különösen fontos a nagyméretű, vékonyfalú hőcserélők esetében.
Rézötvözet hőcserélők: Figyeljen a sorjákra és a felület állapotára
A rézötvözetek jó hővezető képességgel rendelkeznek, de a megmunkálás sorjákat és szerszámtapadást is okozhat. Belső áramlási csatornák és precíziós furatok esetén megfelelő forgácsolószerszámokat és megmunkálási paramétereket kell választani, miközben a forgácseltávolítást is megfelelően kell kezelni, hogy a megmunkálási maradványok ne befolyásolják a későbbi felhasználást.
Rozsdamentes acél hőcserélők: A szerszámkopás és a méretstabilitás fontosabb
A rozsdamentes acél általában nagyobb forgácsolási ellenállást eredményez, így a szerszámkopás fontos szempont a folyamatos gyártás során. Ha a szerszám körülményei jelentősen megváltoznak, a furatátmérő, a horonyszélesség és a felületi minőség is megváltozhat. A tételekben gyártott rozsdamentes acél hőcserélők esetében a megfelelő megmunkálási időközök és ellenőrzési pontok segíthetnek csökkenteni a későbbi utómegmunkálást.
| Anyag | CNC megmunkálási fókusz | Közös aggodalmak |
| Alumínium ötvözet | Vékony falak, mély hornyok, forgácselvezetés | Deformáció, felületi minőség |
| Rézötvözet | Szerszámválasztás, sorjakezelés | Furat helyzete, felületi állapot |
| Rozsdamentes acél | Szerszámkopás, megmunkálási paraméterek | Méretek, folyamatstabilitás |
Hogyan csökkenthető az utólagos megmunkálás a hőcserélő prototípus-készítésről a sorozatgyártásra?
Egy hőcserélő prototípus elkészítése nem jelenti azt, hogy minden gyártási probléma megoldódott. A sorozatgyártás megkezdése után a szerszámkopás, a befogási körülmények változásai és a gép hőmérséklete mind befolyásolhatják a méreteket. A belső áramlási csatornákat és a tömítőfelületeket különösen nehéz korrigálni a gyártás után. A kritikus méretek folyamatos ellenőrzése a megmunkálás során praktikusabb, mint megvárni, amíg minden alkatrész elkészül, mielőtt mindent ellenőriznénk.
Mely kritikus méreteket kell megerősíteni a prototípusgyártás során?
A prototípus-ellenőrzésnek nem szabad csak arra összpontosítania, hogy az általános forma megfelel-e a rajznak. Különös figyelmet kell fordítani a beépítési, csatlakozási és tömítési helyekre. Ha ezeket a kritikus méreteket kellőképpen ellenőrzik, általában kevesebb folyamatmódosításra van szükség a későbbi sorozatgyártás során.
- A tényleges összeszerelési pontosság megerősítéséhez ellenőrizze a rögzítő- és csatlakozófuratok átmérőjét, távolságát és középpontjának helyzetét.
- A tömítőhornyok szélességét, mélységét és helyzetét külön kell ellenőrizni.
- Ellenőrizni kell a belső áramlási csatornák megfelelő csatlakozását, valamint a látható sorjákat és forgácsmaradványokat.
- Vékonyfalú területeken a megmunkálás előtti és utáni méretváltozásokat ellenőrizni kell.
- Ha a felületkezelést később alkalmazzák, előre ellenőrizze, hogy a kezelés befolyásolja-e a végső méreteket.
A kritikus méreteket nem csak a gyártás végén kell ellenőrizni
A kötegelt megmunkálás egyik gyakori problémája, hogy az első néhány alkatrész a tűréshatáron belül van, míg a méretek fokozatosan változnak a gyártás későbbi szakaszában. A fokozott szerszámhasználat, a hőmérsékletváltozások vagy a befogási eltérések befolyásolhatják a megmunkálási eredményeket. A kritikus méreteket, mint például a furatátmérőt, a furattávolságot, a tömítőhorony méreteit és a síkfelületet a tervezett gyártási ellenőrzőpontokon kell ellenőrizni, hogy a változásokat még az összes alkatrész elkészülte előtt kezelni lehessen.
A sorjátlanítás és a belső tisztítás szintén a megmunkálási minőség részét képezi.
A hőcserélők számos belső szerkezetet tartalmaznak. Ha a megmunkálás után fémforgácsok, sorják vagy hűtőfolyadék-maradványok maradnak vissza, azok befolyásolhatják a későbbi beszerelést és a folyadék áramlását. A mély furatokat és a metsző áramlási csatornákat különösen nehéz egyszerű kézi törléssel tisztítani, ezért a tisztítást és az ellenőrzést az alkatrész tényleges szerkezetének megfelelően kell megtervezni.
| Ellenőrző elem | Fő ellenőrzési tartalom | Fő cél |
| Méretek | Hosszúság, szélesség, vastagság, furatátmérő | Alapvető méretek ellenőrzése |
| Furat helyzete | Furattávolság, középpozíció, furatmélység | Pontos interfészek biztosítása |
| Síklapúság | Szerelési felületek, karimák felületei | Az összeszerelés stabilitásának megőrzése |
| Tömítési szerkezet | Horony szélessége és mélysége | Biztosítsa a megfelelő illesztést az interfészhez |
| Belső áramlási csatornák | Csatlakozás, sorják, maradványok | Csatorna állapotának fenntartása |
| megjelenés | Szerszámnyomok, karcolások, sorják | Megmunkálási állapot megerősítése |
Milyen képességeket kell keresni egy ipari berendezések hőcserélő CNC megmunkáló beszállítójában?
A hőcserélők tipikus, egyedi ipari berendezésalkatrészek. Egy megmunkáló beszállítót nem egyszerűen az tesz próbára, hogy rendelkezésre állnak-e CNC gépek, hanem az is, hogy a csapat képes-e megérteni az összetett rajzokat, különböző anyagokkal dolgozni, és teljes körű méretellenőrzést és folyamatirányítást biztosítani. Amikor ismétlődő megrendelések várhatók, egyetlen jó alkatrész legyártása csak a kiindulópont. A stabil termelés fenntartása az idő múlásával még ennél is fontosabb.
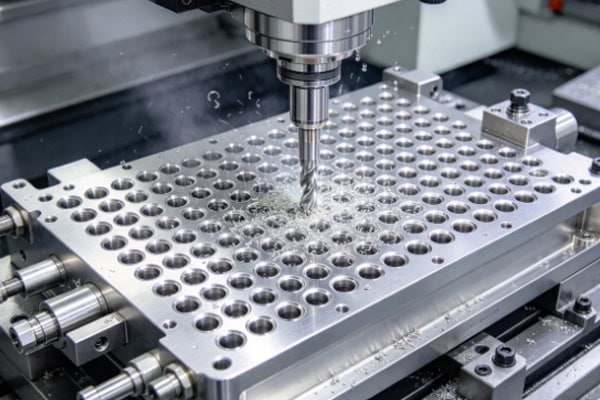
Az összetett szerkezetek kezelésének képessége közvetlenül befolyásolja a megmunkálási eredményeket
Mély furatokkal, metsző áramlási csatornákkal, vékony falakkal és több interfészfelülettel rendelkező hőcserélők esetében a berendezésnek és a folyamatnak illeszkednie kell az alkatrész szerkezetéhez. Ha a megmunkáló csapat előre elemezni tudja a szerszámhozzáférést, a befogási pozíciókat és a megmunkálási sorrendet, kevesebb folyamatmódosításra lesz szükség a gyártás során.
- Az egyedi, nem szabványos hőcserélők esetében fontos az összetett furatminták és belső szerkezetek megmunkálásának képessége.
- A megfelelő befogási stratégiák segítenek csökkenteni a deformációs kockázatokat vékonyfalú alkatrészek megmunkálása során.
- A megmunkálási paraméterek az anyagjellemzőknek megfelelően állíthatók be, ahelyett, hogy minden anyagra azonos feltételeket alkalmaznánk.
- A prototípusokról a sorozatgyártásra való stabil átmenet segíti a folyamatos gyártást.
Az ellenőrzési képességeknek meg kell egyezniük az alkatrészek előírt pontosságával
A hőcserélő ellenőrzése többet jelent, mint a hosszúság, szélesség és magasság vizsgálata. A furatok helyzete, síkfelülete, tömítőhornyai és belső szerkezetei is figyelmet igényelnek. Az, hogy a kész alkatrész a rajzi követelményeknek megfelelően ellenőrizhető-e, közvetlenül befolyásolja a végső szállítási állapotot. A szigorúbb tűréshatárokkal rendelkező ipari berendezések alkatrészei esetében az egyértelmű ellenőrzési folyamat segíthet csökkenteni az ismételt összeszerelési beállításokat.
Folyamatos megrendelések esetén a kötegelt konzisztencia még fontosabb
Amikor a hőcserélők hosszú távú ellátást igényelnek, a beszerzésnek nem szabad csak az első prototípusra összpontosítania. A validált megmunkálási programok újrafelhasználásának lehetősége, a szerszámállapotok kezelése, a kritikus méretek folyamatos monitorozása és a hasonló eredmények fenntartása a tételek között mind hatással van a hosszú távú termelésre. Az ipari berendezések gyártói számára a stabil termelés és szállítás gyakran fontosabb, mint a megmunkálási sebesség egyetlen megrendelés esetében.
Az ipari berendezések hőcserélőinek fő megmunkálási kihívásai a belső áramlási csatornákban, a csatlakozófelületekben, a tömítőszerkezetekben és az anyagspecifikus feldolgozásban rejlenek. A CNC megmunkálás különböző rajzokhoz testreszabható, és támogatja a prototípusokról a sorozatgyártásra való zökkenőmentes átmenetet. A megmunkálási folyamatok előzetes megtervezése, a kritikus méretek ellenőrzése, a sorjátlanítás és a tisztítás csökkentheti az összeszerelési beállítások és az utólagos megmunkálás szükségességét, miközben segít abban, hogy az alkatrészek stabilabb állapotban kerüljenek be az ipari berendezések gyártásába. A TIRAPID CNC megmunkálási szolgáltatásokat nyújt ipari berendezések hőcserélőihez, testreszabott feldolgozással, különböző anyagok, szerkezetek és pontossági követelmények alapján.
















