
A CNC megmunkálási folyamat során gyakran képződnek sorják a műanyag alkatrészek szélein és furatain. Ezek a kis kiemelkedések nemcsak az alkatrész megjelenését befolyásolják, hanem az összeszerelést és a teljesítményt is befolyásolhatják. A sorjátlanítás nemcsak a megmunkálási folyamat része, hanem fontos lépés az alkatrész pontosságának, a felületi minőségnek és a berendezések hosszú távú megbízható működésének biztosításában is. A műanyagok egyedi tulajdonságai miatt különféle sorjátlanítási módszerek állnak rendelkezésre, mindegyiknek megvannak a saját működési eljárásai és műszaki szempontjai, így alkalmasak különböző anyagokhoz és alkatrész-geometriákhoz.
Mik azok a sorják és miért fontos a sorjázás?
A sorják apró, durva élek vagy kiemelkedések, amelyek az anyag szélein, furatnyílásain vagy horonynyílásain keletkeznek CNC vágási vagy fúrási műveletek során. Bár a sorják kis méretűek, összeszerelési nehézségeket, fokozott kopást vagy más alkatrészek károsodását okozhatják. A sorjátlanítás nemcsak a felület minőségét és megjelenését javítja, hanem meghosszabbítja az alkatrész élettartamát és fokozza az automatizálási berendezések általános megbízhatóságát is. Műanyag műszaki alkatrészek esetében különösen fontos a megfelelő sorjátlanítási módszer kiválasztása, mivel a műanyagok érzékenyek a hőre és a deformációra. A nem megfelelő sorjátlanítás vetemedést vagy felületi károsodást okozhat.
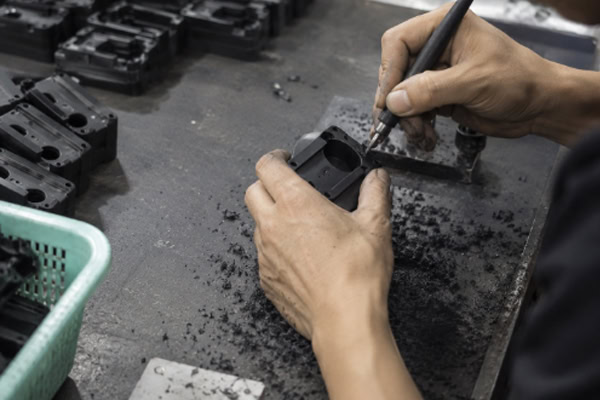
Műanyag alkatrészek sorjázási módszerei és eljárásaik
A sorjázási módszerek a megmunkálási követelményektől, az alkatrész geometriájától és az anyagtulajdonságoktól függően változnak. A fő módszerek a következők:
Kézi sorjázás
A kézi sorjátlanítás a legegyszerűbb módszer. A sorjákat kéziszerszámokkal távolítják el, miközben a kezelő vizuálisan ellenőrzi az alkatrész minőségét. Ez a módszer rugalmas, és lehetővé teszi az egyes területek egyedi kezelését. Időigényes azonban, és általában kis volumenű gyártáshoz vagy összetett alkatrészekhez alkalmas.
A gyakori eszközök a következők:
- Kézi reszelők
- Smirgli
- Sorjázó kések
Működés közben egyenletes nyomást kell alkalmazni, hogy elkerüljük a műanyag élek karcolódását vagy károsodását.
Sorjázó homokfúvás
A homokfúvásos sorjátlanítás nagynyomású abrazív közeget használ a sorják eltávolítására az alkatrész felületéről, miközben enyhe felületkezelést is biztosít.
Gyakori homokszóró anyagok:
- Homok
- Üveggyöngyök
- Szódabikarbóna
- Szárazjég
- Dióhéjak
A szemcseszórási nyomást és szöget gondosan ellenőrizni kell, hogy a sorja teljesen eltávolítható legyen az alkatrész felületének károsodása nélkül. Ez a módszer alkalmas tömegtermelésre, mivel nagy hatékonyságot kínál, és összetett geometriájú alkatrészeket is képes megmunkálni.
Kriogén sorjázás
A kriogén sorjátlanítás rendkívül alacsony hőmérsékletet használ a műanyagok rideggé tételéhez, majd a sorjákat vibrációs vagy forgó forgatással távolítják el.
A gyakori hűtőközegek a következők:
- Folyékony oxigén
- Folyékony szén-dioxid
- Szárazjég
Az alacsony hőmérsékletű ridegedés miatt a sorják törékennyé és könnyen eltávolíthatók. Ez a módszer nagy szilárdságú vagy nagy precíziós alkatrészekhez alkalmas. A repedések vagy anyagkárosodások elkerülése érdekében azonban a hőmérsékletet és a feldolgozási időt gondosan ellenőrizni kell.
Láng- és forrólevegős sorjátlanítás
A lánggal történő sorjátlanítás nyílt lángot használ a sorják megolvasztásához. Ez azonban túlmelegedés veszélyével jár, és károsíthatja a műanyag alkatrészeket. Összehasonlításképpen, a forró levegős sorjátlanítás stabilabb és szabályozhatóbb. A kiálló sorjákat úgy távolítja el, hogy helyileg megolvasztja azokat meleg levegővel. Működés közben a hőmérsékletet és a légáramlást a műanyag olvadáspontjának megfelelően kell beállítani, hogy elkerüljük a vetemedést vagy a felületi égést.
Infravörös fűtés sorjátlanítás
Az infravörös sorjátlanítás hasonló a forrólevegős sorjátlanításhoz, de infravörös hőforrásokat használ. A hő koncentrált és könnyebben szabályozható. Ez a módszer alkalmas nagy felületi pontossági követelményeket támasztó és összetett geometriájú alkatrészekhez, segítve a lokalizált deformáció kockázatának csökkentését.
Vibrációs és abrazív sorjátlanítás
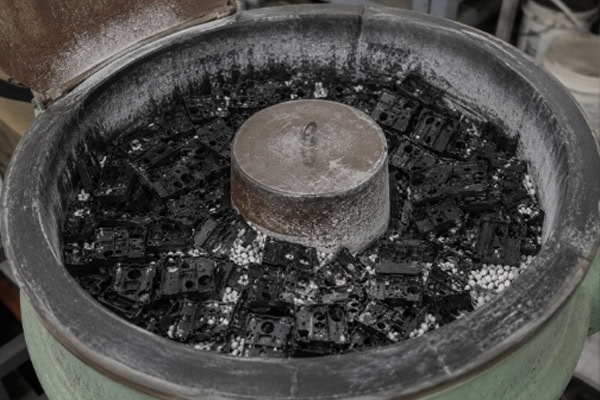
A vibrációs sorjátlanítást jellemzően forgó vagy forgó berendezéssel és abrazív közeggel kombinálják. A rezgés során az alkatrészek a csiszolóanyaghoz dörzsölődnek, fokozatosan eltávolítva az élsorját. Működés közben megfelelő rezgési frekvenciákat és abrazív szemcseméreteket kell kiválasztani a felületi károsodás elkerülése érdekében. Ez a módszer nagy mennyiségű apró alkatrész egyidejű feldolgozását teszi lehetővé, jelentősen javítva a hatékonyságot.
Műszaki részletek és szempontok
A műanyag alkatrészek sorjátlanítását az anyagjellemzők és az alkatrész geometriája szerint kell elvégezni. A nagy teljesítményű műszaki műanyagok, mint például a PEEK, PEI és PTFE, a magas vagy alacsony hőmérsékletű kezelések során a folyamatparaméterek gondos ellenőrzését igénylik a vetemedés, repedés vagy felületi olvadás elkerülése érdekében. A szemcseszórásos sorjátlanításhoz a csiszolóanyag szemcseméretének és a szemcseszórási nyomásnak meg kell egyeznie az alkatrész keménységével. A vibrációs sorjátlanításhoz a rezgés időtartamát és a csiszolóanyag mennyiségét megfelelően kell szabályozni. A kézi sorjátlanítás tapasztalt kezelőket igényel, hogy elkerüljék a felületek karcolódását vagy a precíziós furatok károsodását. Ezenkívül egyes alkatrészeknél a sorjátlanítási módszerek kombinációjára lehet szükség az optimális felületi síkság, méretpontosság és megjelenési minőség eléréséhez.
Gyakran ismételt kérdések
1. kérdés: A CNC-megmunkált műanyag alkatrészeket mindig sorjátlanítani kell?
V: Igen. A sorják befolyásolhatják az összeszerelést, növelhetik a kopást és ronthatják a felület minőségét.
2. kérdés: Melyik sorjázó módszer a leghatékonyabb?
V: Tömegtermeléshez általában a homokfúvásos és a vibrációs sorjátlanítást alkalmazzák, mivel ezek gyorsak és alkalmasak összetett alkatrészekhez.
3. kérdés: Károsíthatja-e az alkatrészt a sorjátlanítás?
V: Igen. A kézi, homokfúvásos vagy forró levegős sorjátlanítás károsíthatja a felületet, ha a folyamatparamétereket nem szabályozzák megfelelően.
4. kérdés: Hogyan sorjátlanítják az összetett alakú alkatrészeket?
A: A kriogén sorjátlanítást vagy a vibrációs és abrazív sorjátlanítási módszerek kombinációját gyakran alkalmazzák mély furatok és összetett ívelt felületek megmunkálásához.
5. kérdés: Melyik sorjázóeltávolítási módszer ajánlott kis volumenű alkatrészekhez?
V: A kézi sorjázás rendkívül rugalmas, és lehetővé teszi az alkatrész minőségének ellenőrzését a feldolgozás során, így alkalmas prototípusokhoz és kis gyártási sorozatokhoz.
Összegzés
A CNC-megmunkált műanyag alkatrészek sorjátlanítása nemcsak a megjelenést, hanem az összeszerelési pontosságot és az élettartamot is befolyásolja. Az alkatrész anyagától, geometriájától és gyártási mennyiségétől függően különböző módszerek választhatók, például kézi, homokfúvásos, kriogén, forró levegős, infravörös vagy vibrációs sorjátlanítás. A kis alkatrészek rugalmasan feldolgozhatók kézi sorjátlanítással, míg a nagy volumenű gyártás profitálhat a homokfúvásos vagy vibrációs sorjátlanítási módszerekből, amelyek nagy hatékonyságot és kiváló állandóságot biztosítanak. Megfelelő folyamatok és üzemeltetési technikák alkalmazásával a gyártók fenntarthatják az alkatrészek pontosságát, miközben javítják a megmunkálási hatékonyságot, biztosítva, hogy az alkatrészek hosszú távon megbízhatóan működjenek az automatizálási berendezésekben.
















