
POM (polioksimetilen) je uobičajena inženjerska plastika s dobrom tvrdoćom, otpornošću na habanje, dimenzijskom stabilnošću i obradivošću. Obično se koristi za obradu zupčanika, čahura, klizača, vodilica, podloški, dijelova za pozicioniranje i mehaničkih strukturnih komponenti. Tijekom CNC obrade POM-a, osim pravilnog odabira alata, brzine vretena, brzine pomaka i dubine rezanja, način korištenja komprimiranog zraka također može utjecati na rezultate obrade. Za plastične materijale poput POM-a, komprimirani zrak se općenito ne koristi za prisilno hlađenje u tradicionalnom smislu. Umjesto toga, uglavnom se koristi za brzo uklanjanje strugotina, smanjenje ponovljenog rezanja strugotina, odvođenje topline iz područja obrade i održavanje čistoće površina alata i obratka. POM ima značajno drugačiju toplinsku vodljivost od metala. Ako se toplina stvorena tijekom rezanja ne može brzo ukloniti, lako se može nakupiti oko alata, strugotina i lokaliziranih područja obratka. Kada se strugotine nakupljaju u žljebovima, rupama ili oko alata, alat može ponovno rezati već stvorene strugotine, uzrokujući ogrebotine, neravne uzorke na obrađenoj površini.
Evakuacija strugotine posebno je važna za duboke utore, slijepe rupe, uske utore i područja kontinuiranog glodanja. Korištenje odgovarajuće količine komprimiranog zraka može s vremenom otpuhati strugotinu s položaja obrade, omogućujući alatu da održi relativno čiste uvjete rezanja. Međutim, više komprimiranog zraka nije uvijek bolje za POM CNC obradu. Pretjerano jak protok zraka može raspršiti velike količine laganih plastičnih strugotina unutar alatnog stroja i oko područja obrade, a može utjecati i na radno okruženje. Za precizne dijelove, odgovarajući protok zraka treba odrediti na temelju veličine alata, parametara rezanja, strukture dijela i karakteristika strugotine. Ključ pravilne upotrebe komprimiranog zraka je uklanjanje strugotine iz područja rezanja i smanjenje ponovljenih učinaka topline i krhotina tijekom obrade.
Zašto je komprimirani zrak prikladan za POM CNC obradu?
Pomaže u brzom uklanjanju plastičnih krhotina
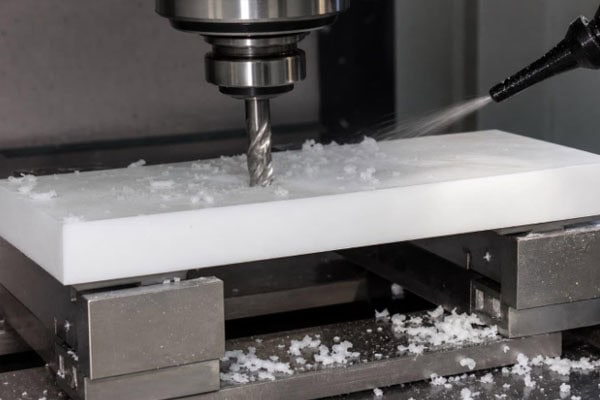
Strugotine nastale tijekom POM obrade obično su lagane i lako mogu ostati između alata i obratka tijekom kontinuiranog glodanja. Ako se strugotine ne uklone odmah, alat može ponovno doći u kontakt s tim strugotinama, što rezultira ponovljenim rezanjem. Kada se komprimirani zrak usmjeri prema području obrade kroz mlaznicu, on može s vremenom ukloniti nastale strugotine, posebno tijekom obrade utora, obrade rupa i obrade složenih kontura. Za strukture s dubokim i uskim utorima, pravilno raspoređivanje smjera strujanja zraka može olakšati izlazak strugotina iz ograničenih područja.
Smanjuje ogrebotine na obrađenim površinama uzrokovane krhotinama
Obrađena površina POM-a općenito mora održavati određeni stupanj ravnosti. Ako se strugotine nakupljaju u blizini putanje alata, alat ih može nositi duž površine obratka tijekom kretanja, ostavljajući male ogrebotine. Kontinuirani i odgovarajući protok komprimiranog zraka može držati strugotine podalje od površina koje su već obrađene. Za POM dijelove s visokim zahtjevima za izgledom, posebno za precizne klizače, površine za pozicioniranje i površine za spajanje, ova funkcija evakuacije strugotina je relativno važna.
Pomaže u uklanjanju topline rezanja
Komprimirani zrak ne može zamijeniti profesionalne metode hlađenja, ali protok zraka velike brzine može odnijeti dio topline stvorene u području rezanja. Kada alat kontinuirano obrađuje POM materijal, protok zraka može pomoći u smanjenju lokaliziranog nakupljanja topline na površinama alata i obratka. Za POM dijelove koji se podvrgavaju relativno dugim razdobljima kontinuirane obrade, pravilna upotreba komprimiranog zraka može smanjiti toplinu trenja između strugotina i alata. To pomaže u smanjenju mogućnosti dimenzijskih promjena ili površinskih abnormalnosti uzrokovanih lokaliziranim porastom temperature u plastici.
Koje su funkcije komprimiranog zraka u CNC POM obradi?
Glavne funkcije komprimiranog zraka u POM obradi su odvođenje strugotine i pomoćno odvođenje topline. Njegova učinkovitost može varirati ovisno o strukturi dijela i operaciji obrade.
Evakuacija strugotine izravno utječe na kvalitetu obrade
Ako POM strugotine ostaju kontinuirano u području obrade, alat možda neće moći održavati stabilno rezanje. Pogotovo prilikom glodanja dubokih utora, strugotine se mogu komprimirati na dnu utora i više puta trljati o površinu dok se alat pomiče. Ispravan komprimirani zrak može ispuhati strugotine s dna utora, otvora rupa i područja oko alata, omogućujući novonastalim strugotinama da brzo napuste područje obrade. To ne samo da poboljšava evakuaciju strugotina, već i smanjuje kontakt između strugotina i površine obratka.
Pomaže u smanjenju neravnina i topljenja
Tijekom POM obrade, ako je alat istrošen ili se nakuplja prekomjerna toplina rezanja, mogu se pojaviti neravnine, nizanje ili čak lokalizirano omekšavanje duž rubova materijala. Komprimirani zrak može pomoći u smanjenju topline u području obrade i minimiziranju ponovljenog rezanja strugotina, što može do određene mjere poboljšati kvalitetu ruba. Međutim, treba napomenuti da neravnine nisu u potpunosti uzrokovane temperaturom. Oštrina alata, geometrija alata, brzina pomaka, dubina rezanja i smjer obrade mogu utjecati na stvaranje neravnina. Komprimirani zrak je pomoćna mjera i ne može zamijeniti odgovarajuće alate i parametre obrade.
Pomaže u održavanju čistoće alata
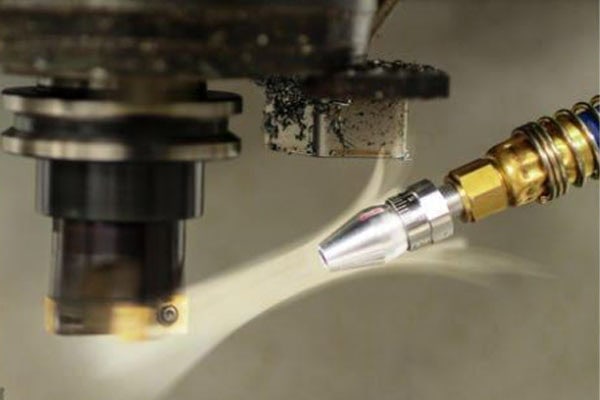
POM strugotine mogu se zalijepiti za reznu oštricu ili oko držača alata. Kako se strugotine nastavljaju nakupljati, to može utjecati na učinkovite uvjete rezanja alata. Komprimirani zrak može kontinuirano uklanjati lagane strugotine oko alata, održavajući ga relativno čistim. Kod kontinuirane obrade i strojeva s automatskom izmjenom alata, održavanje čistoće područja obrade također može pomoći u smanjenju mogućnosti ulaska strugotina u držače i druge pokretne komponente.
Što treba uzeti u obzir pri korištenju komprimiranog zraka za obradu POM-a?
Iako komprimirani zrak omogućuje dobro odvođenje strugotine, ipak ga je potrebno prilagoditi prema POM materijalu i uvjetima obrade. Smjer strujanja zraka, tlak i položaj mlaznice mogu utjecati na konačni rezultat.
Smjer mlaznice treba pravilno podesiti
Mlaznica ne bi trebala jednostavno puhati izravno prema središtu alata. Umjesto toga, njezin položaj treba prilagoditi prema smjeru rotacije alata, položaju obrade i smjeru kretanja strugotine. Za obradu dubokih utora, protok zraka može se usmjeriti u utor kako bi se strugotine iznijele kroz otvor utora. Za obradu ravnih površina, protok zraka može usmjeriti strugotine prema području dalje od obrađene površine. Ako je smjer mlaznice neprikladan, strugotine se mogu otpuhati natrag u područje obrade, smanjujući učinkovitost evakuacije strugotine.
Tlak protoka zraka ne smije biti previsok
POM strugotine su relativno lagane, pa obično nije potreban vrlo jak protok zraka za njihovo uklanjanje. Prekomjerni tlak zraka može uzrokovati široko raspršivanje strugotina, povećavajući rad čišćenja i potencijalno omogućujući malim strugotinama da uđu u vodilice, pribore i druge komponente alatnih strojeva. Proizvodno mjesto treba odabrati odgovarajući intenzitet protoka zraka prema veličini alata, brzini rezanja i karakteristikama strugotina. Glavni kriterij trebao bi biti mogu li se strugotine brzo ukloniti, umjesto da se jednostavno traži veći tlak zraka.
Potrebno ga je koristiti zajedno s odgovarajućim alatima i parametrima
Ako je alat već jako istrošen, povećanje komprimiranog zraka ne može bitno poboljšati obrađenu površinu. POM obrada zahtijeva oštre alate i razumnu kontrolu brzine vretena, brzine pomaka i dubine rezanja.
Oštar alat: Smanjuje kompresiju materijala i smanjuje otpor rezanju.
Razumni parametri: Smanjite nepotrebnu toplinu i vibracije rezanja.
Glatko odvođenje strugotine: Sprječava ponovljeni ulazak strugotine u područje rezanja.
Odgovarajući protok zraka: Pomaže da strugotine brzo napuste položaj obrade.
Često postavljana pitanja
P: Je li komprimirani zrak potreban za CNC obradu POM-a?
Nije nužno. Je li komprimirani zrak potreban ovisi o strukturi dijela, metodi obrade, karakteristikama strugotine i uvjetima opreme. Za jednostavnu obradu ravnih površina, evakuacija strugotine možda neće biti veliki problem. Za duboke utore, obradu rupa i obradu složenih kontura, komprimirani zrak je općenito korisniji.
P: Može li komprimirani zrak zamijeniti tekućinu za rezanje?
To dvoje se ne može jednostavno smatrati ekvivalentnim. Komprimirani zrak se uglavnom koristi za odvod strugotine i pomoćno odvođenje topline, dok tekućina za rezanje također obavlja funkcije poput podmazivanja i hlađenja. Je li tekućina za rezanje potrebna za POM obradu treba odrediti prema vrsti materijala, vrsti alata i zahtjevima dijela. Za mnoge uobičajene primjene POM CNC obrade, suha obrada u kombinaciji s odvodom strugotine komprimiranim zrakom može zadovoljiti zahtjeve.
P: Je li obrada POM-a bolja kada je protok komprimiranog zraka jači?
Ne. Prekomjerni protok zraka ne poboljšava automatski točnost obrade. Umjesto toga, može uzrokovati raspršivanje strugotina i ulazak u unutrašnjost opreme.
Izaključak
Prilikom CNC obrade POM-a, glavna funkcija komprimiranog zraka je pomoć u uklanjanju strugotina i smanjenje lokalizirane topline u području obrade. POM strugotine su relativno lagane i lako mogu ostati oko alata tijekom kontinuiranog glodanja, obrade dubokih utora i obrade rupa. Ako se strugotine ne uklone odmah, alat ih može vratiti u područje rezanja, uzrokujući trenje o već obrađene površine, a istovremeno povećavajući kontakt između alata i strugotina. Pravilna upotreba komprimiranog zraka može uzrokovati da strugotine brže napuste obratak i alat, čime se poboljšava čistoća područja obrade. Za POM plastične dijelove, komprimirani zrak također pruža određeni stupanj pomoćnog odvođenja topline. Protok zraka može odnijeti dio topline rezanja i smanjiti kontinuirano nakupljanje topline od strugotina i alata u lokaliziranim područjima. Međutim, treba biti jasno da komprimirani zrak nije jedini faktor koji određuje kvalitetu obrade. Oštrina alata, parametri rezanja, stabilnost stezanja i karakteristike odvođenja strugotina iz strukture dijela utječu na konačni rezultat.
Tijekom proizvodnje, odgovarajući položaj mlaznice i smjer protoka zraka treba odabrati prema strukturi POM dijela. Jednostavna obrada ravnih površina može koristiti osnovnu metodu evakuacije strugotine, dok duboki utori, uski utori, duboke rupe i složene konture zahtijevaju veću pozornost na to može li protok zraka zapravo dosegnuti područje rezanja. Tlak zraka također se ne smije naslijepo povećavati; dovoljno je koristiti dovoljno protoka zraka za brzo uklanjanje strugotine. Za precizne POM dijelove, rezultate obrade treba procijeniti i dimenzijskom inspekcijom i inspekcijom kvalitete površine. Stoga je komprimirani zrak praktična pomoćna metoda obrade u CNC POM obradi. Pravilna upotreba može poboljšati evakuaciju strugotine, smanjiti ponovljeno rezanje strugotine, pomoći u odvođenju topline i održavati alat i područje obratka čistim. Kada se komprimirani zrak koristi zajedno s oštrim alatima, odgovarajućim parametrima rezanja i stabilnim stezanjem, pogodnije je postići POM plastične dijelove obrađene stabilnim dimenzijama i glatkim površinama.
















