
Strojno obrađeno kućište može imati ravnu montažnu površinu, duboki džep, sjedište ležaja i navojne rupe. Osovina može zahtijevati gotove promjere, utore i aksijalni provrt. Svaka značajka postavlja različite zahtjeve na reznu oštricu, pa izrada kompletnog dijela obično zahtijeva nekoliko alata koji rade prema planiranom slijedu.
Razumijevanje CNC alata za obradu pomaže inženjerima da procijene proizvodljivost, a kupcima da postave korisna pitanja o predloženom procesu. Ovaj vodič objašnjava glavne obitelji alata, kako ih odabrati za zahtjeve dijelova i kako držanje alata i držanje obratka podržavaju njihove performanse.
Što su CNC alati za obradu?
CNC alati za obradu su alati koji se koriste za oblikovanje i završnu obradu obratka na računalno upravljanim strojevima. Glavni alati za rezanje uključuju glodalice, alate za tokarenje, svrdla, alate za bušenje, razvrtače i alate za narezivanje navoja. Njihova geometrija i primjena određuju koje značajke mogu proizvesti.
CNC stroj osigurava kontrolirano kretanje, snagu i pozicioniranje. Alat za rezanje zahvaća materijal. Tijekom glodanja, rezač se obično okreće prateći programiranu putanju. Kod konvencionalnog tokarenja, obradak se okreće uz alat koji se kreće duž njegove površine.
Pojam CNC alati za rezanje posebno opisuje alate koji uklanjaju materijal rezanjem. Šire rasprave o CNC alatima također uključuju držače alata, pričvršćivače i opremu za podešavanje. Stezna čahura drži rezač, pričvršćivač locira obratak, a sonda podržava mjerenje. Ovi potporni uređaji imaju različite funkcije od same rezne oštrice.
Koje su glavne vrste CNC alata za obradu?
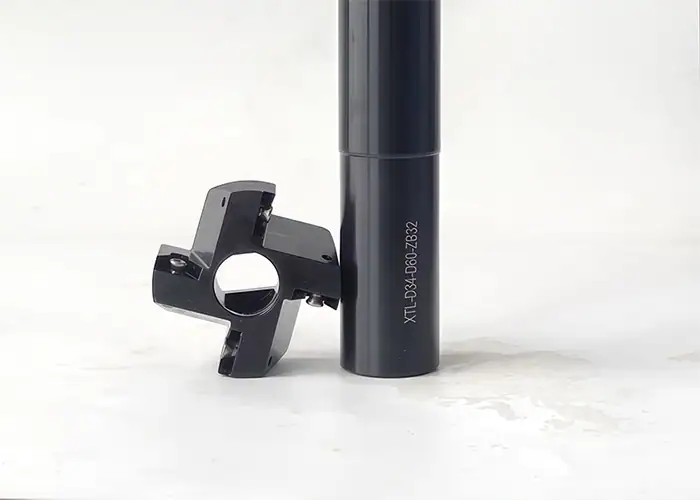
Glavne obitelji alata organizirane su oko glodanja, tokarenja, izrade rupa, narezivanja navoja, utora i završne obrade rubova. Odaberite obitelj prema potrebnoj značajki, a zatim procijenite specifični alat u odnosu na zahtjeve pristupa, materijala i crteža.
| operacija | Uobičajeni alati | Tipične značajke | Glavna provjera odabira |
| glodanje | Krajnje glodalice, čeone glodalice | Lica, džepovi, zidovi, profili | Pristup rezaču i držaču |
| Tokarenje | Tokarske pločice i držači | Vanjski promjeri, ramena, čeone površine | Geometrija ruba i potpora obratka |
| Bušenje | Spiralne svrdla, specijalizirane svrdla za duboke rupe | Početne rupe | Dubina i evakuacija strugotine |
| Dosadan | Bušaće šipke, podesive bušaće glave | Prošireni ili dovršeni otvori | Krutost i raspoloživi dodatak |
| Razvrtavanje | Strugači | Veličina i površina gotove rupe | Kvaliteta prethodne rupe |
| Threading | Navojni navoji, glodalice navoja, umetci za narezivanje navoja | Unutarnji i vanjski navoji | Specifikacija navoja i upotrebljiva dubina |
| Urezivanje i odvajanje | Umetci za urezivanje, oštrice za odrezivanje | Udubljenja, žljebovi za zadržavanje prstenova, rezovi za odvajanje | Širina, doseg i kontrola strugotine |
| Završna obrada rubova | Glodalice za skošenje, upuštači, alati za skidanje neravnina | Zakošenja, dosjedi vijaka, uklanjanje neravnina | Određena geometrija ruba i pristup |
Glodala
Glodalice obrađuju ravne površine, džepove, utore, stijenke i konturne elemente. Glodalice s krajnjim reznim rubovima koriste svoje rezne krajeve i periferne rubove za niz operacija. Čeone glodalice obično proizvode široke, ravne površine, često koristeći zamjenjive pločice.
Za kućište, glodalica može otvoriti unutarnji džep dok čeona glodalica priprema površinu za montažu. Promjer rezača utječe na pristup kutovima, a cijeli sklop alata mora biti u blizini okolnih stijenki i stezaljki. Ta ograničenja mogu utjecati na raspored dijela prije početka obrade.
Za detaljniju usporedbu kuglastog nosa, radijusa kuta, utora i drugih profila, pogledajte naš vodič za vrste glodala.
Alati za tokarenje i čeonu obradu
Alati za tokarenje obrađuju rotirajuće dijelove poput osovina, čahura i čahura. Vanjsko tokarenje utvrđuje vanjske promjere i stepenaste profile. Čeono obrađivanje proizvodi čeone površine, dok prikladni alati za profiliranje prate ramena, konuse i konture.
Mnogi sklopovi za tokarenje kombiniraju zamjenjivu pločicu s držačem. Držač pozicionira i podupire pločicu, dok geometrija pločice, materijal rezanja i radijus vrha utječu na način na koji rub reže i formira strugotine. Oboje mora odgovarati dostupnom smjeru pristupa i okolnim značajkama.
Gruba i završna obrada postavljaju različite zahtjeve na oštricu. Geometrija dizajnirana za teže rezove možda neće učinkovito kontrolirati strugotine tijekom laganog prolaza završne obrade. Planiranje treba uskladiti pločicu sa stvarnim pomakom i dubinom rezanja, uzimajući u obzir krutost obratka. Vitka osovina može zahtijevati dodatnu potporu i drugačiju strategiju rezanja od kratke, krute čahure.
Alati za bušenje
Bušilice stvaraju rupe prodiranjem u obratak. Uobičajene opcije uključuju pune svrdla i dizajne s izmjenjivim vrhovima ili pločicama. Spiralna svrdla se široko koriste, dok se specijalizirani alati za duboke rupe bave primjenama gdje doseg, vođenje i dovod rashladne tekućine zahtijevaju poseban pristup.
Dubina rupe, ulazna površina, uvjeti izlaza i evakuacija strugotine ključni su čimbenici odabira. Kosi ulaz može neravnomjerno opteretiti rezne rubove. Strugotina zarobljena unutar duboke rupe može oštetiti alat ili površinu rupe. Geometrija alata, dovod rashladne tekućine i ciklus bušenja stoga moraju surađivati.
Operacija uočavanja može pomoći u uspostavljanju prikladnog ulaza za neke dizajne svrdla, ali njegova geometrija mora biti kompatibilna sa svrdlom. Ne bi se trebala automatski dodavati svakoj ruti za izradu rupe. Slično tome, samo bušenje može zadovoljiti zahtjev za rupu s razmakom. Dodatna završna obrada je opravdana kada to zahtijeva crtež ili dokazana sposobnost procesa.
Alati za bušenje
Alati za bušenje proširuju ili završno obrađuju postojeću rupu. Tokarilica obično koristi šipku za bušenje unutar rotirajuće komponente, dok obradni centar može koristiti rotirajuću glavu za bušenje. Podesivi sustavi za fino bušenje omogućuju podešavanje promjera rezanja za potreban provrt.
Bušenje je korisno za sjedišta ležajeva, položaje čahura i druge unutarnje elemente čiji su promjer i odnos prema okolnoj geometriji važni. Uz odgovarajući dodatak za materijal i stabilnu postavku, operacija može poboljšati geometriju rupe i uspostaviti njezinu os u odnosu na postavku obrade.
Pristup i krutost su važna ograničenja. Mali provrt ograničava promjer šipke, dok duboki provrt povećava potreban prepust. Rezultirajući sklop i dalje mora osiguravati odvajanje strugotine i biti otporan na otklon. Procijenite šipku i držač zajedno sa silama rezanja, dodatkom i osloncem obratka.
Alati za razvrtanje
Razvrtači završavaju prethodno obrađenu rupu uklanjanjem relativno malog dodatka. Njihove višestruke oštrice mogu dovesti pripremljenu rupu do potrebne veličine i stanja površine, što ih čini korisnima za lociranje rupa i drugih ponavljajućih elemenata rupa.
Prethodna operacija je bitna. Rupa mora osigurati odgovarajući materijal za odabrano razvrtalo, a alat mora ući s odgovarajućim poravnanjem. Premali ili neravnomjerni dodatak može spriječiti razvrtalo da reze dosljedno.
Ne treba očekivati da će razvrtanje ispraviti pogreške u položaju ili ravnosti izvorne rupe. Ako je lokacija ili poravnanje glavna briga, proces može zahtijevati drugačiju pripremu ili operaciju bušenja. Odaberite između bušenja i razvrtanja prema crtežu i stanju postojeće rupe.
Navojne svrdla i glodalice
Narezni navoji proizvode unutarnje navoje u pripremljenim rupama. Izvedbe sa spiralnim vrhom obično usmjeravaju strugotine naprijed u prolazne rupe, dok prikladne izvedbe sa spiralnim žljebovima vuku strugotine natrag iz slijepih rupa. Materijal i geometrija rupe određuju je li određeni dizajn nareznog navoja prikladan.
Oblikovni nareznici stvaraju navoje pomicanjem duktilnog materijala umjesto rezanjem strugotine. Zahtijevaju kompatibilan materijal obratka, kontroliranu pripremu rupe i odgovarajuće podmazivanje. Njihovo djelovanje bez strugotine ne čini ih zamjenjivima s nareznim nareznicama.
Glodalice navoja režu navoje koordiniranom spiralnom putanjom alata. Zahtijevaju kompatibilno kretanje stroja i dovoljno prostora da rezač uđe i prati svoju putanju. Tamo gdje to dizajn rezača dopušta, glodalica navoja može pokriti različite promjere navoja s istim korakom i oblikom.
Narezivanje navoja često pruža izravan put za ponavljajuću veličinu unutarnjeg navoja. Glodanje navoja nudi programirano podešavanje promjera navoja i može biti korisno kada kontrola strugotine ili raspon promjera čine tu fleksibilnost vrijednom.
Potvrdite oznaku navoja, klasu tolerancije i upotrebljivu dubinu punog navoja. Slijepa rupa zahtijeva razmak za odabrani alat i bilo koju geometriju vrha bušilice izvan potrebnog punog navoja. Vanjski navoji na tokarenim dijelovima također se mogu izraditi s namjenskim navojnim pločicama.
Alati za urezivanje i odrezivanje
Alati za urezivanje izrađuju udubljenja na vanjskim promjerima, unutarnjim provrtima ili čeonim površinama. Primjene uključuju utore za zadržavajuće prstenove, utore za brtvljenje i elemente zazora. Alati za odvajanje režu kroz tokareni obratak kako bi odvojili komponentu od šipke ili preostalog dijela.
Pločica i potporna oštrica ili držač moraju se prilagoditi širini, dubini i smjeru prilaza utoru. Alat koji doseže vanjski utor možda nije prikladan za utor na čelu ili unutarnji udubljenje. Bliski rameni dijelovi također mogu ograničiti držač čak i kada se rezna oštrica čini dostupnom.
Ove operacije mogu koncentrirati opterećenja rezanja u uskom prostoru. Održavajte sklop što krutim koliko god to dopušta pristup i osigurajte put za izlazak strugotina. Tijekom odvajanja, proces također mora uzeti u obzir stabilnost obratka i način na koji će se kontrolirati odvojena komponenta.
Alati za skošavanje i uklanjanje neravnina
Alati za skošavanje stvaraju definirane kutne rubove. Upuštači proizvode konusne udubine, često za glave vijaka. Alati za skidanje neravnina uklanjaju neželjeni materijal koji je ostao na rubu nakon druge operacije. Funkcije se preklapaju u nekim primjenama, ali potrebna gotova geometrija određuje izbor alata.
Crtež može zahtijevati dimenzionirano skošenje na jednom otvoru, a na drugom samo uklanjanje neravnina. Povećanje oba ruba istom operacijom može promijeniti funkcionalnu površinu ili smanjiti korisnu dubinu navoja.
Stražnji rubovi i rupe koje se presijecaju zaslužuju pozornost tijekom planiranja. Rezač koji doseže prednji dio rupe možda neće dosegnuti njezin izlaz ili unutarnji presjek. Specijalizirani alati za stražnje skošenje ili uklanjanje neravnina s poprečnih rupa mogu se koristiti za pristupačne primjene, dok druge značajke mogu zahtijevati zasebnu metodu završne obrade. Definirajte zahtjeve za rub dovoljno rano kako biste uključili potreban pristup i inspekciju.
Kako odabirete CNC alate za potrebe dijelova?
Odaberite CNC alate za obradu povezivanjem svake značajke s materijalom, dimenzijskim zahtjevima, ograničenjima pristupa i količinom proizvodnje. Zatim provjerite mogu li stroj i cijeli sklop alata pouzdano izvršiti predloženu operaciju.
Započnite s geometrijom značajki i pristupom
Započnite s gotovom značajkom i smjerom iz kojeg se može strojno obrađivati. Provrt, utor na čelu i navojna slijepa rupa mogu biti blizu jedan drugome, a zahtijevati vrlo različite pristupe.
Provjerite pomični prostor cijelog sklopa, uključujući dršku, držač i produžetke. Također omogućite ulazak, izvlačenje i uklanjanje strugotine. Alat koji se uklapa unutar konačnog CAD oblika i dalje može doći do sudara tijekom približavanja.
Korisne provjere crteža i modela uključuju:
- Crte lica skrivene iza ramena ili uskih otvora.
- Duboki otvori koji ograničavaju promjer i krutost šipke.
- Navoji s malo prostora izvan potrebne pune dubine navoja.
- Rubovi koji postaju nedostupni nakon druge operacije.
Tamo gdje pristup pokreće neuobičajeno dugačak ili specijalizirani alat, raspravite o prilagodbi značajke prije finaliziranja dizajna. Mala promjena otvora ili reljefa može stvoriti praktičniju rutu obrade.
Uskladite proces s veličinom, lokacijom i zahtjevima za završnu obradu
Promjer, položaj, oblik i tekstura površine rupe su odvojeni zahtjevi. Ispunjavanje tolerancije promjera ne potvrđuje da je os ispravno postavljena ili da površina zadovoljava specifikacije završne obrade.
Odvojite kriterije prihvaćanja prije odabira rute završne obrade. Otvor može zadovoljiti zahtjev za veličinu, a ne ispuniti zahtjev za cilindričnost ili položaj. Rad i postavljanje moraju uzeti u obzir svaki primjenjivi poziv, uključujući odnose između značajki i bilo kojeg određenog sustava podataka.
Planirajte inspekciju prema istim zahtjevima. Mjerač rupe može procijeniti promjer, ali to mjerenje samo po sebi ne utvrđuje položaj u odnosu na referentnu točku. Za lokaciju i geometrijske odnose može biti potrebno mjerenje koordinata ili neka druga prikladna metoda. Određena tekstura površine također zahtijeva odgovarajuću metodu provjere. Odabirom završne operacije i pristupa inspekciji zajedno izbjegava se tretiranje jednog očitanja promjera kao dokaza potpune sukladnosti.
Uskladite geometriju alata i materijal za rezanje s obratkom
Navedite leguru i stanje, a ne općenitu oznaku poput metala ili plastike. Tvrdoća, ponašanje strugotine, abrazivnost i sklonost prianjanju na rub utječu na izbor alata.
Kod tokarenja, kvaliteta pločice i geometrija lomača strugotine moraju raditi s materijalom i uvjetima rezanja. Oštra oštrica prikladna za duktilnu aluminijsku leguru može biti loš izbor za prekinuti rez u kaljenom čeliku. Kod svrdala i nareznica, dizajn žlijeba i rezne oštrice također mora upravljati strugotinama koje proizvodi taj materijal.
Brzorezni čelik i karbid nude različite kombinacije žilavosti, otpornosti na habanje i radne sposobnosti. Premazi moraju odgovarati podlozi, obratku i primjeni. Alat s premazom nije automatski najbolja opcija za svaki materijal.
Koristite preporuke proizvođača alata kao početnu točku, a zatim odredite uvjete rezanja za stvarnu postavku. Kopiranje brzine ili posmaka iz drugog zadatka bez provjere stanja materijala, zahvata alata i dovoda rashladne tekućine može potkopati inače razuman odabir.
Razmotrite količinu proizvodnje i upravljanje alatima
Rad na prototipovima često favorizira lako dostupne alate i proces koji može prilagoditi promjene dizajna. Namjenski alat postaje privlačniji kada stabilan dizajn i očekivana količina narudžbe opravdavaju njegove zahtjeve za pripremom i zamjenom.
Za ponovljenu proizvodnju, procijenite kako će se alati identificirati, unaprijed podesiti, pregledati i zamijeniti. Definirajte koji alati kontroliraju kritične značajke i kako će se otkriti trošenje prije nego što te značajke izađu izvan svojih granica. Zamjenski umeci ili alati trebaju imati kontrolirani postupak podešavanja kako bi proces ostao dosljedan nakon promjene.
Usporedite ukupne troškove proizvodnje, a ne samo cijenu kupnje rezača. Relevantni troškovi uključuju postavljanje, vrijeme obrade, izmjene alata, inspekciju i posljedice ponovne obrade ili otpadnih dijelova. Timovi za nabavu mogu pitati kako predloženi alati podržavaju ponovljene narudžbe i koje bi promjene zahtijevale ponovnu provjeru procesa.
Kako držači alata i držači obratka podržavaju CNC alate?
Prihvat alata osigurava i pozicionira alat za rezanje, dok prihvat obratka locira i podupire dio. Oba utječu na to može li odabrani alat dosljedno proizvesti željeni element, posebno kada je doseg ili krutost dijela ograničena.

Držači alata, stezne čahure i podešavanje alata
Rotirajući alati koriste kompatibilne stezne glave, stezne čahure ili druge držače za spajanje na vreteno. Tokarski umeci i šipke za bušenje koriste držače prikladne za revolver ili sučelje stroja. Spoj mora osigurati odgovarajući hvat, razmak i krutost za rad.
Kod rotirajućeg sklopa, odstupanje utječe na to koliko ravnomjerno rezne oštrice zahvaćaju. Čiste površine za spajanje, ispravna montaža i odgovarajuće stezanje pomažu u kontroli. Duljinu nepoduprtog alata držite što kraćom koliko to dopuštaju značajka i razmak držača, uz održavanje određene duljine hvata.
Duljina alata, promjer i relevantni odmaci moraju odgovarati stvarnom sklopu. Predpodešavanje i mjerenje u stroju mogu podržati ovu postavku. Točan odmak ne može kompenzirati nestabilan držač, a kruti držač ne može ispraviti netočno unesenu dimenziju alata.
Pribori, referentne točke i podrška obratka
Pribor određuje kako je dio lociran i učvršćen tijekom obrade. Njegove površine za lociranje trebaju podržavati odabranu strategiju referentnih točaka, posebno kada položaj elementa ovisi o ranijem postupku.
Stezanje mora biti otporno na opterećenja rezanja bez deformiranja komponente. Tanke stijenke i vitki dijelovi mogu zahtijevati lokalnu potporu ili revidirani slijed kako uklanjanje materijala ne bi ostavilo fleksibilni element izloženim velikim silama rezanja.
Pristup, potpora i mjerenje moraju ostati kompatibilni tijekom cijele rute. Za dijelove koji se mogu deformirati prilikom stezanja, plan inspekcije također treba utvrditi potrebne uvjete ograničenja. Mjerenje čvrsto stegnute komponente može prikriti kretanje koje se pojavljuje nakon otpuštanja.
Kako se CNC alati kombiniraju za obradu kompletnog dijela?
Kompletan dio se proizvodi kombiniranjem alata oko njegovih značajki i planiranjem kako se svaka operacija priprema za sljedeću. Slijed bi trebao očuvati korisne površine za montažu, osigurati dodatak za završnu obradu gdje je potrebno i održavati kritične značajke dostupnima.
Primjer kućišta s preciznim rupama i navojima
Razmotrite aluminijsko kućište s montažnom površinom, unutarnjim džepom, preciznim provrtom i navojnim rupama za pričvršćivanje. Mogući plan alata dodjeljuje različitu ulogu svakoj operaciji:
| Dio Značajka | Mogući alat | Svrha u procesu |
| Montažna površina | Čeona glodalica | Odredite površinu koja se koristi za montažu ili naknadnu lokaciju |
| Unutarnji džep | Krajnji mlin | Uklonite unutarnje dijelove i završite dostupne zidove |
| Razmak i pilot rupe | Bušilica | Izradite rupe do konačne veličine ili ih pripremite za drugu operaciju |
| Precizna rupa | Alat za fino bušenje ili razvrtač | Završite bušenje kroz rutu koja odgovara njegovim zahtjevima |
| Priložene niti | Navojni navoj ili glodalica za navoje | Izradite specificiranu upotrebljivu nit |
| Rubovi otvaranja | Alat za skošavanje ili uklanjanje neravnina | Utvrdite potreban uvjet ruba |
Važna odluka je kako te operacije međusobno djeluju. Ako je položaj provrta određen u odnosu na montažnu površinu, postavka mora uspostaviti taj odnos. Ako džep ostavlja tanku stijenku oko provrta, planer mora uzeti u obzir promjenu krutosti prije konačnog dimenzioniranja.
Priprema navoja također utječe na kasniji rad. Dubina rupe mora se prilagoditi odabranoj metodi navoja, a završna obrada ruba mora očuvati potrebnu punu dubinu navoja. Konačni plan trebao bi objasniti koje površine smještaju kućište i kako će se provjeravati kritični odnosi.
Primjer tokarene osovine ili čahure
Stepenasta osovina može kombinirati vanjsko tokarenje, čeono oblaganje, aksijalno bušenje, urezivanje i vanjsko navojenje. Čahura može dodati unutarnje bušenje ili razvrtanje kako bi se uspostavio otvor. Alat za odvajanje može odvojiti bilo koju komponentu od šipke.
Postavke određuju kako ovi alati rade zajedno. Elementi obrađeni dok dio ostaje u zajedničkoj postavci mogu dijeliti taj uvjet lociranja. Elementi dovršeni nakon prijenosa zahtijevaju namjernu metodu ponovnog lociranja i podupiranja komponente.
Za čahuru s tankom stijenkom, završna obrada vanjskog promjera i otvora zahtijeva pažnju na deformacije stezanja i opterećenja rezanja. Za vitku osovinu, uklanjanje materijala može smanjiti krutost prije nego što se završe konačni promjeri. Ove brige mogu promijeniti redoslijed grube obrade, dodatak za završnu obradu ili raspored oslonaca.
Plan alata stoga se proteže dalje od popisa rezača. Trebao bi povezati odabrane rubove i držače s materijalom, steznikom, redoslijedom operacija i zahtjevima inspekcije gotovog dijela.
Pitanja i odgovori
Kako trošenje alata utječe na CNC obradu?
Trošenje alata može uzrokovati dimenzijsko pomicanje, lošiju površinsku obradu i neujednačenu kvalitetu dijelova. Praćenje trošenja i zamjena ili indeksiranje alata prije nego što prijeđu granice procesa pomaže u održavanju ponovljivosti.
Što je odmak alata u CNC obradi?
Odmak alata je vrijednost pohranjena u CNC upravljačkoj jedinici kako bi se uzeo u obzir geometrija alata, kao što su duljina ili radijus. Odmaci istrošenosti omogućuju male dimenzijske korekcije kako se rezna oštrica troši.
Što je obrada alata uživo na CNC stroju?
Strojno rađeni alati koriste motorizirane, rotirajuće alate na CNC tokarilici ili tokarskom centru za glodanje, bušenje i narezivanje navoja. Omogućuju obradu više elemenata u jednom postavljanju, smanjujući prijenose između strojeva.
Zaključak
Odabir CNC alata za obradu započinje razumijevanjem što svaka značajka zahtijeva. Glodalice, alati za tokarenje, svrdla, alati za bušenje, razvrtači i alati za narezivanje navoja služe različitoj svrsi. Praktičan proces kombinira ih s odgovarajućim držačima, osloncem obratka i kontrolom koja provjerava zadani rezultat.
TiRapid pruža preciznu CNC obradu za prilagođene metalne i plastične dijelove, s povratnim informacijama o proizvodnji i dimenzijskom kontrolom za prototipove i proizvodnju malih serija. Pošaljite svoj CAD model, crtež, materijal, količinu i kritične zahtjeve kako biste razgovarali o praktičnom pristupu obradi i zatražili ponudu.
















