
Štancanje je široko korišten proizvodni proces za učinkovitu i veliku proizvodnju metalnih dijelova. Razumijevanje što je štancanje pomaže inženjerima i kupcima da odluče kada je to pravi izbor s obzirom na cijenu, preciznost i obujam proizvodnje. Korištenjem matrica i kontrolirane sile, štancanje može rezati, savijati i oblikovati lim s visokom ponovljivošću i minimalnim otpadom.
U ovom vodiču objašnjavam kako funkcionira žigosanje, koji se materijali obično koriste i kada je žigosanje najučinkovitije proizvodno rješenje.
Što je žigosanje?
Štancanje je proizvodni proces koji se koristi za oblikovanje metalnih dijelova primjenom kontrolirane sile kroz matrice i preše. S inženjerskog gledišta, štancanje je osmišljeno za brzinu, dosljednost i skalabilnost u masovnoj proizvodnji.
Štancanje, također poznato kao štancanje metala ili prešanje, je proces oblikovanja metala kojim se lim oblikuje prisiljavanjem u kalup pomoću mehaničkih, hidrauličnih ili servo preša. Za razliku od CNC obrade, koja uklanja materijal, štancanje se oslanja na plastičnu deformaciju, što omogućuje brzo oblikovanje dijelova uz minimalan otpad materijala.
U praktičnoj proizvodnji, štancanje se obično radi s limovima debljine između 0.3 mm i 6 mm, uključujući ugljični čelik, nehrđajući čelik, aluminij, bakar i mesing. Ovisno o dizajnu alata, jedna operacija štancanja može uključivati izrezivanje, probijanje, savijanje, utiskivanje ili plitko izvlačenje, često kombinirano u progresivnom kalupu.
Iz mog iskustva, štancanje postaje posebno vrijedno kada je obujam proizvodnje velik. Nakon što je izrada alata završena, preše mogu proizvoditi stotine dijelova u minuti, pružajući izuzetno konzistentne dimenzije u velikim serijama. Ovu razinu ponovljivosti teško je postići procesima temeljenim na rezanju uz istu cijenu.
Često vidim štancanje nakon što je dizajn validiran CNC obradom ili laserskim rezanjem. Nakon što se potvrde geometrija i tolerancije, prelazak na štancanje omogućuje proizvođačima da drastično smanje troškove po jedinici, a istovremeno poboljšaju stabilnost proizvodnje. Zato se štancanje široko primjenjuje u automobilskim komponentama, električnim terminalima, kućištima uređaja i industrijskim nosačima.
Što je metalno štancanje?
Štancanje metala je proizvodni proces u kojem se limeni dijelovi oblikuju pomoću matrica i preša. S inženjerskog gledišta, osmišljen je za brzinu, dosljednost i isplativost u velikoserijskoj proizvodnji.
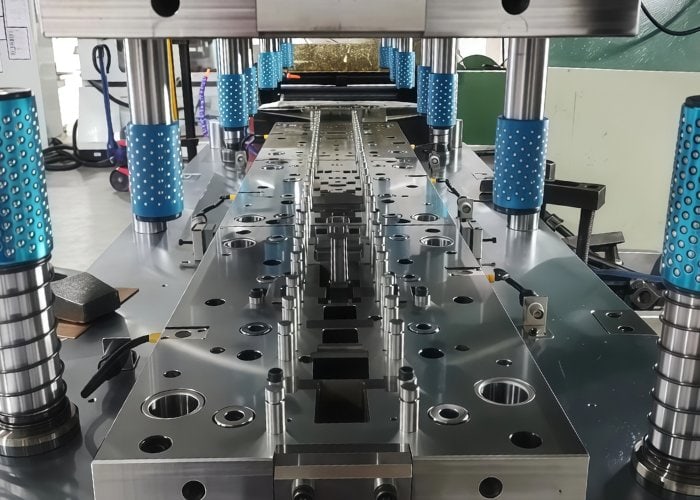
Štancanje metala , također poznato kao prešanje metala, je proces oblikovanja lima koji oblikuje metal primjenom kontrolirane sile, a ne uklanjanjem materijala. Proces se oslanja na plastičnu deformaciju, što omogućuje transformaciju ravnih metalnih limova u funkcionalne dijelove uz minimalan otpad.
U praktičnoj proizvodnji, žigosanje metala obično se radi s materijalima kao što su ugljični čelik, nehrđajući čelik, aluminij, bakar i mesing, obično u debljinama od 0.3 mm do 6 mm. Ovisno o dizajnu matrice, žigosanje može izvoditi više operacija - uključujući izrezivanje, probijanje, savijanje, utiskivanje i plitko crtanje - često unutar jednog ciklusa preše.
Iz mog iskustva, štancanje metala postaje posebno vrijedno kada je dizajn proizvoda stabilan, a potražnja predvidljiva. Nakon što je izrada alata završena, preše mogu proizvoditi stotine dijelova u minuti, pružajući izvrsnu dimenzijsku konzistentnost u velikim proizvodnim serijama. Zbog toga je štancanje poželjno rješenje za automobilske komponente, električne terminale, kućišta uređaja i industrijske nosače.
Međutim, štancanje nije namijenjeno brzim promjenama dizajna ili proizvodnji malih količina. Njegova snaga leži u ponovljivoj, dugoročnoj proizvodnji, gdje se ulaganje u alate može amortizirati na velike količine kako bi se postigla vrlo niska cijena po jedinici.
Što je proces žigosanja? Pregled korak po korak
Proces štancanja slijedi strukturirani slijed koji transformira ravni lim u gotove dijelove velikom brzinom. Razumijevanje svakog koraka pomaže inženjerima da procijene izvedivost, isplativost i skalabilnost proizvodnje.
Korak 1: Odabir i priprema materijala
Proces štancanja započinje odabirom odgovarajućeg lima, obično ugljičnog čelika, nehrđajućeg čelika, aluminija, bakra ili mesinga. Debljina se obično kreće od 0.3 mm do 6 mm, ovisno o čvrstoći dijela i ograničenjima oblikovanja. Limovi se mogu isporučivati kao zavojnice ili praznine i često su prethodno podmazani kako bi se smanjilo trenje i trošenje alata.
Korak 2: Ubacivanje materijala u prešu
Lim se u prešu za štancanje dovodi ručno (za poslove s malim količinama) ili automatski pomoću dodavača zavojnica i ravnalica. U proizvodnji velikih količina, automatizirano dovođenje osigurava precizno pozicioniranje i podržava brzine ciklusa veće od 100 poteza u minuti.
Korak 3: Operacije probijanja i oblikovanja
Nakon pozicioniranja, preša primjenjuje silu kroz bušač, utiskujući materijal u šupljinu matrice. U ovoj fazi može se dogoditi više operacija, uključujući:
- zatamnjenja(rezanje vanjskog oblika)
- Prodoran(stvaranje rupa)
- Savijanje(oblikovanje kutova ili prirubnica)
- Utiskivanje (dodavanje značajki ili oznaka)
- Plitki crtež(dodavanje dubine)
U progresivnim alatnim kalupima, ove se radnje odvijaju na više stanica tijekom jednog ciklusa preše.
Korak 4: Izbacivanje i odvajanje dijelova
Nakon oblikovanja, utisnuti dio izbacuje se iz matrice, dok se otpadni materijal automatski odvaja. U progresivnim sustavima, gotovi dijelovi izlaze kontinuirano dok se traka pomiče naprijed sa svakim potezom.
Korak 5: Sekundarna obrada i inspekcija
Ovisno o zahtjevima primjene, prešani dijelovi mogu se podvrgnuti uklanjanju neravnina, površinskoj obradi, toplinskoj obradi ili galvanizaciji. Dimenzionalna inspekcija i provjera kvalitete osiguravaju dosljednost, posebno za komponente s visokim tolerancijama ili sigurnosno kritične komponente.
Iz mog iskustva, nakon što se ovaj tijek rada stabilizira, štancanje pruža neusporedivu ponovljivost. Često vidim kupce kako prelaze na ovaj proces nakon izrade CNC prototipa, postižući i smanjenje troškova i pouzdanost proizvodnje u velikim razmjerima.
Što je preša za štancanje i kako funkcionira?
Preša za štancanje je glavni stroj koji pokreće proces štancanja metala primjenom kontrolirane sile za oblikovanje lima. Razumijevanje načina rada preše za štancanje pomaže inženjerima da odaberu pravu vrstu preše, tonažu i brzinu za proizvodnju.
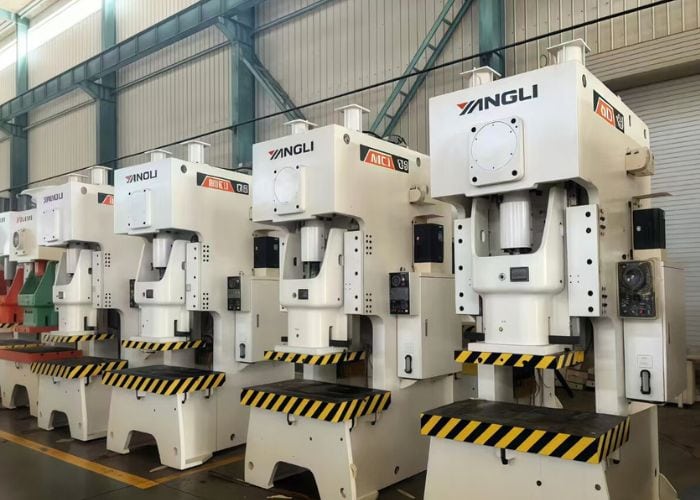
Preša za štancanje je mehanički sustav dizajniran za preciznu kontrolu sile, brzine i hoda za oblikovanje lima pomoću matrica. U svojoj srži, preša pretvara energiju u vertikalno kretanje, pokrećući bušač u matricu za plastično deformiranje metala.
U praktičnoj proizvodnji, preša za štancanje sastoji se od nekoliko ključnih komponenti:
- Okvir– Pruža strukturnu krutost i apsorbira opterećenja oplate
- Ram (Slide)– Pomiče se vertikalno kako bi primijenio silu
- Set matrica– Sadrži šupljinu za bušač i matricu
- Pogonski sustav– Mehanički, hidraulički ili servo
- Sustav kontrole– Regulira zamah, brzinu i silu
Preše za štancanje obično se klasificiraju u mehaničke preše, hidraulične preše i servo preše. Mehaničke preše izvrsne su u brzoj proizvodnji, često radeći sa 100-600 udaraca u minuti, što ih čini idealnim za progresivne matrice. Hidraulične preše pružaju podesivu silu tijekom cijelog hoda i poželjne su za duboko izvlačenje ili složeno oblikovanje. Servo preše nude programabilne profile kretanja, kombinirajući fleksibilnost s preciznošću za napredne primjene.
Uobičajene vrste procesa štancanja metala
Štancanje metala uključuje nekoliko procesa oblikovanja i rezanja, od kojih je svaki prilagođen specifičnim geometrijama, materijalima i proizvodnim ciljevima. Razumijevanje ovih uobičajenih vrsta štancanja pomaže inženjerima da odaberu najučinkovitiji i najisplativiji pristup proizvodnji.
zatamnjenja
Izrezivanje je proces izrezivanja ravnog oblika iz lima, gdje izrezani komad postaje završni dio. Često je to prva operacija u štancanju i široko se koristi za nosače, podloške i ploče. Iz mog iskustva, izrezivanje nudi visoku dimenzijsku konzistentnost i podržava izuzetno brza vremena ciklusa u progresivnim alatima za rezanje.
Prodoran
Probijanje stvara rupe ili utore u limu pomoću bušilice i matrice. Za razliku od bušenja, probijanje stvara čiste rupe velikom brzinom bez stvaranja strugotina. Često vidim da se probijanje koristi za električne terminale i montažne elemente, posebno kada je potreban mali razmak između rupe i ruba.
Savijanje
Savijanje oblikuje kutove, prirubnice ili kanale plastičnim deformiranjem metala duž ravne osi. Ovaj proces je ključan za strukturnu čvrstoću i prianjanje sklopa. U proizvodnji se savijanje često integrira s izrezivanjem i probijanjem kako bi se smanjile sekundarne operacije.
Utiskivanje
Utiskivanje dodaje izdignute ili udubljene elemente, poput logotipa, rebara ili identifikacijskih oznaka. S funkcionalnog stajališta, utiskivanje poboljšava krutost bez povećanja debljine materijala. Često preporučujem utiskivanje kada dijelovi zahtijevaju ojačanje ili sljedivost.
Crtanje (plitki crtež)
Izvlačenjem se ravni lim transformira u plitke, čašaste oblike uvlačenjem materijala u šupljinu matrice. Ovaj je postupak uobičajen kod kućišta, poklopaca i kućišta. Dok dublja izvlačenja zahtijevaju pažljivu kontrolu materijala, plitko izvlačenje je vrlo učinkovito u proizvodnji temeljenoj na štancanju.
Progresivno žigosanje
Progresivno štancanje kombinira više operacija - štancanje, probijanje, savijanje i oblikovanje - u jednom setu alata. Svakim potezom preše, materijal se pomiče do sljedeće stanice. U mojim projektima, progresivni alati su okosnica proizvodnje velikih količina, postižući stotine gotovih dijelova u minuti s izvrsnom ponovljivošću.
Koji se materijali obično koriste u metalnom štancanju?
Odabir materijala igra ključnu ulogu u performansama, troškovima i pouzdanosti dijelova pri prešanju metala. S inženjerskog gledišta, pravi materijal uravnotežuje oblikovljivost, čvrstoću, otpornost na koroziju i učinkovitost proizvodnje.
Ugljični čelik
Ugljični čelik je najčešće korišteni materijal za štancanje zbog svoje izvrsne oblikovljivosti, čvrstoće i isplativosti . Niskougljične vrste lako se oblikuju i prikladne su za nosače, ploče i konstrukcijske komponente. U mojim projektima, ugljični čelik se često bira kada je potrebna čvrstoća bez prekomjernih troškova materijala.
Ne hrđajući Čelik
Nehrđajući čelik nudi vrhunsku otpornost na koroziju i trajnost , što ga čini idealnim za medicinske uređaje, opremu za hranu i vanjsku primjenu. Iako ga je teže oblikovati od ugljičnog čelika, dobro se pokazao u štancanju kada su optimizirani dizajn kalupa i podmazivanje. Često preporučujem nehrđajući čelik kada je dugoročna otpornost na okoliš ključna.
Aluminijske legure
Aluminij je cijenjen zbog svoje lagane težine i otpornosti na koroziju . Dobro se preša pri tanjim debljinama i često se koristi u automobilskim, elektroničkim i zrakoplovnim komponentama. Iz mog iskustva, prešanje aluminija značajno smanjuje težinu dijelova uz održavanje odgovarajuće čvrstoće za kućišta i nosače.
Bakar i bakrene legure (mjed, bronca)
Bakar i njegove legure se široko koriste zbog električne i toplinske vodljivosti . Mesing i bronca nude poboljšanu čvrstoću i otpornost na habanje u usporedbi s čistim bakrom. Često vidim ove materijale u električnim terminalima, konektorima i kontaktnim komponentama gdje su vodljivost i preciznost bitni.
Visokočvrste i specijalne legure
Za zahtjevne primjene mogu se koristiti visokočvrsti čelici i specijalne legure. Ovi materijali pružaju poboljšanu otpornost na umor, ali zahtijevaju preciznu kontrolu procesa. U takvim slučajevima, izbor materijala izravno utječe na vijek trajanja alata i zahtjeve za tonažu preše.
S proizvodnog stajališta, većina prešanih dijelova spada u raspon debljine od 0.3 mm do 6 mm , gdje su učinkovitost oblikovanja i dimenzijska konzistentnost optimalne.
Što je prešani metal? Tipični dijelovi i primjene
Štancani metal odnosi se na dijelove od lima oblikovane postupcima štancanja pomoću matrica i preša. S inženjerskog gledišta, štancani metal definiran je svojom ponovljivošću, isplativošću i prikladnošću za proizvodnju velikih količina.
Strukturni nosači i montažne ploče
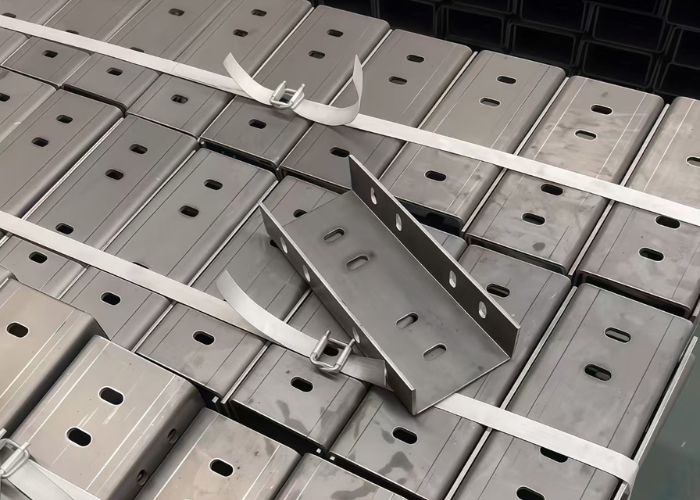
Prešani nosači su među najčešćim prešanim metalnim dijelovima. Široko se koriste u automobilskim okvirima, industrijskoj opremi i uređajima za pružanje strukturne potpore i preciznih montažnih sučelja. U mojim projektima, ovi dijelovi često zamjenjuju strojno obrađene komponente kada obujam proizvodnje prijeđe 10,000 jedinica, što značajno smanjuje troškove po jedinici.
Električni terminali i konektori
Prešani metal je bitan u električnim i elektroničkim primjenama, posebno za terminale, kontakte i komponente za uzemljenje. Prešani dijelovi od bakra i mesinga pružaju izvrsnu vodljivost uz održavanje uskih dimenzijskih tolerancija. Često vidim progresivno prešanje koje se koristi za proizvodnju tisuća identičnih terminala na sat.
Kućišta, poklopci i štitovi
Mnogi metalni dijelovi od prešanih materijala služe kao kućišta, poklopci ili elektromagnetski štitovi. Ove komponente imaju koristi od sposobnosti prešanih materijala da formiraju tanke stijenke i konzistentne geometrije. U potrošačkoj elektronici i industrijskim upravljačkim sustavima, prešana kućišta pomažu u smanjenju težine i poboljšanju učinkovitosti montaže.
Kopče, opruge i retaineri
Utisnute kopče i opružni elementi široko se koriste za pričvršćivanje, pozicioniranje i kontrolu vibracija. S inženjerskog stajališta, utiskivanje omogućuje tim dijelovima da zadrže elastična svojstva uz postizanje preciznih oblika. Često susrećem ove dijelove u unutrašnjosti automobila i mehaničkim sklopovima.
Paneli i komponente za ojačanje
Velike prešane ploče i dijelovi za ojačanje uobičajeni su u automobilskoj industriji i proizvodnji kućanskih aparata. Reljefni elementi često se dodaju kako bi se povećala krutost bez povećanja debljine materijala, poboljšavajući omjer čvrstoće i težine.
Općenito, prešani metalni dijelovi su najučinkovitiji kada su dizajni stabilni, a količine proizvodnje velike, što ih čini idealnim za industrije poput automobilske, elektronike, kućanskih aparata i industrijske opreme.
Ključna razmatranja dizajna za metalno štancanje
Uspješno žigosanje metala ovisi jednako o dizajnu kao i o alatima. S inženjerskog gledišta, pravilna razmatranja dizajna smanjuju rizik alata, poboljšavaju kvalitetu dijelova i značajno smanjuju troškove proizvodnje.
Odabir materijala i debljina
Izbor materijala izravno utječe na oblikovljivost, vijek trajanja alata i tonažu preše. U većini projekata koje radim, optimalna debljina je između 0.3 mm i 6 mm. Mekši materijali (niskougljični čelik, aluminij) omogućuju uže radijuse, dok nehrđajući čelik zahtijeva konzervativniji dizajn kako bi se izbjeglo pucanje.
Polumjer savijanja i udaljenost od ruba
Oštri zavoji povećavaju koncentraciju naprezanja i rizik od kidanja. Uobičajeno pravilo koje primjenjujem je minimalni unutarnji radijus savijanja ≥ debljina materijala za većinu metala. Rupe i elementi trebaju biti postavljeni najmanje 1–1.5 × debljina materijala od linija savijanja i rubova kako bi se održala dimenzijska stabilnost.
Tolerancije i ponovljivost
Štancanje se ističe po ponovljivosti, a ne ultra-uskim pojedinačnim tolerancijama. Obično savjetujem klijentima da dizajniraju s funkcionalnim tolerancijama, što omogućuje učinkovit rad procesa na velikim serijama. Preuske tolerancije često povećavaju složenost alata bez funkcionalne koristi.
Geometrija dijela i složenost značajki
Štancani dijelovi najbolje se ponašaju s 2D ili plitkom 3D geometrijom. Duboki crteži, podrezi ili nagli prijelazi debljine povećavaju troškove alata i rizik od nedostataka. Kada se složenost poveća, često preporučujem dijeljenje elemenata ili kombiniranje štancanja sa sekundarnim operacijama.
Smjer zrna i protok materijala
Smjer vlakana lima utječe na čvrstoću na savijanje i otpornost na zamor. Kod dijelova kritičnih za sigurnost uvijek pregledavam orijentaciju vlakana u odnosu na linije savijanja kako bih smanjio pucanje i poboljšao konzistentnost.
Usklađivanje alata i obujma proizvodnje
Odluke o dizajnu moraju biti usklađene s očekivanim volumenom. Za proizvodnju iznad 10,000–20,000 jedinica, ulaganje u progresivne matrice ima smisla. Za manje količine ili dizajne koji se razvijaju, jednostavniji alati ili CNC prototipovi smanjuju rizik.
Prednosti i ograničenja štancanja u proizvodnji
Štancanje metala nudi neusporedivu učinkovitost za proizvodnju velikih količina, ali nije univerzalno rješenje. S inženjerskog gledišta, razumijevanje njegovih prednosti i ograničenja ključno je za odabir pravog proizvodnog procesa u pravoj fazi.
Prednosti metalnog štancanja
Iz mog iskustva, najveća prednost štancanja je skalabilnost. Nakon što je izrada alata završena, štancanje može proizvesti desetke tisuća do milijune identičnih dijelova s minimalnim varijacijama. U progresivnim postavkama alata, vrijeme ciklusa može doseći 100-600 poteza u minuti, što dramatično smanjuje jediničnu cijenu.
Još jedna ključna prednost je isplativost pri velikim količinama. Iako su ulaganja u alate visoka, trošak po komadu često pada za 50–80% u usporedbi s CNC obradom kada količina prijeđe 10 000–20 000 jedinica. Zbog toga je štancanje idealno za dugoročne proizvodne programe.
Štancanje također pruža izvrsnu ponovljivost i konzistentnost. Budući da se proces oblikovanja kontrolira kalupima od kaljenog čelika, dimenzijske varijacije među serijama su izuzetno male. Često vidim ovu prednost iskorištenu u automobilskim nosačima, električnim terminalima i kućištima uređaja gdje je zamjenjivost ključna.
Osim toga, štancanje je vrlo prikladno za tanke limove poput ugljičnog čelika, nehrđajućeg čelika, aluminija, bakra i mesinga. Proces čuva kontinuitet materijala, što može rezultirati boljim performansama umora u usporedbi sa zavarenim ili strojno obrađenim sklopovima.
Ograničenja metalnog štancanja
Unatoč svojim prednostima, štancanje ima jasna ograničenja. Najznačajnija su visoki početni troškovi izrade alata i dugo vrijeme isporuke. Dizajn, proizvodnja i validacija složenih alata mogu potrajati 4-8 tjedana ili više, što štancanje čini neprikladnim za hitne projekte.
Štancanje također nema fleksibilnost u dizajnu. Svaka veća promjena dizajna obično zahtijeva modifikaciju matrice ili potpuno preuređenje alata, što može biti skupo i dugotrajno. U projektima s čestim revizijama obično preporučujem CNC obradu ili lasersko rezanje dok se dizajn ne stabilizira.
Geometrijska složenost je još jedno ograničenje. Štancanje najbolje funkcionira za 2D ili plitke 3D oblike. Duboke šupljine, podrezani dijelovi ili debeli presjeci često prelaze praktična ograničenja štancanja i zahtijevaju alternativne procese.
Konačno, štancanje je rijetko ekonomično za proizvodnju malih količina. Za male serije, trošak alata ne može se opravdati, bez obzira na učinkovitost po komadu.
Kada biste trebali koristiti žigosanje umjesto drugih procesa?
Štancanje metala treba uzeti u obzir kada je geometrija dijela stabilna, obujam proizvodnje visok, a jedinična cijena mora biti strogo kontrolirana. S inženjerskog stajališta, štancanje postaje najučinkovitija opcija kada dizajn prijeđe iz faze validacije u masovnu proizvodnju.
Iz mog iskustva, štancanje očito nadmašuje druge proizvodne procese kada godišnja proizvodnja prelazi 10,000-20,000 jedinica. U ovoj mjeri, početni trošak alata se brzo amortizira, što smanjuje trošak jedinice za 50-80% u usporedbi s CNC obradom za usporedive dijelove od lima.
Štancanje je posebno učinkovito kada su dijelovi izrađeni od tankih limova, obično čelika, nehrđajućeg čelika, aluminija, bakra ili mesinga, debljine od 0.3 mm do 6 mm. Princip oblikovanja oslanja se na kontroliranu plastičnu deformaciju, a ne na uklanjanje materijala, što omogućuje izuzetno brza vremena ciklusa - često stotine dijelova u minuti u progresivnim postavkama alata.
Često preporučujem žigosanje kada:
- Dizajn dijela je dimenzijski stabilan i malo je vjerojatno da će se promijeniti
- Geometrija je uglavnom 2D ili plitka 3D
- Tolerancije su ponovljive, a ne ultra-uske
- Kozmetička konzistentnost je važna kod velikih serija
U stvarnim projektima često vidim kupce kako izrađuju prototipove nosača ili kućišta pomoću CNC obrade ili laserskog rezanja. Nakon što je dizajn finaliziran i potražnja se poveća, prelazak na štancanje značajno smanjuje troškove uz poboljšanje konzistentnosti. Ovaj prijelaz je uobičajen kod automobilskih komponenti, električnih terminala, kućišta uređaja i industrijskih montažnih dijelova.
Međutim, štancanje nije idealno za male količine, vrlo složene ili često revidirane dizajne. U tim slučajevima, CNC obrada ili lasersko rezanje ostaju bolji izbor dok se proizvodnja ne stabilizira.
Industrije koje često koriste štancanje metala
Štancanje metala najčešće se koristi u industrijama koje zahtijevaju skalabilnu proizvodnju, dosljednu kvalitetu dijelova i kontroliranu jediničnu cijenu. S inženjerskog gledišta, štancanje postaje preferirano rješenje nakon što se dizajn proizvoda validira i poveća obujam proizvodnje.
Po mom iskustvu, automobilska industrija ostaje najveći potrošač metalnih prešanih dijelova, predstavljajući otprilike 35-40% globalne potražnje za prešanim metalom. Strukture vozila uvelike se oslanjaju na prešane nosače, ploče za ojačanje, ploče karoserije i komponente za montažu jer prešanje pruža ujednačenu čvrstoću, predvidljive tolerancije i kompatibilnost s automatiziranim montažnim linijama. Nakon što se uspostavi alati, milijuni identičnih dijelova mogu se proizvesti uz minimalne varijacije.
Elektronička i elektroindustrija su još jedan veliki korisnik, posebno za terminale, zaštitne poklopce, kontaktne opruge i precizne okvire. Često vidim bakar, mesing i tanki čelik koji se prešaju velikim brzinama kako bi se podržali kompaktni dizajni i visoka električna vodljivost. U usporedbi s CNC obradom, prešanje omogućuje tanje stijenke i manji razmak koraka uz daleko nižu jediničnu cijenu za velike količine.
U industrijskoj opremi i strojevima , štancanje metala se široko primjenjuje na konstrukcijske nosače, kućišta, komponente motora i pričvrsne ploče. Ove industrije cijene štancanje zbog njegove ponovljivosti i mehaničke pouzdanosti, posebno u dugoročnim proizvodnim programima. Često radim s kupcima koji izrađuju prototipove takvih dijelova CNC obradom, a zatim prelaze na štancanje kada godišnja potražnja premaši 10,000-20,000 jedinica.
Sektori kućanskih aparata, HVAC sustava i energetike također ovise o štancanju za ploče, okvire, kopče i sustave montaže. U tim primjenama, štancanje podržava i strukturni integritet i isplativost, a istovremeno osigurava da dijelovi ostanu zamjenjivi kroz generacije proizvoda.
Štancanje vs. CNC obrada: Što je pravo za vaš projekt?
Prilikom odabira između štancanja i CNC obrade, odluka uglavnom ovisi o obujmu proizvodnje, troškovima i fleksibilnosti dizajna. Iz mog iskustva, štancanje je najbolje za velike količine, stabilne dizajne s niskom jediničnom cijenom, dok je CNC obrada idealna za prototipove, složene geometrije i male do srednje količine. Tablica u nastavku ističe ključne razlike kako bi pomogla inženjerima i kupcima da odaberu pravi proces za svoje proizvodne potrebe.
| Faktor usporedbe | Žigosanje | CNC obrada |
| Princip proizvodnje | Oblikuje lim pomoću matrica i sile preše | Uklanja materijal pomoću alata za rezanje |
| Najbolji volumen proizvodnje | Veliki volumen (10,000+ dijelova) | Mali do srednji volumen (1–5,000 dijelova) |
| Trošak alata | Visoki početni troškovi kalupa | Niska cijena alata |
| Jedinični trošak | Vrlo nisko nakon amortizacije alata | Više po dijelu |
| Fleksibilnost dizajna | Nisko nakon što je alat fiksiran | Vrlo visoko, lako se mijenja |
| Olovo Vrijeme | Dugo postavljanje, brza proizvodnja | Brzo podešavanje, sporiji ciklus po dijelu |
| Raspon debljine materijala | Tanki lim (obično ≤6 mm) | Širok raspon, uključujući debele blokove |
| Geometrijska složenost | Najbolje za 2D ili plitke 3D oblike | Idealno za složene 3D geometrije |
| Točnost dimenzija | Visoka konzistentnost u velikim serijama | Visoka preciznost po pojedinačnom dijelu |
| Veličina Završi | Ovisi o alatima i naknadnoj obradi | Izvrsne, kontrolirane završne obrade |
| Tipične primjene | Nosači, kućišta, kopče, ploče | Prototipovi, kućišta, precizne komponente |
| Trošak promjene dizajna | Vrlo visoko (redizajn alata) | Nisko (modifikacija programa) |
| Idealan slučaj upotrebe | Stabilan dizajn, masovna proizvodnja | Izrada prototipova, prilagođeni dijelovi, dijelovi malog obima |
Pitanja i odgovori
Za što se obično koristi žigosani metal?
Prešani metal se obično koristi za nosače, kućišta, konektore, kopče i strukturne komponente. Često vidim prešane dijelove koji se primjenjuju u automobilskoj industriji, potrošačkoj elektronici i industrijskoj opremi. Ovi dijelovi često zahtijevaju dosljednu geometriju i velike količine proizvodnje. U mnogim slučajevima, prešanje podržava nizvodne procese poput zavarivanja, premazivanja ili montaže bez dodatne strojne obrade.
Za što se koristi preša za štancanje?
Preša za štancanje koristi se za stvaranje sile potrebne za oblikovanje metala tijekom operacija štancanja. Iz mog iskustva, mehaničke preše su poželjnije za brzu proizvodnju, dok hidraulične preše nude bolju kontrolu za duboko izvlačenje. Kapacitet preše može se kretati od manje od 20 tona do preko 1,000 tona, ovisno o debljini materijala, geometriji dijela i potrebnoj sili oblikovanja.
Što je koncept žigosanja?
Koncept štancanja temelji se na korištenju kontrolirane sile i preciznih alata za oblikovanje lima u definirane geometrije. Po mom iskustvu, štancanje se oslanja na bušače i matrice za izvođenje operacija rezanja, savijanja ili oblikovanja u jednom ili ponovljenom potezu preše. Ovaj koncept omogućuje proizvođačima postizanje dimenzijske konzistentnosti u tisućama ili milijunima dijelova. Standardizacijom procesa oblikovanja, štancanje minimizira varijacije, smanjuje otpad materijala i osigurava predvidljive mehaničke performanse u masovnoj proizvodnji.
Zašto je potrebno žigosanje?
Štancanje je potrebno kada su veliki obim proizvodnje, isplativost i ponovljivost ključni. Iz moje perspektive, štancanje omogućuje proizvođačima smanjenje troškova po jedinici za više od 50% u usporedbi s obradom nakon što se alati amortiziraju. Također omogućuje brže vrijeme ciklusa, često proizvodeći jedan gotov dio po hodu preše za manje od jedne sekunde. Za industrije poput automobilske i elektroničke, štancanje je ključno za zadovoljavanje potražnje uz održavanje dosljedne kvalitete i uskih tolerancija.
Zaključak
Štancanje metala najprikladnije je za proizvodnju velikih količina limenih dijelova gdje su stabilnost dizajna, isplativost i ponovljivost ključni. Razumijevanjem načina rada štancanja, njegovih zahtjeva za materijalom i dizajnom te kada nadmašuje druge proizvodne procese, inženjeri mogu donositi informirane odluke u ranoj fazi životnog ciklusa proizvoda.
U TiRapidu podržavamo projekte štancanja metala s pristupom koji je prvenstveno usmjeren na inženjering - od procjene dizajna i odabira materijala do razvoja alata i stabilne masovne proizvodnje - pomažući kupcima da s povjerenjem prijeđu s izrade prototipova na skalabilnu proizvodnju.
















