
Strojna obrada propelera je proces proizvodnje ili završne obrade lopatica propelera, glavčina, osovina i montažnih elemenata kako bi se zadovoljile određene dimenzije i zahtjevi površine. Budući da lopatice propelera sadrže uvijene profile, promjenjivu zakrivljenost i složene prijelaze, točnost obrade izravno utječe na geometriju lopatica, ravnotežu i prianjanje sklopa. CNC glodanje, posebno 5-osna obrada, široko se koristi za kontrolu ovih zahtjevnih elemenata.
Ovaj vodič objašnjava metode obrade propelera, prikladne materijale i cijeli CNC proizvodni proces. Također pokriva razlike između CNC i ručne obrade, planiranje putanje alata, mjerenje nagiba lopatica, izazove obrade, dimenzijsku inspekciju i kontrolu kvalitete.
Što je obrada propelera?
Strojna obrada propelera je precizan proizvodni proces kojim se uklanja materijal s odljevka, otkovka ili punog obratka kako bi se stvorile određene površine lopatica, značajke glavčine i geometrija montaže. Koristi CNC tokarenje, glodanje, višeosnu strojnu obradu i kontroliranu završnu obradu kako bi se postigla potrebna dimenzijska i površinska točnost.
Glavne komponente propelera i geometrija lopatica
Propeler se prvenstveno sastoji od lopatica i središnje glavčine. Važne značajke lopatica uključuju tlačnu površinu, usisnu površinu, napadni rub, stražnji rub, korijenski zaobljeni rub i vrh. Glavčina sadrži montažni spoj koji spaja sklop s osovinom ili pogonskim sustavom.
Geometrija lopatice opisuje se pomoću promjera, koraka, duljine tetive, raspodjele debljine, nagiba i nagiba. Ovi parametri određuju kako lopatica djeluje na okolnu tekućinu i kako se mehanička opterećenja prenose u glavčinu.
Za strojnu obradu, korijen lopatice i zakrivljene površine su posebno zahtjevne. Njihova promjenjiva zakrivljenost i ograničen pristup alatu zahtijevaju točnu CAD geometriju, stabilno držanje obratka i pažljivo planirane završne operacije.
Kako nagib i profil lopatice utječu na performanse?
Nagib lopatice je teorijski aksijalni udaljenost koju propeler pomiče u jednom okretu bez proklizavanja. Profil lopatice opisuje oblik i debljinu pojedinačnih dijelova. Oboje utječe na stvaranje potiska, hidrodinamičko opterećenje, kavitacijsko ponašanje i vibracije.
Na određenom radijusu, geometrijski korak je povezan s lokalnim kutom koraka. Različiti dijelovi lopatica mogu imati različite kutove koraka, čak i kada je propeler konstruiran s približno konstantnim korakom.
Pogreške u obradi mogu promijeniti lokalne kutove lopatica ili raspodjelu debljine. Te razlike mogu promijeniti predviđeni protok i opterećenje, što čini točnu reprodukciju profila važnom za dosljedne performanse propelera.
Koje komponente propelera mogu se obrađivati CNC strojno?
CNC obradom mogu se proizvesti ili završiti lopatice propelera, glavčine, provrti osovina, montažna sučelja, osovine i odabrane komponente prototipa. Odgovarajući proces ovisi o dimenzijama komponente, materijalu, složenosti površine i uključuje li rad novi dio ili postojeći odljevak.
CNC glodanje se obično koristi za složene površine lopatica, dok su CNC tokarenje i bušenje često prikladni za rotacijske značajke.
Lopatice i glavčine brodskih propelera
Lopatice i glavčine brodskih propelera važne su primjene precizne CNC obrade. Lijevani propeler može zahtijevati značajno uklanjanje materijala prije nego što konačna geometrija lopatica i montažne površine odgovaraju dizajnu.
Obrada oštrice uključuje tlačnu površinu, usisnu površinu, prijelaze korijena i vanjske rubove. Budući da ove površine imaju različitu zakrivljenost, orijentacija alata mora se kontrolirati kako bi se izbjegle interferencije i neželjene pogreške profila.
Glavčina obično zahtijeva strojno obrađene čeone površine, provrte, konuse ili druge elemente za lociranje. Precizno određivanje osi glavčine pruža pouzdanu referencu za naknadne operacije s lopaticama i završnu inspekciju.
Propelerska vratila i montažna sučelja
Propelerske osovine su prvenstveno rotacijske komponente, što CNC tokarenje čini prikladnim za izradu promjera osovina, ramena, navoja, konusa i spojeva ležajeva.
Elementi za montažu mogu također uključivati utore za klinove, prirubnice, rupe za vijke i precizne kontaktne površine. Ovi elementi moraju biti proizvedeni u skladu s odabranim dizajnom spojnice i spoja osovine.
Najvažniji zahtjevi su funkcionalno pristajanje i poravnanje. Precizno obrađena lopatica ne može kompenzirati provrt glavčine ili spoj osovine koji stvara neprihvatljivu ekscentričnost ili probleme sa montažom.
Prilagođeni propeleri i prototipne komponente
Prilagođeni propeleri i prototipne komponente mogu se obraditi CNC strojno kada postojeći dizajn nije prikladan ili je potrebna procjena nove geometrije. Primjeri uključuju male propelere, eksperimentalne lopatice, komponente u mjerilu modela i specijalizirana mehanička sučelja.
Izravna obrada iz punog materijala može biti praktična za prototipove ili male komponente jer izbjegava neke zahtjeve za alatima povezane s lijevanjem. Međutim, iskorištenje materijala i vrijeme obrade mogu biti znatno veći.
Prototip bi trebao reproducirati namjeravane funkcionalne značajke, a ne samo nalikovati konačnom dijelu. Važna razmatranja uključuju debljinu lopatice, točnost montaže, stanje površine i kompatibilnost s planiranom metodom inspekcije.
Koji se materijali koriste u obradi propelera?
Uobičajeni materijali za obradu propelera uključuju nikal-aluminijsku broncu, mangansku broncu, nehrđajući čelik, aluminijske legure i odabrane titanske legure. Odabir materijala ovisi o otpornosti na koroziju, čvrstoći, performansama umora, težini, radnom okruženju i troškovima obrade.
Brodski propeleri obično koriste legure na bazi bakra jer pružaju korisnu kombinaciju otpornosti na koroziju i mehaničkih performansi. Drugi materijali mogu biti prikladniji za manje, specijalizirane ili nepomorske primjene.
Brončane i bakrene legure za brodske propelere
Nikal-aluminijeva bronca se široko koristi u brodskim pogonima jer kombinira dobru otpornost na koroziju s čvrstoćom i izdržljivošću. Manganova bronca i srodne bakrene legure također se koriste za proizvodnju propelera.
Ovi se materijali obično isporučuju kao odljevci. Plan obrade mora uzeti u obzir stanje materijala, toleranciju odljevka, potencijalne površinske nedostatke i geometriju gotovih lopatica.
Parametri rezanja i alati trebaju biti odabrani za određenu leguru. Čak i blisko srodne legure bakra mogu se razlikovati po tvrdoći, ponašanju pri rezanju i trošenju alata, stoga se jedna strategija obrade ne bi trebala automatski primjenjivati na svaku vrstu bronce.
Nehrđajući čelik, aluminij i legure titana
Nehrđajući čelik može se odabrati za propelere ili srodne komponente gdje njegova čvrstoća, otpornost na koroziju ili zahtjevi primjene opravdavaju njegovu upotrebu. Uvjeti obrade ovise o specifičnoj vrsti nehrđajućeg čelika.
Aluminijske legure nude nižu gustoću i relativno učinkovitu obradu, što ih čini atraktivnim za odabrane lagane prototipove i komponente. Njihova prikladnost za pomorsku upotrebu mora se procijeniti s obzirom na koroziju, mehaničko opterećenje i izloženost okolišu.
Titanijeve legure pružaju visoku specifičnu čvrstoću i otpornost na koroziju u određenim okruženjima, ali su skuplje i teže ih je strojno obrađivati. Toplina rezanja, trošenje alata i integritet površine zahtijevaju pažljivu kontrolu.
Kako svojstva materijala utječu na obradivost?
Svojstva materijala utječu na sile rezanja, trošenje alata, površinsku obradu, stvaranje strugotine i vrijeme obrade. Sama tvrdoća nije dovoljna za predviđanje hoće li se materijal propelera lako obrađivati.
Toplinska vodljivost, očvršćavanje, sastav legure i mikrostruktura mogu utjecati na proces obrade. Odljevci također mogu sadržavati varijacije u dodacima za obradu ili lokaliziranim uvjetima materijala.
Korisna usporedba materijala je:
| Materijal | Glavna prednost | Razmatranje strojne obrade | Tipična primjena |
| Nikal-aluminijska bronca | Otpornost na morsku koroziju | Trošenje alata i varijabilnost odljevaka | Lopatice brodskih propelera |
| Manganska bronca | Snaga i korištenje u pomorskoj službi | Ponašanje rezanja ovisno o leguri | Brodski propeleri |
| Ne hrđajući Čelik | Čvrstoća i otpornost na koroziju | Toplinsko i radno očvršćavanje | Specijalizirani propeleri i osovine |
| Aluminijska legura | Mala težina i dobra obradivost | Neravnine i moguća izobličenja | Prototipovi i lagani dijelovi |
| Titanova legura | Visoka specifična čvrstoća | Koncentracija topline i trošenje alata | Specijalizirane komponente |
Odabir materijala uvijek treba slijediti odobrene zahtjeve dizajna i rada, a ne samo praktičnost obrade.
Kako se uspoređuju CNC i ručna obrada propelera?
CNC obrada propelera koristi programirane pokrete alata za izradu ponovljive geometrije lopatica, dok se ručna obrada više oslanja na rezanje, brušenje i završnu obradu koju kontrolira operater. CNC je općenito prikladniji za složene, ponovljive profile, dok ručne metode ostaju korisne za odabrane korekcije i završne operacije.

Konvencionalna strojna obrada i ručna završna obrada
Konvencionalna strojna obrada se obično koristi za pristupačne površine glavčina, provrte i druge jednostavne elemente. Ručno brušenje i podešavanje se također mogu koristiti za lokalizirana podešavanja ili korekciju površine.
Ručna obrada oštrice zahtijeva pažljivo mjerenje i kontrolirano uklanjanje materijala. Prekomjerno brušenje može promijeniti debljinu oštrice, oblik ruba ili geometriju povezanu s nagibom, što čini ponovljeni pregled nužnim.
Ove metode mogu biti vrijedne za popravak i završnu obradu, ali postaju manje učinkovite kada velike površine slobodnog oblika moraju točno odgovarati detaljnom CAD modelu na nekoliko lopatica.
3-osni vs. 5-Osi CNC obrada
3-osni CNC strojevi učinkoviti su za obradu površina glavčina, dostupnih provrta, bušenja i odabranih značajki lopatica. Često su ekonomični kada alat može dosegnuti potrebne površine bez prekomjernog premještanja.
5-osni CNC strojevi pružaju dodatnu kontrolu nad orijentacijom alata. To ih čini posebno korisnima za uvijene oštrice, zakrivljene prijelaze korijena i područja gdje glavčina ili susjedne oštrice ograničavaju pristup alatu.
5-osna CNC obrada ne jamči automatski bolju točnost. Kalibracija alata, dinamika stroja, stezanje, interpolacija i CAM programiranje i dalje određuju može li proces reproducirati potrebnu geometriju.
| način | Glavna snaga | Glavno ograničenje | Prikladan posao |
| Ručna završna obrada | Lokalizirana korekcija | Konzistentnost ovisna o operatoru | Popravak i završno podešavanje |
| 3-osni CNC | Učinkovita jednostavna geometrija | Ograničena orijentacija alata | Čvorišta i pristupačne značajke |
| Indeksirani višeosni CNC | Višestruke kontrolirane orijentacije | Ograničena kontinuirana reorijentacija | Odabrane regije oštrica |
| Simultani 5-osni CNC | Kontinuirana orijentacija alata | Veća složenost programiranja | Složene površine lopatica |
Kako odabrati pravu metodu obrade?
Metodu obrade treba odabrati prema geometriji lopatice, pristupačnosti, dimenzijskim zahtjevima i obujmu proizvodnje. Jednostavne značajke osovine ne zahtijevaju nužno 5-osnu opremu.
Za složenu oštricu, inženjeri bi trebali ispitati doseg alata, interferenciju susjednih oštrica, zahtjeve za završnu obradu površine i broj potrebnih podešavanja.
Učinkovit proces može kombinirati tokarenje za glavčinu, 3-osnu obradu za dostupne elemente i 5-osnu završnu obradu za lopatice. Ovaj pristup može smanjiti nepotrebno vrijeme stroja uz očuvanje točnosti kritičnih površina.
Kako se propeleri obrađuju CNC strojno?
Propeleri se obrađuju CNC strojno putem CAD/CAM pripreme, pozicioniranja obratka, obrade glavčine, grube obrade lopatica, obrade korijena i rubova, precizne završne obrade i dimenzijske kontrole. Slijed operacija osmišljen je kako bi se održale točne reference i spriječilo izobličenje dok se materijal uklanja s obratka.
Kod obrade brodskih propelera, početni materijal je često odljevak sa značajnim tolerancijama. Plan obrade stoga mora uzeti u obzir i konačnu geometriju i stanje ulaznog dijela.
CAD/CAM programiranje i planiranje putanje alata
CAD/CAM programiranje pretvara trodimenzionalnu geometriju propelera u putanje alata stroja. Točni modeli moraju definirati tlačnu površinu, usisnu površinu, korijene lopatica, rubove i montažne površine.
Planiranje putanje alata određuje smjer rezanja, zahvat alata, korak pomicanja, dopuštenu duljinu obrade i orijentaciju alata. Za operacije s 5 osi, CAM sustav mora uzeti u obzir i držač alata, ograničenja stroja i moguće smetnje sa susjednim oštricama.
Simulacija je bitna za provjeru sudara, prekoračenja i područja neobrađenog materijala. Najprikladnija putanja alata prati stvarnu površinu i zahtjeve stroja, umjesto da se pretpostavlja da je jedan univerzalni smjer rezanja idealan za svaki propeler.
Prihvat i postavljanje propelera
Postavljanje propelera uspostavlja odnos između obratka, koordinata stroja i konstrukcijskih podataka. Os glavčine i odabrane referentne površine obično se koriste za stvaranje konzistentnog koordinatnog sustava obrade.
Pribori moraju sigurno držati obradak, a istovremeno omogućiti alatu za rezanje pristup potrebnim površinama. Veliki propeleri predstavljaju dodatne izazove zbog svoje mase, raspona lopatica i ograničenih točaka oslonca.
Prije strojne obrade, inženjeri bi trebali provjeriti stabilnost stezanja, razmak obratka, hod stroja i interferenciju uređaja. Postavka koja je točna u stanju mirovanja mora ostati stabilna i pod silama rezanja.
Obrada glavčine i provrta propelera
Strojna obrada glavčine obično uključuje čeono oblaganje, tokarenje, bušenje, konusnu obradu i pripremu utora za klinove ili drugih elemenata za montažu. Ispravne operacije ovise o dizajnu propelera.
Utvrđivanje točnih referentnih površina glavčine važno je jer te značajke utječu na naknadno podešavanje i odnos između propelera i njegove osovine.
Za sučelja s ključem ili bez ključa, dimenzije moraju slijediti stvarne specifikacije montaže. Geometrija otvora, kontaktna površina, poravnanje i raspored pričvršćivanja ne smiju se pretpostavljati iz generičkog dizajna propelera.
Gruba obrada prednje i stražnje strane oštrice
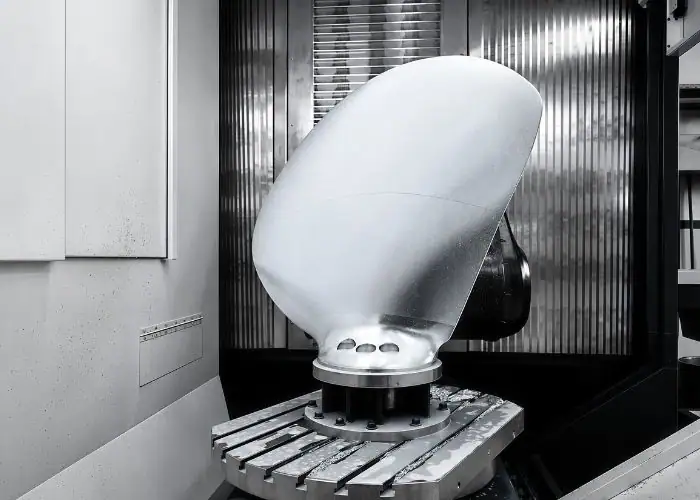
Gruba obrada lopatica uklanja višak materijala s tlačnih i usisnih površina, a istovremeno čuva dovoljno materijala za završnu obradu. Veliki brodski odljevci mogu zahtijevati značajnu grubu obradu prije nego što profili lopatica dosegnu svoj konačni oblik.
Obrada obje strane mora se pažljivo planirati jer uklanjanje materijala mijenja lokalnu krutost i može utjecati na stabilnost obratka.
Uravnotežena strategija grube obrade smanjuje teške lokalizirane rezove i zadržava potporu gdje je potrebno. Međuprovjere mogu identificirati neočekivane varijacije materijala, nedostatke odljevaka ili geometriju koja zahtijeva podešavanje prije završne obrade.
Obrada korijena lopatice, prednjeg ruba i stražnjeg ruba
Korijen lopatice spaja lopaticu s glavčinom i često sadrži složene zaobljene dijelove. Ove prijelaze je teško obraditi jer raspoloživi prostor alata može biti ograničen susjednim površinama.
Prednji i stražnji rubovi također zahtijevaju kontroliranu obradu. Njihovi konačni oblici moraju odgovarati odobrenoj geometriji oštrice bez ostavljanja neželjenih neravnina, ravnih rubova ili prekomjernog uklanjanja materijala.
Kuglasti i drugi prikladni alati za glodanje mogu se koristiti ovisno o zakrivljenosti i pristupu. Strategije rezanja trebaju izbjegavati nagle pokrete alata, sudare i prekomjerna opterećenja rezanja u blizini tankih rubnih dijelova.
5-Završna obrada i optimizacija površine osi oštrica
Završna obrada s 5 osi koristi se za izradu konačne geometrije slobodnog oblika s kontroliranom orijentacijom alata. Pravilno pozicioniranje alata može poboljšati pristup, održati odgovarajući kontakt rezanjem i smanjiti nepotrebne tragove obrade.
Parametri završne obrade uključuju promjer rezača, nagib alata, korak pomicanja, pomak i preostali materijal. Glodanje s kuglastim vrhom može biti prikladno za zakrivljena područja, dok druge vrste alata mogu poboljšati učinkovitost tamo gdje to geometrija površine dopušta.
Optimizaciju površine treba provjeriti mjerenjem, a ne samo vizualnim izgledom. Gotova oštrica mora zadovoljiti zadane zahtjeve profila, debljine, nagiba i površine, bez pretjeranog poliranja koje mijenja željeni oblik.
Koji su glavni izazovi u obradi propelera?
Glavni izazovi obrade propelera su složene površine slobodnog oblika, ograničen pristup alatu, otklon tankih lopatica, vibracije, pogreške nagiba i površinski nedostaci. Ovi problemi zahtijevaju odgovarajuće mogućnosti stroja, stabilne uređaje, točne putanje alata i inspekciju tijekom cijelog proizvodnog procesa.
Složene zakrivljene površine i pristupačnost alata
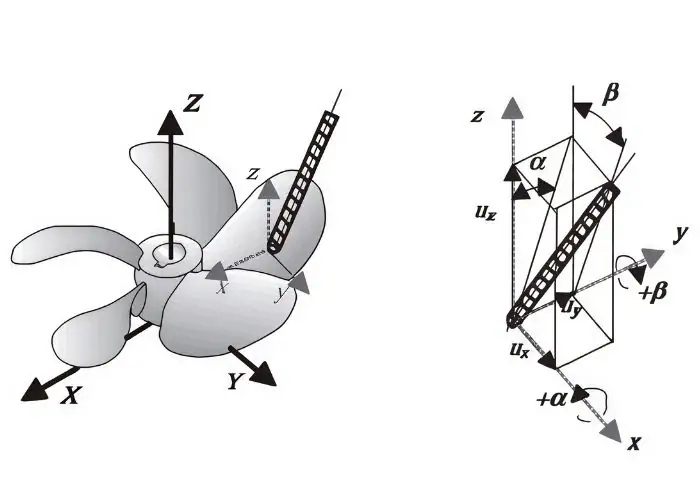
Lopatice propelera kontinuirano se mijenjaju u zakrivljenosti, uvijanju i debljini presjeka. Ove elemente slobodnog oblika teško je učinkovito obraditi s fiksnom orijentacijom alata.
Glavčina, susjedne oštrice i prijelazi korijena oštrice mogu ograničiti pristup. Putanja alata koja doseže vanjsku oštricu može se sudariti s obratkom ili pričvrsnom pločom prilikom približavanja korijenu.
5-osno pozicioniranje i simulacija kolizije pomažu u rješavanju ovih problema. Međutim, prije pokretanja operacije potrebno je zajedno provjeriti kretanje stroja, razmak vretena, duljinu alata i dizajn steznika.
Otklon tanke oštrice i vibracije obrade
Tanke lopatice propelera mogu se saviti pod silama rezanja, posebno blizu vrha ili drugih nepoduprtih područja. Prekomjerno savijanje može stvoriti varijacije debljine, tragove vibracija ili pogreške u profilu.
Problem postaje ozbiljniji kako se materijal uklanja i krutost oštrice smanjuje. Teški završni rezovi stoga mogu dati nedosljedne rezultate čak i kada je sam stroj precizan.
Inženjeri mogu kontrolirati ovaj rizik smanjenjem sila rezanja, podešavanjem putanja alata, očuvanjem privremene potpore gdje je to prikladno i odabirom prikladnih parametara završne obrade. Pregledom bi se trebalo potvrditi da se oštrica vraća u potrebnu geometriju nakon uklanjanja opterećenja obrade.
Točnost nagiba lopatice i konzistentnost profila
Točnost nagiba zahtijeva da gotovi dijelovi lopatice reproduciraju zadane kutne i geometrijske odnose. Pogreške mogu nastati zbog CAD/CAM podataka, poravnanja postavljanja, otklona alata ili netočnog uklanjanja materijala.
Konzistentnost između lopatica je jednako važna. Razlike u obliku presjeka, debljini ili nagibu mogu utjecati na raspodjelu opterećenja i mogu doprinijeti vibracijama ili neuravnoteženim radnim uvjetima.
Proizvođači bi trebali koristiti definirane radijuse mjerenja i referentne vrijednosti. Usporedba stvarnih mjerenja s odobrenim dizajnom pruža pouzdaniju procjenu od pregleda samo ukupnog izgleda lopatice.
Nedostaci površinske obrade i strojne obrade
Završna obrada površine utječe na kvalitetu ruba lopatice i može utjecati na ponašanje protoka fluida. Tragovi alata, valovitost, neravnine i lokalna oštećenja površine također mogu otkriti nestabilnost obrade.
Tipični uzroci uključuju neodgovarajući korak rezanja, trošenje alata, vibracije, lošu orijentaciju alata i nedosljedne sile rezanja. Površinske nedostatke može biti posebno teško ispraviti u blizini tankih rubova i zakrivljenih prijelaza.
Zahtjevi za završnu obradu trebaju biti specificirani prema primjeni. Prekomjerno poliranje nije uvijek korisno ako mijenja kritičnu debljinu ili geometriju ruba.
| Izazov strojne obrade | Mogući rezultat | Preporučena kontrola |
| Složena zakrivljenost lopatice | Odstupanje profila | Točne CAM putanje alata |
| Ograničeni pristup alatima | Rizik od sudara | 5-osna simulacija |
| Otklon tanke oštrice | Pogreška debljine | Kontrolirane sile rezanja |
| Vibracije i vibriranje | Površinska valovitost | Stabilni parametri pričvršćivanja i rezanja |
| Neusklađenost glavčine | Rotacijska pogreška | Pouzdani podaci za obradu |
| Prekomjerno poliranje | Promjena geometrije | Kontrolirana završna obrada i inspekcija |
Kako se provjerava točnost i kvaliteta obrade propelera?
Točnost i kvaliteta obrade propelera provjeravaju se dimenzijskim pregledom, mjerenjem nagiba, usporedbom profila lopatica, procjenom površine i specificiranim provjerama uravnoteženja. Plan pregleda mora odgovarati dizajnu propelera, primjenjivim standardima i stvarnom opsegu proizvodnih radova.
Dimenzionalni pregled potvrđuje geometriju obrađenog dijela. Balansiranje i procjena radnih performansi odnose se na dodatne zahtjeve i ne smiju se tretirati kao zamjenjive mjere.
Dimenzionalni pregled glavčina i profila lopatica
Pregledom glavčine provjeravaju se važne dimenzije kao što su promjer provrta, geometrija konusa, poravnanje čeone površine i položaji elemenata montaže. Ove značajke kontroliraju mehaničko prianjanje između propelera i njegovog pogonskog sustava.
Pregled lopatica procjenjuje geometriju presjeka, debljinu, promjer i određene površinske koordinate. Ovisno o veličini i dostupnosti, prikladna oprema može uključivati koordinatne mjerne strojeve, optičko skeniranje ili specijalizirane sustave za mjerenje propelera.
Rezultati inspekcije trebaju se odnositi na odobreni CAD model ili crtež. Mjerna oprema također mora imati dovoljne mogućnosti za navedene tolerancije.
Mjerenje i izračun nagiba propelera
Nagib propelera može se procijeniti mjerenjem geometrije definiranih dijelova lopatica. Lokalni kut nagiba i radijus mjerenja mogu se koristiti za izračun geometrijskog nagiba.
Za spiralnu referentnu liniju, odnos je:
P = 2πr × tan(β)
Ovdje je P geometrijski korak, r je udaljenost od rotacijske osi, a β je lokalni kut koraka u odnosu na ravninu rotacije.
Ista formula vrijedi i za idealizirani lokalni presjek lopatice, ali stvarni pregled mora slijediti specificiranu referentnu geometriju i postupak mjerenja. Za brodske propelere, nagib se može procijeniti na nekoliko radijalnih položaja, a ne zaključiti iz jedne točke.
Inspekcija kvalitete površine i geometrije lopatice
Površinskim pregledom provjeravaju se hrapavost, tragovi alata, neravnine, valovitost i lokalna oštećenja. Geometrijskim pregledom potvrđuje se da gotova oštrica odgovara svom predviđenom trodimenzionalnom obliku.
Površina s niskom izmjerenom hrapavošću i dalje može imati netočan profil. Stoga se hrapavost površine i geometrijska točnost moraju provjeravati kao zasebna svojstva.
Za primjenjive brodske propelere, ISO 484 propisuje zahtjeve za proizvodne tolerancije koji se odnose na nagib, geometriju lopatica i druge karakteristike. Odgovarajući standardni dio, izdanje i klasa točnosti moraju se potvrditi za svaki projekt.
Balansiranje propelera i praktična validacija
Balansiranje propelera procjenjuje raspodjelu mase oko rotacijske osi. Statičko balansiranje identificira određene uvjete neravnoteže mase, dok dinamičko balansiranje može procijeniti ponašanje neravnoteže tijekom rotacije.
Zahtjevi za balansiranje ovise o veličini propelera, radnoj brzini, konfiguraciji sklopa i primjenjivim specifikacijama. Dimenzijski točna lopatica nije automatski uravnotežena.
Praktična validacija može uključivati i provjere montaže, mjerenja odstupanja, ispitivanja vibracija ili probe performansi. Ove aktivnosti trebaju obavljati odgovarajuće opremljeni stručnjaci kada je to potrebno i odvojene su od uobičajene CNC dimenzijske inspekcije.
Što utječe na cijenu obrade propelera i odabir dobavljača?
Trošak obrade propelera uglavnom ovisi o materijalu, veličini propelera, geometriji lopatica, vremenu obrade, zahtjevima tolerancije, opsegu inspekcije i količini proizvodnje. Odabir dobavljača trebao bi se usredotočiti na dokazanu sposobnost za potrebnu komponentu, a ne samo na specifikacije stroja ili ponuđenu cijenu.
Najniža cijena strojne obrade ne mora uključivati složenu inspekciju, završnu obradu, pripremu za postavljanje ili specijalizirano rukovanje. Ove razlike treba uzeti u obzir prilikom procjene prijedloga za proizvodnju.
Materijal, složenost oštrice i vrijeme obrade
Trošak materijala ovisi o vrsti legure, veličini sirovine, dostupnosti i količini uklonjenog materijala. Veliki odljevci i komponente od punog jedra mogu imati vrlo različite strukture troškova proizvodnje.
Složenost oštrice također utječe na programiranje i vrijeme stroja. Duboki prijelazi korijena, ograničen pristup alatu i zahtjevi za finu završnu obradu općenito povećavaju broj operacija.
Trošenje alata, priprema pribora i kapacitet stroja mogu utjecati na konačnu cijenu. Mali precizni propeler i veliki brodski odljevak ne bi se trebali procjenjivati koristeći iste pretpostavke obrade.
Tolerancija, inspekcija i proizvodni zahtjevi
Uske tolerancije povećavaju poteškoće u proizvodnji kada zahtijevaju dodatne završne prolaze, kontrolirana podešavanja ili detaljniju inspekciju.
Troškovi inspekcije variraju ovisno o veličini komponente, gustoći mjerenja, zahtjevima opreme i dokumentaciji. Specijalizirano mjerenje i balansiranje lopatica su zasebne usluge koje mogu zahtijevati zasebno planiranje.
Prototipovi, zamjenski dijelovi i proizvodne serije također imaju različite strukture troškova. Ponovljena proizvodnja može raspodijeliti troškove programiranja i pričvršćivanja na više komponenti, ali samo kada dizajn i proces ostanu stabilni.
Mogućnosti CNC obrade i evaluacija dobavljača
Prikladan dobavljač trebao bi razumjeti složenu obradu površina, ponašanje materijala, prihvat i mjerenje kritičnih mehaničkih značajki. Relevantno iskustvo u proizvodnji korisnije je od općenite tvrdnje o visokoj preciznosti.
Za prilagođenu strojnu obradu lopatica propelera, kupci bi trebali uzeti u obzir veličinu stroja, konfiguraciju osi, CAM mogućnosti, maksimalnu težinu obratka i opremu za inspekciju. Veliki brodski propeleri mogu zahtijevati specijalizirane prostore koji prelaze kapacitete uobičajene precizne radionice.
Evaluacija dobavljača trebala bi razlikovati CNC obradu od lijevanja, balansiranja, hidrodinamičkog ispitivanja i pomorske certifikacije. Pouzdan plan proizvodnje jasno definira koje se operacije izvode interno, a koje zahtijevaju kvalificiranu vanjsku podršku.
Pitanja i odgovori
Može li se propeler izraditi CNC strojno od punog metala umjesto od odljevka?
Da. Mali ili specijalizirani propeleri mogu se strojno obraditi od punog metala, posebno za prototipove ili proizvodnju malih serija. Na primjer, strojna obrada lopatice ukupnog promjera 80 mm može izbjeći početne troškove namjenskog uzorka lijevanog materijala. Međutim, strojna obrada punog materijala uklanja više materijala i može zahtijevati dulje vrijeme obrade. Veći brodski propeleri često su ekonomičniji za proizvodnju od odljevaka s odgovarajućim dodatkom za strojnu obradu. Prikladnost materijala i strukturne performanse i dalje se moraju provjeriti.
Koliki dodatak za obradu treba ostaviti na lopatici propelera?
Dodatak za završnu obradu ovisi o materijalu, veličini lopatice, točnosti lijevanja, promjeru alata i krutosti uređaja. Ne postoji pouzdana univerzalna vrijednost za svaki propeler. Na primjer, mali prototip može koristiti konačni dodatak od nekoliko desetinki milimetra, dok veliki odljevak može zahtijevati drugačiju strategiju grube i završne obrade. Dodatak bi trebao biti dovoljan za uklanjanje prethodnih tragova alata i geometrijskih pogrešaka bez stvaranja nepotrebne sile rezanja ili otklona lopatice.
Može li se oštećeni propeler ponovno strojno obraditi nakon popravka?
Da, neki oštećeni propeleri mogu se ponovno strojno obraditi nakon odobrenog popravka, pod uvjetom da ostane dovoljan integritet materijala i strukture. Uobičajeni radovi mogu uključivati obnavljanje rupa za vijke, montažnih površina ili lokalizirane geometrije lopatica. Postupak popravka mora uzeti u obzir izvornu leguru, mjesto oštećenja i sve promjene povezane sa zavarivanjem ili toplinom. Nakon strojne obrade, popravljeno područje zahtijeva dimenzijski pregled i sve dodatne provjere koje odredi ovlašteni popravak. Ozbiljna oštećenja mogu učiniti zamjenu sigurnijom od daljnjeg uklanjanja materijala.
Poboljšava li glatkija lopatica propelera uvijek učinkovitost?
Ne. Glatka površina ne jamči veću učinkovitost ako su nagib lopatice, profil, debljina ili geometrija ruba netočni. Hrapavost površine samo je jedan dio dizajna. Na primjer, poliranje može smanjiti Ra vrijednost s 1.6 µm na 0.8 µm, ali uklanjanje previše materijala u blizini tankog ruba može stvoriti ozbiljniju geometrijsku pogrešku. Ispravan cilj je zadovoljiti odobrene zahtjeve za površinu i dimenzije, a ne postići najnižu moguću hrapavost.
Zaključak
Strojna obrada propelera zahtijeva pažljivu kontrolu geometrije lopatica, ponašanja materijala, putanja alata i dimenzijske točnosti. CNC tokarenje i glodanje mogu proizvesti točne značajke glavčine, dok višeosna obrada poboljšava pristup složenim površinama lopatica i prijelazima korijena. Uspješna proizvodnja ovisi o stabilnom držanju obratka, prikladnim strategijama grube i završne obrade te inspekciji koraka, profila, debljine i kvalitete površine. Inženjeri bi također trebali odvojiti sposobnost strojne obrade od specijaliziranog balansiranja i validacije radnih performansi pri odabiru dobavljača.
U TiRapidu pružamo precizne CNC strojne i proizvodne usluge za prilagođene komponente propelera, osovine, glavčine i složene mehaničke dijelove. Naše CNC glodanje, tokarenje, višeosna strojna obrada i dimenzionalna kontrola podržavaju točnu proizvodnju prototipova i proizvodnih komponenti.















