
Brizganje i ekstruzija plastike zagrijavaju plastične materijale i oblikuju ih u ponovljive proizvode. Međutim, daju vrlo različite rezultate. Brizganje stvara pojedinačne trodimenzionalne dijelove unutar zatvorenog kalupa, dok ekstruzija kontinuirano proizvodi duge profile s konzistentnim presjekom.
Ovaj vodič objašnjava proces injekcijskog prešanja u odnosu na ekstruziju, uključujući kako svaka metoda funkcionira, troškove alata i proizvodnje, zahtjeve dizajna, prikladne materijale, uobičajene primjene i kriterije odabira. Razumijevanje ovih razlika može vam pomoći u odabiru praktičnog procesa prije ulaganja u alate ili pripreme dijela za proizvodnju.
Što su injekcijsko prešanje i ekstruzija plastike?
Brizganje i ekstruzija su dva glavna procesa proizvodnje plastike. Oba obično koriste plastične pelete, zagrijanu bačvu i rotirajući vijak, ali njihove metode oblikovanja su različite. Brizganje ispunjava zatvorenu šupljinu tijekom ponovljenih ciklusa, dok ekstruzija kontinuirano gura materijal kroz otvoreni kalup.
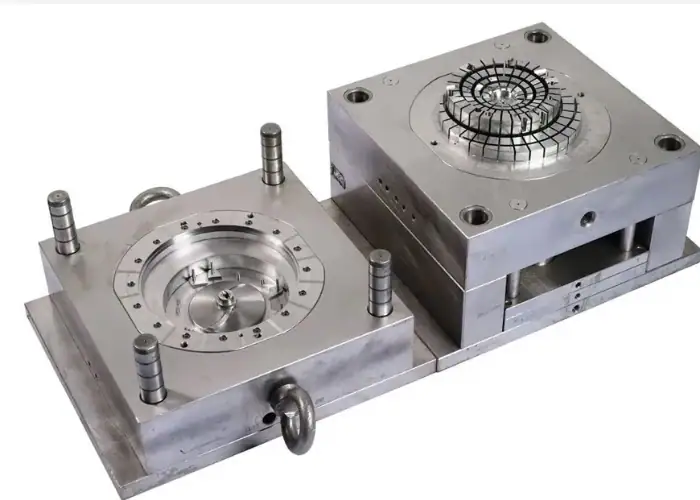
Kako funkcionira injekcijsko prešanje
Proces injekcijskog prešanja započinje kada plastične kuglice uđu u zagrijanu bačvu kroz lijevak. Rotirajući vijak pomiče materijal naprijed dok ga toplina i smicanje omekšavaju u kontroliranu talinu. Vijak se zatim pomiče naprijed i ubrizgava plastiku u zatvoreni kalup pod tlakom.
Rastaljena plastika ispunjava šupljinu kalupa i oblikuje potrebnu geometriju. Zadržavanje tlaka pomaže kompenzirati skupljanje materijala dok se dio počinje hladiti. Nakon što materijal postane dovoljno stabilan, kalup se otvara i igle za izbacivanje, ploče ili drugi mehanizmi uklanjaju gotovi dio.
Kalup se zatim zatvara i ciklus počinje ispočetka. Jezgre, šupljine, umetci, klizači, podizači, vrata, kanali za hlađenje i površinske teksture mogu se ugraditi u alate. To čini injekcijsko prešanje prikladnim za ponovljiva kućišta, kopče, poklopce, nosače, konektore i druge detaljne trodimenzionalne dijelove.
Kako funkcionira ekstruzija plastike
Ekstruzija plastike također započinje ulaskom peleta u zagrijanu bačvu. Rotirajući vijak transportira, komprimira, topi i miješa materijal. Umjesto ubrizgavanja taline u zatvorenu šupljinu, ekstruder je kontinuirano provlači kroz oblikovani otvor koji se naziva ekstruzijska matrica.
Materijal koji izlazi iz matrice ima potreban oblik poprečnog presjeka. Zatim prolazi kroz opremu za hlađenje, dimenzioniranje, kalibriranje ili povlačenje kako bi se profil stabilizirao. Kontinuirani proizvod može se rezati na određene duljine, namotavati na role ili pripremati za sekundarnu obradu.
Ekstruzijom se mogu proizvesti jednostavne šipke i cijevi, kao i šuplje, polušuplje, višekanalne ili detaljne prilagođene profile. Presjek može biti složen, ali obično ostaje konzistentan duž cijele duljine proizvoda. Tipični rezultati uključuju cijevi, brtve, tračnice, ploče, filmove, kanale i izolaciju kabela.
Brizganje u odnosu na ekstruziju: Ključne razlike
Glavna razlika između injekcijskog prešanja i ekstruzije je vrsta proizvedene geometrije. Injekcijsko prešanje stvara odvojene dijelove čiji se oblik može mijenjati u svim smjerovima. Ekstruzija stvara kontinuirani proizvod čija se duljina može mijenjati, ali čiji presjek ostaje bitno nepromijenjen.
| usporedba | Injekcijsko oblikovanje | Ekstruzija plastike |
| Način proizvodnje | Ponovljeni ciklusi oblikovanja | Kontinuirana proizvodnja |
| Tipični izlaz | Pojedinačni dijelovi | Kontinuirani profili |
| Glavni alati | Zatvoreni kalup s jezgrama i šupljinama | Otvorena matrica za ekstruziju |
| Prikladna geometrija | Složeni trodimenzionalni dijelovi | Proizvodi konstantnog presjeka |
| Lokalne značajke | Može se integrirati u kalup | Obično zahtijevaju sekundarne operacije |
| Detalj površine | Teksture, logotipi i oblikovani detalji | Uglavnom kontrolirano površinom matrice |
| Tipična čvrstoća | Integracija složenih dijelova | Učinkovita proizvodnja dugih profila |
| Uobičajeni proizvodi | Kućišta, kopče, poklopci, konektori | Cijevi, brtve, tračnice, limovi, kanali |
Geometrija dijela i oblik proizvoda
Brizganje je prikladno kada je dijelu potreban potpuni trodimenzionalni oblik. Kalup može stvoriti rebra, izbočine, prianjanja, otvore, teksturirane površine, elemente montaže, lokalne promjene stijenki i druge detalje unutar granica praktične konstrukcije kalupa.
Ekstruzija je prikladna kada se isti oblik mora nastaviti duž cijele duljine proizvoda. Profil može uključivati unutarnje komore, utore, rebra, usne ili kabelske kanale, ali matrica ne može izravno stvoriti rupu koja se pojavljuje samo na jednom mjestu ili džep koji se zaustavlja na pola puta duž dijela.
Ove lokalne značajke mogu se dodati nakon ekstruzije rezanjem, bušenjem, probijanjem, zavarivanjem, oblikovanjem ili CNC obradom. Stoga bi inženjeri trebali odvojiti ponovljenu geometriju presjeka od lokaliziranih značajki prilikom odlučivanja koji je proces učinkovitiji.
Alati i metoda proizvodnje
Kalup za injekcijsko ubrizgavanje obično sadrži dvije ili više polovica kalupa, šupljinu, jezgru, sustav za dovod, otvore, kanale za hlađenje i sustav za izbacivanje. Zahtjevniji dijelovi mogu također zahtijevati klizače, podizače, mehanizme za odvijanje, umetke ili više šupljina.
Ekstruzijski kalup ne oblikuje cijelu duljinu proizvoda. On kontrolira poprečni presjek dok plastika kontinuirano teče kroz njega. Kompletan proizvodni sustav može također zahtijevati kalibratore, spremnike za hlađenje, izvlakače, rezače, valjke ili opremu za namatanje.
Budući da strukture alata obavljaju različite funkcije, njihove troškove ne treba uspoređivati bez uzimanja u obzir cijele proizvodne linije. Izrada alata za brizganje često je složenija, dok ekstruzija može zahtijevati značajnu opremu za kontrolu veličine profila, ravnosti, hlađenja i rukovanja.
Točnost, površinska obrada i ponovljivost
Brizganje može reproducirati detaljne površine kalupa, logotipe, teksture, linije razdvajanja i funkcionalne značajke u velikim proizvodnim količinama. Dimenzijska konzistentnost ovisi o kvaliteti kalupa, skupljanju materijala, uvjetima obrade, ravnoteži hlađenja, upravljanju strojem i dizajnu dijela.
Ekstruzija može osigurati stabilne dimenzije poprečnog presjeka i kontinuiranu kvalitetu površine, ali profil ostaje nepoduprt nakon izlaska iz kalupa. Bubrenje kalupa, brzina hlađenja, brzina izvlačenja, raspodjela materijala i gravitacija mogu utjecati na širinu, debljinu stijenke, ravnost, uvijanje i ravnost.
Nijedan proces ne jamči automatski uske tolerancije. Kritične dimenzije treba identificirati prema funkciji. Dijelovi izrađeni injekcijskim prešanjem mogu zahtijevati optimizaciju procesa, dok ekstrudirani proizvodi mogu zahtijevati kalibraciju, ravnanje, rezanje ili sekundarnu obradu kako bi se zadovoljili zahtjevi montaže.
Materijali i protok materijala
Oba procesa obično koriste termoplaste, uključujući vrste ABS, PP, PE, PC, PA, PVC, POM, PMMA i TPE. Međutim, obitelji materijala sadrže različite vrste razvijene za specifične uvjete oblikovanja ili ekstruzije.
Brizganje općenito koristi materijal koji može teći kroz kanale, otvore, tanke stijenke i detaljne šupljine prije hlađenja. Ekstruzija zahtijeva stabilan izlaz dok talina napušta kalup, stoga su čvrstoća taline, bubrenje kalupa, ponašanje pri hlađenju i dimenzijska stabilnost važni.
Materijal koji je dostupan za oba procesa i dalje može koristiti različite formulacije, molekularne težine, aditive ili svojstva tečenja taline. Inženjeri bi trebali odabrati točnu klasu obrade, a ne pretpostavljati da svaka klasa unutar jedne obitelji polimera jednako dobro funkcionira za injekcijsko prešanje i ekstruziju.
Troškovi brizganja u odnosu na ekstruziju
Trošak ovisi o više od cijene kalupa ili ekstruzijske matrice. Korisna usporedba uključuje alate, materijal, postavljanje, vrijeme ciklusa, količinu proizvodnje, sekundarnu obradu, inspekciju, rizik od otpada, pakiranje i promjene dizajna.
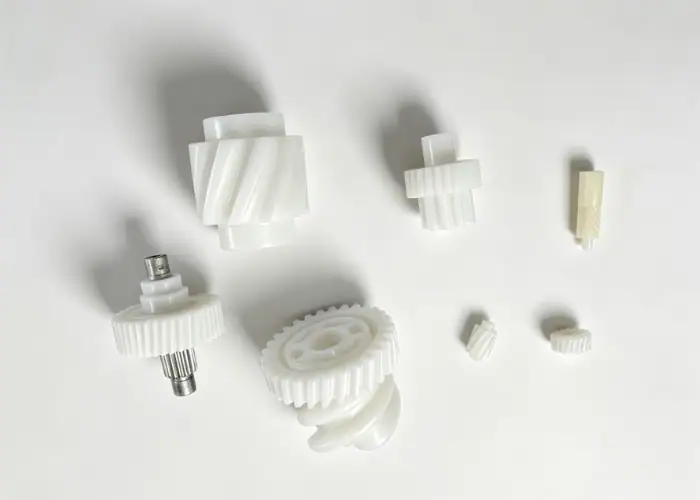
Početni troškovi alata i postavljanja
Kalupi za injekcijsko brizganje mogu biti skupi jer moraju kontrolirati punjenje, hlađenje, odzračivanje, odvajanje i izbacivanje. Trošak raste s veličinom dijela, brojem šupljina, završnom obradom površine, materijalom kalupa, strogim tolerancijama, bočnim djelovanjem, navojima, umetcima i kompliciranim podrezima.
Ekstruzijski alat za rezanje često je strukturno jednostavniji jer prvenstveno kontrolira jedan presjek. Međutim, šuplji profili, proizvodi od više materijala, tanke stijenke, neuravnoteženi oblici ili zahtjevne dimenzije i dalje mogu zahtijevati napredno inženjerstvo alata za rezanje, alate za kalibraciju i ponovljene korekcije alata.
Za prototipove ili promjene dizajna, rano ulaganje u alate može stvoriti rizik. CNC obrada, 3D printanje, vakuumsko lijevanje ili standardni ekstrudirani profili mogu biti praktičniji dok se geometrija i zahtjevi za materijalom ne stabiliziraju.
Vrijeme ciklusa i volumen proizvodnje
Brizganje plastike proizvodi jedan ili više gotovih dijelova tijekom svakog ciklusa. Kalupi s većim šupljinama mogu povećati proizvodnju, ali također povećavaju složenost alata i zahtijevaju uravnoteženo punjenje i hlađenje. Kako količina proizvodnje raste, početni trošak kalupa raspoređuje se na više dijelova.
Ekstruzija se odvija kontinuirano, što je čini učinkovitom za cijevi, brtve, filmove, ploče i duge profile. Izlaz se često procjenjuje duljinom ili protokom materijala, a ne brojem ciklusa oblikovanja.
Sam obujam proizvodnje ne određuje bolji proces. Milijun složenih kućišta i dalje zahtijeva injekcijsko prešanje, dok mnogo manja količina dugačke cijevi konstantnog presjeka i dalje može zahtijevati ekstruziju. Geometrija se mora procijeniti prije cijene po jedinici.
Sekundarna obrada i ukupni trošak proizvodnje
Brizganje može integrirati kopče, izbočine, rebra, otvore, teksture i elemente sastavljanja u jednu oblikovanu komponentu. To može smanjiti strojnu obradu i sastavljanje, iako uklanjanje otvora, umetanje umetka, tiskanje, premazivanje ili sastavljanje dijela i dalje mogu biti potrebni.
Ekstrudirani profili se obično režu na duljinu i mogu zahtijevati rupe, krajnje elemente, utore, prozore, navoje, zareze, oblikovane zavoje, zavarene spojeve ili strojno obrađene spojeve. Ove operacije mogu učiniti jeftin profil skupljim kao gotovu komponentu.
Ispravna usporedba je stoga ukupni trošak upotrebljivog dijela. Skuplji kalup može smanjiti nizvodne operacije, dok jednostavniji ekstruzijski alat može biti ekonomičan samo kada proizvod zahtijeva ograničenu lokalnu modifikaciju.
Zahtjevi dizajna za svaki proces
Brizganje i ekstruzija plastike slijede različita pravila dizajna. Dizajn koji dobro funkcionira za jedan proces ne može se uvijek izravno prenijeti na drugi. Rani pregled dizajna za proizvodnju pomaže u sprječavanju nestabilnog punjenja, izobličenja, nepotrebnih značajki alata i prekomjernog sekundarnog rada.
Pravila dizajna injekcijskog prešanja
Konzistentna debljina stijenke pomaže plastici da se ravnomjernije puni i hladi. Iznenada debeli dijelovi mogu se sporije hladiti i povećati rizik od udubljenja, šupljina, unutarnjeg naprezanja ili savijanja. Rebra i izbočine mogu dodati krutost i poduprijeti pričvršćivače bez da cijela stijenka bude pretjerano debela.
Kutovi nagiba pomažu u odvajanju oblikovanih dijelova od alata. Zaobljeni kutovi poboljšavaju protok i smanjuju koncentraciju naprezanja, dok pažljivo dizajnirana rebra, izbočine i umetci podržavaju čvrstoću. Podrezi mogu zahtijevati klizače, podizače, sklopive jezgre ili promjene dizajna.
Također treba uzeti u obzir položaj vrata, linije razdvajanja, položaje izbacivača, linije zavara, ventilaciju i kozmetičke površine. Ovi detalji povezuju dizajn dijela s dizajnom kalupa i mogu izravno utjecati na izgled, čvrstoću, stabilnost ciklusa i troškove alata.
Pravila dizajna ekstruzije plastike
Ekstrudirani proizvod mora održavati kontinuirani poprečni presjek. Promjene na proizvodu trebale bi se obično događati kroz duljinu rezanja ili sekundarne operacije, a ne kroz samu ekstruzijsku matricu.
Uravnotežena debljina stijenke i simetrična raspodjela materijala pomažu ravnomjernijem protoku taline. Velike razlike između debelih i tankih dijelova mogu uzrokovati neravnomjerno hlađenje, izobličenje, nestabilno povlačenje ili dimenzijske varijacije. Zaobljeni kutovi također podržavaju protok materijala i smanjuju teške uvjete u kalupu.
Šuplje komore, rebra, kanali i fleksibilne usne su mogući, ali svaka značajka utječe na tlak, dizajn matrice, hlađenje i kalibraciju. Dobavljač bi trebao pregledati profil kao cjeloviti sustav protoka, umjesto da procjenjuje svaku dimenziju zasebno.
Tolerancije, skupljanje i kontrola dimenzija
Plastične dimenzije se mijenjaju kako se materijal hladi. Količina i smjer skupljanja ovise o smoli, punilima, smjeru tečenja, debljini stijenke, uvjetima obrade i geometriji dijela.
Na dimenzije injekcijskog prešanja utječu veličina šupljine, tlak pakiranja, ravnoteža hlađenja, položaj ulaza i orijentacija materijala. Na dimenzije ekstruzije utječu oblik matrice, bubrenje matrice, iscrtavanje, veličina kalibratora, hlađenje, brzina linije i potpora profila.
Primjena strogih tolerancija na svaku dimenziju povećava poteškoće u proizvodnji, a ne uvijek poboljšava performanse. Funkcionalna sučelja, područja brtvljenja, značajke montaže i dimenzije poravnanja trebaju imati prioritet, dok se za nekritične površine mogu koristiti praktične tolerancije procesa.
Materijali, dijelovi i primjene
Mnogi termoplasti mogu se obrađivati objema metodama, ali najprikladniji izbor ovisi o obliku proizvoda, mehaničkim svojstvima, kemijskoj izloženosti, izgledu, regulatornim zahtjevima i odabranoj proizvodnoj klasi.
Uobičajeni materijali za brizganje i ekstruziju
Ubrizgavanje plastike obično koristi ABS za kućišta, PP za fleksibilne ili kemijski otporne dijelove, PC za komponente otporne na udarce, PA za mehaničke dijelove i POM za elemente s niskim trenjem. Punjeni materijali mogu poboljšati krutost, čvrstoću, otpornost na habanje ili dimenzijsku stabilnost.
Ekstruzija često koristi PE i PP za cijevi, filmove i ploče; PVC za cijevi i građevinske profile; TPE za fleksibilne brtve; te PC, PMMA, ABS ili inženjerske plastike za prozirne, zaštitne ili strukturne profile.
Samo ime materijala nije dovoljno za proizvodnju. Kontrola vlage, sušenje, temperatura taline, hlađenje, aditivi, bojila, ojačanje i reciklirani sadržaj mogu utjecati na obradu i kvalitetu konačnog dijela.
Dijelovi najprikladniji za brizganje plastike
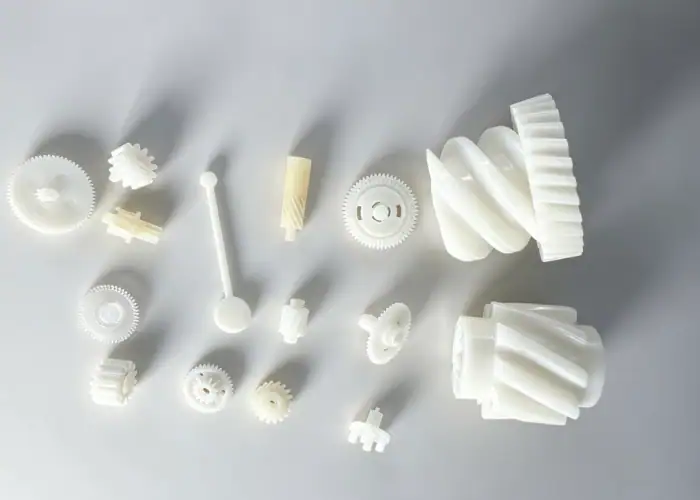
Brizganje je idealno za pojedinačne dijelove sa složenom geometrijom i integriranim funkcijama. Primjeri uključuju elektronička kućišta, komponente uređaja, kućišta medicinskih uređaja, dijelove unutrašnjosti automobila, kopče, konektore, zupčanike, poklopce, nosače i kućišta potrošačkih proizvoda.
Proces je posebno vrijedan kada jedan oblikovani dio može zamijeniti nekoliko strojno obrađenih ili sastavljenih dijelova. U dizajn se često mogu integrirati prianjanja, elementi lociranja, izbočine za pričvršćivanje, vodilice kabela, naljepnice i kozmetičke teksture.
Brizganje je općenito najekonomičnije nakon što je dizajn stabilan i očekivana količina može opravdati izradu alata. Prototipovi i proizvodnja mostova mogu koristiti strojno obrađenu plastiku, 3D printanje, vakuumsko lijevanje ili brzu izradu alata prije nego što se puste kalupi za potpunu proizvodnju.
Proizvodi koji su najprikladniji za ekstruziju plastike
Ekstruzija plastike prikladna je za proizvode koji održavaju jedan poprečni presjek preko kontinuirane duljine. Uobičajeni primjeri uključuju cijevi, fleksibilne cijevi, medicinske cijevi, brtve, prozorske profile, rubne obloge, vodilice, kabelske kanale, ploče, filmove i zaštitne omotače.
Procesom se također mogu stvoriti višekomorni profili, koekstrudirane brtve, kombinacije kruto-mekanih profila ili profili koji sadrže funkcionalne utore i montažne kanale. Dizajn mora ostati kontinuiran duž smjera ekstruzije.
Nakon ekstruzije, proizvodi se mogu isporučivati u dugim duljinama, rezati u prazne komade, namotavati u kolutove ili pretvarati u sklopove. Rezanje, probijanje, tisak, zavarivanje, savijanje ili strojna obrada mogu dodati specifične karakteristike konačnog proizvoda.
Automobilska, medicinska, elektronička i potrošačka industrija
Automobilski proizvodi koriste injekcijsko prešanje za kopče, kućišta, upravljačke komponente, unutarnje obloge, konektore i strukturne polimerne dijelove. Ekstruzija se obično koristi za brtve, zaštitne kanale, cijevi, rubne obloge i kontinuirane unutarnje ili vanjske profile.
Medicinske primjene uključuju kućišta lijevanih uređaja, ručke, konektore i komponente za jednokratnu upotrebu, kao i ekstrudirane cijevi, elemente katetera, brtve i proizvode za prijenos tekućine. Sljedivost materijala i validacija procesa posebno su važni za regulirane upotrebe.
Elektronika i potrošački proizvodi koriste oblikovana kućišta, gumbe, nosače, kopče i dijelove uređaja. Ekstrudirani proizvodi uključuju zaštitu kabela, profile za rasvjetu, tračnice za prikaz, brtve i kontinuirana kućišta koja se kasnije režu i obrađuju strojno.
Kako odabrati između brizganja i ekstruzije
Odabir treba započeti geometrijom, a ne cijenom. Odredite je li proizvod pojedinačna trodimenzionalna komponenta ili kontinuirani profil. Zatim usporedite alate, količinu, materijal, tolerancije, sekundarne operacije, montažu i očekivane promjene dizajna.
Odaberite brizganje plastike za složene 3D dijelove
Odaberite injekcijsko prešanje kada se cijeli oblik dijela mijenja u više smjerova i uključuje lokalizirane funkcionalne značajke. Prikladno je za dijelove koji zahtijevaju izbočine, rebra, kopče, otvore, teksture, zakrivljene površine ili kontrolirane detalje montaže.
Također je dobar izbor kada su potrebne velike količine konzistentnih pojedinačnih dijelova. Pravilno dizajniran kalup može ponoviti složenu geometriju uz smanjenje ručne obrade i montaže.
Prije puštanja kalupa u rad, provjerite debljinu stijenke, nagib, linije razdvajanja, otvore, izbacivanje, podreze, skupljanje i kritične dimenzije. Izmjene alata postaju skuplje nakon početka proizvodnje.
Odaberite ekstruziju za kontinuirane profile
Odaberite ekstruziju kada proizvod ima konstantan presjek i mora se isporučiti kao dugi profil, cijev, traka, film, lim, brtva ili šina. Različite konačne duljine često se mogu proizvesti iz istog kontinuiranog profila.
Ekstruzija može biti učinkovita kada se u poprečni presjek mogu ugraditi rebra, kanali, šupljine, brtvene usne ili montažne tračnice. To može smanjiti upotrebu materijala i eliminirati zasebne komponente.
Pregledajte svaku lokaliziranu značajku zasebno. Rupe, prozori, navoji, džepovi, detalji krajeva i promjenjivi presjeci zahtijevat će sekundarne operacije ili drugi proizvodni proces.
Usporedite alate, volumen, toleranciju i sekundarne operacije
Za injekcijsko prešanje, pregledajte konstrukciju kalupa, broj šupljina, vrijeme ciklusa, skupljanje materijala, očekivani vijek trajanja kalupa i hoće li dizajn ostati stabilan. Za ekstruziju, pregledajte složenost matrice, kalibraciju, brzinu linije, duljinu rezanja, ravnost i operacije nakon ekstruzije.
Količina proizvodnje utječe na trošak, ali ne bi trebala nadjačati geometrijsku prikladnost. Najjeftiniji alati ne stvaraju uvijek najjeftiniji gotovi dio.
Praktična ponuda trebala bi uključivati materijal, alate, pripremu, obradu, sekundarnu strojnu obradu, inspekciju, završnu obradu, montažu, pakiranje i rizik promjene dizajna. To inženjerima i kupcima daje pouzdaniju osnovu za odabir procesa.
Uobičajene pogreške pri odabiru procesa
Većina pogrešaka u odabiru događa se kada se projekt usredotočuje na jedan trošak ili jednu proizvodnu korist bez procjene cijelog dijela. Proces mora istovremeno podržavati geometriju, zahtjeve kvalitete i planiranu strategiju proizvodnje.
Odabir procesa samo na temelju cijene alata
Niža ponuda za alate može se činiti privlačnom, ali može preusmjeriti troškove na rezanje, strojnu obradu, zavarivanje, inspekciju ili montažu. Ekstruzijski kalup može biti jeftiniji od kalupa za injekcijsko ubrizgavanje, a istovremeno proizvodi profil koji i dalje zahtijeva mnogo sekundarnih operacija.
Skuplji kalup za brizganje može izravno integrirati te značajke i smanjiti jedinični rad. Suprotno tome, alati za brizganje mogu biti nepotrebni kada je proizvod jednostavno kontinuirana tračnica ili cijev.
Najbolja usporedba koristi ukupni trošak po gotovom i prihvaćenom dijelu u očekivanom obujmu proizvodnje.
Ignoriranje geometrije dijela i sekundarne obrade
Pokušaj ekstruzije dijela s mnogo lokalnih promjena može rezultirati neučinkovitim lancem operacija rezanja i strojne obrade. Pokušaj injekcijskog oblikovanja dugog proizvoda konstantnog presjeka može zahtijevati nepotrebno veliki kalup i stroj.
Dizajn treba podijeliti na ponovljenu geometriju i lokaliziranu geometriju. Kontinuirana ponovljena geometrija pogoduje ekstruziji, dok integrirani trodimenzionalni detalji pogoduju injekcijskom prešanju.
Hibridni postupak također može funkcionirati. Profil se prvo može ekstrudirati, a zatim strojno obraditi, oblikovati, zavariti ili sastaviti u konačni proizvod.
Primjena nepotrebnih strogih tolerancija
Plastični procesi uključuju toplinsko širenje, skupljanje, protok materijala i varijacije hlađenja. Primjena tolerancija sličnih metalnim na svaku dimenziju može povećati složenost alata, razvoj procesa, inspekciju i rizik od odbacivanja.
Odredite dimenzije koje kontroliraju prianjanje, brtvljenje, poravnanje, kretanje ili sigurnost. Ostale dimenzije mogu koristiti realne tolerancije oblikovanja ili ekstruzije.
Plan funkcionalne tolerancije poboljšava proizvodnost i daje dobavljaču jasniji cilj kvalitete bez dodavanja troškova za nekritične značajke.
Pitanja i odgovori
Kako se izrađuju kalupi za injekcijsko brizganje?
Kalupi za injekcijsko brizganje projektiraju se u CAD-u, a zatim se izrađuju od čelika ili aluminija CNC obradom, EDM-om, brušenjem i poliranjem. Kalup se sastavlja, testira i podešava prije proizvodnje.
Što je ekstruzijsko puhanje?
Ekstruzijsko puhanje oblikuje šuplje plastične proizvode istiskivanjem vruće plastične cijevi u kalup i napuhivanjem zrakom. Obično se koristi za boce, spremnike i posude.
Je li injekcijsko prešanje bolje od 3D ispisa?
Brizganje je bolje za proizvodnju velikih količina i konzistentne dijelove, dok je 3D printanje obično bolje za prototipove, male količine i brze promjene dizajna.
Zaključak
Odabir između injekcijskog prešanja i ekstruzije započinje geometrijom proizvoda. Injekcijsko prešanje je bolje za pojedinačne trodimenzionalne dijelove s integriranim značajkama, dok je ekstruzija dizajnirana za kontinuirane proizvode s konzistentnim presjekom. Alat, materijal, količina, tolerancija, zahtjevi za površinu i sekundarne operacije moraju se zatim zajedno procijeniti. Najniža cijena alata ne znači uvijek i najniže ukupne troškove proizvodnje.
U TiRapidu pružamo podršku za izradu prototipova plastike i proizvodnju malih serija putem CNC obrade plastike, 3D printanja, vakuumskog lijevanja, precizne montaže i evaluacije proizvodnje. Naš tim može vam pomoći u validaciji geometrije dijelova, materijala, tolerancija i funkcionalnih zahtjeva prije nego što se odlučite za izradu alata za brizganje, ekstruziju ili kombinirani proizvodni put.
















