
Za teško obrađive materijale poput titanovih legura, superlegura i nehrđajućeg čelika, potrošnja alata važan je čimbenik koji utječe na troškove CNC glodanja. Konvencionalno rezanje pune širine obično stvara velike sile rezanja i toplinu, ubrzavajući trošenje alata. Trohoidno glodanje, s druge strane, kontrolira radijalni zahvat i putanju alata kako bi opterećenje rezanja bilo stabilnije. Njegova vrijednost nije samo u produljenju vijeka trajanja alata, već i u smanjenju zastoja uzrokovanog izmjenom alata, smanjenju rizika obrade i poboljšanju stabilnosti procesa.
Zašto su teško obradivi materijali posebno prikladni za trohoidno glodanje
Teško obradivi materijali obično imaju visoku čvrstoću, nisku toplinsku vodljivost ili sklonost kaljenju, što uzrokuje da alati ostanu pod visokim opterećenjima dulje vrijeme tijekom konvencionalnog glodanja.
Smanjenje trenutnih opterećenja alata
Trohoidno glodanje koristi manju radijalnu dubinu rezanja u kombinaciji s relativno velikom brzinom posmaka, što omogućuje alatu održavanje stabilnijih uvjeta rezanja.
- Smanjite udar koji nastaje kada alat naglo zahvati veliku količinu materijala.
- Smanjite lokalizirani pritisak rezanja na reznoj oštrici i smanjite rizik od ljuštenja ruba.
- Ravnomjernije raspoređuju sile rezanja i poboljšavaju stabilnost obrade.
Ova kontrola opterećenja je posebno važna pri obradi materijala poput legura titana.
Smanjenje koncentracije topline rezanja
Toplina koja se stvara pri obradi teških materijala ima tendenciju akumuliranja u blizini rezne oštrice. Ako se ne može s vremenom raspršiti, trošenje alata će se ubrzati. Manji radijalni zahvat može smanjiti toplinsko opterećenje koje se stvara tijekom svakog prolaza rezanja, dok kontinuirano trohoidno gibanje minimizira vrijeme koje alat ostaje u istom području. U kombinaciji s odgovarajućom metodom hlađenja, to pomaže u uklanjanju topline iz zone rezanja.
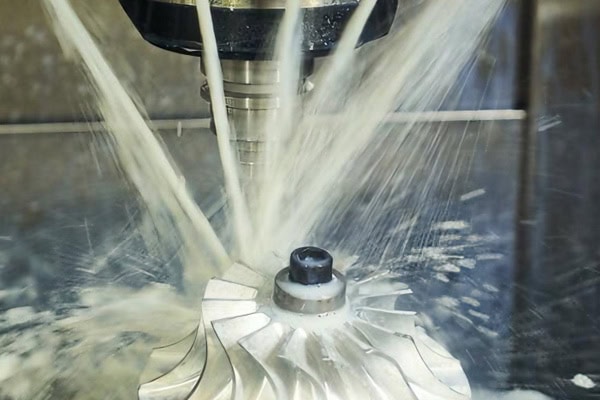
Koliko alata trohoidno glodanje zapravo može uštedjeti?
Ne postoji univerzalni postotak poboljšanja vijeka trajanja alata koji se primjenjuje na sve materijale i strojeve. Na stvarne rezultate utječu čimbenici kao što su vrsta materijala, marka alata, parametri rezanja, krutost stroja i dubina obrade.
Dulji vijek trajanja alata dolazi od smanjenih opterećenja
Kada su parametri pravilno usklađeni, trohoidno glodanje općenito može usporiti abnormalno trošenje alata, što ga čini posebno prikladnim za zadatke kao što su glodanje dubokih utora, obrada džepova i uklanjanje velikih količina materijala.
- Smanjite trošenje uzrokovano dugotrajnim visokim opterećenjima na reznoj oštrici.
- Smanjite vjerojatnost prerane izmjene alata uzrokovane odlomljivanjem rubova, toplinskim oštećenjem i drugim problemima.
- Smanjite broj alata potrebnih za dovršetak istog proizvodnog zadatka.
Ako izvorni proces zahtijeva česte izmjene alata, optimizacija putanje alata općenito će smanjiti potrošnju alata. Međutim, specifične rezultate i dalje je potrebno potvrditi probnim rezanjem na licu mjesta i podacima o proizvodnji.
Uštede idu dalje od samih alata
Prilikom izračuna troškova strojne obrade, mnoge tvrtke usredotočuju se samo na nabavne cijene alata i zanemaruju neizravne gubitke uzrokovane izmjenama alata, podešavanjem stroja i zastojima.
- Manje izmjena alata može skratiti pomoćno vrijeme stroja.
- Održavanje stabilnih uvjeta alata pomaže u smanjenju dimenzijskih varijacija i vjerojatnosti ponovne obrade.
- Smanjenje neočekivanog oštećenja alata može smanjiti utjecaj neplaniranih zastoja na proizvodne rasporede.
Prilikom procjene ekonomskih koristi trohoidnog glodanja, troškove povezane s alatima, opremom i učinkovitošću proizvodnje treba uzeti u obzir zajedno.
Kako maksimizirati prednosti trohoidnog glodanja odabirom parametara
Trohoidno glodanje nije samo stvar promjene putanje alata u kretanje temeljeno na luku. Koordinacija parametara također utječe na rezultate obrade.
Kontrola radijalnog angažmana
Ključ trohoidne obrade je održavanje alata na relativno maloj radijalnoj širini rezanja.
- Podesite odgovarajući radijalni zahvat prema promjeru alata, materijalu obratka i performansama stroja.
- Izbjegavajte naglo izlaganje prekomjernim opterećenjima rezanja alata u pokušaju povećanja uklanjanja materijala po prolazu.
- Prilikom obrade materijala poput superlegura, obratite posebnu pozornost na akumulaciju topline i opterećenje alata.
Odgovarajuća radijalna širina rezanja pomaže u održavanju stabilnih uvjeta rada alata.
Odgovarajuće prilagodite brzinu pomicanja
Mali radijalni zahvat mora se uskladiti s odgovarajućim parametrima posmaka; u suprotnom se može smanjiti učinkovitost obrade.
- Podesite posmak po zubu prema broju žljebova alata i karakteristikama materijala.
- Održavajte kontinuirano rezanje i smanjite neučinkovito trenje između alata i površine obratka.
- Uravnotežite učinkovitost obrade i vijek trajanja alata kombiniranjem relativno visoke brzine posmaka s malom radijalnom dubinom rezanja.
Fokus optimizacije parametara nije na slijepo povećanje brzine vretena, već na kontinuiranom održavanju alata u učinkovitom rezanju.
Koji teško obradivi materijali imaju najviše koristi od trohoidnog glodanja?
Trohoidno glodanje je prikladno za obradu s visokim opterećenjima, posebno za materijale kod kojih konvencionalne putanje alata uzrokuju brzo trošenje alata.
Titanove legure i superlegure
Titanijeve legure i superlegure na bazi nikla imaju visoku čvrstoću i nisku toplinsku vodljivost, što ih čini sklonima stvaranju visokih temperatura i ubrzanom trošenju alata tijekom glodanja.
- Koristite manji radijalni zahvat kako biste smanjili opterećenja rezanja.
- Koristite kontinuirane i stabilne putanje alata kako biste smanjili utjecaj na reznu oštricu.
Kombinirajte postupak s visokotlačnim rashladnim sredstvom kako biste poboljšali odvođenje topline u zoni rezanja.
Nehrđajući čelik i drugi visokočvrsti materijali
Neki nehrđajući čelici imaju izraženu sklonost očvršćavanju. Ako alat više puta trlja o isto područje, uvjeti obrade mogu se pogoršati.
- Održavajte kontinuirano rezanje i izbjegavajte predugo zadržavanje alata na obrađenoj površini.
- Podesite dubinu rezanja na odgovarajući način kako biste smanjili učinke očvršćavanja.
Optimizirajte putanju alata kako bi kretanje alata bilo kontinuiranije i stabilnije.
Kako odrediti koliko alata trohoidno glodanje zapravo štedi
Za proizvođače, stvarni podaci o proizvodnji točnije odražavaju učinkovitost optimizacije procesa nego teoretski vijek trajanja alata.
Usporedite potrošnju alata po dijelu
Zabilježite stvarne količine proizvodnje pri obradi istog materijala konvencionalnim i trohoidnim putanjama alata te izračunajte broj utrošenih alata za svaki određeni broj dovršenih dijelova. Istovremeno, usporedite dimenzijsku stabilnost, kvalitetu površine i performanse alata u različitim serijama kako biste smanjili utjecaj varijacija između pojedinačnih alata.
Praćenje izmjena alata i zastoja
Uz količine alata, zabilježite broj izmjena alata, vrijeme podešavanja, vrijeme ciklusa obrade i abnormalno vrijeme zastoja kako biste utvrdili smanjuje li trohoidno glodanje doista ukupne troškove proizvodnje. Kombiniranjem uvjeta trošenja alata s dimenzijskom stabilnošću dijela, proizvođači mogu uspostaviti točniji model vijeka trajanja alata i optimizirati parametre obrade.
Zaključak
Vrijednost trohoidnog glodanja proteže se i na upravljanje proizvodnjom. Bilježenjem podataka o obradi za različite materijale, alate i kombinacije parametara, proizvođači mogu postupno uspostaviti točnije standarde vijeka trajanja alata i smanjiti oslanjanje na procjenu temeljenu na iskustvu. Za materijale poput titanovih legura i superlegura, stabilni uvjeti obrade pomažu u smanjenju dimenzijskih varijacija, ponovne obrade i vjerojatnosti neočekivanog zastoja. TiRapid može pružiti odgovarajuće preporuke za CNC proces glodanja na temelju geometrije dijela, karakteristika materijala i obujma proizvodnje, pomažući kupcima da optimiziraju proizvodne procese i ukupne troškove proizvodnje.















