Kromiranje je postupak galvanizacije kojim se tanki sloj kroma nanosi na metalnu ili posebno pripremljenu plastičnu površinu. Premaz može poboljšati otpornost na habanje, tvrdoću površine, korozijske performanse, ponašanje trenja i izgled. Ovisno o primjeni, krom se može nanositi kao tanki dekorativni sloj ili kao deblji funkcionalni premaz za industrijske komponente.
Ovaj vodič objašnjava što je kromiranje, kako funkcionira proces kromiranja, razlike između tvrdog i dekorativnog kroma, prikladne osnovne materijale, parametre premaza, prednosti, nedostatke, troškove, metode uklanjanja i uobičajene proizvodne primjene.
Što je kromiranje?
Kromiranje je postupak završne obrade površine koji koristi galvanizaciju za nanošenje kroma na drugi materijal. Umjesto izrade komponente od čvrstog kroma, proizvođači nanose kontrolirani sloj kroma kako bi poboljšali otpornost na habanje, otpornost na koroziju, tvrdoću površine, ponašanje trenja ili izgled.
Radni komad se stavlja u elektrolit i spaja na električni krug. Struja pokreće elektrokemijsku reakciju koja taloži krom na pripremljenu površinu. Debljina, prianjanje, tvrdoća i izgled ovise o kemijskom sastavu kupke, gustoći struje, temperaturi, vremenu nanošenja prevlake i pripremi podloge.
Kromiranje se ne smije tretirati kao jedna univerzalna završna obrada. Dekorativno kromiranje naglašava izgled i zaštitu od korozije, dok je tvrdo kromiranje prvenstveno inženjerski premaz koji se koristi za poboljšanje radnih površina cilindara, šipki, kalupa, alata i drugih komponenti otpornih na habanje.
Kako funkcionira kromiranje?
Kromiranje funkcionira korištenjem istosmjerne električne struje za nanošenje kroma iz elektrolita na vodljivu površinu. Obradak djeluje kao dio elektrokemijskog kruga, omogućujući kromu da formira kontrolirani premaz preko pripremljene podloge.
Prije nanošenja, ulje, oksid, hrđa, stari premazi i nečistoće moraju se ukloniti. Ovisno o podlozi, za postizanje pouzdanog prianjanja može biti potrebna i aktivacija, jetkanje, bakar, nikal ili neka druga međutretmanska obrada.
Brzina prevlačenja i konačna debljina djelomično ovise o električnoj struji i vremenu obrade. To znači da inženjeri moraju uzeti u obzir debljinu kroma prije obrade kritičnih promjera, provrta, brtvenih površina ili prianjanja s preciznim tolerancijama.
Od čega se izrađuje kromiranje?
Kromiranje se izrađuje od nanesenog sloja kroma, ali cijeli sustav premaza može sadržavati i podslojeve bakra ili nikla. Točna struktura sloja ovisi o podlozi, potrebnoj adheziji, otpornosti na koroziju, izgledu i je li premaz dekorativan ili funkcionalan.
Tradicionalni heksavalentni procesi koriste krom u oksidacijskom stanju Cr⁶⁺, dok trovalentni sustavi koriste kemiju Cr³⁺. Dekorativni sustavi obično koriste temeljni nikal kako bi se osigurala glatkoća, sjaj i zaštita od korozije prije nanošenja tankog gornjeg sloja kroma.
Za inženjerske crteže, jednostavno navođenje "kromiranja" stoga može biti nedovoljno. Crtež također može zahtijevati definiranje vrste kroma, debljine premaza, prekrivenih područja, maskiranih područja, dimenzija nakon prevlačenja, površinske obrade i primjenjivih specifikacija.
Što je postupak kromiranja?
Proces kromiranja općenito uključuje čišćenje površine, aktivaciju ili predobradu, opcionalno podpremazivanje, kromiranje, ispiranje, završnu obradu i inspekciju. Svaka faza utječe na prianjanje i kvalitetu premaza, tako da dobro kontrolirana kupka za galvanizaciju ne može kompenzirati lošu pripremu površine.
Tipičan proces slijedi ove faze:
- Odmastite i očistite komponentu.
- Uklonite okside, hrđu i postojeću površinsku kontaminaciju.
- Aktivirajte ili nagrizite podlogu.
- Po potrebi nanesite bakrene ili nikalne podloge.
- Galvanizirajte sloj kroma.
- Isperite i neutralizirajte ostatke kemikalija.
- Brusite, polirajte ili završno obradite ako je potrebno.
- Provjerite debljinu, izgled, prianjanje i dimenzije.
Točan redoslijed se mijenja ovisno o osnovnom materijalu. Čelik, nehrđajući čelik, aluminij, mesing i plastika ne mogu se jednostavno staviti u istu liniju za prevlačenje s identičnom predobradom.
Čišćenje i priprema površina
Čišćenje i priprema površine uklanjaju onečišćujuće tvari koje bi mogle spriječiti pravilno prianjanje kromiranog premaza. Ulje, mast, oksid, hrđa, sredstva za poliranje, otisci prstiju i ostaci strojne obrade mogu doprinijeti lošem prianjanju.
Može se koristiti kemijsko odmašćivanje, alkalno čišćenje, obrada kiselinom, ultrazvučno čišćenje, abrazivna priprema, poliranje ili kombinacije ovih metoda. Potrebna metoda ovisi o podlozi i postojećem stanju površine.
Kod preciznih CNC dijelova, priprema također utječe na konačnu geometriju. Prekomjerno poliranje ili brušenje može ukloniti osnovni materijal, dok nedovoljna priprema može uzrokovati ljuštenje, stvaranje mjehurića, koroziju i neujednačenu debljinu kroma.
Aktivacija i predobrada
Aktivacija i predobrada kemijski pripremaju očišćenu podlogu kako bi se sljedeći metalni sloj mogao pouzdano vezati. Ova faza je posebno važna za metale koji brzo stvaraju pasivne oksidne slojeve.
Čelik može primiti aktivaciju kiselinom, dok nehrđajući čelik zahtijeva obradu koja može prevladati njegovu pasivnu površinu. Aluminij zahtijeva specijaliziraniju predobradu jer se njegov prirodni oksidni film brzo stvara i ometa izravno prevlačenje.
Predobrada stoga mora biti usklađena s legurom, a ne samo s konačnom završnom obradom kroma. Loša aktivacija jedan je od razloga zašto vizualno prihvatljiv premaz kasnije može stvoriti mjehuriće ili se ljuštiti tijekom upotrebe.
Nanošenje nikla ili podloge
Nikl ili neki drugi podsloj nanosi se kada je potrebno poboljšati prianjanje, glatkoću, zaštitu od korozije ili izgled sloja kroma. Nikl je posebno čest ispod dekorativnog kroma.
U dekorativnim sustavima, velik dio glatkog reflektirajućeg izgleda dolazi od pripreme površine i sloja nikla ispod kroma. Kromirani gornji sloj je relativno tanak i pruža karakterističan izgled i dodatnu zaštitu površine.
Bakar se također može koristiti u višeslojnim sustavima, posebno tamo gdje je važno izravnavanje ili kompatibilnost s podlogom. Stoga bi točnu strukturu bakra-nikla-kroma trebalo odabrati prema osnovnom materijalu i zahtjevima za performanse.
Kromiranje galvanizacijom
Kromiranje galvaniziranim postupkom nanosi se stvarni kromirani premaz uranjanjem pripremljenog obratka u kontroliranu kupku za galvanizaciju i primjenom istosmjerne električne struje. Krom se nanosi na izložene vodljive površine, dok maskirana područja ostaju nepremazana.
Gustoća struje, temperatura kupke, kemijski sastav, geometrija elektrode, orijentacija dijela i vrijeme utječu na taloženje. Oštri rubovi mogu primiti veću gustoću struje, dok udubljenja, duboki provrti i zaštićena područja mogu primiti manju.
Ovaj efekt raspodjele struje posebno je važan za precizne dijelove jer se krom ne taloži automatski u savršeno jednolikoj debljini preko složene geometrije.
Ispiranje, završna obrada i pregled
Ispiranje, završna obrada i inspekcija uklanjaju ostatke procesa, dovode pozlaćenu površinu u potrebno stanje i provjeravaju ispunjava li premaz zahtjeve crteža. Dekorativni dijelovi mogu se polirati, dok komponente od tvrdog kroma mogu zahtijevati brušenje ili lepanje.
Inspekcija može uključivati:
- Debljina premaza
- Konačne dimenzije
- Površinska hrapavost
- Vizualni izgled
- adhezija
- Pukotine i jame
- Pokrivenost
- Tvrdoća
- Kritični promjeri i prianjanja
Za precizne komponente, inspekcija bi trebala procijeniti dimenziju gotove galvanizacije, a ne uzimati u obzir samo dimenziju prije galvanizacije.
Koje su glavne metode kromiranja?
Dvije utvrđene metode kromiranja su šesterovalentno kromiranje i trovalentno kromiranje. Šesterovalentni krom ostaje važan za zahtjevne funkcionalne primjene tvrdog kroma, dok se trovalentni krom široko koristi tamo gdje su prioritet dekorativne performanse i smanjena zabrinutost za okoliš i profesionalnu izloženost.
| način | Stanje kroma | Glavna snaga | Tipična primjena |
| Šesterovalentni krom | Cr⁶⁺ | Tvrdoća i otpornost na habanje | Tvrdi industrijski krom |
| Trovalentni krom | Cr³⁺ | Dekorativna završna obrada i manje opterećenje okoliša | Automobilska i potrošačka završna obrada |
| Dvovalentni krom | Cr²⁺ | Tehnologija u nastajanju | Ograničena/specijalizirana istraživačka upotreba |
Šesterovalentno kromiranje
Šesterovalentno kromiranje koristi krom u oksidacijskom stanju Cr⁶⁺ i tradicionalni je sustav povezan s industrijskim tvrdim kromom. Može proizvesti tvrde, otporne premaze prikladne za mehaničke komponente izložene klizanju, abraziji i ponovljenom kontaktu.
Primjene uključuju hidraulične šipke, cilindre, alate, kalupe, osovine, komponente povezane s klipovima i industrijske strojeve. Postupak je posebno koristan tamo gdje su performanse premaza važnije od dekorativnog izgleda.
Njegov glavni nedostatak je ekološki i profesionalni rizik. Šesterovalentni krom zahtijeva strogu kontrolu izloženosti radnika, ventilacije, magle, otpadnih voda, rukovanja kemikalijama i odlaganja.
Trovalentno kromiranje
Trovalentno kromiranje koristi kemiju Cr³⁺ i obično se odabire kao alternativa tradicionalnom šesterovalentnom dekorativnom kromu. Može pružiti sjajnu, otpornu na koroziju površinu, a istovremeno smanjuje neke ekološke i profesionalne probleme povezane s kemijom Cr⁶⁺.
Široko se povezuje s automobilskim ukrasima, hardverom, potrošačkim proizvodima, učvršćenjima i drugim primjenama usmjerenim na izgled.
Međutim, trovalentni i heksavalentni procesi ne bi se trebali automatski smatrati zamjenjivima. I dalje se moraju provjeriti potrebna tvrdoća, boja, struktura premaza, specifikacije, ispitivanja korozije i industrijsko odobrenje.
Dvovalentno kromiranje
Dvovalentno kromiranje koristi krom u Cr²⁺ stanju i predstavlja novi pristup, a ne konvencionalnu zamjenu za ustaljene industrijske procese kromiranja.
Istraživanje i razvoj alternativnih kemijskih sastava kroma imaju za cilj poboljšanje učinkovitosti taloženja i smanjenje utjecaja na okoliš. Međutim, podaci o industrijskoj primjeni i dugoročnim performansama mnogo su ograničeniji nego za sustave Cr³⁺ i Cr⁶⁺.
Za normalne proizvodne crteže, inženjeri će puno vjerojatnije naići na heksavalentne ili trovalentne specifikacije. Dvovalentni krom stoga treba tretirati kao specijaliziranu ili tehnologiju u razvoju, a ne kao standardnu opciju prevlačenja.
Šesterovalentno vs. trovalentno kromiranje
Šesterovalentni krom se općenito preferira za utvrđene visokoučinkovite primjene tvrdog kroma, dok se trovalentni krom često preferira za dekorativne završne obrade i primjene koje zahtijevaju manji utjecaj na okoliš.
| Faktor | Šesterovalentni krom | Trovalentni krom |
| Krom | Cr⁶⁺ | Cr³⁺ |
| Upotreba tvrdog Chromea | Izvrstan | Ograničenije/ovisnije od procesa |
| Dekorativna upotreba | Da | Vrlo česta |
| Otpornost na habanje | Izvrstan | Ovisno o primjeni |
| Zabrinutost za okoliš | visok | Spustite |
| Kontrola procesa | zreo | Zrelo za dekorativnu primjenu |
| Tipičan odabir | Industrijske površine za habanje | Dekorativne komponente |
Konačni izbor trebao bi slijediti potrebne inženjerske specifikacije, a ne jednostavno odabrati postupak opisan kao sigurniji ili teži.
Koje su glavne vrste kromiranja?
Glavne vrste kromiranja uključuju tvrdi krom, dekorativni krom, tanki gusti krom, bljeskajući krom, crni krom, satenski krom, mikropuknuti ili mikroporozni krom i specijalizirane kompozitne premaze. Tvrdi krom i dekorativni krom dvije su najvažnije kategorije za većinu proizvodnih projekata.
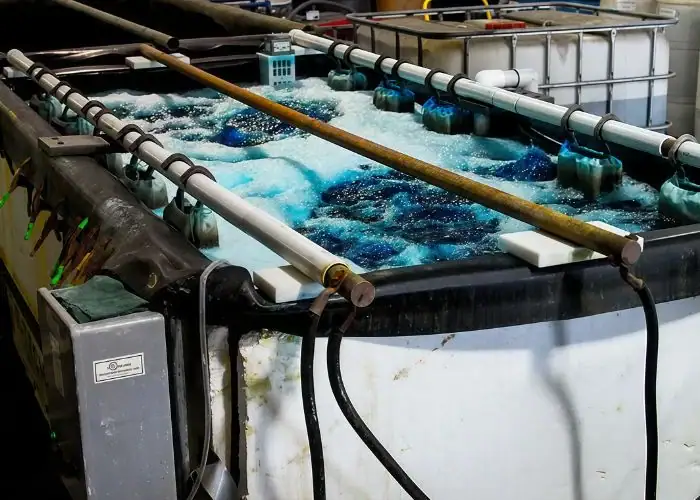
Tvrdo kromiranje
Tvrdo kromiranje je funkcionalni premaz prvenstveno dizajniran za povećanje tvrdoće, otpornosti na habanje, otpornosti na koroziju i vijeka trajanja. Također se naziva industrijsko ili inženjersko kromiranje.
Tvrdi krom je mnogo deblji od tipičnog dekorativnog kroma. Jedan navedeni izvor o procesu navodi da se industrijski tvrdi krom može nanositi do približno 0.025 inča (0.635 mm) u nekim primjenama, iako stvarna inženjerska debljina uvijek treba slijediti crtež i specifikaciju procesa.
Tipični dijelovi uključuju:
- Hidraulične šipke
- Vratila
- Cilindri
- Klipni prstenovi
- Kalupi
- umire
- valjci
- Nosive površine
- Komponente za habanje
Budući da debljina utječe na geometriju, tvrdi krom često zahtijeva toleranciju tijekom CNC obrade i može se brusiti natrag na konačnu dimenziju nakon prevlačenja.
Dekorativno kromiranje
Dekorativni kromirani premaz prvenstveno se odabire kako bi se postigao sjajan, gladak i reflektirajući izgled, a ujedno i dodala zaštita površine. Sloj kroma općenito je mnogo tanji od funkcionalnog tvrdog kromiranog premaza.
Dekorativni sustavi obično se oslanjaju na nikal ispod kroma za izravnavanje, sjaj i zaštitu od korozije. Bakar se također može uključiti ovisno o zahtjevima podloge i završne obrade.
Tipične primjene uključuju automobilske ukrase, ručke, armature, potrošačku opremu, komponente namještaja i dekorativne proizvode gdje je vizualna konzistentnost jednako važna kao i funkcionalne performanse.
Tanka gusta kromirana prevlaka
Tanko gusto kromiranje koristi relativno tanki, ali gusti kromov premaz koji osigurava tvrdoću, otpornost na habanje, nisko trenje i zaštitu od korozije s manjim dimenzionalnim nakupljanjem u odnosu na konvencionalni teški tvrdi krom.
Posebno je privlačan za precizne dijelove jer inženjeri mogu željeti funkcionalne površinske performanse bez dodavanja velike debljine premaza.
Primjene mogu uključivati zrakoplovne komponente, precizne alate, medicinsku opremu, hidraulične komponente i druge površine s preciznim tolerancijama.
Flash kromiranje
Bljeskovito kromiranje nanosi izuzetno tanki sloj kroma kada je potrebno minimalno dimenzionalno nakupljanje. Jedan referentni vodič opisuje slojeve bljeskovitog kroma kao one debljine često ispod 0.1 mil ili oko 2.5 μm.
Tanki premaz može pružiti poboljšanje izgleda ili ograničeno poboljšanje površine, a pritom održavati malu promjenu dimenzija.
Ne treba ga miješati s teškim tvrdim kromom. Za tešku abraziju, obnovu istrošenih površina ili dugotrajni klizni kontakt, brzi premaz možda neće osigurati dovoljnu debljinu.
Crni kromirani premaz
Crni kromirani premaz stvara tamno sivu do crnu površinu, a ne konvencionalni svijetlo srebrni izgled. Uglavnom se odabire kada je potreban izgled, apsorpcija svjetlosti ili specijalizirana vizualna završna obrada.
Ovisno o kemiji procesa i pripremi, površina može varirati od sjajne do mat. Primjene uključuju automobilske ukrase, optičke komponente, hardver i dekorativnu opremu.
Budući da je izgled vrlo osjetljiv na proces, raspon boja, sjaj, tekstura i kriteriji prihvatljivosti trebaju biti definirani kada je kozmetička konzistencija ključna.
Satin kromiranje
Satenski kromirani premaz stvara mekši, mat ili slabo reflektirajući izgled umjesto zrcalno sjajne kromirane površine.
Njegov konačni izgled uvelike ovisi o teksturi i pripremi temeljne površine. Često se koristi za ručke, okov, komponente unutrašnjosti automobila, ugradbene elemente i potrošačke proizvode.
Satenski krom treba specificirati s vizualnim standardom ili odobrenim uzorkom kada je izgled važan jer pojmovi poput satenskog, mat i brušenog mogu se različiti dobavljači različito tumačiti.
Mikropuknuti i mikroporozni krom
Mikropukotine i mikroporozni krom su inženjerske strukture premaza koje namjerno stvaraju kontrolirane mikroskopske značajke u prevučenom sustavu.
Ove strukture mogu utjecati na zadržavanje maziva i ponašanje pri koroziji. Mikropukotine tvrdog kroma posebno su povezane s površinama podložnim mehaničkom trošenju poput klipnjača i cilindara.
Potrebna gustoća pukotina, poroznost, podsloj, debljina i otpornost na koroziju trebaju slijediti utvrđene inženjerske specifikacije, a ne biti odabrane samo prema nazivu premaza.
Kompozitno kromiranje
Kompozitno kromiranje kombinira kromovu matricu s tvrdim česticama ili drugim inženjerskim sastojcima kako bi se modificirala svojstva trošenja i trenja.
Čestice poput silicijevog karbida, aluminijevog oksida ili dijamanta mogu se ugraditi u specijalizirane sustave kako bi se povećala otpornost na jaku abraziju.
Ovi premazi su specijaliziraniji od konvencionalnog tvrdog kroma. Treba ih uzeti u obzir kada standardni krom ne može pružiti dovoljne tribološke performanse i kada se dodatni troškovi obrade mogu opravdati.
Koji se materijali mogu kromirati?
Kromiranje se može nanositi na čelik, nehrđajući čelik, aluminij, mesing, bakar, cinkove lijevane materijale i posebno pripremljene plastike poput ABS-a. Međutim, svaka podloga zahtijeva drugačiju strategiju čišćenja, aktivacije i nanošenja temeljnog premaza kako bi se postiglo pouzdano prianjanje.
| Osnovni materijal | Tipična prethodna obrada | Glavna briga |
| Čelik | Čišćenje + aktivacija | Hrđa i površinska kontaminacija |
| Ne hrđajući Čelik | Aktivacija/opomena | Pasivni oksidni film |
| Aluminij | Deoksidacija + cinkanje + podloga | Brzo stvaranje oksida |
| mesing | Čišćenje + poliranje | Izgled površine |
| Plastika | Jetkanje + vodljivi sloj | Neprovodljiva podloga |
Kromirani čelik
Čelik se može učinkovito kromirati i jedna je od najčešćih podloga za tvrdi krom. Široko se koristi za osovine, hidraulične šipke, cilindre, alate, kalupe i površine otporne na habanje.
Prije prevlačenja, čelik se mora odmastiti, očistiti i aktivirati. Moraju se ukloniti hrđa, okamen, tekućina za rezanje, sredstvo za poliranje i oksidna onečišćenja.
Visokočvrsti čelici također zahtijevaju pažljivu kontrolu procesa jer galvanizacija može uvesti vodik. Za osjetljive komponente, kontrola vodikove krhkosti i zahtjevi za pečenje nakon galvanizacije trebaju slijediti primjenjive specifikacije.
Kromirani nehrđajući čelik
Nehrđajući čelik može se kromirati, ali njegova pasivna površina bogata kromom otežava prianjanje nego na običnom ugljičnom čeliku.
Prije glavnog premaznog sustava obično je potrebna aktivacija površine ili odgovarajući zaštitni sloj. Ako se pasivizacija ne ukloni pravilno, naneseni sloj može se odvojiti od podloge.
Za precizne dijelove od nehrđajućeg čelika, vrsta legure, stanje površine, toplinska obrada, maskiranje i dimenzije nakon prevlačenja trebaju se definirati prije finaliziranja rute završne obrade.
Kromirani aluminij
Aluminij se može kromirati, ali to zahtijeva posebnu prethodnu obradu jer aluminij brzo razvija stabilan oksidni film koji sprječava izravno prianjanje.
Tipičan postupak uključuje čišćenje, jetkanje ili deoksidaciju, tretman cinkatom i međusloj nikla ili bakra/nikla prije taloženja kroma. Točan slijed varira ovisno o leguri i specifikaciji.
Za CNC obrađene aluminijske komponente, prevlačenje treba planirati prije konačnog dimenzioniranja. Rubovi, navoji, provrti, dosjedi, maskirne površine i nakupljanje premaza moraju se uzeti u obzir u proizvodnom crtežu.
Kromirani mesing
Kromirani mesing kombinira obradivost i oblikovljivost mesinga s izgledom i površinskom zaštitom kromiranog premaza.
Mesingane komponente se obično poliraju i pažljivo čiste prije nanošenja podloge i slojeva kroma. Dekorativni bakreno-nikal-krom sustavi uobičajeni su za vizualno važne dijelove.
Tipične primjene uključuju armature, ventile, ručke, vodovodne instalacije, instrumente i ukrasne mehaničke komponente.
Kromiranje plastike
Kromiranje plastike moguće je kada se plastična površina prvo pripremi za galvanizaciju. ABS je jedna od najčešće obrađenih plastika jer se njena površina može kemijski jetkati i metalizirati.
Proces općenito stvara vodljivi metalni sloj prije nego što se nikal i krom galvaniziraju. To omogućuje da neprovodljiva plastična komponenta dobije metalnu površinu.
Kromiranje plastike uobičajeno je u automobilskim ukrasima, komponentama uređaja, ručkama, kontrolama i potrošačkim proizvodima. Dizajn dijelova mora uzeti u obzir kvalitetu oblikovanja, površinske nedostatke, rebra, kutove i pokrivenost prevlakom.
Koji su ključni parametri kromiranja?
Ključni parametri kromiranja su debljina premaza, gustoća struje, kemija kupke, temperatura kupke, vrijeme nanošenja, stanje površine, geometrija elektrode i priprema podloge. Zajedno, ove varijable kontroliraju brzinu nanošenja, tvrdoću, prianjanje, ujednačenost, izgled i konačne dimenzije.
Za preciznu proizvodnju, najvažnija stvar je da prevlačenje dodaje materijal. Premaz od 20 μm na cilindričnoj površini može promijeniti vanjski promjer za približno 40 μm ako se 20 μm nanese radijalno na obje strane.
Važni parametri uključuju:
- Debljina kroma
- Gustoća struje
- Temperatura kupke
- Kemija za kupanje
- Vrijeme prevlačenja
- Orijentacija dijela
- Geometrija od anode do dijela
- Površinska hrapavost
- Maskiranje
- Osnovni materijal
- Kvaliteta predobrade
Kako se mjeri debljina kromiranog premaza?
Debljina kromiranog sloja može se mjeriti metodama kao što su rendgenska fluorescencija, magnetski ili instrumenti s vrtložnim strujama gdje je to primjenjivo, mikroskopski presjeci ili druge standardizirane metode debljine premaza.
Ispravna metoda ovisi o materijalu podloge, debljini premaza, geometriji, zahtjevima točnosti i primjenjivom standardu.
Kod visokopreciznih komponenti, debljinu treba provjeravati na funkcionalno važnim mjestima, umjesto da se pretpostavlja da jedno očitanje predstavlja cijeli dio.
Kako debljina utječe na toleranciju i prianjanje?
Debljina kromiranog premaza utječe na toleranciju i prianjanje jer naneseni materijal mijenja dimenzije svake obložene površine.
Za vanjski promjer, prevlačenje povećava veličinu. Za prevučeni provrt, nanošenje smanjuje raspoloživi unutarnji promjer. Navoji, dosjedi ležajeva, promjeri brtvi, klizni dosjedi i precizne površine za spajanje stoga se mogu pomicati izvan tolerancije ako se zanemari tolerancija za prevlačenje.
Praktični crtež trebao bi razlikovati dimenzije koje se primjenjuju prije prevlačenja od onih potrebnih nakon prevlačenja. Kritične značajke mogu se zatim strojno obraditi prema potrebi, prema manjim ili većim dimenzijama, te dovesti do konačne veličine nakon prevlačenja.
Koja se oprema koristi za kromiranje?
Kromiranje zahtijeva spremnike za čišćenje i ispiranje, spremnike za aktivaciju, spremnike za galvanizaciju, istosmjerne ispravljače, anode, stalke ili učvršćivače, kontrolu temperature i kemije, ventilaciju, filtraciju, pročišćavanje otpadnih voda i opremu za inspekciju. Industrijski sustavi također zahtijevaju kontrole zaštite okoliša i radnika.
Spremnici za galvanizaciju i napajanje
Spremnici za galvanizaciju sadrže kemijske otopine potrebne za čišćenje, aktivaciju, nanošenje temeljnog premaza, taloženje kroma i ispiranje.
Istosmjerni ispravljač dovodi kontroliranu struju u krug za galvanizaciju. Stabilna struja je važna jer gustoća struje utječe na brzinu taloženja i raspodjelu premaza.
Industrijski sustavi mogu uključivati i grijače, hladnjake, miješanje, filtraciju, doziranje kemikalija i automatizirano praćenje procesa.
Stalci, rasvjetna tijela i maskiranje
Nosači i učvršćivači sigurno drže komponentu, osiguravajući električni kontakt i ispravno je pozicionirajući u odnosu na anode.
Dizajn učvršćenja utječe na raspodjelu struje i stoga na debljinu premaza. Složeni oblici, duboki udubljenja i dugi cilindrični dijelovi mogu zahtijevati pomoćne anode ili specijalizirana učvršćenja.
Maskiranje štiti navoje, rupe, referentne površine, sjedišta ležajeva, električne kontakte i druga područja gdje krom nije potreban.
Oprema za čišćenje, ispiranje i ventilaciju
Oprema za čišćenje i ispiranje sprječava prijenos kontaminacije između procesnih spremnika i priprema površinu za pouzdano taloženje.
Ventilacija i odvod dima posebno su važni tamo gdje se koriste opasne kemijske metode prevlačenja. Sustavi za obradu otpadnih voda i kemijskih tvari također su potrebni za kontrolu procesnih tokova koji sadrže krom.
Ovi sustavi nisu sekundarna oprema, već su temeljni za stabilnu kvalitetu procesa, usklađenost s propisima o zaštiti okoliša i sigurnost radnika.
Koje su prednosti kromiranja?
Glavne prednosti kromiranja su veća otpornost na habanje, povećana tvrdoća površine, poboljšana otpornost na koroziju, smanjeno trenje, bolji izgled, lakše čišćenje i dulji vijek trajanja. Točna korist uvelike ovisi o tome koristi li se tvrdi ili dekorativni krom.
Otpornost na habanje
Kromiranje poboljšava otpornost na habanje stvaranjem tvrde radne površine koja može izdržati klizanje, trljanje i abrazivni kontakt bolje od mnogih netretiranih podloga.
To je posebno korisno za hidraulične šipke, osovine, valjke, klipne komponente, kalupe i strojne dijelove.
Performanse trošenja i dalje ovise o debljini premaza, završnoj obradi površine, podmazivanju, materijalu spoja, kontaktnom tlaku, poravnanju i radnom okruženju.
Otpornost na koroziju
Kromiranje može poboljšati otpornost na koroziju stvaranjem zaštitne površine između podloge i okoline.
Dekorativni višeslojni sustavi često uvelike ovise o podložnim slojevima nikla ili bakra/nikla za zaštitu od korozije. Tvrdi krom također može zaštititi inženjerske površine, iako pukotine ili oštećenja premaza mogu omogućiti korozivnim medijima da dopru do podloge.
Za teške uvjete okoline, otpornost na koroziju stoga treba potvrditi cijelim sustavom premaza, a ne samo kromom.
Površinska tvrdoća
Tvrdo kromiranje znatno povećava tvrdoću površine bez potrebe da cijela komponenta bude izrađena od visoko kaljenog materijala.
To omogućuje inženjerima kombiniranje tvrde ili obradive podloge s tvrdom radnom površinom.
Korisno je za dijelove gdje površina doživljava abraziju, ali jezgri je i dalje potrebna žilavost, dimenzijska podrška ili ekonomična obradivost.
Niže trenje
Tvrdi krom može smanjiti trenje i habanje kada je premaz pravilno obrađen i usklađen s materijalom koji se spaja.
Glatke kromirane površine su stoga korisne za klizne šipke, cilindre, brtve, vodilice i druga pokretna sučelja.
Međutim, trenje ovisi o hrapavosti površine, podmazivanju, opterećenju, brzini, temperaturi i materijalu kontaktne površine. Sam krom ne jamči sustav s niskim trenjem.
Poboljšan izgled
Dekorativni kromirani premaz stvara svijetli, reflektirajući metalni izgled koji je teško reproducirati s neobrađenim osnovnim metalom.
Njegov izgled čini ga uobičajenim na automobilskim ukrasima, ručkama, rasvjetnim tijelima, uređajima, okovu za namještaj i potrošačkim proizvodima.
Kvaliteta konačnog izgleda kroma uvelike ovisi o poliranju i temeljnoj površini jer tanki dekorativni krom neće sakriti veće nedostatke podloge.
Lakše čišćenje i održavanje
Kromirane površine lakše se čiste jer glatka, tvrda završna obrada pruža manje mjesta za nakupljanje prljavštine i ostataka.
Ovo je korisno za potrošačke uređaje i odabrane industrijske komponente koje zahtijevaju redovito brisanje ili čišćenje.
Održavanje i dalje treba izbjegavati abrazivne metode ili agresivne kemikalije koje mogu ogrebati, napasti ili potkopati sustav premaza.
Kako tvrdo kromiranje utječe na precizne dijelove?
Tvrdo kromiranje utječe na precizne dijelove dodavanjem mjerljive debljine premaza, promjenom promjera i dosjeda, utjecajem na hrapavost površine i stvaranjem potencijalnih varijacija u debljini unutar složene geometrije. Precizni dijelovi stoga zahtijevaju dodatke za obradu, maskiranje, kontrolirano nanošenje i često brušenje nakon nanošenja.
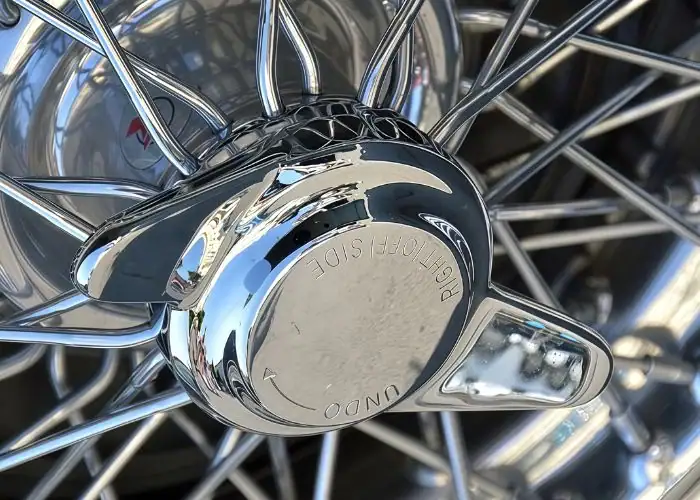
Promjena dimenzija i kontrola tolerancije
Tvrdi krom mijenja dimenzije dijela jer se krom fizički taloži na površinu.
Za CNC komponente s preciznim tolerancijama, dimenziju predprevlake stoga treba izračunati iz potrebne konačne dimenzije i očekivane debljine premaza.
Ako će se premaz kasnije brusiti, potrebno je uključiti dodatni materijal kako bi brušenjem uklonilo izbočine i uspostavilo konačnu geometriju bez rezanja funkcionalnog sloja kroma.
Koncentričnost i cilindrični dijelovi
Koncentričnost je važna za kromirane osovine, šipke, valjke i hidraulične komponente jer neravnomjerno nanošenje ili nepravilno brušenje mogu uzrokovati radijalne varijacije.
Cilindrični dio stoga se može strojno obraditi, prekriti prevelikom žicom, a zatim cilindrično izbrusiti do konačnog promjera i kružnosti.
Ovaj put je koristan tamo gdje je potrebna i otpornost na habanje i precizna geometrija.
Maskiranje kritičnih značajki
Maskiranje štiti površine koje moraju ostati bez kroma, uključujući navoje, precizne rupe, električne kontakte, brtvene površine, referentne površine i spojeve pri montaži.
Dobro maskiranje smanjuje nepotrebnu obradu nakon prevlačenja i sprječava dimenzijske smetnje.
Za složene CNC komponente, crtež za prevlačenje trebao bi jasno identificirati prevučena i neprevučena područja, umjesto da se odluke o maskiranju u potpunosti prepuštaju dobavljaču prevlačenja.
Površinska tekstura i trenje
Tekstura površine utječe na trenje jer tvrdi premaz i dalje može loše funkcionirati ako hrapavost nije prikladna za spojnu komponentu.
Kromirane hidraulične šipke i klizne komponente često zahtijevaju kontrolirano brušenje ili poliranje nakon prevlačenja kako bi se utvrdili potrebni Ra i karakteristike ležaja.
Stoga površinsku obradu treba specificirati odvojeno od debljine premaza.
Rizik od vodikove krhkosti
Vodikova krhkost je potencijalni problem kada se visokočvrsti čelici podvrgavaju elektrokemijskom čišćenju i procesima prevlačenja koji uvode vodik.
Apsorbirani vodik može smanjiti duktilnost i povećati rizik od odgođenog pucanja u osjetljivim čelicima.
Za kritične komponente visoke čvrstoće, prije proizvodnje treba pregledati čvrstoću materijala, prethodnu obradu, postupak prevlačenja, vrijeme i temperaturu pečenja te primjenjive zrakoplovne ili industrijske specifikacije.
Mogu li se kromirani dijelovi obrađivati nakon prevlačenja?
Kromirani dijelovi mogu se obrađivati nakon prevlačenja, najčešće brušenjem, lepanjem ili poliranjem. Naknadna obrada prevlačenja posebno je korisna za tvrdo kromirane dijelove kojima je potreban precizan promjer, zaobljenost, ravnost, hrapavost površine ili dimenzionalni oporavak.
CNC obrada
CNC obrada se obično integrira s kromiranjem kada dijelovi zahtijevaju i preciznu geometriju i poboljšanu otpornost na habanje ili koroziju. Većina uklanjanja materijala se obavlja prije kromiranja tako da se debljina premaza može uključiti u dopuštene dimenzije.
CNC glodanje je prikladno za ravne površine, utore, džepove, elemente montaže, komponente kalupa i druge prizmatične geometrije. Kritična područja koja bi trebala ostati neobložena također se mogu identificirati tijekom obrade i zaštititi maskiranjem tijekom procesa kromiranja.
CNC tokarenje je posebno prikladno za osovine, šipke, čahure, valjke, klipove i druge rotacijske komponente. Ovi dijelovi mogu se tokariti malo manje veličine prije tvrdog kromiranja, što omogućuje da se premazivanjem i naknadnim procesom brušenja promjer dovede do zadane konačne tolerancije.
5-osna CNC obrada korisna je za složene komponente sa zakrivljenim površinama, višestrukim kutovima, dubokim elementima ili preciznim površinama smještenim na nekoliko strana. Dovršavanje ovih geometrija s manje podešavanja prije kromiranja može pomoći u održavanju odnosa elemenata i smanjenju akumuliranih pogrešaka podešavanja.
Izravno CNC rezanje gotovog sloja kroma moguće je u odabranim situacijama, ali se mora pažljivo kontrolirati jer agresivno rezanje može uzrokovati pucanje, ljuštenje ili lokalno uklanjanje premaza. Za kritične površine od tvrdog kroma, precizno brušenje se općenito preferira za konačnu dimenzijsku korekciju.
Mljevenje
Brušenje je najčešća metoda precizne završne obrade debelih prevlaka tvrdog kroma.
Cilindrično brušenje može dovesti osovine, šipke i valjke do konačnog promjera i kružnosti, dok površinsko brušenje može kontrolirati ravne površine.
Parametri brušenja moraju izbjegavati pretjeranu toplinu ili agresivno uklanjanje koje bi moglo puknuti, izgorjeti ili lokalno oštetiti krom.
Lapiranje
Prekrivanje se koristi kada je nakon prevlačenja potrebna vrlo fina površinska obrada, ravnost ili kontrola dimenzija.
Uklanja puno manju količinu materijala od tipičnog brušenja i koristan je za precizno brtvljenje ili spajanje površina.
Budući da je krom tvrd, odabir abraziva, pritisak i vrijeme brušenja moraju se pažljivo kontrolirati.
poliranje
Poliranje poboljšava glatkoću i izgled kromirane površine, a da pritom nije primarna metoda za veće dimenzijske korekcije.
Dekorativni krom može se polirati radi postizanja visoke vizualne kvalitete, dok se funkcionalne površine mogu kontrolirano polirati radi smanjenja hrapavosti.
Treba izbjegavati pretjerano poliranje jer se tanki premazi mogu lokalno ukloniti.
Kada je potrebna strojna obrada nakon galvanizacije
Obrada nakon galvanizacije je neophodna kada se potrebna konačna tolerancija ili završna obrada površine ne može pouzdano postići samo galvanizacijom.
Posebno je korisno za:
- Hidraulične šipke
- Precizne osovine
- valjci
- Nosive površine
- Komponente kalupa
- Promjeri brtvi
- Popravljene istrošene komponente
Stoga bi slijed strojne obrade i prevlačenja trebao biti planiran kao jedan proizvodni proces, a ne kao dvije nepovezane operacije.
Koje su uobičajene primjene kromiranja?
Kromiranje se često koristi u automobilskim komponentama, industrijskoj opremi, dijelovima za zrakoplovnu industriju, robotici i automatizaciji, kalupima i alatima, hidrauličkim komponentama i dekorativnim potrošačkim proizvodima. Funkcionalne primjene uglavnom koriste tvrdi krom, dok se u primjenama usmjerenim na izgled općenito koristi dekorativni krom.
Autokuće
Kromiranje se koristi u automobilskim dijelovima i zbog izgleda i zbog funkcionalnih površinskih performansi.
Dekorativne primjene uključuju ukrasne letvice, ručke, kotače i vanjske komponente. Funkcionalni tvrdi krom može se koristiti na mehaničkim površinama sklonim habanju gdje su trenje i trajnost važni.
Završnu obradu treba odabrati prema tome je li zahtjev vizualni izgled, otpornost na habanje, zaštita od korozije ili kombinacija oboje.
Industrijska oprema
Industrijska oprema koristi tvrdo kromiranje na komponentama izloženim kliznom kontaktu, abraziji, ponovljenim kretnjama i teškim radnim uvjetima.
Tipični dijelovi uključuju šipke, osovine, valjke, cilindre, klipove, vodilice i strojne komponente.
Tvrdi krom također može vratiti istrošene dimenzije, potencijalno produljujući vijek trajanja skupih komponenti umjesto zamjene cijelog dijela.
zračno-kosmički prostor
U zrakoplovnim primjenama koriste se inženjerski kromirani premazi na odabranim komponentama koje zahtijevaju otpornost na habanje, kontrolirano trenje i dimenzionalnu obnovu.
Površine povezane s podvozjem, aktuatori, osovine i druge mehaničke komponente mogu koristiti tvrdi krom gdje je to dopušteno primjenjivom specifikacijom.
Budući da su dijelovi za zrakoplovnu industriju kritični za sigurnost, kemija prevlačenja, kontrola vodikove krhkosti, sljedivost, inspekcija i odobreni zahtjevi za obradu posebno su važni.
Robotika i automatizacija
Robotske i automatizacijske komponente mogu koristiti tvrdi krom tamo gdje ponovljeno klizanje, pozicioniranje i mehanički kontakt uzrokuju trošenje.
Potencijalni dijelovi uključuju klipnjače aktuatora, vodilice, klinove, valjke, učvršćivače i precizne pokretne komponente.
Nisko trenje i dimenzijska konzistentnost mogu pomoći u smanjenju trošenja u visokocikličnoj automatizaciji, ali debljina premaza mora biti uključena u tolerancijski stog.
Kalupi i alati
Kalupi i alati koriste tvrdi krom za poboljšanje otpornosti na habanje, smanjenje lijepljenja i produljenje vijeka trajanja.
Krom se može nanositi na površine kalupa, matrice, alate za oblikovanje, mjerače i područja habanja koja su izložena ponovljenom kontaktu.
Za preciznu izradu alata, poliranje i brušenje nakon prevlačenja mogu biti potrebni kako bi se vratila točna geometrija i završna obrada površine.
Hidraulične i cilindrične komponente
Hidraulične i cilindrične komponente spadaju među najčešće korištene tvrdokromirane dijelove jer njihove površine neprestano klize u odnosu na brtve i ležajeve.
Hidraulične šipke, klipnjače, cilindri i klipnjači imaju koristi od tvrdoće, otpornosti na habanje, zaštite od korozije i kontrolirane površinske obrade.
Zaobljenost, ravnost, debljina premaza, hrapavost površine i prianjanje su ključni jer izravno utječu na vijek trajanja brtve i propuštanje.
Potrošački i ukrasni dijelovi
Potrošački proizvodi uglavnom koriste dekorativni krom zbog njegovog sjajnog metalnog izgleda i lakoće čišćenja.
Primjene uključuju slavine, ručke, komponente kućanskih aparata, okov za namještaj, automobilske ukrase i ukrasne elemente.
U ovim primjenama, priprema površine i podslojevi su posebno važni jer čak i male ogrebotine ili nedostaci poliranja mogu ostati vidljivi kroz završnu kromiranu završnu obradu.
Koji su uobičajeni nedostaci kromiranja?
Uobičajeni nedostaci kromiranja uključuju ljuštenje, loše prianjanje, koroziju, rupice, pucanje, neravnomjernu debljinu, gorenje, promjenu boje, stvaranje mjehurića i probleme povezane s vodikom. Većina nedostataka nastaje zbog loše pripreme površine, nepravilne kemije kupke, nestabilne gustoće struje, neprikladne geometrije ili nepravilne kontrole procesa.
| Mana | Česti uzrok | Mogući rezultat |
| piling | Loše čišćenje ili aktivacija | Odvajanje premaza |
| Koštunjavanje | Kontaminacija ili plin | Gruba površina |
| kreking | Stresni ili procesni uvjeti | Smanjena zaštita |
| Nejednaka debljina | Trenutna distribucija | Dimenzijska pogreška |
| Gorenje | Prekomjerna gustoća struje | Tamna/gruba područja |
| žestok | Slabo prianjanje/plin | Lokalni kvar premaza |
Ljuštenje i loše prianjanje
Do ljuštenja dolazi kada se krom ili temeljni premaz ne veže pravilno za podlogu.
Uobičajeni uzroci uključuju onečišćenje uljem, oksidne filmove, lošu aktivaciju, nekompatibilnu prethodnu obradu ili neadekvatan temeljni premaz.
Najbolja prevencija je pravilna priprema podloge, a ne jednostavno povećanje debljine kroma.
Kopice i rupice
Udubljenja i rupice su male površinske šupljine ili diskontinuiteti u prevučenom premazu.
Mogu biti posljedica kontaminacije, mjehurića plina, nedostataka osnovnog materijala, lošeg čišćenja ili nestabilnih uvjeta u kupki.
Kod brtvljenja i preciznih kliznih površina, čak i male udubine mogu utjecati na trošenje, curenje i površinsku obradu.
kreking
Do pucanja dolazi kada naprezanja unutar sloja kroma premaše ono što premaz može podnijeti.
Tvrdi krom prirodno ima karakterističnu strukturu pukotina u mnogim procesima, ali nekontrolirano makropukotine mogu smanjiti performanse.
Debljina, uvjeti u kadi, toplina brušenja, geometrija podloge i radno naprezanje mogu utjecati na ponašanje pri pucanju.
Nejednaka debljina
Neravnomjerna debljina nastaje jer struja galvanizacije nije ravnomjerno raspoređena po svakom elementu.
Rubovi i izbočine mogu brže nanijeti premaz, dok udubljenja, duboke rupe i zaštićena područja mogu primiti manje.
Pomoćne anode, zaštita, dizajn uređaja, orijentacija dijela i brušenje nakon prevlačenja mogu pomoći u upravljanju raspodjelom debljine.
Paljenje i promjena boje
Paljenje i promjena boje općenito ukazuju na neprikladnu gustoću struje, kemijski sastav kupke, temperaturu ili uvjete površine.
Spaljena područja mogu izgledati tamno, hrapavo ili neusklađeno s okolnim kromom.
Budući da nedostatak može utjecati i na izgled i na integritet premaza, samo poliranje površine možda neće riješiti temeljni problem.
Vodikova krtost
Vodikova krhkost može nastati kada vodik koji nastaje tijekom čišćenja ili galvanizacije uđe u osjetljivi čelik visoke čvrstoće.
Dio može u početku proći dimenzijsku kontrolu, ali kasnije razviti odgođene pukotine.
Kritične komponente stoga bi trebale slijediti utvrđene zahtjeve za pečenje s ublažavanjem vodika i kontrolu procesa na temelju čvrstoće materijala i primjenjivih standarda.
Kako se može ukloniti kromirani premaz?
Kromiranje se može ukloniti mehaničkim skidanjem, kemijskim skidanjem ili obrnutim galvaniziranim nanošenjem. Najbolja metoda ovisi o osnovnom materijalu, debljini kroma, geometriji dijela, dimenzijskim zahtjevima i hoće li se komponenta ponovno prekrivati.
Mehaničko uklanjanje
Mehaničko uklanjanje koristi brušenje, pjeskarenje, poliranje ili neki drugi abrazivni postupak za fizičko uklanjanje sloja kroma.
Praktično je za dostupne površine i debele premaze, posebno kada će se podloga naknadno ponovno obrađivati.
Nedostatak je gubitak dimenzija. Prekomjerno uklanjanje može oštetiti rubove, promijeniti geometriju ili ukloniti previše osnovnog materijala.
Kemijsko skidanje
Kemijsko skidanje uklanja krom pomoću kontrolirane kemijske otopine odabrane za premaz i podlogu.
Može dosegnuti geometrije koje je teško brusiti i smanjiti mehanička oštećenja dijela.
Međutim, kemijski postupak skidanja mora biti kompatibilan s temeljnim materijalom i svim međuslojevima nikla ili bakra.
Obrnuto galvaniziranje
Obrnuto galvaniziranje uklanja krom obrnutim smjerom elektrokemijskog procesa prevlačenja.
Pozlaćena komponenta je konfigurirana tako da se krom otapa s njene površine u otopinu za obradu.
Ova metoda može osigurati kontrolirano skidanje sloja, ali zahtijeva profesionalnu kemijsku i električnu kontrolu procesa.
Kada se dio može ponovno prekriti žicom?
Dio se može ponovno prekriti kada se stari premaz može ukloniti bez ugrožavanja podloge, a preostala komponenta i dalje zadovoljava dimenzijske i strukturne zahtjeve.
Nakon skidanja sloja, površinu treba pregledati na koroziju, pukotine, istrošenost, udubljenja i gubitak dimenzija.
Istrošene komponente mogu zahtijevati strojnu obradu, brušenje ili popravak prije nego što se nanese novi sloj kroma i vrati na potrebnu dimenziju.
Koliko košta kromiranje?
Cijena kromiranja ovisi o veličini dijela, geometriji, osnovnom materijalu, vrsti kroma, debljini premaza, pripremi površine, maskiranju, završnoj obradi, inspekciji, količini serije i zahtjevima obrade u skladu s uvjetima okoliša. Iz tog razloga, cijena kromiranja obično se navodi na temelju crteža i specifikacije, a ne samo na temelju površine.
Što utječe na cijenu kromiranja?
Na cijenu kromiranja utječu sve operacije potrebne prije i poslije taloženja kroma, ne samo količina upotrijebljenog kroma.
Glavni pokretači troškova uključuju:
- Dimenzije dijela
- Površina
- Tvrdi vs. dekorativni krom
- Potrebna debljina
- Uklanjanje postojećeg premaza
- poliranje
- Maskiranje
- Brušenje nakon galvanizacije
- Inspekcija
- Veličina serije
- Osnovni materijal
- Sukladnost s okolišem
Jednostavna dekorativna komponenta stoga može koštati puno manje od precizne hidraulične šipke koja zahtijeva debeli tvrdi krom i završno cilindrično brušenje.
Kako debljina i veličina dijela utječu na cijenu
Debljina i veličina dijela utječu na cijenu jer veće površine i deblji premazi zahtijevaju veći kapacitet prevlačenja i vrijeme obrade.
Tvrdi krom obično košta više od tankog dekorativnog sloja kada je potrebna značajna debljina.
Veliki ili dugi dijelovi također mogu zahtijevati specijalizirane spremnike, stalke, anode, opremu za rukovanje i strojeve za brušenje, što povećava troškove proizvodnje.
Kako precizno maskiranje i završna obrada utječu na cijenu
Precizno maskiranje i završna obrada povećavaju troškove jer dodaju rad, pribor, inspekciju i sekundarne operacije.
Komponenta s nekoliko neobloženih navoja, provrta, referentnih točaka i uskih tolerancija zahtijeva više planiranja procesa nego potpuno obloženi jednostavni dio.
Brušenje ili lepanje nakon prevlačenja također povećava troškove, ali može biti potrebno za postizanje konačne tolerancije i završne obrade površine.
Koliko dugo traje kromiranje?
Kromiranje može trajati od nekoliko godina do desetljeća, ovisno o vrsti kroma, debljini premaza, prianjanju, podlozi, trošenju, izloženosti koroziji, podmazivanju, održavanju i uvjetima rada. Ne postoji jedinstvena vrijednost vijeka trajanja koja se primjenjuje na svaku kromiranu komponentu.
Čimbenici koji utječu na vijek trajanja
Vijek trajanja kromiranog premaza kontroliran je i premazom i radnim okruženjem.
Važni čimbenici uključuju:
- Debljina premaza
- Priprema podloge
- adhezija
- Opterećenje
- Brzina klizanja
- abrazija
- Podmazivanje
- Vlaga
- Kemijska izloženost
- Temperatura
- održavanje
Malo korištena unutarnja dekorativna komponenta i kontinuirano ciklička hidraulična šipka stoga mogu imati potpuno različit vijek trajanja.
Izdržljivost tvrdog kroma u odnosu na dekorativni kroma
Tvrdi krom je općenito izdržljiviji na mehaničko trošenje jer je dizajniran kao funkcionalni inženjerski premaz i obično je puno deblji.
Dekorativni krom optimiziran je uglavnom za izgled i zaštitu od korozije putem višeslojnog sustava premaza.
Ako su abrazija i klizni kontakt primarni problemi, tvrdi krom je obično bolji izbor. Ako je izgled prioritet, dekorativni krom je obično prikladniji.
Koje su ekološke i sigurnosne zabrinutosti kromiranja?
Glavne ekološke i sigurnosne zabrinutosti kromiranja uključuju izloženost opasnim spojevima kroma, posebno šesterovalentnom kromu, kao i magli od galvanizacije, kontaminiranoj otpadnoj vodi, rukovanju kemikalijama i opasnom otpadu. Industrijsko galvaniziranje stoga zahtijeva inženjersku ventilaciju, osobnu zaštitnu opremu, kontrolu procesa i pravilnu obradu otpada.
Rizici heksavalentnog kroma
Šesterovalentni kromovi spojevi korišteni u tradicionalnim procesima prevlačenja Cr⁶⁺ predstavljaju značajne profesionalne i ekološke opasnosti.
Izloženost se može dogoditi putem magle, kontaminiranih površina, procesnih kemikalija ili otpadnih tokova.
Zbog toga industrijski pogoni koji koriste šesterovalentni krom zahtijevaju strogu kontrolu izloženosti i poštivanje važećih lokalnih propisa o zaštiti okoliša i radu.
Ventilacija, otpadne vode i osobna zaštitna oprema
Ventilacija kontrolira maglu u zraku koja se stvara oko spremnika za galvanizaciju, dok osobna zaštitna oprema smanjuje izravan kontakt radnika s procesnim kemikalijama.
Pročišćavanje otpadnih voda je neophodno jer voda za ispiranje i istrošene kemikalije mogu sadržavati krom i druge metale.
Postrojenja također zahtijevaju kontrolirano skladištenje kemikalija, postupke u slučaju izlijevanja, praćenje, održavanje i gospodarenje opasnim otpadom.
Trovalentni krom kao alternativa
Trovalentni krom je alternativa šesterovalentnom kromu za mnoge dekorativne primjene i može smanjiti neke ekološke i profesionalne rizike povezane s kemijom Cr⁶⁺.
Može pružiti svijetao izgled i dobru otpornost na koroziju korištenjem Cr³⁺ umjesto Cr⁶⁺.
Međutim, ne bi trebao automatski zamijeniti tvrdi šesterovalentni krom u svakoj inženjerskoj primjeni. Potrebna učinkovitost premaza i industrijske specifikacije i dalje određuju je li zamjena prikladna.
Kromiranje u usporedbi s drugim površinskim završnim obradama
Kromiranje se razlikuje od niklanja, cinčanja, elektrohemijskog niklanja i PVD-a jer je posebno snažno u površinskoj tvrdoći, otpornosti na habanje, funkcionalnim površinama s niskim trenjem i sjajnom dekorativnom izgledu. Druge završne obrade mogu biti bolje kada su prioritet ujednačena debljina, žrtvena zaštita od korozije, složena geometrija, boja ili vrlo tanki premazi.
| završiti | Glavna prednost | Tipičan razlog odabira |
| Plating Chrome | Tvrdoća i trošenje | Klizne/habajuće površine |
| Naljepnica s niklom | Korozija + izgled | Opća zaštita |
| Cinkanje | Žrtvena zaštita od korozije | Čelični pričvršćivači |
| Bezelektrični nikl | Jednoličan premaz | Složena geometrija |
| PVD | Tanki tvrdi dekorativni premaz | Precizne/kozmetičke površine |
Kromiranje u odnosu na niklanje
Kromiranje općenito pruža tvrđu i otporniju vanjsku površinu, dok se niklanje obično odabire za zaštitu od korozije, izravnavanje, izgled i kao podsloj ispod kroma.
U dekorativnim krom-nikl sustavima, dva procesa se nadopunjuju, a ne natječu.
Ako je potrebna velika otpornost na klizna oštećenja, tvrdi krom može biti poželjniji. Ako je ujednačena dekorativna zaštita važnija, završni slojevi na bazi nikla mogu biti dovoljni.
Kromiranje u odnosu na cinčanje
Kromiranje pruža tvrdoću i otpornost na habanje, dok cinčanje prvenstveno štiti čelik kroz žrtveno ponašanje korozije.
Cink se široko koristi za vijke, nosače, pričvršćivače i opći čelični okov jer je ekonomičan i učinkovit protiv korozije.
Tvrdi krom je prikladniji za precizne radne površine izložene trenju i abraziji.
Kromiranje u odnosu na elektrohemijsko niklanje
Bezstrujno taloženje nikla bez vanjske električne struje dobro je poznato po tome što proizvodi relativno ujednačenu debljinu na složenoj geometriji.
Kromiranje je osjetljivije na raspodjelu struje, što može uzrokovati veće varijacije debljine oko rubova i udubljenja.
Bezprolazni nikal stoga može biti bolji za složene oblike koji zahtijevaju jednoliku pokrivenost, dok tvrdi krom ostaje atraktivan za površine otporne na habanje.
Kromiranje u odnosu na PVD premaz
Kromiranje je elektrokemijski mokri proces, dok PVD nanosi tanke filmove u vakuumskom okruženju.
PVD može proizvesti vrlo tanke, tvrde premaze različitih boja i kemijskih sastava, uz manje dimenzionalne naslage nego teški tvrdi krom.
Tvrdi krom ostaje koristan za deblje funkcionalne premaze, dimenzionalnu restauraciju i komponente koje se mogu brusiti nakon prevlačenja.
Kako odabrati pravi postupak kromiranja?
Pravi postupak kromiranja treba odabrati prema otpornosti na habanje, izloženosti koroziji, izgledu, potrebnoj debljini premaza, dimenzijskoj toleranciji, materijalu podloge, zahtjevima okoliša, troškovima i obujmu proizvodnje. Tvrdi krom se općenito odabire za funkcionalne površine otporne na habanje, dok se dekorativni krom odabire prvenstveno zbog izgleda.
Odaberite na temelju otpornosti na habanje
Odaberite tvrdi krom kada komponenta doživljava klizanje, abraziju, trenje ili ponovljeni mehanički kontakt.
Osovine, šipke, valjci, kalupi, cilindri i alati su tipični primjeri.
Debljinu premaza, konačnu hrapavost površine, podmazivanje, spojni materijal i kontaktno opterećenje treba procijeniti zajedno, umjesto da se krom bira samo prema tvrdoći.
Odaberite na temelju otpornosti na koroziju
Odaberite sustav premaza prema stvarnom korozivnom okruženju, umjesto da pretpostavljate da su svi kromirani premazi otporni na hrđu.
Vlaga, sol, kemikalije, temperatura, pukotine, poroznost i oštećenje premaza mogu utjecati na otpornost na koroziju.
Kod dekorativnih sustava, nikal i drugi podslojevi mogu značajno doprinijeti otpornosti na koroziju.
Odaberite na temelju izgleda
Odaberite dekorativni krom kada su svjetlina, reflektivnost, boja i vizualna konzistentnost primarni zahtjevi.
Svijetli krom, satenski krom i crni krom mogu stvoriti vrlo različite vizualne efekte.
Za kozmetičke dijelove, odobreni uzorci i standardi izgleda mogu smanjiti sporove oko sjaja, teksture, ogrebotina i boje.
Odaberite na temelju tolerancije i debljine
Odaberite debljinu premaza zajedno s dimenzijskom tolerancijom jer prevlačenje mijenja veličinu komponente.
Osovina s uskom tolerancijom može se morati strojno obraditi na manju mjeru, kromirati na veću mjeru, a zatim izbrusiti do konačnog promjera.
Za navoje, provrte, dosjede ležajeva i spojne površine, maskiranje može biti ekonomičnije od korekcije dimenzija nakon prevlačenja.
Odaberite na temelju osnovnog materijala
Odaberite postupak kromiranja prema kompatibilnosti s podlogom jer čelik, nehrđajući čelik, aluminij, mesing i plastika zahtijevaju različite predobrade.
Aluminij može zahtijevati cinčanje i međuslojeve, nehrđajući čelik treba aktivaciju, a plastika zahtijeva metalizaciju prije konvencionalnog galvaniziranja.
Stoga bi osnovni materijal trebao biti identificiran točnom vrstom kad god je to moguće.
Odaberite na temelju troškova i obujma proizvodnje
Odaberite kromiranje prema ukupnim troškovima proizvodnje, a ne samo prema cijeni premaza.
Jeftin premaz može postati skup ako zahtijeva opsežno poliranje, maskiranje, ponovnu obradu, brušenje, inspekciju ili odbačene dijelove.
Za CNC projekte, pregled dopuštenja za obradu, maskiranja, debljine premaza i zahtjeva za završnu kontrolu prije proizvodnje može smanjiti i troškove i dimenzionalni rizik.
Pitanja i odgovori
Možete li kromirati plastiku?
Da, plastika se može kromirati, ali prvo mora postati električno vodljiva. ABS je jedna od najčešćih podloga. Površina se kemijski jetka, aktivira i prekriva vodljivim slojem bakra ili nikla prije kromiranja. Tipična debljina dekorativnog kroma daleko je manja od industrijskog tvrdog kroma. Kromiranje plastike široko se koristi za automobilske obloge, kontrole uređaja, ručke i potrošačke proizvode gdje je potrebna mala težina i metalni izgled.
Kako kromirati čelik?
Čelik se kromira čišćenjem i odmašćivanjem površine, uklanjanjem oksida, aktiviranjem čelika, maskiranjem neprevučenih dijelova, a zatim galvanizacijom kroma pod kontroliranim uvjetima struje i kupke. Debljina tvrdog kroma uvelike varira ovisno o primjeni i može doseći stotine mikrometara za obnovu ili površine s velikim habanjem. Precizne osovine se obično prevlače preveliko i bruše natrag do konačnog promjera. Visokočvrsti čelici također mogu zahtijevati ublažavanje vodikove krhkosti prema primjenjivim specifikacijama.
Je li kromirani premaz otporan na hrđu?
Ne, kromirani dijelovi nisu potpuno otporni na hrđu. Krom može poboljšati otpornost na koroziju, ali pore, pukotine, ogrebotine, tanka područja ili oštećenje premaza mogu izložiti temeljni čelik vlazi. Dekorativni sustavi često koriste bakar i nikal ispod tankog sloja kroma kako bi poboljšali zaštitu od korozije. Tvrdi krom također sadrži karakteristične mikropukotine u mnogim procesima. Vijek trajanja stoga ovisi o strukturi premaza, debljini, podlozi, okolišu, održavanju i izloženosti soli, kemikalijama ili abraziji.
Kako kromirati aluminij?
Aluminij se kromira prvo uklanjanjem nečistoća i oksida, a zatim primjenom specijalizirane predobrade poput cinkanja jer se krom ne prianja pouzdano izravno na prirodnu površinu aluminijevog oksida. Međusloj bakra ili nikla obično se nanosi prije završnog sloja kroma. Za precizne CNC aluminijske dijelove, inženjeri moraju uzeti u obzir debljinu premaza na promjerima, provrtima, navojima i dosjedima te jasno identificirati površine koje je potrebno maskirati prije prevlačenja.
Je li kromiranje otrovno?
Kromiranje može sadržavati otrovne tvari, posebno procesi koji koriste šesterovalentni krom, Cr⁶⁺. Industrijski objekti stoga zahtijevaju kontroliranu ventilaciju, osobnu zaštitnu opremu, rukovanje kemikalijama, pročišćavanje otpadnih voda i upravljanje izloženošću. Trovalentni krom, Cr³⁺, općenito se smatra alternativom s nižim rizikom i široko se koristi za dekorativno prevlačenje, ali i dalje zahtijeva odgovarajuće industrijske kontrole. Sigurnosni rizik uglavnom se odnosi na kemiju prevlačenja i izloženost na radnom mjestu, a gotova kromirana komponenta treba se procijeniti prema njenom specifičnom sustavu premaza i namjeravanoj primjeni.
Zaključak
Kromiranje je svestran postupak završne obrade površine koji se koristi za poboljšanje otpornosti na habanje, tvrdoće površine, korozijskih svojstava, trenja, izgleda i vijeka trajanja komponenti. Tvrdi krom najbolje odgovara zahtjevnim mehaničkim površinama, dok se dekorativni krom fokusira na izgled i zaštitu površine. Za precizne dijelove, priprema podloge, debljina premaza, maskiranje, dopuštene dimenzije, kontrola vodikove krhkosti, brušenje i završna kontrola trebaju se uzeti u obzir prije nego što dio uđe u proizvodnju.
U TiRapidu pružamo precizne CNC strojne i proizvodne usluge za prilagođene metalne i plastične komponente koje zahtijevaju kontrolirane dimenzije i profesionalnu površinsku obradu. Od CNC glodanja i tokarenja do složenih preciznih dijelova koji zahtijevaju kromiranje, brušenje, poliranje ili druge sekundarne završne obrade, naš tim može vam pomoći u odabiru materijala, DFM analizi, planiranju tolerancija, proizvodnji i završnoj kontroli kvalitete.