
Precizna obrada akrila zahtijeva dobro razumijevanje ponašanja materijala, izbora alata i kontroliranih parametara procesa. Sažeo sam ključna svojstva akrila, prikladne vrste materijala, strategije obrade, odabir alata i parametara, metode završne obrade, postupke rješavanja problema i uobičajene primjene - pomažući dizajnerima i inženjerima da brzo savladaju osnove za proizvodnju visokokvalitetnih akrilnih komponenti.
Što Iakril
Akril, također poznat kao PMMA ili pleksiglas, je prozirni termoplast koji se odlikuje izvrsnom optičkom bistrinom, dobrom mehaničkom čvrstoćom i izvanrednom obradivošću. Po mom iskustvu u proizvodnji, razumijevanje ponašanja akrila kao materijala ključno je za postizanje visoke prozirnosti i stabilne dimenzijske točnosti.
Uobičajeni alternativni materijali IObrada akrila
| Materijal | Ključne prednosti | Otpornost na udarce | obradivost | Tipične primjene | Razina troškova |
| Polikarbonat (PC) | Visoka čvrstoća, otpornost na toplinu, izvrsna vanjska izdržljivost | Oko 250× jači od akrila | Dobra obradivost, ali sklon taljenju ako se pregrije | Zaštitni štitnici, naočale, štitnici za strojeve, kućišta za rasvjetu | visok |
| ABS | Isplativo, jaka otpornost na udarce, dobra dimenzijska stabilnost | Dobra otpornost na udarce | Jednostavno za CNC obradu, idealno za masovnu proizvodnju brizganjem | Automobilski dijelovi, kućišta potrošačke elektronike, strukturne komponente | Nizak |
| petg | Fleksibilan, otporan na pucanje, termoformabilan, jednostavan za korištenje | Srednja do visoka otpornost na udarce | Lako se reže, savija toplinom i oblikuje u složene oblike | Oznake, pakiranje, omoti, proizvodi za izlaganje | Srednje nizak |
| Akril (PMMA) | 92% prozirnosti, izvrstan izgled, optička obradivost | Umjerena otpornost na udarce | Zahtijeva kontrolu topline tijekom obrade, idealno za dijelove visokog izgleda | Izložbeni stalci, optički elementi, medicinski prozori, ukrasni elementi | Srednji |
Materijalna svojstva akrila
Gustoća: 1.18 g/cm³, što akril čini znatno lakšim od stakla uz zadržavanje čvrstoće, što je prednost za lagane primjene.
Vlačna čvrstoća: Kreće se od 8,000 do 11,000 psi, što osigurava da može izdržati naprezanje bez loma, nudeći veću trajnost u usporedbi sa staklom.
UV otpornost: Akril se može pohvaliti izvrsnom UV otpornošću, s mogućnošću da izdrži dugotrajno izlaganje sunčevoj svjetlosti, što ga čini idealnim za vanjsku signalizaciju, automobilske komponente i medicinsku opremu.
Otpornost na udarce: Iako je otporniji na udarce od stakla, akril je manje otporan od polikarbonata, što znači da je skloniji pucanju pod jakim udarcem ili naprezanjem.
Akrilna kombinacija lakoće, čvrstoće i prozirnosti čini ga popularnim izborom za širok raspon primjena, iako treba biti oprezan u situacijama s visokim udarcima gdje bi polikarbonat mogao biti prikladnija alternativa.
Što je CNC obrada akrila
CNC obrada akrila odnosi se na proces transformacije akrilne (PMMA) sirovine u visokoprecizne, visokoprozirne komponente pomoću opreme kao što su CNC glodalice, laserski rezači, gravirke, bušilice i tokari. U usporedbi s tradicionalnom ručnom izradom, CNC obrada pruža strože tolerancije, vrhunsku ponovljivost te optički kvalitetne rubove i površine.
Uobičajeni postupci obrade koji se koriste za akril
Prilikom obrade akrila, obično odabirem odgovarajući postupak na temelju geometrije dijela, zahtjeva za transparentnošću i konačne primjene. U nastavku su navedene najčešće korištene metode precizne obrade:
CNC glodanje
CNC glodanje uklanja akrilni materijal velikom brzinom rotacije glodalice. Reznice slijede programirane putanje alata i uklanjaju materijal sloj po sloj. Osnovni princip je "rezanje na bazi strugotine", gdje oštri rubovi s pozitivnim nagibom čisto režu materijal tako da izlazi kao strugotina, a ne da se topi. Ova metoda izvrsno se pokazao kod ravnih površina, džepova, zakošenja i složenih 3D geometrija.
CNC okretanje
CNC tokarenje rotira akrilne šipke ili cijevi velikom brzinom dok alat za rezanje ostaje nepomičan i postupno se uvlači u materijal. To stvara cilindrične elemente, stepenice, utore i unutarnje provrte. Budući da rotacija obratka generira stabilne sile rezanja, tokarenje je idealno za optičke prstenove, prozirne cijevi i precizne brtvene komponente.
Lasersko rezanje
Lasersko rezanje koristi CO₂ lasersku zraku za trenutno zagrijavanje akrilne površine, uzrokujući isparavanje ili taljenje materijala i njegovo izbacivanje iz reza. Mehanizam je termičko uklanjanje materijala pretvorbom svjetlosne energije u toplinu. Proizvodi čiste, sjajne rubove, ali je ograničen samo na 2D rezanje ravnine.
Graviranje i označavanje
Graviranje koristi rezače mikropromjera ili laserske zrake za uklanjanje vrlo tankog sloja površinskog materijala, stvarajući plitke utore, teksture, uzorke ili svjetlosne puteve. Mehanizam je "mikro-rezanje" ili "mikro-taljenje", a široko se primjenjuje na logotipe, identifikacijske oznake i ukrasne elemente.
Bušenje
Bušenje koristi svrdlo s konusnim rubom za prodiranje u akril aksijalnom silom tijekom rotacije. Kontinuirano odvođenje strugotine održava rez stabilnim. Ovaj proces stvara precizne rupe i upuštanja koja se obično koriste u montaži, montaži i konstrukcijama kućišta.
Toplinsko savijanje i termooblikovanje
Kada se zagrije do točke omekšavanja (oko 150–160 °C), akril postaje savitljiv i može se savijati ili oblikovati pomoću fiksatora. Princip se oslanja na toplinsku relaksaciju molekularnih lanaca PMMA, što im omogućuje ponovno poravnanje pod utjecajem vanjske sile. Termooblikovanje i oblikovanje prikladni su za velike ploče i masovno proizvedene komponente.
Prednosti i ograničenja precizne obrade akrila
Prednosti
Optička završna obrada
CNC obrada u kombinaciji s poliranjem parom može postići gotovo staklenu prozirnost (92%). Za medicinske korisnike rutinski postižemo tolerancije od ±0.05 mm na prozirnim prozorčićima za pregled.
Visoka ponovljivost za složene značajke
U usporedbi s laserskim rezanjem, CNC podržava 3D značajke kao što su stepenice, udubljenja, zaobljenja, skošenja i precizni utori.
Lagan i učinkovit za obradu
Akril je 50% lakši od stakla i nudi lakše poliranje u usporedbi s polikarbonatom, smanjujući troškove obrade i logistike.
Ograničenja
Sklon pucanju ili izbjeljivanju od stresa
Pogotovo kod ekstrudiranog akrila, nepravilne brzine pomicanja ili tupi alati mogu uzrokovati krhotine, pukotine ili izbjeljivanje duž rubova.
Uski prozor termičke obrade
Iznad ~90°C, akril se počinje topiti i stvarati ljepljive rubove, što čini hlađenje zrakom i brzo uklanjanje strugotine neophodnim.
Niža otpornost na udarce
Akril nije prikladan za okruženja s visokim udarcima, polikarbonat (PC) treba koristiti kada je čvrstoća prioritet.
Koje vrste akrilnih materijala i oblika za opskrbu su prikladne za strojnu obradu
Odabir prave vrste akrila i njegovog odgovarajućeg načina isporuke ključan je za postizanje točnosti obrade, optičke jasnoće i ukupne stabilnosti dijela. Različite vrste akrila značajno se razlikuju u unutarnjem naprezanju, optičkim performansama i ponašanju obrade, dok različiti oblici isporuke određuju izvedivu veličinu dijela i strategiju obrade.
Vrste akrilnih materijala
Lijevani akril (Cell-Cast Acrylic)
Lijevani akril proizvodi se stvrdnjavanjem tekuće PMMA smole unutar kalupa, što rezultira niskim unutarnjim naprezanjem i izvrsnom optičkom ujednačenošću.
Ponašanje pri obradi: Čisto se lomi tijekom rezanja, što omogućuje stabilniji zahvat alata i manje taljenja.
U svojim projektima gotovo uvijek biram lijevane ploče za optičke panele jer se njihovi rubovi mogu polirati do gotovo staklene čistoće.
Ekstrudirani akril
Ekstrudirani akril se proizvodi protiskivanjem rastaljenog PMMA kroz ekstruzijsku matricu, što stvara veće unutarnje naprezanje.
Ponašanje pri obradi: Skloniji taljenju, izbjeljivanju duž putanja alata i deformacijama povezanim s toplinom, zahtijeva pojačano hlađenje.
Pogodan je za kućišta, poklopce zaslona i prozirne komponente niske preciznosti.
Kontinuirano lijevani akril
Ovaj materijal se proizvodi postupkom kontinuiranog lijevanja na remenu, nudeći karakteristike između lijevanog i ekstrudiranog akrila.
Ponašanje pri obradi: Pokazuje vrhunsku dimenzijsku stabilnost i strože tolerancije debljine, idealno za velike CNC glodane ploče.
Modificirani akrilni, kompozitni akrilni i koekstrudirani listovi
Ti materijali uključuju modifikatore udara, usporivače gorenja ili slojevite strukture koje poboljšavaju performanse.
Na primjer, akril modificiran otporan na udarce obično se koristi za zaštitne štitove, ali zahtijeva malu dubinu rezanja kako bi se izbjeglo pucanje među slojevima.
Matirani, teksturirani, obojeni i IR-propuštajući akril
To se odnosi na funkcionalne ili estetske varijacije standardnog akrila.
Matirane ploče dobro funkcioniraju za graviranje i pozadinsko osvjetljenje natpisa
Obojeni listovi se široko koriste za izlaganje i brendiranje
IR-propusne ploče idealne su za senzorske prozore
Njihovi principi obrade podudaraju se s prozirnim akrilom, iako se vizualni rezultat razlikuje.
Akrilni kalupi za CNC obradu
Listovi
Najčešći oblik, idealan za lasersko rezanje, CNC glodanje, graviranje i ostale ravne obrade.
Obično radim s pločama debljine 1 mm – 30 mm, što pokriva primjene od zaslonskih panela do kućišta i optičkih prozora.
Štapovi
Koristi se za CNC tokarenje za izradu cilindara, leća, valjaka i mehaničkih konektora.
Šipke nude izvrsnu ujednačenost, omogućujući stabilnu rotaciju velikom brzinom s minimalnom ekscentričnošću ili vibracijama.
cijevi
Pogodno za cijevi za tekućine, rasvjetne cijevi i zaštitne kućišta.
Održavaju kružnost tijekom tokarenja i rezanja, ali pričvršćivanje mora spriječiti deformaciju od pritiska stezanja.
Blokovi i diskovi
Idealno za debele komponente ili optičke dijelove poput leća ili svjetlosno vodljivih kocki.
To zahtijeva višestepeno rezanje kako bi se spriječilo da unutarnje naprezanje uzrokuje pukotine tijekom obrade.
Profili i prilagođeni ekstruzije
Dizajnirano za tračnice, kanale, okvire i izložbene konstrukcije sa posebnim presjecima.
Principi obrade slični su ravnim pločama, ali pričvršćivači moraju pružiti punu potporu kako bi se izbjeglo uvijanje ili savijanje.
Koja su ključna svojstva materijala koja treba uzeti u obzir prilikom obrade akrila
Akril (PMMA) je vrlo pogodan za preciznu obradu zbog svoje visoke optičke jasnoće, krutosti i predvidljivog ponašanja pri rezanju. Međutim, također je osjetljiv na toplinu, naprezanje i pucanje. Razumijevanje svojstava njegovog materijala omogućuje inženjerima donošenje točnih odluka tijekom dizajna i obrade - smanjujući nedostatke uz poboljšanje kvalitete površine, prozirnosti i dimenzijske točnosti.
Fizička i mehanička svojstva akrila
| Svojstvo | tipična vrijednost | Utjecaj na strojnu obradu |
| Vlačna čvrstoća | 60–75 MPa | Tvrd i stabilan tijekom glodanja, ali sklon krhkom lomu pod prekomjernim opterećenjem |
| Elastični modul | 2.5–3.5 GPa | Visoka krutost pomaže u održavanju dimenzijske preciznosti |
| Snaga udara | ~15–20 kJ/m² | Umjerena žilavost - zahtijeva kontrolu topline tijekom rezanja velikom brzinom kako bi se izbjeglo pucanje |
| Gustoća | 1.18 g / cm3 | Lagan, idealan za zaslone i strukturne komponente |
| Rockwellova tvrdoća | M90 | Površina je relativno tvrda, ali osjetljiva na ogrebotine, preporučuje se zaštitna folija |
Toplinska svojstva i ponašanje povezano s toplinom
Akril je termoplastični materijal i snažno reagira na promjene temperature.
Temperatura omekšavanja po Vicatu: ~100°C
Prekomjerno trenje tijekom CNC obrade može omekšati površinu, uzrokujući topljenje ili deformaciju.
Točka taljenja: ~160 °C
Zbog nepravilne kontrole energije, posebno kod laserskog rezanja, mogu se pojaviti taline ili tragovi opeklina.
Koeficijent toplinskog širenja: 70–80 × 10⁻⁶/°C
Veliko toplinsko širenje čini akril prikladnim za obradu na sobnoj temperaturi, ali ne i za okruženja s visokim temperaturama za montažu.
Uvid u strojnu obradu:
Jednom sam strojno obradio seriju debelih akrilnih ploča gdje je prekomjerna dubina rezanja uzrokovala nakupljanje topline. Rubovi su postali bijeli - tipičan simptom mikropukotina uzrokovanih toplinskim naprezanjem. Od tada uvijek preporučujem višestepeno rezanje s jakim hlađenjem zrakom.
Optička svojstva i zahtjevi za jasnoću
Najveća prednost akrila je njegova optička prozirnost.
Propusnost svjetlosti do 92%, usporediva sa staklom
Indeks loma 1.49, idealan za svjetlovodne strukture i LED komponente
Može se polirati do optičke završne obrade (Ra < 0.01 μm)
Podržava poliranje plamenom, poliranje parom i dijamantnu završnu obradu
Uvid u strojnu obradu:
Prilikom proizvodnje panela za prikaz ili optičkih komponenti, kupci se često brinu zbog vidljivih tragova alata. Optimiziranim strategijama putanja alata (završna obrada kontura, putanje s konstantnim nazubljenim rezovima) i naknadnim poliranjem, jasnoća se može značajno poboljšati.
Kemijska stabilnost i otpornost na okoliš
Akril pruža snažnu otpornost na mnoge uobičajene kemikalije:
Dobra otpornost na slabe kiseline i alkohole
Osjetljivo na ugljikovodike, što može uzrokovati pucanje pod naponom
Bolja UV otpornost od polikarbonata - ne žuti na sunčevoj svjetlosti
Izvrsna otpornost na vremenske uvjete, održavanje bistrine na otvorenom dulje vrijeme
Praktičan primjer:
Vanjske svjetlosne kutije gotovo uvijek koriste lijevani akril jer ostaje proziran pod UV zračenjem, dok PC brže žuti.
Osjetljivost na stres, pucanje i izbjeljivanje uzrokovano stresom
Najčešći mehanizam kvara u obradi akrila je pukotine - izbjeljivanje uzrokovano naprezanjem, mikropukotine ili lomovi.
Česti uzroci uključuju:
Tupi alati uzrokuju kompresivno rezanje umjesto čistog smicanja
Preveliki pritisak stezanja tijekom učvršćivanja
Zaostalo unutarnje naprezanje iz nežarjenog materijala
Nakupljanje topline što dovodi do toplinskog naprezanja
Kontakt s otapalima poput alkohola ili benzina
Inženjerski uvid:
Jednom sam proizveo seriju prozirnih prozora za instrumente gdje je kupac inzistirao na korištenju nežarjenog materijala. Tijekom sastavljanja, zatezanje vijaka uzrokovalo je izbjeljivanje rubova. Za dijelove s navojnim rupama ili elementima za pričvršćivanje, sada uvijek preporučujem dodavanje radijusa ili odabir akrila modificiranog udarom.
Koji su glavni procesi u CNC obradi akrila
CNC obrada akrila zahtijeva precizno planiranje putanje alata, stabilno pričvršćivanje i strogu kontrolu topline, budući da je PMMA vrlo osjetljiv na temperaturu, oštrinu rezača i mehaničko naprezanje. Pravilan tijek rada - od programiranja i pripreme materijala do završne obrade - određuje konačnu jasnoću, kvalitetu ruba i dimenzijsku stabilnost dijela.
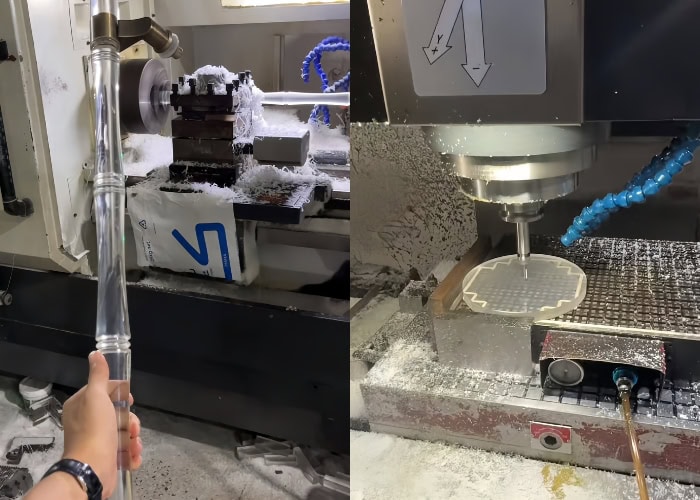
Planiranje procesa i CNC programiranje
Učinkovito programiranje je temelj visokokvalitetne obrade akrila. Ključni principi su minimiziranje nakupljanja topline, osiguravanje kontinuiranog uklanjanja strugotine i smanjenje naprezanja pri ponovnom zahvatu alata.
Spriječite nakupljanje topline:
Akril se brzo zagrijava zbog trenja, pa putanje alata moraju koristiti slojevito rezanje, odvojenu grubu i završnu obradu te izbjegavati ponovljeno rezanje na istom području.
Velika brzina vretena i brzi pomak:
Tipična obrada akrila koristi 10 000–24 000 okretaja u minuti, što omogućuje brže uklanjanje strugotine i smanjuje rizik od taljenja.
Glatke putanje alata:
Lučni prijelazi i strategije konstantnog nazubljenja pomažu u izbjegavanju tragova naprezanja i održavanju glatkih rubova.
Putanje alata za rezanje zrakom i uklanjanje strugotina:
Prilikom obrade svjetlosno vodljivih ploča često dodajem "prolaze zraka" kako bih otpuhao strugotine i ohladio zonu rezanja, značajno smanjujući bijele rubove.
Priprema materijala i gruba obrada
Priprema materijala izravno utječe na unutarnje naprezanje, deformaciju i stabilnost procesa obrade.
Uobičajene metode rezanja:
Lasersko rezanje: Brzo, ali stvara zonu utjecaja topline.
Rezanje pilom: Niska cijena, ali nije baš precizno.
Rezanje vodenim mlazom: Čisti rubovi, ali viši troškovi.
Ostavite dodatak za obradu od 1–2 mm:
To osigurava da završni prolaz može proizvesti površinu optičke kvalitete.
Sačuvajte zaštitnu foliju:
Kod velikih ploča uvijek držim foliju do završne faze poliranja kako bih izbjegao ogrebotine na površini tijekom rukovanja.
Završna obrada i oblikovanje
Ova faza određuje konačnu jasnoću, dimenzijsku točnost i kvalitetu površine akrilnih dijelova.
Koristite glodala s jednom oštricom ili poliranim rubom:
Oštri alati stvaraju čist rez umjesto topljenja, sprječavajući bijele rubove i mikropukotine.
Strategija slojevite završne obrade:
Svaki rez trebao bi biti 0.2–0.6 mm kako bi se smanjilo nakupljanje topline.
Ravnoteža posmaka i brzine:
Prebrzo → topljenje
Presporo → kidanje ili krzanje
Pravilno podešavanje ovisi o debljini, geometriji rezača i dizajnu dijela.
Vakuumsko učvršćivanje s mekim jastučićima:
Prilikom izrade prozirnih kućišta koristim vakuumske fiksatore u kombinaciji s mekim jastučićima kako bih izbjegao izbjeljivanje uslijed naprezanja uzrokovano pritiskom stezaljke.
Ublažavanje stresa i završna obrada
Završna obrada je ključna za postizanje optičke jasnoće i dugoročne stabilnosti.
Žarenje (ublažavanje naprezanja):
Zagrijavanje akrila na 80–90°C tijekom 2–4 sata uklanja unutarnje naprezanje i sprječava pucanje tijekom montaže.
Metode poliranja:
Mehaničko poliranje: Idealno za velike ravne površine.
Poliranje plamenom: Proizvodi jasne, sjajne rubove.
Poliranje parom: Postiže pravu optičku jasnoću za leće i dijelove svjetlovoda.
Antistatička završna obrada:
Akril lako privlači prašinu. Prije isporuke prozirnih pokrova uvijek nanosim antistatički tretman kako bi površina bila čista i vizualno besprijekorna.
Koji su ključni parametri koje treba uzeti u obzir prilikom obrade akrila
Akril (PMMA) je termoplastični materijal koji je vrlo osjetljiv na toplinu rezanja, oštrinu alata i pritisak stezanja. Stoga je odabir prave brzine pomaka, brzine vretena, dubine rezanja, alata i strategije hlađenja ključan za postizanje čistih rubova, površina bez neravnina i rezultata bez pukotina.
Odabir alata za obradu akrila
Geometrija alata i dizajn rezne oštrice
Najvažniji princip u obradi akrila je oštrina.
Alati moraju imati polirane rezne rubove kako bi se smanjilo trenje i izbjegle mikropukotine.
Veliki kut nagiba (~5°) pomaže u lakšem rezanju i smanjuje izbjeljivanje uslijed naprezanja.
U jednom od mojih projekata s svjetlosno vodljivom pločom, standardna glodalica uzrokovala je vidljive tragove povlačenja. Nakon prelaska na polirani rezač s jednom oštricom, jasnoća ruba se dramatično poboljšala.
Opcije s jednom oštricom, dvostrukom oštricom, rezanjem prema gore, rezanjem prema dolje
Jednostrujna glodalica (najpreporučljivija):
Najbolje odvođenje strugotine, idealno za izradu kristalno čistih rubova.
Dvostruko glodalo:
Pogodno za grubu obradu, ali stvara više topline.
Svrdlo s gornjim rezom:
Visoka učinkovitost uklanjanja strugotine, pogodna za debele limove.
Spušteni svrdlo:
Pritišće materijal prema dolje, idealno za tanke ploče kako bi se spriječilo podizanje.
Ravni bit:
Dobro za 2D konturiranje, ali daje nešto nižu jasnoću.
Alatni materijali i premazi
Karbid je najbolji izbor - oštar, izdržljiv i otporan na toplinu.
Alati s premazom se ne preporučuju, jer premazi mogu otupiti reznu oštricu.
Dijamantni alati su prikladni za optičku obradu, ali dolaze s većom cijenom.
Smjernice za brzinu posmaka i brzinu vretena
Rasponi parametara prema debljini i geometriji
Rezanje akrila naglašava veliku brzinu vretena i brzi pomak.
Tipične postavke:
Brzina vretena: 10,000–24,000 o/min
Brzina pomicanja: 800–2,200 mm/min
Dubina rezanja: 0.2–1.0 mm (ovisno o promjeru alata)
Za debele limove (>10 mm) potrebna je slojevita obrada.
Dubina svakog sloja trebala bi biti 10–20% promjera alata.
Dubina rezanja i strategija slojevitog nanošenja
Dubina grube obrade: 0.6–1.0 mm
Dubina završne obrade: 0.2–0.4 mm
Završni prolaz: Ostavite "rez na koži" od 0.1 mm kako biste maksimizirali prozirnost.
Prilikom izrade prozirnih kutija za izlaganje, obično smanjujem završni prolaz na 0.15 mm , što rezultira rubom koji izgleda gotovo poliran.
Hlađenje, podmazivanje i kontrola temperature
Metode hlađenja
Suho rezanje (najčešće):
Visoka brzina dodavanja pomaže u smanjenju nakupljanja topline.
Hlađenje zrakom (toplo preporučeno):
Komprimirani zrak značajno smanjuje rizik od topljenja.
Hlađenje maglom:
Korisno za obradu dubokih utora u debelim limovima.
Rashladna tekućina (ne preporučuje se):
Može uzrokovati oticanje i smanjiti optičku jasnoću.
Savjeti za sprječavanje topljenja, neravnina i izbjeljivanja
Za bolje odvođenje strugotine koristite svrdla s jednom oštricom.
Povećajte brzinu pomicanja kako biste smanjili zastoj zbog trenja.
Dodajte točke uvlačenja kako biste uklonili vruće strugotine.
Izbjegavajte zadržavanje alata unutar materijala.
Za optičke dijelove često kombiniram kontinuirano hlađenje zrakom s pokretom "odbacivanja strugotina" na kraju svakog sloja, što smanjuje topljenje i poboljšava jasnoću.
Pričvršćivanje i učvršćivanje obratka
Vakuumski uređaji i mekane podloge
Vakuumski stolovi idealni su za tanke limove, sprječavajući vibracije i savijanje.
Mekani jastučići (EVA ili guma) smanjuju stres uzrokovan stezanjem.
Strategija potpore za velike ili tanke dijelove
Veliki listovi zahtijevaju višetočkovnu potporu kako bi se spriječio "efekt bubnja".
Tanki limovi najbolje funkcioniraju s alatima za rezanje prema dolje kako bi se smanjilo kidanje rubova.
Izbjegavanje problema s vibracijama i stresom
Sila stezanja mora biti umjerena, pretjerani pritisak uzrokuje izbjeljivanje uslijed naprezanja.
Održavanje zaštitne folije poboljšava zaštitu površine i trenje pri hvatanju.
Jednom sam strojno obrađivao zaslon od jednog metra tradicionalnim stezaljkama, što je uzrokovalo izbjeljivanje rubova. Prelazak na vakuumsku hvataljku potpuno je riješio problem.
Koje su metode površinske obrade u akrilnoj obradi
Kombinacijom mehaničkog poliranja, poliranja plamenom, poliranja parom i rezanja dijamantima, akrilni dijelovi mogu postići prozirnost sličnu staklu ili prilagođene teksture poput mat i mliječnih završnih obrada. Osim toga, žarenje je ključno za uklanjanje unutarnjeg naprezanja i sprječavanje pucanja tijekom vremena.
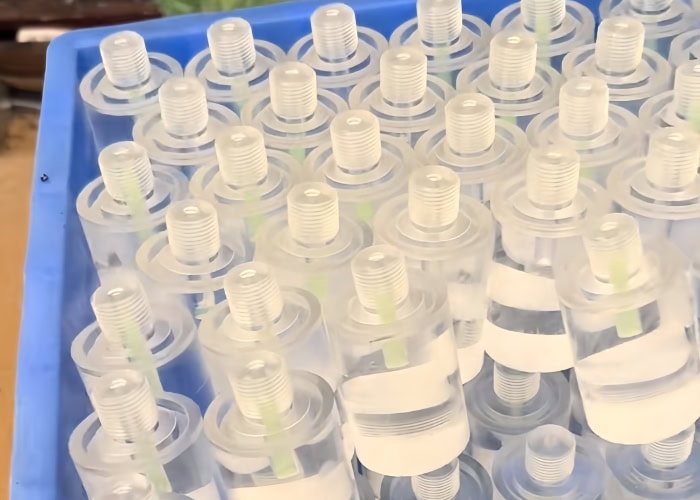
Postizanje optičke jasnoće
Kako bi se postigla optička transparentnost (do 92% propusnosti svjetlosti), svaki korak obrade i završne obrade mora se usredotočiti na minimiziranje površinskog naprezanja i toplinskih oštećenja.
Iz mog iskustva, najstabilnija metoda za proizvodnju rubova zrcalne kvalitete je kombinacija čistog rezanja poliranim alatima, žarenja i visokokvalitetnog poliranja. Ovaj tijek rada se široko koristi za svjetlovode, optičke prozore i prozirne dijelove za zaslone.
Tipičan put završne obrade usmjeren na jasnoću uključuje:
Korištenje alata s poliranim rubom za lagano rezanje
Kontroliranje topline kako bi se spriječilo izbjeljivanje
Izvođenje žarenja za ublažavanje unutarnjeg naprezanja
Primjena poliranja plamenom ili parom ovisno o zahtjevu za jasnoćom
Metode poliranja
Mehaničko brušenje i poliranje
Ova metoda koristi brusni papir (granulacije 400–1500) za progresivno mokro brušenje, nakon čega slijedi poliranje polirnom pastom i platnenim kotačem.
Načelo: Postupno smanjuje hrapavost površine tako da se svjetlost ravnomjerno lomi.
Najbolje za: Velike površine, pokrovne ploče, ravne ploče.
Ovu metodu često koristim za akrilne poklopce kada trebam potpuno ukloniti tragove alata.
Poliranje plamenom
Plamen vodika i kisika brzo topi površinu, omogućujući joj da teče i stvrdne se u sjajni završetak.
Načelo: Trenutačno površinsko topljenje i ponovno skrućivanje.
Najbolje za: Ravni rubovi i vanjske konture.
Bilješka: Tanke ploče mogu se iskriviti zbog koncentracije topline.
Poliranje parom / otapalom
Para metilen klorida omekšava površinu, omogućujući joj da se sama izravna.
Načelo: Kemijsko bubrenje uzrokuje protok površinskih molekula, stvarajući glatku, bistru završnu obradu.
Najbolje za: Složena geometrija, unutarnje rupe, uski kanali.
Ovu tehniku koristim za male optičke dijelove gdje je potrebna izuzetno visoka jasnoća.
Dijamantno tokarenje / Dijamantno poliranje
Alat s dijamantnim vrhom reže izravno kako bi stvorio zrcalnu površinu.
Načelo: Ultra oštro rezanje na nanometarskoj razini.
Najbolje za: Optičke leće, precizne komponente svjetlovoda.
Bilješka: Visoka cijena, ali najbolja moguća jasnoća.
Specijalni površinski efekti i funkcionalne završne obrade
Matirane, matirane i mat površine
Postiže se matiranim pločama ili finim brušenjem kako bi se dobilo difuzno svjetlo.
Primjena: Svjetleće kutije, izložbeni paneli, zasloni za privatnost.
Pjeskarenje i teksturiranje
Staklene kuglice ili čestice aluminijevog oksida stvaraju ujednačene mikroteksture.
Načelo: Mikroudar stvara kontrolirane površinske udubine.
Primjena: Dekorativni dijelovi, taktilne površine.
Sitotisak, slikanje i tisak
Logotipi, naljepnice i grafički uzorci mogu se dodati na akrilne površine.
Primjene: Kontrolne ploče, signalizacija, komponente brendiranja.
Lasersko označavanje i kodiranje
Laserska energija stvara mikro-urezane oznake.
Primjena: Serijski brojevi, QR kodovi, identifikacija dijelova.
Prednosti: Trajno, otporno na habanje, visoka preciznost.
Žarenje i ublažavanje stresa
Žarenje je bitno za oslobađanje unutarnjeg naprezanja uzrokovanog rezanjem, bušenjem i strojnom obradom.
Metoda: Držite na 80–90°C nekoliko sati, a zatim polako ohladite.
Načelo: Molekularni lanci se opuštaju i preuređuju u stabilnu strukturu.
Korist: Znatno smanjuje pucanje i nakupljanje slojeva.
Jednom sam strojno obradio seriju debelih akrilnih poklopaca koji su nakon tjedan dana razvili fine pukotine jer nisu bili žareni. Nakon prelaska na žareni materijal, problem je potpuno nestao.
Poboljšanje rubova, rupa i kutova
Završna obrada rubova uključuje skošenje, uklanjanje neravnina i precizno obrezivanje.
Zakošenja smanjuju koncentraciju naprezanja i poboljšavaju estetiku
Poboljšanje rupe povećava čvrstoću navoja i točnost prianjanja
Čista završna obrada rubova sprječava grebanje ruku oštrim rubovima
Za vrhunske dijelove za prikaz, zakošenje od 0.2–0.5 mm značajno poboljšava vrhunski izgled i korisničko iskustvo.
Koji su uobičajeni nedostaci u obradi akrila
Obrada akrila često se suočava s problemima poput pucanja, izbjeljivanja, topljenja i savijanja. Ove nedostatke obično uzrokuje prekomjerna toplina, tupi alati, neravnomjeran pritisak stezanja ili nepravilne postavke pomaka i brzine. Za postizanje optičke čistoće i stabilnih dimenzija, bitno je strogo kontrolirati stvaranje topline, opterećenje rezanja i mehaničko naprezanje tijekom cijelog procesa obrade.
Uobičajene vrste nedostataka u obradi
Pucanje, izbjeljivanje od stresa i napukline
Ovo je jedan od najčešćih problema u CNC obradi akrila, a često se pojavljuje oko izbušenih rupa, oštrih kutova ili savijenih područja.
Glavni uzroci:
Prekomjerna toplina tijekom rezanja rasteže unutarnje molekularne lance, što dovodi do koncentracije naprezanja
Neravnomjeran pritisak stezanja stvara lokalizirano mehaničko naprezanje
Ekstrudirani akril sadrži veće unutarnje naprezanje, što ga čini sklonijim pukotinama
Pravo iskustvo:
Jednom sam strojno obradio seriju prozirnih poklopaca izrađenih od ekstrudiranog lima. Nakon bušenja, oko rubova rupa pojavile su se bijele pukotine. Prelazak na lijevani akril i dodavanje koraka žarenja potpuno je riješilo problem.
Taljenje, neravnine i tragovi paljenja
Taljenje ukazuje na to da je temperatura rezanja previsoka, a neravnine obično nastaju zbog nedovoljne oštrine alata.
Glavni uzroci:
Brzina vretena je prevelika, a brzina pomaka premala, što uzrokuje prekomjerno trenje
Loše odvođenje strugotine što dovodi do ponovnog rezanja vruće strugotine
Tupi rezni rubovi koji povećavaju toplinu i površinsko pucanje
Tipični simptomi:
Sjajna rastopljena traka uz rubove
Lokalizirani žuti ili opekline
Površinska oštećenja koja se ne mogu u potpunosti ukloniti brušenjem
Iskrivljavanje, deformacija i dimenzijska nestabilnost
Budući da akril ima visoki koeficijent toplinskog širenja, može se deformirati tijekom obrade ili skladištenja ako se toplina ne kontrolira pravilno.
Glavni uzroci:
Lokalizirano širenje zbog nakupljanja topline tijekom rezanja
Nedovoljna podrška za velike tanke ploče, što uzrokuje vibracije ili progibanje
Oslobađanje unutarnjih naprezanja u nežarjenom materijalu
Primjer:
Prilikom obrade akrilne svjetlosne ploče duljine jedan metar, primijetio sam savijanje od 2-4 mm na gotovim dijelovima ako se tijekom obrade nije koristilo vakuumsko usisavanje i donje mekane podloge.
Strategije kontrole i prevencije procesa
Optimizacija parametara i upravljanje temperaturom
Temperatura je najvažniji faktor koji utječe na kvalitetu obrade akrila.
Ključne strategije:
Koristite veliku brzinu vretena u kombinaciji s brzim pomakom
Kontrolirajte dubinu rezanja u više slojeva kako biste izbjegli prekomjerno opterećenje
Koristite hlađenje zrakom ili maglom kako biste održali nisku temperaturu alata i materijala
Za ploče deblje od 15 mm često koristim strategiju rezanja u tri faze, koja učinkovito sprječava topljenje i izbjeljivanje.
Oštrina alata, kontrola trošenja i održavanje
Tupi alati odgovorni su za mnoge nedostatke, uključujući izbjeljivanje, topljenje i stvaranje neravnina.
Najbolje prakse:
Koristite O-žljebne rezače s jednim žljebom za maksimalno uklanjanje strugotine
Održavajte oštre rezne rubove, zamijenite alate čim se pojavi istrošenost rubova
Izbjegavajte korištenje alata koji su prethodno korišteni na metalu
Čak i mikroskopski zarezi na reznoj oštrici mogu uzrokovati površinske linije ili koncentraciju naprezanja.
Optimizacija učvršćivanja, potpore i stezanja
Stezanje izravno utječe na raspodjelu naprezanja, kontrolu vibracija i kvalitetu površine.
Preporučene strategije:
Za velike tanke ploče koristite vakuumske stolove kako biste izbjegli mehanički pritisak
Uključuje mekane jastučiće i zaštitnu foliju za sprječavanje ogrebotina i tragova naprezanja
Dodajte bočne potpore za duge ili tanke dijelove kako biste spriječili vibracije
Prilikom obrade prozirnih panela za prikaz često koristim kombinaciju mekih podloga i stezanja s tankim rubom, što značajno smanjuje izbjeljivanje i pucanje.
Pitanja i odgovori
Je li akril jednostavan za strojnu obradu?
Akril je relativno lako obrađivati zbog niske tvrdoće i izvrsne obradivosti. S vlačnom čvrstoćom od 8,000-11,000 psi i gustoćom od 1.18 g/cm³, akril se može precizno rezati, bušiti i glodati. Pravilna izrada alata, poput rezača od karbida ili HSS-a, osigurava glatke završne obrade i smanjuje trošenje alata. Iako se lako obrađuje, pažljiva pozornost na čimbenike poput brzine pomaka, brzine vretena i hlađenja ključna je za sprječavanje pucanja ili topljenja, posebno kod složenih dizajna.
Što Mbolna Is Best For Cizgovarajući Akrilik?
Najbolji stroj za rezanje akrila je CNC glodalica ili laserski rezač. CNC glodanje pruža visoku preciznost, idealno za zamršene oblike, s mogućnošću održavanja uskih tolerancija od ±0.001”. S druge strane, lasersko rezanje nudi čiste, polirane rubove i izvrsno je za detaljne dizajne. Obje metode minimiziraju nakupljanje topline, sprječavajući pucanje ili savijanje akrila. Za veće serije, lasersko rezanje je učinkovitije, dok je CNC glodanje poželjnije za složene, visokoprecizne dijelove.
Is CLear Acrylic As CLear As Gsnajka?
Prozirni akril je vrlo proziran, s propusnošću svjetlosti do 92%, što ga čini gotovo jednako prozirnim kao staklo. Međutim, njegov indeks loma od 1.49 nešto je niži od stakla, što može rezultirati manjim vizualnim izobličenjem. Unatoč tome, akril ima vrhunsku otpornost na udarce i manju težinu te ga čini praktičnom alternativom staklu u mnogim primjenama. Iako nije identičan po optičkoj jasnoći, akril se često preferira za primjene gdje su izdržljivost i sigurnost ključne, kao što su prozori, izlozi i natpisi.
Koliko dugo DOES Acrylic Pelastični zadnji dio?
Akrilna plastika je vrlo izdržljiva, s tipičnim vijekom trajanja od 10 do 30 godina, ovisno o okolišu. Njena UV otpornost pomaže u sprječavanju žućenja i degradacije pri izlaganju sunčevoj svjetlosti. U vanjskim primjenama, akril može zadržati svoju prozirnost i čvrstoću desetljećima, što ga čini idealnim za znakove, prozore i displeje. Pravilno održavanje, poput redovitog čišćenja, može dodatno produžiti njegov vijek trajanja. Međutim, akril može biti sklon ogrebotinama, što s vremenom može utjecati na njegovu estetsku kvalitetu.
Mogu li koristiti CNC glodalicu za prozirni akril?
Da, CNC glodalica je prikladna za rezanje prozirnog akrila. Nudi visoku preciznost, osiguravajući glatke rubove i točne dimenzije. Prilikom korištenja CNC glodalice za akril, bitno je odabrati prave alate za rezanje, poput karbidnih svrdla, i optimizirati parametre poput brzine vretena i brzine pomaka kako bi se spriječilo pucanje ili nakupljanje topline. Osim toga, korištenje odgovarajućih tehnika stezanja i hlađenja može pomoći u postizanju čistih rezova i očuvanju prozirnosti materijala, što CNC glodalice čini učinkovitim izborom za obradu akrila.
Zaključak
Zaključno, CNC obrada pruža izvrsnu preciznost i konzistentnost pri radu s akrilom, što ga čini idealnom metodom za visokokvalitetne rezultate. Vrhunska optička jasnoća akrila, u kombinaciji s njegovom svestranošću i lakoćom obrade, čini ga idealnim materijalom za projekte koji zahtijevaju transparentnost, trajnost i polirani završetak. Bilo da se radi o medicinskim uređajima, automobilskim komponentama ili privlačnim natpisima, akril je materijal koji se ističe. Ako razmišljate o akrilu za svoj sljedeći projekt, slobodno mi se obratite – rado ću podijeliti uvide o tome kako CNC obrada može pomoći da vašu viziju oživite s neusporedivom preciznošću!
















