
स्टैम्पिंग धातु के पुर्जों के कुशल और बड़े पैमाने पर उत्पादन के लिए व्यापक रूप से उपयोग की जाने वाली विनिर्माण प्रक्रिया है। स्टैम्पिंग को समझना इंजीनियरों और खरीदारों को यह तय करने में मदद करता है कि लागत, सटीकता और उत्पादन मात्रा के लिहाज से यह कब सही विकल्प है। डाई और नियंत्रित बल का उपयोग करके, स्टैम्पिंग के माध्यम से शीट मेटल को उच्च स्तर की पुनरावृति और न्यूनतम अपव्यय के साथ काटा, मोड़ा और आकार दिया जा सकता है।
इस गाइड में, मैं बताता हूँ कि स्टैम्पिंग कैसे काम करती है, आमतौर पर कौन सी सामग्री का उपयोग किया जाता है, और स्टैम्पिंग कब सबसे प्रभावी विनिर्माण समाधान है।
मुद्रांकन क्या है?
स्टैम्पिंग एक विनिर्माण प्रक्रिया है जिसका उपयोग डाई और प्रेस के माध्यम से नियंत्रित बल लगाकर धातु के पुर्जों को आकार देने के लिए किया जाता है। इंजीनियरिंग की दृष्टि से, स्टैम्पिंग को गति, स्थिरता और बड़े पैमाने पर उत्पादन के लिए डिज़ाइन किया गया है।
स्टैम्पिंग, जिसे मेटल स्टैम्पिंग या प्रेस फॉर्मिंग भी कहा जाता है, एक धातु निर्माण प्रक्रिया है जिसमें यांत्रिक, हाइड्रोलिक या सर्वो प्रेस का उपयोग करके शीट मेटल को डाई में दबाकर उसे आकार दिया जाता है। सीएनसी मशीनिंग के विपरीत, जिसमें सामग्री हटाई जाती है, स्टैम्पिंग प्लास्टिक विरूपण पर निर्भर करती है, जिससे कम से कम सामग्री की बर्बादी के साथ पुर्जों को तेजी से बनाया जा सकता है।
व्यावहारिक विनिर्माण में, स्टैम्पिंग आमतौर पर 0.3 मिमी से 6 मिमी मोटाई वाली शीट धातुओं पर काम करती है, जिनमें कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा और पीतल शामिल हैं। टूलिंग डिज़ाइन के आधार पर, एक ही स्टैम्पिंग प्रक्रिया में ब्लैंकिंग, पियर्सिंग, बेंडिंग, एम्बॉसिंग या शैलो ड्राइंग जैसी प्रक्रियाएँ शामिल हो सकती हैं, जिन्हें अक्सर एक प्रोग्रेसिव डाई में संयोजित किया जाता है।
मेरे अनुभव के अनुसार, जब उत्पादन मात्रा अधिक होती है तो स्टैम्पिंग विशेष रूप से उपयोगी हो जाती है। एक बार टूलिंग पूरी हो जाने पर, प्रेस प्रति मिनट सैकड़ों पुर्जे बना सकती हैं, जिससे बड़ी मात्रा में पुर्जों के लिए अत्यंत सुसंगत आयाम प्राप्त होते हैं। इस स्तर की दोहराव क्षमता को कटिंग-आधारित प्रक्रियाओं से समान लागत पर प्राप्त करना कठिन है।
मैंने अक्सर देखा है कि सीएनसी मशीनिंग या लेजर कटिंग के माध्यम से डिज़ाइन की पुष्टि हो जाने के बाद स्टैम्पिंग का उपयोग किया जाता है। एक बार ज्यामिति और सहनशीलता की पुष्टि हो जाने के बाद, स्टैम्पिंग पर स्विच करने से निर्माताओं को उत्पादन स्थिरता में सुधार करते हुए प्रति यूनिट लागत में भारी कमी करने में मदद मिलती है। यही कारण है कि स्टैम्पिंग को ऑटोमोटिव कंपोनेंट्स, इलेक्ट्रिकल टर्मिनलों, उपकरण हाउसिंग और औद्योगिक ब्रैकेट में व्यापक रूप से अपनाया जाता है।
मेटल स्टैम्पिंग क्या है?
मेटल स्टैम्पिंग एक विनिर्माण प्रक्रिया है जिसमें डाई और प्रेस का उपयोग करके शीट मेटल के पुर्जे बनाए जाते हैं। इंजीनियरिंग की दृष्टि से, इसे उच्च मात्रा में उत्पादन में गति, स्थिरता और लागत दक्षता के लिए डिज़ाइन किया गया है।
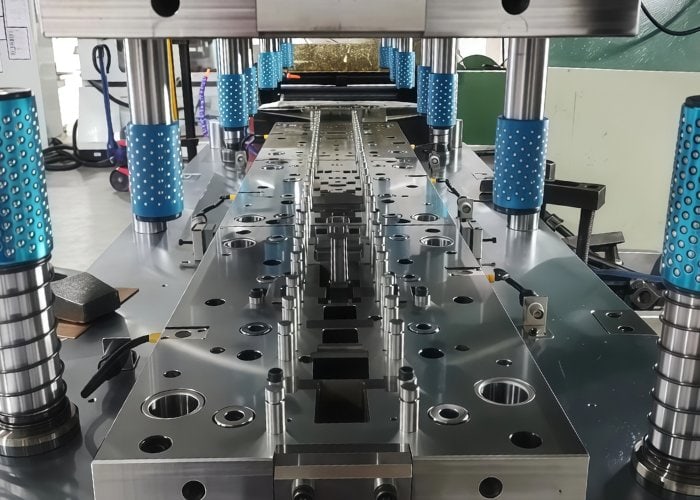
मेटल स्टैम्पिंग , जिसे मेटल प्रेसिंग भी कहा जाता है, एक शीट मेटल बनाने की प्रक्रिया है जिसमें धातु को नियंत्रित बल लगाकर आकार दिया जाता है, न कि सामग्री को हटाकर। यह प्रक्रिया प्लास्टिक विरूपण पर आधारित है, जिससे सपाट धातु की चादरों को न्यूनतम अपशिष्ट के साथ कार्यात्मक भागों में परिवर्तित किया जा सकता है।
व्यावहारिक विनिर्माण में, धातु की ढलाई आमतौर पर कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा और पीतल जैसी सामग्रियों पर की जाती है, जिनकी मोटाई आमतौर पर 0.3 मिमी से 6 मिमी तक होती है। डाई के डिज़ाइन के आधार पर, ढलाई एक ही प्रेस चक्र के भीतर कई क्रियाएं कर सकती है, जिनमें ब्लैंकिंग, पियर्सिंग, बेंडिंग, एम्बॉसिंग और शैलो ड्राइंग शामिल हैं।
मेरे अनुभव के अनुसार, उत्पाद का डिज़ाइन स्थिर होने और मांग का अनुमान लगाया जा सकने पर मेटल स्टैम्पिंग विशेष रूप से उपयोगी हो जाती है। टूलिंग पूरी होने के बाद, प्रेस प्रति मिनट सैकड़ों पुर्जे बना सकती हैं, जिससे बड़े पैमाने पर उत्पादन में उत्कृष्ट आयामी स्थिरता सुनिश्चित होती है। यही कारण है कि स्टैम्पिंग ऑटोमोटिव कंपोनेंट्स, इलेक्ट्रिकल टर्मिनलों, उपकरण हाउसिंग और औद्योगिक ब्रैकेट के लिए एक पसंदीदा समाधान है।
हालांकि, स्टैम्पिंग तकनीक त्वरित डिज़ाइन परिवर्तन या कम मात्रा में उत्पादन के लिए उपयुक्त नहीं है। इसकी मुख्य विशेषता दोहराव योग्य, दीर्घकालिक उत्पादन है, जहाँ टूलिंग निवेश को बड़ी मात्रा में वितरित करके प्रति इकाई लागत को बहुत कम किया जा सकता है।
स्टैम्पिंग प्रक्रिया क्या है? चरण-दर-चरण विवरण
स्टैम्पिंग प्रक्रिया एक संरचित क्रम का पालन करती है जो सपाट धातु की शीट को उच्च गति से तैयार भागों में परिवर्तित करती है। प्रत्येक चरण को समझने से इंजीनियरों को व्यवहार्यता, लागत दक्षता और उत्पादन क्षमता का मूल्यांकन करने में मदद मिलती है।
चरण 1: सामग्री का चयन और तैयारी
स्टैम्पिंग प्रक्रिया उपयुक्त शीट मेटल सामग्री के चयन से शुरू होती है, जो आमतौर पर कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा या पीतल होती है। मोटाई आमतौर पर 0.3 मिमी से 6 मिमी तक होती है, जो पार्ट की मजबूती और बनाने की सीमाओं पर निर्भर करती है। शीट कॉइल या ब्लैंक के रूप में उपलब्ध कराई जा सकती हैं और घर्षण और टूल के घिसाव को कम करने के लिए अक्सर पहले से ही चिकनाई युक्त होती हैं।
चरण 2: प्रेस में सामग्री डालना
स्टैम्पिंग प्रेस में शीट मेटल को मैन्युअल रूप से (कम मात्रा वाले कार्यों के लिए) या कॉइल फीडर और स्ट्रेटनर का उपयोग करके स्वचालित रूप से डाला जाता है। अधिक मात्रा वाले उत्पादन में, स्वचालित फीडिंग सटीक स्थिति सुनिश्चित करती है और 100 स्ट्रोक प्रति मिनट से अधिक की चक्र गति को सपोर्ट करती है।
चरण 3: पंचिंग और फॉर्मिंग प्रक्रियाएं
एक बार सही स्थिति में आ जाने पर, प्रेस एक पंच के माध्यम से बल लगाता है, जिससे सामग्री डाई कैविटी में चली जाती है। इस चरण में, कई क्रियाएं हो सकती हैं, जिनमें शामिल हैं:
- रिक्त(बाहरी आकृति को काटना)
- भेदी(छेद बनाना)
- झुकाव(कोण या फ्लैंज बनाना)
- समुद्भरण (विशेषताएं या चिह्न जोड़ना)
- उथली रेखाचित्र(गहराई जोड़ना)
प्रोग्रेसिव डाइज़ में, ये क्रियाएं एक ही प्रेस चक्र के दौरान कई स्टेशनों पर होती हैं।
चरण 4: निष्कासन और भाग पृथक्करण
ढलाई के बाद, मुद्रित भाग को डाई से बाहर निकाल दिया जाता है, जबकि अतिरिक्त सामग्री स्वचालित रूप से अलग हो जाती है। प्रगतिशील प्रणालियों में, पट्टी के प्रत्येक स्ट्रोक के साथ आगे बढ़ने पर तैयार भाग लगातार बाहर निकलते रहते हैं।
चरण 5: द्वितीयक प्रसंस्करण और निरीक्षण
उपयोग की आवश्यकताओं के आधार पर, स्टैम्प्ड पार्ट्स की डिबरिंग, सतह उपचार, हीट ट्रीटमेंट या प्लेटिंग की जा सकती है। आयामी निरीक्षण और गुणवत्ता जांच से एकरूपता सुनिश्चित होती है, विशेष रूप से सटीक माप वाले या सुरक्षा की दृष्टि से महत्वपूर्ण घटकों के लिए।
मेरे अनुभव के आधार पर, एक बार यह कार्यप्रणाली स्थिर हो जाने पर, स्टैम्पिंग से बेजोड़ दोहराव क्षमता प्राप्त होती है। मैं अक्सर देखता हूँ कि ग्राहक सीएनसी प्रोटोटाइपिंग के बाद इस प्रक्रिया को अपनाते हैं, जिससे उन्हें बड़े पैमाने पर लागत में कमी और उत्पादन में विश्वसनीयता दोनों प्राप्त होती हैं।
स्टैम्पिंग प्रेस क्या है और यह कैसे काम करता है?
स्टैम्पिंग प्रेस वह मुख्य मशीन है जो नियंत्रित बल लगाकर धातु को आकार देने की प्रक्रिया को संचालित करती है। स्टैम्पिंग प्रेस की कार्यप्रणाली को समझने से इंजीनियरों को उत्पादन के लिए सही प्रकार की प्रेस, क्षमता और गति का चयन करने में मदद मिलती है।
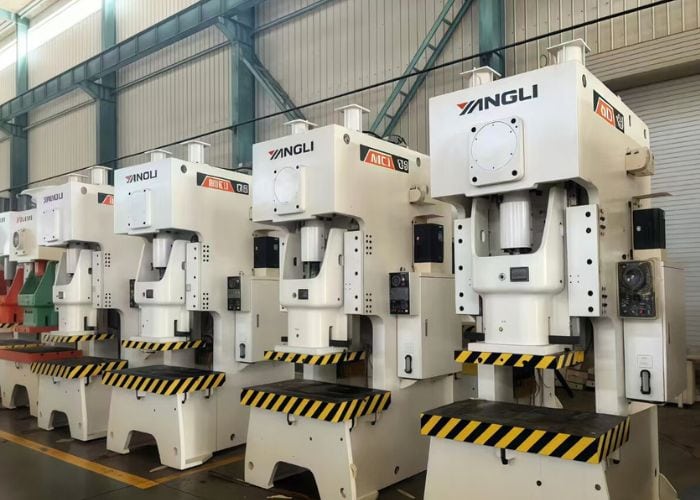
स्टैम्पिंग प्रेस एक यांत्रिक प्रणाली है जिसे डाई का उपयोग करके शीट मेटल को आकार देने के लिए सटीक बल, गति और स्ट्रोक नियंत्रण प्रदान करने के लिए डिज़ाइन किया गया है। मूल रूप से, प्रेस ऊर्जा को ऊर्ध्वाधर गति में परिवर्तित करता है, जिससे पंच डाई में चला जाता है और धातु को प्लास्टिक रूप से विकृत कर देता है।
व्यावहारिक विनिर्माण में, एक स्टैम्पिंग प्रेस में कई प्रमुख घटक होते हैं:
- ढांचा– यह संरचनात्मक मजबूती प्रदान करता है और निर्माण भार को अवशोषित करता है।
- राम (स्लाइड)– बल लगाने के लिए लंबवत गति करता है
- मुहर लगाने का सेट– इसमें पंच और डाई कैविटी शामिल है
- ड्राइव सिस्टम– यांत्रिक, हाइड्रोलिक या सर्वो-आधारित
- नियंत्रण प्रणाली– स्ट्रोक, गति और बल को नियंत्रित करता है
स्टैम्पिंग प्रेस को आमतौर पर मैकेनिकल प्रेस, हाइड्रोलिक प्रेस और सर्वो प्रेस में वर्गीकृत किया जाता है। मैकेनिकल प्रेस उच्च गति उत्पादन में उत्कृष्ट होते हैं, जो अक्सर 100-600 स्ट्रोक प्रति मिनट की गति से चलते हैं, जिससे वे प्रोग्रेसिव डाई के लिए आदर्श बन जाते हैं। हाइड्रोलिक प्रेस स्ट्रोक के दौरान समायोज्य बल प्रदान करते हैं और डीप ड्राइंग या जटिल आकार देने के लिए बेहतर माने जाते हैं। सर्वो प्रेस प्रोग्रामेबल मोशन प्रोफाइल प्रदान करते हैं, जो उन्नत अनुप्रयोगों के लिए लचीलेपन और सटीकता का संयोजन करते हैं।
धातु ढलाई प्रक्रियाओं के सामान्य प्रकार
धातु निर्माण में कई प्रकार की ढलाई और कटाई प्रक्रियाएं शामिल होती हैं, जिनमें से प्रत्येक विशिष्ट ज्यामिति, सामग्री और उत्पादन लक्ष्यों के अनुरूप होती है। इन सामान्य प्रकार की निर्माण प्रक्रियाओं को समझने से इंजीनियरों को सबसे कुशल और लागत प्रभावी विनिर्माण दृष्टिकोण चुनने में मदद मिलती है।
रिक्त
ब्लैंकिंग एक ऐसी प्रक्रिया है जिसमें शीट मेटल से एक सपाट आकृति काटी जाती है, और कटा हुआ टुकड़ा अंतिम भाग बन जाता है। यह अक्सर स्टैम्पिंग में पहला चरण होता है और ब्रैकेट, वॉशर और प्लेट बनाने में व्यापक रूप से उपयोग किया जाता है। मेरे अनुभव के अनुसार, ब्लैंकिंग से उच्च आयामी स्थिरता मिलती है और प्रोग्रेसिव डाई में बहुत तेज़ चक्र समय संभव हो पाता है।
भेदी
पियर्सिंग तकनीक से पंच और डाई का उपयोग करके शीट मेटल में छेद या खांचे बनाए जाते हैं। ड्रिलिंग के विपरीत, पियर्सिंग से बिना चिप्स उत्पन्न किए, तेज गति से साफ छेद बनते हैं। मैंने अक्सर इलेक्ट्रिकल टर्मिनलों और माउंटिंग फिक्स्चर के लिए पियर्सिंग का उपयोग होते देखा है, खासकर जब छेद और किनारे के बीच कम दूरी की आवश्यकता होती है।
झुकाव
धातु को सीधी धुरी के अनुदिश प्लास्टिक रूप से विकृत करके बेंडिंग के माध्यम से कोण, फ्लैंज या चैनल बनाए जाते हैं। यह प्रक्रिया संरचनात्मक मजबूती और असेंबली फिट के लिए आवश्यक है। उत्पादन में, द्वितीयक प्रक्रियाओं को कम करने के लिए बेंडिंग को अक्सर ब्लैंकिंग और पियर्सिंग के साथ एकीकृत किया जाता है।
समुद्भरण
एम्बॉसिंग से लोगो, रिब्स या पहचान चिह्न जैसी उभरी हुई या धंसी हुई आकृतियाँ बनाई जा सकती हैं। कार्यात्मक दृष्टिकोण से, एम्बॉसिंग से सामग्री की मोटाई बढ़ाए बिना उसकी मजबूती बढ़ती है। जब पुर्जों को सुदृढ़ीकरण या ट्रेसबिलिटी की आवश्यकता होती है, तो मैं अक्सर एम्बॉसिंग की सलाह देता हूँ।
रेखाचित्र (सरल रेखाचित्र)
ड्राइंग प्रक्रिया में, धातु की सपाट शीट को डाई कैविटी में खींचकर उथले, कप जैसे आकार में परिवर्तित किया जाता है। यह प्रक्रिया हाउसिंग, कवर और एनक्लोजर में आम है। हालांकि गहरे ड्रॉ के लिए सामग्री पर सावधानीपूर्वक नियंत्रण की आवश्यकता होती है, वहीं स्टैम्पिंग आधारित उत्पादन में शैलो ड्राइंग अत्यधिक कुशल है।
प्रगतिशील स्टैम्पिंग
प्रोग्रेसिव स्टैम्पिंग में कई क्रियाविधियाँ - ब्लैंकिंग, पियर्सिंग, बेंडिंग और फॉर्मिंग - एक ही डाई सेट में समाहित होती हैं। प्रत्येक प्रेस स्ट्रोक के साथ, सामग्री अगले स्टेशन पर पहुँच जाती है। मेरे प्रोजेक्ट्स में, प्रोग्रेसिव डाइज़ उच्च मात्रा में उत्पादन की रीढ़ हैं, जो उत्कृष्ट दोहराव के साथ प्रति मिनट सैकड़ों तैयार पुर्जे प्राप्त करती हैं।
मेटल स्टैम्पिंग में आमतौर पर किन सामग्रियों का उपयोग किया जाता है?
धातु ढलाई के प्रदर्शन, लागत और पुर्जों की विश्वसनीयता में सामग्री का चयन महत्वपूर्ण भूमिका निभाता है। इंजीनियरिंग की दृष्टि से, सही सामग्री ढलाई क्षमता, मजबूती, जंग प्रतिरोध और उत्पादन दक्षता के बीच संतुलन बनाए रखती है।
कार्बन स्टील
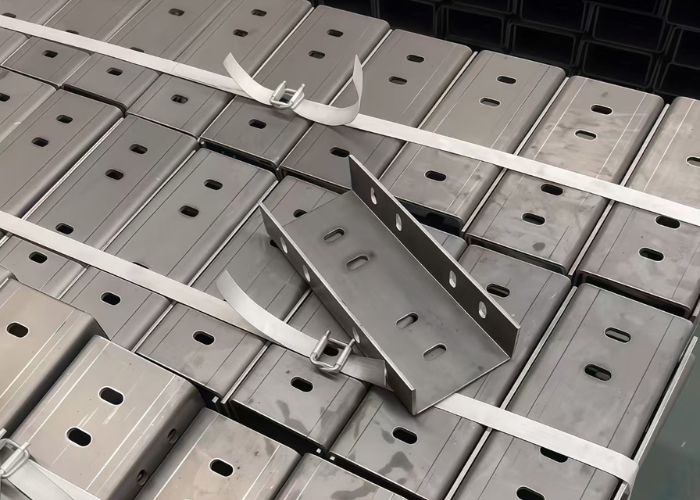
कार्बन स्टील अपनी उत्कृष्ट आकार देने की क्षमता, मजबूती और किफायती होने के कारण सबसे व्यापक रूप से उपयोग की जाने वाली स्टैम्पिंग सामग्री है । कम कार्बन वाले ग्रेड को आकार देना आसान होता है और ये ब्रैकेट, पैनल और संरचनात्मक घटकों के लिए उपयुक्त होते हैं। मेरे प्रोजेक्ट्स में, जब अत्यधिक सामग्री लागत के बिना मजबूती की आवश्यकता होती है, तो अक्सर कार्बन स्टील को ही चुना जाता है।
स्टेनलेस स्टील
स्टेनलेस स्टील में जंग प्रतिरोधकता और टिकाऊपन का उत्कृष्ट गुण होता है, जो इसे चिकित्सा उपकरणों, खाद्य सामग्री और बाहरी अनुप्रयोगों के लिए आदर्श बनाता है। कार्बन स्टील की तुलना में इसे ढालना कठिन होता है, लेकिन डाई डिज़ाइन और स्नेहन को अनुकूलित करने पर यह स्टैम्पिंग में अच्छा प्रदर्शन करता है। जब दीर्घकालिक पर्यावरणीय प्रतिरोध महत्वपूर्ण होता है, तो मैं अक्सर स्टेनलेस स्टील की अनुशंसा करता हूँ।
एल्यूमिनियम मिश्र धातु
एल्युमिनियम अपने हल्के वजन और जंग प्रतिरोधकता के कारण मूल्यवान है । इसे पतले गेज में भी आसानी से ढाला जा सकता है और इसका उपयोग आमतौर पर ऑटोमोटिव, इलेक्ट्रॉनिक्स और एयरोस्पेस से संबंधित घटकों में किया जाता है। मेरे अनुभव के अनुसार, एल्युमिनियम की ढलाई से पुर्जों का वजन काफी कम हो जाता है, जबकि आवरणों और ब्रैकेटों के लिए पर्याप्त मजबूती बनी रहती है।
तांबा और तांबे की मिश्र धातुएँ (पीतल, कांस्य)
तांबा और इसके मिश्रधातुओं का उपयोग विद्युत और ऊष्मीय चालकता के लिए व्यापक रूप से किया जाता है । शुद्ध तांबे की तुलना में पीतल और कांसा बेहतर मजबूती और घिसाव प्रतिरोध प्रदान करते हैं। मैं अक्सर इन सामग्रियों को विद्युत टर्मिनलों, कनेक्टर्स और संपर्क घटकों में उपयोग होते देखता हूँ जहाँ चालकता और सटीकता आवश्यक होती है।
उच्च शक्ति और विशेष मिश्र धातुएँ
कठिन अनुप्रयोगों के लिए, उच्च-शक्ति वाले इस्पात और विशेष मिश्र धातुओं का उपयोग किया जा सकता है। ये सामग्रियां बेहतर थकान प्रतिरोध प्रदान करती हैं, लेकिन इसके लिए सटीक प्रक्रिया नियंत्रण की आवश्यकता होती है। ऐसे मामलों में, सामग्री का चयन सीधे डाई के जीवनकाल और प्रेस की टनेज आवश्यकताओं को प्रभावित करता है।
विनिर्माण के दृष्टिकोण से, अधिकांश स्टैम्प्ड पार्ट्स 0.3 मिमी से 6 मिमी की मोटाई सीमा के भीतर आते हैं , जहां निर्माण दक्षता और आयामी स्थिरता इष्टतम होती है।
स्टैम्प्ड मेटल क्या है? विशिष्ट भाग और अनुप्रयोग
स्टैम्प्ड मेटल से तात्पर्य शीट मेटल के उन हिस्सों से है जिन्हें डाई और प्रेस का उपयोग करके स्टैम्पिंग प्रक्रियाओं द्वारा आकार दिया जाता है। इंजीनियरिंग की दृष्टि से, स्टैम्प्ड मेटल को इसकी दोहराव क्षमता, लागत-प्रभावशीलता और उच्च मात्रा में उत्पादन के लिए उपयुक्तता द्वारा परिभाषित किया जाता है।
संरचनात्मक ब्रैकेट और माउंटिंग प्लेट
स्टैम्प्ड ब्रैकेट सबसे आम स्टैम्प्ड मेटल पार्ट्स में से हैं। इनका व्यापक रूप से ऑटोमोटिव फ्रेम, औद्योगिक उपकरण और घरेलू उपकरणों में संरचनात्मक सहायता और सटीक माउंटिंग इंटरफेस प्रदान करने के लिए उपयोग किया जाता है। मेरे प्रोजेक्ट्स में, 10,000 यूनिट से अधिक उत्पादन मात्रा होने पर ये पार्ट्स अक्सर मशीनीकृत घटकों की जगह ले लेते हैं, जिससे यूनिट लागत में काफी कमी आती है।
विद्युत टर्मिनल और कनेक्टर
स्टैम्प्ड मेटल विद्युत और इलेक्ट्रॉनिक अनुप्रयोगों में, विशेष रूप से टर्मिनलों, संपर्कों और ग्राउंडिंग घटकों के लिए आवश्यक है। तांबे और पीतल से बने स्टैम्प्ड पुर्जे उत्कृष्ट चालकता प्रदान करते हैं, साथ ही साथ सटीक आयामी सहनशीलता भी बनाए रखते हैं। मैं अक्सर प्रोग्रेसिव स्टैम्पिंग का उपयोग करके प्रति घंटे हजारों एक जैसे टर्मिनलों का उत्पादन होते देखता हूँ।
बाड़े, आवरण और ढाल
कई स्टैम्प्ड धातु के पुर्जे आवरण, कवर या विद्युत चुम्बकीय परिरक्षण के रूप में कार्य करते हैं। ये घटक स्टैम्पिंग की पतली दीवारों और एकसमान ज्यामिति बनाने की क्षमता से लाभान्वित होते हैं। उपभोक्ता इलेक्ट्रॉनिक्स और औद्योगिक नियंत्रणों में, स्टैम्प्ड आवरण वजन कम करने और संयोजन दक्षता में सुधार करने में सहायक होते हैं।
क्लिप, स्प्रिंग और रिटेनर
स्टैम्पिंग द्वारा निर्मित क्लिप और स्प्रिंग तत्वों का उपयोग कसने, स्थिति निर्धारण और कंपन नियंत्रण के लिए व्यापक रूप से किया जाता है। इंजीनियरिंग की दृष्टि से, स्टैम्पिंग इन भागों को सटीक आकार प्राप्त करते हुए भी लोचदार गुण बनाए रखने में सक्षम बनाती है। मुझे अक्सर ये भाग ऑटोमोबाइल इंटीरियर और मैकेनिकल असेंबली में देखने को मिलते हैं।
पैनल और सुदृढ़ीकरण घटक
ऑटोमोबाइल और घरेलू उपकरण निर्माण में बड़े आकार के स्टैम्प्ड पैनल और सुदृढ़ीकरण भाग आम हैं। सामग्री की मोटाई बढ़ाए बिना कठोरता बढ़ाने के लिए अक्सर उभरी हुई आकृतियाँ जोड़ी जाती हैं, जिससे शक्ति-से-भार अनुपात में सुधार होता है।
कुल मिलाकर, स्टैम्प्ड मेटल पार्ट्स तब सबसे प्रभावी होते हैं जब डिजाइन स्थिर हों और उत्पादन की मात्रा अधिक हो, जिससे वे ऑटोमोटिव, इलेक्ट्रॉनिक्स, घरेलू उपकरण और औद्योगिक उपकरण जैसे उद्योगों के लिए आदर्श बन जाते हैं।
मेटल स्टैम्पिंग के लिए प्रमुख डिज़ाइन संबंधी विचार
धातु की सफल स्टैम्पिंग में डिज़ाइन और टूलिंग दोनों का समान महत्व होता है। इंजीनियरिंग की दृष्टि से, उचित डिज़ाइन संबंधी बातों का ध्यान रखने से टूलिंग संबंधी जोखिम कम होते हैं, पुर्जों की गुणवत्ता में सुधार होता है और उत्पादन लागत में उल्लेखनीय कमी आती है।
सामग्री का चयन और मोटाई
सामग्री का चुनाव सीधे तौर पर आकार देने की क्षमता, डाई की आयु और प्रेस की क्षमता को प्रभावित करता है। मेरे द्वारा संभाले जाने वाले अधिकांश प्रोजेक्टों में, इष्टतम मोटाई 0.3 मिमी और 6 मिमी के बीच होती है। नरम सामग्री (कम कार्बन स्टील, एल्युमीनियम) से कम त्रिज्या प्राप्त की जा सकती है, जबकि स्टेनलेस स्टील में दरार से बचने के लिए अधिक सावधानीपूर्वक डिजाइन की आवश्यकता होती है।
मोड़ की त्रिज्या और किनारे की दूरी
तेज़ मोड़ तनाव सांद्रता बढ़ाते हैं और टूटने का खतरा पैदा करते हैं। मेरा सामान्य नियम यह है कि अधिकांश धातुओं के लिए न्यूनतम आंतरिक मोड़ त्रिज्या ≥ सामग्री की मोटाई होनी चाहिए। आयामी स्थिरता बनाए रखने के लिए छेद और संरचनाएं मोड़ रेखाओं और किनारों से कम से कम 1-1.5 गुना सामग्री की मोटाई की दूरी पर स्थित होनी चाहिए।
सहनशीलता और पुनरावृत्ति
स्टैम्पिंग में दोहराव की क्षमता उत्कृष्ट होती है, न कि अति सटीक एकल-उत्पादन सहनशीलता। मैं आमतौर पर ग्राहकों को कार्यात्मक सहनशीलता के साथ डिज़ाइन करने की सलाह देता हूँ, जिससे प्रक्रिया बड़े बैचों में कुशलतापूर्वक काम कर सके। अत्यधिक सटीक सहनशीलता अक्सर कार्यात्मक लाभ के बिना टूलिंग की जटिलता को बढ़ा देती है।
भाग ज्यामिति और विशेषता जटिलता
स्टैम्पिंग द्वारा निर्मित पुर्जे 2D या उथली 3D ज्यामिति में सर्वोत्तम प्रदर्शन करते हैं। गहरे खांचे, अंडरकट या मोटाई में अचानक परिवर्तन से टूलिंग की लागत और दोष का जोखिम बढ़ जाता है। जटिलता बढ़ने पर, मैं अक्सर संरचनाओं को विभाजित करने या स्टैम्पिंग को अन्य प्रक्रियाओं के साथ संयोजित करने की सलाह देता हूँ।
अनाज की दिशा और सामग्री का प्रवाह
शीट मेटल के कणों की दिशा बेंडिंग स्ट्रेंथ और फटीग परफॉर्मेंस को प्रभावित करती है। सुरक्षा की दृष्टि से महत्वपूर्ण भागों में, मैं दरारों को कम करने और स्थिरता में सुधार करने के लिए हमेशा बेंड लाइनों के सापेक्ष कणों की दिशा की समीक्षा करता हूँ।
उपकरण और उत्पादन मात्रा संरेखण
डिजाइन संबंधी निर्णय अपेक्षित उत्पादन मात्रा के अनुरूप होने चाहिए। 10,000 से 20,000 यूनिट से अधिक उत्पादन के लिए, उन्नत डाई में निवेश करना उचित है। कम उत्पादन मात्रा या विकसित हो रहे डिजाइनों के लिए, सरल टूलिंग या सीएनसी प्रोटोटाइप जोखिम को कम करते हैं।
विनिर्माण में स्टैम्पिंग के लाभ और सीमाएँ
धातु ढलाई प्रक्रिया उच्च मात्रा में उत्पादन के लिए अद्वितीय दक्षता प्रदान करती है, लेकिन यह एक सर्वव्यापी समाधान नहीं है। इंजीनियरिंग के दृष्टिकोण से, इसके लाभों और सीमाओं दोनों को समझना सही समय पर सही विनिर्माण प्रक्रिया का चयन करने के लिए महत्वपूर्ण है।
मेटल स्टैम्पिंग के फायदे
मेरे अनुभव के आधार पर, स्टैम्पिंग का सबसे बड़ा लाभ इसकी स्केलेबिलिटी है। एक बार टूलिंग पूरी हो जाने पर, स्टैम्पिंग द्वारा हजारों से लेकर लाखों एक जैसे पुर्जे न्यूनतम भिन्नता के साथ तैयार किए जा सकते हैं। प्रोग्रेसिव डाई सेटअप में, चक्र समय 100-600 स्ट्रोक प्रति मिनट तक पहुंच सकता है, जिससे प्रति इकाई लागत में भारी कमी आती है।
एक अन्य महत्वपूर्ण लाभ बड़े पैमाने पर लागत दक्षता है। हालांकि टूलिंग में निवेश अधिक होता है, लेकिन उत्पादन की मात्रा 10,000-20,000 यूनिट से अधिक होने पर प्रति पार्ट लागत अक्सर सीएनसी मशीनिंग की तुलना में 50-80% तक कम हो जाती है। यही कारण है कि स्टैम्पिंग दीर्घकालिक उत्पादन कार्यक्रमों के लिए आदर्श है।
स्टैम्पिंग से उत्कृष्ट दोहराव और एकरूपता भी मिलती है। क्योंकि बनाने की प्रक्रिया कठोर स्टील डाई द्वारा नियंत्रित होती है, इसलिए विभिन्न बैचों में आयामी भिन्नता बहुत कम होती है। मैंने अक्सर इस लाभ का उपयोग ऑटोमोटिव ब्रैकेट, इलेक्ट्रिकल टर्मिनल और उपकरण हाउसिंग में देखा है, जहाँ अदला-बदली अत्यंत महत्वपूर्ण है।
इसके अतिरिक्त, स्टैम्पिंग प्रक्रिया कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा और पीतल जैसी पतली शीट धातुओं के लिए उपयुक्त है। यह प्रक्रिया सामग्री की निरंतरता को बनाए रखती है, जिसके परिणामस्वरूप वेल्डेड या मशीनीकृत असेंबली की तुलना में बेहतर थकान प्रतिरोध क्षमता प्राप्त होती है।
धातु ढलाई की सीमाएँ
अपनी खूबियों के बावजूद, स्टैम्पिंग की कुछ स्पष्ट सीमाएँ हैं। इनमें सबसे महत्वपूर्ण है टूलिंग की उच्च प्रारंभिक लागत और लंबा लीड टाइम। जटिल डाई को डिज़ाइन करने, बनाने और प्रमाणित करने में 4-8 सप्ताह या उससे अधिक समय लग सकता है, जिससे स्टैम्पिंग तत्काल परियोजनाओं के लिए अनुपयुक्त हो जाती है।
स्टैम्पिंग में डिज़ाइन की लचीलता भी कम होती है। किसी भी बड़े डिज़ाइन परिवर्तन के लिए आमतौर पर डाई में संशोधन या पूरी तरह से नए उपकरण बनाने की आवश्यकता होती है, जो महंगा और समय लेने वाला हो सकता है। बार-बार संशोधन वाले प्रोजेक्ट्स में, डिज़ाइन के स्थिर होने तक मैं आमतौर पर सीएनसी मशीनिंग या लेजर कटिंग की सलाह देता हूँ।
ज्यामितीय जटिलता भी एक बाधा है। स्टैम्पिंग 2D या उथले 3D आकृतियों के लिए सबसे उपयुक्त है। गहरी गुहाएँ, अंडरकट या मोटे क्रॉस-सेक्शन अक्सर स्टैम्पिंग की व्यावहारिक सीमाओं से अधिक होते हैं और वैकल्पिक प्रक्रियाओं की आवश्यकता होती है।
अंततः, कम मात्रा में उत्पादन के लिए स्टैम्पिंग शायद ही कभी किफायती होती है। छोटे बैचों के लिए, प्रति-भाग दक्षता चाहे जो भी हो, टूलिंग की लागत उचित नहीं ठहराई जा सकती।
आपको अन्य प्रक्रियाओं के बजाय स्टैम्पिंग का उपयोग कब करना चाहिए?
जब पुर्जे की ज्यामिति स्थिर हो, उत्पादन मात्रा अधिक हो और प्रति इकाई लागत पर कड़ा नियंत्रण रखना आवश्यक हो, तो धातु की ढलाई पर विचार किया जाना चाहिए। इंजीनियरिंग की दृष्टि से, एक बार जब डिज़ाइन सत्यापन से बड़े पैमाने पर उत्पादन की ओर बढ़ता है, तो ढलाई सबसे कुशल विकल्प बन जाता है।
मेरे अनुभव के आधार पर, जब वार्षिक उत्पादन 10,000-20,000 यूनिट से अधिक होता है, तो स्टैम्पिंग अन्य विनिर्माण प्रक्रियाओं की तुलना में कहीं बेहतर प्रदर्शन करती है। इस पैमाने पर, टूलिंग की प्रारंभिक लागत शीघ्र ही वसूल हो जाती है, जिससे तुलनीय शीट मेटल पार्ट्स के लिए सीएनसी मशीनिंग की तुलना में यूनिट लागत 50-80% तक कम हो जाती है।
स्टैम्पिंग विधि विशेष रूप से तब प्रभावी होती है जब पुर्जे पतली धातु की चादरों से बने होते हैं, आमतौर पर स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा या पीतल से, जिनकी मोटाई 0.3 मिमी से 6 मिमी तक होती है। निर्माण का सिद्धांत सामग्री को हटाने के बजाय नियंत्रित प्लास्टिक विरूपण पर आधारित है, जो अत्यंत तीव्र चक्र समय की अनुमति देता है—प्रगतिशील डाई सेटअप में अक्सर प्रति मिनट सैकड़ों पुर्जे तैयार किए जा सकते हैं।
मैं अक्सर स्टैम्पिंग की सलाह तब देता हूँ जब:
- इस पार्ट का डिज़ाइन आयामी रूप से स्थिर है और इसमें बदलाव होने की संभावना नहीं है।
- ज्यामिति अधिकतर 2D या उथली 3D होती है।
- सहनशीलताएँ अति-सख्त होने के बजाय दोहराने योग्य होती हैं।
- बड़ी मात्रा में उत्पादों में एकरूपता मायने रखती है।
वास्तविक परियोजनाओं में, मैं अक्सर ग्राहकों को सीएनसी मशीनिंग या लेजर कटिंग का उपयोग करके ब्रैकेट या एनक्लोजर के प्रोटोटाइप बनाते हुए देखता हूं। डिज़ाइन को अंतिम रूप देने और मांग बढ़ने के बाद, स्टैम्पिंग पर स्विच करने से लागत में काफी कमी आती है और साथ ही गुणवत्ता में भी सुधार होता है। यह बदलाव ऑटोमोटिव कंपोनेंट्स, इलेक्ट्रिकल टर्मिनलों, उपकरण हाउसिंग और औद्योगिक माउंटिंग पार्ट्स में आम है।
हालांकि, कम मात्रा में उत्पादन, अत्यधिक जटिल डिज़ाइन या बार-बार संशोधित किए जाने वाले डिज़ाइनों के लिए स्टैम्पिंग आदर्श नहीं है। ऐसे मामलों में, उत्पादन स्थिर होने तक सीएनसी मशीनिंग या लेजर कटिंग बेहतर विकल्प बने रहते हैं।
वे उद्योग जो आमतौर पर धातु की ढलाई का उपयोग करते हैं
मेटल स्टैम्पिंग का सबसे व्यापक उपयोग उन उद्योगों में होता है जहाँ उत्पादन को बढ़ाया जा सकता है, पुर्जों की गुणवत्ता एक समान रहती है और प्रति इकाई लागत नियंत्रित रहती है। इंजीनियरिंग के दृष्टिकोण से, उत्पाद डिज़ाइन के मान्य हो जाने और उत्पादन मात्रा बढ़ने के बाद स्टैम्पिंग ही पसंदीदा समाधान बन जाता है।
मेरे अनुभव के अनुसार, ऑटोमोटिव उद्योग धातु स्टैम्पिंग का सबसे बड़ा उपभोक्ता बना हुआ है, जो वैश्विक स्टैम्प्ड धातु की मांग का लगभग 35-40% हिस्सा है। वाहनों की संरचनाएं स्टैम्प्ड ब्रैकेट, सुदृढ़ीकरण प्लेट, बॉडी पैनल और माउंटिंग घटकों पर बहुत अधिक निर्भर करती हैं क्योंकि स्टैम्पिंग एकसमान मजबूती, अनुमानित सहनशीलता और स्वचालित असेंबली लाइनों के साथ अनुकूलता प्रदान करती है। एक बार टूलिंग स्थापित हो जाने के बाद, न्यूनतम भिन्नता के साथ लाखों समान पुर्जे बनाए जा सकते हैं।
इलेक्ट्रॉनिक्स और विद्युत उद्योग भी इसका एक प्रमुख उपयोगकर्ता है, विशेष रूप से टर्मिनलों, शील्डिंग कवर, कॉन्टैक्ट स्प्रिंग और सटीक फ्रेम के लिए। मैं अक्सर तांबे, पीतल और पतले गेज वाले स्टील को उच्च गति पर ढालते हुए देखता हूँ ताकि कॉम्पैक्ट डिज़ाइन और उच्च विद्युत चालकता सुनिश्चित हो सके। सीएनसी मशीनिंग की तुलना में, स्टैम्पिंग से पतली दीवारें और कम पिच स्पेसिंग संभव होती है, और बड़ी मात्रा में उत्पादन के लिए प्रति यूनिट लागत काफी कम होती है।
औद्योगिक उपकरणों और मशीनरी में , संरचनात्मक ब्रैकेट, हाउसिंग, मोटर कंपोनेंट और फास्टनिंग प्लेट्स के लिए मेटल स्टैम्पिंग का व्यापक रूप से उपयोग किया जाता है। ये उद्योग स्टैम्पिंग को इसकी दोहराव क्षमता और यांत्रिक विश्वसनीयता के लिए महत्व देते हैं, विशेष रूप से दीर्घकालिक उत्पादन कार्यक्रमों में। मैं अक्सर ऐसे ग्राहकों के साथ काम करता हूं जो सीएनसी मशीनिंग का उपयोग करके ऐसे पुर्जों का प्रोटोटाइप बनाते हैं और फिर वार्षिक मांग 10,000-20,000 यूनिट से अधिक होने पर स्टैम्पिंग पर स्विच कर देते हैं।
घरेलू उपकरण, एचवीएसी और ऊर्जा क्षेत्र भी पैनल, फ्रेम, क्लिप और माउंटिंग सिस्टम के लिए स्टैम्पिंग पर निर्भर करते हैं। इन अनुप्रयोगों में, स्टैम्पिंग संरचनात्मक मजबूती और लागत दक्षता दोनों को बनाए रखने में सहायक होती है, साथ ही यह सुनिश्चित करती है कि विभिन्न पीढ़ियों के उत्पादों में पुर्जे परस्पर विनिमेय रहें।
स्टैम्पिंग बनाम सीएनसी मशीनिंग: आपके प्रोजेक्ट के लिए कौन सा तरीका सही है?
स्टैम्पिंग और सीएनसी मशीनिंग में से चुनाव करते समय, निर्णय मुख्य रूप से उत्पादन मात्रा, लागत और डिज़ाइन लचीलेपन पर निर्भर करता है। मेरे अनुभव के अनुसार, स्टैम्पिंग उच्च मात्रा वाले, स्थिर डिज़ाइनों के लिए सबसे उपयुक्त है जिनकी प्रति इकाई लागत कम हो, जबकि सीएनसी मशीनिंग प्रोटोटाइप, जटिल ज्यामितियों और कम से मध्यम मात्रा के लिए आदर्श है। नीचे दी गई तालिका प्रमुख अंतरों को दर्शाती है ताकि इंजीनियर और खरीदार अपनी विनिर्माण आवश्यकताओं के लिए सही प्रक्रिया का चयन कर सकें।
| तुलना कारक | मुद्रांकन | सीएनसी मशीनिंग |
| विनिर्माण सिद्धांत | डाई और प्रेस बल का उपयोग करके शीट मेटल को आकार देता है | काटने वाले औजारों का उपयोग करके सामग्री हटाता है |
| सर्वोत्तम उत्पादन मात्रा | उच्च मात्रा (10,000 से अधिक भाग) | कम से मध्यम मात्रा (1–5,000 भाग) |
| उपकरणन लागत | डाई की प्रारंभिक लागत बहुत अधिक है। | कम टूलींग लागत |
| इकाई लागत | औजारों के मूल्यह्रास के बाद बहुत कम | प्रति भाग उच्चतर |
| डिजाइन लचीलापन | टूलिंग ठीक हो जाने पर कीमत कम हो जाएगी | बहुत ऊँचा, आसानी से संशोधित किया जा सकता है |
| समय सीमा | कम सेटअप अवधि, तेज़ उत्पादन | तेज़ सेटअप, प्रति-भाग चक्र धीमा |
| सामग्री मोटाई रेंज | पतली धातु की चादर (आमतौर पर ≤6 मिमी) | मोटी ब्लॉकों सहित विस्तृत श्रृंखला |
| ज्यामितीय जटिलता | 2D या उथले 3D आकृतियों के लिए सर्वोत्तम | जटिल 3D ज्यामिति के लिए आदर्श |
| आयामी सटीकता | बड़े बैचों में उच्च स्थिरता | प्रत्येक भाग में उच्च परिशुद्धता |
| भूतल समाप्त | यह टूलिंग और पोस्ट-प्रोसेसिंग पर निर्भर करता है। | उत्कृष्ट, नियंत्रणीय फिनिश |
| विशिष्ट आवेदन पत्र | ब्रैकेट, आवरण, क्लिप, पैनल | प्रोटोटाइप, आवरण, सटीक घटक |
| डिजाइन परिवर्तन की लागत | बहुत उच्च (टूलिंग रीडिजाइन) | निम्न (प्रोग्राम संशोधन) |
| आदर्श उपयोग का मामला | स्थिर डिजाइन, बड़े पैमाने पर उत्पादन | प्रोटोटाइपिंग, कस्टम, कम मात्रा वाले पुर्जे |
अक्सर पूछे जाने वाले प्रश्न
स्टैम्प्ड मेटल का उपयोग आमतौर पर किस लिए किया जाता है?
स्टैम्प्ड मेटल का उपयोग आमतौर पर ब्रैकेट, एनक्लोजर, कनेक्टर, क्लिप और संरचनात्मक घटकों के लिए किया जाता है। मैं अक्सर ऑटोमोटिव, कंज्यूमर इलेक्ट्रॉनिक्स और औद्योगिक उपकरणों में स्टैम्प्ड पार्ट्स का उपयोग देखता हूँ। इन पार्ट्स के लिए अक्सर एकसमान ज्यामिति और उच्च उत्पादन मात्रा की आवश्यकता होती है। कई मामलों में, स्टैम्पिंग वेल्डिंग, कोटिंग या असेंबली जैसी बाद की प्रक्रियाओं में अतिरिक्त मशीनिंग के बिना सहायता प्रदान करती है।
स्टैम्पिंग प्रेस का उपयोग किसलिए किया जाता है?
स्टैम्पिंग प्रक्रियाओं के दौरान धातु को आकार देने के लिए आवश्यक बल उत्पन्न करने हेतु स्टैम्पिंग प्रेस का उपयोग किया जाता है। मेरे अनुभव के अनुसार, उच्च गति उत्पादन के लिए यांत्रिक प्रेस बेहतर होते हैं, जबकि हाइड्रोलिक प्रेस डीप ड्राइंग के लिए बेहतर नियंत्रण प्रदान करते हैं। प्रेस की क्षमता 20 टन से कम से लेकर 1,000 टन से अधिक तक हो सकती है, जो सामग्री की मोटाई, भाग की ज्यामिति और आवश्यक आकार देने वाले बल पर निर्भर करती है।
स्टैम्पिंग की अवधारणा क्या है?
स्टैम्पिंग की अवधारणा नियंत्रित बल और सटीक औजारों का उपयोग करके शीट मेटल को परिभाषित आकृतियों में ढालने पर आधारित है। मेरे अनुभव के अनुसार, स्टैम्पिंग में पंच और डाई का उपयोग करके एक या बार-बार प्रेस स्ट्रोक में कटिंग, बेंडिंग या फॉर्मिंग ऑपरेशन किए जाते हैं। यह अवधारणा निर्माताओं को हजारों या लाखों पुर्जों में आयामी स्थिरता प्राप्त करने में सक्षम बनाती है। फॉर्मिंग प्रक्रिया को मानकीकृत करके, स्टैम्पिंग भिन्नता को कम करती है, सामग्री की बर्बादी को घटाती है और बड़े पैमाने पर उत्पादन में अनुमानित यांत्रिक प्रदर्शन सुनिश्चित करती है।
स्टैम्पिंग क्यों आवश्यक है?
उच्च मात्रा में उत्पादन, लागत दक्षता और दोहराव सुनिश्चित करने के लिए स्टैम्पिंग आवश्यक है। मेरे अनुभव के अनुसार, टूलिंग की लागत पूरी होने के बाद, स्टैम्पिंग से मशीनिंग की तुलना में प्रति यूनिट लागत 50% से अधिक कम हो जाती है। इससे उत्पादन चक्र भी तेज़ होता है और अक्सर एक प्रेस स्ट्रोक में एक सेकंड से भी कम समय में एक तैयार पार्ट बन जाता है। ऑटोमोटिव और इलेक्ट्रॉनिक्स जैसे उद्योगों के लिए, लगातार गुणवत्ता और सटीक टॉलरेंस बनाए रखते हुए मांग को पूरा करने के लिए स्टैम्पिंग अनिवार्य है।
निष्कर्ष
धातु की ढलाई (मेटल स्टैम्पिंग) शीट मेटल के पुर्जों के बड़े पैमाने पर उत्पादन के लिए सबसे उपयुक्त है, जहाँ डिज़ाइन स्थिरता, लागत दक्षता और दोहराव महत्वपूर्ण होते हैं। ढलाई की कार्यप्रणाली, इसकी सामग्री और डिज़ाइन संबंधी आवश्यकताओं को समझकर और यह अन्य विनिर्माण प्रक्रियाओं से बेहतर प्रदर्शन कब करती है, यह जानकर इंजीनियर उत्पाद जीवनचक्र के शुरुआती चरण में ही सोच-समझकर निर्णय ले सकते हैं।
TiRapid में , हम इंजीनियरिंग-प्रथम दृष्टिकोण के साथ मेटल स्टैम्पिंग परियोजनाओं का समर्थन करते हैं - डिजाइन मूल्यांकन और सामग्री चयन से लेकर टूलिंग विकास और स्थिर बड़े पैमाने पर उत्पादन तक - ग्राहकों को प्रोटोटाइपिंग से स्केलेबल विनिर्माण में आत्मविश्वास के साथ आगे बढ़ने में मदद करते हैं।
















