
जब कई ग्राहक सीएनसी मिलिंग का चुनाव करते हैं, तो उनकी सबसे बड़ी चिंता अक्सर यह नहीं होती कि मशीन चल पाएगी या नहीं, बल्कि यह होती है कि उत्पादन के बाद पुर्जे स्थिर रहेंगे या नहीं, क्या उनमें सुधार की आवश्यकता होगी और क्या समग्र डिलीवरी शेड्यूल प्रभावित होगा। वास्तविक परियोजनाओं में, आयामी विचलन, सतह पर खुरदरापन, औजारों का घिसना और अस्थिर क्लैम्पिंग जैसी समस्याएं बहुत आम हैं। एक बार प्रारंभिक निर्णय गलत हो जाने पर, इससे आसानी से लागत में वृद्धि, डिलीवरी में देरी और बैच उत्पादन में जोखिम उत्पन्न हो सकते हैं। सीएनसी मिलिंग को अधिक विश्वसनीय बनाने के लिए, केवल मशीन के विनिर्देशों को देखना ही महत्वपूर्ण नहीं है, बल्कि समस्याओं की पहले से पहचान करना, उनके मूल कारणों का पता लगाना और प्रक्रियाओं, औजारों और प्रबंधन को एक साथ अनुकूलित करना भी आवश्यक है ताकि जोखिमों को शुरुआत से ही नियंत्रित किया जा सके।
सीएनसी मिलिंग में सटीकता संबंधी सबसे आम समस्याएं
सटीकता संबंधी समस्याएं आमतौर पर पहली चीज होती हैं जिस पर ग्राहकों का ध्यान जाता है, और ये वे मुख्य जोखिम भी हैं जो सबसे आसानी से दोबारा काम करने और डिलीवरी में देरी का कारण बनते हैं, इसलिए इन्हें सबसे पहले दूर किया जाना चाहिए।
आयामी असत्यता त्रुटियाँ
गलत माप की समस्या ग्राहकों के लिए सबसे आसानी से पहचानी जा सकती है। ये आमतौर पर टूल ऑफसेट सेटिंग्स, प्रोग्रामिंग त्रुटियों, मशीन की स्थिति या निरीक्षण विधियों से संबंधित होती हैं। यदि इन्हें शुरुआत में ही नियंत्रित नहीं किया जाता है, तो बैच उत्पादन के दौरान ये समस्याएँ आसानी से बढ़ सकती हैं।
- गलत प्रोग्राम कोऑर्डिनेट इनपुट सीधे तौर पर मशीनिंग आयामों में बदलाव का कारण बन सकता है, और इस तरह की समस्या अक्सर केवल एक हिस्से को प्रभावित नहीं करती है - यह पूरे बैच में समान विचलन का कारण बन सकती है।
- थर्मल विरूपण और गाइडवे घिसाव भी बैच के पुर्जों में एकरूपता को कम कर सकते हैं, खासकर लंबे समय तक निरंतर मशीनिंग के बाद, जब इस तरह की त्रुटियां धीरे-धीरे जमा होने लगती हैं।
- यदि समय पर निरीक्षण नहीं किया जाता है, तो समस्या का पता पूरे बैच के तैयार होने के बाद ही चल सकता है, उस समय पुनर्कार्य लागत और समय की हानि में काफी वृद्धि होगी।
आकार में विचलन एक बुनियादी समस्या लग सकती है, लेकिन यह अक्सर सीएनसी मिलिंग परियोजनाओं में दोबारा काम करने का मुख्य कारण होता है।
सतह की खुरदरापन आवश्यकताओं को पूरा नहीं करती है
कई हिस्से आयामी आवश्यकताओं को पूरा कर सकते हैं लेकिन फिर भी ग्राहकों को संतुष्ट करने में विफल हो सकते हैं क्योंकि सतह की फिनिश स्वीकार्य नहीं है, विशेष रूप से मोल्ड सतहों, दिखावटी हिस्सों और मिलान सतहों के लिए, जिनमें उच्च गुणवत्ता वाली सतह की आवश्यकताएं होती हैं।
- एक बार जब उपकरण की धार कुंद हो जाती है, तो यह स्पष्ट निशान छोड़ सकता है, जिससे सतह पर सफेदी, खरोंच या महीन खांचे बन सकते हैं, जो सीधे तौर पर दिखावट और उपयोगिता को प्रभावित करते हैं।
- अत्यधिक फीड दर या अनुचित कटिंग पैरामीटर सतह पर चटर के निशान, लहरदारपन या यहां तक कि स्थानीय जलन भी पैदा कर सकते हैं, जिससे पोस्ट-प्रोसेसिंग अधिक कठिन हो जाती है।
- मोल्ड, बाहरी भागों और मिलान सतहों के लिए, सतह की गुणवत्ता न केवल दृश्य उपस्थिति को प्रभावित करती है बल्कि असेंबली की सटीकता और सेवा जीवन को भी प्रभावित करती है।
यदि सतह की खुरदरापन को पहले से नियंत्रित नहीं किया जाता है, तो बाद में पॉलिशिंग और रीवर्क की लागत में आमतौर पर काफी वृद्धि हो जाती है।
भाग के विरूपण से असेंबली प्रभावित होती है
पतली दीवारों वाले हिस्से, गहरे गुहा वाले हिस्से और बड़े क्षेत्रफल वाले एल्यूमीनियम के हिस्से सीएनसी मिलिंग के दौरान विरूपण के लिए प्रवण होते हैं, खासकर जब सामग्री में उच्च आंतरिक तनाव हो या संरचना पतली हो।
- अत्यधिक दबाव बल से वर्कपीस विकृत हो सकता है। मशीनिंग के दौरान भले ही यह सामान्य दिखे, लेकिन दबाव हटाने के बाद, भाग वापस अपनी मूल स्थिति में आ सकता है और मुड़ सकता है।
- अनुचित मशीनिंग अनुक्रम आंतरिक तनाव मुक्त होने के बाद विरूपण का कारण बन सकता है, विशेष रूप से बड़े क्षेत्र से सामग्री हटाने के बाद, जब भाग के अंदर तनाव परिवर्तन अधिक स्पष्ट हो जाते हैं।
- यदि कोई विकृत भाग व्यक्तिगत रूप से आयामी आवश्यकताओं को पूरा करता है, तब भी संयोजन के दौरान यह अवरोध, असमान अंतराल या स्थिति संबंधी त्रुटियां उत्पन्न कर सकता है।
मशीनिंग के अंत में अक्सर विरूपण संबंधी समस्याएं सामने नहीं आतीं, बल्कि इनका पता केवल असेंबली चरण के दौरान ही चलता है।
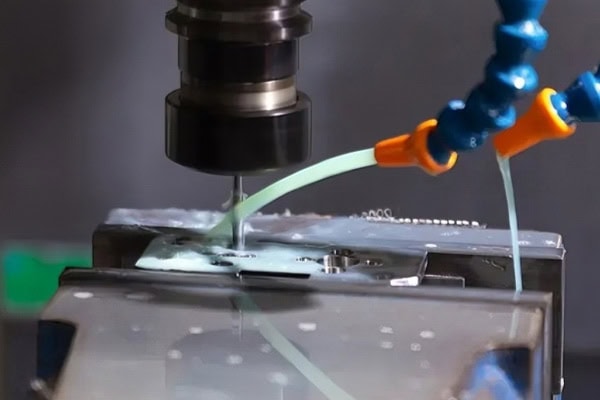
टूलिंग और प्रक्रिया सेटिंग्स के कारण उत्पन्न समस्याएं
औजार और प्रक्रिया पैरामीटर मशीनिंग के मामूली विवरण प्रतीत हो सकते हैं, लेकिन वास्तव में वे सीधे मशीनिंग दक्षता, स्थिरता और अंतिम लागत को निर्धारित करते हैं, इसलिए उन्हें नजरअंदाज नहीं किया जा सकता है।
उपकरण का तेजी से घिसना
कम टूल लाइफ से मशीनिंग लागत सीधे तौर पर बढ़ जाती है और प्रक्रिया की स्थिरता प्रभावित होती है। विशेष रूप से बैच उत्पादन में, खराब टूल प्रबंधन समस्याओं की एक श्रृंखला को जन्म दे सकता है।
- यदि सामग्री की कठोरता अधिक है लेकिन उपकरण का चयन गलत है, तो घिसाव काफी तेजी से होगा, और चिपिंग, बिल्ट-अप एज और खराब कटिंग प्रदर्शन जैसी समस्याएं उत्पन्न हो सकती हैं।
- अपर्याप्त कटिंग फ्लूइड या खराब चिप निकासी से भी टूल का घिसाव बढ़ जाएगा, क्योंकि कटिंग से निकलने वाली गर्मी को समय पर हटाया नहीं जा सकता और टूल के संचालन का वातावरण लगातार बिगड़ता रहता है।
- एक बार उपकरण घिस जाने पर, आयामी सटीकता और सतह की गुणवत्ता दोनों में गिरावट आएगी। कई मामलों में, ग्राहकों को उपकरण की समस्या दिखाई नहीं देती - उन्हें केवल यही दिखता है कि अंतिम उत्पाद की गुणवत्ता खराब हो गई है।
सीएनसी मिलिंग में सबसे आसानी से अनदेखी की जाने वाली छिपी हुई लागतों में से एक खराब टूल प्रबंधन है।
अतार्किक टूलपाथ योजना
खराब टूलपाथ डिजाइन न केवल मशीनिंग को धीमा करता है, बल्कि महत्वपूर्ण स्थानों पर आसानी से समस्याएं भी पैदा करता है, खासकर जटिल सतहों और गहरी गुहा वाली संरचनाओं के लिए, जिनके लिए उच्च पथ नियोजन सटीकता की आवश्यकता होती है।
- बहुत अधिक एयर-कटिंग प्रक्रियाएं मशीनिंग समय को बर्बाद करती हैं, जिससे मशीन को अनुत्पादक गतिविधियों में काफी समय व्यतीत करना पड़ता है, जो स्वाभाविक रूप से समग्र दक्षता को कम करता है।
- कोनों पर पथ के खराब संक्रमण से स्थानीय ओवरकटिंग, अवशिष्ट सामग्री का संचय, या उपकरण भार में अचानक परिवर्तन हो सकता है, जिससे मशीनिंग स्थिरता प्रभावित होती है।
- यदि टूलपाथ में जटिल सतहों को अनुकूलित नहीं किया जाता है, तो सतह की फिनिश अत्यधिक असंगत होगी, और पुनः कार्य और सुधार की संभावना बढ़ जाएगी।
टूलपाथ की उचित योजना बनाना अक्सर स्पिंडल की गति बढ़ाने की तुलना में समग्र दक्षता में अधिक प्रभावी ढंग से सुधार करता है।
कटिंग मापदंडों का बेमेल होना
गलत पैरामीटर सेटिंग से दक्षता और गुणवत्ता दोनों को नुकसान होगा, और इससे मशीन और उपकरणों का सेवा जीवन भी कम हो सकता है।
- यदि स्पिंडल की गति बहुत कम है, तो दक्षता प्रभावित होती है और मशीनिंग चक्र बहुत धीमा हो जाता है; यदि यह बहुत अधिक है, तो यह उपकरण को जला सकता है, गर्मी उत्पन्न कर सकता है या सतह की गुणवत्ता को खराब कर सकता है।
- अत्यधिक फीड दर से उपकरण टूट सकता है, खरोंच लग सकती है या अस्थिर कटाई हो सकती है, जबकि बहुत कम फीड से घर्षण बढ़ता है और वास्तव में दक्षता कम हो जाती है।
- विभिन्न सामग्रियों के लिए अलग-अलग मापदंडों की आवश्यकता होती है। मापदंडों का एक ही सेट सभी चीजों के लिए उपयोग नहीं किया जा सकता है, क्योंकि एल्यूमीनियम, स्टेनलेस स्टील, तांबा और इंजीनियरिंग प्लास्टिक सभी के काटने के गुण बहुत अलग होते हैं।
पैरामीटर मिलान कितना उचित है, यह सीधे तौर पर निर्धारित करता है कि सीएनसी मिलिंग स्थिर बड़े पैमाने पर उत्पादन हासिल कर सकती है या नहीं।
उपकरण और संचालन में जोखिम
मशीन की स्थिति और संचालन अनुशासन दोनों ही समान रूप से महत्वपूर्ण हैं। कई जटिल दिखने वाली समस्याएं वास्तव में बुनियादी प्रक्रियाओं के खराब नियंत्रण से उत्पन्न होती हैं।
अस्थिर क्लैम्पिंग त्रुटियों का कारण बनती है
मशीनिंग में आने वाली कई समस्याएं मशीन की खराबी के कारण नहीं, बल्कि अनुचित क्लैम्पिंग विधियों के कारण होती हैं। यह बात विशेष रूप से बैच उत्पादन और जटिल पुर्जों के मामले में सच है, जहां ऐसी समस्याएं और भी बढ़ जाती हैं।
- गलत वर्कपीस पोजीशनिंग से बाद की सभी प्रक्रियाएं प्रभावित होंगी। भले ही प्रोग्राम सही हो, अंतिम परिणाम आवश्यकताओं को पूरा करने में विफल हो सकता है।
- जब फिक्स्चर में कठोरता की कमी होती है, तो काटने के दौरान वर्कपीस हिल सकता है, खासकर भारी कटाई या मजबूत पार्श्व बल के तहत।
- किसी पुर्जे को जितनी बार दोबारा क्लैंप किया जाता है, संचयी त्रुटि उतनी ही अधिक होती है और पुर्जों की एकरूपता उतनी ही कम हो जाती है।
क्लैम्पिंग स्थिरता, सीएनसी मिलिंग की सटीकता सुनिश्चित करने की पहली कसौटी है।
मशीन के कंपन से गुणवत्ता प्रभावित होती है
कंपन के कारण सतह पर लहरदारपन आ सकता है, औजारों का जीवनकाल कम हो सकता है और मशीनिंग अस्थिर हो सकती है। कई अनियमित गुणवत्ता संबंधी समस्याएं वास्तव में कंपन से संबंधित होती हैं।
- जब मशीन की कठोरता अपर्याप्त होती है, तो उच्च गति से कटाई करने पर कंपन होने की संभावना अधिक होती है, और उपकरण का पथ आदर्श स्थिति से विचलित हो सकता है।
- स्पिंडल की खराब स्थिति मशीनिंग त्रुटियों को बढ़ा सकती है, खासकर उच्च घूर्णी गति पर, जहां छोटी-छोटी असामान्यताएं भी स्पष्ट हो जाती हैं।
- लंबे समय तक लगातार मशीनिंग करने के बाद, उपकरण की थर्मल स्थिरता भी कम हो सकती है, और थर्मल ड्रिफ्ट से आयामों और सतह की गुणवत्ता पर और भी अधिक प्रभाव पड़ेगा।
यदि कंपन को ठीक से नियंत्रित नहीं किया जाता है, तो कई तरह की अनियमित गुणवत्ता संबंधी समस्याएं बार-बार उत्पन्न होती रहेंगी।
प्रोग्रामिंग और परिचालन संबंधी गलतियाँ
यदि प्रोग्राम गलत हो तो बेहतरीन उपकरण भी किसी पुर्जे को खराब कर सकता है, इसलिए प्रोग्राम की समीक्षा और परिचालन अनुशासन दोनों एक साथ लागू होने चाहिए।
- गलत समन्वय प्रणाली सेटिंग्स के कारण पूरा पुर्जा अपनी सही स्थिति से हटकर मशीनिंग का शिकार हो सकता है, और इस तरह की त्रुटियां आमतौर पर कई तरह के कार्यों को प्रभावित करती हैं और इन्हें ठीक करना महंगा होता है।
- सिमुलेशन के बिना मशीन चलाना बहुत जोखिम भरा है, क्योंकि सिमुलेशन चरण के दौरान कई हस्तक्षेप संबंधी समस्याएं, ओवरकट और पथ त्रुटियां पहले से ही पता लगाई जा सकती हैं।
- जब ऑपरेटरों के पास अनुभव की कमी होती है, तो वे अलार्म, असामान्य आवाज़ों या कटाई की स्थितियों में बदलाव को नज़रअंदाज़ कर सकते हैं, जिससे प्रतिक्रिया देने का सबसे अच्छा समय चूक जाता है।
प्रोग्रामिंग और संचालन संबंधी त्रुटियां अक्सर सबसे आसानी से टाली जा सकने वाली गलतियां होती हैं, लेकिन साथ ही सबसे आसानी से की जाने वाली गलतियां भी होती हैं।
सीएनसी मिलिंग में इन समस्याओं को कैसे कम करें
जोखिम को सही मायने में कम करने के लिए, समस्याएँ घटित होने के बाद उन्हें ठीक करना पर्याप्त नहीं है। इसके बजाय, नियंत्रण बिंदुओं को डिज़ाइन, परीक्षण उत्पादन और प्रक्रिया प्रबंधन में पहले से ही शामिल करना होगा ताकि नुकसान को स्रोत पर ही कम किया जा सके।
फ्रंट-एंड रिव्यू को और अधिक गहन बनाएं
औपचारिक मशीनिंग शुरू होने से पहले, सामग्री, संरचना, सहनशीलता और बैच की आवश्यकताओं की पुष्टि करने से बाद में होने वाली कई पुन:कार्य समस्याओं को रोका जा सकता है और प्रक्रिया नियोजन को अधिक लक्षित बनाया जा सकता है।
- जटिल पुर्जों के लिए, उत्पादन के दौरान बार-बार समायोजन से बचने के लिए पहले प्रक्रिया की समीक्षा करना और मशीनिंग अनुक्रम, फिक्स्चर योजना और उपकरण चयन की पहले से पुष्टि करना अनुशंसित है।
- महत्वपूर्ण आयामों के निरीक्षण विधियों की पूर्व-पुष्टि की जानी चाहिए, क्योंकि विभिन्न आयाम और सहनशीलता आवश्यकताएं विभिन्न माप विधियों के अनुरूप होती हैं, और मानकों को पहले से ही एकीकृत करना अधिक सुरक्षित है।
- बैच पार्ट्स के लिए, पूर्ण उत्पादन से पहले ट्रायल मशीनिंग की जानी चाहिए ताकि औपचारिक बड़े पैमाने पर उत्पादन में जाने से पहले प्रक्रिया की स्थिरता को सत्यापित किया जा सके।
फ्रंट-एंड रिव्यू जितना अधिक विस्तृत होगा, बाद में सीएनसी मिलिंग प्रक्रिया उतनी ही अधिक स्थिर होगी।
प्रक्रिया निगरानी को अनदेखा नहीं किया जा सकता
मशीनिंग के दौरान औजारों, कंपन और आकार में होने वाले बदलावों की रीयल-टाइम निगरानी से समय रहते असामान्यताओं का पता लगाया जा सकता है और छोटी-मोटी समस्याओं को बड़े पैमाने पर नुकसान में बदलने से रोका जा सकता है। औजारों में घिसावट पाए जाने पर उन्हें तुरंत बदल देना चाहिए; आकार में विचलन होने पर मापदंडों को तुरंत समायोजित करना चाहिए; असामान्य आवाज या कंपन होने पर मशीन को तुरंत निरीक्षण के लिए रोक देना चाहिए। बेहतर प्रक्रिया नियंत्रण से कई बैच संबंधी समस्याओं को फैलने से पहले ही रोका जा सकता है।
एक अनुभवी मशीनिंग पार्टनर चुनें
एक अनुभवी आपूर्तिकर्ता न केवल पुर्जों का उत्पादन कर सकता है, बल्कि ग्राहकों को पहले से ही जोखिमों से बचने में मदद भी कर सकता है। यह विशेष रूप से जटिल परियोजनाओं और बड़े पैमाने पर किए जाने वाले ऑर्डरों के लिए महत्वपूर्ण है।
- वे सामान्य मापदंडों को लागू करने के बजाय सामग्री के आधार पर अधिक उपयुक्त प्रक्रियाओं की सिफारिश कर सकते हैं, जिससे स्थिरता प्राप्त करना आसान हो जाता है।
- वे जटिल संरचनाओं के लिए टूलपाथ और फिक्स्चर को अनुकूलित कर सकते हैं ताकि विरूपण, कंपन और क्लैम्पिंग त्रुटियों के कारण होने वाली समस्याओं को कम किया जा सके।
- वे डिलीवरी से पहले गुणवत्ता संबंधी जोखिमों को कम कर सकते हैं, जिससे ग्राहकों को पुर्जे प्राप्त करते समय अधिक आत्मविश्वास महसूस होता है और उन्हें अनुवर्ती संचार पर कम समय खर्च करना पड़ता है।
सही पार्टनर चुनने से अक्सर बाद में समस्याओं को सुलझाने की तुलना में अधिक धन और समय की बचत होती है।
निष्कर्ष
सीएनसी मिलिंग में आम समस्याएं देखने में भले ही बिखरी हुई लगें, लेकिन वास्तव में वे सभी सटीकता नियंत्रण, टूल प्रबंधन, प्रक्रिया डिजाइन और संचालन अनुशासन से गहराई से जुड़ी हुई हैं। ग्राहकों के लिए सबसे महत्वपूर्ण बात सिर्फ यह नहीं है कि किसी एक पुर्जे की मशीनिंग हो सकती है या नहीं, बल्कि यह है कि बैच उत्पादन स्थिर है, डिलीवरी नियंत्रणीय है और रीवर्क को कम से कम किया जा सकता है। इन समस्याओं को समय रहते पहचान कर और उनका समाधान करके ही लागत कम की जा सकती है और दक्षता में सुधार किया जा सकता है। यदि आप अधिक स्थिर सीएनसी मिलिंग सहायता की तलाश में हैं, तो TiRapid आपके प्रोजेक्ट के लिए एक पेशेवर और विश्वसनीय विनिर्माण समाधान प्रदान कर सकता है।
















