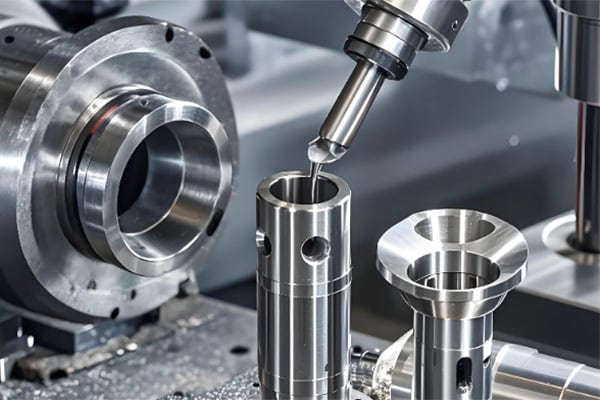
डीप-होल मेटल मशीनिंग सटीक विनिर्माण में एक महत्वपूर्ण प्रक्रिया है और इसका व्यापक रूप से ऑटोमोटिव घटकों, हाइड्रोलिक उपकरणों, मोल्ड, एयरोस्पेस पार्ट्स, चिकित्सा उपकरणों और औद्योगिक मशीनरी में उपयोग किया जाता है। पारंपरिक होल मशीनिंग की तुलना में, डीप होल्स में गहराई और व्यास का अनुपात अपेक्षाकृत अधिक होता है, जिससे इन्हें सटीक रूप से निर्मित करना अधिक कठिन हो जाता है।
डीप-होल मशीनिंग के दौरान, निर्माताओं को चिप निकासी में कमी, टूल का विक्षेपण, अत्यधिक गर्मी, खुरदरी छेद की दीवारें, आयामी विचलन और टूल टूटने जैसी समस्याओं का सामना करना पड़ सकता है। उच्च सटीकता, अच्छी संकेंद्रणता और उत्कृष्ट सतह गुणवत्ता की आवश्यकता वाले धातु के पुर्जों के लिए, सही टूल का चयन और मशीनिंग मापदंडों का अनुकूलन अत्यंत आवश्यक है।
20% तक बंद
आपका पहला ऑर्डर
क्या आपको कस्टम मेटल और प्लास्टिक पार्ट्स की आवश्यकता है?
डीप-होल मेटल मशीनिंग क्या है?
डीप-होल मशीनिंग की बुनियादी विशेषताएं
डीप-होल मशीनिंग का तात्पर्य सामान्यतः ऐसे छेद की मशीनिंग से है जिसकी गहराई उसके व्यास से काफी अधिक होती है। छेद की गहराई बढ़ने के साथ-साथ कटिंग टूल को वर्कपीस में और अधिक गहराई तक जाना पड़ता है। इससे टूल की कठोरता कम हो जाती है और कटिंग क्षेत्र तक पहुंचना अधिक कठिन हो जाता है।
पारंपरिक ड्रिलिंग में, चिप्स आमतौर पर छेद से अपेक्षाकृत आसानी से बाहर निकल जाते हैं। हालांकि, गहरे छेद की मशीनिंग के दौरान, चिप्स को एक लंबे और संकरे मार्ग से गुजरना पड़ता है। यदि चिप्स छेद के अंदर जमा हो जाते हैं, तो वे द्वितीयक कटाई का कारण बन सकते हैं, छेद की दीवार को नुकसान पहुंचा सकते हैं, उपकरण की घिसावट बढ़ा सकते हैं और यहां तक कि उपकरण के टूटने का कारण भी बन सकते हैं।
गहरे छेद की मशीनिंग के लिए सामान्य सामग्रियां
एल्यूमीनियम मिश्रधातु, कार्बन स्टील, स्टेनलेस स्टील, मिश्रधातु स्टील, तांबा मिश्रधातु, टाइटेनियम मिश्रधातु और अन्य धातुओं में गहरे छेद किए जा सकते हैं। प्रत्येक सामग्री की कठोरता, मजबूती, तापीय चालकता और चिप निर्माण की विशेषताएं अलग-अलग होती हैं, इसलिए काटने के औजार और मशीनिंग मापदंडों का चयन तदनुसार किया जाना आवश्यक है।
डीप-होल मशीनिंग की मुख्य चुनौतियाँ क्या हैं?
कठिन चिप निकासी
डीप-होल मशीनिंग में चिप्स का निष्कासन सबसे आम चुनौतियों में से एक है। जैसे-जैसे छेद की गहराई बढ़ती है, चिप्स को वर्कपीस से बाहर निकलने से पहले अधिक दूरी तय करनी पड़ती है।
यदि छेद के अंदर चिप्स जमा हो जाते हैं, तो उपकरण द्वारा उन्हें फिर से काटा जा सकता है, जिसके परिणामस्वरूप छेद की दीवार पर खरोंच आ सकती है और उपकरण जल्दी घिस सकता है। स्टेनलेस स्टील जैसी सामग्री विशेष रूप से चुनौतीपूर्ण हो सकती है क्योंकि वे अक्सर लंबे, निरंतर चिप्स उत्पन्न करती हैं।
उपकरण विक्षेपण
गहरे छेद की मशीनिंग के लिए अपेक्षाकृत लंबे टूल एक्सटेंशन की आवश्यकता होती है, जिससे टूल की समग्र कठोरता कम हो जाती है। काटने के बल के कारण टूल थोड़ा मुड़ या झुक सकता है, जिससे छेद की स्थिति, सीधापन और आयामी सटीकता प्रभावित होती है।
कम सहनशीलता वाले गहरे छेदों के लिए, उपकरण मार्गदर्शन, स्पिंडल स्थिरता और मशीन की कठोरता विशेष रूप से महत्वपूर्ण हो जाती है।
मशीनिंग की गर्मी को नियंत्रित करने में कठिनाई
गहरे छेद के अंदर बंद स्थान होने के कारण काटने से उत्पन्न ऊष्मा का शीघ्र बाहर निकलना मुश्किल हो जाता है। यदि शीतलन अपर्याप्त हो, तो उपकरण का तापमान लगातार बढ़ सकता है, जिससे उपकरण का घिसाव तेजी से होता है।
अत्यधिक गर्मी से आयामी स्थिरता भी प्रभावित हो सकती है, जो विशेष रूप से तब महत्वपूर्ण होती है जब सटीक गहरे छेदों की मशीनिंग की जाती है।
खराब होल वॉल गुणवत्ता
गहरे छेद की मशीनिंग के लिए केवल छेद के व्यास से कहीं अधिक चीजों पर नियंत्रण की आवश्यकता होती है। गोलाई, सीधापन, संकेंद्रण और सतह की खुरदरापन भी महत्वपूर्ण हैं।
औजारों में कंपन, औजारों का घिसाव, या अनुचित कटिंग पैरामीटर छेद की दीवार पर खरोंच, कंपन के निशान और बर्र पैदा कर सकते हैं, जिससे असेंबली और कंपोनेंट के प्रदर्शन पर संभावित रूप से असर पड़ सकता है।
डीप-होल मशीनिंग में आने वाली आम समस्याएं और उनके समाधान
आम समस्या
मुख्य कारण
प्रक्रिया अनुशंसा
छेद का व्यास बहुत बड़ा या बहुत छोटा है
उपकरण का घिसाव या अनुचित मापदंड
टूल की स्थिति की जांच करें और कटिंग पैरामीटर को अनुकूलित करें।
छेद की स्थिति में विचलन
उपकरण की अपर्याप्त कठोरता या अस्थिर मार्गदर्शन
टूल ओवरहैंग को कम करें और टूल गाइडेंस को बेहतर बनाएं
खराब चिप निकासी
चिप्स का जमाव या अपर्याप्त शीतलक
उच्च दबाव वाले शीतलक और चिप निकासी में सुधार करें।
खुरदरी छेद वाली दीवार
उपकरण में कंपन या घिसाव
तेज़ धार वाले औजारों का उपयोग करें और कंपन को कम करें।
उपकरण टूटना
अत्यधिक काटने का बल या चिप अवरोध
कटिंग लोड को कम करें और चिप निकासी को बेहतर बनाएं
अत्यधिक मशीनिंग तापमान
अपर्याप्त शीतलन
शीतलक प्रवाह और दबाव को अनुकूलित करें
छेद के प्रवेश द्वार पर कांटे
उपकरण का घिसाव या अनुचित मापदंड
फीड रेट को अनुकूलित करें और आवश्यकता पड़ने पर डिबरिंग जोड़ें।
डीप-होल मशीनिंग के लिए प्रक्रिया संबंधी क्या सुझाव हैं?
सही डीप-होल मशीनिंग टूल का चयन करें
अलग-अलग व्यास और गहराई वाले छेदों के लिए अलग-अलग प्रकार के काटने वाले औजारों की आवश्यकता होती है। गहरे छेदों के लिए, विशेष प्रकार के डीप-होल ड्रिल या गन ड्रिल बेहतर मार्गदर्शन और मशीनिंग स्थिरता प्रदान कर सकते हैं।
टूल की सामग्री भी वर्कपीस की सामग्री से मेल खानी चाहिए। स्टेनलेस स्टील, कठोर स्टील या अन्य कठिन मशीनिंग वाली धातुओं की मशीनिंग करते समय, टूल के घिसाव प्रतिरोध और थर्मल स्थिरता पर सावधानीपूर्वक विचार किया जाना चाहिए।
कटिंग पैरामीटर्स को अनुकूलित करें
उच्च कटिंग गति हमेशा बेहतर डीप-होल मशीनिंग प्रदर्शन का कारण नहीं बनती है। अत्यधिक स्पिंडल गति या फीड दर कटिंग हीट और टूल लोड को बढ़ा सकती है, जबकि अत्यधिक रूढ़िवादी पैरामीटर उत्पादन दक्षता को कम कर सकते हैं।
स्पिंडल की गति, फीड दर और कटाई की गहराई को वर्कपीस की सामग्री, छेद के व्यास, छेद की गहराई, उपकरण के व्यास और मशीन की क्षमताओं के अनुसार समायोजित किया जाना चाहिए।
कूलिंग और चिप इवैक्यूएशन में सुधार करें
स्थिर डीप-होल मशीनिंग के लिए प्रभावी कूलिंग अत्यंत महत्वपूर्ण है। उचित शीतलक दबाव और प्रवाह कटिंग तापमान को कम कर सकते हैं और साथ ही होल से चिप्स को हटाने में मदद कर सकते हैं।
जिन सामग्रियों से लंबे चिप्स निकलते हैं, उनके लिए टूल की ज्यामिति और कटिंग पैरामीटर को भी अनुकूलित किया जा सकता है ताकि छोटे और अधिक आसानी से संभाले जा सकने वाले चिप्स उत्पन्न हो सकें।
टूल ओवरहैंग को न्यूनतम करें
होल्डर से टूल जितना अधिक बाहर निकलता है, उसकी कठोरता उतनी ही कम हो जाती है। टूल का अत्यधिक बाहर निकला होना कंपन, विक्षेपण और मशीनिंग त्रुटियों को बढ़ा सकता है।
उच्च परिशुद्धता वाले गहरे छेदों के लिए, मशीन स्पिंडल, टूल और वर्कपीस की संकेंद्रता को भी सावधानीपूर्वक नियंत्रित किया जाना चाहिए।
उपयुक्त मशीनिंग अनुक्रम का प्रयोग करें
उच्च परिशुद्धता वाले गहरे छेदों के लिए, एक ही प्रक्रिया में सीधे अंतिम आयाम तक मशीनिंग करना अक्सर सबसे अच्छा तरीका नहीं होता है।
घटक की आवश्यकताओं के आधार पर, इस प्रक्रिया में पायलट ड्रिलिंग, ड्रिलिंग, सेमी-फिनिशिंग और फिनिशिंग ऑपरेशन शामिल हो सकते हैं। यदि अधिक सटीक आयामी परिशुद्धता और सतह की फिनिशिंग की आवश्यकता हो, तो रीमिंग, बोरिंग या होनिंग जैसी प्रक्रियाओं का उपयोग किया जा सकता है।
डीप-होल मशीनिंग की सटीकता को कैसे बेहतर बनाया जा सकता है?
गहरे छेदों की मशीनिंग में सटीकता में सुधार के लिए डिजाइन, उपकरण, औजार और मशीनिंग प्रक्रिया पर नियंत्रण आवश्यक है।
डिजाइन चरण के दौरान, छेद के व्यास, गहराई, सीधापन, संकेंद्रण और सतह की खुरदरापन संबंधी आवश्यकताओं को स्पष्ट रूप से परिभाषित किया जाना चाहिए। उत्पादन के दौरान, मशीन की सटीकता स्थिर रहनी चाहिए और औजारों के घिसाव की नियमित रूप से निगरानी की जानी चाहिए।
जटिल या उच्च परिशुद्धता वाले गहरे छेद वाले घटकों के लिए, प्रक्रिया के दौरान माप या मशीनिंग के बाद आयामी निरीक्षण से शुरुआती चरण में ही विचलन की पहचान करने और बैच उत्पादन के दौरान गुणवत्ता संबंधी समस्याओं को रोकने में मदद मिल सकती है।
गहरे छेदों की धातु मशीनिंग की मुख्य चुनौतियों में चिप निकासी, शीतलन, उपकरण की कठोरता, छेद की स्थिति निर्धारण, छेद की दीवार की गुणवत्ता और आयामी नियंत्रण शामिल हैं। छेद की गहराई बढ़ने के साथ, पारंपरिक ड्रिलिंग विधियाँ उच्च सटीकता आवश्यकताओं को पूरा करने के लिए पर्याप्त नहीं हो सकती हैं।
उपयुक्त कटिंग टूल्स का चयन करके, मशीनिंग मापदंडों को अनुकूलित करके, शीतलन और चिप निकासी में सुधार करके, टूल ओवरहैंग को कम करके और चरणबद्ध मशीनिंग रणनीति का उपयोग करके, निर्माता मशीनिंग जोखिमों को प्रभावी ढंग से कम कर सकते हैं।
एयरोस्पेस, ऑटोमोटिव, हाइड्रोलिक सिस्टम, मोल्ड और सटीक मशीनरी में उपयोग किए जाने वाले गहरे छेद वाले घटकों के लिए, गहरे छेद की मशीनिंग में अनुभवी सीएनसी मशीनिंग आपूर्तिकर्ता के साथ काम करने से अधिक सुसंगत सटीकता, सतह की गुणवत्ता और उत्पादन विश्वसनीयता प्राप्त करने में मदद मिल सकती है।
Author
गैलेन निदेशक और संस्थापक
हम विनिर्माण उद्योग में सर्वोत्तम संभव सेवा प्रदान करने के लिए प्रतिबद्ध हैं।
वैक्यूम चैंबर सटीक रूप से डिज़ाइन किए गए ऐसे आवरण होते हैं जो सेमीकंडक्टर निर्माण, अनुसंधान उपकरण, कोटिंग सिस्टम, परीक्षण प्लेटफॉर्म और अन्य वैक्यूम-आधारित प्रक्रियाओं के लिए नियंत्रित कम दबाव वाले वातावरण को बनाने और बनाए रखने के लिए डिज़ाइन किए गए हैं। इनका प्रदर्शन निम्नलिखित पर निर्भर करता है:
एल्युमीनियम वाटर कूलिंग ब्लॉक एक लिक्विड कूलिंग कंपोनेंट है जो इलेक्ट्रॉनिक उपकरणों से ऊष्मा को सर्कुलेटिंग कूलेंट में स्थानांतरित करता है। तांबे के विकल्पों की तुलना में, एल्युमीनियम कम वजन और प्रतिस्पर्धी सामग्री लागत प्रदान करता है।
माइक्रो चैनल कोल्ड प्लेट एक सटीक लिक्विड कूलिंग कंपोनेंट है जो आंतरिक रूप से बारीकी से व्यवस्थित फ्लूइड चैनलों के माध्यम से उच्च-शक्ति वाले इलेक्ट्रॉनिक्स से गर्मी को दूर करता है। ये चैनल संपर्क क्षेत्र को बढ़ाते हैं।
सेमीकंडक्टर वैक्यूम घटक सटीक पुर्जे होते हैं जिनका उपयोग सेमीकंडक्टर निर्माण उपकरणों के अंदर कम दबाव वाले वातावरण को बनाने, बनाए रखने, नियंत्रित करने और अलग करने के लिए किया जाता है। इनमें वैक्यूम चैंबर, फ्लैंज, वाल्व बॉडी, मैनिफोल्ड, चक, पोर्ट और वेफर-हैंडलिंग पार्ट्स शामिल हैं।
किसी पुर्जे को माइक्रोमशीनिंग की आवश्यकता के लिए इतना छोटा होना जरूरी नहीं है कि वह उंगली की नोक पर समा जाए। एक बड़े पुर्जे में एक छोटा सा छेद, संकरा चैनल या पतली दीवार हो सकती है।
एआई कंप्यूटिंग, उच्च-प्रदर्शन सर्वर और डेटा सेंटर द्वारा उत्पन्न गर्मी की मात्रा में वृद्धि के कारण, उच्च घनत्व वाले उपकरणों के लिए पारंपरिक वायु शीतलन कम प्रभावी होता जा रहा है। तरल शीतलन अधिक प्रत्यक्ष तरीका प्रदान करता है।
सेमीकंडक्टर निर्माण उपकरण वेफर हैंडलिंग, वैक्यूम सिस्टम, थर्मल प्रबंधन और स्वचालित गति को सपोर्ट करने के लिए सटीक एल्यूमीनियम घटकों पर निर्भर करते हैं। बड़े माउंटिंग प्लेट और उपकरण हाउसिंग से लेकर कूलिंग ब्लॉक तक,
गियर छोटे एक्चुएटर्स से लेकर औद्योगिक गियरबॉक्स तक के उपकरणों में घटकों के बीच गति और शक्ति का स्थानांतरण करते हैं। हालांकि गियर एक साधारण दांतेदार पहिये की तरह दिख सकता है, लेकिन इसका प्रदर्शन इस बात पर निर्भर करता है कि...
वाटर कूलिंग ब्लॉक एक सटीक कूलिंग उपकरण है जो सीपीयू, जीपीयू या अन्य इलेक्ट्रॉनिक डिवाइस से ऊष्मा को प्रवाहित तरल में स्थानांतरित करता है। इसमें आमतौर पर तांबा या एल्यूमीनियम का उपयोग किया जाता है।
टर्बो इम्पेलर उच्च गति से घूमने वाले घटक होते हैं जिनका प्रदर्शन ब्लेड की ज्यामिति, द्रव्यमान वितरण, सतह की स्थिति और हब तथा घूर्णन अक्ष के बीच के संबंध पर बहुत अधिक निर्भर करता है। मशीनिंग में छोटी-मोटी त्रुटियाँ भी उनके प्रदर्शन को प्रभावित कर सकती हैं।
लिक्विड कोल्ड प्लेट एक धातु का हीट एक्सचेंजर है जो कूलेंट को सर्कुलेट करके इलेक्ट्रॉनिक कंपोनेंट्स से गर्मी को दूर करता है। यह सीपीयू से गर्मी को दूर करने के लिए आंतरिक चैनलों या ट्यूबों का उपयोग करता है।
बैटरी कूलिंग प्लेट बैटरी सेल्स और कूलिंग सिस्टम के बीच ऊष्मा स्थानांतरित करने में मदद करती है। कई इलेक्ट्रिक वाहनों में, प्लेट के अंदर बने चैनलों के माध्यम से तरल पदार्थ प्रवाहित होता है, जो ऊष्मा को बैटरी सेल्स से दूर ले जाता है।