
सटीक और लागत-बचत के लिए सही मशीनिंग प्रक्रिया का चुनाव बेहद ज़रूरी है। लेकिन इतने सारे विकल्पों के साथ, शुरुआत कहाँ से करें? यह विस्तृत गाइड निर्माताओं के लिए 35 आवश्यक मशीनिंग प्रक्रियाओं का आसान शब्दों में विश्लेषण करती है। क्या आप अपने अगले प्रोजेक्ट को बेहतर बनाने के लिए तैयार हैं? चलिए शुरू करते हैं!
मशीनिंग क्या है?
सीएनसी मशीनिंग (कंप्यूटर न्यूमेरिकल कंट्रोल मशीनिंग) में कंप्यूटर प्रोग्रामिंग के माध्यम से कटिंग टूल्स की गति को नियंत्रित करके वर्कपीस से अतिरिक्त सामग्री को हटाया जाता है और वांछित आकार दिया जाता है। यह प्रक्रिया पार्ट के आयामों में अत्यधिक उच्च परिशुद्धता प्रदान करती है, जिससे विभिन्न उद्योगों की आवश्यकताओं को पूरा किया जा सकता है।
सीएनसी मशीनिंग में मिलिंग, टर्निंग, ड्रिलिंग और ग्राइंडिंग जैसे विभिन्न प्रकार शामिल हैं, जिनमें से प्रत्येक के विशिष्ट अनुप्रयोग हैं।
- पिसाई: यह घूमने वाले औजारों का उपयोग करके सामग्री को हटाता है, जो जटिल ज्यामितियों की मशीनिंग के लिए आदर्श है।
- मोड़इसका उपयोग बेलनाकार भागों के प्रसंस्करण के लिए किया जाता है, आमतौर पर शाफ्ट और स्लीव के निर्माण में इसका प्रयोग होता है।
- ड्रिलिंग: इसमें घूमने वाले ड्रिल बिट्स का उपयोग करके छेद बनाए जाते हैं, जो धातु के पुर्जों के निर्माण में एक सामान्य प्रक्रिया है।
ऑटोमोटिव उद्योग में, सीएनसी मशीनिंग का उपयोग इंजन के पुर्जे, पहिए और ब्रेक सिस्टम बनाने के लिए किया जाता है। एयरोस्पेस में, इसका उपयोग विमान के पुर्जों के निर्माण के लिए किया जाता है, जबकि चिकित्सा क्षेत्र में, कृत्रिम अंग और शल्य चिकित्सा उपकरण जैसे उच्च परिशुद्धता वाले चिकित्सा उपकरणों के उत्पादन के लिए सीएनसी मशीनिंग अत्यंत महत्वपूर्ण है।
सीएनसी मशीनिंग न केवल उत्पादन क्षमता को बढ़ाती है बल्कि पुर्जों की सटीकता को भी काफी हद तक बढ़ाती है, जिससे मानवीय त्रुटि कम हो जाती है। नए पदार्थों और प्रौद्योगिकियों के उद्भव के साथ, सीएनसी मशीनिंग भविष्य में बुद्धिमान और स्वचालित विनिर्माण के विकास को गति प्रदान करती रहेगी।
मशीनिंग प्रक्रियाओं के 35 प्रकारों की व्याख्या
आधुनिक विनिर्माण को संचालित करने वाली 35 आवश्यक मशीनिंग प्रक्रियाओं के बारे में जानें। पारंपरिक मिलिंग से लेकर उन्नत ईडीएम तक, हम प्रत्येक प्रक्रिया को विस्तार से समझाते हैं ताकि आप अपने पुर्जों के लिए सबसे किफायती समाधान चुन सकें। आइए, आपके लिए सबसे उपयुक्त प्रक्रिया खोजें!
1.Milling
मिलिंग एक अत्यंत बहुमुखी घटाव मशीनिंग प्रक्रिया है जिसमें एक घूर्णनशील बहु-दांत कटर का उपयोग स्थिर वर्कपीस से सामग्री को हटाने के लिए किया जाता है। अन्य विधियों के विपरीत, मिलिंग मशीन में कटिंग टूल कई अक्षों के साथ चल सकता है, जिससे अतिरिक्त सामग्री को परत दर परत व्यवस्थित रूप से हटाया जा सकता है।
चाहे पारंपरिक 3-एक्सिस मशीनों का उपयोग किया जाए या उन्नत 5-एक्सिस सीएनसी केंद्रों का, मिलिंग से गहराई, चौड़ाई और कटिंग गति पर बेजोड़ नियंत्रण मिलता है। यह प्रक्रिया समतल सतहों, जटिल 3डी आकृतियों, स्लॉट और जटिल ज्यामितीय आकृतियों के निर्माण के लिए उद्योग मानक है।
एयरोस्पेस और ऑटोमोटिव क्षेत्रों में इसका व्यापक रूप से उपयोग किया जाता है, सटीक इंजन आवरण से लेकर कस्टम गियर तक हर चीज के निर्माण में। उच्च सामग्री निष्कासन दर के कारण, मिलिंग प्रक्रिया तीव्र प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन दोनों के लिए अविश्वसनीय रूप से कुशल है।
2.turning
खराद मशीन का निर्माण एक मूलभूत लेकिन शक्तिशाली सिद्धांत पर होता है: एक स्थिर, एकल-बिंदु काटने वाला औजार उसे आकार देता है जबकि वर्कपीस खराद मशीन पर तेज गति से घूमता है। जैसे-जैसे औजार घूमते हुए पदार्थ के साथ सीधी रेखा में चलता है, वह बाहरी परत को छीलकर पूर्णतः सममित आकार बनाता है।
आधुनिक सीएनसी टर्निंग सेंटर इस प्रक्रिया को पूरी तरह से स्वचालित कर देते हैं, जिससे गुणवत्ता में निरंतरता सुनिश्चित होती है और मैन्युअल संचालन से जुड़ी थकान दूर हो जाती है। यह प्रक्रिया विशेष रूप से बेलनाकार या शंक्वाकार घटकों के उत्पादन के लिए डिज़ाइन की गई है।
यदि आप किसी ऑटोमोबाइल के कैमशाफ्ट, औद्योगिक मशीनरी के लिए निर्मित कस्टम शाफ्ट, या यहां तक कि विशेष चिकित्सा प्रत्यारोपण को देखें, तो संभवतः इनमें मुख्य रूप से टर्निंग प्रक्रिया का उपयोग किया गया होगा। यह एल्यूमीनियम से लेकर उच्च-शक्ति वाले टाइटेनियम तक की सामग्रियों पर खांचे, टेपर और बाहरी थ्रेड बनाने के लिए अविश्वसनीय रूप से कुशल है।
3.सामना करना
फेसिंग एक विशिष्ट और महत्वपूर्ण घटाव प्रक्रिया है जो आमतौर पर खराद मशीन पर की जाती है। इस प्रक्रिया के दौरान, एक सिंगल-पॉइंट कटिंग टूल को घूमते हुए बेलनाकार वर्कपीस के सिरे पर रेडियल रूप से चलाया जाता है ताकि सामग्री को हटाया जा सके और पार्ट को वर्गाकार बनाया जा सके।
यह सामग्री की पतली परतों को काटकर एक साफ, पूरी तरह से सपाट सतह बनाता है जो घूर्णन अक्ष के बिल्कुल लंबवत होती है। विनिर्माण में, किसी वस्तु की कुल लंबाई में पूर्ण परिशुद्धता प्राप्त करना उसके व्यास जितना ही महत्वपूर्ण है।
सटीक लंबाई निर्धारित करने के लिए फेसिंग महत्वपूर्ण है, जिससे यह सुनिश्चित होता है कि अंतिम असेंबली के दौरान कई घटक निर्बाध रूप से एक साथ फिट हो जाएं। इसका व्यापक रूप से उन उद्योगों में उपयोग किया जाता है जहां हर मिलीमीटर मायने रखता है, जैसे कि द्रव गतिकी वाल्व, कस्टम पाइप और भारी मशीनरी।
4.ड्रिलिंग
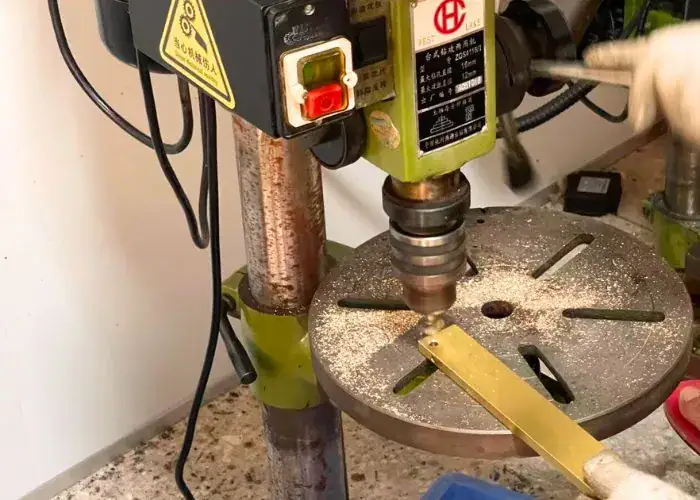
ड्रिलिंग निस्संदेह विनिर्माण जगत में सबसे मूलभूत और सर्वव्यापी मशीनिंग प्रक्रिया है। इसमें एक घूमने वाले बहु-बिंदु काटने वाले उपकरण का उपयोग किया जाता है, जिसे ड्रिल बिट के नाम से जाना जाता है, जिसे ठोस पदार्थ में अक्षीय रूप से धकेल कर गोल, बेलनाकार छेद बनाए जाते हैं।
जैसे-जैसे उपकरण वर्कपीस में गहराई तक जाता है, ड्रिल बिट पर बने सर्पिल चैनल (फ्लूट्स) धातु के चिप्स को छेद से बाहर निकाल देते हैं। सीएनसी ड्रिल प्रेस का उपयोग करके इन छेदों को सटीक रूप से बनाया जाता है, जिससे मैन्युअल त्रुटियों से बचा जा सकता है।
उपभोक्ता इलेक्ट्रॉनिक्स में छोटे-छोटे स्क्रू होल से लेकर इंजन ब्लॉक में बड़े द्रव मार्गों तक, ड्रिलिंग एक आवश्यक चरण है। यह लगभग सभी जटिल असेंबली के लिए बोरिंग, रीमिंग या टैपिंग जैसी द्वितीयक सटीक प्रक्रियाओं का आवश्यक प्रारंभिक चरण होता है।
5.बोरिंग
ड्रिलिंग से एक प्राथमिक छेद बनता है, जबकि बोरिंग उसे पूर्ण रूप देती है। बोरिंग एक घटाव वाली मशीनिंग तकनीक है जिसमें एक बिंदु काटने वाले उपकरण का उपयोग करके कच्चे माल में पहले से ड्रिल किए गए या ढाले गए छेद को काफी बड़ा और परिष्कृत किया जाता है।
काटने वाला औजार आंतरिक सतह में त्रिज्या के अनुसार आगे बढ़ता है और सावधानीपूर्वक थोड़ी-थोड़ी मात्रा में सामग्री को हटाता है। इससे मानक ड्रिल बिट्स द्वारा छोड़ी गई सूक्ष्म त्रुटियां दूर हो जाती हैं, जिससे छेद की आयामी सटीकता, सीधापन और संकेंद्रण में काफी सुधार होता है।
उच्च गुणवत्ता वाली सतह प्रदान करके, बोरिंग ऐसी सटीक सटीकता प्राप्त कर सकती है जो केवल ड्रिलिंग से संभव नहीं है। एयरोस्पेस टरबाइन निर्माण और रक्षा उपकरण उत्पादन जैसे उद्योगों में, जहां आंतरिक सटीकता की अत्यधिक आवश्यकता होती है, बोरिंग तकनीक बहुत महत्वपूर्ण है।
6.reaming
रीमिंग को आंतरिक व्यास को अंतिम रूप देने की प्रक्रिया समझें। छेद ड्रिल या बोर करने के बाद, रीमर नामक एक विशेष बहु-धार वाला कटिंग टूल लगातार घूमता है और धीरे-धीरे वर्कपीस में मौजूद छेद के माध्यम से अक्षीय रूप से आगे बढ़ता है।
ड्रिलिंग के विपरीत, जिसमें भारी मात्रा में सामग्री हटाई जाती है, रीमिंग को विशेष रूप से धातु के केवल सूक्ष्म अंश को हटाने के लिए डिज़ाइन किया गया है। यह क्रिया अवांछित औजारों के निशानों को हटाते हुए छेद को उसके सटीक, अंतिम आकार तक थोड़ा बड़ा कर देती है।
रीमर की मदद से छेद सटीक टॉलरेंस स्पेसिफिकेशन के अनुसार बनता है और सतह बेहद चिकनी और दर्पण जैसी चमकती है। यह उन घटकों के लिए बेहद ज़रूरी है जिन्हें एयरटाइट फिटिंग की आवश्यकता होती है, जैसे कि विमान के लैंडिंग गियर, मेडिकल सिरिंज और इंजन मैकेनिक्स।
7.दोहन
टैपिंग एक नाजुक और सटीक कला है जिसमें पहले से ड्रिल किए गए छेद में आंतरिक धागे काटे जाते हैं। इस प्रक्रिया में टैप नामक एक विशेष घूमने वाले उपकरण का उपयोग किया जाता है, जो देखने में एक मानक बोल्ट जैसा दिखता है, लेकिन इसमें तेज धार वाले किनारे और खांचे बने होते हैं।
टैप को वर्कपीस सामग्री में व्यवस्थित रूप से चलाते हुए, यह छेद की आंतरिक परिधि के साथ एकसमान, निरंतर धागे उकेरता है। कठोर धातुओं के भीतर उपकरण को टूटने से बचाने के लिए काटने की गति और लगाए गए बल के बीच सटीक संतुलन आवश्यक है।
टैपिंग के बिना आधुनिक यांत्रिक संयोजन असंभव होगा। चाहे आपको निर्माण फास्टनरों के लिए मोटे धागे चाहिए हों या एयरोस्पेस असेंबली के लिए अति महीन धागे, टैपिंग आपके अंतिम उत्पादों के लिए सुरक्षित और रिसाव-रहित स्क्रू कनेक्शन प्रदान करती है।
8.थ्रेडिंग
थ्रेडिंग एक महत्वपूर्ण सबट्रैक्टिव मशीनिंग प्रक्रिया है जिसका उपयोग वर्कपीस पर सटीक पिच वाले बाहरी या आंतरिक थ्रेड बनाने के लिए किया जाता है। अक्सर सीएनसी टर्निंग सेंटर या लेथ पर की जाने वाली यह प्रक्रिया, निरंतर सर्पिलाकार लकीरों का निर्माण करने के लिए व्यवस्थित रूप से सामग्री को हटाती है।
चाहे सिंगल-पॉइंट कटिंग टूल्स का इस्तेमाल किया जाए या विशेष थ्रेड-कटिंग डाइज़ का, सटीक टॉलरेंस प्राप्त करना अत्यंत आवश्यक है। इससे उत्तम यांत्रिक फिटिंग सुनिश्चित होती है और अत्यधिक दबाव में कस्टम बोल्ट और असेंबल किए गए घटकों में खराबी को रोका जा सकता है।
यह तकनीक यांत्रिक संयोजन की रीढ़ है, जिस पर एयरोस्पेस से लेकर निर्माण तक विभिन्न उद्योगों में व्यापक रूप से भरोसा किया जाता है। यह द्रव गतिकी में सुरक्षित, रिसाव-रोधी कनेक्शन बनाने की जटिल चुनौती का समाधान करती है, जैसे कि विशिष्ट पाइप और वाल्व।
9.पिसाई
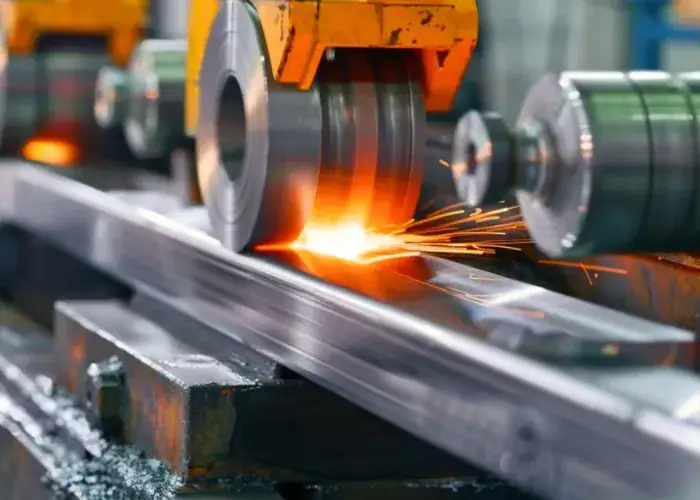
ग्राइंडिंग एक प्रीमियम अपघर्षक मशीनिंग प्रक्रिया है जिसमें अपघर्षक कणों से भरे एक उच्च गति से घूमने वाले पहिये का उपयोग किया जाता है। अवांछित सामग्री को व्यवस्थित रूप से हटाकर, यह कठोर धातुओं को परिष्कृत करता है जिससे एक बेदाग सतह फिनिश और सटीक मापन प्राप्त होता है।
सतह और बेलनाकार ग्राइंडर एक महत्वपूर्ण द्वितीयक फिनिशिंग प्रक्रिया के रूप में असाधारण आयामी सटीकता प्रदान करते हैं, जो पारंपरिक उपकरणों से संभव नहीं है। जब भी किसी परियोजना में अति सटीक समतलता, समानांतरता या दर्पण जैसी चिकनी सतह की आवश्यकता होती है, तो ग्राइंडिंग अनिवार्य हो जाती है।
ऑटोमोटिव और मेडिकल डिवाइस क्षेत्रों में महत्वपूर्ण घटकों के निर्माण और औजारों को तेज करने के लिए इसका व्यापक रूप से उपयोग किया जाता है। पहले की खुरदरी प्रक्रियाओं से सूक्ष्म दोषों और थर्मल विकृतियों को दूर करके, ग्राइंडिंग यह सुनिश्चित करती है कि पुर्जे उच्चतम मानकों को पूरा करें।
10. पकड़ भी
होनिंग एक अत्यंत विशिष्ट अपघर्षक मशीनिंग प्रक्रिया है जिसे विशेष रूप से बेलनाकार छेदों की आंतरिक ज्यामिति और सतह की फिनिश को परिपूर्ण बनाने के लिए डिज़ाइन किया गया है। यह घटाव तकनीक पहले से ड्रिल किए गए या बोर किए गए छेदों से सूक्ष्म दोषों को प्रभावी ढंग से मिटा देती है।
बॉन्डेड एब्रेसिव स्टोन से लैस टूल को घुमाकर और आगे-पीछे करके, यह आंतरिक आयामों पर पूर्ण नियंत्रण प्रदान करता है। यदि बोरिंग से अवांछित टूल के निशान रह जाते हैं, तो होनिंग एक बेदाग, उच्च-गुणवत्ता वाली सतह प्रदान करके इन समस्याओं का समाधान करती है।
यह प्रक्रिया उन उद्योगों के लिए अत्यंत आवश्यक है जहाँ वायुरोधी सील और घर्षणरहित यांत्रिकी अनिवार्य हैं, जैसे कि एयरोस्पेस और ऑटोमोटिव इंजन। यह सुनिश्चित करता है कि अनुकूलित पिस्टन अत्यधिक दबाव में भी बिना घिसे सुचारू रूप से कार्य करेंगे।
11. lapping
लैपिंग तकनीक में सूक्ष्म स्तर तक सटीकता हासिल की जाती है, जिसमें वर्कपीस और लैप प्लेट के बीच एक मुक्त प्रवाहशील अपघर्षक पेस्ट या पाउडर का उपयोग किया जाता है। आक्रामक तकनीकों के विपरीत, यह कोमल रगड़ने की प्रक्रिया अद्वितीय समतलता प्राप्त करने के लिए महीन कणों पर निर्भर करती है।
यह अक्सर सटीक मशीनिंग का अंतिम शिखर होता है, जिसमें सामग्री हटाने की सावधानीपूर्वक दर के कारण निरंतर निगरानी की आवश्यकता होती है। सूक्ष्म उभारों और गड्ढों को हटाकर, लैपिंग घर्षण संबंधी समस्याओं को हल करती है और यह सुनिश्चित करती है कि आपस में जुड़ने वाले पुर्जे पूरी तरह से सील हो जाएं।
सतह पर मामूली सी भी अनियमितता से गंभीर खराबी आ सकती है, ऐसे में इंजीनियर लैपिंग तकनीक का सहारा लेते हैं। ऑप्टिकल उद्योग में लेंस के लिए, सेमीकंडक्टर क्षेत्र में सिलिकॉन वेफर्स के लिए और द्रव नियंत्रण उद्योग में सील के लिए इस तकनीक का व्यापक रूप से उपयोग किया जाता है।
12. broaching
ब्रोचिंग एक अत्यंत कुशल सबट्रैक्टिव मशीनिंग प्रक्रिया है जिसमें एक बहु-दांतेदार कटिंग टूल (जिसे ब्रोच कहा जाता है) का उपयोग करके एक ही निरंतर प्रक्रिया में सामग्री को हटाया जाता है। इसे वर्कपीस के आर-पार या उसके ऊपर से रैखिक रूप से धकेला या खींचा जाता है ताकि धातु को काटा जा सके।
जैसे-जैसे प्रत्येक बड़ा दांत आपस में जुड़ता जाता है, वह धातु की एक पूर्व निर्धारित मात्रा को काटता जाता है। यह विधि अद्वितीय ज्यामितीय आकृतियों, तीक्ष्ण आंतरिक कोनों, वर्गाकार छेदों या उत्कृष्ट सतह परिष्करण वाले जटिल स्प्लाइन के निर्माण के लिए अत्यंत उपयोगी है।
मानक मिलिंग का उपयोग करके जटिल स्प्लाइन बनाना बेहद धीमा और महंगा हो सकता है, लेकिन ब्रोचिंग इस बाधा को दूर कर देती है। ऑटोमोटिव बड़े पैमाने पर उत्पादन में इसका व्यापक रूप से उपयोग किया जाता है, और यह हजारों पुर्जों में बेजोड़ गति और सटीक दोहराव प्रदान करता है।
13. planing
प्लेनिंग एक पारंपरिक मशीनिंग प्रक्रिया है जिसे विशाल, सपाट सतहों से सामग्री को तराशने के लिए डिज़ाइन किया गया है। रैखिक टूलपाथ का उपयोग करते हुए, वर्कपीस आमतौर पर एक स्लाइडिंग टेबल पर एक स्थिर, सिंगल-पॉइंट कटिंग टूल के विरुद्ध चलता है ताकि धातु को काटा जा सके।
यह सशक्त घटाव विधि बड़े पैमाने पर स्टॉक से सामग्री को तेजी से हटाने और आगे की फिनिशिंग के लिए समतल सतह तैयार करने में सक्षम है। बड़े आकार के औद्योगिक वर्कपीस या कच्चे कास्टिंग से निपटना अक्सर मानक सीएनसी मिलों के लिए एक चुनौती होता है।
प्लानिंग तकनीक का उपयोग विशेष रूप से भारी मशीनरी के आधार, जहाज के पुर्जे और मशीन टूल वे जैसे बड़े घटकों के निर्माण में किया जाता है। विशाल प्लेटों को कुशलतापूर्वक समतल करके, यह भारी-भरकम परियोजनाओं के लिए लागत प्रभावी और सटीक आधार प्रदान करता है।
14. आकार देने
शेपिंग एक बहुमुखी मशीनिंग तकनीक है जो एक विशिष्ट कार्यप्रणाली पर काम करती है: एक बिंदु काटने वाला उपकरण सीधी रेखा में चलता है जबकि वर्कपीस पूरी तरह से स्थिर रहता है। अपनी आगे की गति के दौरान, उपकरण व्यवस्थित रूप से सामग्री को काटता जाता है।
यह सबट्रैक्टिव मैन्युफैक्चरिंग प्रक्रिया बड़ी सपाट सतहों, जटिल खांचों और सीढ़ीदार आकृतियों को बनाने के लिए उत्कृष्ट है। यह तब सबसे कारगर साबित होती है जब एक ही सेटअप में आंतरिक स्प्लाइन, डॉवेटेल जॉइंट या ब्लाइंड स्लॉट बनाना एक ज्यामितीय समस्या बन जाता है।
शेपिंग तकनीक इन समस्याओं को हल करने में उत्कृष्ट है, विशेष रूप से उन विशिष्ट घटकों के मामले में जिनमें जटिल समतल कटाई की आवश्यकता होती है। इसका व्यापक रूप से कस्टम टूल-एंड-डाई वर्कशॉप और औद्योगिक मरम्मत सुविधाओं में उपयोग किया जाता है, जो एक अत्यंत सटीक नक्काशी विधि प्रदान करती है।
15. काटना
आरी से काटना एक अनिवार्य घटाव आधारित विनिर्माण प्रक्रिया है जिसमें नुकीले दाँतों वाले काटने के औजार या अपघर्षक पहियों का उपयोग किया जाता है। बैंड आरी जैसे उपकरणों का उपयोग करके, यह प्रक्रिया बड़े वर्कपीस से सामग्री को प्रबंधनीय लंबाई में काटती है।
काटने की गति को सावधानीपूर्वक कैलिब्रेट किया जाता है—उच्च तापमान वाली मिश्र धातुओं के लिए 30 एफपीएम जितनी कम गति से लेकर नरम एल्यूमीनियम के लिए 1,000 एफपीएम से अधिक गति तक। यह आवश्यक प्रारंभिक चरण अत्यधिक तापीय विकृति उत्पन्न किए बिना कुशल सामग्री निष्कासन सुनिश्चित करता है।
एयरोस्पेस और धातु निर्माण में, आरी से काटने की प्रक्रिया बड़े आकार के स्टॉक को संभालने की लॉजिस्टिकल चुनौती का समाधान करती है। उच्च शक्ति वाली धातुओं को काटते समय उत्पन्न होने वाली ऊष्मा को नियंत्रित करके, यह आगे की सभी सटीक मशीनिंग प्रक्रियाओं के लिए एक विश्वसनीय आधार तैयार करती है।
16. knurling
धातु की बड़ी मात्रा को हटाने वाली प्रक्रियाओं के विपरीत, नर्लिंग एक विशेष प्रक्रिया है जो सतह की बनावट को बदलने के लिए समर्पित है। एक नर्लिंग उपकरण को घूमती हुई सतह पर दबाकर, यह सामग्री को विस्थापित करता है जिससे क्रॉस-हैच्ड या सीधी आकृतियाँ बनती हैं।
यह एक सटीक टेक्सचरिंग तकनीक है जो एकसमान गहराई प्राप्त करती है और मशीनीकृत घटक के स्पर्श गुणों को बढ़ाती है। महत्वपूर्ण बात यह है कि यह प्रक्रिया वर्कपीस के आंतरिक आयामों को मौलिक रूप से बदले बिना ये परिणाम प्राप्त करती है।
औद्योगिक औजारों और चिकित्सा उपकरणों के निर्माण में, खुरदरी सतह (नर्लिंग) की अत्यधिक मांग है क्योंकि फिसलन-रोधी पकड़ एक आवश्यकता है। कार्यात्मक एर्गोनॉमिक्स के अलावा, यह एक त्वरित, अत्यधिक टिकाऊ समाधान प्रदान करता है जो दृश्य आकर्षण को बढ़ाता है।
17. खांचाकरण
स्लॉटिंग एक सटीक सबट्रैक्टिव मशीनिंग तकनीक है जो शेपिंग से काफी मिलती-जुलती है और इसे विशेष रूप से ऊर्ध्वाधर खांचे या कीवे बनाने के लिए डिज़ाइन किया गया है। एक ऊर्ध्वाधर सिंगल-पॉइंट कटिंग टूल ऊपर और नीचे चलता है, और नीचे की ओर स्ट्रोक करते हुए सामग्री को हटाता है।
यह प्रक्रिया आमतौर पर एक विशेष मशीन पर की जाती है और जटिल आंतरिक प्रोफाइल और विशेष खांचे बनाने के लिए आवश्यक है। यह अद्वितीय ज्यामितीय आकृतियाँ बनाती है, जैसे कि एकदम वर्गाकार छेद, जो मानक घूमने वाले कटरों से असंभव हैं।
ऑटोमोटिव और भारी मशीनरी क्षेत्र इंटरलॉकिंग घटकों के बड़े पैमाने पर उत्पादन के लिए स्लॉटिंग पर बहुत अधिक निर्भर करते हैं। जब किसी डिज़ाइन में शाफ्ट के लिए आंतरिक कीवे की आवश्यकता होती है, तो स्लॉटिंग बाधाओं को दूर करती है और यह सुनिश्चित करती है कि पुर्जे बिना किसी यांत्रिक खराबी के निर्बाध रूप से फिट हों।
18. गियर काटना
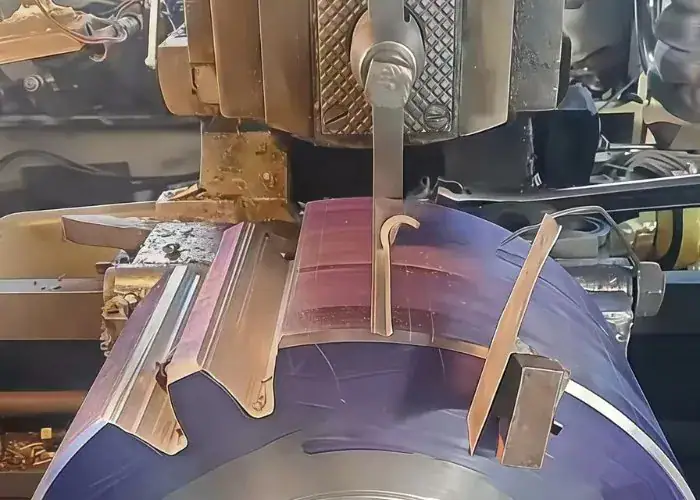
गियर काटने की प्रक्रिया में विशेष प्रकार की घटाव क्रियाएं शामिल होती हैं, जिनसे एक खाली सतह पर सटीक गियर के दांत बनाए जाते हैं। बारीकी से तैयार किए गए कटरों का उपयोग करते हुए, मशीन व्यवस्थित रूप से सामग्री को काटकर जटिल दांतों के बीच की जगह बनाती है जो वांछित आकार को हूबहू दर्शाती है।
इस प्रक्रिया के दौरान सख्त सहनशीलता और सटीक पिच आयामों को प्राप्त करना अत्यावश्यक है। सूक्ष्म विचलन भी अत्यधिक टॉर्क के तहत काम करने वाले अंतिम पावर-ट्रांसमिशन घटकों के यांत्रिक लाभ और समग्र दक्षता को गंभीर रूप से प्रभावित कर सकता है।
भारी औद्योगिक मशीनरी के ट्रांसमिशन से लेकर लग्जरी घड़ियों के सूक्ष्म तंत्रों तक, सटीक गियर कटिंग गतिज जगत को गति प्रदान करती है। यह त्रुटिहीन रूप से संरेखित, उच्च-शक्ति वाले गियर प्रोफाइल प्रदान करके यांत्रिक समस्याओं का समाधान करती है, जिससे निर्बाध शक्ति हस्तांतरण और दीर्घायु सुनिश्चित होती है।
19. एनग्रेविंग
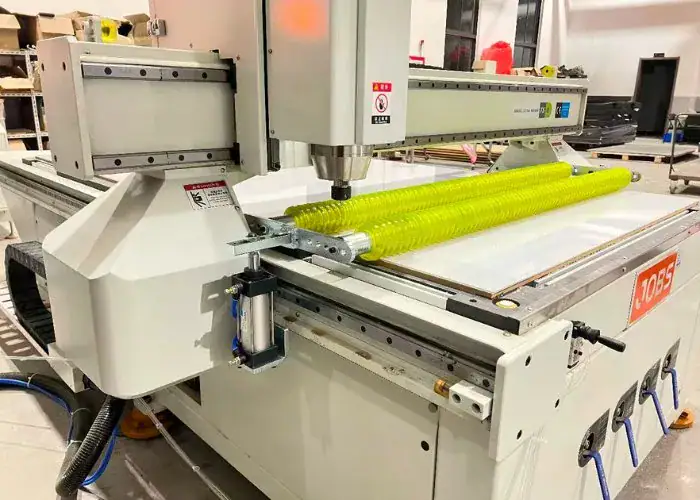
उत्कीर्णन एक जटिल मशीनी प्रक्रिया है जिसके द्वारा किसी वस्तु की सतह पर अक्षर, संख्याएँ या जटिल सूक्ष्म पैटर्न उकेरे जाते हैं। आधुनिक उत्कीर्णन में असाधारण सटीकता के लिए उच्च गति और बारीक नोक वाले कटरों से लैस कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) मशीनों का भरपूर उपयोग किया जाता है।
इस घटाव प्रक्रिया में सामग्री की केवल एक बहुत पतली परत हटाई जाती है। इसमें गहराई पर पूर्ण नियंत्रण की आवश्यकता होती है ताकि यह सुनिश्चित किया जा सके कि परिणामी निशान स्पष्ट, अत्यधिक टिकाऊ और खुरदरेपन से पूरी तरह मुक्त हों, साथ ही कठोर धातु या प्लास्टिक की संरचनात्मक अखंडता से समझौता न हो।
एयरोस्पेस, ऑटोमोटिव और आभूषण उद्योगों में, पुर्जों की स्थायी पहचान, सीरियल नंबरिंग और आकर्षक ब्रांडिंग के लिए उत्कीर्णन अत्यंत महत्वपूर्ण है। यह टिकाऊ और घिसाव-प्रतिरोधी पहचान प्रदान करता है जो कठोर परिचालन वातावरण में मुद्रित लेबलों से कहीं अधिक समय तक चलता है।
20. जवाबी कार्रवाई
काउंटरबोरिंग एक महत्वपूर्ण द्वितीयक छेद बनाने की प्रक्रिया है जिसमें एक विशेष प्रकार की ड्रिल बिट या एंड मिल का उपयोग करके पहले से खोदे गए छेद के ऊपरी हिस्से को बड़ा किया जाता है। इसका प्राथमिक उद्देश्य मूल छेद के साथ पूरी तरह से संकेंद्रित एक सपाट तल वाला खांचा बनाना है।
यह सटीक घटाव विधि खांचे के व्यास और गहराई दोनों को सख्ती से नियंत्रित करती है। यह सॉकेट-हेड कैप स्क्रू और बोल्ट को सामग्री की बाहरी सतह के साथ पूरी तरह से समतल या सुरक्षित रूप से नीचे बैठने की अनुमति देकर महत्वपूर्ण डिज़ाइन संबंधी बाधाओं को कुशलतापूर्वक हल करती है।
संरचनात्मक अभियांत्रिकी, ऑटोमोटिव असेंबली और उच्च स्तरीय निर्माण में, उभरे हुए फास्टनर गतिशील तंत्रों में बाधा उत्पन्न कर सकते हैं। काउंटरबोरिंग संरचनात्मक अखंडता और सुव्यवस्थित प्रोफाइल सुनिश्चित करती है, जिससे अंतिम असेंबल किए गए उत्पाद पर किसी भी बाहरी रुकावट या दृश्य खामियों से बचा जा सकता है।
21. countersinking
काउंटरसिंकिंग एक अत्यंत सटीक मशीनिंग प्रक्रिया है जिसका उद्देश्य पहले से ड्रिल किए गए छेद के मुहाने पर एक शंक्वाकार, वी-आकार का खांचा बनाना है। उच्च गति से घूमने वाले एक विशेष खांचेदार कटिंग टूल का उपयोग करके की जाने वाली यह प्रक्रिया, छेद के किनारे के आसपास की सामग्री को सावधानीपूर्वक हटाती है।
खांचा विशेष रूप से किसी विशिष्ट फास्टनर के शंक्वाकार शीर्ष के सटीक कोण से मेल खाने के लिए काटा जाता है। कई खांचों में पूर्ण एकरूपता प्राप्त करने के लिए, विशेष रूप से उच्च-शक्ति वाली धातुओं या कठोर स्टील की मशीनिंग करते समय, संरचनात्मक कमजोरी से बचने के लिए उपकरण पर सावधानीपूर्वक नियंत्रण आवश्यक है।
लकड़ी के काम, इलेक्ट्रॉनिक्स और कस्टम मेटल फैब्रिकेशन में व्यापक रूप से उपयोग की जाने वाली काउंटरसिंकिंग, वायुगतिकीय दक्षता और एर्गोनोमिक सुरक्षा के लिए आवश्यक है। यह फ्लैट-हेड स्क्रू को पूरी तरह से समतल स्थापित करती है, जिससे तनाव संकेंद्रण को रोका जा सकता है और एक चिकनी, क्षति-रहित बाहरी सतह सुनिश्चित होती है।
22. विद्युत निर्वहन मशीनिंग (ईडीएम)
इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) एक अत्यंत सटीक अपरंपरागत प्रक्रिया है जो पदार्थ को हटाने के लिए तापीय क्षरण का उपयोग करती है। यह इलेक्ट्रोड टूल और परावैद्युत द्रव में डूबे हुए चालक वर्कपीस के बीच नियंत्रित वोल्टेज अंतर बनाए रखकर तीव्र विद्युत चिंगारियां उत्पन्न करती है।
ये तीव्र चाप बिना किसी प्रत्यक्ष यांत्रिक संपर्क के वर्कपीस सामग्री को पिघलाकर वाष्पीकृत कर देते हैं। टूल के घिसाव और यांत्रिक तनाव को समाप्त करके, ईडीएम उन जटिल ज्यामितियों की मशीनिंग की समस्या का सटीक समाधान करता है जिनमें अत्यधिक सटीकता, सटीक सहनशीलता और तीक्ष्ण आंतरिक कोनों की आवश्यकता होती है।
जब पारंपरिक सीएनसी मिलिंग उच्च तापमान मिश्र धातुओं या कठोर इस्पात जैसी बेहद कठोर सामग्रियों के साथ काम करने में कठिनाई का सामना करती है, तो ईडीएम ही सर्वोत्तम समाधान है। यह एयरोस्पेस, इलेक्ट्रॉनिक्स और उपकरण निर्माण उद्योगों में जटिल मोल्ड और अत्यधिक बारीक डाई विशेषताओं के निर्माण के लिए अपरिहार्य है।
23. वायर ईडीएम (WEDM)
वायर इलेक्ट्रिकल डिस्चार्ज मशीनिंग (WEDM) इलेक्ट्रिक मशीनिंग (EDM) का एक विशेष प्रकार है। इसमें आकारित इलेक्ट्रोड के बजाय, एक निरंतर घूमने वाले, अति-पतले विद्युत आवेशित तार का उपयोग किया जाता है, जो स्पार्क इरोजन का उपयोग करके प्रवाहकीय वर्कपीस को साफ-सुथरा काटता है।
एक अत्याधुनिक, बिना संपर्क वाली बैंड आरी की तरह काम करते हुए, यह तार बिना किसी भौतिक बल का प्रयोग किए सूक्ष्मतम परिशुद्धता और उल्लेखनीय रूप से सटीक माप प्राप्त करता है। चूंकि यह तार धातु को कभी स्पर्श नहीं करता, इसलिए यह नाज़ुक भागों में विकृति को पूरी तरह से रोकता है।
कस्टम डाई और सटीक माइक्रो-कंपोनेंट बनाने के लिए इलेक्ट्रॉनिक्स और एयरोस्पेस विनिर्माण में इसका अत्यधिक महत्व है। मोटी, उच्च-शक्ति वाली धातुओं में जटिल, बारीक प्रोफाइल काटने की आवश्यकता वाली परियोजनाओं के लिए, WEDM लगातार बेजोड़ सटीकता प्रदान करता है।
24. इलेक्ट्रोकेमिकल मशीनिंग (ईसीएम)
इलेक्ट्रोकेमिकल मशीनिंग (ईसीएम) एनोडिक विघटन के सिद्धांत पर काम करती है, जो एक अत्यधिक नियंत्रित रिवर्स इलेक्ट्रोप्लेटिंग प्रक्रिया के रूप में कार्य करती है। एक आकारित कैथोड टूल और एक एनोडिक वर्कपीस के बीच उच्च धारा प्रवाहित करके, पदार्थ को परमाणु स्तर पर विघटित किया जाता है।
यह अपरंपरागत मशीनिंग प्रक्रिया बिना किसी चिंगारी, उपकरण के घिसाव या ऊष्मीय/यांत्रिक तनाव के दर्पण जैसी चिकनी सतह प्रदान करती है। यह पारंपरिक कटाई विधियों में होने वाली धातु संबंधी क्षति की समस्या को आसानी से दूर कर देती है।
ईसीएम जटिल आंतरिक गुहाओं के बड़े पैमाने पर उत्पादन और चरम वातावरण में उपयोग होने वाली अत्यंत कठोर धातुओं को आकार देने के लिए विशिष्ट रूप से उपयुक्त है। एयरोस्पेस टरबाइन ब्लेड और उच्च संरचनात्मक अखंडता की आवश्यकता वाले जटिल ऑटोमोटिव घटकों के निर्माण में इस पर अत्यधिक भरोसा किया जाता है।
25. रासायनिक मशीनिंग
रासायनिक मशीनिंग, जिसे रासायनिक नक़्क़ाशी भी कहा जाता है, एक अपरंपरागत घटाव प्रक्रिया है जो अवांछित पदार्थ को घोलने के लिए प्रबल अम्लीय या क्षारीय विलयनों पर निर्भर करती है। वर्कपीस को सावधानीपूर्वक ढक दिया जाता है, जिससे केवल लक्षित क्षेत्र ही संक्षारक घोल के संपर्क में आते हैं।
यह तकनीक समतल या घुमावदार सतहों पर बिना किसी यांत्रिक या ऊष्मीय तनाव के एकसमान सामग्री निष्कासन दर सुनिश्चित करती है। यह मानक सीएनसी राउटर से पन्नी जैसी धातुओं को काटने से होने वाली विकृति या खुरदरेपन की समस्या से भी बचाती है।
यह प्रक्रिया बिना किसी खरोंच के, बड़े पैमाने पर उत्पादन के लिए तैयार समाधान प्रदान करती है और भौतिक गुणों को बदले बिना नाजुक सामग्रियों को संभालने में उत्कृष्ट है। पीसीबी पैटर्न, महीन तार जाल और एयरोस्पेस पैनल जैसे बेहद पतले पुर्जों के निर्माण में यह प्रक्रिया सबसे कारगर साबित होती है।
26. लेजर बीम मशीनिंग (LBM)
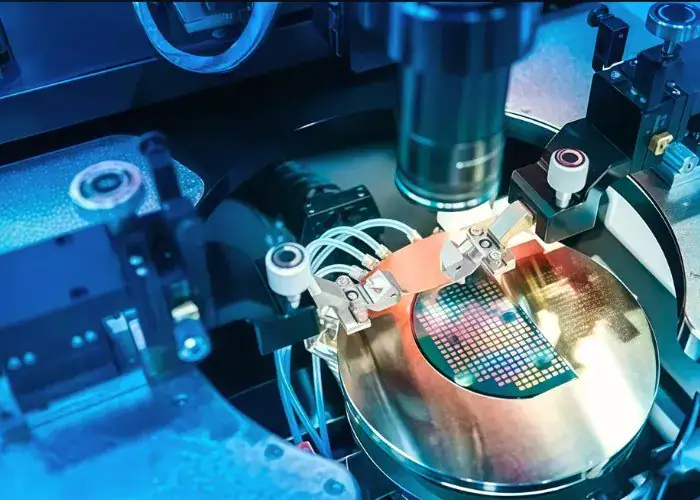
लेजर बीम मशीनिंग (एलबीएम) में सुसंगत प्रकाश की एक अत्यधिक केंद्रित, उच्च-ऊर्जा किरण का उपयोग करके वर्कपीस सामग्री को तेजी से पिघलाया, वाष्पीकृत किया और उड़ा दिया जाता है। यह गैर-संपर्क प्रक्रिया ऑप्टिकल लेंस और सीएनसी प्रोग्रामिंग द्वारा नियंत्रित होती है, जिससे सूक्ष्म स्तर की कटिंग संभव हो पाती है।
ईडीएम के विपरीत, एलबीएम केवल विद्युत चालक पदार्थों तक सीमित नहीं है, जिससे यह सिरेमिक और पॉलिमर सहित विभिन्न प्रकार के सब्सट्रेट्स के लिए एक सार्वभौमिक रूप से लागू समाधान बन जाता है। यह उपकरण टूटने और पुर्जों को भौतिक रूप से जकड़ने जैसी विनिर्माण संबंधी आम समस्याओं का समाधान करता है।
चाहे नाजुक सिरेमिक में सूक्ष्म छेद करने हों या मेडिकल इम्प्लांट्स पर नक्काशी करनी हो, एलबीएम बेजोड़ गति और सटीकता प्रदान करता है। तीव्र प्रोटोटाइपिंग और उच्च मात्रा में शीट मेटल निर्माण के लिए, यह न्यूनतम ताप-प्रभावित क्षेत्रों के साथ जटिल, खुरदरेपन रहित प्रोफाइल प्रदान करता है।
27. इलेक्ट्रॉन बीम मशीनिंग (ईबीएम)
इलेक्ट्रॉन बीम मशीनिंग (ईबीएम) एक अत्यंत परिष्कृत घटाव प्रक्रिया है जिसमें वर्कपीस पर उच्च वेग वाले इलेक्ट्रॉनों की एक केंद्रित धारा को दागा जाता है। निर्वात कक्ष के भीतर सख्ती से संचालित होने वाली इस प्रक्रिया में, टकराने पर गतिज ऊर्जा तीव्र तापीय ऊर्जा में परिवर्तित हो जाती है।
यह लक्षित सूक्ष्म क्षेत्र को तुरंत वाष्पीकृत कर देता है, जिससे असाधारण सटीकता प्राप्त होती है। यह ज्यामितीय प्रतिबंधों के बिना सूक्ष्म परिष्करण और सूक्ष्म कटाई के लिए एक उत्कृष्ट प्रक्रिया है, जिससे भौतिक काटने के उपकरणों की आवश्यकता पूरी तरह समाप्त हो जाती है।
जब अत्यधिक उच्च गलनांक वाले पदार्थों के लिए पारंपरिक विधियाँ विफल हो जाती हैं, तो ईबीएम (इलेक्ट्रिक ड्रिलिंग) सर्वोत्तम विकल्प के रूप में सामने आता है। इसका उपयोग जेट इंजन टरबाइन ब्लेड और परमाणु घटकों में हजारों सूक्ष्म, उच्च-सटीकता वाले छेद करने के लिए बड़े पैमाने पर किया जाता है।
28. अल्ट्रासोनिक मशीनिंग
अल्ट्रासोनिक मशीनिंग (यूएसएम) एक अपरंपरागत, कोल्ड-कटिंग प्रक्रिया है जो उच्च आवृत्ति, निम्न आयाम वाले कंपनों के माध्यम से सामग्री को हटाती है। एक विशेष उपकरण अल्ट्रासोनिक गति से दोलन करता है जबकि कठोर अपघर्षक कणों वाला एक तरल घोल कट में डाला जाता है।
तीव्र कंपन अपघर्षक कणों को सामग्री की सतह पर गहराई तक पहुंचाता है, जिससे सूक्ष्म संरचना को बदले बिना सूक्ष्म कण धीरे-धीरे अलग हो जाते हैं। यह पारंपरिक ड्रिलिंग या मिलिंग में आम तौर पर होने वाली नाजुक सतहों के टूटने या दरार पड़ने की समस्या से बचाता है।
यह अत्यंत प्रभावी तकनीक विशेष रूप से कांच, तकनीकी सिरेमिक और अर्धचालकों जैसी कठोर, भंगुर और ऊष्मा-संवेदनशील सामग्रियों की ढलाई के लिए तैयार की गई है। यह इंजीनियरों को सूक्ष्म छिद्रों और जटिल आकृतियों को नाजुक ऑप्टिकल उपकरणों में सटीक रूप से उकेरने में सक्षम बनाती है।
29. अपघर्षक जेट मशीनिंग
एब्रेसिव जेट मशीनिंग (एजेएम) में, बारीक अपघर्षक कणों से मिश्रित संपीड़ित गैस की एक अत्यधिक केंद्रित, उच्च गति वाली धारा को सीधे वर्कपीस पर विस्फोटित किया जाता है। यह अपरंपरागत विधि एक अति सटीक सैंडब्लास्टर की तरह काम करती है, जो प्रभाव पड़ने पर सामग्री के छोटे-छोटे टुकड़ों को नष्ट कर देती है।
यह एक अत्यंत लचीली, कम ऊष्मा वाली प्रक्रिया है जो एक पतले नोजल द्वारा निर्देशित होती है और कठोर उपकरणों के लिए दुर्गम आंतरिक क्षेत्रों तक पहुंच सकती है। चूंकि यह लगभग न के बराबर ऊष्मा उत्पन्न करती है, इसलिए लेजर या यांत्रिक घर्षण के कारण इसमें विकृति नहीं आती।
जटिल प्लास्टिक असेंबली से बर हटाने, पतली धातु की पन्नी काटने या इंजेक्शन मोल्डिंग से बने नाज़ुक पुर्जों से विभाजन रेखाओं को हटाने में AJM बेहद उपयोगी है। यह बिना किसी भौतिक विकृति के संवेदनशील घटकों को सुरक्षित रूप से साफ करता है, उन पर फ्रॉस्टिंग करता है या स्थायी रूप से उत्कीर्णन करता है।
30. वाटर जेट मशीनिंग
वाटर जेट मशीनिंग (डब्ल्यूजेएम) एक उन्नत कोल्ड-कटिंग प्रक्रिया है जिसमें अत्यधिक दबाव वाली पानी की धारा का उपयोग करके सामग्रियों को काटा जाता है। सघन सामग्रियों के लिए, अपघर्षक कणों को पानी की धारा में मिलाया जाता है (अपघर्षक वाटरजेट) ताकि इसकी अपक्षयी काटने की शक्ति को बढ़ाया जा सके।
अत्यधिक सटीक सीएनसी गैन्ट्री द्वारा निर्देशित, यह कटिंग टूल सटीक और बिना किसी खरोंच के कटाई सुनिश्चित करता है। ऊष्मा-प्रभावित क्षेत्रों (एचएज़) से पूरी तरह मुक्त होने के कारण, यह लेजर या प्लाज्मा कटरों के कारण होने वाली थर्मल विकृति या धातुकर्म कठोरता की आम समस्या का सीधा समाधान करता है।
यह रबर, लकड़ी, कंपोजिट और मोटी धातु की प्लेटों जैसी ऊष्मा-संवेदनशील सामग्रियों के प्रसंस्करण के लिए अत्यंत महत्वपूर्ण है। एयरोस्पेस टाइटेनियम की कटिंग से लेकर ऑटोमोटिव पार्ट्स के निर्माण तक, WJM साफ, तनाव-मुक्त किनारे प्रदान करता है जो तत्काल असेंबली के लिए तैयार होते हैं।
31. प्लाज्मा आर्क मशीनिंग
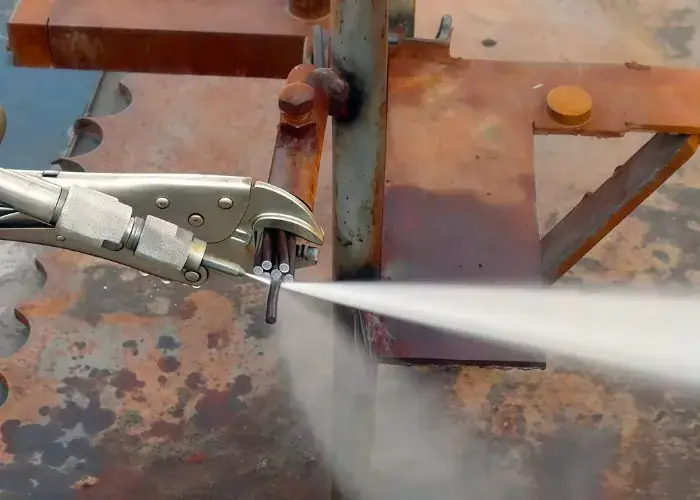
प्लाज्मा आर्क मशीनिंग में एक संकीर्ण नोजल के माध्यम से अक्रिय गैस को प्रवाहित करके और विद्युत चाप द्वारा उसे प्लाज्मा अवस्था में परिवर्तित करके अत्यधिक ऊष्मीय ऊर्जा उत्पन्न की जाती है। उच्च तापमान वाली यह धारा अविश्वसनीय गति से चालक धातुओं को तुरंत पिघलाकर काट देती है।
गैस की तीव्र गतिज ऊर्जा पिघली हुई धातु को एक साथ उड़ा देती है, जिससे आश्चर्यजनक रूप से साफ और सटीक कटाई होती है। पारंपरिक आरी या चक्की की तुलना में, प्लाज्मा कटिंग से प्रोफाइल कटिंग और धातु निर्माण में उत्पादन दर में काफी वृद्धि होती है।
भारी उद्योगों के लिए जो मोटी स्टेनलेस स्टील मिश्र धातुओं, एल्यूमीनियम प्लेटों या विशेष रूप से निर्मित चालक सामग्रियों से संबंधित कार्यों में लगे होते हैं, पीएएम (PAM) अद्वितीय दक्षता प्रदान करता है। यह उन चुनौतियों का समाधान करता है जिनमें उच्च गति और सटीकता दोनों को प्राथमिकता देते हुए भारी सामग्री को तेजी से काटना आवश्यक होता है।
32. आयन बीम मशीनिंग
आयन बीम मशीनिंग (आईबीएम) सूक्ष्म स्तर पर घटाव आधारित विनिर्माण की सर्वोच्च तकनीक है। यह एक सख्त निर्वात वातावरण में काम करती है और आयनों की एक केंद्रित किरण को गति प्रदान करती है, जिससे एक सटीक रूप से लक्षित वर्कपीस की सतह पर व्यवस्थित रूप से प्रहार किया जाता है।
यांत्रिक अपरूपण या तापीय पिघलने के बजाय, यह तकनीक परमाणु क्षरण पर आधारित है—जिसमें पदार्थ की आणविक संरचना को कण-दर-कण परिवर्तित किया जाता है। आईबीएम इस समस्या का समाधान करते हुए, स्थूल तनाव के बिना दोषरहित सूक्ष्म छिद्र और घर्षण रहित सतहें प्रदान करता है।
परंपरागत पॉलिशिंग तकनीकें आधुनिक उच्च-तकनीकी घटकों के लिए आवश्यक अत्यधिक चिकनाई प्राप्त नहीं कर सकतीं। इसलिए, सेमीकंडक्टर और सटीक प्रकाशिकी उद्योग सिलिकॉन वेफर्स की नक्काशी और विशेष लेंसों की पॉलिशिंग के लिए आईबीएम पर बहुत अधिक निर्भर हैं।
33. फोटोकैमिकल मशीनिंग
फोटोकेमिकल मशीनिंग (पीसीएम), एक उन्नत रासायनिक प्रक्रिया है, जो अत्यधिक जटिल धातु घटकों के उत्पादन के लिए फोटोग्राफी और रासायनिक क्षरण को जोड़ती है। एक पतली धातु की शीट पर फोटोरेसिस्ट परत लगाई जाती है और एक फोटोग्राफिक मास्क के माध्यम से प्रकाश के संपर्क में लाया जाता है।
इसके बाद, रासायनिक अपचायकों द्वारा धातु सामग्री को सटीक रूप से घोल दिया जाता है, जिससे जटिल, खुरदरेपन रहित आकृतियाँ बनती हैं। पीसीएम महंगे औजारों की लागत को पूरी तरह से खत्म कर देता है और पारंपरिक स्टैम्पिंग में आम तौर पर होने वाली धातु के किनारों की विकृति की समस्या का प्रभावी ढंग से समाधान करता है।
यह उन स्थितियों में आदर्श है जब इंजीनियरों को इलेक्ट्रॉनिक लीड फ्रेम या एयरोस्पेस फिल्टर जैसे हजारों अति-पतले, अत्यधिक जटिल धातु के पुर्जों का बड़े पैमाने पर उत्पादन करने की आवश्यकता होती है। यह सामग्री की संरचनात्मक अखंडता पर बिना किसी प्रभाव के पूरी तरह से सपाट पुर्जे प्रदान करता है।
34. चुंबकीय क्षेत्र की सहायता से मशीनिंग
चुंबकीय क्षेत्र सहायता प्राप्त मशीनिंग (एमएफएएम) एक अभिनव प्रक्रिया है जो मशीनिंग कार्यों में चुंबकीय क्षेत्रों को एकीकृत करती है। विद्युत चुम्बकीय बलों को रणनीतिक रूप से लागू करके, कटिंग टूल या अपघर्षक कणों को अविश्वसनीय सटीकता के साथ निर्देशित और स्थिर किया जाता है।
यह उन्नत चुंबकीय तकनीक गहरी कटाई, सामग्री हटाने की तीव्र गति और कटाई की गतिशीलता में उल्लेखनीय सुधार करती है। यह अत्यंत कठोर या असाधारण रूप से भंगुर सिरेमिक पर आक्रामक कटाई के दौरान उत्पन्न होने वाली सूक्ष्म दरारों की समस्या का समाधान करती है।
विशेषीकृत उच्च-मात्रा उत्पादन में उपयोग की जाने वाली MFAM तकनीक, कटिंग प्रक्रिया के दौरान ही प्रभावी रूप से अधिक चिकनी और नियंत्रित सतह प्रदान करती है। यह अक्सर बाद में की जाने वाली फिनिशिंग प्रक्रियाओं की आवश्यकता को समाप्त कर देती है, जिससे नाजुक घटकों के लिए उच्च उत्पादन दर सुनिश्चित होती है।
35. गर्म मशीनिंग
हॉट मशीनिंग, कटिंग टूल से पहले वर्कपीस का तापमान जानबूझकर बढ़ाकर, मुश्किल से कटने वाली सामग्रियों के लिए एक सक्रिय दृष्टिकोण अपनाती है। स्थानीय ताप तंत्र का उपयोग करके, सामग्री की यील्ड स्ट्रेंथ और शियर रेजिस्टेंस अस्थायी रूप से कम हो जाती है।
इस स्थानीय नरमी के कारण पारंपरिक कटिंग टूल्स को कोल्ड मशीनिंग की तुलना में कहीं अधिक आसानी से और अत्यधिक उच्च दर से धातुओं को काटने की सुविधा मिलती है। इससे टूल्स का जीवनकाल कई गुना बढ़ जाता है और टूल्स की अचानक विफलता को रोका जा सकता है।
एयरोस्पेस उद्योग में, इंजीनियरों को अक्सर ऐसे सुपरअलॉय से जूझना पड़ता है जो कमरे के तापमान पर ही मानक कार्बाइड कटर को तुरंत नष्ट कर देते हैं। हॉट मशीनिंग उन धातुओं के लिए एक किफायती प्रक्रिया सुनिश्चित करती है जिन्हें पारंपरिक रूप से काटना लगभग असंभव माना जाता है।
अक्सर पूछे जाने वाले प्रश्न
विभिन्न मशीनिंग विधियों के साथ किस प्रकार की सामग्रियां संगत हैं?
पारंपरिक प्रक्रियाओं से एल्युमीनियम, स्टील, पीतल और प्लास्टिक जैसी धातुओं की प्रभावी ढंग से मशीनिंग की जा सकती है। कटिंग की गति नरम एल्युमीनियम के लिए 1,000 एफपीएम से लेकर उच्च तापमान मिश्र धातुओं के लिए 30 एफपीएम तक होती है। अति कठोर, भंगुर सिरेमिक और विशिष्ट मिश्र धातुओं के लिए, ईडीएम जैसी गैर-संपर्क प्रक्रियाएं बिना थर्मल तनाव उत्पन्न किए आसानी से काम करती हैं।
धातु निर्माण प्रक्रियाओं के लिए कौन से विशिष्ट उपकरण आवश्यक हैं?
निर्माण प्रक्रिया में पुर्जे की ज्यामिति के अनुरूप विशेष रूप से तैयार किए गए औजारों का ही उपयोग किया जाता है। टर्निंग में एकल-बिंदु औजारों का प्रयोग होता है, जबकि मिलिंग और ड्रिलिंग में सर्पिल खांचे वाले बहु-बिंदु कटरों का उपयोग किया जाता है। ग्राइंडिंग में अपघर्षक पहियों का उपयोग करके 0.02 मिमी की सटीकता प्राप्त की जाती है, जबकि गैर-पारंपरिक मशीनिंग में भौतिक औजारों का उपयोग नहीं होता है, बल्कि उनके स्थान पर उच्च-ऊर्जा लेजर बीम या 88,000 पीएसआई तक के उच्च-दबाव वाले जल जेट का उपयोग किया जाता है।
मशीनिंग बनाम वेल्डिंग: मूलभूत अंतर क्या है?
मशीनिंग मूल रूप से एक घटाव आधारित विनिर्माण प्रक्रिया है जिसमें ठोस ब्लॉक से अवांछित सामग्री को हटाकर 0.02 मिमी तक की सटीक माप और सहनशीलता प्राप्त की जाती है। इसके विपरीत, वेल्डिंग एक निर्माण प्रक्रिया है जिसमें उच्च ताप का उपयोग करके सामग्रियों को पिघलाकर एक टुकड़े में जोड़ा जाता है। प्लाज्मा आर्क मशीनिंग (पीएएम) जैसे उन्नत उपकरण वास्तव में इन अवधारणाओं को जोड़ते हैं और चालक मिश्र धातुओं पर उच्च गति से सटीक कटिंग और वेल्डिंग दोनों कार्य करते हैं।
आप अपने पुर्जों के लिए सर्वोत्तम मशीनिंग रणनीति कैसे निर्धारित करते हैं?
आदर्श प्रक्रिया का चयन पूरी तरह से सामग्री की कठोरता, भाग की ज्यामिति और आवश्यक सहनशीलता पर निर्भर करता है। सपाट सतहों या मानक बेलनाकार आकृतियों के निर्माण के लिए, पारंपरिक 3-अक्ष से 5-अक्ष सीएनसी मिलिंग और टर्निंग अत्यधिक कुशल हैं। हालांकि, यदि आपके डिज़ाइन में अत्यंत कठोर या ऊष्मा-संवेदनशील सामग्रियों पर जटिल सूक्ष्म पैटर्न शामिल हैं, तो तापीय विकृति को रोकने के लिए वायर ईडीएम या वाटर जेट मशीनिंग जैसी गैर-पारंपरिक तकनीकों की आवश्यकता होती है।
निष्कर्ष
इन 35 प्रकार की मशीनिंग प्रक्रियाओं को समझने से निर्माताओं को सबसे किफायती और सटीक समाधान चुनने में मदद मिलती है - पारंपरिक कटिंग से लेकर उन्नत गैर-संपर्क विधियों तक - जो विशिष्ट सामग्री की कठोरता और सख्त सहनशीलता आवश्यकताओं के अनुरूप होते हैं।
TiRapid में , हम CMM निरीक्षण और ISO9001 मानकों का सख्ती से पालन करते हुए जटिल प्रकार की मशीनिंग प्रक्रियाओं को अंजाम देते हैं। अपने डिज़ाइनों को साकार रूप देने के लिए तुरंत कोटेशन प्राप्त करें!
















